Color coherente en envases: guía de compra para España
Respuesta rápida: cómo lograr una impresión correcta en una gama de envases

Mantener una identidad visual uniforme en vasos, boles, cajas, bandejas y envases con compartimentos exige más que aprobar un diseño en pantalla. Para una gama de productos, el resultado depende de una combinación controlada de troquel, sustrato, método de impresión, formulación de tinta, cobertura, secado, manipulación y prueba física. Una tinta aprobada en un vaso de cartón estucado puede verse más oscura, más cálida o menos saturada sobre kraft, cartulina no estucada o una caja con pliegues profundos.
Para compradores, responsables de marca y equipos de aprovisionamiento en España, la especificación debe convertir expectativas visuales en criterios verificables: referencia de color, tolerancia de registro, límite aceptable de variación, resistencia al roce, posición de elementos gráficos y muestra de producción aprobada. Este sistema evita que la evaluación dependa de opiniones subjetivas cuando llegan los pedidos a Madrid, Barcelona, Valencia, Sevilla, Bilbao o a plataformas logísticas cercanas a los puertos de Algeciras y Valencia.
La forma más fiable de conservar el color entre productos consiste en crear un expediente de aprobación único para toda la familia de envases. Debe incluir archivos finales, códigos de color, materiales autorizados, muestra blanca, prueba digital cuando proceda, prueba impresa de preproducción, fotografías bajo iluminación normalizada, resultados de ensayos y firmas de aprobación. La pantalla sirve para revisar composición, pero no predice de forma exacta la tinta sobre un soporte real.
| Elemento de control | Qué debe definirse | Riesgo que evita | Prueba recomendada |
|---|---|---|---|
| Troquel | Versión, medidas, sangrado y zona segura | Logotipos cortados o desviados | Muestra blanca montada |
| Sustrato | Gramaje, color base, estucado y barrera | Cambios de tono entre referencias | Ficha técnica y muestra física |
| Color | Referencia directa y tolerancia acordada | Azules, rojos o verdes inconsistentes | Medición instrumental y comparación visual |
| Registro | Desviación máxima entre colores | Contornos dobles y textos borrosos | Inspección con lupa y plantilla |
| Cobertura de tinta | Zonas macizas, reservas y degradados | Secado lento, grietas o transferencia | Ensayo de roce y plegado |
| Aprobación | Muestra firmada y archivo de revisión | Disputas en reposiciones | Registro de lote y muestra retenida |
La tabla anterior resume los controles mínimos para un pedido de envases impresos. No sustituye una especificación técnica, pero ayuda a que compras, diseño, calidad y proveedor utilicen el mismo lenguaje antes de liberar la fabricación.
Evite problemas de impresión en una gama de envases

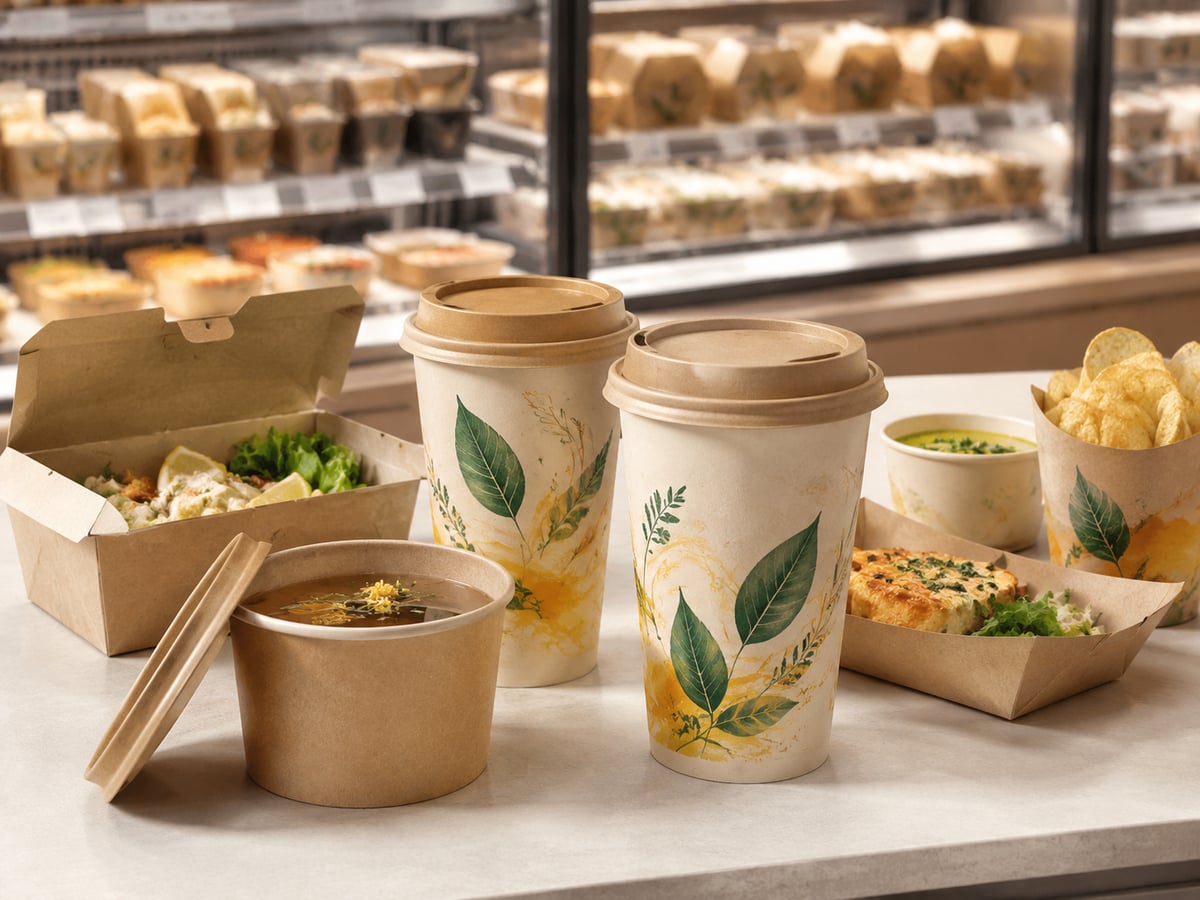
El error más frecuente es tratar cada artículo como si fuera independiente. Un vaso de café de 250 ml, un bol para ensalada, una caja de hamburguesa y una bandeja para comida preparada pueden compartir logotipo, pero no comparten necesariamente el mismo soporte, curvatura, método de conformado ni área imprimible. Por ello, un diseño maestro debe adaptarse a cada troquel sin alterar los elementos esenciales de la marca.
Antes de solicitar precio, conviene clasificar la gama por familias de material: cartón blanco estucado, kraft natural, cartón con recubrimiento barrera, cartón ondulado ligero y soportes con impresión exterior protegida. En cada familia se debe determinar qué colores corporativos son críticos. El negro de texto suele tolerar menos desviación que un color secundario de fondo; un logotipo pequeño requiere más precisión que una ilustración orgánica.
También es importante indicar el uso final. Los envases destinados a bebidas frías, platos grasos, comida caliente, reparto a domicilio o exposición en vitrinas pueden estar sometidos a humedad, condensación, fricción y calor. Una impresión visualmente correcta pero con baja resistencia al roce puede deteriorarse durante el transporte desde un almacén en Zaragoza hasta puntos de venta en Galicia, Baleares o Canarias.
| Tipo de envase | Zona crítica de impresión | Problema habitual | Control prioritario |
|---|---|---|---|
| Vaso de papel | Unión lateral y superficie curva | Logotipo desplazado al cerrar | Registro respecto a la costura |
| Bol para ensalada | Área cercana al borde | Deformación visual por curvatura | Zona segura ampliada |
| Caja de hamburguesa | Pliegues y tapa | Grietas en masas de tinta | Ensayo de plegado |
| Caja kraft para comida | Fondo natural del papel | Color menos saturado | Prueba sobre el sustrato final |
| Bandeja alimentaria | Esquinas y base | Rozamiento durante apilado | Ensayo de abrasión |
| Envase compartimentado | Tabiques y zonas de presión | Variación entre paneles | Revisión tras el formado |
Estas diferencias justifican una planificación por producto. Al revisar las soluciones de envases para alimentación, el comprador debería solicitar el troquel específico de cada formato y comprobar dónde quedan el logotipo, los textos legales, los códigos y las ilustraciones después del formado.
Por qué las pantallas no predicen el color impreso en una gama de envases

Una pantalla emite luz y suele mostrar colores más brillantes que una superficie impresa, que refleja luz. Además, cada monitor puede tener ajustes diferentes de brillo, perfil de color y temperatura. Un diseño visto en un portátil en una oficina de Barcelona no es una referencia contractual suficiente para aprobar un rojo corporativo destinado a millones de vasos o cajas.
El soporte modifica de forma directa el resultado. Un cartón blanco ofrece una base más neutra y luminosa; un kraft natural añade un matiz cálido; un material con acabado mate reduce el brillo aparente; y un recubrimiento puede cambiar la absorción de tinta. Incluso entre lotes del mismo papel existen pequeñas variaciones que deben mantenerse dentro de límites controlados.
La aprobación debe seguir una secuencia práctica: archivo de diseño revisado, prueba digital para composición, muestra blanca para estructura y prueba impresa sobre el material final para color, registro y resistencia. Si el color de marca es estratégico, se recomienda acordar una medición instrumental basada en una referencia física aprobada y especificar las condiciones de iluminación para la evaluación visual.
El gráfico muestra una evolución estimada de la demanda de envases personalizados para restauración, reparto y venta minorista. A medida que crece la personalización, aumentan también las consecuencias de una falta de control cromático: una reposición visualmente distinta puede debilitar la percepción de calidad de una cadena.
Tolerancia de registro en envases curvos y plegados
El registro es la alineación entre colores, líneas, imágenes, barnices y elementos troquelados. En superficies planas, una ligera desviación puede resultar casi imperceptible. En un vaso curvo o una caja plegada, la misma desviación puede generar bordes dobles, letras parcialmente cortadas o un logotipo demasiado próximo a una unión.
La tolerancia aceptable debe definirse por tipo de producto, tamaño del detalle y distancia de visualización. Las áreas con tipografía fina, códigos, iconos pequeños o contornos claros requieren una tolerancia más estricta que los fondos amplios. No basta con indicar “buena calidad”; la orden de compra debe establecer una desviación medible y un método de inspección.
Para vasos, se recomienda reservar una zona de seguridad alrededor de la unión lateral. Para cajas, deben evitarse textos finos sobre líneas de plegado o esquinas. Para bandejas, las ilustraciones principales deben alejarse de radios de curvatura y zonas sometidas a presión durante el apilado. La revisión siempre debe realizarse sobre el envase ya montado, no solamente sobre una lámina plana.
| Elemento gráfico | Ubicación aconsejada | Tolerancia recomendada | Motivo |
|---|---|---|---|
| Logotipo principal | Panel frontal central | Muy estricta | Es el elemento más visible de marca |
| Texto legal | Panel lateral plano | Estrica | Debe conservar legibilidad |
| Código de barras | Zona sin pliegues | Muy estricta | Evita fallos de lectura |
| Ilustración decorativa | Áreas amplias | Media | Admite variación menor |
| Fondo de color | Panel continuo | Media | La desviación es menos visible |
| Motivo cercano a costura | Zona secundaria | Flexible | Puede alterarse durante el formado |
La tabla ofrece una guía de prioridad. La cifra definitiva debe acordarse con el fabricante según técnica de impresión, volumen, soporte y complejidad del diseño. En pedidos para cadenas nacionales, es útil conservar una unidad aprobada de cada formato y lote para comparaciones futuras.
Cobertura intensa de tinta, riesgo de grietas y secado
Las grandes masas oscuras, los colores muy saturados y las zonas con cobertura elevada pueden aportar impacto visual, pero también generan riesgos técnicos. Cuando un cartón se pliega o se curva, la capa de tinta puede agrietarse si el sistema no es adecuado para el material y el proceso de formado. Si el secado no está correctamente controlado, puede producirse transferencia de tinta entre envases apilados.
Los diseños con negro sólido, azul marino, rojo intenso o degradados extensos deben revisarse especialmente. A veces, reducir ligeramente la cobertura total, introducir una textura discreta o utilizar una solución de color alternativa permite mantener la intención visual con menos riesgo de defectos. Esta decisión debe tomarse antes de producir, no después de detectar daños en una inspección de recepción.
La resistencia debe evaluarse en condiciones que reflejen el uso real: roce entre unidades, plegado repetido, presión de apilado, contacto con humedad exterior y manipulación en línea de servicio. Para envases de comida preparada, conviene verificar también que la superficie mantenga su aspecto tras el contacto indirecto con vapor o condensación.
La demanda de impresión personalizada es especialmente alta en cafeterías, restauración rápida y reparto. En estos sectores, los envases se manipulan con frecuencia, se apilan y recorren distancias largas, por lo que la resistencia de la impresión debe evaluarse junto con el atractivo visual.
Proteja el diseño frente a la variación de color causada por el sustrato
El sustrato no es un detalle secundario: forma parte del color final. Un tono crema de una marca puede parecer limpio y sofisticado sobre cartón blanco, pero adquirir un aspecto más oscuro o amarillento sobre kraft. Lo mismo ocurre con tonos pastel, grises suaves y colores de baja saturación. La decisión debe basarse en una prueba realizada sobre el material, gramaje y acabado definitivos.
Cuando una gama combina superficies blancas y kraft, existen tres opciones: aceptar una adaptación visual intencionada; usar una capa base clara para aproximar el resultado; o crear versiones cromáticas específicas por familia de material. La mejor alternativa dependerá del presupuesto, el volumen, la complejidad de diseño y el nivel de uniformidad exigido por la marca.
Para proteger la identidad visual, conviene definir colores prioritarios y secundarios. Los prioritarios son aquellos que deben permanecer lo más estables posible en todos los envases, como el logotipo y el color de reconocimiento. Los secundarios pueden ajustarse según el soporte para lograr una composición equilibrada.
| Sustrato | Aspecto visual esperado | Color recomendado | Precaución principal |
|---|---|---|---|
| Cartón blanco estucado | Mayor brillo y definición | Colores corporativos críticos | Controlar reflejos del acabado |
| Cartón blanco mate | Aspecto sobrio y suave | Pasteles y tonos naturales | Menor intensidad aparente |
| Kraft natural | Base cálida y artesanal | Negro, marrón, verde oscuro | Alteración de tonos claros |
| Cartón con barrera | Respuesta variable según recubrimiento | Colores probados previamente | Absorción y adherencia |
| Cartón ondulado ligero | Textura más visible | Diseños simples y contrastados | Pérdida de detalle fino |
| Material reciclado | Variación natural entre lotes | Paletas tolerantes a cambios | Mayor heterogeneidad de base |
Esta comparación ayuda a seleccionar el soporte antes de cerrar el arte final. En España, las marcas que comercializan tanto en locales urbanos como en festivales, áreas turísticas y servicios de reparto suelen usar varias familias de envases; por ello, es preferible aprobar una paleta específica por sustrato antes de lanzar la colección completa.
Establezca pruebas objetivas de color y resistencia al roce
Un criterio objetivo reduce desacuerdos. La aprobación visual es necesaria, pero debe complementarse con pruebas repetibles. El comprador puede solicitar que el fabricante compare la producción con una muestra patrón, controle el color durante la tirada y documente las verificaciones de resistencia al roce, plegado y aspecto general.
La prueba de roce debe definir carga, número de ciclos, tipo de superficie de contacto y criterio de aceptación. El resultado no tiene por qué ser idéntico para todos los artículos: un vaso de uso breve puede requerir un nivel distinto al de una caja que será transportada, apilada y manipulada varias veces. Lo importante es que el estándar esté escrito antes de empezar.
También deben acordarse las condiciones de inspección visual. La luz ambiental de un almacén puede cambiar la percepción de color. La comparación debe hacerse bajo una iluminación acordada, sobre una superficie neutra y con una muestra patrón conservada en buen estado. Las muestras deterioradas o expuestas al sol no deben utilizarse como referencia.
| Ensayo | Qué evalúa | Momento de aplicación | Criterio de aceptación sugerido |
|---|---|---|---|
| Comparación de color | Fidelidad frente a patrón | Inicio y durante producción | Dentro de la tolerancia pactada |
| Roce en seco | Transferencia superficial | Antes de embalaje | Sin pérdida visible relevante |
| Roce con humedad | Estabilidad ante condensación | Según uso previsto | Sin manchado funcional |
| Plegado | Grietas en zonas de hendido | En muestra montada | Sin rotura evidente de tinta |
| Apilado | Marcado por presión | Prueba de lote | Sin transferencia inaceptable |
| Inspección de registro | Alineación entre colores | Durante la tirada | Dentro de la desviación acordada |
La finalidad de esta tabla no es imponer una norma universal, sino ayudar a convertir términos como “sin defectos” o “color correcto” en condiciones inspeccionables. Cuando un importador recibe mercancía en el puerto de Valencia o Barcelona, estos criterios facilitan una revisión de llegada más rápida y justa.
Controles de reposición para una coherencia visual duradera
La primera producción suele recibir mucha atención, mientras que los pedidos de reposición se tramitan con rapidez. Sin embargo, una reposición es el momento en el que aparecen con más frecuencia variaciones de tono, cambios de material, diferencias de acabado o desviaciones de registro. El control debe mantenerse durante toda la relación de suministro.
La base de una reposición consistente es una ficha maestra por referencia. Debe incluir código interno, troquel aprobado, versión del diseño, material, gramaje, acabado, colores, ubicación de la impresión, muestra patrón, fotografías y requisitos de embalaje. Si se modifica cualquiera de estos elementos, debe registrarse y aprobarse antes de fabricar.
También es recomendable conservar muestras de lote. Una unidad firmada y protegida de cada fabricación permite comparar visualmente la siguiente entrega. Para cadenas con múltiples establecimientos, este registro evita que un nuevo responsable de compras tenga que reconstruir desde cero el historial de aprobaciones.
La tendencia hacia materiales con contenido renovable, reciclado o certificación forestal seguirá influyendo en el comportamiento visual de los envases. De cara a 2026 y los años posteriores, la coherencia de marca exigirá combinar objetivos ambientales con pruebas más rigurosas sobre nuevos sustratos y barreras.
Fude Packaging: más de 20 años, fábrica de 30.000 m² y 120.000 unidades diarias
Fude Packaging integra capacidades tecnológicas, productivas y de servicio para apoyar proyectos de impresión coherente en gamas completas de envases alimentarios. Su experiencia de más de dos décadas permite abordar requisitos prácticos de color, troquelado, formado, resistencia y logística internacional sin separar el diseño de la fabricación real.
En el ámbito tecnológico, el equipo revisa archivos, troqueles, adaptación de marca, selección de materiales y referencias cromáticas antes de producir. Las opciones de prueba digital, muestra blanca y prueba impresa de preproducción ayudan a detectar problemas de registro, curvatura, saturación o ubicación del logotipo antes de la tirada comercial. El laboratorio interno permite verificar aspectos relacionados con calidad y rendimiento.
En capacidad de fabricación, la empresa trabaja desde una base propia de 30.000 m² en Shandong, con líneas automatizadas capaces de producir hasta 120.000 unidades al día. La producción integrada de vasos, boles, cajas, bandejas y envases compartimentados permite que una marca concentre varias categorías con un solo fabricante, manteniendo mejor control de color, materiales y calendario de entrega.
En servicio, Fude Packaging ofrece apoyo para proyectos de personalización, revisión de muestras, planificación de pedidos y documentación. La trazabilidad por lote, las opciones de inspección y el acompañamiento para envíos internacionales son especialmente útiles para distribuidores y operadores que abastecen centros regionales en España. Puede conocer las capacidades de personalización y servicio antes de definir el plan de compra.
La documentación disponible puede incluir certificaciones y referencias de gestión vinculadas a materiales, calidad y contacto alimentario, según el producto y el mercado de destino. Para proyectos que requieren coordinación con equipos de calidad o compras, resulta conveniente revisar previamente el perfil de fabricación y control de Fude Packaging.
El gráfico compara de forma orientativa dos modelos de suministro. La fabricación integrada no elimina la necesidad de especificar correctamente un proyecto, pero reduce los puntos de transferencia entre proveedores y facilita una respuesta coordinada cuando una marca necesita mantener coherencia entre varios formatos.
Preguntas frecuentes sobre la coherencia de color en envases de diferentes productos
1. ¿Qué método de impresión conviene para una gama de envases?
Depende del volumen, número de colores, detalle gráfico, material, tamaño del envase y nivel de personalización. Para tiradas comerciales repetitivas, debe elegirse un método que ofrezca estabilidad de color sobre el sustrato específico. La decisión debe tomarse tras revisar el diseño y realizar una muestra física.
2. ¿Qué archivos de diseño se necesitan?
Normalmente se requieren archivos editables y preparados para producción, con textos convertidos según el procedimiento acordado, imágenes de suficiente resolución, colores identificados y capas claramente organizadas. El proveedor debe recibir también el logotipo original, las referencias cromáticas y cualquier requisito legal o técnico. Antes de enviar archivos definitivos, es conveniente solicitar revisión del troquel.
3. ¿Cómo se aprueba un color de referencia?
El color se aprueba mediante una combinación de referencia definida, prueba impresa sobre el material final, criterio de tolerancia y muestra firmada. Si la marca utiliza un tono especialmente sensible, debe comprobarse en cada producto de la gama, porque una misma tinta puede cambiar visualmente entre cartón blanco y kraft.
4. ¿Por qué cambian los colores en diferentes papeles?
Los papeles varían en blancura, absorción, textura, acabado y tono de fondo. Un sustrato kraft altera la luz reflejada y puede apagar o calentar el color impreso. Los materiales reciclados también pueden presentar una variación natural mayor. Por ello, una aprobación en pantalla o sobre otro papel no garantiza el resultado final.
5. ¿Qué defectos de impresión deben rechazarse?
Se deben rechazar defectos que afecten a la identidad de marca, legibilidad, seguridad funcional o presentación comercial: registro fuera de tolerancia, textos ilegibles, logotipos cortados, manchas, transferencia de tinta, grietas visibles en áreas principales, tonos fuera del rango aprobado o errores de versión gráfica. Los límites deben estar documentados antes de fabricar.
Para iniciar un proyecto de vasos, cajas, boles, bandejas o envases compartimentados con control de color, puede solicitar orientación mediante el formulario de contacto para proyectos de envases. Indique producto, capacidad, material preferido, cantidad, ciudad de entrega en España, fecha objetivo, archivo de diseño y requisitos de prueba. Una especificación clara al inicio reduce ajustes, retrasos y costes durante la producción.
Acerca del autor
Fude Packaging es un fabricante profesional de envases flexibles que presta servicio a marcas globales de alimentos, mayoristas y distribuidores. Nuestro equipo comparte conocimientos prácticos sobre envases personalizados, tecnología de impresión, materiales aptos para alimentos y tendencias de la industria para ayudar a las empresas a construir mejores soluciones de envasado.
Compartir
Product Category
Start Your Project With Fude Today
Artículo relacionado
-

Cuencos de papel al por mayor en España: guía 2026
En España, comprar cuencos de papel al por mayor es una decisión estratégica para restaurantes, cadenas de comida rápida, operadores de delivery, caterings, distribuidores e importadores que buscan reducir costes, asegurar disponibilidad y mantener una imagen de marca sólida. Cuando el volumen de consumo crece en ciudades como Madrid, Barcelona, Valencia, Sevilla, Málaga, Bilbao o Zaragoza, no basta con comparar el precio unitario. También importan la estabilidad de la calidad, la capacidad de personalización, la fiabilidad del proveedor, los plazos de entrega y la compatibilidad del envase con sopas, ensaladas, arroz, noodles, helados o platos preparados. En el mercado español, donde la sostenibilidad y el cumplimiento normativo pesan cada vez más, los programas mayoristas bien diseñados ofrecen una ventaja clara frente a compras ocasionales.El mercado nacional de envases alimentarios está impulsado por el auge del takeaway, el crecimiento de plataformas de reparto, la expansión de franquicias y la demanda de materiales responsables. Las empresas que compran de forma planificada suelen conseguir mejores tarifas, menos roturas de stock y una presentación más uniforme en todos sus puntos de venta. Además, al trabajar con un fabricante o socio mayorista con experiencia internacional, es posible coordinar mejor importaciones, documentación, pruebas de producto y calendarios de reposición para puertos y centros logísticos como Valencia, Barcelona, Algeciras o Bilbao.Los cuencos de papel para uso alimentario se utilizan en múltiples formatos: bowls para poke, ramen, cremas, pasta, ensaladas, comida preparada, postres y delivery de platos calientes. Dependiendo de la aplicación, conviene elegir tamaños, gramajes, recubrimientos, tapas y nivel de resistencia térmica adecuados. También es importante valorar si el programa de compra incluye otros envases complementarios, como vasos o cajas de comida. Por eso, muchas empresas combinan pedidos de Custom Paper Bowl products, Custom Paper Cup products y Custom Paper Food Container products para concentrar el suministro.Antes de firmar un acuerdo mayorista, el comprador español debería revisar cinco puntos: coste total puesto en almacén, cumplimiento alimentario para el mercado europeo, consistencia entre lotes, flexibilidad del proveedor para pedidos repetidos y capacidad de respuesta en temporada alta. Esto es especialmente relevante en sectores como restauración organizada, food trucks, supermercados con comida lista para llevar, dark kitchens, colectividades y distribuidores horeca.La principal ventaja de los cuencos de papel al por mayor en España es que permiten bajar el coste por unidad, mejorar la previsión de inventario y mantener una calidad homogénea en operaciones de alto consumo. Si además el proveedor ofrece personalización, apoyo logístico, opciones de crédito y control de producción, el comprador obtiene una solución más segura y rentable a medio y largo plazo.Para la mayoría de empresas españolas, un programa mayorista funciona mejor cuando combina volúmenes escalables, especificaciones técnicas claras, pruebas previas, calendarios de reposición y coordinación documental para importación o distribución nacional. En lugar de comprar solo por precio, conviene elegir un socio que entienda la operativa del canal horeca y del delivery. Eso reduce reclamaciones, evita retrasos y mejora la experiencia del cliente final.Los compradores que operan en varias provincias también deben pensar en la estacionalidad. El consumo puede aumentar en verano en zonas turísticas como Alicante, Palma, Málaga o Canarias, mientras que en grandes núcleos urbanos el flujo es más estable por la demanda diaria de oficina, universidades y reparto. Un proveedor preparado puede ajustar el suministro a esas curvas y ofrecer soluciones tanto para pruebas de mercado como para programas anuales.España se ha consolidado como un mercado muy activo para envases de un solo uso orientados a la alimentación preparada, pero con un giro claro hacia materiales más responsables y formatos de mejor rendimiento. La presión regulatoria europea, la sensibilidad del consumidor y la necesidad de eficiencia operativa han hecho que los cuencos de papel ganen relevancia frente a alternativas menos bien valoradas por el mercado.En Madrid y Barcelona, la alta concentración de restauración moderna, oficinas, eventos y plataformas de entrega impulsa la compra de bowls para ensaladas, arroz, noodles y platos calientes. En Valencia y Málaga, el peso del turismo y del consumo rápido amplía la demanda en temporada alta. En Bilbao, Vigo y A Coruña, la logística portuaria y la actividad de distribución facilitan la entrada de programas mayoristas para revendedores y operadores regionales.La tendencia hacia 2026 apunta a tres ejes. El primero es la sostenibilidad medible: más interés por materiales certificados, trazabilidad de la fibra y opciones compostables según el uso y la infraestructura local. El segundo es la automatización: impresión más precisa, control dimensional y producción estable entre lotes. El tercero es la integración de servicio: menos proveedores sueltos y más socios que entreguen producto, diseño, muestreo y seguimiento logístico bajo un mismo plan.var ctxLinea = document.getElementById('lineaMercado').getContext('2d');var lineaMercado = new Chart(ctxLinea, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Crecimiento estimado del mercado español de cuencos de papel (%)',data: [6.2, 7.1, 8.4, 9.3, 10.1, 11.4],borderColor: 'rgb(75, 192, 192)',backgroundColor: 'rgba(75, 192, 192, 0.15)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico anterior muestra una proyección razonable del crecimiento del mercado. No significa que todos los compradores aumenten consumo al mismo ritmo, pero sí refleja una transición sostenida hacia formatos de papel en segmentos donde antes dominaban otros materiales. Para los distribuidores, esto abre una oportunidad clara: asegurar stock, especializar catálogo y ofrecer personalización como valor añadido.ZonaMotor de demandaTipo de compradorAplicaciones comunesVentaja logísticaObservación comercialMadridDelivery y oficinasCadenas, dark kitchensBowls calientes y fríosDistribución central peninsularAlta rotación y necesidad de reposición rápidaBarcelonaRestauración moderna y turismoRestaurantes, importadoresEnsaladas, poke, noodlesPuerto y red metropolitanaFuerte interés por personalización premiumValenciaCanal horeca y exportaciónMayoristas, cateringsComida preparada y eventosPuerto estratégicoBuena base para consolidar envíosMálagaTurismo y takeawayHoteles, restaurantesPostres, cremas, snacksAcceso al sur y Costa del SolEstacionalidad marcada en veranoBilbaoDistribución regionalDistribuidores, horecaSopas, platos listosPuerto del norteImporta la resistencia y la consistencia del loteSevillaHostelería y eventosCaterings, restauraciónArroces, tapas, deliveryBuen acceso al sur interiorCrece la demanda de soluciones económicasLa tabla resume cómo cambia la demanda según la región. En España no existe un único patrón de compra. Un importador con base en Valencia puede priorizar consolidación de contenedor y precio por volumen, mientras que una cadena con locales en Madrid y Zaragoza puede valorar más la homogeneidad del producto y la facilidad de reposición mensual.Elegir el bowl correcto influye directamente en la satisfacción del cliente y en el coste operativo. Un cuenco insuficiente para líquidos calientes puede generar fugas y reclamaciones. Uno sobredimensionado aumenta el coste sin mejorar la experiencia. Por eso, en compras al por mayor se recomienda definir las referencias a partir del uso real, no solo del tamaño nominal.En general, el mercado español demanda bowls kraft o blancos, con diferentes diámetros y capacidades, recubrimientos aptos para grasa o humedad, tapas compatibles y buen apilado para optimizar espacio. Los usos más comunes incluyen sopas, ramen, ensaladas, arroz, menús saludables, postres fríos y comida premium para entrega a domicilio. También crece el interés por formatos aptos para microondas, cuando la receta y el recubrimiento lo permiten.Tipo de cuencoCapacidad habitualUso principalRecubrimiento frecuenteNecesidad de tapaRecomendación de compraKraft para ensalada750-1300 mlEnsaladas y pokePE o alternativa compostableAltaElegir transparencia y buen cierreBlanco para sopa500-1000 mlCremas y caldosInterior resistente a líquidosMuy altaProbar estanqueidad con producto realNoodle bowl700-1150 mlRamen, pasta, arrozAlta barrera grasaAltaConfirmar comportamiento con calorBowl para postre240-500 mlHelado, fruta, yogurLigero y visualmente limpioMediaPriorizar presentación y apiladoBowl multiuso delivery500-1000 mlComida preparadaEquilibrio entre coste y resistenciaAltaIdeal para operadores con menú variableBowl premium personalizadoSegún proyectoMarca y franquiciaDefinido por aplicaciónVariableConviene desarrollar muestra previaLa tabla muestra que no todos los cuencos sirven para todo. Un comprador profesional debe comprobar compatibilidad entre tapa y recipiente, resistencia a la grasa, respuesta al apilado, comportamiento en reparto y presentación visual. Estas pruebas son especialmente importantes para negocios con valoraciones públicas en plataformas de entrega, donde el envase influye en la percepción de calidad.El primer motivo para comprar cuencos de papel al por mayor es el ahorro por escala. A medida que sube el volumen del pedido, el coste unitario suele bajar por una combinación de factores: mejor aprovechamiento de materias primas, menos cambios de máquina, optimización del embalaje, consolidación de transporte y reducción del coste administrativo por unidad.En España, este ahorro es aún más visible cuando el comprador trabaja con una previsión trimestral o semestral. Un restaurante independiente puede pensar en términos de cajas, pero una cadena o distribuidor debe pensar en coste total anual, incidencias evitadas y tiempo operativo. Si un programa mayorista reduce un 8 % o un 12 % el coste unitario y, además, evita compras urgentes locales más caras, el impacto sobre el margen es significativo.También existen ahorros indirectos. Un cuenco con mejor rigidez reduce deformaciones. Una tapa que ajusta bien evita derrames y compensaciones al cliente. Un proveedor que envía medidas consistentes evita errores de almacenaje y reposición. En otras palabras, el precio de compra es solo una parte del coste real. El envase que funciona bien reduce pérdidas ocultas.Volumen estimado por pedidoPrecio unitario relativoCoste logístico por unidadPotencial de personalizaciónRiesgo de rotura de stockAhorro total estimado5.000 unidadesAltoAltoBajoMedioReferencia base10.000 unidadesMedio-altoMedioMedioMedio3 % a 5 %30.000 unidadesMedioMedio-bajoMedio-altoBajo6 % a 9 %50.000 unidadesBajoBajoAltoBajo8 % a 12 %100.000 unidadesMuy bajoMuy bajoMuy altoMuy bajo12 % a 18 %Programa anualOptimizadoOptimizadoMuy altoControladoMayor estabilidad de costesEsta tabla ayuda a visualizar que el ahorro no depende solo de pedir más una sola vez. El máximo beneficio aparece cuando el volumen está ligado a una planificación estable. Para muchos clientes españoles, la fórmula más eficiente no es hacer un pedido enorme y olvidarse, sino acordar un programa marco con liberaciones parciales según consumo y espacio disponible.Cuando se compra en volumen, la calidad constante vale casi tanto como el precio. Una sola desviación en gramaje, pegado, impresión, tapa o resistencia puede afectar miles de unidades. Por eso, el comprador profesional debe pedir especificaciones escritas, muestras confirmadas y controles de producción definidos.La calidad constante significa que el bowl recibido en enero debe comportarse igual que el entregado en abril. Esto incluye forma, capacidad, grosor, color, alineación de impresión, resistencia a líquidos y apilado. Para cadenas con varias ubicaciones en España, la uniformidad es clave para mantener imagen de marca y procesos de cocina repetibles.En operaciones de distribución, la consistencia facilita el reempaquetado, la preparación de pedidos y la atención postventa. También reduce conflictos entre el distribuidor y sus clientes horeca, porque el producto se mantiene estable en el tiempo. Por eso, los proveedores más fiables trabajan con laboratorios de calidad, control por lotes y almacenamiento en condiciones adecuadas para proteger papel, impresión y forma.Además de la conformidad técnica, los compradores españoles suelen revisar documentación de seguridad alimentaria y cumplimiento aplicable al mercado europeo. No se trata solo de vender un bowl atractivo, sino de demostrar que el producto ha sido fabricado con criterios controlados y materiales apropiados para el contacto alimentario.var ctxBarra = document.getElementById('barraDemanda').getContext('2d');var barraDemanda = new Chart(ctxBarra, {type: 'bar',data: {labels: ['Restaurantes', 'Delivery', 'Catering', 'Distribuidores', 'Supermercados', 'Hoteles'],datasets: [{label: 'Demanda relativa de cuencos de papel en España',data: [88, 95, 62, 74, 69, 57],backgroundColor: ['rgb(255, 99, 132)','rgb(54, 162, 235)','rgb(255, 206, 86)','rgb(75, 192, 192)','rgb(153, 102, 255)','rgb(255, 159, 64)']}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de barras ilustra qué sectores suelen mostrar mayor tracción. Delivery y restauración organizada son hoy los motores más intensos, pero el canal distribuidor tiene un papel crucial porque multiplica el alcance hacia pequeños negocios que no importan directamente.Un buen proveedor mayorista no solo fabrica o vende, también ayuda a que el cliente no se quede sin stock ni inmovilice demasiado capital. En España, donde muchas empresas combinan almacenes propios, operadores logísticos y compras estacionales, la gestión de inventario puede marcar la diferencia entre una operación fluida y una cadena de urgencias costosas.Los servicios más útiles incluyen previsión de consumo, planificación de compras, producción escalonada, embalaje adaptado al picking, identificación clara de lotes y coordinación de fechas de entrega. Para un distribuidor en Valencia o Barcelona, por ejemplo, puede ser más eficiente recibir mercancía consolidada y liberarla por fases. Para una cadena de restauración en Madrid, quizá convenga establecer reposiciones periódicas hacia un centro logístico central.También es importante la visibilidad. Saber qué referencias están en fabricación, en tránsito o listas para envío ayuda a tomar decisiones de promoción, apertura de nuevos puntos de venta o cambios de menú. Cuando el proveedor ofrece este tipo de seguimiento, se reducen compras de emergencia y sobrecostes internos.Servicio de inventarioQué resuelveBeneficio para el compradorPerfil que más lo aprovechaFrecuencia recomendadaImpacto operativoPrevisión de consumoEvita faltas por picos de demandaCompra más precisaCadenas y distribuidoresMensualAltoProducción por fasesReduce presión de almacenamientoMenos capital inmovilizadoImportadoresTrimestralAltoLotes identificadosFacilita trazabilidadMejor control de incidenciasTodosContinuoMedio-altoEmbalaje para pickingAgiliza preparación de pedidosAhorro de tiempo en almacénMayoristasContinuoMedioCalendario de reposiciónEvita compras urgentesMás estabilidadHoreca multi-sedeMensual o bimensualAltoAlertas de temporada altaAnticipa verano y campañasMenor riesgo de roturaTurismo y eventosEstacionalMuy altoLa tabla evidencia que la gestión de inventario no es un detalle administrativo, sino una palanca de rentabilidad. En especial para negocios que venden en plataformas de reparto, quedarse sin el envase adecuado puede obligar a improvisar con referencias incompatibles y dañar la experiencia del consumidor final.La personalización es uno de los mayores atractivos del canal mayorista. Un bowl con diseño propio no solo contiene alimento; también comunica posicionamiento, limpieza visual, valor percibido y coherencia de marca. En España, esta ventaja se aprecia mucho en franquicias, conceptos saludables, marcas de comida asiática, cafeterías modernas y delivery premium.Las opciones habituales incluyen logotipo, colores corporativos, mensajes promocionales, tamaños específicos, acabados kraft o blancos, combinación con tapas, estructuras adaptadas y selección de materiales según el uso. Cuando la personalización se plantea bien desde el inicio, el envase se convierte en una extensión del marketing. Esto es especialmente útil en redes sociales, donde el packaging aparece en fotografías, reseñas y vídeos de clientes.La clave está en equilibrar impacto visual y viabilidad industrial. Un diseño demasiado complejo puede elevar costes o alargar plazos. Un diseño demasiado simple puede desaprovechar una oportunidad de diferenciación. Por ello conviene trabajar con un proveedor que apoye la preparación de artes, ofrezca muestras y confirme la factibilidad antes de la producción masiva. Para proyectos integrales, muchas empresas combinan bowls con programas de Custom and Wholesale food Paper packaging y así unifican la identidad en varios formatos.En 2026 se espera un crecimiento de diseños más sobrios, códigos visuales de sostenibilidad, tintas mejor controladas y personalización pensada para operaciones omnicanal. No solo importará que el envase “se vea bien”, sino que funcione igual de bien en mostrador, recogida y reparto.var ctxArea = document.getElementById('areaTendencias').getContext('2d');var areaTendencias = new Chart(ctxArea, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Peso de la personalización y sostenibilidad en la decisión de compra',data: [42, 49, 58, 66, 73, 81],borderColor: 'rgb(75, 192, 192)',backgroundColor: 'rgba(75, 192, 192, 0.25)',fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área refleja un cambio claro: cada año pesa más la combinación entre imagen de marca y responsabilidad ambiental. En otras palabras, el comprador español ya no separa estética y sostenibilidad; espera ambas.La logística es uno de los puntos más sensibles en compras mayoristas. Un precio excelente pierde valor si el envío llega tarde, mal paletizado o con documentación incompleta. En España, la eficiencia logística depende de la ruta, el puerto de entrada, el calendario de despacho, la preparación de la carga y la coordinación con el almacén del cliente.Para importación marítima, los puertos de Valencia, Barcelona, Algeciras y Bilbao son referencias principales. La elección suele depender del destino final de la mercancía, del transitario y del equilibrio entre coste y tiempo. En algunos proyectos, conviene consolidar contenedores con varias referencias. En otros, es preferible separar para facilitar la distribución interna.Los proveedores especializados en programas mayoristas saben optimizar embalaje, apilado y cubicaje para mejorar el coste por unidad transportada. También pueden adaptar el calendario de producción al calendario logístico, evitando que la mercancía salga demasiado pronto o demasiado tarde. Esta coordinación es crucial en campañas estacionales, aperturas de nuevas tiendas o promociones de cadena.Otro punto importante es la integridad del producto. El papel y las tapas requieren protección adecuada contra humedad, presión excesiva y deformación. Una buena práctica es trabajar con almacenes ordenados y controlados, así como con etiquetado claro para reducir errores al recibir y redistribuir. Las empresas con red de puntos de venta valoran mucho esta disciplina porque simplifica la reposición interna.Puerto o hubUso habitualVentajaTipo de compradorConsideración claveNivel de eficienciaValenciaImportación y redistribuciónGran conectividadImportadores, mayoristasPlanificar retirada y almacenajeMuy altoBarcelonaCataluña y noresteAcceso a gran consumoCadenas, distribuidoresCoordinación urbana y regionalMuy altoAlgecirasSur y enlaces internacionalesPotencial estratégicoOperadores del surRuta final interiorAltoBilbaoNorte peninsularCercanía regionalDistribución norteVolumen y consolidaciónAltoMadridCentro logístico terrestreDistribución nacionalCadenas y plataformasStock de seguridadMuy altoZaragozaHub intermedioBuen enlace peninsularOperadores multizonaOptimizar tiempos de tránsitoAltoLa tabla muestra que la logística no termina en el puerto. Para muchos compradores, la verdadera eficiencia aparece cuando el flujo completo, desde salida de fábrica hasta entrega final en almacén o plataforma, está sincronizado con la demanda real.Los cuencos de papel al por mayor tienen aplicaciones muy variadas. En restauración rápida sirven para menús de arroz, pasta, noodles o ensaladas. En caterings son útiles para eventos y servicio individual. En supermercados encajan en áreas de comida preparada y productos listos para consumir. En hoteles y colectividades apoyan formatos de takeaway o consumo ágil. Incluso en tiendas gourmet o marcas saludables aportan un acabado más cuidado.El mayor crecimiento en España se observa en conceptos que necesitan un envase práctico, apilable y compatible con reparto. Las dark kitchens y las marcas nativas de delivery son un ejemplo claro. También destacan los negocios que basan parte de su propuesta en la presentación visual, como poke, ramen, ensaladas premium o postres fríos.var ctxComp = document.getElementById('comparacionProveedores').getContext('2d');var comparacionProveedores = new Chart(ctxComp, {type: 'bar',data: {labels: ['Precio', 'Consistencia', 'Personalización', 'Logística', 'Soporte', 'Escalabilidad'],datasets: [{label: 'Proveedor especializado internacional',data: [86, 92, 94, 89, 90, 95],backgroundColor: 'rgba(153, 102, 255, 0.8)'},{label: 'Proveedor local básico',data: [78, 74, 58, 72, 61, 55],backgroundColor: 'rgba(255, 159, 64, 0.8)'}]},options: {responsive: true,maintainAspectRatio: false}});Este gráfico comparativo no pretende sustituir una auditoría real, pero sí mostrar qué suelen valorar los compradores cuando comparan proveedores: no solo el precio, sino la consistencia, la capacidad de crecer con el cliente y el soporte integral.SectorNecesidad principalFormato de bowl más comúnFactor decisivoFrecuencia de compraPotencial de crecimientoRestauración rápidaVelocidad y costeMultiuso 500-1000 mlPrecio estableAltaMuy altoDelivery nativoResistencia y cierreNoodles y platos calientesEvitar fugasMuy altaMuy altoCateringPresentación y volumenEnsaladas y menúsLogística puntualMediaAltoSupermercadosUniformidad y reposiciónComida preparadaConsistencia del loteAltaAltoHotelesImagen y versatilidadDesayuno y take awayCalidad visualMediaMedio-altoDistribuidores horecaCatálogo y margenVariadoEscalabilidadAltaMuy altoLa tabla confirma que un mismo producto puede responder a necesidades muy distintas. Por eso, una estrategia de compra eficiente separa referencias por uso y segmento, en lugar de intentar cubrir todo el negocio con una sola referencia universal.Para comprar bien en el mercado español, el primer paso es definir el escenario de uso. ¿El bowl se destina a sopa muy caliente, ensalada fría, pasta con salsa, poke o postre? ¿Se consumirá en local o viajará 25 minutos en moto? ¿Importa más el precio o la imagen de marca? Estas respuestas determinan tamaño, material, tapa y recubrimiento.El segundo paso es solicitar muestra y validarla en condiciones reales. No basta con mirar el producto vacío. Hay que llenarlo, cerrarlo, apilarlo, transportarlo y comprobar si mantiene forma, temperatura y aspecto. El tercer paso es revisar el coste total: producto, transporte, tiempos y riesgo de reposición. El cuarto es negociar un plan de suministro, no solo una compra aislada.También es recomendable preguntar por mínimos de pedido, plazos de producción, capacidad de repetición, documentación para Europa y opciones de personalización futura. Una empresa pequeña puede empezar con referencias estándar y pasar después a una línea personalizada cuando el consumo lo justifique.Un distribuidor horeca del arco mediterráneo puede combinar bowls estándar con referencias premium para atender a restaurantes casual, locales healthy y caterings de temporada. Al consolidar pedidos y planificar reposiciones antes del verano, logra mejor precio y reduce compras de última hora en plena campaña.Una cadena de comida asiática con locales en Madrid, Barcelona y Sevilla puede usar un programa de bowls homogéneos con impresión de marca, tapa compatible y calendario mensual. El resultado suele ser menos incidencias, mejor imagen en delivery y mayor previsibilidad de costes.Una dark kitchen de Valencia, en cambio, puede priorizar rendimiento en reparto. Para ella importa sobre todo la resistencia del bowl, el cierre de la tapa y la puntualidad en el suministro. Si el proveedor entiende este modelo, propondrá referencias con barrera adecuada y reposiciones frecuentes en lugar de sobrecargar el almacén del cliente.En España existen distribuidores locales, importadores especializados y fabricantes internacionales que abastecen al mercado. Los proveedores locales pueden aportar cercanía y rapidez para pequeñas urgencias, mientras que los programas internacionales suelen ofrecer mayor capacidad de escalado, más opciones de personalización y mejor estructura de precios para volúmenes altos.La comparación correcta debe incluir al menos ocho criterios: coste unitario, coste total puesto en almacén, cumplimiento técnico, estabilidad de calidad, flexibilidad de producción, tiempo de entrega, capacidad de personalización y servicio postventa. Si el comprador solo compara tarifa base, corre el riesgo de tomar una decisión poco rentable.En mercados como Madrid o Barcelona, donde la competencia en restauración es intensa, un proveedor que ayude a diferenciar el envase puede aportar más valor que uno ligeramente más barato. En zonas donde la distribución y el margen son la prioridad, quizá el foco esté en apilado, embalaje y repetibilidad.Las condiciones de pago influyen tanto como el precio en una relación mayorista. Un programa competitivo puede incluir anticipo parcial, pago contra documentos, condiciones para pedidos repetidos o líneas de crédito para clientes consolidados. En España, esto es especialmente relevante para distribuidores y cadenas que manejan múltiples referencias y necesitan equilibrar tesorería.El objetivo no es alargar pagos sin control, sino construir una estructura financiera sostenible para ambas partes. Un proveedor serio suele adaptar condiciones según historial, volumen, frecuencia de compra y riesgo operativo. Para el comprador, disponer de opciones claras facilita planificar campañas, reposiciones y expansión de puntos de venta sin tensiones excesivas de caja.También conviene entender cómo afectan las condiciones de pago al precio final, al calendario de producción y a la reserva de capacidad. En algunos casos, un compromiso anual con liberaciones programadas permite combinar mejor coste, disponibilidad y financiación operativa.Las relaciones a largo plazo suelen generar más valor que las compras puntuales. Cuando proveedor y cliente comparten previsiones, objetivos de calidad y planes de crecimiento, ambos pueden optimizar mejor la cadena. El proveedor invierte en estabilidad y servicio; el cliente gana prioridad, continuidad y menos riesgos.Para construir esa alianza, hacen falta comunicación abierta, especificaciones claras, evaluación periódica y capacidad para resolver incidencias con rapidez. En el mercado español, donde la demanda cambia por temporada, promociones y aperturas, este enfoque es especialmente útil. Una relación madura permite reaccionar mejor a aumentos de consumo, ajustes de diseño o exigencias regulatorias nuevas.De cara a 2026, las alianzas más sólidas serán las que integren sostenibilidad verificable, datos de consumo, flexibilidad de producción y mejora continua del packaging. Ya no bastará con vender cajas de producto; habrá que aportar criterio, control y visión de futuro.Shandong Fude Packaging es un socio orientado a programas mayoristas de envases alimentarios para clientes internacionales, incluido el mercado español. Nuestra propuesta no se limita a vender cuencos de papel, sino a ayudar a distribuidores, importadores, cadenas y marcas de restauración a construir un suministro más estable, competitivo y adaptado a su operativa.En capacidades tecnológicas, trabajamos con procesos de desarrollo y control que favorecen la uniformidad del producto y la preparación de pedidos personalizados. La impresión, el control dimensional y la revisión de muestras permiten que el cliente valide antes de escalar. Para empresas que desean proteger su imagen de marca, esta fase técnica resulta clave, ya que convierte una idea gráfica en un bowl funcional y repetible.En capacidades de fabricación, disponemos de una base industrial moderna y experiencia acumulada en envases alimentarios de papel para mercados internacionales. Esto nos permite atender tanto referencias estándar como proyectos OEM y de marca privada, con ritmos de producción adecuados para pruebas, pedidos recurrentes y programas de gran volumen. La organización de líneas, el control de calidad y el almacenaje ordenado ayudan a mantener estabilidad entre lotes, algo muy valorado por clientes que operan en varios puntos de venta o redistribuyen a terceros.En capacidades de servicio, acompañamos al cliente desde la selección del envase hasta la confirmación de arte, muestreo, coordinación de entrega y seguimiento del pedido. Nuestro enfoque busca simplificar el proceso de compra para importadores, horeca y distribuidores. Para España, donde el equilibrio entre coste, imagen, cumplimiento y tiempo de reposición es decisivo, este apoyo integral aporta seguridad. Quienes desean ampliar surtido pueden explorar nuestras líneas de Custom Paper Bowl products, Custom Paper Cup products y Custom Paper Food Container products, además de conocer más sobre nosotros en nuestra empresa.Mirando a 2026, vemos tres tendencias decisivas para España: mayor presión por soluciones responsables y trazables, más demanda de personalización útil para delivery y retail, y compras basadas en datos de consumo reales. En ese contexto, un proveedor con experiencia, capacidad de fabricación y mentalidad de servicio puede convertirse en una ventaja competitiva duradera.¿Cuál es el volumen mínimo recomendable para comprar cuencos de papel al por mayor en España?Depende del espacio de almacén, del consumo mensual y del nivel de personalización deseado. Para muchos negocios, un programa intermedio con previsión trimestral es más eficiente que una compra única excesiva.¿Qué tipo de bowl conviene para sopas y platos calientes?Se recomienda un cuenco con barrera adecuada frente a líquidos y grasa, cierre fiable y prueba real de temperatura y transporte. La tapa es tan importante como el recipiente.¿Es posible personalizar los cuencos con logotipo?Sí. Los programas mayoristas suelen permitir impresión, colores, tamaños y otros ajustes, siempre que se revisen viabilidad técnica, mínimos y plazos de producción.¿Qué documentación debe revisar un comprador español?Conviene verificar cumplimiento para contacto alimentario en el mercado europeo, consistencia de especificaciones y trazabilidad por lote, además de confirmar el uso previsto del producto.¿Cómo se reducen las roturas de stock?Con previsión de demanda, calendario de reposición, stock de seguridad y comunicación constante entre comprador, proveedor y operador logístico.¿Qué pesa más, el precio o la calidad?En compras profesionales, ambos. Un precio bajo pierde valor si genera fugas, reclamaciones o retrasos. Lo rentable es el coste total más favorable con calidad estable.¿Qué tendencias dominarán en 2026?Más sostenibilidad verificable, diseños de marca funcionales, integración de datos de consumo, logística más planificada y envases pensados específicamente para delivery y comida preparada. -

Cotizaciones de proveedores en España: guía segura
Las cotizaciones de proveedores funcionan mejor cuando se gestionan como un proceso transversal, documentado y repetible. Para un comprador de envases alimentarios en España, comparar únicamente el precio unitario puede generar errores costosos: materiales no incluidos, dimensiones diferentes, ausencia de tapas, certificaciones incompletas, impresión fuera de tolerancia, costes logísticos imprevistos o plazos que no encajan con una apertura de locales.Una comparación justa debe partir de una especificación única, compartida con todos los proveedores. Esa especificación debe indicar el tipo de envase, dimensiones, capacidad, gramaje, recubrimiento, resistencia térmica, uso previsto, requisitos de contacto alimentario, diseño gráfico, cantidades, condiciones de entrega y documentación exigida. Después, compras, calidad, operaciones, finanzas y marketing deben revisar las propuestas con los mismos criterios.La regla práctica es sencilla: una oferta más baja no es automáticamente una oferta mejor. Si el proveedor ha omitido tapas, embalaje de exportación, pruebas de estanqueidad, costes de molde, transporte hasta Valencia o Barcelona, o documentación de conformidad, la comparación deja de ser válida. El objetivo no es comprar el envase más barato, sino seleccionar la alternativa con menor coste total y menor riesgo de suministro.Elemento de comparaciónDato que debe confirmarseResponsable principalEvidencia necesariaProductoMedidas, capacidad, forma y aplicación alimentariaOperacionesFicha técnica aprobadaMaterialTipo de papel, gramaje, barrera y reciclabilidadCalidadDeclaración de materialesSeguridad alimentariaRequisitos aplicables al mercado españolCalidad y cumplimientoCertificados y ensayosPrecioPrecio por unidad, moldes, impresión y embalajeComprasOferta desglosadaLogísticaPlazo, puerto, incotérmino y carga por contenedorLogísticaPlan de entregaCalidad visualColor, registro, acabado y legibilidadMarketingPrueba digital y muestraEsta tabla evita que cada departamento evalúe una oferta desde una perspectiva aislada. Compras puede detectar ahorro, pero calidad debe validar el material, marketing debe aprobar la impresión y logística debe confirmar que el plazo y el transporte sean viables. La decisión final requiere evidencias verificables, no suposiciones.El primer paso es crear una plantilla corporativa para solicitudes de oferta. Debe utilizarse tanto para vasos de papel como para cuencos, cajas para hamburguesas, bandejas, envases para ensaladas, cajas kraft y recipientes con compartimentos. Una única plantilla reduce mensajes contradictorios y permite que los proveedores coticen sobre una base comparable.En España, este sistema es especialmente útil para distribuidores, cadenas de restauración, cocinas centrales, plataformas de comida a domicilio, fabricantes de alimentos preparados y comercios minoristas. Un operador con actividad en Madrid, Barcelona, Sevilla, Bilbao o Valencia puede necesitar formatos similares, pero con diferentes exigencias de marca, rotación, transporte y almacenamiento.La plantilla debe contener campos obligatorios y campos opcionales. Los obligatorios impiden solicitar precios sin información suficiente. Los opcionales permiten que el proveedor proponga mejoras: un gramaje alternativo, una estructura más rígida, una tapa compatible, una solución de apilado o un embalaje más eficiente para transporte marítimo.Campo de la solicitudEjemplo para envase alimentarioRiesgo si faltaDecisión requeridaProducto solicitadoVaso de papel de 350 mlOfertas de formatos distintosValidación de operacionesUso previstoBebida caliente para llevarMaterial insuficienteValidación de calidadCantidad anual2.400.000 unidadesPrecio no escalableValidación de comprasDiseñoImpresión a cuatro tintasCoste gráfico omitidoValidación de marketingDestinoAlmacén en ValenciaFlete mal calculadoValidación logísticaFecha objetivoEntrega antes de campaña estivalRiesgo de ruptura de stockValidación de planificaciónLa tabla convierte una necesidad de compra en un documento de trabajo. También facilita comparar proveedores españoles, europeos o asiáticos, porque todos reciben el mismo alcance. Antes de enviar la solicitud, conviene revisar los productos disponibles en el catálogo de envases alimentarios y definir cuáles pueden estandarizarse para reducir referencias y mejorar la negociación.Para proyectos personalizados, debe añadirse el archivo gráfico, la guía de color, la posición del logotipo y el troquel. Cuando el diseño no está cerrado, se debe marcar como provisional y separar claramente el coste de desarrollo del precio de producción.Antes de solicitar presupuestos, la empresa debe definir qué problema pretende resolver. El objetivo puede ser reducir el coste total anual, sustituir plástico por papel, mejorar la resistencia a fugas, consolidar proveedores, preparar la expansión a nuevas ciudades o cumplir requisitos ambientales de clientes y administraciones.Los criterios de éxito deben ser medibles. Por ejemplo, una cadena de cafeterías puede buscar disminuir un 8% el coste total de sus vasos sin aumentar reclamaciones. Una marca de comida preparada puede priorizar una caja que soporte salsas calientes durante treinta minutos. Un distribuidor de Zaragoza puede valorar más la disponibilidad programada que una diferencia mínima de precio.var contextoCrecimiento = document.getElementById('crecimientoMercado').getContext('2d');var graficoCrecimiento = new Chart(contextoCrecimiento, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de envases sostenibles',data: [100, 108, 117, 126, 137, 149],borderColor: 'rgb(34, 139, 86)',backgroundColor: 'rgba(34, 139, 86, 0.12)',fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: false } }}});El gráfico muestra una evolución orientativa de la demanda de envases sostenibles para restauración y comida preparada. No debe utilizarse como sustituto de los datos internos de consumo, pero ayuda a justificar por qué el precio debe evaluarse junto con capacidad, continuidad de suministro y cumplimiento documental.En 2026, la tendencia combina tres factores: mayor exigencia de trazabilidad, demanda de materiales con mejor perfil ambiental y presión por reducir residuos de envases de un solo uso. Por ello, una buena cotización debe indicar no solo el coste, sino también el material, el contenido reciclado cuando proceda, las opciones compostables disponibles y la documentación aplicable.Las cotizaciones fiables empiezan con información técnica completa. Para vasos y cuencos, deben definirse capacidad útil, diámetro superior, diámetro inferior, altura, gramaje, revestimiento, temperatura de uso y compatibilidad con tapa. Para cajas y bandejas, deben confirmarse dimensiones internas, resistencia al apilado, comportamiento ante grasa, humedad y cierre.En el mercado español, también conviene identificar el canal de consumo. Un envase destinado a una cafetería de Madrid puede requerir un acabado de marca premium. Una bandeja para reparto urbano en Barcelona puede necesitar mayor rigidez. Una caja para comida preparada distribuida desde Mercamadrid o Mercabarna puede requerir apilado estable y resistencia a condensación.Familia de productoVariables técnicas clavePrueba recomendadaUso habitualVasos de papelCapacidad, aislamiento y tapaPrueba con bebida calienteCafeterías y eventosCuencosRigidez, barrera y diámetroPrueba de fugaSopas, arroces y ensaladasCajas para hamburguesasCierre, ventilación y grasaPrueba de transporteRestauración rápidaCajas kraftCapacidad y resistencia lateralPrueba de apiladoComida para llevarBandejasForma, rigidez y profundidadPrueba de cargaPanadería y comida preparadaEnvases compartimentadosSeparación y cierrePrueba con salsasMenús completosLa explicación técnica debe acompañar siempre al precio. Dos cuencos de apariencia similar pueden tener distinta resistencia por el gramaje, la estructura o el recubrimiento. Dos cajas kraft pueden tener costes diferentes porque una incluye cierre reforzado y la otra no. Solicitar muestras blancas, pruebas impresas y muestras funcionales reduce el riesgo de comparar productos que no son equivalentes.Los datos comerciales deben incluir cantidades por referencia, previsión mensual, pedido mínimo, divisa, condiciones de pago, validez de oferta, coste de moldes, coste de placas, embalaje, paletización, plazo de muestreo, plazo de producción y condiciones de transporte. Cuando se importa por los puertos de Valencia, Barcelona o Algeciras, también debe indicarse el incotérmino y el punto exacto de entrega.Un proceso de cotización no debe depender exclusivamente del comprador. El responsable de compras coordina la solicitud, pero cada función debe aprobar aquello que conoce mejor. Calidad aprueba seguridad alimentaria y funcionamiento; marketing aprueba diseño y color; logística confirma embalaje y entrega; finanzas revisa presupuesto y condiciones; dirección autoriza excepciones relevantes.La matriz de aprobación debe establecer plazos. Si una muestra se retrasa, el equipo debe saber quién puede cambiar la fecha de lanzamiento, aprobar un proveedor alternativo o aceptar un lote inicial limitado. Esta claridad reduce retrasos y evita que una decisión urgente elimine controles esenciales.FaseResponsablePlazo orientativoAutoridad de aprobaciónDefinición de necesidadOperaciones2 díasResponsable de operacionesEspecificación técnicaCalidad3 díasResponsable de calidadSolicitud de ofertasCompras2 díasResponsable de comprasRevisión económicaFinanzas2 díasDirección financieraAprobación de muestraCalidad y marketing5 díasResponsables funcionalesAdjudicación finalComité de compra1 díaDirección autorizadaEsta matriz debe adaptarse al volumen de compra. Para pedidos recurrentes de bajo valor, puede bastar con compras y calidad. Para un lanzamiento nacional, una importación de varios contenedores o una nueva referencia con contacto alimentario, se recomienda una aprobación formal con acta y firma digital.También es útil definir sustitutos. Si la persona responsable de calidad está ausente, debe existir un sustituto autorizado. De esta manera, la empresa evita que un proyecto quede bloqueado o que se apruebe una compra sin la revisión necesaria.El mayor riesgo de las cotizaciones de proveedores aparece cuando una propuesta parece mucho más barata que las demás. Antes de celebrarlo, el comprador debe comprobar si el alcance es idéntico. Una diferencia superior al 10% merece una revisión específica. Puede reflejar eficiencia real, pero también una omisión de material, impresión, embalaje, pruebas, documentación o transporte.La política interna debe indicar qué hacer ante cada diferencia. Si falta información esencial, la oferta no debe puntuarse como válida. Si el proveedor acepta completar el alcance por escrito, se puede actualizar la comparación. Si la diferencia persiste después de igualar condiciones, el ahorro puede ser legítimo, siempre que muestras y documentos demuestren cumplimiento.var contextoDemanda = document.getElementById('demandaSectores').getContext('2d');var graficoDemanda = new Chart(contextoDemanda, {type: 'bar',data: {labels: ['Cafeterías', 'Restauración rápida', 'Comida preparada', 'Distribución', 'Eventos', 'Hoteles'],datasets: [{label: 'Índice de demanda estimada',data: [82, 96, 91, 76, 68, 73],backgroundColor: ['rgb(190, 122, 48)','rgb(48, 121, 190)','rgb(76, 175, 80)','rgb(156, 39, 176)','rgb(244, 143, 177)','rgb(255, 152, 0)']}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico de demanda orientativa permite identificar sectores donde el riesgo de rotura de stock es especialmente importante. En restauración rápida y comida preparada, una oferta aparentemente económica puede resultar cara si no cumple el plazo de reposición o falla en la aplicación real.Diferencia detectadaUmbral de controlAcción obligatoriaResultado posiblePrecio inferiorMás del 10%Revisar alcance línea por líneaOferta validada o corregidaPlazo más cortoMás de 20% inferiorConfirmar capacidad y calendarioPlan de producción firmadoGramaje inferiorCualquier variaciónSolicitar muestra funcionalAceptación o rechazo técnicoDocumentación faltanteCualquier documento críticoBloquear adjudicaciónPendiente de cumplimientoPedido mínimo elevadoMás del 25% del consumo previstoRevisar inventario y tesoreríaNegociación o alternativaCoste logístico no indicadoSiempreCalcular coste puesto en destinoComparación total corregidaLa tabla establece una defensa objetiva contra decisiones impulsivas. El comprador no rechaza una oferta baja por ser baja; exige que demuestre que cubre exactamente las mismas condiciones. Este enfoque es útil para auditorías internas y para explicar la adjudicación a dirección.El sistema debe probarse con un proyecto real y de complejidad moderada. Un buen piloto puede ser la compra de un cuenco para ensalada, una caja para hamburguesa o un vaso personalizado para una nueva campaña. El proyecto debe incluir al menos tres proveedores y una necesidad auténtica de producción.Por ejemplo, una cadena con locales en Madrid y Valencia puede necesitar 500.000 cajas kraft para comida para llevar. Las tres ofertas parecen comparables, pero una de ellas no incluye el coste de impresión, utiliza un gramaje menor y no especifica si la caja resiste alimentos con salsa. El proceso debe detectar esas diferencias antes de emitir el pedido.Durante la prueba, se recomienda registrar el tiempo empleado, las preguntas repetidas, los documentos que faltaron y los desacuerdos entre departamentos. Si marketing aprueba un color que calidad no ha visto en muestra física, el proceso debe incorporar una etapa adicional. Si logística descubre tarde que el palé no cabe en la ubicación disponible, debe añadirse ese dato a la solicitud.var contextoTendencia = document.getElementById('cambioTendencia').getContext('2d');var graficoTendencia = new Chart(contextoTendencia, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Peso de criterios no basados solo en precio',data: [42, 48, 56, 63, 71, 78],borderColor: 'rgb(0, 121, 107)',backgroundColor: 'rgba(0, 121, 107, 0.25)',fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});La tendencia representada es coherente con el cambio de prioridad en compras profesionales: los equipos valoran cada vez más la conformidad, la continuidad, la trazabilidad, la huella logística y la consistencia de marca. El precio sigue siendo importante, pero deja de ser el único criterio.Un caso práctico habitual consiste en seleccionar inicialmente la propuesta más económica y descubrir que faltaba una tapa compatible. El coste final aumenta, se retrasa la entrega y el departamento de operaciones debe buscar una solución urgente. La lección no es evitar proveedores económicos, sino impedir que una oferta incompleta compita contra una oferta completa.Tras cada proyecto, el comité de compra debe realizar una revisión breve. Debe analizar qué salió bien, qué información llegó tarde, qué proveedor fue más transparente y si la oferta adjudicada coincidió con el coste real. Esta revisión permite actualizar la plantilla y evitar errores repetidos.Los indicadores útiles incluyen desviación de precio final, cumplimiento de plazo, porcentaje de documentos completos, número de rechazos de muestra, incidencias de calidad, reclamaciones de clientes y tiempo de aprobación. Un proceso maduro transforma estas incidencias en acciones preventivas.Las tendencias futuras para 2026 y años posteriores incluyen mayor digitalización de aprobaciones, bibliotecas de especificaciones, trazabilidad por lote, verificación documental centralizada y uso de datos de consumo para programar pedidos. También crecerá la necesidad de justificar decisiones de sostenibilidad con información material concreta, en lugar de afirmaciones genéricas.La política ambiental debe ser realista. Un envase de papel puede requerir capas barrera para resistir grasa o líquidos; por ello, es necesario valorar la aplicación, la infraestructura de gestión de residuos y los requisitos del cliente. El mejor resultado combina seguridad alimentaria, rendimiento, cumplimiento y una solución de fin de vida coherente con el mercado.Fude Packaging puede apoyar a compradores internacionales que buscan comparar propuestas de envases alimentarios con mayor transparencia. Su capacidad tecnológica incluye laboratorio interno para controles de rendimiento, revisión de materiales, pruebas funcionales y verificación de calidad durante la producción. Para proyectos con marca, puede facilitar prueba digital, muestra blanca y muestra impresa previa a la fabricación masiva.En capacidades de fabricación, Fude Packaging cuenta con más de 20 años de experiencia, una base productiva propia de 30.000 m² y líneas automatizadas con capacidad de hasta 120.000 unidades diarias. La fabricación interna de vasos, cuencos, cajas, bandejas y envases compartimentados permite coordinar materiales, impresión, troquelado, conformado, inspección, embalaje y trazabilidad por lote.Para un comprador en España, esta integración puede simplificar la consolidación de categorías y reducir el número de proveedores que deben gestionarse. En lugar de separar vasos, cajas y recipientes entre múltiples fabricantes, es posible valorar una propuesta integral con criterios homogéneos de calidad, diseño, embalaje y planificación.var contextoComparacion = document.getElementById('comparacionProveedores').getContext('2d');var graficoComparacion = new Chart(contextoComparacion, {type: 'bar',data: {labels: ['Documentación', 'Muestreo', 'Capacidad', 'Personalización', 'Trazabilidad', 'Soporte logístico'],datasets: [{label: 'Proveedor con proceso integrado',data: [92, 90, 95, 93, 91, 86],backgroundColor: 'rgb(86, 80, 170)'}, {label: 'Proveedor con alcance básico',data: [62, 55, 64, 58, 51, 60],backgroundColor: 'rgb(180, 180, 180)'}]},options: {responsive: true,maintainAspectRatio: false,plugins: { legend: { display: true } },scales: { y: { beginAtZero: true, max: 100 } }}});La comparación es orientativa y sirve para recordar que una cotización debe medir capacidades, no solo precio. Antes de seleccionar un fabricante, conviene solicitar evidencias concretas de documentación, muestras, control de lote, capacidad disponible y experiencia exportadora.En capacidades de servicio, Fude Packaging ofrece apoyo para desarrollo personalizado, recomendaciones de materiales, revisión de diseño, muestras, planificación de pedidos y documentación comercial para exportación. Puede coordinar opciones de transporte marítimo, aéreo, cargas completas, cargas parciales y envíos urgentes de muestras, con preparación de documentos habituales para importación.Los compradores pueden conocer mejor las soluciones disponibles mediante los servicios de desarrollo y personalización, revisar la trayectoria de la empresa en información sobre Fude Packaging o solicitar una evaluación técnica a través del equipo comercial especializado.¿Cuál es la finalidad de las cotizaciones de proveedores?La finalidad es comparar propuestas sobre una base común para elegir la mejor combinación de coste total, calidad, cumplimiento, capacidad y servicio. Una cotización bien evaluada reduce el riesgo de compras incompletas, retrasos, fugas, fallos de impresión y documentación insuficiente.¿Qué equipos e información son necesarios?Como mínimo, participan compras, calidad, operaciones, logística, finanzas y marketing cuando hay personalización visual. La información debe incluir ficha técnica, uso previsto, cantidad, diseño, requisitos de seguridad alimentaria, destino, plazo y condiciones comerciales.¿Dónde deben situarse las etapas formales de aprobación?Las etapas principales deben ubicarse antes de enviar la solicitud, antes de aprobar la muestra, antes de adjudicar el pedido y antes de liberar la producción masiva. Para compras de alto valor, también conviene revisar la documentación final antes del envío.¿Cómo controla el proceso la selección de una oferta baja con alcance incompleto?La empresa debe aplicar umbrales de revisión y exigir una comparación línea por línea. Si faltan elementos críticos, como material, tapas, impresión, embalaje, ensayos o transporte, la oferta queda pendiente hasta que el proveedor complete el alcance por escrito.¿Qué registros deben conservarse y revisarse?Deben conservarse la solicitud de oferta, las especificaciones, las cotizaciones recibidas, la matriz comparativa, certificados, muestras aprobadas, correos de aclaración, actas de aprobación, pedido de compra, informes de inspección e incidencias posteriores. Estos registros permiten mejorar decisiones futuras y respaldar auditorías.¿Por qué son importantes las muestras antes de un pedido grande?Las muestras permiten confirmar dimensiones, rigidez, capacidad, cierre, resistencia térmica, comportamiento frente a grasa o líquidos, ajuste de tapa y calidad de impresión. Una muestra aprobada debe identificarse y conservarse como referencia para la producción.¿Cómo se calcula el coste total de una cotización?Debe incluir precio de producto, desarrollo, moldes, impresión, embalaje, inspección, transporte, seguro, aranceles cuando proceda, manipulación, almacenamiento y coste financiero del inventario. El precio unitario aislado puede ocultar gastos importantes.¿Qué debe hacer una empresa española al importar envases?Debe confirmar la documentación de contacto alimentario aplicable, las condiciones de entrega, el puerto de entrada, el agente logístico, los plazos reales y las necesidades de inspección. También debe verificar que la especificación y los documentos coincidan con el producto fabricado. -
Vasos impresos de tirada corta: compras seguras en España
La compra de vasos de papel personalizados de tirada corta en España debe comenzar con el coste total puesto en destino, no con el precio unitario anunciado. Para un comprador profesional, el coste real combina fabricación, impresión, preparación de artes, embalaje, transporte, seguro, despacho, inspección, almacenamiento y riesgo de rotura de existencias. Un vaso aparentemente más barato puede resultar más costoso si ocupa demasiado volumen, exige una cantidad mínima elevada por diseño o llega tarde a una campaña.La comparación debe hacerse con una ficha técnica idéntica: capacidad nominal, diámetro superior e inferior, altura, tipo de cartón, gramaje, barrera interior, aptitud para bebidas calientes o frías, compatibilidad con tapa, acabado de impresión, cantidad por caja, destino y regla comercial internacional. También conviene definir por adelantado la inspección previa al envío, las tolerancias de impresión, el método de reposición y la documentación aplicable al contacto alimentario en España.Para cafeterías, cadenas de restauración, distribuidores y marcas de bebidas, una tirada corta funciona mejor cuando se limita el número de referencias y se establece un calendario anual. En vez de pedir pequeñas cantidades de muchos vasos distintos, suele ser más eficiente concentrar el volumen en dos o tres capacidades principales, por ejemplo 120 ml, 240 ml, 360 ml y 480 ml, usando una identidad gráfica coherente. Así se reducen preparaciones de máquina, desperdicio, existencias inmovilizadas y complejidad logística.Elemento de decisiónQué debe verificarseImpacto para el compradorPrecio de fabricaciónCoste por mil unidades con misma especificaciónBase de comparación, pero no coste finalPreparación gráficaColores, planchas, ajuste de máquina y pruebasMuy relevante en pedidos pequeñosVolumen de cartónMedidas externas, cajas y palésDetermina coste de transporte y almacénPlazo de producciónAprobación de muestra, impresión y confecciónReduce riesgo de llegar tarde a campañasControl de calidadEstanqueidad, color, apilado y resistenciaEvita reclamaciones y desperdicio operativoDocumentaciónMateriales aptos para contacto alimentarioFacilita entrada y distribución en EspañaReposiciónCapacidad reservada y punto de pedidoProtege la continuidad de suministroLa tabla anterior muestra por qué una oferta debe normalizarse antes de decidir. El responsable de compras debería solicitar un desglose comparable y convertir cada presupuesto a euros por mil vasos entregados en su almacén de Madrid, Barcelona, Valencia, Sevilla, Bilbao o cualquier otro centro logístico.En España, el consumo fuera del establecimiento, las cafeterías de especialidad, los servicios de reparto, los festivales, las estaciones, los aeropuertos y la hostelería turística sostienen la demanda de envases de un solo uso de papel. Barcelona, Madrid, Málaga, Valencia, Alicante, Palma y Las Palmas presentan picos de consumo ligados al turismo, mientras que Zaragoza, Valladolid y Bilbao son nodos relevantes para distribución nacional.Los compradores valoran cada vez más la trazabilidad del material, el diseño de marca, la reducción de plástico convencional y la eficacia del embalaje. Al mismo tiempo, los cambios normativos europeos y las políticas municipales de residuos hacen necesario revisar la composición del vaso, la barrera interior y las declaraciones ambientales antes de comunicar beneficios de sostenibilidad.var ctx = document.getElementById('graficoCrecimientoMercado').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda profesional en España',data: [100, 106, 113, 121, 130, 140],borderColor: 'rgb(42, 116, 88)',backgroundColor: 'rgba(42, 116, 88, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico representa una estimación orientativa de crecimiento de demanda profesional, no una previsión contractual. La tendencia ilustra por qué la planificación anual y la capacidad de reposición adquieren más importancia que una compra puntual basada únicamente en el menor precio.La cantidad mínima de pedido no debe calcularse solamente por diámetro o capacidad. Cada combinación de tamaño, material, impresión y diseño se comporta como una referencia distinta. Un vaso de 240 ml con impresión a dos tintas no comparte necesariamente la misma preparación que un vaso de 360 ml con impresión integral. Si además se usan versiones para bebidas frías y calientes, las exigencias de barrera y rigidez pueden cambiar.Para una marca con varios puntos de venta, es aconsejable separar las referencias de alta rotación de las promocionales. Las primeras pueden fabricarse en lotes mayores con mejor economía de escala; las segundas deben evaluarse como inversión de marketing, con fecha de consumo prevista y una previsión de agotamiento claramente definida.Formato habitualUso frecuenteRiesgo de mínimo elevadoRecomendación de tirada corta120 mlEspresso y degustacionesAlto si lleva diseño exclusivoCompartir gráfica con otros formatos180 mlCafé corto y servicio hoteleroMedioUsar dos colores cuando sea viable240 mlCafé con leche y bebidas calientesBajo a medioPriorizar como referencia central360 mlCapuchino, té y bebidas fríasMedioUnificar tapa y diámetro480 mlBatidos, refrescos y granizadosMedio a altoPlanificar para temporada altaVaso onduladoBebidas muy calientesAlto por estructura adicionalReservar para líneas prémiumDoble paredCafé para llevar de gama altaAlto por consumo de materialConcentrar pedidos trimestralesUna buena práctica consiste en fijar un mínimo por referencia y no un mínimo global poco preciso. El comprador debe preguntar cuántas unidades corresponden a cada tamaño, cada arte y cada acabado. También debe confirmar si el proveedor permite combinar diseños dentro de una misma producción cuando comparten formato, material y número de colores.Para aplicaciones de café, los compradores pueden revisar opciones de vasos ondulados personalizados para bebidas calientes, especialmente cuando la prioridad es mejorar el aislamiento de la mano sin recurrir a una funda independiente.En pedidos pequeños, los costes fijos tienen un peso elevado. Incluyen revisión del archivo, adaptación al troquel, pruebas de color, preparación de impresión, limpieza de máquina, ajuste de registro y, cuando sea necesario, fabricación o modificación de herramientas. No todos los proyectos requieren un utillaje nuevo; si se utiliza un formato estándar disponible, el gasto puede reducirse de forma importante.La comparación correcta separa costes fijos y variables. El coste fijo debe amortizarse sobre el consumo previsto anual, no solamente sobre el primer pedido. Una cadena que planea utilizar el mismo diseño durante doce meses puede aceptar una preparación mayor que un evento de tres días. Sin embargo, si el arte contiene fechas, códigos promocionales o mensajes estacionales, el riesgo de obsolescencia aumenta.ConceptoCuándo apareceCómo reducirloControl recomendadoRevisión de archivoEn cada diseño nuevoEntregar archivo final bien preparadoValidación de texto y sangradosPrueba de colorMarcas con colores corporativosDefinir equivalencia cromática antes de producirMuestra impresa aprobadaPreparación de impresiónCambio de diseño o tintasConcentrar referencias compatiblesRegistro de colores autorizadoTroquel o moldeFormato no estándarElegir dimensiones existentesPlano técnico firmadoAjuste de máquinaInicio de cada lotePlanificar lotes por familia de tamañoControl de primeras unidadesEmbalaje especialCajas impresas o agrupación minoristaUsar caja de transporte estándarConfirmar resistencia de apiladoInspección externaPedidos críticos o de alto valorDefinir puntos de muestreoInforme antes de la salidaLa explicación clave es sencilla: un proveedor transparente debe identificar qué importe es único, qué importe se repite en cada pedido y qué gasto desaparece al superar un determinado volumen. Esta información permite al departamento financiero decidir si conviene hacer una tirada inicial reducida o asegurar una parte mayor de la demanda anual.Un plan anual convierte compras reactivas en abastecimiento controlado. Debe incluir consumo histórico, aperturas previstas, campañas, estacionalidad, rotación por ciudad, tasa de crecimiento, promociones y existencias de seguridad. En España, las heladerías, terrazas y negocios de playa pueden concentrar buena parte de sus ventas entre mayo y septiembre, mientras que cafeterías urbanas mantienen una demanda más estable durante todo el año.El plan no obliga a fabricar todo de una vez. Puede dividirse en entregas programadas, siempre que el fabricante confirme la reserva de materiales, la disponibilidad de producción y las condiciones de almacenamiento. Para una importación marítima a Valencia, Barcelona o Algeciras, conviene incorporar margen para navegación, congestión portuaria, despacho y transporte interior.var ctx = document.getElementById('graficoDemandaSectores').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Cafeterías', 'Restauración rápida', 'Hoteles', 'Eventos', 'Reparto', 'Heladerías'],datasets: [{label: 'Demanda relativa estimada de vasos personalizados',data: [88, 76, 58, 64, 72, 69],backgroundColor: ['#4f7c5c', '#6a9c78', '#8db59a', '#b2d0bb', '#557a95', '#7da3bd']}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico ayuda a priorizar sectores para previsión comercial. Las cafeterías y la restauración rápida suelen sostener pedidos regulares; los eventos y las heladerías requieren una mayor reserva estacional. La demanda real debe medirse por zona, formato y canal de venta.La muestra no debe tratarse como un mero trámite visual. Es la oportunidad de comprobar capacidad real, altura, rigidez, sabor residual, resistencia al calor, estanqueidad, compatibilidad con tapa, apilado, legibilidad del diseño y comportamiento durante el transporte. Una muestra blanca verifica estructura; una muestra impresa verifica color y colocación del arte; una muestra funcional permite probar café, té, leche, bebidas frías o productos con hielo.Para España, es conveniente realizar pruebas en el entorno de uso final. Un vaso destinado a un café de especialidad en Madrid puede necesitar buen aislamiento térmico. Un vaso para batidos en Valencia o Málaga puede requerir mayor rigidez frente a la condensación. Las pruebas deben implicar a operaciones, compras, marketing y, cuando sea necesario, calidad alimentaria.Tipo de muestraObjetivoPrueba prácticaDecisión que permite tomarMuestra blancaVerificar dimensiones y formaMedir altura, diámetro y capacidadConfirmar el formatoMuestra impresaRevisar color y diseñoComparar con guía corporativaAprobar identidad de marcaMuestra con tapaEvaluar cierreAgitar y transportar la bebidaValidar compatibilidadPrueba calienteComprobar aislamiento y fugasServir bebida a temperatura operativaElegir pared simple o doblePrueba fríaComprobar condensación y rigidezUsar hielo durante varias horasDefinir barrera adecuadaPrueba de apiladoRevisar dispensaciónUsar dispensadores del localEvitar atascos y deformacionesPrueba logísticaValidar embalajeSimular manipulación de cajasReducir daños en repartoUn pedido de muestra bien diseñado reduce cambios costosos en producción masiva. La aprobación debe quedar por escrito e incluir fotografías, código de muestra, fecha, especificación y observaciones aceptadas. Si existe un color corporativo crítico, el estándar de aceptación debe establecerse antes de iniciar la impresión completa.La consolidación consiste en reducir la cantidad de combinaciones de tamaño, diseño, tapa y embalaje sin sacrificar la experiencia del consumidor. Muchas empresas descubren que operan con demasiados vasos: uno para café corto, otro para café con leche, otro para té, otro para promociones, otro para reparto y otro para cada ciudad. Este catálogo fragmentado incrementa mínimos, ocupa espacio y eleva el riesgo de sobrantes.Una solución práctica es definir una arquitectura de envases. Por ejemplo, una familia de dos diámetros de tapa, tres tamaños de vaso y una gráfica principal puede cubrir buena parte de la demanda. Las campañas temporales pueden resolverse con fundas, adhesivos, etiquetas o elementos de punto de venta, evitando cambiar por completo la impresión del vaso.Los compradores de productos lácteos o bebidas preparadas también pueden estudiar vasos personalizados para leche y bebidas lácteas cuando necesitan adaptar la estructura, el diseño y la resistencia al tipo de producto servido.El punto de reposición debe calcularse antes de que el inventario llegue a un nivel crítico. Una fórmula operativa es: consumo medio diario multiplicado por el plazo total de abastecimiento, más existencias de seguridad. El plazo total incluye aprobación, producción, inspección, consolidación, transporte internacional, llegada al puerto, despacho, transporte nacional y recepción en almacén.Para un distribuidor de Barcelona con venta semanal estable, una cobertura de seguridad de cuatro a seis semanas puede ser razonable según variabilidad y plazo de transporte. Para una cadena con promociones frecuentes o dependencia del verano, la cobertura puede ser superior. No existe una cifra universal: el nivel debe reflejar volatilidad de demanda, criticidad de la marca y coste de quedarse sin vasos impresos.Situación operativaPlazo total estimadoCobertura aconsejableAcción de reposiciónConsumo muy estable35 a 50 días3 a 4 semanasPedido mensual planificadoCadena de cafeterías45 a 65 días4 a 6 semanasRevisión quincenalTemporada turística50 a 75 días6 a 8 semanasReserva antes de primaveraCampaña promocional30 a 55 díasSegún fecha de eventoPedido con fecha límite fijaProducto de alta rotación40 a 60 días5 a 7 semanasAlerta automática de inventarioDiseño exclusivo50 a 80 días6 a 10 semanasPrevisión trimestralDistribución peninsular e insular55 a 90 días8 a 10 semanasSeparar stock por regiónLa tabla debe adaptarse con datos reales de cada empresa. Es recomendable vigilar los días de cobertura, pedidos pendientes, previsión de salida, variación semanal, retrasos de proveedor y tasa de rotura de existencias. Si se suministra a Baleares, Canarias, Ceuta o Melilla, el plan necesita tiempos adicionales y una coordinación documental más cuidadosa.La negociación eficaz no consiste solamente en solicitar un descuento. El comprador puede obtener mejor valor si negocia condiciones que reduzcan riesgo: tolerancia de cantidad, reserva de capacidad, coste de nuevas preparaciones, muestras acreditables contra pedido, inspección, plazo de corrección ante incidencias, embalaje optimizado y calendario de entregas.Para comparar propuestas, todos los proveedores deben recibir la misma solicitud: especificación, arte, volumen por referencia, destino, regla comercial internacional, puerto o almacén de llegada, requisitos de inspección y fecha solicitada. La comparación entre un precio de fábrica y un precio entregado en un almacén español no es válida si no se convierten ambas ofertas al mismo punto de entrega.var ctx = document.getElementById('graficoCambioTendencia').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027', '2028'],datasets: [{label: 'Compras basadas solo en precio',data: [62, 55, 47, 40, 34, 29],fill: true,backgroundColor: 'rgba(203, 116, 70, 0.20)',borderColor: 'rgb(203, 116, 70)',tension: 0.3},{label: 'Compras basadas en coste total y continuidad',data: [38, 45, 53, 60, 66, 71],fill: true,backgroundColor: 'rgba(53, 124, 97, 0.20)',borderColor: 'rgb(53, 124, 97)',tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});La evolución representada refleja un cambio de enfoque: los equipos de compra profesionales tienden a ponderar disponibilidad, cumplimiento documental, consistencia de lote y coste de transporte junto con el precio de fabricación. Esta transición será aún más visible a medida que aumenten las exigencias de trazabilidad y circularidad.Fude Packaging apoya a compradores profesionales que necesitan vasos de papel personalizados con una combinación equilibrada de coste, control y flexibilidad. La propuesta no se limita a fabricar un vaso; busca reducir problemas habituales de compras internacionales, como diferencias de color entre lotes, fugas, incompatibilidad de tapas, embalaje ineficiente, retrasos y documentación incompleta.La empresa dispone de líneas automatizadas, laboratorio interno y procesos de control que abarcan selección de material, impresión, troquelado, formado, inspección y embalaje. El equipo puede revisar archivos, adaptar líneas de corte, recomendar cartón y barreras según bebida caliente, fría, láctea o con hielo, y realizar pruebas funcionales de resistencia, cierre y estanqueidad. Para proyectos de marca, se trabaja con validación de diseño, ajuste cromático y prototipos antes de la producción definitiva.Con más de veinte años de experiencia y una fábrica propia de 30.000 metros cuadrados en Shandong, Fude Packaging mantiene control directo sobre la fabricación de vasos, cuencos, cajas para hamburguesas, envases de comida, bandejas y otros artículos de papel. Su capacidad diaria puede alcanzar 120.000 unidades según producto y configuración. Esta fabricación integrada permite a un distribuidor español consolidar varias categorías de envase bajo un mismo proveedor, con una imagen de marca más uniforme y mejor aprovechamiento del transporte.Además de los formatos especiales, el catálogo de vasos de papel para restauración y bebidas permite estudiar opciones de capacidad, estructura y uso final antes de desarrollar una referencia personalizada.Fude Packaging atiende proyectos de exportación para compradores de más de cincuenta países y puede coordinar muestras, producción, embalaje apto para exportación, documentación comercial, listas de contenido, certificados e inspección independiente antes del envío. Los pedidos estándar pueden producirse aproximadamente en 7 a 15 días, según especificación y volumen. Para España, el equipo puede ayudar a organizar envíos marítimos, cargas completas, cargas compartidas, transporte aéreo o mensajería para muestras.La empresa también ofrece acompañamiento posterior al envío mediante procedimientos de garantía, reposición y tratamiento de incidencias de fabricación o cantidad confirmadas. Esta continuidad es especialmente relevante para cadenas, distribuidores y operadores de restauración que no pueden interrumpir la disponibilidad de sus vasos de marca.Entre 2026 y los próximos años, la compra de vasos personalizados estará marcada por tres fuerzas: digitalización de la planificación, exigencias ambientales más precisas y mayor necesidad de trazabilidad. Los compradores utilizarán con más frecuencia previsiones por local, inventarios conectados, alertas de reposición y análisis de consumo por tamaño. Esto permitirá reducir excedentes y evitar compras urgentes por transporte aéreo.En sostenibilidad, será fundamental distinguir entre afirmaciones generales y características verificables. La composición del material, el tipo de barrera, el acceso a sistemas de recogida, la reciclabilidad práctica y las certificaciones disponibles deben analizarse para cada aplicación. Las empresas deben evitar mensajes ambientales ambiguos y solicitar documentación coherente con el mercado español y la normativa europea aplicable.También crecerá la demanda de diseños más funcionales: códigos de identificación por lote, marcas de llenado, información sobre alérgenos cuando proceda, códigos de fidelización y mensajes vinculados a campañas digitales. Estas funcionalidades deben diseñarse sin comprometer legibilidad, inocuidad, estabilidad del color ni velocidad de producción.var ctx = document.getElementById('graficoComparacionProveedor').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Coste puesto', 'Control de calidad', 'Flexibilidad', 'Documentación', 'Capacidad de reposición', 'Consolidación de envases'],datasets: [{label: 'Proveedor centrado solo en precio',data: [82, 52, 45, 48, 50, 40],backgroundColor: 'rgba(194, 104, 78, 0.75)'},{label: 'Proveedor integrado orientado a valor',data: [86, 84, 78, 88, 82, 85],backgroundColor: 'rgba(54, 125, 94, 0.75)'}]},options: {responsive: true, maintainAspectRatio: false}});La comparación ilustra la evaluación multidimensional recomendada. El proveedor adecuado no siempre es el que publica el precio inicial más bajo, sino el que ofrece el mejor resultado total en coste, consistencia, cumplimiento, velocidad de respuesta y continuidad de suministro.La comparación debe incluir precio de fabricación, preparación gráfica, muestras, embalaje, volumen de cajas, transporte, seguro, despacho, aranceles cuando procedan, transporte interior, inspección, almacenamiento, mermas y coste de una posible rotura de existencias. Todos los presupuestos deben referirse al mismo destino en España y a la misma especificación técnica.Debe calcularse por cada combinación de capacidad, diámetro, material, barrera, impresión y arte. Un mismo diseño en dos tamaños suele requerir dos referencias. Pregunte si pueden agruparse artes compatibles, si el mínimo se aplica por color o por formato y si existen costes fijos separados de la cantidad fabricada.La mejor opción es exigir a todos los proveedores el mismo punto de entrega y las mismas responsabilidades de transporte. Puede compararse hasta un puerto como Valencia, Barcelona o Algeciras, o hasta el almacén final, siempre que se indique claramente qué gastos, riesgos, despacho y seguro asume cada parte.Depende de la variación de ventas y del plazo total de reposición. Como referencia inicial, muchas empresas mantienen entre cuatro y ocho semanas de cobertura adicional. Los negocios estacionales, las cadenas con promociones y los destinos insulares suelen necesitar un colchón superior. La cobertura debe revisarse mensualmente con datos de consumo reales.Conviene revisar nivel de servicio, puntualidad de entrega, días de inventario, tasa de rotura de existencias, desviación entre previsión y consumo, porcentaje de producto dañado, incidencias de impresión, reclamaciones por fugas, coste de transporte por mil vasos y porcentaje de pedidos urgentes. Estos indicadores revelan si el programa de tirada corta está equilibrando adecuadamente coste, disponibilidad y calidad.