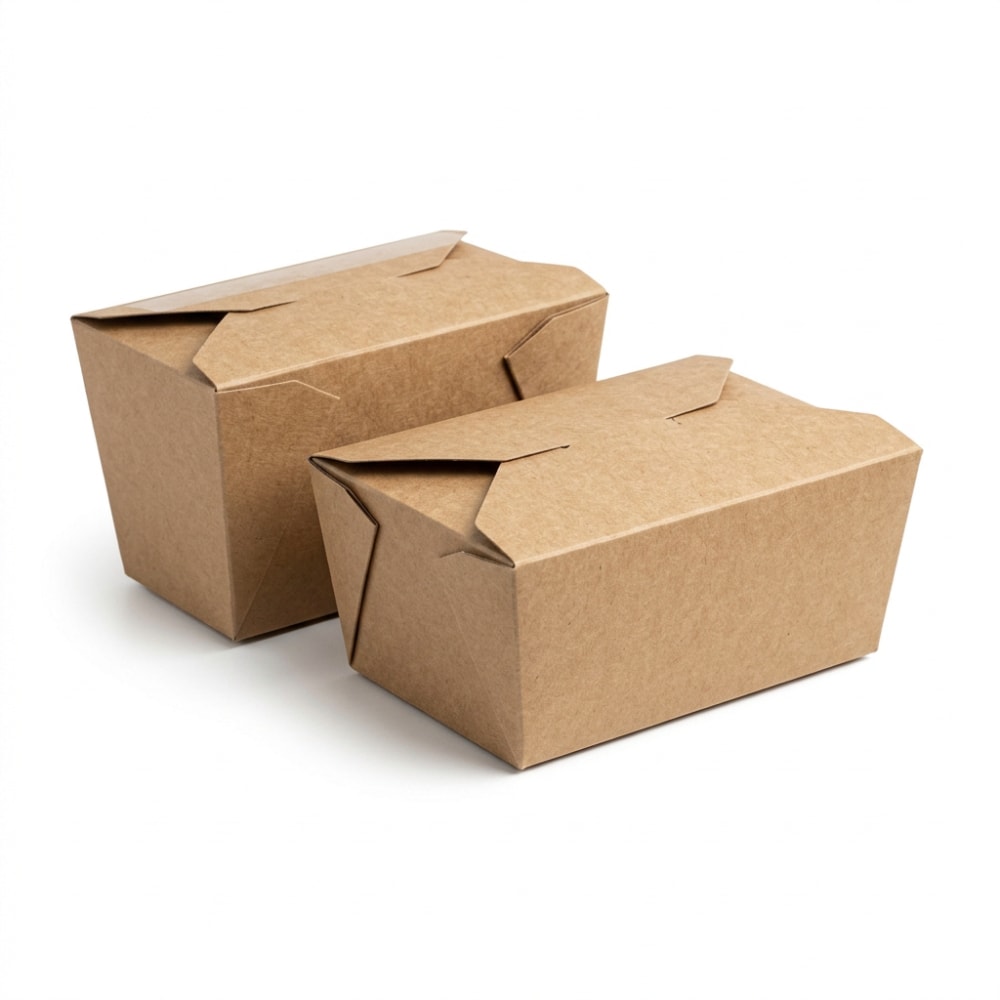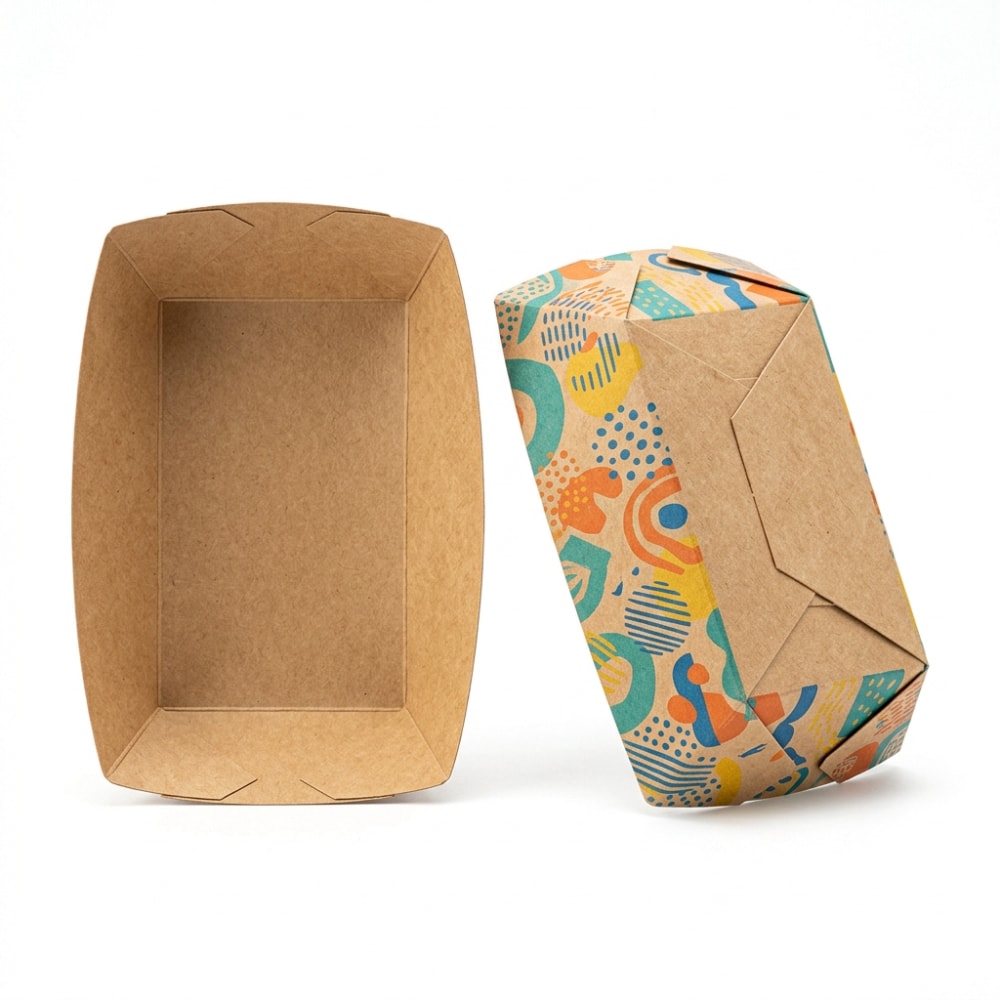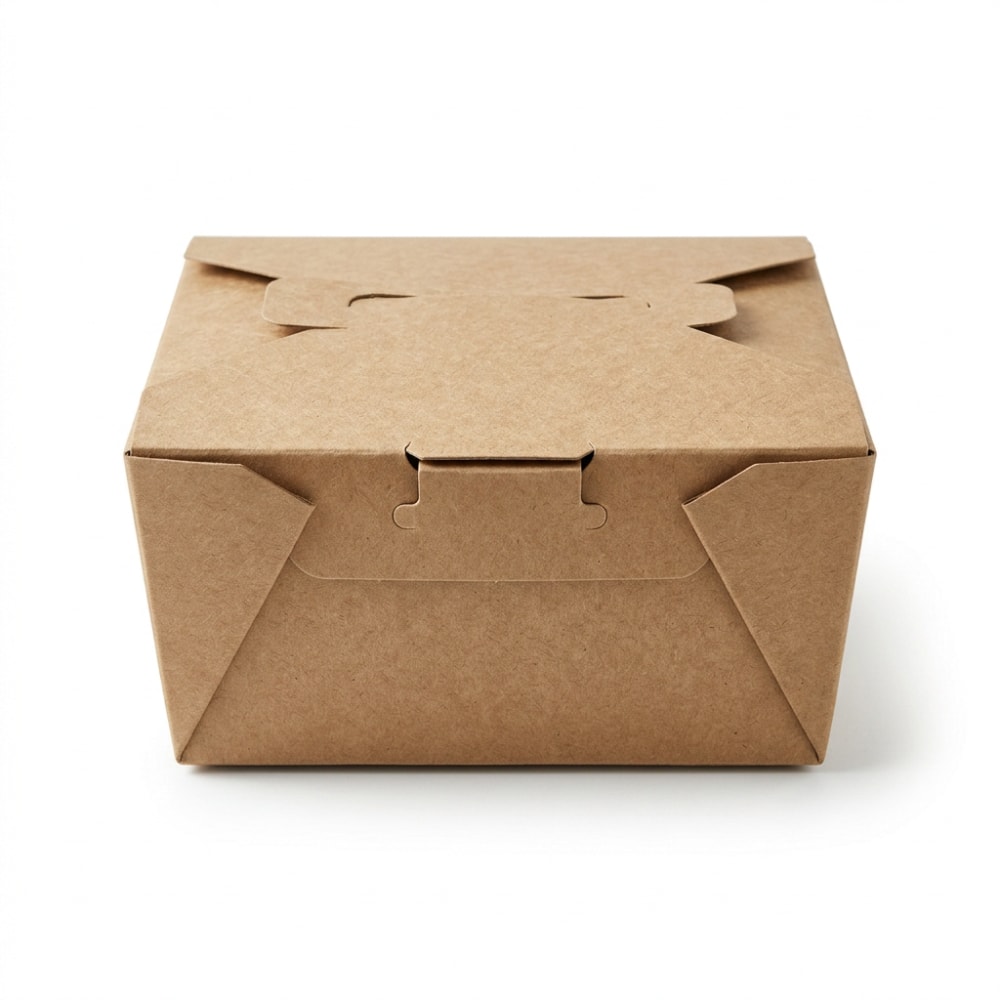
Padrões de qualidade para potes kraft de entrega no Brasil
Resposta rápida: como definir qualidade para potes kraft de 800 a 3000 ml

Para redes de restaurantes, cozinhas de entrega, distribuidores e marcas de alimentação no Brasil, a qualidade de potes kraft para entrega de 800 a 3000 ml deve ser definida por critérios mensuráveis, não apenas pela aparência da embalagem. O padrão deve abranger dimensões, capacidade útil, gramatura do papel, uniformidade do revestimento, resistência das dobras, selagem dos cantos, encaixe da tampa, tolerância de impressão e desempenho com alimentos reais.
Um pote de 1.000 ml pode parecer adequado quando vazio, mas falhar depois de receber macarrão quente com molho, arroz com feijão, salada com molho ácido ou porções fritas ainda quentes. Por isso, a amostra aprovada precisa ser vinculada a uma ficha técnica, a um plano de inspeção e a uma regra de correção para lotes não conformes. Essa prática reduz reclamações, reentregas, desperdício de alimentos e danos à reputação da marca.
Para operações em São Paulo, Rio de Janeiro, Curitiba, Belo Horizonte, Recife, Salvador e Porto Alegre, onde o transporte por motocicleta e o alto volume de pedidos ampliam o risco operacional, recomenda-se validar cada tamanho com o cardápio efetivamente vendido. A embalagem ideal para salada fria não é necessariamente adequada para yakisoba, frango frito, marmita completa ou comida com caldo.
| Item controlado | Como medir | Faixa recomendada | Defeito crítico |
|---|---|---|---|
| Capacidade nominal | Enchimento com água em temperatura ambiente | Conforme volume especificado | Volume abaixo do contratado |
| Comprimento e largura | Paquímetro ou régua de precisão | Tolerância definida na ficha | Tampa sem encaixe |
| Altura do pote | Medição em quatro pontos | Variação uniforme | Empilhamento instável |
| Gramatura do papel | Amostragem por lote de papel | Conforme material aprovado | Amolecimento precoce |
| Revestimento interno | Inspeção visual e teste de gordura | Sem falhas ou manchas | Vazamento pela parede |
| Fechamento da tampa | Abertura e fechamento repetidos | Pressão uniforme | Abertura durante transporte |
| Selagem de cantos | Teste de carga e inclinação | Sem umidade externa | Vazamento no canto |
A tabela mostra por que a avaliação deve unir inspeção dimensional e teste funcional. Uma embalagem pode cumprir a dimensão externa, mas apresentar papel inadequado ou área de selagem irregular. O resultado é uma falha que aparece somente quando o consumidor recebe o pedido.
Mercado brasileiro e crescimento do consumo fora do salão
O mercado brasileiro de alimentação pronta continua exigindo embalagens mais confiáveis. Restaurantes de bairro, franquias, cozinhas compartilhadas e operadores de aplicativos precisam equilibrar custo, produtividade e experiência do cliente. Em cidades com trânsito intenso, como São Paulo e Rio de Janeiro, o tempo entre o fechamento do pote e a entrega pode ultrapassar quarenta minutos. Em rotas metropolitanas de Campinas, Guarulhos, Osasco e Niterói, a vibração da motocicleta aumenta a pressão sobre cantos, tampas e abas.
O gráfico abaixo apresenta um índice ilustrativo de demanda por recipientes de papel para entrega, útil para planejamento de compras e capacidade. Ele não substitui a previsão própria de cada rede, mas mostra a importância de programar pedidos antes de campanhas, feriados e períodos de maior consumo.
Tipos de potes e aplicações mais frequentes
Os tamanhos entre 800 e 3000 ml cobrem boa parte do cardápio de entrega no Brasil. Os modelos menores atendem pratos individuais e saladas; os maiores são adequados para porções compartilhadas, marmitas familiares, refeições completas e combos. A escolha deve considerar o volume real do alimento, a presença de caldo, a temperatura no envase e o espaço necessário para evitar contato excessivo entre comida e tampa.
| Capacidade | Uso comum | Tipo de alimento | Requisito principal |
|---|---|---|---|
| 800 ml | Porção individual | Salada, arroz, frango grelhado | Boa rigidez e tampa firme |
| 1.000 ml | Prato executivo | Arroz, feijão e proteína | Resistência a vapor |
| 1.200 ml | Macarrão e yakisoba | Massas com molho | Proteção contra vazamento |
| 1.500 ml | Marmita completa | Refeição com acompanhamentos | Fechamento reforçado |
| 2.000 ml | Porção para duas pessoas | Escondidinho, risoto, carnes | Base resistente à carga |
| 2.500 ml | Combo familiar | Massas, arroz, frango frito | Estabilidade no empilhamento |
| 3.000 ml | Refeição compartilhada | Pratos completos e porções grandes | Selagem e tampa de alta precisão |
Antes de fechar uma compra, vale comparar os formatos disponíveis na linha de recipientes para alimentos. Modelos retangulares aproveitam melhor a mochila de entrega e facilitam a separação de arroz, proteína e guarnições. Modelos quadrados favorecem pratos compactos, enquanto formatos mais altos podem reduzir respingos para massas e alimentos com molho.
Por que potes kraft de 800 a 3000 ml falham no uso real

Falhas em campo raramente têm uma única causa. O vazamento pode ocorrer por uma combinação de papel abaixo da gramatura aprovada, revestimento irregular, tempo insuficiente de formação, adesão fraca nos cantos, tampa incompatível ou alimento colocado em temperatura superior à prevista. A falha também pode ser agravada por excesso de enchimento, embalamento imediato de comida muito quente e transporte com inclinação.
O erro comum é culpar somente o restaurante ou somente o fabricante. Uma investigação útil deve isolar as variáveis: qual foi o número do lote, qual pote e tampa foram usados, qual alimento estava dentro, qual temperatura aproximada havia no envase, quantos minutos passaram até a entrega e em qual ponto ocorreu a perda de líquido. Fotografias do defeito, amostras retidas e registros de produção ajudam a transformar uma reclamação em ação corretiva.
Setores que exigem maior controle técnico
Redes de marmitas, restaurantes asiáticos, hamburguerias com acompanhamentos, operações de comida saudável, supermercados com refeições prontas, hotéis e cozinhas industriais apresentam necessidades diferentes. Empresas que atendem hospitais, escolas e fábricas também precisam controlar o empilhamento e a retenção de calor, pois as embalagens podem permanecer fechadas por mais tempo antes do consumo.
O gráfico compara a exigência relativa de resistência em aplicações usuais. Marmitas completas e refeições familiares apresentam maior risco porque concentram peso, umidade, gordura e movimentação. Saladas, embora normalmente frias, podem exigir boa barreira quando levam molho, frutas cítricas ou ingredientes úmidos.
Causa principal 1: vazamento nos cantos e falha no fechamento

Os cantos são pontos de concentração de tensão. Quando o pote é cheio, a pressão do alimento empurra as dobras internas; quando o entregador acelera, freia ou passa por irregularidades no asfalto, essa pressão aumenta. Se a sobreposição do material for insuficiente, se houver contaminação na área de colagem ou se a pressão de formação for inconsistente, podem surgir microaberturas difíceis de perceber na inspeção visual.
O fechamento também falha quando as abas não têm geometria consistente. Uma tampa que encaixa bem em um canto, mas fica elevada no outro, permite saída de vapor e respingo de molho. Em alimentos como feijão, ramen, yakisoba, carne ao molho e escondidinho, pequenas folgas se tornam visíveis rapidamente.
| Sintoma observado | Possível origem | Como confirmar | Correção recomendada |
|---|---|---|---|
| Umidade no canto inferior | Selagem incompleta | Teste de água por 30 minutos | Ajustar pressão e tempo de formação |
| Molho na parte externa | Sobreposição insuficiente | Inspeção do corte interno | Revisar molde e posição da dobra |
| Tampa abre ao inclinar | Tolerância dimensional alta | Teste de encaixe cruzado | Controlar medida de boca e tampa |
| Vazamento após transporte | Rigidez lateral baixa | Teste de vibração simulada | Aumentar resistência estrutural |
| Canto rompe com alimento quente | Vapor e amolecimento do papel | Teste com alimento a quente | Rever barreira e gramatura |
| Abas desalinhadas | Formação irregular | Medição em várias unidades | Calibrar equipamento de formação |
A tabela ajuda a diferenciar defeitos de montagem, material e dimensão. A ação corretiva precisa atacar a origem. Simplesmente aumentar a quantidade de cola, por exemplo, pode não resolver uma variação no molde ou um revestimento que perdeu aderência.
Causa principal 2: variação do papel e do revestimento em potes kraft
O aspecto kraft não garante desempenho uniforme. A matéria-prima pode apresentar diferença de espessura, absorção, rigidez ou fibras entre lotes. Além disso, o revestimento interno precisa ser contínuo e apropriado para a aplicação: alimentos secos, fritos, molhos oleosos e pratos quentes produzem desafios distintos. Um revestimento visualmente uniforme pode ter espessura irregular ou cobertura incompleta nas dobras.
Para o Brasil, é importante considerar a exposição da embalagem à umidade durante armazenagem e distribuição. Em regiões litorâneas, como Santos, Rio de Janeiro, Recife e Salvador, caixas mal protegidas podem absorver umidade antes do uso. Em centros de distribuição do interior, como Campinas, Ribeirão Preto e Goiânia, calor elevado e armazenagem próxima a fontes de calor também podem afetar a estabilidade do produto.
A tendência indicada no gráfico mostra a migração de compradores para estruturas com desempenho mais previsível. Em 2026, a sustentabilidade será avaliada junto da função prática: materiais com origem controlada, opções de compostabilidade compatíveis com o projeto, redução de plástico desnecessário e documentação adequada para contato com alimentos tendem a ganhar importância. A escolha, porém, deve ser baseada no alimento e na rota logística, não apenas em uma alegação ambiental.
Causa principal 3: tolerância de formação, selagem ou tampa
Um pote kraft é resultado de corte, vinco, dobra, formação e acabamento. Se qualquer etapa variar, o conjunto perde repetibilidade. Uma diferença pequena na largura da boca pode impedir que a tampa feche com pressão uniforme. Uma dobra mal posicionada pode reduzir a área de contato no canto. Uma tampa produzida em lote separado também pode apresentar variação que só aparece quando combinada com outra produção.
Por essa razão, potes e tampas devem ser testados em conjunto. A inspeção deve selecionar unidades de diferentes pontos da produção e verificar a intercambiabilidade controlada: tampa do início, meio e fim do lote em potes retirados nas mesmas fases. Se o cliente trabalha com estoque em vários centros, deve receber identificação clara de tamanho, código de lote e data de produção nas caixas externas.
| Característica | Forma de controle | Frequência sugerida | Registro necessário |
|---|---|---|---|
| Largura da boca | Paquímetro em pontos opostos | Início e a cada intervalo definido | Planilha de processo |
| Altura final | Régua de precisão | Por turno de produção | Relatório dimensional |
| Posição do vinco | Gabarito aprovado | Por amostragem | Foto de referência |
| Força de fechamento | Abertura manual padronizada | Por lote | Resultado de ensaio |
| Integridade do canto | Teste com líquido e inclinação | Por lote e tamanho | Ficha de aprovação |
| Compatibilidade da tampa | Montagem cruzada controlada | Antes da expedição | Identificação do lote |
| Qualidade da impressão | Comparação com prova aprovada | Início e durante produção | Amostra retida |
Esta tabela não substitui requisitos específicos de uma marca, mas cria uma base verificável para negociação. Para pedidos personalizados, a ficha deve informar formato, capacidade, material, acabamento, arte, cores, posição de logotipo, embalagem de transporte e critérios de inspeção.
Um teste simples de cozinha que revela lotes fracos
O teste de cozinha deve reproduzir o uso real e ser conduzido antes da liberação de uma compra importante. Use pelo menos três alimentos representativos: um prato quente e úmido, como arroz com feijão; uma massa ou yakisoba com molho; e uma aplicação gordurosa, como frango frito com acompanhamentos. Quando houver venda de saladas, inclua uma salada com molho separado e outra já temperada.
Encha o pote até o limite operacional recomendado, não até a borda. Feche a tampa, deixe a embalagem repousar, incline-a em quatro direções, simule transporte em bolsa térmica e empilhe unidades quando esse for o uso normal. Observe a base, os cantos, a linha de fechamento, a parede lateral e o aspecto da impressão. Registre qualquer amolecimento, vazamento, deformação ou dificuldade de abertura.
| Etapa | Condição de teste | Tempo | Resultado aceitável |
|---|---|---|---|
| Enchimento quente | Prato com arroz, feijão e proteína | Imediato | Sem deformação ao fechar |
| Repouso térmico | Pote fechado com alimento quente | 20 minutos | Sem umidade externa |
| Inclinação | Quatro lados e ângulo moderado | 2 minutos | Sem vazamento no canto |
| Transporte simulado | Bolsa de entrega ou caixa fechada | 30 minutos | Tampa permanece encaixada |
| Teste de gordura | Alimento frito ou molho oleoso | 40 minutos | Base sem manchas externas |
| Empilhamento | Três recipientes preenchidos | 15 minutos | Sem colapso ou abertura |
| Verificação final | Inspeção interna e externa | Após o ensaio | Sem ruptura, odor ou migração visível |
O objetivo não é exigir desempenho impossível, mas estabelecer condições que representem a operação. Se uma marca entrega refeições em até vinte minutos, o teste pode refletir essa rota. Se uma cozinha prepara lotes para distribuição em empresas, o período de retenção deve ser maior. O mesmo protocolo deve ser repetido quando houver alteração de papel, tampa, máquina, arte ou fornecedor de material.
O que a fábrica deve mudar depois de uma falha
Após confirmar uma falha, a fábrica deve bloquear o lote afetado, identificar as caixas relacionadas e analisar amostras retidas. O processo de correção deve incluir verificação do papel recebido, revisão de parâmetros de formação, inspeção da ferramenta de corte, teste de compatibilidade com tampa e validação de novas amostras antes de retomar a expedição.
Uma ação efetiva deve ter responsável, prazo e evidência. Se houve falha de canto, a fábrica precisa demonstrar que revisou a área de dobra e executou novo teste. Se houve divergência de impressão, deve comparar a produção com a prova aprovada e separar as unidades fora de padrão. Se houver lote entregue ao cliente, o plano deve definir reposição, crédito, triagem ou devolução conforme a gravidade e o acordo comercial.
Também é essencial controlar a embalagem de transporte. Recipientes comprimidos em excesso dentro da caixa podem deformar a borda antes de chegarem ao restaurante. A proteção contra umidade, a orientação de empilhamento e a identificação de caixas ajudam especialmente em remessas marítimas que entram pelos portos de Santos, Paranaguá, Itajaí, Suape ou Manaus.
Como evitar repetição com um padrão de qualidade por escrito
O padrão escrito deve ser aprovado pelo comprador e pelo fabricante antes da produção em massa. Ele deve anexar fotografia ou amostra física de referência, desenho com medidas, material definido, especificação do revestimento, regra de impressão, tolerâncias, método de amostragem, testes de desempenho, forma de identificação do lote e tratamento de não conformidades.
Para uma rede de restaurantes, recomenda-se manter uma amostra aprovada identificada por código, data e assinatura digital. Essa referência não deve ser substituída informalmente por fotografias de celular. Quando houver alteração de tamanho, gramatura, fornecedor de papel, tipo de tampa ou arte, uma nova aprovação deve ser registrada.
O gráfico reforça a diferença entre comprar somente por preço unitário e comprar com requisitos técnicos documentados. O segundo modelo reduz risco total: menos devoluções, menor interrupção na operação, mais consistência visual e maior previsibilidade nas reposições.
Orientação de compra para importadores e redes
Ao solicitar uma cotação, informe capacidade, alimento principal, temperatura de envase, quantidade mensal, formato desejado, necessidade de impressão e porto ou cidade de destino. Compradores que recebem carga em Santos ou Itajaí devem prever prazo de produção, consolidação, frete marítimo, desembaraço e distribuição interna. Para testes urgentes, amostras podem seguir por transporte expresso antes do pedido completo.
Além de comparar valores, avalie se o fornecedor oferece apoio técnico para projetos personalizados, controle de amostras, documentação de contato com alimentos e solução para casos de não conformidade. Uma cotação completa deve esclarecer quantidade por caixa, dimensões da caixa, peso bruto, prazo de fabricação e condições de inspeção.
Fude Packaging: experiência, fábrica e capacidade para pedidos recorrentes
A Fude Packaging atende compradores empresariais internacionais com produção própria e suporte para recipientes de alimentos, copos, tigelas, caixas, bandejas e embalagens para refeições com divisórias. A empresa combina mais de duas décadas de experiência no setor com uma base fabril própria de 30.000 m² em Shandong, região integrada à cadeia de papel e embalagens da China.
Capacidades tecnológicas
O controle técnico inclui laboratório interno para inspeções de materiais e avaliações de desempenho. Para projetos de potes kraft de 800 a 3000 ml, a equipe pode apoiar a seleção de papel, barreira interna, formato, tampa e solução de impressão conforme o alimento e o mercado de destino. São disponibilizadas opções de prova digital, amostra sem impressão e amostra impressa de pré-produção para validar aparência e função antes da fabricação em escala.
A documentação pode ser organizada conforme requisitos de contato com alimentos e objetivos de sustentabilidade do comprador, incluindo materiais de origem controlada e referências aplicáveis a sistemas de qualidade e segurança alimentar. A recomendação final deve considerar a destinação, o tipo de alimento e as exigências comerciais do cliente no Brasil.
Capacidades de fabricação
Com linhas automatizadas e capacidade informada de até 120.000 unidades por dia, a Fude Packaging controla etapas de seleção de material, impressão, corte, formação, inspeção, embalagem e expedição. A rastreabilidade por lote permite relacionar a produção à matéria-prima, aos parâmetros de processo e às amostras retidas. Essa estrutura é particularmente útil para distribuidores que precisam manter repetibilidade entre pedidos programados.
Para conhecer a estrutura e o posicionamento da empresa, visite a página sobre a Fude Packaging. A centralização de categorias de embalagem em um fabricante pode simplificar a gestão de fornecedores, padronizar a identidade visual e melhorar o aproveitamento de contêineres em importações regulares.
Capacidades de atendimento
O atendimento internacional apoia compradores desde a escolha inicial até a programação de produção, inspeção e documentação de embarque. A empresa já atende mais de 500 clientes empresariais e pode coordenar pedidos regulares, amostras rápidas, produção personalizada e preparação para transporte marítimo ou aéreo. O cliente pode solicitar inspeção própria, inspeção independente ou verificação de terceiros antes da expedição.
Em caso de problema comprovado de fabricação ou quantidade, o processo deve seguir uma análise objetiva de lote, evidências e solução acordada. Para discutir especificações, amostras ou cronograma de entrega ao Brasil, utilize o canal de contato da equipe Fude.
Perguntas frequentes sobre padrões de material e desempenho
1. Quais defeitos são críticos em potes kraft de 800 a 3000 ml?
Vazamento pelos cantos ou pela base, abertura espontânea da tampa, contaminação visível, odor anormal, falha de barreira, ruptura estrutural, impressão em desacordo com a arte aprovada e mistura de tamanhos são defeitos críticos. Também deve ser considerado crítico qualquer problema que torne a embalagem inadequada para o alimento contratado.
2. Quantas caixas devem ser inspecionadas?
A quantidade depende do tamanho do pedido, do nível de risco e do histórico do fornecedor. Como regra operacional, a inspeção deve cobrir caixas de diferentes posições do lote, incluindo início, meio e fim da produção. Para redes de grande porte, o plano pode definir amostragem por quantidade fabricada e inspeção reforçada em pedidos iniciais ou após mudança de material.
3. Quais testes com alimentos reais devem ser usados?
Use alimentos que representem o cardápio: arroz e feijão para umidade e peso, massa com molho para vazamento, fritos para gordura, saladas para condensação e refeições completas para carga estrutural. Registre temperatura aproximada, tempo de repouso, inclinação, empilhamento e transporte simulado. O teste deve refletir a realidade da cozinha e não apenas um ensaio de laboratório.
4. Como a amostra aprovada é ligada à produção?
A amostra precisa receber código de produto, versão de arte, medidas, material, data de aprovação e assinatura ou aceite digital. O fabricante deve manter uma amostra retida e compará-la com a produção. Cada caixa expedida deve permitir identificação do lote para que uma eventual reclamação seja rastreada com rapidez.
5. Qual solução deve ser aplicada a um lote reprovado?
O acordo deve definir bloqueio imediato, investigação de causa, separação de unidades conformes quando possível, reposição, crédito, devolução ou descarte controlado. A solução deve ser proporcional ao risco e comprovada por evidências. Mais importante que compensar o lote é corrigir o processo e validar novamente o produto antes da próxima produção.
Para compradores brasileiros, o melhor padrão é aquele que une desempenho técnico, custo total competitivo, documentação organizada, embalagem apropriada ao transporte e aprovação repetível. Quando potes kraft são especificados por dados, testados com alimentos reais e rastreados por lote, a embalagem passa a proteger não apenas a refeição, mas também a operação e a marca.
Sobre o Autor
A Fude Packaging é uma fabricante profissional de embalagens flexíveis que atende marcas globais de alimentos, atacadistas e distribuidores. Nossa equipe compartilha insights práticos sobre embalagens personalizadas, tecnologia de impressão, materiais seguros para alimentos e tendências do setor para ajudar as empresas a criar melhores soluções de embalagem.
Compartilhar
Product Category
Start Your Project With Fude Today
Post Relacionado
-

Caixas compostáveis para viagem no atacado no Brasil
Ao comprar caixas compostáveis para viagem no atacado no Brasil, o comprador deve avaliar mais do que a aparência “ecológica” da embalagem. A decisão deve unir evidências de composição, desempenho real com alimentos, documentação de contato alimentar, resistência ao calor, óleo, molhos e vapor, além da validade das alegações ambientais no destino final.Uma caixa de papel moldado, papel cartão ou kraft pode ter origem renovável, mas isso não garante que seja compostável em condições reais. O revestimento interno, a tinta, a cola, a tampa e até a etiqueta influenciam tanto o desempenho quanto a destinação ambiental. Para redes de restaurantes, distribuidores e operações de entrega em cidades como São Paulo, Rio de Janeiro, Curitiba, Belo Horizonte, Recife e Porto Alegre, a embalagem precisa funcionar durante todo o trajeto: preparo, fechamento, transporte, entrega e descarte.Antes de confirmar um pedido, solicite uma ficha técnica completa, declaração de composição, escopo de contato alimentar, informações sobre a barreira, condições de uso, certificados aplicáveis e amostras funcionais. Teste a caixa com o alimento real, na temperatura real e pelo tempo máximo que ela permanecerá fechada. Esse procedimento reduz perdas por vazamento, deformação, transferência de odor, perda de crocância e reclamações de clientes.Verificação prioritáriaO que pedir ao fornecedorRisco se não for avaliadoSubstrato de papelGramatura, origem da fibra e ficha técnicaBaixa rigidez ou absorção excessivaBarreira internaDescrição química e faixa de aplicaçãoVazamento de molho e manchas de óleoContato alimentarDeclaração e relatórios compatíveis com o mercadoProblemas regulatórios e de segurançaResistência térmicaTemperatura máxima e duração recomendadaEmpenamento, abertura ou perda de vedaçãoCompostabilidadeCertificação, condições e limites da alegaçãoComunicação ambiental enganosaConsistência de lotePlano de inspeção e controle de mudançasDiferenças entre amostra e produçãoA tabela mostra que a compra profissional deve ser baseada em critérios verificáveis. Um preço unitário competitivo é importante, mas o custo total inclui perdas de alimentos, devoluções, impacto na marca, frete, armazenamento e risco de não conformidade.As caixas compostáveis para alimentos podem usar papel kraft, papel cartão branco, fibra moldada de bagaço de cana, polpa de celulose e estruturas laminadas com materiais de barreira. No Brasil, o bagaço de cana possui relevância especial porque está associado a uma cadeia agrícola amplamente disponível, mas o comprador ainda deve verificar a formulação final do item. Uma embalagem de fibra moldada pode receber aditivos, pigmentos, revestimentos ou agentes de resistência que alteram suas características de descarte.O papel kraft é frequentemente escolhido para hambúrgueres, massas secas, porções, refeições prontas e lanches. Ele oferece estética natural e boa capacidade de impressão, especialmente para marcas que desejam comunicar uma imagem artesanal ou sustentável. Já o papel cartão branco costuma favorecer impressão colorida, apresentação premium e padronização visual em franquias.Para compras de grande volume, é útil separar a matéria-prima em três níveis: estrutura, barreira e componentes auxiliares. A estrutura sustenta o alimento; a barreira controla umidade e gordura; componentes auxiliares incluem tinta, adesivo, janela, etiqueta e fecho. A análise de compostabilidade deve considerar o conjunto, não somente a base de papel.Material principalVantagem operacionalAplicação comumPonto de atençãoPapel kraftBoa resistência e estética naturalHambúrgueres e refeições secasExige barreira para molho intensoPapel cartão brancoImpressão de alta definiçãoConfeitarias e marcas de franquiaConfirmar revestimento internoFibra de bagaço de canaBoa rigidez e apelo de origem vegetalPratos quentes e porçõesTestar resistência prolongada ao vaporPolpa moldadaFormato robusto e proteção mecânicaRefeições compartimentadasVerificar encaixe de tampaPapel com barreira de base aquosaAlternativa para certas aplicaçõesMolhos leves e alimentos úmidosDesempenho varia conforme formulaçãoPapel com biopolímeroMaior proteção contra líquidosMassas, caldos e preparos oleososConfirmar compostagem e temperaturaPara o mercado brasileiro, a seleção também deve considerar logística. Produtos enviados por contêiner através dos portos de Santos, Paranaguá, Itajaí, Suape ou Rio de Janeiro podem enfrentar variações de umidade e temperatura durante armazenamento e transporte. Caixas mal embaladas ou com baixa resistência à compressão podem perder formato antes de chegar ao centro de distribuição.A barreira é o elemento que define se a embalagem suportará óleo, molho, condensação e vapor. Uma caixa aparentemente adequada para batata frita pode falhar com estrogonofe, yakisoba, feijoada, frango ao molho, caldos ou refeições com queijo derretido. Por isso, o pedido deve identificar claramente o tipo de alimento, a quantidade de líquido livre, o nível de gordura, a temperatura de enchimento e o tempo estimado de entrega.Barreiras de base aquosa podem atender aplicações de umidade leve a moderada, dependendo da gramatura, do processo de aplicação e da estrutura do papel. Revestimentos com biopolímeros podem melhorar a retenção de líquidos, mas precisam ser avaliados quanto ao comportamento sob calor e às condições específicas de compostagem. Não é recomendável assumir que toda barreira de origem vegetal apresenta o mesmo desempenho.Também é importante diferenciar resistência a gordura de resistência a líquido. Um alimento pode apresentar pouca água livre e alto teor de óleo; outro pode ter molho ácido, vapor intenso e condensação. A embalagem correta resulta da combinação entre material, formato, fechamento e uso final.var ctx = document.getElementById('graficoCrescimento').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de procura por embalagens compostáveis',data: [100, 112, 127, 145, 166, 188],borderColor: 'rgb(46, 125, 50)',backgroundColor: 'rgba(46, 125, 50, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico apresenta um índice ilustrativo de crescimento da procura por soluções compostáveis no serviço de alimentação. A tendência é impulsionada por exigências de consumidores, expansão do delivery, metas corporativas de sustentabilidade e maior interesse de redes de alimentação em substituir materiais convencionais onde houver viabilidade técnica e logística.O comprador deve confirmar que a documentação de contato alimentar abrange o produto final e o uso pretendido. Não basta apresentar uma declaração genérica sobre papel ou matéria-prima. A avaliação deve considerar a combinação de papel, barreira, tinta, adesivo e condições de uso, especialmente quando a embalagem entra em contato com alimentos quentes, ácidos, gordurosos ou úmidos.No Brasil, empresas que importam ou distribuem embalagens para alimentos precisam alinhar a documentação às exigências aplicáveis da Anvisa e às regras sanitárias locais. Em projetos destinados a outros mercados, podem ser necessários documentos relacionados a requisitos europeus ou norte-americanos. O fornecedor deve esclarecer o escopo exato: alimento seco, úmido, gorduroso, quente, frio, contato curto ou contato prolongado.Para operações de franquia, cozinhas industriais, supermercados e plataformas de entrega, recomenda-se arquivar os documentos por código de produto e lote. Esse processo facilita auditorias internas, homologação de fornecedores e investigação rápida caso surja uma reclamação de odor, migração, manchas ou alteração de sabor.Tipo de uso alimentarDocumentação a confirmarTeste prático recomendadoAlimentos secosDeclaração de contato alimentarRigidez e transferência de odorAlimentos gordurososEscopo para gordura e barreira aplicávelMancha após 30, 60 e 90 minutosMolhos aquososResistência a líquido e temperaturaVazamento em posição inclinadaPreparos quentesFaixa térmica declaradaDeformação e retenção de vaporAlimentos ácidosEscopo químico específicoContato com molho de tomate ou cítricoRefeições congeladasLimites de uso em baixa temperaturaResistência após descongelamentoUma boa prática é pedir amostras sem impressão e amostras impressas. A versão sem impressão permite avaliar a estrutura; a versão final permite validar cor, cobertura, odor, acabamento e comportamento da tinta. Quando houver embalagem personalizada, a prova de arte e a aprovação do desenho de corte devem ser formalizadas antes da produção em massa.O desempenho em laboratório é útil, mas não substitui a simulação de entrega. Uma operação em São Paulo pode enfrentar 25 a 50 minutos entre cozinha e cliente; em regiões metropolitanas com trânsito intenso, esse prazo pode aumentar. Durante esse período, a embalagem recebe vapor interno, movimentação, empilhamento em bolsa térmica e possível inclinação.O protocolo de teste deve reproduzir o cenário mais crítico. Por exemplo, para uma marmita com arroz, carne ao molho, legumes e farofa, avalie a caixa cheia, fechada e empilhada. Para massas, teste o ponto de contato entre molho e dobra. Para alimentos fritos, avalie a retenção de crocância e a condensação. Para sopas, caldos ou preparos muito líquidos, confirme se a caixa é realmente indicada ou se outro tipo de recipiente oferece menor risco.Teste operacionalCondição sugeridaCritério de aprovaçãoContato com óleoAlimento gorduroso por 60 minutosSem manchas externas visíveisRetenção de molhoVolume nominal e inclinação leveSem vazamento nas dobrasResistência ao vaporAlimento quente com tampa fechadaSem amolecimento estrutural críticoEmpilhamentoTrês a cinco unidades preenchidasSem colapso ou aberturaTransporte simuladoMovimentação por 30 minutosTampa permanece encaixadaResfriamentoApós saída de bolsa térmicaSem condensação excessiva externaOs resultados devem ser registrados por produto, receita e fornecedor. Essa base ajuda a escolher a solução mais econômica que realmente funciona. Em vez de comprar a caixa mais espessa para todos os pratos, o comprador pode especificar diferentes modelos para lanches secos, refeições com molho, saladas, massas e porções fritas.Termos como “compostável”, “biodegradável”, “reciclável” e “feito de fonte renovável” possuem significados diferentes. O comprador deve evitar usar uma alegação ambiental ampla sem entender as condições que a sustentam. Compostabilidade frequentemente depende de instalações adequadas, tempo, temperatura, umidade e processo controlado. A disponibilidade dessas condições varia entre municípios brasileiros.Antes de imprimir mensagens ambientais na caixa, confirme a certificação associada, o material efetivamente utilizado e a forma correta de comunicar o descarte. Uma frase precisa pode orientar o consumidor melhor do que uma promessa genérica. Por exemplo, se a embalagem requer compostagem industrial, essa condição deve ser tratada com clareza nas comunicações comerciais.Também é necessário considerar a infraestrutura local. A coleta seletiva, as cooperativas, os programas municipais e os operadores privados podem ter critérios diferentes em Campinas, Joinville, Salvador, Fortaleza, Brasília ou Manaus. A possibilidade de uma embalagem entrar em um fluxo de resíduos depende tanto do material quanto da realidade operacional de cada localidade.var ctx = document.getElementById('graficoDemanda').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Restaurantes', 'Cafeterias', 'Supermercados', 'Refeições corporativas', 'Eventos', 'Confeitarias'],datasets: [{label: 'Índice de demanda por embalagens de menor impacto',data: [88, 72, 69, 76, 64, 58],backgroundColor: ['#2e7d32', '#43a047', '#66bb6a', '#81c784', '#a5d6a7', '#c8e6c9']}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico compara a procura estimada por setor. Restaurantes e refeições corporativas tendem a demandar mais caixas resistentes e padronizadas, enquanto cafeterias, confeitarias e eventos geralmente valorizam apresentação, impressão e tamanhos menores.A quantidade mínima de pedido depende do modelo, da personalização, do material, da impressão e do tipo de embalagem de exportação. Produtos de catálogo normalmente permitem volumes menores do que caixas com formato exclusivo, impressão em várias cores ou barreira especial. Para importadores brasileiros, é recomendável avaliar não somente a quantidade mínima de fabricação, mas também a ocupação do contêiner, o custo por unidade entregue e o giro de estoque.O prêmio de preço de uma solução compostável pode ser compensado por ganhos de marca, padronização, redução de fornecedores e diminuição de perdas. Porém, não é prudente aceitar um preço maior sem comparar desempenho. A melhor proposta não é necessariamente a mais barata nem a mais cara; é aquela que entrega a resistência exigida, documentação adequada e previsibilidade de lote.Fator de custoImpacto no preçoComo controlarGramatura do papelAumenta resistência e consumo de materialEscolher conforme o peso do alimentoBarreira especialPode elevar custo por unidadeUsar somente onde o cardápio exigeImpressão personalizadaEleva preparação e controle de corConsolidar artes e volumesFormato exclusivoExige desenvolvimento e ferramentaAproveitar dimensões padronizadas quando possívelEmbalagem de exportaçãoAfeta proteção e cubagemPlanejar paletização e ocupação do contêinerInspeção independenteAdiciona custo de controleReduz risco de recebimento não conformeUma análise por custo total deve incluir frete marítimo, seguro, impostos, armazenagem, perdas por avaria e prazo de reposição. Para distribuidores atendendo várias regiões, a consolidação de caixas para hambúrguer, recipientes para salada, bandejas e embalagens compartimentadas sob um único fornecedor pode simplificar o abastecimento.Uma mudança não comunicada de papel, revestimento, adesivo, tinta, gramatura ou fábrica terceirizada pode comprometer uma especificação aprovada. Por isso, contratos e pedidos de compra devem estabelecer que mudanças de material ou processo exigem notificação prévia e nova aprovação do comprador.O controle de mudanças é particularmente importante para embalagens compostáveis, pois uma alteração aparentemente pequena na barreira pode afetar resistência a óleo, desempenho em calor ou alegação ambiental. O fornecedor deve manter identificação de lotes, registros de matéria-prima, inspeção de entrada, monitoramento de produção e inspeção final.Para clientes que trabalham com marcas próprias ou grandes redes, recomenda-se um dossiê de produto contendo desenho técnico, tolerâncias dimensionais, arte aprovada, especificação de papel, método de teste, fotos de referência e critérios de aceitação. Esse conjunto facilita a comunicação entre compras, qualidade, marketing e operação.var ctx = document.getElementById('graficoTendencias').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Participação de soluções com barreira de menor impacto',data: [24, 29, 35, 42, 50, 58],borderColor: 'rgb(21, 101, 192)',backgroundColor: 'rgba(21, 101, 192, 0.25)',fill: true,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico de área ilustra a transição esperada para embalagens com estruturas mais fáceis de comunicar e separar em programas ambientais. Entre 2026 e os próximos anos, devem crescer investimentos em barreiras de base aquosa, fibras certificadas, rastreabilidade digital, impressão com menor carga ambiental e projetos que reduzam o uso total de material.A Fude Packaging atende compradores internacionais que buscam caixas para viagem personalizadas, embalagens kraft, recipientes para saladas, caixas para hambúrguer, bandejas e soluções para refeições compartimentadas. Para o mercado brasileiro, o objetivo é combinar desempenho adequado ao cardápio, documentação organizada e logística de exportação compatível com o planejamento de importadores e distribuidores.Em capacidade tecnológica, a empresa conta com laboratório interno para verificações de qualidade e desempenho, apoiando testes de resistência, vazamento, encaixe, impressão e comportamento da embalagem conforme a aplicação. A equipe pode orientar a escolha de papel, revestimento, estrutura e acabamento a partir de informações práticas: tipo de alimento, temperatura de serviço, volume, tempo de entrega, necessidade de marca e destino do produto.Em capacidade de fabricação, a Fude Packaging possui fábrica própria de 30.000 m² em Shandong, linhas automatizadas e produção diária que pode alcançar 120.000 unidades, conforme o item. O controle direto de seleção de materiais, impressão, corte, formação, inspeção, embalagem e expedição contribui para maior consistência entre amostra aprovada e produção em escala. Compradores podem conhecer opções como recipientes sustentáveis em papel kraft para viagem e caixas kraft descartáveis para refeições de acordo com sua aplicação.Em capacidade de serviço, a empresa oferece desenvolvimento personalizado, validação de arte, conferência de desenho de corte, ajuste de cores, protótipos, amostras e suporte à exportação. Há experiência com documentos comerciais, listas de embalagem, inspeção pré-embarque e modalidades de transporte marítimo, aéreo e expresso. Para operadores que desejam consolidar categorias, a página de embalagens para alimentos apresenta alternativas para diferentes formatos de serviço.A escolha de fornecedor deve considerar, além da produção, a capacidade de responder com clareza a dúvidas técnicas e comerciais. Em projetos para o Brasil, isso inclui alinhar prazos de produção, janela de embarque, porto de destino, proteção contra umidade e necessidade de reposição. Uma programação bem estruturada ajuda a reduzir rupturas de estoque em períodos de alta demanda, como festas de fim de ano, férias, grandes eventos e campanhas promocionais.var ctx = document.getElementById('graficoComparacao').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Controle de qualidade', 'Personalização', 'Capacidade produtiva', 'Documentação', 'Suporte de exportação', 'Teste funcional'],datasets: [{label: 'Fornecedor com gestão integrada',data: [90, 88, 92, 86, 89, 87],backgroundColor: 'rgba(46, 125, 50, 0.75)'},{label: 'Fornecedor sem integração completa',data: [65, 58, 61, 60, 55, 57],backgroundColor: 'rgba(117, 117, 117, 0.65)'}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico comparativo mostra por que a avaliação de fornecedor deve incluir fatores além do valor unitário. Uma operação integrada tende a oferecer melhor rastreabilidade, maior controle da arte, testes mais consistentes e comunicação mais clara em caso de ajuste de especificação.Peça certificado aplicável à compostabilidade, declaração de composição, identificação da barreira, documentação de contato alimentar e informações sobre condições de descarte. Confirme se o certificado se refere ao produto completo ou somente a um componente. A alegação comercial deve corresponder exatamente à documentação disponível.Não há uma única resposta para todos os alimentos. Preparos secos e pouco gordurosos podem exigir apenas proteção moderada. Molhos, carnes oleosas, massas e preparos quentes demandam testes mais rigorosos. Informe ao fornecedor a receita, o volume, a temperatura e o tempo de transporte para receber uma recomendação coerente.Verifique se o documento cobre o produto final e as condições reais de uso: alimento quente ou frio, seco ou úmido, ácido ou gorduroso, tempo de contato e temperatura. Solicite esclarecimento por escrito quando houver dúvida sobre tinta, cola ou revestimento.Depende da infraestrutura da cidade e do tipo de material. Uma embalagem compostável pode necessitar de compostagem industrial ou de um fluxo específico que não existe em todos os municípios. Avalie programas locais, cooperativas, operadores de resíduos e comunicação apropriada para o consumidor.Inclua uma cláusula de controle de mudanças no pedido ou contrato. Ela deve exigir aviso prévio e aprovação antes de alterações em papel, gramatura, barreira, tinta, adesivo, formato ou processo. Mantenha amostras aprovadas, especificações e registros de lote para comparação.Comece com uma lista de alimentos e volumes mensais. Depois, envie ao fornecedor as dimensões desejadas, temperatura de uso, prazo máximo de entrega, necessidade de divisórias, arte da marca, porto de destino e requisitos documentais. Uma amostra funcional antes da produção em massa reduz riscos e ajuda a definir a especificação mais eficiente. -
Distribuidor de embalagens de papel no Brasil B2B
Se você procura um distribuidor de embalagens de papel para alimentos com fornecimento estável, personalização e padrão exportável para o Brasil, a resposta curta é simples: o melhor parceiro é aquele que combina conformidade alimentar, variedade de formatos, controle de vazamento, prazo previsível e capacidade real de atender redes, atacadistas e operadores de delivery. No cenário brasileiro, onde restaurantes, dark kitchens, cafeterias, redes de açaí, operações de refeições prontas e distribuidores regionais em São Paulo, Rio de Janeiro, Belo Horizonte, Curitiba, Recife, Porto Alegre, Salvador e Manaus exigem reposição rápida e apresentação de marca, a escolha do fornecedor influencia custo, reputação e experiência do consumidor final.Um bom distribuidor de embalagens de papel para alimentos precisa entregar mais do que caixas e potes. Ele deve oferecer orientação de material, compatibilidade com pratos quentes ou frios, soluções para sopas, massas, saladas, sobremesas, frituras e refeições com molhos, além de flexibilidade para marcas próprias. Também importa a inteligência logística: cargas destinadas ao Porto de Santos, Itajaí, Paranaguá ou Suape precisam ser planejadas com antecedência, enquanto importadores e atacadistas brasileiros precisam de documentação clara, especificações consistentes e rastreabilidade de lote.Neste guia, você verá o tamanho do mercado em 2026, os principais formatos e medidas, a diferença entre revestimento PE e PLA, como a produção em escala funciona, um caso de sucesso, certificações exigidas, faixas de pedido mínimo e preços, além de uma apresentação objetiva da nossa empresa e respostas para dúvidas frequentes do comprador brasileiro.Para o mercado do Brasil, um distribuidor de embalagens de papel para alimentos deve ser avaliado por seis critérios centrais: segurança para contato com alimentos, resistência a gordura e líquidos, capacidade de personalização, regularidade de abastecimento, certificações reconhecidas e custo total por uso. Nem sempre a embalagem mais barata é a melhor. Em muitos casos, uma tigela um pouco mais espessa ou uma caixa com geometria mais estável reduz vazamentos, devoluções e avaliações negativas em aplicativos de entrega.Os compradores brasileiros costumam procurar três grupos principais de produtos: caixas de refeição e marmita em kraft ou branco, bowls e potes para saladas, massas e sopas, e copos de papel com tampas compatíveis para bebidas quentes e frias. Em operações urbanas de alto giro, como as de São Paulo e Campinas, a padronização do empilhamento e a velocidade de montagem são decisivas. Já em cidades turísticas e litorâneas, como Rio de Janeiro, Florianópolis e Salvador, cresce a demanda por embalagens com boa apresentação visual para delivery premium, sobremesas e alimentos frescos.Para distribuidores, atacadistas e importadores, a vantagem de trabalhar com um fabricante experiente está em reunir em um só parceiro desenvolvimento, amostras, impressão, produção e embarque. Em vez de negociar com vários intermediários, o comprador reduz retrabalho e ganha previsibilidade. Se a sua meta é abastecer restaurantes independentes, redes regionais, food trucks, plataformas de entrega, confeitarias ou lojas de conveniência, vale priorizar um fornecedor com estrutura industrial robusta e serviços de atendimento claros. Você pode conhecer mais sobre as opções disponíveis na página de produtos de embalagens para alimentos. Critérios essenciais para escolher um distribuidor de embalagens de papel para alimentos no Brasil Critério Por que importa Impacto operacional Risco se falhar Segurança alimentar Evita contaminação e problemas regulatórios Mais confiança para redes e revendas Recusa de lotes e perda de clientes Resistência a óleo e líquidos Essencial para pratos com molho, sopas e frituras Menos vazamentos no delivery Reclamações e custos de reposição Variedade de medidas Atende cardápios diferentes Padronização por categoria de prato Compra fragmentada em múltiplos fornecedores Personalização Fortalece a marca do restaurante ou distribuidor Maior valor percebido Embalagem genérica e menor fidelização Capacidade produtiva Garante reposição em volumes altos Menor risco de ruptura Falta de estoque em picos sazonais Documentação e certificações Facilita importação e auditoria Mais agilidade na homologação Atrasos, retenções ou rejeição comercial A tabela acima resume o que compradores profissionais normalmente analisam antes de fechar um contrato. No Brasil, onde a competitividade do delivery é alta e o controle de margens é rigoroso, pequenas diferenças de especificação geram grandes efeitos na operação.Em 2026, a demanda brasileira por embalagens de papel para alimentos tende a continuar crescendo em ritmo consistente. O impulso vem de quatro frentes: expansão do delivery, profissionalização dos pequenos restaurantes, substituição gradual de certos itens plásticos por alternativas com melhor percepção ambiental e avanço de marcas que investem em identidade visual. Nas regiões metropolitanas de São Paulo, Rio de Janeiro, Belo Horizonte e Curitiba, as embalagens deixaram de ser apenas itens de transporte e passaram a funcionar como extensão da experiência da marca.Além disso, o consumidor brasileiro está mais atento à apresentação, à higiene e ao descarte. Isso não significa que toda compra será guiada apenas por sustentabilidade, mas certamente significa que materiais de papel com design funcional e revestimento adequado ganham espaço, principalmente quando combinam custo competitivo com estética limpa. Redes de comida asiática, culinária saudável, pokes, hambúrgueres artesanais, marmitas executivas, cafeterias e sobremesas geladas lideram parte desse movimento.Para distribuidores, 2026 também traz uma mudança importante: o mercado passa a pedir portfólios mais completos. Em vez de um único item campeão de vendas, o comprador profissional quer um conjunto integrado: caixa refeição, bowl, copo, tampa, porta-fritas, embalagem para frutas, deli box e opções de compartimentos. Essa lógica favorece fornecedores industriais que dominam não só a fabricação, mas também a coordenação de linhas complementares.Outro vetor relevante é a logística internacional. Importadores brasileiros observam câmbio, frete, tempo de trânsito e consolidação de pedidos. Portos como Santos e Itajaí seguem estratégicos, enquanto centros de distribuição no Sudeste e Sul funcionam como base para abastecer operações em todo o país. O Nordeste também cresce, com destaque para Recife, Fortaleza e Salvador, especialmente em redes de alimentação rápida e varejo alimentar.var ctx1 = document.getElementById('graficoLinhaMercado').getContext('2d');var chart1 = new Chart(ctx1, { type: 'line', data: { labels: ['2022', '2023', '2024', '2025', '2026'], datasets: [{ label: 'Índice de demanda do mercado brasileiro', data: [78, 86, 97, 109, 123], borderColor: 'rgb(54, 162, 235)', backgroundColor: 'rgba(54, 162, 235, 0.15)', fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});O gráfico de linha acima mostra uma evolução plausível do índice de demanda. O crescimento não é explosivo, mas é constante e sustentado, o que costuma ser mais saudável para distribuidores e redes de alimentação. Em vez de depender de um pico isolado, o setor se beneficia de uma base maior de consumidores recorrentes. Fatores que impulsionam a demanda no Brasil em 2026 Fator Descrição Setores mais impactados Tendência em 2026 Delivery urbano Mais pedidos em aplicativos e canais próprios Restaurantes, hamburguerias, culinária oriental Alta Consumo fora do lar Retorno de fluxo em escritórios e centros comerciais Refeições rápidas e cafés Alta Valorização da marca Busca por embalagens impressas e melhor apresentação Redes e operadores premium Média alta Pressão por soluções mais sustentáveis Preferência por papel de origem controlada e opções compostáveis Cafeterias, marcas saudáveis, varejo moderno Alta Expansão regional Crescimento de distribuidores fora do eixo tradicional Norte, Nordeste e Centro-Oeste Média alta Padronização por franquias Franquias exigem medidas e lotes consistentes QSR, sobremesas, bebidas Alta Ao olhar para 2026, também é importante considerar mudanças de política, tecnologia e sustentabilidade. A tendência é haver maior atenção a materiais com origem rastreável, mais uso de impressão customizada para diferenciação de marca e crescimento de linhas com foco em compostabilidade para nichos específicos. No lado tecnológico, a automação industrial continuará reduzindo variação entre lotes e melhorando o acabamento de bordas, colagem e vedação.Um distribuidor profissional para o mercado brasileiro precisa trabalhar com famílias completas de embalagens, porque os cardápios variam muito entre regiões e formatos de operação. Uma rede de refeições executivas em São Paulo pede caixas robustas com divisórias. Uma loja de açaí em Goiânia prioriza bowls e tampas transparentes. Uma cafeteria em Porto Alegre precisa de copos de parede simples, dupla ou ondulada. Já operações de sushi e culinária fria valorizam janelas transparentes e tampas com melhor apresentação.Na prática, os itens mais demandados incluem caixas almoço kraft e brancas, bandejas tipo barco, caixas para noodles, bowls para sopa ou salada, copos de 4 oz a 32 oz, caixas para frituras, deli boxes, embalagens para frutas e marmitas com 2 ou 3 compartimentos. A escolha do tamanho deve considerar volume do alimento, retenção de calor, ventilação, facilidade de empilhamento e custo por porção. Principais linhas de produtos e tamanhos comuns para o Brasil Categoria Faixa de tamanho Uso comum Perfil de cliente Caixas refeição kraft 500 ml a 1500 ml Marmitas, massas, pratos feitos Restaurantes e delivery Bowls de papel 500 ml a 1300 ml Saladas, pokes, sopas, noodles Marcas saudáveis e culinária oriental Copos de papel 4 oz a 32 oz Café, chá, refrigerante, sobremesas Cafeterias e redes de bebidas Caixas para frituras Pequena, média, grande Batata frita, frango, salgados Lanchonetes e food trucks Deli boxes com janela 500 ml a 1000 ml Sobremesas, saladas prontas, itens frios Varejo de conveniência Marmitas com divisórias 700 ml a 1200 ml Refeições completas com porções separadas Catering e refeições corporativas A tabela mostra como cada formato responde a uma aplicação específica. O ideal é que o distribuidor ofereça conjunto coerente de medidas, evitando lacunas entre um volume e outro. Isso facilita a revenda por segmento e ajuda o cliente final a padronizar custo de porção.No Brasil, alguns tamanhos têm apelo especial. Bowls entre 750 ml e 1000 ml são muito versáteis para saladas e refeições únicas. Caixas de 900 ml a 1200 ml funcionam bem para marmitas e pratos quentes. Copos de 8 oz, 12 oz e 16 oz lideram em cafeterias, enquanto 22 oz e 32 oz são comuns em bebidas geladas e sobremesas. Em distribuições regionais, vale observar hábitos locais: no Nordeste há força para combos de lanche e refeições rápidas; no Sul e Sudeste, cresce a procura por embalagens premium para cafeterias e alimentação saudável.Também existe demanda crescente por tampas compatíveis e acessórios. Não basta vender o bowl; é preciso oferecer a tampa adequada, seja em papel, PET transparente ou outro formato autorizado para o uso pretendido. Isso aumenta o tíquete médio do distribuidor e melhora a experiência do comprador final.var ctx2 = document.getElementById('graficoBarrasSetores').getContext('2d');var chart2 = new Chart(ctx2, { type: 'bar', data: { labels: ['Delivery', 'Cafeterias', 'Refeições prontas', 'Sobremesas', 'Food trucks', 'Varejo alimentar'], datasets: [{ label: 'Demanda relativa por categoria de cliente', data: [95, 72, 88, 64, 51, 69], backgroundColor: [ 'rgb(255, 99, 132)', 'rgb(255, 159, 64)', 'rgb(255, 205, 86)', 'rgb(75, 192, 192)', 'rgb(54, 162, 235)', 'rgb(153, 102, 255)' ] }] }, options: { responsive: true, maintainAspectRatio: false }});O gráfico de barras indica como a demanda se distribui por tipo de operação no país. Delivery e refeições prontas seguem na frente, mas cafeterias e varejo alimentar também representam oportunidades relevantes para distribuidores que trabalham com sortimento amplo.Uma das dúvidas mais comuns do comprador brasileiro é a diferença entre revestimento PE e PLA. Ambos têm funções importantes, mas servem a estratégias comerciais e técnicas diferentes. O PE é amplamente utilizado por oferecer boa resistência a líquidos, óleo e umidade, com custo normalmente mais competitivo. Já o PLA é visto como alternativa compostável em linhas específicas, muito procurada por marcas com posicionamento ambiental mais forte ou por projetos que exigem narrativa mais ecológica.No entanto, a escolha entre PE e PLA não deve ser feita apenas por marketing. É preciso analisar tipo de alimento, temperatura, canal de venda, tempo de transporte, orçamento, exigências do cliente final e estrutura real de descarte. No Brasil, muitos operadores querem uma solução sustentável, mas ainda enfrentam limitações na coleta e compostagem industrial em diversas cidades. Isso significa que a embalagem compostável deve ser integrada a uma estratégia de uso e comunicação realista. Comparação entre revestimentos PE e PLA Critério PE PLA Indicação principal Resistência a líquidos Alta Alta para aplicações compatíveis Sopas, bebidas, molhos Resistência a gordura Muito boa Boa Frituras e pratos oleosos Custo Mais competitivo Geralmente mais alto Compras de grande volume Apelo ambiental Convencional Mais forte em linhas compostáveis Marcas com foco sustentável Uso no Brasil Muito difundido Crescendo em nichos Projetos especiais e premium Facilidade de adoção Alta Depende de objetivo e comunicação Distribuidores multissegmento A tabela deixa claro que não existe um vencedor absoluto. O PE continua muito relevante para aplicações de alto giro e custo sensível, enquanto o PLA cresce onde o posicionamento da marca, os requisitos do cliente ou a política da operação pedem alternativas compostáveis. Em cidades como São Paulo e Curitiba, onde o consumidor tende a responder melhor a mensagens de sustentabilidade, o PLA pode agregar valor comercial. Já em operações atacadistas com foco em volume e reposição rápida, o PE segue dominante.Outro ponto importante é a transparência técnica. O distribuidor deve explicar ao comprador a finalidade do revestimento, o comportamento esperado e as limitações do uso. Isso reduz conflitos e evita promessas genéricas. Para projetos privados ou de marca própria, a escolha do revestimento pode ser alinhada desde a fase de amostras, o que acelera homologação e reduz risco de erro na primeira compra.var ctx3 = document.getElementById('graficoAreaTendencia').getContext('2d');var chart3 = new Chart(ctx3, { type: 'line', data: { labels: ['2022', '2023', '2024', '2025', '2026'], datasets: [{ label: 'Participação de linhas com foco sustentável', data: [18, 23, 29, 36, 44], borderColor: 'rgb(75, 192, 192)', backgroundColor: 'rgba(75, 192, 192, 0.25)', fill: true, tension: 0.35 }] }, options: { responsive: true, maintainAspectRatio: false }});O gráfico de área mostra uma mudança gradual de preferência do mercado, com maior espaço para linhas de comunicação ambiental e materiais com percepção mais sustentável. Esse crescimento não substitui integralmente as soluções convencionais, mas altera o mix do portfólio e a forma como distribuidores organizam suas vendas.Produzir embalagens de papel para alimentos em escala industrial exige muito mais do que cortar papel e montar caixas. O processo envolve seleção de matéria-prima, controle de revestimento, impressão, corte, formação, inspeção e armazenagem em condições adequadas. Para compradores brasileiros que trabalham com revenda ou distribuição regional, entender essa cadeia ajuda a avaliar consistência, prazo e risco de qualidade.De forma simplificada, a produção começa com a escolha do papel adequado ao tipo de uso. Em seguida, entram as etapas de impressão flexográfica, quando há personalização visual, corte e vinco para formar a estrutura da embalagem, aplicação ou uso do material revestido, montagem mecânica e testes de resistência. Em linhas para bowls, copos e caixas leak-proof, o controle dimensional é decisivo para garantir vedação, empilhamento e bom desempenho durante transporte.Na nossa operação, a capacidade tecnológica é um dos pilares do processo. Trabalhamos com linhas automatizadas, impressão flexográfica, corte, conformação e inspeções que ajudam a manter consistência em grandes volumes. Essa base tecnológica permite responder a pedidos para distribuidores, atacadistas e redes com necessidade de lotes padronizados e repetibilidade de cor, formato e montagem.Em termos de capacidade fabril, a estrutura moderna de 30.000 metros quadrados e o fluxo de produção organizado foram desenvolvidos para atender o food service global com estabilidade. A produção automatizada de copos e outras categorias, combinada com laboratório de qualidade e armazenagem controlada, favorece regularidade entre lotes e proteção do produto antes do embarque. Para o comprador no Brasil, isso se traduz em menos variação, melhor previsibilidade de estoque e mais segurança ao planejar campanhas ou expansão de carteira.Também vale observar a capacidade de serviço integrada ao processo industrial. A fabricação em escala funciona melhor quando o fornecedor participa desde a definição da solução até a confirmação da arte, amostras e coordenação de entrega. Isso reduz erros em personalização, evita especificações incompatíveis e encurta o tempo entre aprovação e produção. Quem deseja entender esse fluxo de forma mais ampla pode visitar a página de serviços para projetos personalizados e pedidos. Etapas da fabricação em escala e seu impacto para distribuidores Etapa Objetivo Controle principal Benefício para o cliente Seleção do papel Definir gramatura e base adequadas Espessura e origem do material Melhor resistência estrutural Revestimento Garantir barreira contra líquido e gordura Uniformidade do revestimento Menos vazamento Impressão Aplicar identidade visual da marca Precisão de cor e registro Apresentação profissional Corte e vinco Formar a geometria da peça Dimensões e encaixes Montagem estável e empilhamento Formação Montar a embalagem final Colagem e vedação Uso confiável no delivery Inspeção e armazenagem Proteger a qualidade antes do embarque Lote, higiene e clima Mais segurança na importação A explicação da tabela reforça um ponto importante: qualidade em embalagem descartável não é aleatória. Ela depende de disciplina industrial. Para distribuidores no Brasil, isso é vital, porque o custo de um lote inconsistente aparece depois, na ponta, em devoluções, insatisfação do cliente e desgaste comercial.Um exemplo prático ajuda a mostrar o que diferencia um parceiro industrial de um simples vendedor de catálogo. Um distribuidor latino-americano com foco em food service buscava ampliar sua presença entre redes de refeições rápidas e lojas de conveniência. O desafio era comum a muitos importadores no Brasil: portfólio fragmentado, dificuldade de manter padrão entre lotes e pouca flexibilidade para personalização de clientes de médio porte.O projeto começou com a revisão das categorias de maior giro: bowls para saladas e noodles, caixas refeição kraft, deli boxes com janela e copos de papel para bebidas. Em vez de negociar produto por produto, foi feita uma racionalização do mix, definindo medidas mais vendáveis e eliminando itens redundantes. Depois, vieram amostras para validação de resistência, aparência e compatibilidade com tampas.Na etapa seguinte, a equipe comercial e técnica trabalhou junta para adaptar arte, caixas de embarque e cronograma de produção. Com isso, o distribuidor conseguiu oferecer uma linha mais coerente aos clientes finais e aumentar a previsibilidade de reabastecimento. O resultado foi redução de reclamações ligadas a vazamento, melhoria da percepção de marca e expansão da carteira em segmentos de refeições prontas e cafeterias.Para o mercado brasileiro, esse tipo de caso é bastante relevante. Muitos atacadistas e distribuidores em cidades como São Paulo, Ribeirão Preto, Joinville, Recife e Brasília vivem exatamente esse desafio: querem crescer, mas precisam de um fornecedor que acompanhe a escala sem perder consistência. O ganho não está apenas no preço unitário. Está no conjunto de eficiência, menos retrabalho e melhor reputação junto ao cliente final. Resumo do caso de sucesso e lições aplicáveis ao Brasil Fase Situação inicial Ação adotada Resultado Diagnóstico Portfólio disperso Mapeamento dos itens de maior saída Mix mais racional Qualificação técnica Dúvidas sobre desempenho Envio e teste de amostras Mais confiança na compra Customização Limitação de marca própria Ajuste de arte e impressão Valor agregado maior Padronização Variação entre lotes Definição de especificações fixas Menos reclamações Logística Prazos irregulares Planejamento de embarque Reposição mais previsível Expansão comercial Baixa penetração em redes Apresentação de linha completa Novos contratos e maior faturamento Esse caso mostra que o sucesso do distribuidor depende tanto da embalagem quanto do modelo de cooperação. Quando o fornecedor participa de forma consultiva, o distribuidor consegue vender melhor e com menor atrito.Certificações importam muito para o comprador brasileiro, especialmente em negociações com redes, franquias, importadores estruturados e distribuidores que atendem contas corporativas. Os documentos mais valorizados normalmente estão ligados à segurança para contato com alimentos, sistemas de gestão da qualidade, origem do papel e, quando aplicável, compostabilidade.Entre as referências mais relevantes estão FDA, conformidade com normas europeias de contato com alimentos, ISO 9001, FSC e certificações como BPI e OK Compost para determinadas linhas. No contexto do Brasil, esses selos e relatórios não substituem toda a análise comercial, mas ajudam bastante na homologação, em auditorias de clientes e na construção de confiança para projetos de marca própria.É importante destacar que a certificação deve ser alinhada à proposta do produto. Um bowl com foco em desempenho para refeições quentes pode ter prioridade técnica diferente de uma linha premium compostável para cafeteria. O distribuidor que entende isso consegue vender de forma mais precisa, evitando promessas vagas e melhorando a comunicação com restaurantes, redes e varejistas.Ao mesmo tempo, a tendência para 2026 é de maior escrutínio sobre sustentabilidade real. Em outras palavras, o mercado tende a valorizar menos o discurso genérico e mais a combinação entre origem responsável, desempenho comprovado e informação clara ao cliente. Por isso, trabalhar com um parceiro que mantenha documentação organizada e suporte comercial consistente faz diferença no processo de venda. Se você quiser conhecer mais a estrutura institucional e a trajetória da empresa, pode acessar a seção sobre a Fude.var ctx4 = document.getElementById('graficoComparativo').getContext('2d');var chart4 = new Chart(ctx4, { type: 'bar', data: { labels: ['Variedade', 'Personalização', 'Capacidade produtiva', 'Documentação', 'Prazo', 'Suporte'], datasets: [{ label: 'Avaliação comparativa de fornecedor industrial completo', data: [92, 89, 94, 91, 84, 90], backgroundColor: 'rgb(153, 102, 255)' },{ label: 'Avaliação comparativa de fornecedor limitado', data: [58, 42, 55, 60, 57, 49], backgroundColor: 'rgb(201, 203, 207)' }] }, options: { responsive: true, maintainAspectRatio: false }});O gráfico comparativo destaca algo que muitos distribuidores percebem na prática: o diferencial não é somente o produto físico, mas a combinação de portfólio, documentação, prazo e suporte.Pedido mínimo e preço são temas decisivos em qualquer negociação B2B. No mercado de embalagens de papel para alimentos, o MOQ varia conforme o item, o nível de personalização, o tipo de impressão, o tamanho e a complexidade da estrutura. Em linhas genéricas, o MOQ costuma ser mais acessível. Em projetos OEM ou de marca própria, o volume sobe porque envolve preparação de arte, configuração produtiva e eficiência de máquina.Para distribuidores brasileiros, a melhor prática é calcular o custo total de compra e não apenas o valor unitário. Entram nessa conta o frete internacional, a consolidação de itens, o aproveitamento do contêiner, o giro de estoque, a taxa de perdas e a velocidade de revenda. Às vezes, um item ligeiramente mais caro compensa por vender melhor, reduzir reclamações e ocupar menos espaço devido ao empilhamento eficiente.Também é útil dividir a negociação em três cenários: pedido de teste, pedido recorrente e projeto personalizado. O pedido de teste ajuda a validar aceitação do mercado. O recorrente melhora previsibilidade e costuma abrir espaço para negociação comercial. Já o projeto personalizado deve considerar prazo de aprovação, desenvolvimento visual e planejamento de reposição para não haver ruptura. Faixas orientativas de MOQ e fatores que afetam preço Categoria MOQ típico Nível de customização Fatores de preço Copos de papel Médio a alto Baixo a alto Tamanho, parede, impressão, tampa Bowls de papel Médio Médio Volume, revestimento, tampa Caixas refeição Médio Médio a alto Estrutura, divisórias, impressão Deli boxes Médio Médio Janela, tampa, acabamento Porta-fritas Baixo a médio Baixo a médio Papel, tamanho, arte Projetos OEM completos Médio a alto Alto Desenvolvimento, prova, sortimento A tabela é orientativa, porque os números exatos dependem da configuração final, mas ela mostra a lógica de negociação. Quanto maior a personalização e mais específica a estrutura, maior tende a ser o pedido mínimo. Em compensação, aumenta o potencial de diferenciação e fidelização do cliente.Outro ponto crítico para o Brasil é o planejamento de lead time. Em geral, pedidos bem especificados e com arte aprovada seguem com mais fluidez. Quando há muitas revisões, mudanças de tamanho ou inclusão tardia de itens, o cronograma se alonga. Por isso, distribuidores que organizam previsão de demanda conseguem comprar melhor e com menos urgência. Para solicitar uma cotação alinhada ao seu projeto, volumes e destino logístico, o caminho mais direto é usar a página de contato comercial.A Shandong Fude Packaging Co., Ltd. atende o setor global de food service desde 2004, com foco em embalagens descartáveis de grau alimentício em papel e soluções relacionadas para operações que buscam desempenho, padronização e imagem de marca. Para o mercado brasileiro, isso significa acesso a um parceiro que entende a realidade de distribuidores, atacadistas, redes de restaurantes, plataformas de entrega e importadores que precisam combinar preço competitivo com estabilidade industrial.Na frente tecnológica, a empresa investe em pesquisa e desenvolvimento, impressão flexográfica, corte de precisão, conformação e controle de qualidade em laboratório. Esse conjunto favorece a criação de embalagens com boa resistência, aparência consistente e ampla possibilidade de personalização. Em mercados como o Brasil, onde o diferencial visual pode influenciar a decisão de compra no delivery e no balcão, essa capacidade tecnológica ajuda tanto marcas emergentes quanto distribuidores que vendem linha própria.Na frente de fabricação, a operação conta com uma fábrica moderna de grande porte, linhas automatizadas, fluxo de produção organizado e armazenagem em condições controladas. Isso possibilita atender volumes relevantes com repetibilidade, algo importante para clientes que abastecem redes de alimentação, atacadistas regionais ou múltiplos centros de distribuição. A experiência com exportação para diversos continentes também contribui para uma rotina mais madura de documentação, embalagem de transporte e coordenação de embarques.Na frente de serviço, o atendimento cobre seleção de produto, revisão de requisitos, preparação de arte, amostras, confirmação antes da produção, acompanhamento do pedido e coordenação de entrega. Em vez de atuar apenas como fornecedor de item pronto, a empresa trabalha como parceira no desenvolvimento da solução. Essa abordagem é especialmente útil para importadores brasileiros que desejam reduzir risco na primeira compra, testar novos formatos ou estruturar uma linha de marca própria para regiões como Sudeste, Sul, Nordeste e Centro-Oeste.Além de caixas, bowls e copos, o portfólio inclui bandejas, embalagens para frituras, caixas com janela, caixas para frutas e opções com múltiplos compartimentos, sempre com foco em funcionalidade no serviço de alimentação. A combinação entre sustentabilidade, praticidade e apresentação visual está no centro da proposta. Para ver a empresa com mais detalhes institucionais ou explorar produtos específicos, o comprador pode navegar entre as páginas de apresentação e linhas comerciais conforme sua necessidade.1. Qual é o melhor tipo de embalagem de papel para delivery no Brasil?Depende do alimento. Para refeições com molho, caixas leak-proof e bowls com bom revestimento são ideais. Para saladas e sobremesas, deli boxes e bowls com tampa transparente funcionam bem. Para café e bebidas, copos de parede simples, dupla ou ondulada devem ser escolhidos conforme a temperatura e o posicionamento da marca.2. Vale a pena comprar de um fabricante com exportação direta?Sim, especialmente para distribuidores e atacadistas que buscam melhor controle de especificação, possibilidade de personalização e portfólio mais amplo. O modelo direto de fábrica costuma reduzir ruídos e facilitar ajustes técnicos.3. Como escolher entre kraft e branco?O kraft costuma transmitir apelo natural e artesanal, muito valorizado por operações de alimentação saudável e casual. O branco favorece impressão mais viva e aparência mais limpa, comum em cafeterias, sobremesas e redes com identidade visual forte.4. PE ou PLA: qual escolher?PE tende a ser a opção mais prática para grande parte das operações de alto giro devido ao custo e ao desempenho. PLA é uma alternativa interessante para linhas compostáveis e marcas com proposta ambiental mais clara. A escolha deve considerar uso real, orçamento e comunicação da marca.5. O fornecedor consegue personalizar logo, tamanho e estrutura?Sim, em projetos adequados ao MOQ. É possível ajustar impressão, formato, capacidade, revestimento e alguns detalhes estruturais conforme a necessidade do distribuidor ou da marca final.6. Quanto tempo leva para produzir e embarcar?Em projetos bem definidos, o prazo típico costuma ficar em uma faixa ágil, frequentemente entre 7 e 15 dias para determinadas linhas, além do tempo logístico internacional. O prazo final depende do item, da quantidade e do nível de customização.7. Quais clientes costumam comprar esse tipo de embalagem no Brasil?Restaurantes independentes, redes, cafeterias, operações de açaí, lojas de conveniência, empresas de refeições prontas, distribuidores, importadores, plataformas de delivery, caterings e marcas de alimentos em expansão.8. Quais certificados são mais importantes para homologação?Documentos ligados à segurança de contato com alimentos, gestão da qualidade, origem responsável do papel e compostabilidade quando aplicável costumam ser os mais relevantes, especialmente para redes e contas corporativas.9. Como reduzir custo sem perder qualidade?A melhor estratégia é padronizar medidas, concentrar volume nos itens de maior giro, revisar o mix de produtos, escolher revestimento adequado ao uso real e planejar pedidos para aproveitar melhor a logística.10. Onde estão as maiores oportunidades em 2026?Delivery urbano, refeições prontas, cafeterias, alimentação saudável, sobremesas, varejo de conveniência e distribuidores regionais fora do eixo saturado. Cidades com crescimento populacional e hubs logísticos próximos a portos e grandes centros seguem muito promissoras.Em resumo, escolher um distribuidor de embalagens de papel para alimentos para o Brasil exige visão prática de mercado, conhecimento técnico e capacidade de abastecimento. Quem compra bem não analisa apenas o menor preço; observa aplicação, desempenho, certificação, regularidade e potencial de revenda. Se a sua empresa quer construir um portfólio confiável para restaurantes, redes e atacado, a combinação de fábrica experiente, suporte consultivo e variedade de linhas faz toda a diferença. -
Bandejas Kraft Personalizadas: Tamanho Ideal no Brasil
A medida correta de uma bandeja-barco kraft personalizada é aquela que sustenta a porção real, preserva a aparência do alimento e mantém a marca visível durante o consumo, retirada e entrega. Para compradores no Brasil, não basta selecionar uma capacidade nominal: é necessário avaliar o volume útil, a largura da abertura, a profundidade, a resistência à gordura, o peso cheio e a estabilidade dentro da sacola.Uma bandeja muito pequena comprime batatas, salgados, hambúrgueres, churros ou porções compartilháveis. Uma unidade grande demais aumenta o consumo de papel, transmite sensação de porção insuficiente e pode deixar o produto se mover durante o transporte. A melhor especificação é definida por amostras físicas, porções reais, critérios de aceitação mensuráveis e um registro técnico que possa ser repetido em novos pedidos.Para redes de alimentação, quiosques, estádios, cafeterias, eventos e marcas promocionais, a recomendação prática é testar ao menos três tamanhos próximos. O teste deve reproduzir o cenário de operação: alimento quente ou frio, molho, cobertura, empilhamento, deslocamento em motocicleta e tempo de espera até o cliente consumir.Tipo de alimentoFaixa inicial de bandejaProfundidade sugeridaFolga visualTeste prioritárioBatata frita pequenaPequenaBaixa a média10% a 15%Resistência à gorduraBatata frita carregadaMédiaMédia15% a 20%Molhos e transporteMini salgadosPequena ou médiaMédia10% a 15%EmpilhamentoHot dog abertoAlongadaMédia15% a 20%Compatibilidade com sacolaHambúrguer sem tampaMédia ou grandeMédia10% a 15%Estabilidade lateralPorção de petiscosGrandeMédia a alta15% a 25%Peso cheioA tabela serve como ponto de partida, não como especificação final. A gramatura do papel, o tipo de barreira, a geometria e o acabamento mudam a capacidade útil. Por isso, a aprovação deve sempre ser baseada em protótipos e no alimento servido de verdade.O mapeamento começa pela forma do cardápio, não pela medida disponível no catálogo. Em São Paulo, por exemplo, operações de entrega tendem a priorizar bandejas firmes e compactas para itens com molhos. No Rio de Janeiro, quiosques e eventos de praia podem buscar formatos abertos que facilitem o consumo imediato. Em Curitiba, Belo Horizonte, Recife e Porto Alegre, redes de lanches e cafeterias normalmente precisam equilibrar padronização nacional, apresentação e custo por unidade.Divida os itens em grupos operacionais: porções secas, porções oleosas, alimentos com cobertura, produtos alongados, itens frágeis e combinações com acompanhamentos. Essa classificação reduz decisões intuitivas e facilita a escolha de uma família de bandejas, em vez de dezenas de modelos isolados.As bandejas-barco para alimentos podem ser usadas para batata frita, frango empanado, pastel, mandioca, churros, nachos, mini hambúrgueres, espetinhos e snacks de festivais. Para porções com batata longa, uma alternativa complementar são os copos kraft para batatas fritas, especialmente quando a operação precisa de consumo em pé.Grupo de serviçoExemplo de aplicaçãoFormato recomendadoRisco operacionalCritério de aprovaçãoConsumo imediatoBatata simplesAberto e rasoGordura visívelBase seca após 10 minutosRetirada no balcãoFrango crocanteMédio e profundoPerda de crocânciaBoa ventilação e firmezaEntrega urbanaBatata com cheddarMédio com bordas altasVazamento de molhoSem transbordo após agitaçãoEvento esportivoPetiscos mistosGrande e rígidoDeformação ao segurarSuportar peso totalCafeteriaMini doces e salgadosPequeno personalizadoMancha de óleoMarca preservadaPromoção de marcaSnack temáticoFormato especialBaixa legibilidadeArte visível em serviçoO ganho desse mapeamento é reduzir retrabalho. Em vez de aprovar uma bandeja com base em uma fotografia, a equipe relaciona cada formato a uma aplicação, condição de serviço e teste funcional. Isso também ajuda distribuidores a orientar clientes em mercados regionais do Brasil.A capacidade nominal descreve o espaço geométrico interno em condições ideais. O volume útil é a quantidade que a operação pode colocar na bandeja sem comprometer apresentação, fechamento da sacola, higiene ou estabilidade. Em bandejas abertas, o volume útil quase sempre é menor que o volume nominal, pois o produto não deve chegar à borda.Batatas fritas ocupam espaços irregulares; frango empanado cria pontos altos; molhos se acumulam no fundo; snacks leves parecem volumosos; e acompanhamentos de maior densidade elevam o peso total. Por isso, calcular apenas litros ou mililitros não garante uma escolha adequada.Uma prática segura é definir o nível máximo de enchimento. Para itens secos, muitas operações usam uma margem visual de aproximadamente 10% a 15%. Para alimentos com queijo, creme, molho ou toppings, essa margem pode subir para 20% ou 25%, especialmente em entregas por motocicleta nas áreas urbanas de São Paulo, Salvador e Fortaleza.var ctxCrescimento = document.getElementById('graficoCrescimento').getContext('2d');new Chart(ctxCrescimento, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de procura por embalagens kraft personalizadas',data: [100, 112, 126, 141, 157, 174],borderColor: 'rgb(112, 78, 42)',backgroundColor: 'rgba(112, 78, 42, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico apresenta um índice ilustrativo de evolução da procura por embalagens kraft personalizadas. A tendência é impulsionada por pedidos de retirada, identidade visual de redes, eventos gastronômicos e busca por materiais de aparência natural. Os valores devem ser usados como orientação de planejamento, não como previsão garantida de vendas.Embora bandejas-barco geralmente sejam retangulares ou ovais, muitos compradores usam o termo “diâmetro” para indicar a abertura útil ou a largura superior do recipiente. Essa dimensão influencia a percepção do cliente. Uma abertura ampla cria sensação de abundância, enquanto uma bandeja profunda pode concentrar a porção e proteger melhor itens com cobertura.O formato também determina como o alimento aparece. Uma bandeja curta e larga valoriza nachos, mini salgados e batatas com cobertura. Um modelo estreito e comprido funciona melhor para hot dogs, churros, espetinhos e porções de batata fina. Bordas inclinadas melhoram o acesso do consumidor, mas reduzem o espaço efetivamente disponível perto da parte superior.Ao desenvolver uma embalagem personalizada, avalie a dimensão interna no fundo, a abertura superior, a altura das paredes, a área de pega e a distância entre a impressão e os pontos de contato com gordura. Uma diferença de poucos milímetros pode melhorar a estabilidade ou tornar a bandeja inadequada para a sacola de entrega.CaracterísticaEfeito na porçãoMelhor usoPossível problemaAjuste recomendadoAbertura amplaPorção parece maiorPetiscos visuaisMaior exposiçãoAumentar bordasBase largaMaior estabilidadeHambúrgueres e friturasMais materialOtimizar recorteMaior profundidadeConcentra o conteúdoMolhos e toppingsAcesso mais difícilUsar abertura maiorFormato alongadoOrganiza itens linearesHot dog e churrosMovimento lateralReforçar dobrasBordas inclinadasMelhora a apresentaçãoSnacks premiumReduz volume útilTestar peso cheioCantos firmesProtege a estruturaEntrega e eventosMontagem mais exigenteValidar formaçãoEssa comparação demonstra que não existe uma geometria universal. A decisão deve refletir a experiência desejada pelo cliente e o comportamento da equipe de montagem. Uma bandeja bonita, mas lenta de encher em horário de pico, pode aumentar filas e reduzir a consistência do serviço.Nem toda bandeja-barco precisa de tampa. Para consumo rápido no balcão, a abertura superior pode ser uma vantagem. Porém, produtos enviados por aplicativos de entrega, distribuídos em arenas ou vendidos em feiras normalmente exigem uma solução de proteção adicional. Essa proteção pode ser uma tampa compatível, uma segunda embalagem, uma sacola reforçada ou uma bandeja inserida em caixa externa.O teste de compatibilidade deve incluir a largura da sacola, a altura total da porção, a quantidade de unidades por pedido e a forma como a embalagem é posicionada. Uma bandeja perfeitamente estável sobre a bancada pode tombar dentro de uma sacola com bebidas, sobremesas ou recipientes mais altos.Para compras de grande escala, registre a dimensão externa da bandeja montada e a área de empilhamento. Isso ajuda a calcular caixa de transporte, ocupação de paletes e eficiência de contêineres que chegam por portos como Santos, Paranaguá, Itajaí, Suape ou Rio de Janeiro.var ctxDemanda = document.getElementById('graficoDemanda').getContext('2d');new Chart(ctxDemanda, {type: 'bar',data: {labels: ['Lanchonetes', 'Eventos', 'Cafeterias', 'Estádios', 'Entrega', 'Varejo'],datasets: [{label: 'Demanda relativa por bandejas personalizadas',data: [82, 74, 58, 69, 88, 51],backgroundColor: ['#795548', '#8D6E63', '#A1887F', '#6D4C41', '#5D4037', '#BCAAA4']}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico de barras compara a demanda relativa por segmento de aplicação. A entrega tende a exigir maior rigor de resistência e estabilidade; eventos valorizam velocidade de serviço e ampla área de marca; cafeterias costumam priorizar acabamento visual e coerência com copos, caixas e sacolas.Uma arte aprovada em tela não representa necessariamente o comportamento da impressão em uma bandeja em uso. O atrito de tinta pode aparecer quando bandejas são empilhadas, quando entram em contato com sacolas ou quando o cliente segura repetidamente a área impressa. Manchas de óleo podem escurecer o kraft e reduzir o contraste do logotipo. Desvios de registro ficam mais perceptíveis em linhas finas, textos pequenos e artes posicionadas próximas a dobras.Para reduzir riscos, mantenha elementos essenciais afastados de vincos, áreas de cola, cantos e fundo de contato direto. Prefira contrastes fortes em papel kraft e evite detalhes excessivamente pequenos. Quando houver cobertura ou barreira resistente à gordura, confirme se a tecnologia escolhida preserva a aparência natural desejada e atende ao uso alimentar planejado.O teste prático deve incluir alimentos quentes, repouso de pelo menos 15 minutos, empilhamento, transporte e atrito manual. A inspeção deve analisar legibilidade, migração de gordura, deformação, abertura das dobras e estabilidade da cor em vários exemplares do mesmo lote.Falha observadaMomento em que apareceCausa provávelPrevençãoCritério de aceitaçãoDesgaste da tintaEmpilhamentoContato entre superfíciesTeste de atrito e verniz adequadoMarca legível após manuseioMancha de óleoApós servir alimento quenteBarreira insuficienteMaterial apropriado ao cardápioSem vazamento visívelRegistro deslocadoApós montagemArte próxima ao vincoMargem técnica no arquivoElementos centradosRachadura em dobraFormação da bandejaMaterial inadequadoValidar gramatura e corteSem fissuras aparentesPerda de contrasteUso com gorduraCor pouco contrastanteRevisar paletaLogotipo reconhecívelAmassamento lateralEntregaParede fraca ou sacola apertadaTeste com carga realFormato preservadoEssa tabela transforma problemas comuns em requisitos verificáveis. Em vez de aprovar “boa impressão” de forma subjetiva, o comprador pode definir limites de deslocamento, pontos de inspeção, amostras por lote e condições de teste antes da produção em massa.Reduzir a quantidade de itens de estoque é desejável, mas padronizar demais pode causar desperdício e experiência ruim. A estratégia mais eficiente costuma ser trabalhar com uma família de três tamanhos: pequeno para acompanhamentos, médio para porções regulares e grande para compartilhamento ou cardápios com toppings.Em vez de criar um formato para cada prato, use a mesma base estrutural com variações de largura ou profundidade. Isso facilita compras, treinamento, controle de estoque e reposição entre unidades. Ainda assim, itens com formato muito particular, como hot dogs longos, espetinhos ou porções altamente cremosas, podem exigir uma bandeja dedicada.Redes brasileiras que operam em capitais e cidades do interior devem considerar o ritmo de reposição. Uma unidade em Campinas, Goiânia ou Florianópolis pode ter consumo diferente de uma loja em São Paulo, mas compartilhar embalagens principais permite consolidar pedidos e reduzir risco de ruptura.var ctxTendencia = document.getElementById('graficoTendencia').getContext('2d');new Chart(ctxTendencia, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027', '2028'],datasets: [{label: 'Adoção de formatos padronizados e personalizáveis',data: [38, 46, 55, 64, 72, 79],borderColor: '#4E342E',backgroundColor: 'rgba(121, 85, 72, 0.25)',fill: true,tension: 0.35}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico de área mostra uma mudança esperada para famílias de embalagens mais padronizadas, porém adaptáveis à identidade de cada marca. Até 2026 e nos anos seguintes, a tendência envolve menor complexidade de estoque, maior uso de materiais de origem responsável, rastreabilidade de lotes e aprovação digital de arte antes da produção.Uma especificação final bem registrada evita que um pedido futuro seja tratado como um novo desenvolvimento. O documento deve incluir medidas internas e externas, gramatura, composição do material, tipo de barreira, formato de corte, arte aprovada, cores de referência, posição de impressão, embalagem de transporte, quantidade por caixa e critérios de inspeção.Também é importante registrar qual alimento foi testado, qual foi o peso cheio, quanto tempo a bandeja ficou em contato com gordura ou calor e como se comportou na sacola. Esse histórico é particularmente útil para franquias, distribuidores e marcas que atendem várias regiões do Brasil.O pedido repetido fica mais seguro quando há uma amostra branca aprovada, uma prova impressa de pré-produção e um arquivo técnico controlado. Para projetos de maior escala, a rastreabilidade por lote permite investigar rapidamente qualquer diferença em impressão, formação ou resistência.Item do registroInformação necessáriaResponsável pela aprovaçãoQuando revisarBenefícioDimensõesMedidas internas e externasCompras e operaçãoNova aplicaçãoEvita incompatibilidadeMaterialGramatura e barreiraQualidadeMudança de cardápioControla gordura e rigidezArteArquivo e posição gráficaMarketingAtualização de marcaPreserva identidade visualCapacidade útilPeso e altura de enchimentoOperaçãoAlteração de porçãoEvita transbordoEmbalagem externaUnidades por caixa e paleteLogísticaNovo transporteMelhora armazenagemAmostra aprovadaFoto, código e dataEquipe do projetoTodo pedido relevanteGarante repetibilidadeO registro técnico não deve ser um documento isolado no departamento de compras. Ele deve estar disponível para operação, marketing, qualidade e logística. Assim, qualquer alteração no prato, na imagem da marca ou no método de entrega pode ser avaliada antes de afetar a produção.A Fude Packaging atende compradores internacionais que buscam bandejas kraft personalizadas, copos, bowls, caixas, recipientes para salada, embalagens para hambúrguer e soluções para refeições com divisórias. A empresa reúne mais de 20 anos de experiência em embalagens de papel e opera uma base própria de produção de 30.000 m² em Shandong.Na área de capacidades tecnológicas, a empresa utiliza linhas automatizadas, laboratório interno e processos de inspeção para avaliar material, impressão, corte, formação e desempenho. Os projetos podem incluir verificação de arquivo técnico, correspondência de cores, prova digital, amostra branca e prova impressa de pré-produção. Isso permite conferir medidas, montagem, resistência, aparência e adequação ao alimento antes da liberação da produção em massa.Nas capacidades de fabricação, a Fude Packaging alcança até 120.000 unidades por dia, conforme produto e configuração. O controle interno cobre seleção de papel, impressão, corte, formação, inspeção, embalagem e preparação para exportação. A rastreabilidade por lote ajuda clientes a manter consistência entre pedidos programados, o que é relevante para redes de alimentação, distribuidores e marcas com campanhas sazonais.Em documentação e conformidade, a empresa pode apoiar projetos que exijam referências como FSC, ISO 9001, LFGB, FDA e outros requisitos aplicáveis ao contato com alimentos e ao mercado de destino. Para o Brasil, a documentação necessária deve ser confirmada de acordo com a aplicação, o material, o importador e as exigências regulatórias vigentes.Nas capacidades de serviço, a equipe auxilia desde a escolha do modelo até a programação de produção, inspeção e embarque. Há suporte para pedidos de amostras, cargas marítimas, cargas aéreas, contêiner completo, carga consolidada e documentos comerciais. Conheça os serviços de desenvolvimento e personalização e saiba mais sobre a Fude Packaging.var ctxComparacao = document.getElementById('graficoComparacao').getContext('2d');new Chart(ctxComparacao, {type: 'bar',data: {labels: ['Personalização', 'Rastreabilidade', 'Capacidade', 'Amostragem', 'Controle de qualidade', 'Suporte logístico'],datasets: [{label: 'Fornecedor estruturado',data: [92, 88, 90, 94, 91, 86],backgroundColor: '#6D4C41'},{label: 'Compra sem especificação técnica',data: [55, 42, 60, 38, 49, 46],backgroundColor: '#BCAAA4'}]},options: {responsive: true, maintainAspectRatio: false}});O gráfico comparativo ilustra por que uma compra baseada em especificação, amostras e controle de processo tende a reduzir riscos. Os índices são referenciais: o objetivo é mostrar a diferença entre um fornecimento estruturado e uma compra sem critérios claros de aprovação.Meça o alimento já montado, incluindo toppings, molho e acompanhamentos. Registre comprimento, largura, altura e peso total. Depois teste a bandeja com o alimento quente ou frio, conforme a operação real. A medida correta é aquela que mantém o produto protegido, acessível e visualmente bem servido.Para alimentos secos, deixe normalmente entre 10% e 15% de espaço livre. Para itens com molhos, queijo derretido, coberturas ou transporte por entrega, considere de 15% a 25%. A margem final deve ser validada com teste de deslocamento e colocação na sacola.Sim. Muitas operações reduzem estoque usando três formatos principais: pequeno, médio e grande. Agrupe os itens por comportamento de serviço e não apenas por peso. Produtos alongados ou com muito molho podem precisar de um formato específico, mesmo que tenham peso semelhante a outros pratos.Um tamanho exclusivo é justificado quando o formato padrão desperdiça muito espaço, causa deformação, não cabe na sacola, reduz a visibilidade da marca ou impede uma montagem eficiente. Também pode ser indicado para campanhas promocionais, produtos exclusivos e redes que buscam diferenciação clara no ponto de venda.O teste mais confiável usa a porção real, no peso real, com o alimento na temperatura de venda. Faça enchimento, aguarde o tempo médio de consumo, empilhe unidades, coloque em sacola e simule transporte. Avalie vazamento, gordura, amassamento, conforto de pega, legibilidade da impressão e aparência ao abrir.As tendências incluem maior rastreabilidade de materiais, exigência de documentação para contato com alimentos, redução de excesso de embalagem, uso de fibras de origem responsável, impressão mais precisa e integração de embalagens com operações de retirada e entrega. Marcas brasileiras também devem acompanhar atualizações de políticas ambientais municipais, estaduais e nacionais, além de requisitos de seus clientes varejistas e plataformas de alimentação.Ao escolher bandejas-barco kraft personalizadas, priorize dados de uso real: porção, peso, temperatura, gordura, transporte, visibilidade de marca e necessidade de reposição. Uma especificação aprovada por amostra reduz desperdícios, fortalece a apresentação do alimento e cria uma base confiável para pedidos recorrentes no Brasil.