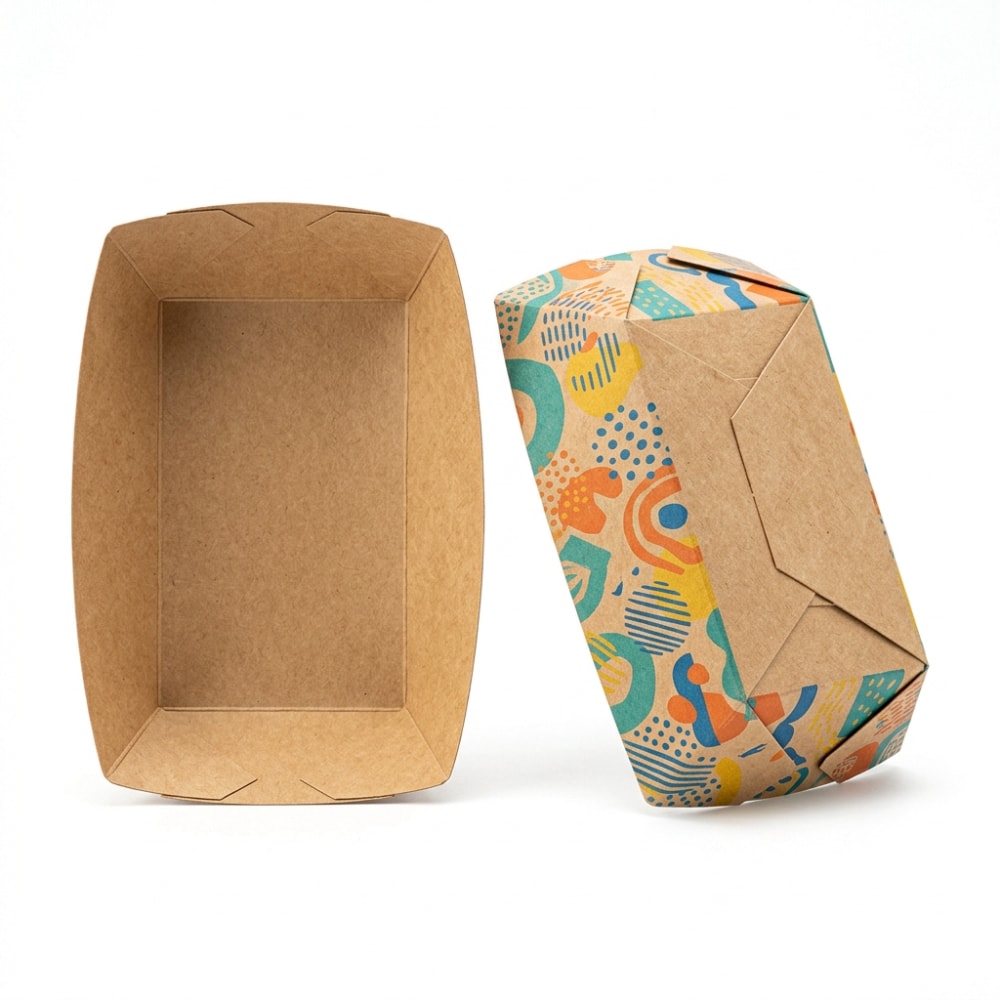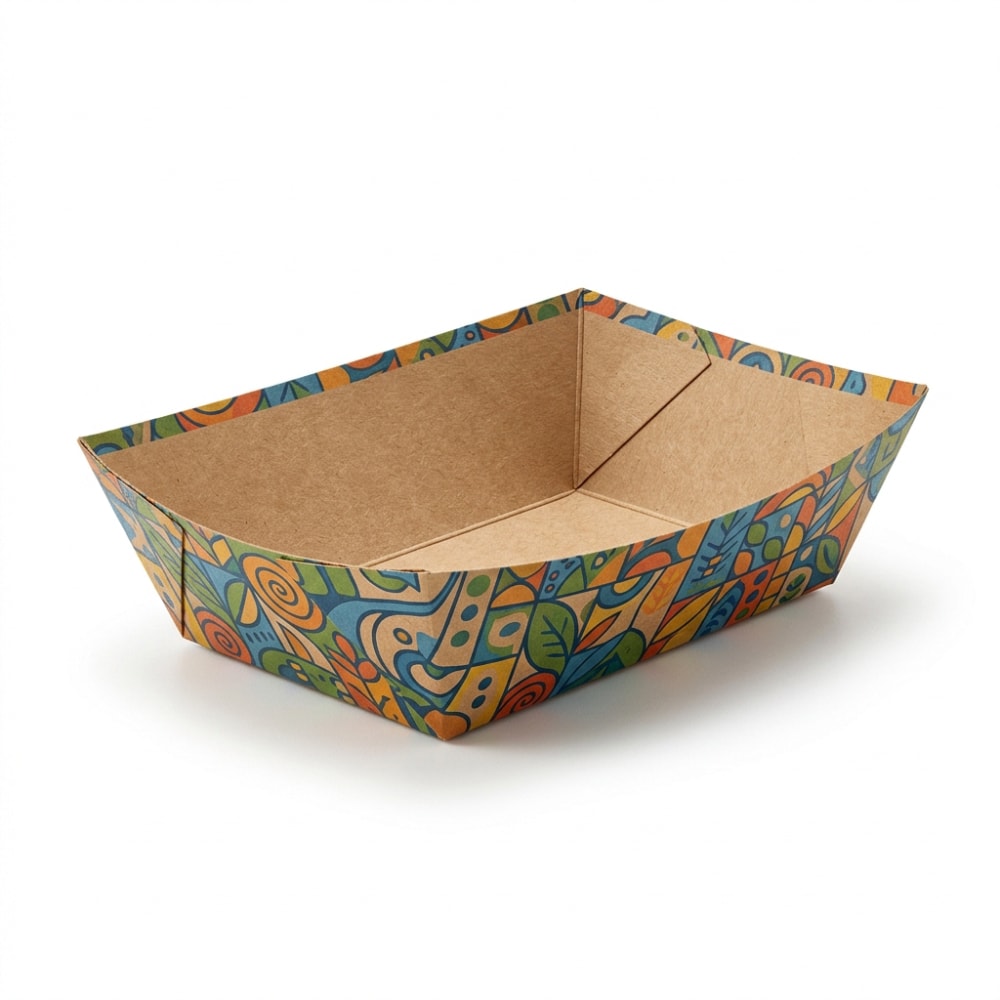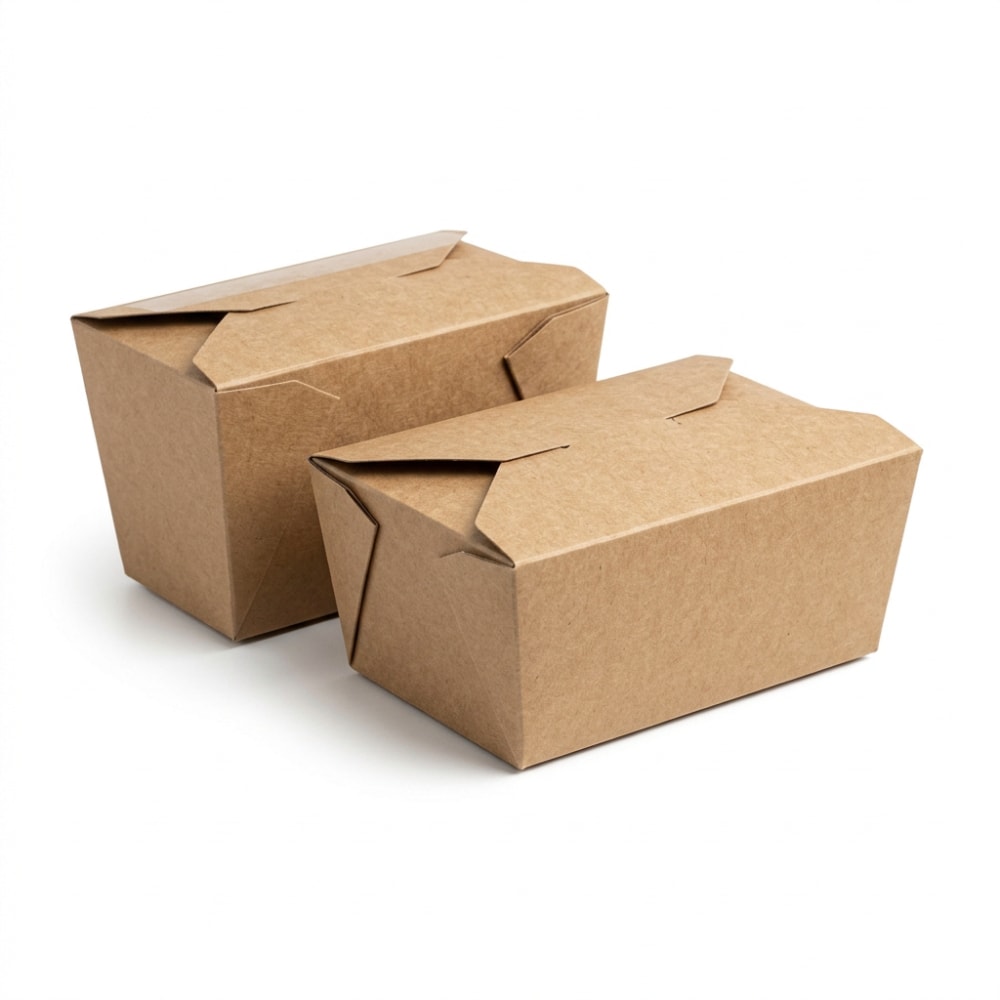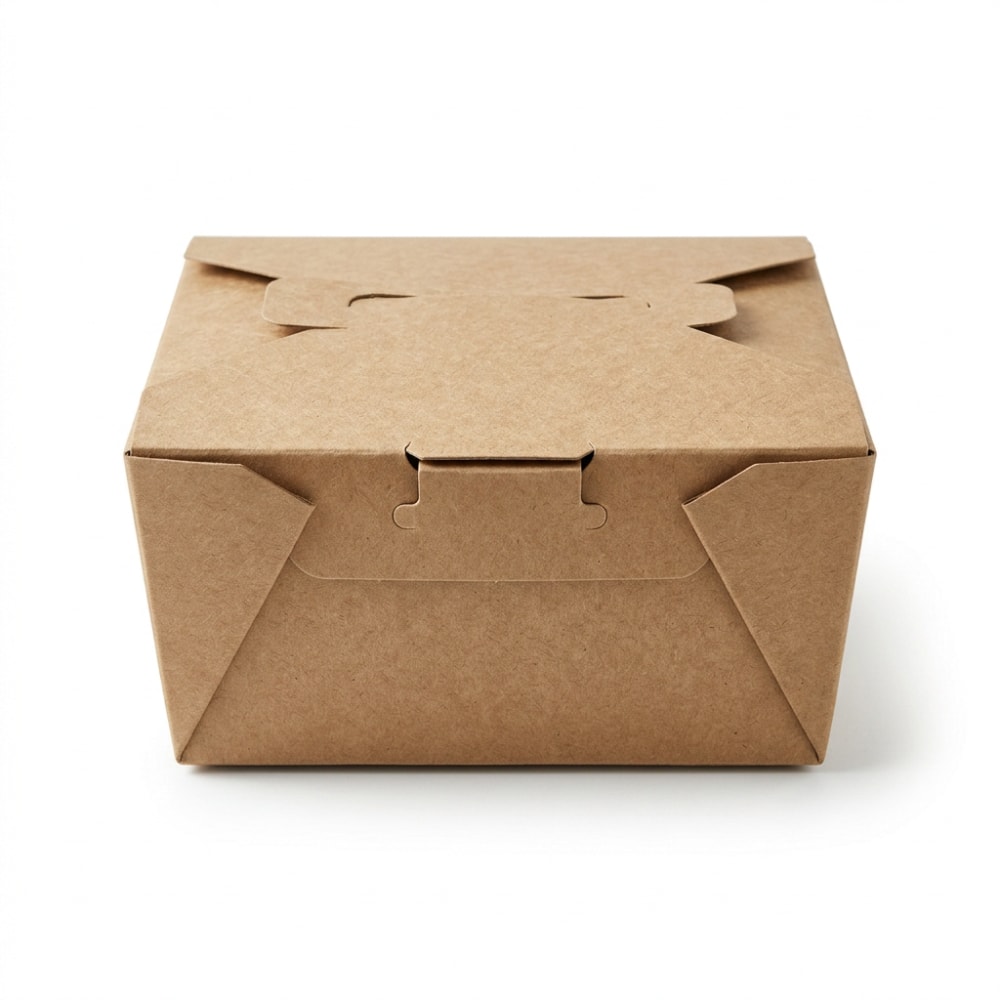
มาตรฐานกล่องคราฟต์เดลิเวอรี 800–3,000 มล. สำหรับประเทศไทย
คำตอบโดยสรุป: คุณภาพกล่องอาหารคราฟต์ 800–3,000 มล. ต้องวัดได้และยืนยันด้วยตัวอย่าง

สำหรับร้านอาหารเชน ผู้ให้บริการเดลิเวอรี ผู้นำเข้า และผู้จัดจำหน่ายในประเทศไทย คุณภาพของกล่องอาหารคราฟต์ขนาด 800–3,000 มล. ไม่ควรพิจารณาเพียงความสวยงามหรือราคาต่อชิ้น แต่ต้องกำหนดเป็นข้อกำหนดที่ตรวจวัดได้ ได้แก่ มิติจริง ความจุ น้ำหนักกระดาษ ความสม่ำเสมอของชั้นเคลือบ ความแข็งแรงของมุมกล่อง คุณภาพแนวพับ แนวติดกาว ความพอดีของฝา ความคลาดเคลื่อนของงานพิมพ์ และผลทดสอบกับอาหารจริง
กล่องที่ดูปกติในคลังสินค้าอาจเกิดรอยรั่วเมื่อบรรจุข้าวแกงร้อน ก๋วยเตี๋ยวน้ำ ส้มตำ ยำ น้ำจิ้ม อาหารทอด หรือชุดอาหารที่มีหลายเมนู โดยเฉพาะการขนส่งในกรุงเทพมหานคร นนทบุรี สมุทรปราการ เชียงใหม่ ภูเก็ต และพื้นที่ที่การเดินทางด้วยรถจักรยานยนต์ทำให้กล่องสั่น เอียง หรือถูกวางซ้อนเป็นเวลานาน การอนุมัติก่อนสั่งผลิตจำนวนมากจึงต้องเชื่อมโยงระหว่างตัวอย่างที่ลงนาม เกณฑ์ตรวจรับ แผนสุ่มตรวจ และแนวทางชดเชยเมื่อพบข้อบกพร่อง
แนวปฏิบัติที่เหมาะสมคือเริ่มจากตัวอย่างสีขาวเพื่อตรวจโครงสร้าง ตามด้วยตัวอย่างพิมพ์จริงเพื่อตรวจตำแหน่งลายและสี จากนั้นจึงทดสอบการใช้งานจริงกับเมนูของร้านอย่างน้อย 3–5 ประเภท ก่อนอนุมัติการผลิต ผู้ซื้อสามารถดูแนวทางเลือก บรรจุภัณฑ์ใส่อาหารแบบกระดาษ ให้เหมาะกับรูปแบบเสิร์ฟและอุณหภูมิอาหารได้ก่อนกำหนดสเปก
| หัวข้อควบคุม | สิ่งที่ต้องระบุ | วิธีตรวจ | เกณฑ์ตัวอย่าง | ความเสี่ยงเมื่อไม่ควบคุม |
|---|---|---|---|---|
| ความจุ | 800, 1,000, 1,200, 1,500, 2,000 หรือ 3,000 มล. | เติมน้ำถึงระดับใช้งาน | คลาดเคลื่อนไม่เกินค่าที่ตกลง | อาหารล้นและปิดฝาไม่ได้ |
| ขนาดปากกล่อง | กว้าง ยาว และมุม | เวอร์เนียร์หรือแม่แบบ | สอดรับกับฝารุ่นอนุมัติ | ฝาหลวม ฝาโก่ง หรือรั่ว |
| น้ำหนักกระดาษ | ชนิดเยื่อและน้ำหนักต่อพื้นที่ | ตัดชั่งตามจุดสุ่ม | อยู่ในช่วงที่ระบุ | กล่องนิ่ม ยุบ และอุ้มน้ำมัน |
| ชั้นเคลือบ | ชนิดและความสม่ำเสมอ | ทดสอบน้ำมันและน้ำร้อน | ไม่มีจุดซึมหรือด่าง | ฐานเปื่อยและเกิดรอยรั่ว |
| แนวติดกาว | ตำแหน่งและพื้นที่ยึดเกาะ | ทดสอบดึงและบรรจุจริง | ไม่แยกตัวภายใต้ภาระ | มุมกล่องเปิดระหว่างขนส่ง |
| งานพิมพ์ | สี ตำแหน่ง และความคม | เทียบชิ้นงานอนุมัติ | ไม่เบี้ยวเกินเกณฑ์ | ภาพลักษณ์แบรนด์เสียหาย |
ตารางนี้เป็นจุดเริ่มต้นของเอกสารคุณภาพ ไม่ใช่ค่าตายตัว ผู้ซื้อควรปรับเกณฑ์ตามเมนู ความร้อน ระยะเวลาขนส่ง และสภาพการใช้งานจริงของแบรนด์ ตัวอย่างเช่น ร้านข้าวแกงที่ราดแกงกะทิร้อนควรเน้นการต้านน้ำมันและความแข็งแรงที่ก้นกล่องมากกว่าร้านสลัดเย็นที่ควรเน้นการป้องกันน้ำจากผักและความใส่ใจเรื่องฝาปิด
เหตุใดกล่องอาหารคราฟต์ 800–3,000 มล. จึงเสียหายในการใช้งานจริง

ปัญหาที่พบจริงมักไม่เกิดจากสาเหตุเดียว กล่องขนาดใหญ่รับน้ำหนักอาหารมากขึ้นและมีพื้นที่แนวพับมากขึ้น เมื่อบรรจุข้าว 1–2 ส่วนพร้อมแกง น้ำซุป หรือเครื่องเคียง น้ำหนักและแรงดันด้านข้างจะเพิ่มขึ้นอย่างชัดเจน กล่องที่ผ่านการทดสอบเพียงการมองด้วยตาอาจยังล้มเหลวเมื่อเจอกับอาหารร้อน ไอน้ำ น้ำมัน และการโยกจากการขนส่ง
ตลาดเดลิเวอรีไทยมีลักษณะพิเศษ ได้แก่ การเดินทางระยะสั้นแต่การสั่นสะเทือนสูง อากาศร้อนชื้น ฝนตกตามฤดูกาล และการรวมหลายออเดอร์ในกระเป๋าส่งอาหารเดียวกัน ร้านในย่านอโศก สีลม ลาดพร้าว พระรามเก้า หรือแหล่งท่องเที่ยวอย่างพัทยาและภูเก็ตจึงควรทดสอบภายใต้เงื่อนไขใกล้เคียงการส่งจริง ไม่ใช่แค่ตั้งวางไว้บนโต๊ะ
กราฟเป็นดัชนีเพื่อการวางแผนจัดซื้อ แสดงแนวโน้มที่ผู้ซื้อควรเพิ่มความสำคัญกับการควบคุมคุณภาพเมื่อความต้องการกล่องอาหารพร้อมส่งเพิ่มขึ้น ความผิดพลาดเล็กน้อยในอัตราของเสียอาจกลายเป็นต้นทุนสูงเมื่อนำไปใช้กับเครือข่ายหลายสาขา
สาเหตุหลักข้อที่ 1: มุมรั่วและการปิดกล่องล้มเหลว

มุมกล่องเป็นตำแหน่งที่รับแรงร่วมกันจากแนวพับ กาว และความชื้น หากกาวไม่เต็มแนว แรงกดระหว่างการขึ้นรูปไม่พอ หรือรอยพับผิดตำแหน่ง มุมอาจค่อย ๆ เปิดเมื่อสัมผัสอาหารร้อนและน้ำมัน ปัญหานี้เห็นชัดกับแกงกะทิ ต้มยำ ก๋วยเตี๋ยว น้ำซุป และเมนูราดซอสเข้มข้น
การปิดฝาก็เป็นส่วนสำคัญเท่ากัน ฝาที่ตึงเกินไปทำให้พนักงานปิดไม่สนิทและอาจทำให้ขอบกล่องฉีก ฝาที่หลวมเกินไปจะเปิดเมื่อถูกยกหรือเอียง กล่องสำหรับข้าวและกับข้าวควรมีการทดสอบปิดเปิดซ้ำ การยกด้วยมือเดียว และการเอียงหลายทิศทาง โดยใช้ฝาคู่จริงจากล็อตเดียวกัน
| อาการที่พบ | สาเหตุที่เป็นไปได้ | วิธีทดสอบยืนยัน | ระดับความรุนแรง | การแก้ไขที่ควรทำ |
|---|---|---|---|---|
| น้ำซึมที่มุม | กาวไม่เต็มแนว | เติมน้ำร้อนและวาง 30 นาที | รุนแรงมาก | ปรับปริมาณกาวและแรงกด |
| มุมปริ | รอยพับคลาดตำแหน่ง | พับและกดซ้ำหลายครั้ง | รุนแรงมาก | ตั้งค่าแม่พิมพ์ใหม่ |
| ฝาเด้งเปิด | ปากกล่องใหญ่เกิน | เขย่าและเอียง 45 องศา | รุนแรงมาก | ควบคุมขนาดปากกล่อง |
| ปิดฝายาก | ขอบกล่องบิดงอ | ตรวจความเรียบของขอบ | ปานกลาง | ปรับกระบวนการขึ้นรูป |
| ก้นกล่องแยก | แรงกดติดกาวไม่พอ | บรรจุน้ำหนักใช้งานจริง | รุนแรงมาก | เพิ่มเวลาหรือแรงกด |
| ซอสซึมตามรอยต่อ | ผิวเคลือบขาดต่อเนื่อง | ทดสอบซอสอุ่น | รุนแรงมาก | ตรวจเคลือบและวัตถุดิบ |
สำหรับการรับสินค้า ควรกำหนดให้ “รั่ว” “มุมเปิด” “ก้นหลุด” และ “ฝาปิดไม่อยู่” เป็นข้อบกพร่องร้ายแรง ไม่ควรยอมรับด้วยการคัดแยกเฉพาะบางส่วนหากพบเป็นรูปแบบซ้ำในหลายกล่อง เพราะอาจสะท้อนความผิดปกติของทั้งล็อตการผลิต
สาเหตุหลักข้อที่ 2: ความแปรปรวนของกระดาษและชั้นเคลือบในกล่องคราฟต์
กระดาษคราฟต์ที่มีสีและผิวคล้ายกันอาจมีน้ำหนัก ความแข็งแรง การดูดซึมน้ำ และการตอบสนองต่อความร้อนต่างกันได้ หากใช้กระดาษบางกว่าสเปกหรือมีความชื้นสูง กล่องจะนิ่มเร็วเมื่อสัมผัสไอน้ำจากข้าวร้อน ความแปรปรวนของชั้นเคลือบก็ส่งผลโดยตรงต่อการต้านน้ำและน้ำมัน โดยจุดเคลือบบางหรือไม่ต่อเนื่องมักทำให้เกิดคราบซึมจากด้านในสู่ด้านนอก
ผู้ซื้อในประเทศไทยควรระบุชนิดอาหารเป็นส่วนหนึ่งของสเปกเสมอ เมนูข้าวผัดหรือไก่ทอดอาจต้องการความต้านไขมัน ขณะที่แกงเผ็ดและก๋วยเตี๋ยวต้องการสมดุลระหว่างความต้านน้ำ ความทนร้อน และการคงรูป ส่วนสลัดหรือผลไม้ตัดแต่งควรทดสอบความชื้นจากวัตถุดิบเย็นและการเกิดหยดน้ำใต้ฝา
ข้อมูลเปรียบเทียบนี้ช่วยให้ฝ่ายจัดซื้อจัดลำดับความสำคัญของคุณสมบัติ ไม่ได้หมายความว่ากล่องชนิดเดียวใช้แทนกันได้ทุกเมนู ครัวกลางและร้านข้าวแกงควรเริ่มจากการทดสอบความแข็งแรงและการรั่วก่อน ขณะที่ร้านสลัดควรให้คะแนนความพอดีของฝาและการจัดวางภาพลักษณ์สินค้า
สาเหตุหลักข้อที่ 3: ความคลาดเคลื่อนในการขึ้นรูป การซีล หรือขนาดฝา
แม้กระดาษและชั้นเคลือบผ่านเกณฑ์ กล่องก็ยังเสียได้จากเครื่องขึ้นรูป การตั้งอุณหภูมิ แรงกด เวลาในการยึดแนวติดกาว หรือแม่พิมพ์ที่สึกหรอ ความต่างเพียงเล็กน้อยของปากกล่องและฝาอาจไม่เห็นจากการสุ่มดูไม่กี่ชิ้น แต่สร้างปัญหากับพนักงานหน้าร้านหลายร้อยสาขาได้
ควรกำหนดค่ามิติสำคัญเป็นจุดตรวจระหว่างผลิต ไม่ใช่ตรวจเฉพาะก่อนบรรจุ เช่น ความกว้างของปากกล่อง ความสูงของมุม ระยะซ้อนทับของแผ่นกระดาษ ความเรียบของขอบ และแรงยึดของแนวปิด ผู้ซื้อที่สั่งพิมพ์โลโก้ควรกำหนดค่าคลาดเคลื่อนของตำแหน่งงานพิมพ์ด้วย เพื่อป้องกันโลโก้เอียงหรือถูกตัดชิดขอบจนภาพลักษณ์ไม่สม่ำเสมอ
| จุดวัด | เหตุผลที่ต้องวัด | เครื่องมือตรวจ | ความถี่แนะนำ | หลักฐานที่ต้องเก็บ |
|---|---|---|---|---|
| ความกว้างปากกล่อง | ให้ฝาพอดี | เวอร์เนียร์ | ทุกช่วงการผลิต | บันทึกขนาด |
| ความสูงกล่อง | ควบคุมความจุ | เกจวัดความสูง | ทุกล็อตย่อย | ตารางตรวจ |
| แนวซ้อนทับ | ป้องกันรอยรั่ว | แม่แบบตรวจ | เริ่มงานและเปลี่ยนม้วน | ภาพถ่าย |
| แรงติดกาว | ป้องกันมุมเปิด | ทดสอบดึง | รายชั่วโมง | ผลทดสอบ |
| ความพอดีของฝา | ป้องกันฝาหลุด | การปิดจริง | ทุกการเปลี่ยนเครื่องมือ | ตัวอย่างเก็บรักษา |
| ตำแหน่งพิมพ์ | รักษาแบรนด์ | เทียบแบบอนุมัติ | ต้น กลาง ท้ายงาน | แผ่นอนุมัติ |
การเก็บตัวอย่างอ้างอิงควรมีรหัสโครงการ วันที่อนุมัติ ขนาด รุ่นฝา วัสดุ สี และลายพิมพ์ชัดเจน หากมีการเปลี่ยนวัตถุดิบ โรงงาน เครื่องจักร หรือวิธีขึ้นรูป ต้องแจ้งและทดสอบซ้ำในระดับที่เหมาะสม ไม่ควรถือว่าหน้าตาเหมือนเดิมหมายถึงสมรรถนะเหมือนเดิม
การทดสอบแบบง่ายในครัวที่เปิดเผยล็อตกล่องอ่อนแอ
การทดสอบในครัวไม่จำเป็นต้องซับซ้อน แต่ต้องทำซ้ำได้และบันทึกผลได้ เริ่มจากสุ่มกล่องจากหลายกล่องบรรจุ ไม่เลือกเฉพาะชิ้นสวย จากนั้นใช้เมนูจริงของร้านหรืออาหารจำลองที่มีอุณหภูมิ ความมัน และความชื้นใกล้เคียงการขายจริง ควรมีการเปรียบเทียบกับตัวอย่างที่อนุมัติไว้เสมอ
ตัวอย่างการทดสอบที่เหมาะกับประเทศไทยคือ บรรจุข้าวร้อนและแกงกะทิ ปิดฝา พัก 30 นาที แล้วนำใส่กระเป๋าส่งอาหารหรือกล่องจำลองการขนส่ง เขย่าตามแนวนอนและเอียงประมาณ 45 องศา ตรวจมุม ก้นกล่อง ขอบปาก และฝา หลังจากนั้นให้วางซ้อนกล่องตามจำนวนที่ร้านใช้จริงเพื่อดูการยุบตัว
| อาหารทดสอบ | เงื่อนไข | ระยะเวลา | จุดประเมิน | ผลผ่านที่ต้องการ |
|---|---|---|---|---|
| ข้าวและแกงกะทิ | ร้อนและมีน้ำมัน | 30 นาที | ก้น มุม และฝา | ไม่รั่ว ไม่ยุบ |
| ก๋วยเตี๋ยวน้ำ | น้ำซุปร้อน | 20 นาที | แนวต่อและปากกล่อง | ไม่มีการซึม |
| ส้มตำและน้ำยำ | กรดและน้ำมาก | 30 นาที | ชั้นเคลือบและมุม | ไม่เปื่อย |
| ไก่ทอด | ร้อนและมัน | 40 นาที | คราบน้ำมันด้านนอก | ไม่มีคราบซึม |
| สลัดเย็น | ความชื้นและไอน้ำ | 45 นาที | ฝาและความคงรูป | ฝาปิดแน่น |
| ชุดอาหารเต็มกล่อง | น้ำหนักสูง | ขนส่งจำลอง | ก้นและการวางซ้อน | ไม่แตก ไม่เปิด |
เมื่อบันทึกผล ควรถ่ายภาพก่อนและหลังทดสอบ ระบุเวลาบรรจุ อุณหภูมิโดยประมาณ ประเภทอาหาร หมายเลขล็อต และผู้ทดสอบ ข้อมูลนี้ช่วยแยกปัญหาที่เกิดจากบรรจุภัณฑ์ออกจากวิธีบรรจุอาหาร เช่น เติมเกินระดับปิดฝา วางอาหารร้อนมากเกินไป หรือใช้กล่องที่ไม่ตรงกับเมนู
สิ่งที่โรงงานควรปรับหลังพบความล้มเหลว
เมื่อพบกล่องรั่วหรือฝาปิดล้มเหลว การแก้ปัญหาที่ถูกต้องไม่ใช่เพียงส่งสินค้าเพิ่มโดยไม่วิเคราะห์สาเหตุ โรงงานควรแยกล็อตที่มีความเสี่ยง ตรวจสอบย้อนกลับถึงกระดาษ ชนิดเคลือบ เครื่องขึ้นรูป กาว แม่พิมพ์ ผู้ปฏิบัติงาน และเวลาการผลิต จากนั้นเปรียบเทียบกับล็อตที่ผ่านมาตรฐาน
การดำเนินการแก้ไขควรมีสามระดับ ได้แก่ การควบคุมทันที เช่น หยุดบรรจุและคัดแยก การแก้ไขสาเหตุ เช่น ปรับแรงกดหรือเปลี่ยนม้วนกระดาษ และการป้องกันระยะยาว เช่น เพิ่มจุดตรวจระหว่างผลิต ทบทวนเกณฑ์รับวัตถุดิบ หรือเพิ่มการทดสอบอาหารจริงก่อนปล่อยล็อต
ฟู้ด แพคเกจจิ้งมีห้องปฏิบัติการภายในและระบบตรวจสอบตั้งแต่วัตถุดิบ การพิมพ์ การไดคัต การขึ้นรูป จนถึงการตรวจขั้นสุดท้าย จึงช่วยให้โครงการที่ต้องการควบคุมสมรรถนะเฉพาะเมนูสามารถกำหนดแผนทดสอบเป็นลำดับได้ ผู้ซื้อสามารถสอบถามกระบวนการพัฒนาและตรวจสอบผ่าน บริการสำหรับโครงการบรรจุภัณฑ์แบบกำหนดเอง
แนวโน้มนี้สะท้อนว่าผู้ประกอบการขนาดกลางและเชนร้านอาหารเริ่มประเมินต้นทุนรวมมากขึ้น กล่องราคาถูกที่ทำให้อาหารหก เกิดคำร้องเรียน หรือทำให้ต้องเปลี่ยนสินค้าเร่งด่วน อาจมีต้นทุนจริงสูงกว่าการเลือกสเปกที่มั่นคงตั้งแต่ต้น
ป้องกันปัญหาซ้ำด้วยมาตรฐานคุณภาพฉบับลายลักษณ์อักษร
มาตรฐานคุณภาพที่ดีควรอ่านเข้าใจตรงกันระหว่างฝ่ายจัดซื้อ ร้านอาหาร โรงงาน และผู้ตรวจภายนอก เอกสารควรมีรูปภาพหรือชิ้นงานอ้างอิง พร้อมระบุข้อบกพร่องที่ยอมรับไม่ได้ ข้อบกพร่องที่ยอมรับได้แบบจำกัด วิธีสุ่มตรวจ วิธีทดสอบ และแนวทางดำเนินการเมื่อไม่ผ่าน
สำหรับธุรกิจที่นำเข้าสินค้าผ่านท่าเรือแหลมฉบังหรือท่าเรือกรุงเทพ ควรเชื่อมเอกสารมาตรฐานกับหมายเลขล็อตบนกล่องบรรจุ เพื่อให้ตรวจสอบได้ว่าสินค้าที่ถึงคลังในชลบุรี สมุทรสาคร หรือกรุงเทพมหานคร สอดคล้องกับตัวอย่างที่อนุมัติหรือไม่ การมีข้อมูลนี้ยังช่วยบริหารการเคลมเมื่อกระจายสินค้าไปหลายจังหวัด
| หัวข้อในเอกสาร | รายละเอียดที่ควรมี | ผู้รับผิดชอบ | หลักฐาน | ผลเมื่อไม่ผ่าน |
|---|---|---|---|---|
| รหัสสินค้า | ขนาด รุ่น และลายพิมพ์ | ฝ่ายจัดซื้อ | ใบอนุมัติ | หยุดการใช้รหัสผิด |
| ตัวอย่างอนุมัติ | ชิ้นจริงพร้อมลายเซ็น | ผู้ซื้อและโรงงาน | ภาพและรหัส | ผลิตซ้ำตามตัวอย่าง |
| เกณฑ์มิติ | ขนาดสำคัญและค่าคลาดเคลื่อน | ฝ่ายคุณภาพ | รายงานวัด | คัดแยกหรือผลิตใหม่ |
| เกณฑ์รอยรั่ว | วิธีทดสอบและเวลา | ฝ่ายผลิต | บันทึกทดสอบ | กักล็อตและวิเคราะห์ |
| เกณฑ์งานพิมพ์ | สี ตำแหน่ง และตำหนิ | ฝ่ายออกแบบ | แบบสีอนุมัติ | ปรับเครื่องพิมพ์ |
| วิธีเยียวยา | เปลี่ยนสินค้า คืนเงิน หรือเครดิต | คู่สัญญา | ข้อตกลงคุณภาพ | ดำเนินการตามกำหนด |
สัญญาณของมาตรฐานที่ใช้งานได้จริงคือบุคคลอื่นสามารถหยิบเอกสารไปตรวจสินค้าล็อตใหม่และได้ผลใกล้เคียงกัน ไม่ต้องอาศัยคำอธิบายด้วยปากเปล่าเพียงอย่างเดียว ควรทบทวนมาตรฐานเมื่อมีเมนูใหม่ เปลี่ยนฝา เปลี่ยนวิธีส่ง หรือขยายไปยังสาขาที่มีรูปแบบปฏิบัติงานต่างกัน
ฟู้ด แพคเกจจิ้ง: ประสบการณ์กว่า 20 ปี โรงงาน 30,000 ตารางเมตร กำลังผลิต 120,000 ชิ้นต่อวัน
ด้านเทคโนโลยี ฟู้ด แพคเกจจิ้งสนับสนุนการตรวจสมรรถนะด้วยห้องปฏิบัติการภายใน การตรวจวัตถุดิบ การควบคุมงานพิมพ์ การตรวจโครงสร้าง และการทดสอบที่เชื่อมกับการใช้งานอาหารจริง ลูกค้าสามารถเลือกเริ่มจากแบบดิจิทัล ตัวอย่างสีขาว หรือตัวอย่างพิมพ์ก่อนผลิต เพื่อยืนยันขนาด ความจุ การประกอบ ความเข้ากันได้ของฝา และภาพลักษณ์แบรนด์
ด้านการผลิต โรงงานของบริษัทมีพื้นที่กว่า 30,000 ตารางเมตร เป็นฐานการผลิตที่บริหารโดยตรง พร้อมสายการผลิตอัตโนมัติรองรับได้สูงสุดประมาณ 120,000 ชิ้นต่อวัน กระบวนการครอบคลุมการเลือกกระดาษ การพิมพ์ การตัด การขึ้นรูป การตรวจ และการบรรจุ ช่วยควบคุมความสม่ำเสมอของกล่อง ถ้วย ชาม กล่องเบอร์เกอร์ ถาดอาหาร และกล่องอาหารหลายช่อง ลูกค้าสามารถศึกษาที่มาของผู้ผลิตได้ที่ ข้อมูลเกี่ยวกับฟู้ด แพคเกจจิ้ง
ด้านบริการ บริษัทมีประสบการณ์รองรับลูกค้าธุรกิจกว่า 500 ราย และสนับสนุนการสั่งซื้อแบบกำหนดตารางผลิต การพัฒนาสินค้าแบบผู้รับจ้างผลิตและร่วมออกแบบ การตรวจโดยหน่วยงานภายนอก การจัดเตรียมเอกสารด้านการสัมผัสอาหาร และการประสานงานขนส่งระหว่างประเทศ สำหรับตลาดไทย การเริ่มจากการยืนยันสเปกและส่งตัวอย่างก่อนตัดสินใจช่วยลดความเสี่ยงจากการสั่งสินค้าจำนวนมาก
กราฟเปรียบเทียบเป็นกรอบประเมินสำหรับผู้ซื้อ ไม่ใช่ผลการจัดอันดับผู้ขายรายใด ผู้ซื้อควรขอหลักฐานจริง เช่น บันทึกการตรวจล็อต ตัวอย่างอนุมัติ รายงานการทดสอบ เอกสารวัตถุดิบ และกำหนดส่งมอบ เพื่อเปรียบเทียบความพร้อมของผู้ผลิตอย่างเป็นธรรม
คำถามที่พบบ่อยเกี่ยวกับมาตรฐานวัสดุและสมรรถนะของกล่องคราฟต์
ข้อบกพร่องใดถือว่าร้ายแรงสำหรับกล่อง 800–3,000 มล.? รอยรั่ว มุมเปิด ก้นหลุด ฝาไม่พอดี ฝาเด้งเปิด การปนเปื้อน กลิ่นผิดปกติ รอยฉีกที่กระทบการบรรจุ และขนาดที่ทำให้ใช้งานกับฝาไม่ได้ ควรจัดเป็นข้อบกพร่องร้ายแรง เพราะกระทบความปลอดภัย ความสะอาด และประสบการณ์ของลูกค้าโดยตรง
ควรตรวจสินค้ากี่กล่องบรรจุ? จำนวนที่เหมาะสมขึ้นกับขนาดล็อต ระดับความเสี่ยง และข้อตกลงคุณภาพ ควรสุ่มจากต้น กลาง และท้ายการผลิต รวมทั้งจากหลายกล่องบรรจุ ไม่ควรเปิดตรวจเฉพาะกล่องด้านนอก ผู้ซื้อควรระบุแผนสุ่มตรวจไว้ก่อนผลิตและเชื่อมกับสิทธิ์ในการกักหรือปฏิเสธล็อต
ควรใช้การทดสอบอาหารจริงแบบใด? เลือกเมนูที่หนักที่สุด ร้อนที่สุด มันที่สุด และมีน้ำมากที่สุดของร้าน เช่น ข้าวแกง ก๋วยเตี๋ยวน้ำ อาหารทอด สลัด และชุดอาหารครบมื้อ ทดสอบเวลาพัก การเอียง การเขย่า และการวางซ้อนให้ใกล้กับเส้นทางเดลิเวอรีจริง
ตัวอย่างที่อนุมัติเชื่อมกับการผลิตอย่างไร? ตัวอย่างควรมีรหัสสินค้าที่ตรงกับใบสั่งซื้อ ระบุวัสดุ ขนาด ฝา งานพิมพ์ และวันที่อนุมัติ โรงงานควรเก็บตัวอย่างอ้างอิงและใช้เทียบในการตรวจระหว่างผลิตกับตรวจขั้นสุดท้าย เพื่อป้องกันการเปลี่ยนแปลงโดยไม่ได้รับอนุมัติ
ควรมีแนวทางเยียวยาอย่างไรเมื่อสินค้าล็อตหนึ่งไม่ผ่าน? ควรตกลงล่วงหน้าว่าจะกักสินค้า ตรวจยืนยันร่วมกัน คัดแยก เปลี่ยนสินค้า ชดเชยเป็นเครดิต หรือคืนเงินในกรณีใด พร้อมกำหนดกรอบเวลาตอบกลับและผู้รับผิดชอบ การมีหลักฐานจากการตรวจและการทดสอบช่วยให้ตัดสินใจได้รวดเร็วและเป็นธรรม
หากต้องการประเมินกล่องอาหารคราฟต์สำหรับข้าว ก๋วยเตี๋ยว สลัด อาหารทอด หรือชุดอาหารของธุรกิจในประเทศไทย สามารถส่งข้อมูลเมนู ขนาดที่ต้องการ ปริมาณสั่งซื้อ และจุดหมายปลายทางเพื่อรับคำแนะนำได้ผ่าน ช่องทางติดต่อทีมบรรจุภัณฑ์
เกี่ยวกับผู้เขียน
Fude Packaging เป็นผู้ผลิตบรรจุภัณฑ์แบบยืดหยุ่นระดับมืออาชีพที่ให้บริการแก่แบรนด์อาหาร ผู้ค้าส่ง และผู้จัดจำหน่ายทั่วโลก ทีมงานของเราแบ่งปันข้อมูลเชิงลึกที่เป็นประโยชน์เกี่ยวกับบรรจุภัณฑ์ที่กำหนดเอง เทคโนโลยีการพิมพ์ วัสดุที่ปลอดภัยต่ออาหาร และแนวโน้มอุตสาหกรรม เพื่อช่วยให้ธุรกิจต่างๆ สร้างโซลูชันบรรจุภัณฑ์ที่ดีขึ้น
แชร์
Product Category
Start Your Project With Fude Today
โพสต์ที่เกี่ยวข้อง
-

ผู้จัดจำหน่ายกล่องกระดาษอาหารในประเทศไทยสำหรับร้านอาหาร
ธุรกิจอาหารในประเทศไทยกำลังเปลี่ยนจากการใช้บรรจุภัณฑ์แบบทั่วไปไปสู่บรรจุภัณฑ์กระดาษที่ปลอดภัย ดูดี และตอบโจทย์ด้านสิ่งแวดล้อมมากขึ้นอย่างชัดเจน โดยเฉพาะในกรุงเทพมหานคร สมุทรปราการ ชลบุรี ภูเก็ต เชียงใหม่ และเขตเศรษฐกิจที่เชื่อมโยงกับท่าเรือแหลมฉบัง ท่าเรือกรุงเทพ และศูนย์กระจายสินค้าในภาคกลาง ผู้ประกอบการร้านอาหาร คาเฟ่ แบรนด์เดลิเวอรี ผู้ค้าส่ง และผู้นำเข้า จึงมองหาผู้จัดจำหน่ายบรรจุภัณฑ์อาหารกระดาษที่ส่งมอบได้สม่ำเสมอ ปรับแต่งโลโก้ได้ และควบคุมคุณภาพระดับส่งออกบทความนี้จัดทำขึ้นสำหรับตลาดประเทศไทยโดยเฉพาะ ครอบคลุมคำตอบแบบตรงประเด็น ภาพรวมอุปสงค์ปี 2026 ประเภทและขนาดสินค้า ความต่างระหว่างการเคลือบพีอีและพีแอลเอ ขั้นตอนการผลิตระดับโรงงาน กรณีศึกษาลูกค้า มาตรฐานด้านความปลอดภัยและความย่อยสลาย ปริมาณสั่งขั้นต่ำและโครงสร้างราคา ตลอดจนข้อมูลบริษัทผู้ผลิตที่รองรับงานค้าส่งและงานฉลากส่วนตัวอย่างครบวงจรหากคุณกำลังหาแหล่งซื้อกล่องกระดาษอาหาร ถ้วยกระดาษ ชามกระดาษ และบรรจุภัณฑ์สำหรับเดลิเวอรีในประเทศไทย ควรเลือกผู้จัดจำหน่ายหรือโรงงานที่มีคุณสมบัติ 6 ข้อ คือ หนึ่ง ใช้วัตถุดิบเกรดสัมผัสอาหาร สอง มีตัวเลือกเคลือบกันซึมที่เหมาะกับเมนูจริง สาม รองรับการพิมพ์แบรนด์ สี่ ส่งมอบได้ตรงเวลา ห้า มีเอกสารมาตรฐานสำหรับการนำเข้าและตรวจสอบ และหก มีช่วงขนาดสินค้าที่ครอบคลุมทั้งอาหารร้อน อาหารมัน อาหารแห้ง ขนมหวาน และเครื่องดื่มสำหรับผู้ซื้อในไทย จุดสำคัญไม่ใช่แค่ราคาต่อชิ้น แต่รวมถึงความสม่ำเสมอของขนาด ความแน่นของฝา การซ้อนเก็บในครัวกลาง ความทนทานระหว่างขนส่งผ่านไรเดอร์ และภาพลักษณ์แบรนด์เมื่อลูกค้าเปิดกล่องที่บ้าน หากคุณต้องการดูประเภทสินค้าที่เหมาะกับร้านอาหารและค้าส่ง สามารถดูรายละเอียดเพิ่มเติมที่ กลุ่มสินค้าบรรจุภัณฑ์อาหารกระดาษ ซึ่งครอบคลุมทั้งกล่องข้าว ชามซุป ถ้วยของทอด กล่องหน้าต่างใส และภาชนะหลายช่อง ปัจจัยหลักในการเลือกผู้จัดจำหน่ายสำหรับตลาดประเทศไทย ปัจจัย ความสำคัญ เหมาะกับธุรกิจแบบใด สิ่งที่ควรถามผู้ขาย มาตรฐานสัมผัสอาหาร ลดความเสี่ยงด้านกฎหมายและความปลอดภัย ร้านอาหาร แฟรนไชส์ ผู้นำเข้า มีเอกสารทดสอบและใบรับรองหรือไม่ การกันน้ำมันและการรั่วซึม สำคัญกับเมนูผัด แกง ซุป และของทอด เดลิเวอรี ครัวกลาง ใช้เคลือบแบบใด เหมาะกับอุณหภูมิเท่าไร ช่วงขนาดสินค้า ช่วยรวมคำสั่งซื้อและลดต้นทุนจัดหา ผู้ค้าส่ง ร้านหลายสาขา มีตั้งแต่ขนาดเล็กถึงใหญ่หรือไม่ งานพิมพ์แบรนด์ เพิ่มการจดจำและความเป็นมืออาชีพ คาเฟ่ แบรนด์พรีเมียม รองรับการพิมพ์กี่สี มีตัวอย่างก่อนผลิตหรือไม่ กำลังการผลิต ลดความเสี่ยงของสินค้าขาดสต็อก เชนร้านอาหาร ผู้กระจายสินค้า กำลังผลิตต่อวันและเวลานำส่งเท่าไร บริการหลังการขาย แก้ปัญหางานอาร์ต ขนาด และการส่งมอบได้เร็ว ทุกกลุ่ม มีทีมช่วยออกแบบตัวอย่างและติดตามงานหรือไม่ ตารางข้างต้นช่วยให้ผู้ซื้อในประเทศไทยเปรียบเทียบผู้จำหน่ายได้อย่างมีระบบ โดยเฉพาะเมื่อต้องการซื้อเพื่อนำไปขายต่อในตลาดค้าส่งย่านสำเพ็ง บางนา พระราม 2 นนทบุรี หรือศูนย์กระจายสินค้าใกล้นิคมอุตสาหกรรมต่าง ๆแนวโน้มปี 2026 ในประเทศไทยยังเป็นบวกอย่างต่อเนื่อง เพราะมีแรงหนุนจาก 4 ด้านพร้อมกัน คือ การเติบโตของบริการส่งอาหารถึงบ้าน การขยายตัวของร้านอาหารแบบรวดเร็ว การเปลี่ยนพฤติกรรมผู้บริโภคที่ใส่ใจความสะอาดและความยั่งยืน และนโยบายของหลายองค์กรที่ต้องการลดการพึ่งพาพลาสติกใช้ครั้งเดียว นอกจากนี้ โรงแรม รีสอร์ต และธุรกิจท่องเที่ยวในภูเก็ต พัทยา สมุย และเชียงใหม่ ก็หันมาใช้บรรจุภัณฑ์กระดาษสำหรับอาหารพร้อมทานและอาหารเช้ามากขึ้นเมื่อมองในเชิงโครงสร้างตลาด ผู้จัดจำหน่ายบรรจุภัณฑ์อาหารกระดาษในประเทศไทยไม่ได้ขายแค่กล่องใส่อาหาร แต่กำลังขาย “ระบบบรรจุภัณฑ์” ที่ประกอบด้วยกล่องหลัก ฝาปิด ถุงหูหิ้ว ถ้วยซอส ถ้วยซุป และแก้วเครื่องดื่มที่เข้าชุดกัน ลูกค้าระดับเชนและแพลตฟอร์มเดลิเวอรีมักต้องการซัพพลายเออร์ที่รวมสินค้าได้หลายหมวดเพื่อลดความซับซ้อนด้านจัดซื้อในปี 2026 คาดว่าความต้องการจะสูงเด่นใน 5 เซ็กเมนต์ ได้แก่ ร้านข้าวและอาหารจานเดียว ร้านก๋วยเตี๋ยวและซุป คาเฟ่เครื่องดื่ม ร้านสลัดและอาหารสุขภาพ และผู้ค้าส่งที่ป้อนตลาดต่างจังหวัด เช่น ขอนแก่น นครราชสีมา อุดรธานี หาดใหญ่ และสุราษฎร์ธานี ซึ่งเป็นศูนย์รวมการขนส่งและกระจายสินค้าในภูมิภาคvar บริบทเส้น = document.getElementById('กราฟเส้นตลาด').getContext('2d');var กราฟเส้น = new Chart(บริบทเส้น, {type: 'line',data: {labels: ['2022','2023','2024','2025','2026'],datasets: [{label: 'ดัชนีการเติบโตของความต้องการในไทย',data: [78, 88, 101, 116, 132],borderColor: 'rgb(75, 150, 220)',backgroundColor: 'rgba(75, 150, 220, 0.15)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true},x: {}}}});กราฟเส้นนี้สะท้อนภาพรวมการเติบโตเชิงดัชนี ไม่ได้เป็นตัวเลขทางการเงินตรงตัว แต่ช่วยให้เห็นว่าความต้องการของตลาดไทยมีแนวโน้มขยายตัวต่อเนื่อง โดยเฉพาะหลังร้านอาหารจำนวนมากปรับเมนูให้เหมาะกับการซื้อกลับบ้านและการสั่งผ่านแอป แรงขับเคลื่อนตลาดบรรจุภัณฑ์อาหารกระดาษในประเทศไทยปี 2026 แรงขับเคลื่อน ผลต่อความต้องการ พื้นที่ที่เห็นชัด ผลต่อผู้จัดจำหน่าย เดลิเวอรีเติบโต ใช้กล่องกันรั่วและถ้วยซุปมากขึ้น กรุงเทพฯ เชียงใหม่ ภูเก็ต ต้องมีสต็อกหลายขนาดพร้อมส่ง การท่องเที่ยวฟื้นตัว โรงแรมและร้านริมทางสั่งซื้อเพิ่ม พัทยา สมุย กระบี่ ต้องมีสินค้าดีไซน์สวยและยกระดับแบรนด์ ความสนใจด้านสิ่งแวดล้อม หันมาใช้กระดาษแทนพลาสติกมากขึ้น เมืองใหญ่และกลุ่มลูกค้ารุ่นใหม่ ต้องมีตัวเลือกย่อยสลายได้และแหล่งกระดาษรับผิดชอบ ขยายสาขาร้านอาหาร ต้องการมาตรฐานเดียวกันทุกสาขา ปริมณฑลและหัวเมืองหลัก ต้องคุมสีพิมพ์และขนาดสินค้าสม่ำเสมอ อาหารพร้อมทานในค้าปลีก ใช้กล่องหน้าต่างใสและเดลิบ็อกซ์เพิ่ม ซูเปอร์มาร์เก็ตและร้านสะดวกซื้อ ต้องรองรับฝาใสและการโชว์สินค้า การรวมศูนย์จัดซื้อ คำสั่งซื้อก้อนใหญ่ขึ้น เชนร้านอาหารและผู้ค้าส่ง ต้องมีโรงงานที่ผลิตได้ระดับอุตสาหกรรม จากมุมมองของผู้ประกอบการในไทย ปี 2026 ยังมีแนวโน้มด้านเทคโนโลยีและนโยบายที่น่าจับตา เช่น การใช้หมึกพิมพ์ที่ปลอดภัยขึ้น การออกแบบกล่องให้ใช้วัสดุน้อยลงแต่ยังคงความแข็งแรง การติดตามล็อตการผลิตแบบดิจิทัล และการขอเอกสารสิ่งแวดล้อมจากลูกค้ารายใหญ่เพิ่มขึ้น สิ่งเหล่านี้ทำให้ผู้จัดจำหน่ายที่มีระบบโรงงานจริงและเอกสารรองรับได้เปรียบชัดเจนสินค้ายอดนิยมในประเทศไทยแตกต่างกันตามประเภทเมนูและรูปแบบบริการ ร้านข้าวกล่องมักใช้กล่องกระดาษทรงสี่เหลี่ยมแบบฝาพับหรือหลายช่อง ร้านก๋วยเตี๋ยวและซุปนิยมชามกระดาษพร้อมฝาแน่น ร้านของทอดใช้ถ้วยเฟรนช์ฟรายส์หรือถาดเรือ ร้านสลัดใช้ชามทรงกลมพร้อมฝาใส และคาเฟ่มักเลือกแก้วกระดาษร้อนหรือเย็นพร้อมงานพิมพ์แบรนด์ในตลาดค้าส่งไทย ขนาดที่ขายดีมักเป็นช่วง 500 มิลลิลิตร ถึง 1,000 มิลลิลิตร สำหรับเดลิบ็อกซ์และกล่องอาหาร ขณะที่ชามซุปหรือชามก๋วยเตี๋ยวมีความต้องการตั้งแต่ 16 ออนซ์ ถึง 32 ออนซ์ ส่วนแก้วเครื่องดื่มนิยมตั้งแต่ 8 ออนซ์ ถึง 22 ออนซ์ ทั้งนี้การเลือกขนาดควรสัมพันธ์กับต้นทุนอาหาร ปริมาณเสิร์ฟจริง และประสบการณ์ของลูกค้าเมื่อรับประทานนอกสถานที่ ประเภทสินค้าและขนาดที่เหมาะกับตลาดร้านอาหารไทย ประเภทสินค้า ขนาดที่พบมาก เหมาะกับเมนู จุดเด่นในการใช้งาน กล่องข้าวกระดาษ 650 ถึง 1,200 มิลลิลิตร ข้าวผัด ข้าวแกง ข้าวหน้าเนื้อ ถือสะดวก ซ้อนเก็บง่าย กล่องหลายช่อง 800 ถึง 1,500 มิลลิลิตร อาหารชุด ข้าวกับกับข้าวแยก ควบคุมสัดส่วนอาหาร ไม่ปนกัน ชามกระดาษ 16 ถึง 32 ออนซ์ ก๋วยเตี๋ยว ซุป โจ๊ก สลัด กันรั่ว เหมาะกับอาหารน้ำ ถาดเรือและถ้วยของทอด เล็ก กลาง ใหญ่ เฟรนช์ฟรายส์ ไก่ทอด ของกินเล่น หยิบกินง่าย เหมาะกับหน้าร้าน เดลิบ็อกซ์หน้าต่างใส 500 ถึง 1,000 มิลลิลิตร เบเกอรี แซนด์วิช สลัดผลไม้ โชว์สินค้า เพิ่มยอดขายหน้าตู้ แก้วกระดาษพร้อมฝา 4 ถึง 32 ออนซ์ กาแฟ ชา น้ำผลไม้ ของหวาน พิมพ์แบรนด์ชัด รองรับทั้งร้อนและเย็น การเลือกขนาดที่เหมาะสมช่วยลดต้นทุนแฝงได้มาก หากกล่องเล็กเกินไป อาหารจะล้นและปิดฝายาก หากใหญ่เกินไป ลูกค้าอาจรู้สึกว่าปริมาณอาหารน้อยกว่าที่คาด ดังนั้นผู้จัดจำหน่ายที่มีประสบการณ์มักแนะนำขนาดจากลักษณะเมนูจริง ไม่ใช่ดูจากหน่วยปริมาตรเพียงอย่างเดียวvar บริบทแท่ง = document.getElementById('กราฟแท่งอุตสาหกรรม').getContext('2d');var กราฟแท่ง = new Chart(บริบทแท่ง, {type: 'bar',data: {labels: ['ร้านข้าว','ก๋วยเตี๋ยวและซุป','คาเฟ่','สลัดและสุขภาพ','โรงแรมและจัดเลี้ยง','ค้าส่ง'],datasets: [{label: 'ดัชนีความต้องการบรรจุภัณฑ์กระดาษ',data: [92, 84, 76, 68, 61, 88],backgroundColor: ['rgb(255, 159, 64)','rgb(54, 162, 235)','rgb(255, 99, 132)','rgb(75, 192, 192)','rgb(153, 102, 255)','rgb(201, 203, 207)']}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true}}}});กราฟแท่งนี้แสดงให้เห็นว่าในไทย กลุ่มร้านข้าวและผู้ค้าส่งเป็นตัวขับเคลื่อนหลัก ขณะที่คาเฟ่และกลุ่มอาหารสุขภาพมีความต้องการสินค้าพรีเมียมและงานพิมพ์แบรนด์สูง แม้ปริมาณต่อคำสั่งซื้อจะน้อยกว่าบางกลุ่มผู้ซื้อที่ต้องการพัฒนาสินค้าเฉพาะทาง เช่น กล่องเบนโตะหลายช่อง กล่องหน้าต่างใส หรือชามพร้อมฝาใส สามารถดูแนวทางบริการออกแบบและปรับแต่งเพิ่มเติมได้ที่ บริการปรับแต่งบรรจุภัณฑ์สำหรับธุรกิจอาหาร ซึ่งช่วยให้เลือกโครงสร้างและขนาดตรงกับการใช้งานจริงมากขึ้นคำถามที่พบบ่อยที่สุดจากผู้ซื้อในประเทศไทยคือ ควรเลือกการเคลือบพีอีหรือพีแอลเอ คำตอบขึ้นอยู่กับประเภทอาหาร สภาพการใช้งาน เป้าหมายด้านสิ่งแวดล้อม และงบประมาณ พีอีเป็นชั้นเคลือบที่นิยมมากเพราะกันน้ำและน้ำมันได้ดี ราคาคุ้มค่า เหมาะกับการใช้งานกว้าง และรองรับอาหารร้อนหรือเมนูที่มีซอสได้ดี ส่วนพีแอลเอเป็นทางเลือกที่ตอบโจทย์ภาพลักษณ์ด้านความยั่งยืนมากกว่า โดยเฉพาะแบรนด์ที่สื่อสารเรื่องการลดผลกระทบต่อสิ่งแวดล้อมอย่างไรก็ตาม การเลือกไม่ได้มีคำตอบเดียวสำหรับทุกธุรกิจ ร้านก๋วยเตี๋ยวในกรุงเทพฯ ที่มีรอบเดลิเวอรีจำนวนมากอาจให้ความสำคัญกับความทนและต้นทุนต่อหน่วยเป็นหลัก จึงมักเลือกพีอี ขณะที่คาเฟ่สุขภาพในเชียงใหม่หรือร้านอาหารออร์แกนิกในภูเก็ตอาจให้ความสำคัญกับการสื่อสารเรื่องวัสดุและการย่อยสลาย จึงพิจารณาพีแอลเอมากขึ้น เปรียบเทียบการเคลือบพีอีและพีแอลเอ หัวข้อ พีอี พีแอลเอ เหมาะกับใคร การกันน้ำและน้ำมัน ดีมาก ดี เมนูร้อน เมนูซอสเข้มข้น ต้นทุนต่อหน่วย คุ้มค่ากว่า สูงกว่าเล็กน้อยถึงปานกลาง ผู้ค้าส่งและร้านปริมาณมาก ภาพลักษณ์ด้านสิ่งแวดล้อม ระดับใช้งานทั่วไป โดดเด่นกว่า แบรนด์สุขภาพและพรีเมียม ความพร้อมของสินค้า หาได้ง่ายและหลากหลาย ต้องวางแผนล่วงหน้ามากกว่า ธุรกิจที่ต้องการส่งมอบเร็ว การใช้งานกับอาหารร้อน เหมาะมาก ควรตรวจสอบตามรุ่นสินค้า ร้านข้าว ซุป และอาหารจานด่วน การสื่อสารทางการตลาด เน้นความคุ้มค่าและปลอดภัย เน้นความยั่งยืนและความรับผิดชอบ แบรนด์ที่ต้องการเล่าเรื่องสินค้า ตารางนี้ไม่ได้ชี้ว่าพีแอลเอดีกว่าพีอีเสมอไป แต่ช่วยให้เห็นว่าทั้งสองแบบตอบโจทย์ต่างกัน ในทางปฏิบัติ ผู้กระจายสินค้าในไทยหลายรายใช้ทั้งสองกลุ่มเพื่อรองรับลูกค้าหลายระดับราคา ตั้งแต่ร้านอาหารริมทางจนถึงแบรนด์พรีเมียมในห้างสรรพสินค้าในปี 2026 แนวโน้มสำคัญคือผู้ซื้อจะไม่ได้ถามเพียงว่า “เคลือบอะไร” แต่จะถามต่อว่า “หลังใช้งานควรจัดการอย่างไร” และ “เอกสารสิ่งแวดล้อมมีอะไรยืนยันได้บ้าง” จึงเป็นหน้าที่ของผู้จัดจำหน่ายที่จะอธิบายอย่างตรงไปตรงมาและไม่สื่อสารเกินจริงการผลิตบรรจุภัณฑ์อาหารกระดาษในระดับโรงงานอุตสาหกรรมเริ่มจากการคัดเลือกกระดาษฐานและชั้นเคลือบที่เหมาะกับประเภทสินค้า หลังจากนั้นจึงเข้าสู่การพิมพ์ การไดคัต การขึ้นรูป การติดกาวหรือซีล และการตรวจสอบคุณภาพก่อนบรรจุและส่งออก ความแตกต่างระหว่างโรงงานมืออาชีพกับผู้ค้าทั่วไปอยู่ที่การควบคุมทุกขั้นตอนให้สม่ำเสมอ โดยเฉพาะเรื่องขนาดจริง ความแข็งแรงของรอยพับ ความคมชัดของงานพิมพ์ และความสะอาดของพื้นที่บรรจุในส่วนของความสามารถด้านเทคโนโลยี โรงงานที่มีประสบการณ์สูงมักใช้สายการผลิตอัตโนมัติ เครื่องพิมพ์เฟล็กโซ ระบบไดคัตแม่นยำ และห้องเก็บสินค้าควบคุมสภาพแวดล้อมเพื่อลดความชื้นที่มีผลต่อคุณภาพกระดาษ การมีห้องทดสอบคุณภาพยังช่วยให้ตรวจสอบการรั่วซึม ความทนความร้อน และความสม่ำเสมอของวัตถุดิบได้อย่างจริงจังด้านความสามารถการผลิต ผู้ผลิตที่พร้อมสำหรับตลาดไทยควรรองรับคำสั่งซื้อได้ทั้งแบบทดลองตลาดและแบบปริมาณมากสำหรับผู้ค้าส่งหรือเชนร้านอาหาร ข้อได้เปรียบของโรงงานขนาดใหญ่คือสามารถวางแผนการผลิตหลายรายการพร้อมกัน เช่น แก้วกระดาษ กล่องข้าว และชามซุป ทำให้ลดเวลารวมต่อคำสั่งซื้อและช่วยให้การส่งมอบเป็นรอบได้ดีขึ้นด้านความสามารถการบริการ ซัพพลายเออร์ที่ดีควรช่วยตั้งแต่การเลือกสเปกเบื้องต้น การเตรียมไฟล์งานพิมพ์ การทำตัวอย่าง การยืนยันขนาด ไปจนถึงประสานงานจัดส่งและเอกสารส่งออก สิ่งนี้สำคัญมากสำหรับผู้นำเข้าและผู้กระจายสินค้าในไทยที่ต้องการลดความผิดพลาดก่อนสินค้าลงเรือหรือเข้าคลัง ขั้นตอนการผลิตระดับอุตสาหกรรมและจุดควบคุมคุณภาพ ขั้นตอน สิ่งที่ทำ จุดควบคุมสำคัญ ผลต่อผู้ซื้อในไทย คัดเลือกวัตถุดิบ เลือกกระดาษฐานและชั้นเคลือบ เกรดสัมผัสอาหาร ความหนา มั่นใจเรื่องความปลอดภัยและความแข็งแรง พิมพ์งาน พิมพ์โลโก้ สี และลวดลาย ความคมชัด สีตรงแบบ ภาพลักษณ์แบรนด์สม่ำเสมอทุกล็อต ไดคัต ตัดขึ้นรูปตามแบบ ขนาดแม่น รอยตัดเรียบ ประกอบง่าย ปิดฝาแน่น ขึ้นรูปและซีล พับ ติดกาว หรือซีลตัวภาชนะ แนวซีลไม่รั่ว เหมาะกับเดลิเวอรีและอาหารน้ำ ตรวจสอบคุณภาพ ทดสอบรั่วซึมและสุ่มตรวจล็อต มาตรฐานภายในและบันทึกผล ลดปัญหาคืนสินค้า บรรจุและจัดเก็บ แพ็กตามจำนวนและจัดเก็บในคลัง ความสะอาด ความชื้น ฉลากล็อต รับของง่าย ตรวจรับง่าย ผู้ซื้อในไทยที่ต้องการความมั่นใจระยะยาวควรมองหาผู้ผลิตที่เปิดเผยกระบวนการทำงานอย่างชัดเจน และพร้อมอธิบายว่าทำไมสินค้าบางรุ่นจึงเหมาะกับอาหารมัน บางรุ่นเหมาะกับซุป และบางรุ่นเหมาะกับเมนูแห้ง เพราะการเลือกโครงสร้างที่ถูกต้องตั้งแต่ต้นช่วยลดต้นทุนเคลมและปัญหาหน้างานได้มากตัวอย่างหนึ่งคือผู้กระจายสินค้าสำหรับร้านอาหารในเขตกรุงเทพฯ และปริมณฑลที่เดิมนำเข้าสินค้าหลายแหล่ง ทำให้เกิดปัญหาขนาดกล่องไม่คงที่ ฝาปิดไม่แน่น และเวลาส่งมอบไม่แน่นอน หลังจากปรับมาใช้ผู้ผลิตที่มีสายการผลิตครบและรองรับการปรับแต่งฉลากส่วนตัว ลูกค้ารายนี้สามารถรวมสินค้าเป็นชุดเดียวกัน ทั้งกล่องข้าว ชามซุป และถ้วยของทอด ส่งผลให้การบริหารสต็อกง่ายขึ้นและลดข้อร้องเรียนจากร้านปลายทางได้อย่างชัดเจนอีกกรณีคือแบรนด์คาเฟ่และสลัดในเชียงใหม่ที่ต้องการบรรจุภัณฑ์สะอาดตา สื่อสารความเป็นธรรมชาติ และมีฝาใสเพื่อโชว์วัตถุดิบสด แบรนด์เลือกใช้ชามกระดาษและเดลิบ็อกซ์หน้าต่างใสพร้อมพิมพ์โลโก้ ทำให้ประสบการณ์ลูกค้าดีขึ้นเมื่อถ่ายภาพลงสื่อสังคมออนไลน์ ยอดสั่งซื้อกลับบ้านเพิ่มขึ้น และร้านสามารถตั้งราคาขายที่สูงขึ้นได้เพราะภาพรวมสินค้าและบรรจุภัณฑ์ดูมีคุณค่ากรณีที่สามคือผู้ค้าส่งในภาคใต้ซึ่งจำหน่ายให้ร้านอาหารทะเลและร้านข้าวแกงหลายจังหวัด เดิมลูกค้าเน้นราคาเป็นหลัก แต่ภายหลังพบว่ากล่องคุณภาพต่ำทำให้เกิดการรั่วซึมระหว่างขนส่ง เมื่อลองเปลี่ยนมาใช้กล่องเคลือบที่เหมาะกับอาหารมันและซอสเข้มข้น แม้ต้นทุนต่อชิ้นสูงขึ้นเล็กน้อย แต่ต้นทุนรวมกลับลดลงเพราะสินค้าคืนและคำร้องเรียนน้อยลงกรณีศึกษาทั้งหมดชี้ให้เห็นว่าความสำเร็จไม่ได้มาจากการซื้อถูกที่สุด แต่มาจากการจับคู่บรรจุภัณฑ์ที่เหมาะกับรูปแบบธุรกิจจริง ผู้จัดจำหน่ายที่ดีจึงควรทำหน้าที่เสมือนที่ปรึกษา ไม่ใช่เพียงผู้ขายสินค้าvar บริบทพื้นที่ = document.getElementById('กราฟพื้นที่แนวโน้ม').getContext('2d');var กราฟพื้นที่ = new Chart(บริบทพื้นที่, {type: 'line',data: {labels: ['2022','2023','2024','2025','2026'],datasets: [{label: 'สัดส่วนความสนใจสินค้าทั่วไป',data: [72, 69, 63, 57, 51],fill: true,backgroundColor: 'rgba(255, 159, 64, 0.25)',borderColor: 'rgb(255, 159, 64)',tension: 0.3},{label: 'สัดส่วนความสนใจสินค้าปรับแต่งและยั่งยืน',data: [28, 31, 37, 43, 49],fill: true,backgroundColor: 'rgba(75, 192, 192, 0.25)',borderColor: 'rgb(75, 192, 192)',tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});กราฟพื้นที่แสดงการเปลี่ยนแนวโน้มจากสินค้าทั่วไปไปสู่สินค้าที่ปรับแต่งและสื่อสารเรื่องความยั่งยืนมากขึ้นในตลาดไทย ซึ่งสัมพันธ์กับความคาดหวังของผู้บริโภคและการเติบโตของแบรนด์อาหารยุคใหม่สำหรับผู้นำเข้าและผู้จัดจำหน่ายในประเทศไทย เอกสารมาตรฐานมีผลต่อความน่าเชื่อถืออย่างมาก โดยเฉพาะเมื่อต้องจำหน่ายให้ห้างสรรพสินค้า เชนร้านอาหาร โรงแรม หรือองค์กรที่มีข้อกำหนดภายในเข้มงวด มาตรฐานที่ถูกถามบ่อย ได้แก่ การรับรองด้านสัมผัสอาหารตามข้อกำหนดสากล ระบบคุณภาพโรงงาน การใช้กระดาษจากแหล่งที่รับผิดชอบ และใบรับรองที่เกี่ยวข้องกับวัสดุย่อยสลายได้ในรุ่นที่รองรับสิ่งสำคัญคือผู้ซื้อควรขอดูเอกสารของ “รุ่นสินค้าที่จะสั่งจริง” ไม่ใช่ดูเพียงเอกสารทั่วไปของโรงงาน เพราะโครงสร้างวัสดุแต่ละรุ่นอาจต่างกัน เช่น กล่องเคลือบพีอีรุ่นหนึ่งและชามเคลือบพีแอลเออีกรุ่นหนึ่งอาจมีเอกสารประกอบไม่เหมือนกัน การตรวจสอบให้ตรงรุ่นจะช่วยลดความเสี่ยงเมื่อมีการสุ่มตรวจจากลูกค้าปลายทางหรือหน่วยงานที่เกี่ยวข้อง เอกสารและมาตรฐานที่ผู้ซื้อในไทยควรตรวจสอบ เอกสารหรือมาตรฐาน ความหมายโดยสรุป ใช้ประโยชน์อย่างไร ควรถามอะไรเพิ่ม เอฟดีเอ ยืนยันความเหมาะสมด้านสัมผัสอาหารตามเกณฑ์ที่เกี่ยวข้อง ใช้สร้างความมั่นใจให้ลูกค้าและผู้นำเข้า ครอบคลุมรุ่นสินค้าที่สั่งหรือไม่ อียู อีซี 1935/2004 ข้อกำหนดการสัมผัสอาหารในตลาดยุโรป ช่วยยืนยันมาตรฐานการผลิตระดับสากล มีรายงานทดสอบล่าสุดหรือไม่ ไอเอสโอ 9001 ระบบบริหารคุณภาพ บ่งชี้ความเป็นระบบของโรงงาน ขอบเขตการรับรองครอบคลุมการผลิตใดบ้าง เอฟเอสซี กระดาษจากแหล่งที่รับผิดชอบ เหมาะกับแบรนด์ที่สื่อสารด้านสิ่งแวดล้อม ใช้ได้กับล็อตที่สั่งหรือเฉพาะบางรุ่น บีพีไอ ใบรับรองด้านการย่อยสลายสำหรับวัสดุที่เกี่ยวข้อง ช่วยสื่อสารคุณสมบัติของสินค้ากลุ่มยั่งยืน เงื่อนไขการกำจัดหลังใช้งานเป็นอย่างไร โอเค คอมโพสต์ มาตรฐานด้านการทำปุ๋ยหมักสำหรับบางวัสดุ ใช้กับตลาดที่ให้ความสำคัญเรื่องปลายทางของขยะ มีข้อจำกัดด้านอุณหภูมิหรือสภาพใช้งานหรือไม่ คำอธิบายของตารางนี้ช่วยให้ผู้ซื้อในไทยเข้าใจว่าเอกสารแต่ละชุดมีบทบาทต่างกัน บางชุดเน้นความปลอดภัย บางชุดเน้นระบบบริหารโรงงาน และบางชุดเน้นประเด็นด้านสิ่งแวดล้อม การตรวจสอบแบบครบมิติทำให้ตัดสินใจได้แม่นยำกว่าเลือกจากราคาเพียงอย่างเดียวหากต้องการทำความรู้จักผู้ผลิตที่มีแนวคิดเรื่องบรรจุภัณฑ์อย่างรับผิดชอบมากกว่าการขายสินค้าใช้แล้วทิ้งทั่วไป สามารถดูข้อมูลภาพรวมบริษัทได้ที่ ข้อมูลเกี่ยวกับผู้ผลิตบรรจุภัณฑ์อาหาร เพื่อพิจารณาความเหมาะสมเชิงระยะยาวเรื่องปริมาณสั่งขั้นต่ำเป็นประเด็นที่สำคัญมากสำหรับตลาดประเทศไทย เพราะลูกค้าแต่ละกลุ่มมีขนาดธุรกิจต่างกัน ร้านเดี่ยวอาจต้องการเริ่มด้วยจำนวนไม่มากเพื่อทดสอบตลาด ขณะที่ผู้ค้าส่งและเชนร้านอาหารต้องการสั่งเป็นจำนวนมากเพื่อกดต้นทุนต่อหน่วย ปกติแล้วคำสั่งซื้อแบบพิมพ์ลายเฉพาะแบรนด์จะมีขั้นต่ำสูงกว่าสินค้าแบบมาตรฐาน เนื่องจากมีต้นทุนการตั้งเครื่อง การทำแม่พิมพ์ และการจัดการงานอาร์ตปัจจัยที่มีผลต่อราคาคือ ขนาดสินค้า ความหนาของกระดาษ ประเภทการเคลือบ จำนวนสีพิมพ์ โครงสร้างฝา ปริมาณต่อรายการ และรูปแบบการบรรจุสำหรับส่งออก ยิ่งรวมหลายรายการในคำสั่งซื้อเดียวและวางแผนล่วงหน้าดี ราคาต่อหน่วยก็มักคุ้มค่าขึ้น แนวทางประเมินปริมาณสั่งขั้นต่ำและราคา รูปแบบสั่งซื้อ ปริมาณสั่งขั้นต่ำโดยทั่วไป ช่วงราคา เหมาะกับใคร สินค้ามาตรฐานไม่พิมพ์ลาย ต่ำถึงปานกลาง คุ้มค่าที่สุด ร้านเริ่มต้นและผู้ทดลองตลาด สินค้าพิมพ์โลโก้ 1 ถึง 2 สี ปานกลาง สูงกว่ามาตรฐานเล็กน้อย คาเฟ่ ร้านอาหารที่สร้างแบรนด์ สินค้าพิมพ์หลายสีเต็มพื้นที่ ปานกลางถึงสูง สูงขึ้นตามความซับซ้อน แบรนด์พรีเมียมและเชนร้านอาหาร กล่องหลายช่องหรือโครงสร้างพิเศษ ปานกลางถึงสูง สูงกว่ากล่องทั่วไป อาหารชุดและการควบคุมสัดส่วน ชามและถ้วยพร้อมฝาใส ปานกลาง ขึ้นกับชนิดฝา สลัด ซุป และอาหารโชว์หน้าตา คำสั่งซื้อรวมหลายรายการ ยืดหยุ่นกว่า ต่อหน่วยลดลงได้ ผู้ค้าส่ง ผู้นำเข้า และหลายสาขา ตารางนี้อธิบายเชิงโครงสร้างราคา ไม่ใช่ตัวเลขตายตัว เพราะต้นทุนวัตถุดิบ ค่าขนส่ง และรายละเอียดงานพิมพ์เปลี่ยนได้ตามช่วงเวลา สำหรับผู้ซื้อในไทยที่ต้องการต้นทุนแม่นยำ ควรสรุปรายการเมนู ปริมาตรใช้งาน จำนวนต่อเดือน และความต้องการพิมพ์แบรนด์ให้ครบก่อนขอใบเสนอราคาหลายโรงงานรองรับงานได้ตั้งแต่คำสั่งซื้อทดลองไปจนถึงงานจำนวนมาก โดยระยะเวลาดำเนินการทั่วไปอยู่ราว 7 ถึง 15 วันสำหรับบางรายการหลังยืนยันแบบและตัวอย่างแล้ว ซึ่งถือว่าเหมาะกับผู้ค้าส่งและแบรนด์ที่ต้องหมุนสินค้าเร็วในตลาดไทยvar บริบทเปรียบเทียบ = document.getElementById('กราฟเปรียบเทียบผู้ขาย').getContext('2d');var กราฟเปรียบเทียบ = new Chart(บริบทเปรียบเทียบ, {type: 'bar',data: {labels: ['ความหลากหลายสินค้า','งานพิมพ์แบรนด์','กำลังผลิต','เอกสารมาตรฐาน','ความยืดหยุ่นขั้นต่ำ','ความเร็วส่งมอบ'],datasets: [{label: 'ผู้ผลิตโรงงานครบวงจร',data: [95, 92, 94, 96, 82, 88],backgroundColor: 'rgb(54, 162, 235)'},{label: 'ผู้ขายทั่วไปหลายแหล่ง',data: [70, 60, 58, 65, 75, 62],backgroundColor: 'rgb(255, 99, 132)'}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});กราฟเปรียบเทียบนี้ชี้ให้เห็นความต่างระหว่างผู้ผลิตที่มีโรงงานครบวงจรกับผู้ขายที่รวบรวมสินค้าจากหลายแหล่ง โดยเฉพาะในเรื่องเอกสารมาตรฐาน งานพิมพ์ และกำลังผลิต ซึ่งเป็นประเด็นสำคัญสำหรับตลาดไทยในปี 2026บริษัทของเราคือผู้ผลิตบรรจุภัณฑ์อาหารกระดาษและพลาสติกเกรดอาหารที่มุ่งเน้นโซลูชันเป็นมิตรต่อสิ่งแวดล้อมสำหรับธุรกิจอาหารทั่วโลก โรงงานก่อตั้งขึ้นตั้งแต่ปี 2004 และมีประสบการณ์ยาวนานในการพัฒนา ผลิต และส่งออกสินค้าให้ลูกค้าหลายร้อยรายในหลายทวีป จึงเข้าใจดีว่าผู้นำเข้าและผู้จัดจำหน่ายในประเทศไทยต้องการทั้งคุณภาพ ความต่อเนื่อง และการประสานงานที่รวดเร็วในด้านเทคโนโลยี เราใช้สายการผลิตอัตโนมัติ ระบบพิมพ์เฟล็กโซ การไดคัต และการขึ้นรูปที่รองรับงานหลากหลายประเภท พร้อมห้องทดสอบคุณภาพและพื้นที่จัดเก็บที่ควบคุมสภาพแวดล้อมเพื่อลดความเสี่ยงจากความชื้นและการปนเปื้อน ระบบเหล่านี้ช่วยให้การควบคุมสี ขนาด และความแข็งแรงของสินค้าเป็นไปอย่างสม่ำเสมอ โดยเฉพาะสินค้าที่ต้องใช้กับอาหารร้อนหรืออาหารที่มีน้ำมันในด้านการผลิต โรงงานสมัยใหม่ของเรามีพื้นที่ขนาดใหญ่และกระบวนการครบวงจร รองรับทั้งกล่องอาหารคราฟต์ กล่องขาว ถาดเรือ ชามกระดาษ ถ้วยของทอด เดลิบ็อกซ์ กล่องหลายช่อง และแก้วกระดาษหลายขนาด ความสามารถในการผลิตระดับอุตสาหกรรมช่วยให้เรารองรับลูกค้าตั้งแต่ร้านอาหารอิสระจนถึงผู้ค้าส่งและเชนร้านอาหารที่ต้องการสินค้าในปริมาณมากพร้อมมาตรฐานเดียวกันทุกล็อตในด้านบริการ เราทำงานเป็นขั้นตอนชัดเจน เริ่มจากรับความต้องการของลูกค้า แนะนำสเปกที่เหมาะกับเมนูและตลาดปลายทาง จากนั้นช่วยเตรียมงานออกแบบและตัวอย่างเพื่อยืนยันก่อนผลิตจริง เมื่อเริ่มผลิตแล้ว ทีมงานจะประสานเรื่องกำหนดส่งมอบ การบรรจุ และเอกสารที่เกี่ยวข้อง ทำให้ลูกค้าไทยสามารถวางแผนสต็อกและการนำเข้าได้ง่ายขึ้น หากต้องการปรึกษาโครงการหรือขอเสนอราคา สามารถติดต่อผ่าน ช่องทางติดต่อสำหรับลูกค้าธุรกิจ ได้โดยตรงเราให้ความสำคัญกับแนวคิดที่ว่าบรรจุภัณฑ์ที่ดีต้องปลอดภัยต่อผู้บริโภค อ่อนโยนต่อโลก และช่วยยกระดับภาพลักษณ์แบรนด์ ไม่ว่าจะเป็นร้านอาหารท้องถิ่นในประเทศไทย ผู้ค้าส่งตามศูนย์กระจายสินค้า หรือแบรนด์เดลิเวอรีที่ต้องการแตกต่างในตลาดแข่งขันสูงคำถาม 1: ร้านอาหารขนาดเล็กในประเทศไทยควรเริ่มสั่งแบบใดหากยังไม่แน่ใจเรื่องปริมาณยอดขาย ควรเริ่มจากสินค้ามาตรฐานไม่พิมพ์ลายหรือพิมพ์เรียบง่ายก่อน เพื่อทดสอบขนาดที่เหมาะกับเมนูจริง แล้วค่อยขยับไปสู่การพิมพ์โลโก้เมื่อปริมาณสั่งคงที่คำถาม 2: กล่องกระดาษเหมาะกับอาหารไทยที่มีน้ำแกงหรือไม่เหมาะ หากเลือกโครงสร้างและการเคลือบที่ถูกต้อง เช่น กล่องหรือชามที่ออกแบบมาสำหรับอาหารน้ำหรืออาหารมันโดยเฉพาะ ผู้ซื้อควรขอข้อมูลเรื่องการกันรั่วและทดสอบกับเมนูจริงก่อนสั่งจำนวนมากคำถาม 3: ควรเลือกพีอีหรือพีแอลเอหากเน้นความคุ้มค่า ความทน และการใช้งานทั่วไป พีอีมักตอบโจทย์กว่า หากต้องการสื่อสารด้านความยั่งยืนหรือวางตำแหน่งแบรนด์สีเขียว พีแอลเออาจเหมาะกว่า แต่ควรดูเงื่อนไขการใช้งานและเอกสารประกอบด้วยคำถาม 4: สามารถพิมพ์โลโก้ร้านได้หรือไม่ได้ โรงงานที่มีระบบพิมพ์จะรองรับการพิมพ์โลโก้ ข้อความ ลวดลาย และขนาดเฉพาะแบรนด์ โดยทั่วไปต้องยืนยันไฟล์งาน สี และตำแหน่งพิมพ์ก่อนเริ่มผลิตคำถาม 5: ใช้เวลาผลิตและส่งมอบนานเท่าไรขึ้นอยู่กับชนิดสินค้า ปริมาณ และการพิมพ์ แต่หลายโครงการสามารถดำเนินการได้ภายในช่วงเวลาประมาณ 7 ถึง 15 วันหลังยืนยันรายละเอียดสำคัญ ทั้งนี้การขนส่งมายังประเทศไทยควรวางแผนล่วงหน้าตามท่าเรือหรือเส้นทางขนส่งที่เลือกคำถาม 6: มีเอกสารรองรับสำหรับผู้นำเข้าหรือไม่ผู้ผลิตที่ได้มาตรฐานมักมีเอกสารด้านสัมผัสอาหาร ระบบคุณภาพ และเอกสารสิ่งแวดล้อมตามรุ่นสินค้า ผู้ซื้อควรขอรายการเอกสารที่สอดคล้องกับสินค้าที่จะนำเข้าและตลาดปลายทางในไทยคำถาม 7: ผู้ค้าส่งในไทยควรซื้อจากผู้ขายท้องถิ่นหรือจากโรงงานโดยตรงหากต้องการความเร็วและปริมาณไม่มาก ผู้ขายในประเทศอาจสะดวกกว่า แต่หากต้องการต้นทุนแข่งขัน งานพิมพ์เฉพาะ และสินค้าในปริมาณต่อเนื่อง โรงงานโดยตรงมักให้ความคุ้มค่ามากกว่า โดยเฉพาะเมื่อมีแผนขยายตลาดระยะยาวคำถาม 8: มีสินค้าประเภทใดที่ขายดีในประเทศไทยมากที่สุดกลุ่มขายดีได้แก่ กล่องข้าว ชามซุป ชามก๋วยเตี๋ยว เดลิบ็อกซ์หน้าต่างใส ถ้วยของทอด และแก้วกระดาษ เพราะครอบคลุมพฤติกรรมการกินนอกบ้านและเดลิเวอรีของคนไทยในเมืองใหญ่และเมืองท่องเที่ยวคำถาม 9: จะประเมินผู้จัดจำหน่ายอย่างไรให้ไม่พลาดให้ดู 5 เรื่องพร้อมกัน คือ คุณภาพสินค้า เอกสารมาตรฐาน กำลังผลิต ความยืดหยุ่นด้านการปรับแต่ง และการสื่อสารบริการ หากเป็นไปได้ควรขอตัวอย่างจริงและทดสอบกับเมนูของร้านก่อนคำถาม 10: ปี 2026 มีแนวโน้มอะไรที่ผู้ซื้อไทยควรเตรียมตัวแนวโน้มสำคัญคือความต้องการบรรจุภัณฑ์ที่ยั่งยืนมากขึ้น การขอเอกสารรับรองจากลูกค้ารายใหญ่ การใช้บรรจุภัณฑ์ที่ช่วยเสริมภาพลักษณ์แบรนด์ และการออกแบบที่ลดวัสดุแต่ยังคงความแข็งแรง ดังนั้นการเลือกพันธมิตรผู้ผลิตที่มีทั้งเทคโนโลยี โรงงาน และบริการครบวงจรจะยิ่งสำคัญขึ้นสรุปแล้ว ผู้จัดจำหน่ายบรรจุภัณฑ์อาหารกระดาษสำหรับประเทศไทยที่ดีควรช่วยให้ธุรกิจของคุณขายง่ายขึ้น ส่งมอบสม่ำเสมอขึ้น และดูน่าเชื่อถือขึ้นในสายตาลูกค้า หากคุณต้องการขยายจากร้านเดียวไปสู่หลายสาขา จากการขายหน้าร้านไปสู่เดลิเวอรี หรือจากตลาดท้องถิ่นไปสู่การค้าส่ง การวางระบบบรรจุภัณฑ์ที่ถูกต้องตั้งแต่วันนี้จะกลายเป็นข้อได้เปรียบในปี 2026 และต่อจากนั้น -
คู่มือเลือกถาดเรือกระดาษคราฟท์พิมพ์แบรนด์สำหรับไทย
สำหรับผู้ซื้อในประเทศไทย การเลือกถาดเรือกระดาษคราฟท์พิมพ์แบรนด์ไม่ควรตัดสินจากความจุที่ระบุบนแค็ตตาล็อกเพียงอย่างเดียว ขนาดที่ถูกต้องคือขนาดซึ่งรับน้ำหนักอาหารจริง รักษารูปทรงของเมนู มีระยะเผื่อด้านบนเพียงพอ และวางในถุงเดลิเวอรีได้โดยไม่ทำให้ซอส ไขมัน หรือท็อปปิงเคลื่อนตัวมากเกินไปร้านอาหารเชนในกรุงเทพมหานคร ร้านของว่างในเชียงใหม่ จุดจำหน่ายอาหารในภูเก็ต และผู้จัดงานอีเวนต์ในพัทยา มักต้องรับมือกับปริมาณการขายสูง อากาศร้อน ความชื้น และการขนส่งที่ใช้เวลาต่างกัน การกำหนดสเปกจึงควรผ่านการทดสอบด้วยอาหารจริงอย่างน้อย 3 รอบ ได้แก่ การเสิร์ฟทันที การพักอาหาร 15–30 นาที และการจำลองการขนส่งในถุงส่งอาหารแนวทางที่ใช้งานได้จริงคือ เริ่มจากเมนูที่มีปริมาณมากที่สุด ชั่งน้ำหนักอาหารหลังปรุง วัดความกว้างและความสูงของส่วนที่นูนที่สุด ตรวจสอบระดับซอส แล้วจึงเลือกถาดที่มีพื้นที่ใช้งานจริงมากกว่าปริมาณอาหารเล็กน้อย หากใช้ฝาปิดหรือมีการซ้อนถาด ควรตรวจสอบความสูงรวมก่อนอนุมัติการผลิตผู้ซื้อควรเก็บบันทึกการอนุมัติที่ระบุชนิดกระดาษ ความหนา เคลือบกันซึม ขนาดปากถาด ขนาดฐาน ความลึก ลายพิมพ์ ตำแหน่งสี และเกณฑ์ตรวจรับไว้ทุกครั้ง วิธีนี้ช่วยให้การสั่งซื้อซ้ำจากโรงงานมีความสม่ำเสมอ ลดความเสี่ยงด้านภาพลักษณ์และต้นทุนจากการเปลี่ยนบรรจุภัณฑ์กะทันหันอาหารถือทานแต่ละชนิดต้องการรูปทรงถาดต่างกัน มันฝรั่งทอดต้องการฐานที่ช่วยกระจายน้ำหนักและขอบที่เปิดกว้างเพื่อให้ลูกค้าหยิบง่าย ขณะที่นักเก็ต ไก่ทอด หรือหมูทอดควรมีความลึกเพิ่มขึ้นเพื่อเก็บเศษแป้งและซอส ส่วนขนมหวานทอดและอาหารที่มีท็อปปิงจำเป็นต้องมีพื้นที่เผื่อด้านบนมากกว่าเมนูแห้งในตลาดประเทศไทย เมนูขายดีอย่างเฟรนช์ฟรายส์ ไก่ป๊อป ลูกชิ้นทอด หมูทอด ข้าวโพดคลุกเนย ทาโก้ขนาดเล็ก เครปกรอบ และของว่างในตลาดนัด ล้วนใช้ถาดเรือกระดาษได้ดีเมื่อเลือกสัดส่วนอย่างเหมาะสม ถาดที่กว้างแต่ตื้นเหมาะกับอาหารทอดที่ต้องการโชว์ปริมาณ ส่วนถาดแคบและลึกช่วยให้เมนูที่มีซอสหรือเครื่องเคียงดูเต็มพอดีโดยไม่ต้องเพิ่มปริมาณอาหารกลุ่มเมนูรูปทรงถาดที่เหมาะความลึกแนะนำระยะเผื่อด้านบนจุดตรวจสอบหลักมันฝรั่งทอดปากกว้าง ฐานมั่นคงตื้นถึงกลางประมาณ 10 มิลลิเมตรความกรอบและการหยิบสะดวกนักเก็ตและไก่ป๊อปทรงเรือกลางกลาง15 มิลลิเมตรเศษแป้งและซอสไม่หกลูกชิ้นทอดทรงยาว ขอบยกกลางถึงลึก15–20 มิลลิเมตรไม้เสียบไม่ยื่นเกินขอบหมูทอดและเนื้อทอดฐานกว้างกลาง15 มิลลิเมตรคราบน้ำมันและการรับน้ำหนักของหวานทอดปากกว้างกลาง20 มิลลิเมตรท็อปปิงไม่เลอะขอบอาหารพร้อมซอสขอบสูงขึ้นลึก20–25 มิลลิเมตรการเคลื่อนตัวระหว่างส่งตารางนี้เป็นจุดเริ่มต้นในการกำหนดขนาด ไม่ใช่ข้อกำหนดตายตัว ผู้ซื้อควรใช้ปริมาณเสิร์ฟจริงของร้านเป็นตัวตัดสิน หากร้านมีเมนูหลัก 6 รายการ อาจใช้ถาดเพียง 2–3 ขนาดได้ แต่ต้องไม่บังคับให้เมนูที่มีลักษณะต่างกันมากใช้ถาดเดียวจนเกิดการล้นหรือดูโล่งเกินไปการเติบโตของร้านอาหารเดลิเวอรี ศูนย์อาหารในห้าง และกิจกรรมกลางแจ้งในประเทศไทยทำให้ความต้องการบรรจุภัณฑ์อาหารถือทานเพิ่มขึ้นต่อเนื่อง โดยเฉพาะในกรุงเทพมหานคร สมุทรปราการ ชลบุรี เชียงใหม่ และภูเก็ต ซึ่งมีทั้งลูกค้าท้องถิ่น นักท่องเที่ยว และผู้ประกอบการรายย่อยที่ให้ความสำคัญกับการพิมพ์แบรนด์บนบรรจุภัณฑ์var ctx = document.getElementById('lineChart').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['พ.ศ. 2565','พ.ศ. 2566','พ.ศ. 2567','พ.ศ. 2568','พ.ศ. 2569','พ.ศ. 2570'],datasets: [{label: 'ดัชนีความต้องการถาดอาหารถือทาน',data: [100,112,126,141,157,174],borderColor: 'rgb(122, 84, 48)',backgroundColor: 'rgba(122, 84, 48, 0.15)',fill: false,tension: 0.3}]},options: {responsive: false, maintainAspectRatio: false}});ความจุเชิงทฤษฎีคือปริมาตรทั้งหมดภายในถาดเมื่อเติมถึงขอบ แต่ปริมาตรใช้งานจริงคือพื้นที่ที่สามารถใส่อาหารได้โดยยังถือ เดิน และขนส่งได้อย่างปลอดภัย ความแตกต่างนี้สำคัญมากสำหรับถาดเรือกระดาษคราฟท์พิมพ์แบรนด์ เพราะอาหารจริงไม่ได้มีรูปทรงเรียบเหมือนน้ำ และมักมีซอส ไขมัน เศษแป้ง หรือท็อปปิงที่เคลื่อนตัวได้ตัวอย่างเช่น ถาดที่ระบุความจุ 500 มิลลิลิตร อาจใช้งานจริงได้เพียงประมาณ 350–400 มิลลิลิตร เมื่อใส่ไก่ทอดพร้อมซอส เนื่องจากต้องเหลือพื้นที่กันล้นด้านบนและมีช่องว่างระหว่างชิ้นอาหาร ในทางกลับกัน มันฝรั่งทอดอาจดูเต็มถาดแม้น้ำหนักไม่มาก เพราะปริมาณเชิงภาพเกิดจากความยาวและการเรียงตัวของชิ้นอาหารความจุโดยประมาณปริมาตรใช้จริงโดยทั่วไปเหมาะกับเมนูน้ำหนักอาหารที่ควรทดสอบความเสี่ยงหากเลือกเล็กเกินไป250 มิลลิลิตร180–210 มิลลิลิตรชิมเล่นหรือเครื่องเคียง60–100 กรัมอาหารล้นและจับไม่สะดวก350 มิลลิลิตร250–290 มิลลิลิตรมันฝรั่งทอดขนาดเล็ก90–130 กรัมซอสสัมผัสขอบถาด500 มิลลิลิตร350–400 มิลลิลิตรนักเก็ตหรือไก่ป๊อป130–190 กรัมฝาปิดกดอาหาร650 มิลลิลิตร470–530 มิลลิลิตรอาหารทอดแบ่งปัน190–260 กรัมถาดอ่อนตัวเมื่อถือ800 มิลลิลิตร590–660 มิลลิลิตรของว่างชุดใหญ่250–340 กรัมเคลื่อนตัวในถุงส่งอาหาร1,000 มิลลิลิตร740–830 มิลลิลิตรชุดโปรโมชั่นหรือแบ่งกันทาน330–450 กรัมฐานแอ่นหรือซอสไหลตารางนี้แสดงให้เห็นว่าผู้ซื้อไม่ควรแปลค่าความจุเป็นน้ำหนักอาหารโดยตรง เพราะอาหารแต่ละชนิดมีความหนาแน่นต่างกัน ควรตั้งเกณฑ์ตามน้ำหนักเสิร์ฟจริงและการมองเห็นของลูกค้า เช่น ร้านอาจกำหนดว่าอาหารต้องดูเต็มประมาณ 75–85% ของพื้นที่ปากถาด และต้องมีระยะเผื่อด้านบนไม่น้อยกว่า 15 มิลลิเมตรสำหรับเมนูที่มีซอสผู้บริโภคมักประเมินปริมาณอาหารจากพื้นที่ปากถาดก่อนน้ำหนักจริง ถาดที่กว้างเกินไปอาจทำให้อาหารปริมาณมาตรฐานดูน้อย แม้ร้านจะไม่ลดส่วนเสิร์ฟ ขณะที่ถาดลึกเกินไปอาจทำให้ลูกค้าหยิบอาหารลำบากหรือรู้สึกว่ามองไม่เห็นสิ่งที่ได้รับสำหรับร้านในประเทศไทยที่ต้องการภาพลักษณ์คุ้มค่า ถาดทรงเรือซึ่งมีปากกว้างกว่าฐานเล็กน้อยช่วยให้อาหารดูน่ารับประทานและวางโลโก้ได้เด่น อย่างไรก็ตาม ความกว้างของปากถาดควรสัมพันธ์กับความยาวของอาหาร เช่น เฟรนช์ฟรายส์ยาว ลูกชิ้นเสียบไม้ หรือไก่ชิ้นยาว เพื่อหลีกเลี่ยงการหักงอและการยื่นออกจากขอบสีพิมพ์ยังมีผลต่อการรับรู้ปริมาณ ถาดคราฟท์โทนอุ่นทำให้อาหารทอดดูเป็นธรรมชาติ ส่วนพื้นที่พิมพ์สีเข้มมากเกินไปอาจทำให้คราบน้ำมันเห็นชัดขึ้น จึงควรพิจารณาวางโลโก้บริเวณด้านนอกหรือด้านข้างที่สัมผัสอาหารน้อยกว่าvar ctx = document.getElementById('barChart').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['ร้านไก่ทอด','ร้านมันฝรั่งทอด','ศูนย์อาหาร','งานอีเวนต์','คาเฟ่','รถอาหารเคลื่อนที่'],datasets: [{label: 'ดัชนีความต้องการถาดพิมพ์แบรนด์',data: [88,82,75,91,58,79],backgroundColor: ['rgb(145, 99, 54)','rgb(181, 130, 70)','rgb(111, 79, 49)','rgb(201, 146, 74)','rgb(102, 129, 103)','rgb(159, 91, 69)']}]},options: {responsive: false, maintainAspectRatio: false}});แม้ว่าถาดเรือจำนวนมากออกแบบมาเพื่อเสิร์ฟแบบเปิด แต่ผู้ประกอบการในประเทศไทยต้องคำนึงถึงเดลิเวอรีมากขึ้น โดยเฉพาะการส่งผ่านรถจักรยานยนต์ในเขตจราจรหนาแน่นอย่างกรุงเทพมหานคร นนทบุรี และปทุมธานี หากอาหารต้องเดินทางเกิน 15 นาที ควรทดสอบถาดร่วมกับฝาครอบ ถุงกระดาษ หรือถุงเก็บอุณหภูมิที่ใช้จริงการเลือกฝาไม่ใช่เพียงการวัดความกว้างปากถาด ฝาต้องมีระยะยกตัวเพียงพอเพื่อไม่กดอาหาร และควรมีช่องระบายไอน้ำหากเป็นอาหารทอด มิฉะนั้นไอน้ำจะควบแน่น ทำให้ความกรอบลดลง ถุงเดลิเวอรีต้องมีฐานกว้างพอให้ถาดวางราบ ไม่เอียง และไม่ถูกบีบจากกล่องหรือแก้วเครื่องดื่มที่วางร่วมกันรูปแบบการขายการปิดถาดเวลาขนส่งที่เหมาะข้อควรทดสอบแนวทางลดปัญหารับประทานหน้าร้านเปิดหน้าทันทีความแข็งแรงขณะถือใช้ถาดขอบโค้งมนซื้อกลับบ้านระยะสั้นสวมฝาหรือรัดสติกเกอร์ไม่เกิน 15 นาทีท็อปปิงเคลื่อนตัวเหลือระยะด้านบนเพิ่มเดลิเวอรีในเมืองฝาครอบระบายไอ15–30 นาทีการสั่นสะเทือนใช้ถุงฐานแข็งจัดเลี้ยงฝาครอบเต็ม30–45 นาทีการซ้อนหลายชั้นกำหนดความสูงรวมบูธงานอีเวนต์เปิดหน้าหรือฝาพับ5–15 นาทีการถือเดินในพื้นที่คนมากเลือกขอบสูงพิเศษขายผ่านร้านสะดวกซื้อปิดผนึกตามระบบร้านตามรอบกระจายสินค้าความคงรูปบนชั้นขายทดสอบอุณหภูมิและแรงกดคำอธิบายจากตารางคือ สเปกถาดที่เหมาะกับการเสิร์ฟทันทีอาจไม่เหมาะกับการส่งไกล ร้านที่ขายทั้งสองรูปแบบสามารถใช้ถาดฐานเดียวกัน แต่กำหนดอุปกรณ์ปิดถาดและขั้นตอนการจัดเรียงต่างกันได้ วิธีนี้ช่วยลดจำนวนรหัสสินค้าโดยไม่ลดประสิทธิภาพของแต่ละช่องทางขายงานพิมพ์บนถาดเรือกระดาษคราฟท์เป็นส่วนสำคัญของการสร้างแบรนด์ แต่ความสวยงามในแบบดิจิทัลไม่ได้รับประกันผลลัพธ์ระหว่างใช้งานจริง จุดที่เกิดปัญหาบ่อยคือบริเวณมุมพับ ขอบปากถาด ฐานที่สัมผัสโต๊ะ และพื้นที่ที่ถูกจับบ่อย เมื่อถาดเสียดสีกันระหว่างขนส่ง หมึกอาจถูออกหรือเกิดรอยด้านได้คราบน้ำมันมักปรากฏบริเวณฐานและรอยพับด้านล่าง หากเมนูมีไขมันสูง เช่น ไก่ทอด หมูสามชั้นทอด หรือของทอดราดซอส ผู้ซื้อควรพิจารณาชนิดกระดาษและชั้นเคลือบกันน้ำมันให้เหมาะกับอุณหภูมิอาหารจริง การเคลือบที่ไม่เหมาะสมอาจทำให้สีดูเข้มขึ้นในบริเวณที่ดูดซึมน้ำมันและทำให้โลโก้เด่นน้อยลงการคลาดตำแหน่งพิมพ์ควรระบุค่าเผื่อยอมรับได้ในเอกสารอนุมัติ เช่น ตำแหน่งโลโก้ต้องไม่เลื่อนจากเส้นอ้างอิงเกินค่าที่ตกลงกัน โดยเฉพาะงานที่มีเส้นขอบบาง ตัวอักษรเล็ก หรือสีหลายสี ร้านอาหารเชนควรอนุมัติตัวอย่างพิมพ์ก่อนผลิตจริงทุกครั้ง ไม่ควรอนุมัติจากภาพจำลองเพียงอย่างเดียวในช่วง พ.ศ. 2569–2570 ผู้ซื้อในประเทศไทยมีแนวโน้มให้ความสำคัญกับวัสดุที่ตรวจสอบย้อนกลับได้ ลดการใช้พลาสติกเกินจำเป็น และสื่อสารเรื่องแหล่งที่มาของกระดาษอย่างชัดเจน แนวโน้มนี้ไม่ได้หมายความว่าต้องเลือกวัสดุเดียวกันทั้งหมด แต่ต้องเลือกวัสดุที่สอดคล้องกับอาหาร ช่องทางจำหน่าย และข้อกำหนดของลูกค้าvar ctx = document.getElementById('areaChart').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['พ.ศ. 2565','พ.ศ. 2566','พ.ศ. 2567','พ.ศ. 2568','พ.ศ. 2569','พ.ศ. 2570'],datasets: [{label: 'สัดส่วนคำสั่งซื้อที่เน้นวัสดุยั่งยืน',data: [28,35,43,51,60,68],borderColor: 'rgb(65, 125, 84)',backgroundColor: 'rgba(65, 125, 84, 0.28)',fill: true,tension: 0.3}]},options: {responsive: false, maintainAspectRatio: false}});การลดจำนวนรหัสสินค้าเป็นวิธีควบคุมสต็อกที่มีประโยชน์สำหรับแฟรนไชส์ ร้านหลายสาขา และผู้จัดจำหน่ายในประเทศไทย แต่การลดมากเกินไปอาจทำให้เมนูขนาดเล็กดูโล่ง ขณะที่เมนูขนาดใหญ่ล้นถาด ทางออกที่สมดุลคือแบ่งกลุ่มเมนูตามลักษณะการบรรจุ ไม่ใช่แบ่งตามชื่อเมนูโดยทั่วไป ผู้ประกอบการสามารถจัดระบบเป็น 3 ระดับ ได้แก่ ถาดขนาดเล็กสำหรับของชิมและเครื่องเคียง ถาดขนาดกลางสำหรับของว่างเสิร์ฟเดี่ยว และถาดขนาดใหญ่สำหรับชุดแบ่งปันหรือโปรโมชั่น หากบางเมนูต้องมีซอสจำนวนมาก ควรแยกใช้ถาดทรงลึก แทนการขยายขนาดปากถาดของทุกสินค้ากลุ่มรหัสสินค้าจำนวนเมนูที่รองรับประเภทขนาดข้อดีข้อควรระวังระบบ 1 ขนาด1–3 เมนูขนาดกลางเดียวสต็อกง่ายที่สุดเสี่ยงไม่พอดีกับบางเมนูระบบ 2 ขนาด3–6 เมนูเล็กและกลางสมดุลระหว่างต้นทุนและภาพลักษณ์เมนูซอสอาจยังไม่เหมาะระบบ 3 ขนาด5–10 เมนูเล็ก กลาง ใหญ่รองรับโปรโมชั่นได้ดีต้องจัดการพื้นที่คลังสินค้าระบบ 4 ขนาด8–15 เมนูเพิ่มทรงลึกเหมาะกับเดลิเวอรีหลายรูปแบบต้องมีคู่มือเลือกใช้ในสาขาขนาดมาตรฐานร่วมหลายสาขาชุดขนาดเดียวกันต่อรองปริมาณสั่งซื้อได้ดีต้องทดสอบทุกเมนูหลักขนาดเฉพาะเมนูเมนูเด่น 1 รายการออกแบบพิเศษสร้างความแตกต่างของแบรนด์ต้นทุนแม่พิมพ์และปริมาณขั้นต่ำตารางนี้ช่วยให้ผู้ซื้อประเมินว่าควรลดรหัสสินค้าได้มากเพียงใด สำหรับร้านที่กำลังขยายสาขาในกรุงเทพมหานครและต่างจังหวัด ระบบ 3 ขนาดมักเป็นจุดสมดุลที่ดี เพราะรองรับเมนูหลัก โปรโมชั่น และการขายผ่านเดลิเวอรีโดยไม่เพิ่มความซับซ้อนเกินจำเป็นการอนุมัติถาดควรจบด้วยเอกสารสเปกที่ตรวจสอบได้ ไม่ใช่การอ้างอิงจากรูปภาพหรือคำอธิบายสั้น ๆ เอกสารนี้ควรแนบภาพตัวอย่างที่อนุมัติ ขนาดจริง วัสดุ น้ำหนักกระดาษ ชนิดเคลือบ รหัสสี ตำแหน่งลายพิมพ์ วิธีบรรจุหีบห่อ จำนวนต่อกล่อง และเกณฑ์การตรวจรับสำหรับผู้ซื้อที่นำเข้าสินค้าผ่านท่าเรือแหลมฉบังหรือท่าเรือกรุงเทพฯ ควรระบุรูปแบบบรรจุภัณฑ์ส่งออกให้ชัดเจน เช่น จำนวนถาดต่อถุง จำนวนถุงต่อกล่อง ขนาดกล่อง น้ำหนักรวม และข้อกำหนดป้องกันความชื้นระหว่างเดินเรือ การวางแผนดังกล่าวช่วยให้คลังสินค้ากระจายสินค้าไปยังกรุงเทพมหานคร ขอนแก่น หาดใหญ่ และภูเก็ตได้มีประสิทธิภาพมากขึ้นรายการในบันทึกสเปกสิ่งที่ต้องระบุผู้รับผิดชอบอนุมัติหลักฐานที่ควรเก็บประโยชน์ในการสั่งซ้ำขนาดถาดปากถาด ฐาน และความลึกฝ่ายจัดซื้อแบบวัดขนาดลดความผิดพลาดด้านรูปทรงวัสดุชนิดกระดาษและการเคลือบฝ่ายคุณภาพใบข้อมูลวัสดุควบคุมการกันน้ำมันน้ำหนักรับได้น้ำหนักอาหารสูงสุดฝ่ายปฏิบัติการรายงานทดสอบลดการยุบตัวระหว่างใช้งานพิมพ์สี โลโก้ และตำแหน่งฝ่ายการตลาดตัวอย่างพิมพ์อนุมัติรักษาความสม่ำเสมอแบรนด์การบรรจุจำนวนต่อกล่องและป้องกันชื้นฝ่ายโลจิสติกส์รูปแบบกล่องส่งออกคุมต้นทุนคลังและขนส่งเกณฑ์ตรวจรับตำหนิที่ยอมรับได้ฝ่ายคุณภาพแบบฟอร์มตรวจสินค้าแก้ไขปัญหาเป็นมาตรฐานฟู้ด แพ็กเกจจิ้งสนับสนุนผู้ซื้อบรรจุภัณฑ์อาหารจากประเทศไทยด้วยแนวทางที่เน้นการตรวจสอบก่อนผลิตจริง ไม่ว่าจะเป็นธุรกิจร้านอาหาร ผู้จัดจำหน่าย ผู้รับจัดอีเวนต์ หรือแบรนด์อาหารที่กำลังขยายตลาด ผู้ซื้อสามารถดู ถาดเรือสำหรับอาหารหลากหลายรูปแบบ เพื่อเปรียบเทียบโครงสร้างและเลือกจุดเริ่มต้นสำหรับการพัฒนาแบบพิมพ์แบรนด์โรงงานมีห้องปฏิบัติการภายในสำหรับตรวจสอบคุณสมบัติที่สำคัญ เช่น ความแข็งแรง การต้านทานความชื้น การรับน้ำหนัก ความเข้ากันได้กับอาหาร และคุณภาพงานพิมพ์ กระบวนการพัฒนาสามารถเริ่มจากแบบจำลองดิจิทัล ตัวอย่างกระดาษสีขาว หรือตัวอย่างพิมพ์ก่อนผลิตจริง เพื่อให้ผู้ซื้อทดสอบกับเมนูและสภาพการใช้งานของตนเองสำหรับแบรนด์ที่ใช้เมนูมันฝรั่งทอดร่วมกับถาดเรือ สามารถพิจารณา บรรจุภัณฑ์กระดาษคราฟท์สำหรับมันฝรั่งทอด เพื่อสร้างชุดบรรจุภัณฑ์ที่มีสีสันและภาพลักษณ์สอดคล้องกันในทุกสาขาด้วยประสบการณ์ในอุตสาหกรรมมากกว่า 20 ปี ฐานการผลิตของฟู้ด แพ็กเกจจิ้งมีพื้นที่ประมาณ 30,000 ตารางเมตร และใช้ระบบการผลิตอัตโนมัติที่รองรับกำลังผลิตได้สูงสุดประมาณ 120,000 ชิ้นต่อวัน กระบวนการตั้งแต่วัตถุดิบ การพิมพ์ การตัด การขึ้นรูป การตรวจสอบ และการบรรจุอยู่ภายใต้การควบคุมของโรงงานเอง จึงช่วยรักษาความสม่ำเสมอของถาดเมื่อสั่งซื้อซ้ำในปริมาณมากระบบการทำงานรองรับเอกสารด้านความปลอดภัยสำหรับการสัมผัสอาหาร มาตรฐานการจัดการคุณภาพ วัสดุจากแหล่งป่าไม้ที่รับผิดชอบ และการตรวจสอบย้อนกลับตามรุ่นการผลิต ผู้ซื้อสามารถกำหนดการตรวจสินค้าก่อนจัดส่งหรือใช้หน่วยตรวจสอบอิสระเพิ่มเติมได้ตามนโยบายขององค์กรทีมงานช่วยประเมินอาหาร อุณหภูมิ ปริมาณเสิร์ฟ เป้าหมายด้านภาพลักษณ์ ปริมาณสั่งซื้อ ตลาดปลายทาง และกำหนดเวลาส่งมอบ เพื่อเสนอแนวทางที่เหมาะกับการใช้งานจริง ไม่ใช่เพียงเสนอราคาต่อชิ้น ผู้ซื้อสามารถศึกษา บริการออกแบบและพัฒนาบรรจุภัณฑ์ สำหรับงานที่ต้องปรับขนาด โครงสร้าง หรือสีพิมพ์ให้ตรงกับแบรนด์สำหรับธุรกิจไทยที่นำเข้าเป็นรอบหรือกระจายสินค้าไปหลายจังหวัด สามารถวางแผนการผลิตตามกำหนดส่ง และประสานการจัดส่งทางเรือ ทางอากาศ หรือการส่งตัวอย่างด่วนได้ โดยมีเอกสารประกอบการส่งออกตามความจำเป็นของคำสั่งซื้อ ทั้งนี้ ผู้ซื้อสามารถเรียนรู้เพิ่มเติมเกี่ยวกับ แนวทางการผลิตและการควบคุมคุณภาพของฟู้ด แพ็กเกจจิ้ง ก่อนเริ่มโครงการvar ctx = document.getElementById('comparisonChart').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['ความสม่ำเสมอการผลิต','การปรับแต่งงานพิมพ์','การทดสอบตัวอย่าง','การตรวจสอบย้อนกลับ','การสนับสนุนส่งออก'],datasets: [{label: 'ผู้ผลิตที่มีระบบครบวงจร',data: [92,90,94,91,88],backgroundColor: 'rgb(104, 78, 143)'},{label: 'ผู้ผลิตทั่วไป',data: [68,62,55,58,52],backgroundColor: 'rgb(176, 151, 112)'}]},options: {responsive: false, maintainAspectRatio: false}});แผนภูมินี้ใช้เพื่ออธิบายเกณฑ์เปรียบเทียบเชิงปฏิบัติ ไม่ใช่การจัดอันดับตายตัว ผู้ซื้อควรประเมินผู้ผลิตจากความสามารถในการทำตัวอย่าง ความชัดเจนของเอกสาร คุณภาพของการสื่อสาร และความสม่ำเสมอของงานผลิตควบคู่กับราคาเสมอวัดอาหารหลังปรุงและจัดเสิร์ฟจริง โดยบันทึกความกว้าง ความยาว ความสูง และน้ำหนักของเมนูในสภาพที่มีซอสหรือท็อปปิงครบ จากนั้นเลือกถาดที่รับอาหารได้โดยเหลือระยะด้านบนและด้านข้างเพียงพอ ควรทดสอบทั้งกรณีเสิร์ฟหน้าร้านและใส่ถุงเดลิเวอรีเมนูแห้งทั่วไปควรมีระยะเผื่อประมาณ 10–15 มิลลิเมตร เมนูที่มีซอส ท็อปปิง หรืออาจถูกขนส่งควรเผื่อประมาณ 15–25 มิลลิเมตร หากต้องใช้ฝา ควรวัดจากยอดอาหารถึงด้านในของฝา ไม่ใช่วัดเพียงถึงขอบถาดทำได้ หากเมนูมีปริมาณ ลักษณะการเรียงตัว และความเสี่ยงด้านซอสใกล้เคียงกัน วิธีที่เหมาะสมคือจัดกลุ่มเมนูเป็นขนาดเล็ก กลาง และใหญ่ แต่ไม่ควรบังคับอาหารชิ้นยาวหรือเมนูซอสหนักให้ใช้ถาดตื้นขนาดเดียวกับของทอดแห้งควรพิจารณาเมื่อเมนูเด่นของแบรนด์ใส่ในถาดมาตรฐานแล้วไม่พอดี ทำให้ภาพลักษณ์ด้อยลง มีการหกซ้ำ ๆ หรือจำเป็นต้องสร้างเอกลักษณ์เฉพาะสำหรับแคมเปญใหญ่ การทำขนาดเฉพาะเหมาะเมื่อปริมาณสั่งซื้อและระยะเวลาขายสามารถรองรับต้นทุนการพัฒนาได้การทดสอบที่ดีที่สุดคือใส่อาหารจริงในปริมาณมาตรฐาน ชั่งน้ำหนัก ตรวจระยะด้านบน วางถาดในบรรจุภัณฑ์ขนส่งจริง แล้วจำลองการเคลื่อนที่อย่างน้อย 15–30 นาที ควรตรวจสภาพถาดหลังทดสอบว่าเกิดการยุบตัว คราบน้ำมัน ซอสหก งานพิมพ์ถู หรืออาหารเสียรูปหรือไม่ ก่อนลงนามอนุมัติสเปกสำหรับการผลิตจำนวนมาก -
กล่องอาหารกลับบ้านย่อยสลายได้สำหรับธุรกิจไทย
การจัดซื้อกล่องอาหารกลับบ้านย่อยสลายได้แบบขายส่งสำหรับธุรกิจในประเทศไทย ไม่ควรพิจารณาเพียงสีธรรมชาติหรือข้อความว่า “เป็นมิตรต่อสิ่งแวดล้อม” บนบรรจุภัณฑ์ ผู้ซื้อควรตรวจสอบองค์ประกอบวัสดุจริง ชนิดของชั้นกั้นน้ำมันและความชื้น ขอบเขตเอกสารรับรองการสัมผัสอาหาร อุณหภูมิที่รองรับ ผลทดสอบกับอาหารใช้งานจริง รวมถึงเงื่อนไขของคำกล่าวอ้างเรื่องการย่อยสลายสำหรับร้านอาหารเดลิเวอรี ครัวกลาง ผู้จัดจำหน่ายบรรจุภัณฑ์ โรงแรม ร้านกาแฟ และเครือข่ายอาหารในกรุงเทพมหานคร เชียงใหม่ ภูเก็ต ชลบุรี หรือหาดใหญ่ ความสำเร็จของการเปลี่ยนบรรจุภัณฑ์ไม่ได้วัดจากราคาต่อชิ้นเท่านั้น แต่ต้องวัดจากการไม่รั่วซึม ความคงรูประหว่างขนส่ง ความเข้ากันได้กับเมนู และความน่าเชื่อถือของเอกสารต่อคู่ค้าและผู้บริโภคขอเอกสารระบุวัสดุฐาน วัสดุเคลือบ และขอบเขตการใช้งานกับอาหารอย่างชัดเจน ทดสอบกับเมนูจริง เช่น แกงกะทิ ผัดน้ำมัน ข้าวราดแกง สลัด น้ำจิ้ม และอาหารนึ่งร้อน แยกคำว่า “ย่อยสลายได้” “ทำปุ๋ยหมักได้” และ “รีไซเคิลได้” เพราะมีเงื่อนไขต่างกัน กำหนดตัวอย่างอ้างอิงก่อนผลิตจำนวนมาก และใช้ตัวอย่างดังกล่าวเป็นเกณฑ์ตรวจรับสินค้า ตรวจสอบปริมาณสั่งซื้อขั้นต่ำ ระยะเวลาผลิต การบรรจุส่งออก และความสามารถในการส่งถึงท่าเรือแหลมฉบังหรือกรุงเทพฯ หัวข้อประเมินสิ่งที่ควรถามผู้ขายหลักฐานที่ควรได้รับความเสี่ยงหากไม่ตรวจสอบวัสดุฐานเป็นเยื่อชานอ้อย กระดาษคราฟท์ หรือกระดาษเคลือบชนิดใดเอกสารสเปกและตัวอย่างวัสดุความแข็งแรงหรือภาพลักษณ์ไม่ตรงความต้องการชั้นกั้นใช้สารเคลือบชนิดใดและเคลือบด้านใดข้อมูลชั้นกั้นและผลทดสอบรั่วซึมซึมน้ำมัน กล่องนิ่ม หรือรั่วระหว่างจัดส่งความปลอดภัยอาหารรองรับอาหารร้อน เย็น เปรี้ยว หรือมันได้เพียงใดรายงานการสัมผัสอาหารตามตลาดปลายทางเอกสารไม่เพียงพอสำหรับลูกค้ารายใหญ่อุณหภูมิทนอาหารและไอน้ำร้อนได้นานเท่าใดผลทดสอบตามเวลาและอุณหภูมิฝาโก่งหรือก้นกล่องอ่อนตัวสิ่งแวดล้อมย่อยสลายภายใต้ระบบใดใบรับรองหรือขอบเขตคำกล่าวอ้างการสื่อสารสีเขียวเกินจริงการควบคุมรุ่นผลิตเปลี่ยนวัสดุหรือโรงงานย่อยได้หรือไม่ขั้นตอนแจ้งเปลี่ยนแปลงเป็นลายลักษณ์อักษรคุณภาพแต่ละล็อตไม่สม่ำเสมอตารางนี้ช่วยให้ฝ่ายจัดซื้อเปลี่ยนการเปรียบเทียบจาก “ใครถูกที่สุด” ไปสู่ “ใครลดความเสี่ยงรวมได้มากที่สุด” โดยเฉพาะการซื้อจำนวนมากเพื่อกระจายไปยังหลายสาขากล่องอาหารย่อยสลายได้ที่พบในตลาดมักใช้กระดาษคราฟท์ กระดาษเยื่อบริสุทธิ์ เยื่อชานอ้อย หรือวัสดุเส้นใยขึ้นรูป แต่คำว่าเป็นวัสดุจากพืชไม่ได้หมายความว่าจะทำปุ๋ยหมักได้ทุกส่วนเสมอไป ผู้ซื้อจำเป็นต้องพิจารณาทั้งโครงสร้าง เช่น ตัวกล่อง ฝา กาว หมึกพิมพ์ และชั้นเคลือบด้านในกล่องกระดาษคราฟท์ให้ภาพลักษณ์ธรรมชาติ เหมาะกับอาหารแห้ง อาหารทอด และอาหารปรุงสุกที่มีระยะส่งไม่ยาวมาก หากใช้อาหารมีซอสหรือแกง ต้องประเมินน้ำหนักกระดาษ รอยพับ และระบบกั้นน้ำมันเพิ่มเติม ส่วนกล่องเยื่อชานอ้อยขึ้นรูปมีความแข็งแรงและเป็นฉนวนความร้อนได้ดี เหมาะกับข้าว อาหารจานเดียว และอาหารที่ต้องการกล่องทรงลึกผู้จัดซื้อในไทยควรระบุเมนูปลายทางตั้งแต่ต้น เช่น ข้าวมันไก่ ข้าวกะเพรา แกงเขียวหวาน ผัดไทย ส้มตำ หรือขนมหวานกะทิ เพราะลักษณะน้ำมัน น้ำ ความเป็นกรด และไอน้ำของเมนูต่างกันอย่างมาก การเลือกวัสดุจากภาพสินค้าเพียงอย่างเดียวจึงมีความเสี่ยงสูงชนิดวัสดุจุดเด่นข้อควรระวังเมนูที่เหมาะกระดาษคราฟท์ธรรมชาติพิมพ์แบรนด์ได้ดี ภาพลักษณ์เรียบง่ายต้องมีชั้นกั้นสำหรับอาหารฉ่ำเบเกอรี แซนด์วิช ของทอดกระดาษขาวเกรดอาหารสีพิมพ์ชัด สื่อสารแบรนด์ได้เด่นต้องตรวจความทึบและการเคลือบสลัด อาหารพร้อมรับประทานเยื่อชานอ้อยขึ้นรูปแข็งแรง รับความร้อนได้ดีฝาปิดและความพอดีต้องทดสอบจริงข้าวราดแกง อาหารจานเดียวเส้นใยพืชขึ้นรูปลดการใช้พลาสติกแบบแข็งความเรียบผิวและรูปทรงอาจต่างกันอาหารแห้ง ผลไม้ ของว่างกระดาษเคลือบชั้นกั้นจากพืชเพิ่มการกันน้ำและน้ำมันต้องยืนยันชนิดเคลือบและการย่อยสลายพาสต้า ซอส อาหารผัดกระดาษเคลือบชั้นกั้นพิเศษเหมาะกับงานส่งไกลและเมนูชื้นคำกล่าวอ้างด้านสิ่งแวดล้อมต้องตรงข้อเท็จจริงแกง ซุป อาหารมีน้ำจิ้มการเลือกวัสดุควรเริ่มจากสมรรถนะ ไม่ใช่เริ่มจากชื่อวัสดุ ผู้ซื้อสามารถดู ภาชนะอาหารกระดาษคราฟท์สำหรับงานเดลิเวอรี เพื่อเปรียบเทียบแนวทางโครงสร้างกล่องและการใช้งานได้ชั้นกั้นคือส่วนที่กำหนดว่ากล่องจะรับน้ำมัน ซอส น้ำแกง และไอน้ำได้ดีเพียงใด ชั้นกั้นอาจเคลือบทั้งแผ่น เคลือบเฉพาะด้านสัมผัสอาหาร หรือใช้การขึ้นรูปวัสดุให้แน่นขึ้น ผู้ซื้อควรขอคำตอบเฉพาะเจาะจงว่าใช้สารใด ปริมาณเท่าใด และเหมาะกับอาหารประเภทใด ไม่ควรยอมรับคำตอบกว้าง ๆ เช่น “กันน้ำได้” โดยไม่มีเงื่อนไขเวลาและอุณหภูมิอาหารทอดต้องการความทนต่อน้ำมัน อาหารแกงและซอสต้องการการกั้นของเหลว อาหารนึ่งหรืออาหารเพิ่งปรุงเสร็จต้องรับแรงจากไอน้ำและการควบแน่น ส่วนเมนูเดลิเวอรีในกรุงเทพมหานครที่ใช้เวลาส่ง 30–60 นาที ควรทดสอบในสภาพปิดฝากล่องจริง เพราะไอน้ำที่สะสมภายในมักเป็นสาเหตุให้ก้นกล่องอ่อนตัวลักษณะอาหารความเสี่ยงหลักคุณสมบัติชั้นกั้นที่ควรมีวิธีทดสอบแนะนำไก่ทอดและของทอดน้ำมันซึมต้านน้ำมันและรอยซึมตามรอยพับบรรจุ 45 นาทีที่อุณหภูมิใช้งานจริงแกงกะทิน้ำมันและของเหลวร้อนกั้นน้ำและน้ำมันต่อเนื่องบรรจุ 60 นาทีและยกถือซ้ำก๋วยเตี๋ยวแห้งมีน้ำซุปแยกซอสและความชื้นทนความชื้นเฉพาะจุดทดสอบภาชนะและช่องแยกผัดไทยน้ำมัน ซอส และไอน้ำต้านน้ำมันและคงรูปเมื่อปิดฝาเขย่าจำลองการขนส่งสลัดน้ำสลัดแยกความชื้นจากผักลดการดูดซึมความชื้นเก็บเย็น 4 ชั่วโมงข้าวราดแกงไอน้ำและน้ำแกงก้นกล่องแข็งแรงและไม่รั่วมุมบรรจุร้อน 60 นาทีผลทดสอบที่ดีต้องระบุขนาดกล่อง ปริมาณอาหาร ระยะเวลา อุณหภูมิ และเกณฑ์การผ่าน ไม่ควรใช้ผลจากกล่องคนละขนาดมาอ้างแทนสินค้าที่จะสั่งซื้อจริงvar บริบทตลาด=document.getElementById('แผนภูมิแนวโน้มตลาด').getContext('2d');new Chart(บริบทตลาด,{type:'line',data:{labels:['2565','2566','2567','2568','2569','2570'],datasets:[{label:'ดัชนีความต้องการกล่องย่อยสลายได้',data:[100,112,128,145,163,182],borderColor:'rgb(46,125,50)',backgroundColor:'rgba(46,125,50,0.12)',fill:false,tension:0.3}]},options:{responsive:false,maintainAspectRatio:false,scales:{y:{beginAtZero:true}}}});กราฟแสดงดัชนีแนวโน้มความต้องการเชิงประมาณการของตลาดบรรจุภัณฑ์ย่อยสลายได้ในไทย โดยแรงขับเคลื่อนหลักมาจากบริการส่งอาหาร การท่องเที่ยว การจัดซื้อขององค์กร และนโยบายลดขยะจากบรรจุภัณฑ์ใช้ครั้งเดียวเอกสารสำหรับอาหารต้องสอดคล้องกับตลาดจำหน่ายและลักษณะการใช้งาน ไม่ใช่แค่มีใบรับรองชื่อเดียว ผู้ซื้อควรขอเอกสารที่เชื่อมโยงกับวัสดุ รุ่นสินค้า และเงื่อนไข เช่น สัมผัสอาหารร้อนหรือเย็น สัมผัสอาหารไขมันสูง ระยะเวลาใช้งาน และด้านที่สัมผัสอาหารโดยตรงสำหรับผู้ซื้อในประเทศไทย การจัดเก็บแฟ้มเอกสารรายรุ่นช่วยให้ทำงานกับห้างสรรพสินค้า โรงแรม ผู้ประกอบการแฟรนไชส์ และลูกค้าส่งออกได้ง่ายขึ้น เอกสารควรประกอบด้วยสเปกสินค้า ข้อมูลวัตถุดิบ รายงานทดสอบที่เกี่ยวข้อง ใบรับรองระบบคุณภาพ และการยืนยันว่าไม่มีการเปลี่ยนแปลงวัสดุโดยไม่ได้รับอนุมัติกรณีนำเข้าสินค้าผ่านท่าเรือแหลมฉบังหรือท่าเรือกรุงเทพฯ ควรวางแผนเอกสารก่อนสั่งผลิต เพราะการขอเอกสารเพิ่มเติมภายหลังสินค้าเดินทางแล้ว อาจกระทบกำหนดเปิดสาขาหรือแผนเปิดตัวเมนูใหม่การทดสอบที่มีประโยชน์ที่สุดคือการจำลองประสบการณ์ลูกค้า ไม่ใช่ทดสอบในห้องปฏิบัติการเพียงอย่างเดียว ร้านควรใส่อาหารจริงในปริมาณสูงสุดที่คาดว่าจะขาย ปิดฝา วางซ้อนในถุงเดลิเวอรี และเคลื่อนย้ายตามเวลาส่งเฉลี่ยของพื้นที่ เช่น เขตวัฒนา ลาดพร้าว พระโขนง หรือเขตธุรกิจในเชียงใหม่ควรทดสอบอย่างน้อยสามรอบต่อรุ่นสินค้า และประเมินก้นกล่อง มุมพับ ลิ้นล็อก ความแน่นของฝา การซึมของน้ำมัน และความสามารถในการจับถือ หากเป็นกล่องแบ่งช่อง ต้องทดสอบว่าอาหารเหลวไหลข้ามช่องหรือไม่เมื่อขนส่งการทดสอบเงื่อนไขแนะนำเกณฑ์ประเมินผู้รับผิดชอบอาหารร้อนบรรจุอาหารร้อนและปิดฝา 60 นาทีไม่ยุบ ไม่เปิดเอง ไม่รั่วฝ่ายพัฒนาผลิตภัณฑ์น้ำมันอาหารทอดหรือผัดน้ำมัน 45 นาทีไม่มีคราบซึมถึงผิวภายนอกฝ่ายคุณภาพซอสซอสข้นและซอสเหลวตามปริมาณจริงมุมและก้นกล่องไม่รั่วครัวกลางแรงกดซ้อนวางซ้อนตามจำนวนในถุงส่งอาหารฝาไม่ยุบและล็อกยังทำงานฝ่ายโลจิสติกส์การเขย่าจำลองรถจักรยานยนต์หรือรถยนต์อาหารไม่หกออกจากฝาผู้ให้บริการจัดส่งเก็บเย็นแช่เย็นพร้อมอาหาร 2–4 ชั่วโมงกล่องไม่เปื่อยและคงรูปฝ่ายปฏิบัติการสาขาตารางทดสอบนี้ควรเป็นส่วนหนึ่งของขั้นตอนอนุมัติสินค้าใหม่ โดยเก็บภาพและบันทึกผลไว้เป็นหลักฐานเทียบกับการผลิตในอนาคตvar บริบทอุตสาหกรรม=document.getElementById('แผนภูมิอุตสาหกรรม').getContext('2d');new Chart(บริบทอุตสาหกรรม,{type:'bar',data:{labels:['ร้านอาหารเดลิเวอรี','ร้านกาแฟ','โรงแรม','ครัวกลาง','ค้าปลีก','งานอีเวนต์'],datasets:[{label:'ดัชนีความต้องการ',data:[92,68,74,88,63,57],backgroundColor:['#2e7d32','#43a047','#66bb6a','#388e3c','#81c784','#a5d6a7']}]},options:{responsive:false,maintainAspectRatio:false,scales:{y:{beginAtZero:true,max:100}}}});แผนภูมิสะท้อนความต้องการเชิงเปรียบเทียบจากกลุ่มใช้งานหลัก โดยร้านอาหารเดลิเวอรีและครัวกลางต้องการคุณสมบัติป้องกันรั่วและความสม่ำเสมอของล็อตผลิตสูงเป็นพิเศษผู้ซื้อควรใช้คำกล่าวอ้างด้านสิ่งแวดล้อมอย่างรอบคอบ คำว่า “ย่อยสลายได้” อาจหมายถึงการแตกตัวภายใต้เงื่อนไขเฉพาะ ขณะที่ “ทำปุ๋ยหมักได้” มักต้องอาศัยอุณหภูมิ ความชื้น จุลินทรีย์ และเวลาที่เหมาะสม บรรจุภัณฑ์บางชนิดเหมาะกับระบบทำปุ๋ยหมักเชิงอุตสาหกรรมมากกว่าการทิ้งในถังขยะทั่วไปในประเทศไทย ระบบคัดแยกและรับขยะอินทรีย์แตกต่างกันตามพื้นที่ ผู้ซื้อจึงไม่ควรสื่อสารว่ากล่องจะกลายเป็นปุ๋ยในทุกสภาพแวดล้อม ควรเลือกข้อความที่ตรวจสอบได้ เช่น ระบุวัสดุ ระบุวิธีทิ้งที่แนะนำ หรือระบุว่าเหมาะกับระบบรับจัดการที่มีเงื่อนไขรองรับแนวปฏิบัติที่ดีคือประสานกับศูนย์อาหาร อาคารสำนักงาน มหาวิทยาลัย หรือผู้รับจัดการขยะในพื้นที่ก่อนเปิดโครงการแยกขยะ โดยเฉพาะในย่านธุรกิจของกรุงเทพฯ และแหล่งท่องเที่ยวที่ต้องการลดขยะจากอาหารกลับบ้านvar บริบทเปลี่ยนผ่าน=document.getElementById('แผนภูมิการเปลี่ยนผ่าน').getContext('2d');new Chart(บริบทเปลี่ยนผ่าน,{type:'line',data:{labels:['2565','2566','2567','2568','2569','2570'],datasets:[{label:'สัดส่วนการเลือกวัสดุคำนึงสิ่งแวดล้อม',data:[24,31,39,48,57,66],borderColor:'rgb(21,101,192)',backgroundColor:'rgba(21,101,192,0.24)',fill:true,tension:0.35}]},options:{responsive:false,maintainAspectRatio:false,scales:{y:{beginAtZero:true,max:100}}}});กราฟพื้นที่แสดงแนวโน้มการเปลี่ยนผ่านของผู้ประกอบการไปสู่บรรจุภัณฑ์ที่คำนึงถึงผลกระทบต่อสิ่งแวดล้อมมากขึ้น โดยในปี 2569–2570 คาดว่าความโปร่งใสของข้อมูลวัสดุจะมีความสำคัญพอ ๆ กับรูปลักษณ์ของสินค้าราคากล่องอาหารย่อยสลายได้ขึ้นกับขนาด น้ำหนักกระดาษ รูปทรง ชั้นกั้น การพิมพ์ จำนวนสี ปริมาณต่อกล่องบรรจุ และจำนวนสั่งซื้อขั้นต่ำ สินค้าสำเร็จรูปมักเริ่มได้ง่ายกว่า แต่การพิมพ์แบรนด์เฉพาะต้องคำนึงถึงค่าทำแม่พิมพ์ การอนุมัติอาร์ตเวิร์ก และปริมาณที่ทำให้ต้นทุนต่อชิ้นสมเหตุสมผลผู้ซื้อควรเปรียบเทียบต้นทุนรวมถึงการลดการรั่ว ลดการร้องเรียน ลดการใช้ถุงซ้อน และลดความเสียหายระหว่างขนส่ง กล่องที่แพงกว่าเล็กน้อยแต่คงรูปได้ดี อาจลดต้นทุนรวมของธุรกิจได้มากกว่ากล่องราคาต่ำที่ทำให้ต้องเปลี่ยนอาหารหรือคืนเงินลูกค้าปัจจัยราคาผลต่อต้นทุนแนวทางควบคุมงบประมาณผลต่อภาพลักษณ์น้ำหนักวัสดุเพิ่มตามความหนาและความแข็งแรงเลือกตามเมนูจริง ไม่เกินความจำเป็นสัมผัสมั่นคงขึ้นชั้นกั้นพิเศษสูงขึ้นตามสมรรถนะใช้เฉพาะรุ่นสำหรับเมนูฉ่ำลดปัญหารั่วซึมพิมพ์หลายสีมีค่าการเตรียมงานเพิ่มใช้สีแบรนด์หลักอย่างมีประสิทธิภาพจดจำแบรนด์ดีขึ้นรูปทรงพิเศษค่าแม่พิมพ์และการผลิตเพิ่มใช้ขนาดมาตรฐานร่วมกันหลายเมนูสร้างความแตกต่างปริมาณสั่งซื้อต้นทุนต่อชิ้นลดลงเมื่อปริมาณเพิ่มวางแผนใช้รายไตรมาสรักษาความต่อเนื่องของแบรนด์การขนส่งขึ้นกับขนาดบรรจุและเส้นทางออกแบบการเรียงกล่องให้เต็มตู้ลดความเสียหายระหว่างทางการรวมคำสั่งซื้อกล่องอาหาร ถ้วยกระดาษ ถาดอาหาร และกล่องแบ่งช่องจากผู้ผลิตรายเดียว อาจช่วยเพิ่มประสิทธิภาพการบรรจุตู้สินค้าและลดภาระการจัดการผู้ขายหลายรายได้ความเสี่ยงที่ผู้ซื้อแบบธุรกิจมักมองข้ามคือการเปลี่ยนแปลงวัสดุ กาว หมึก ชั้นกั้น โรงงานย่อย หรือวิธีการผลิตโดยไม่มีการแจ้งล่วงหน้า แม้สินค้าจะดูคล้ายเดิม แต่การเปลี่ยนแปลงเล็กน้อยอาจกระทบการกันน้ำมัน สีพิมพ์ ความแข็งแรง และเอกสารด้านการสัมผัสอาหารสัญญาหรือใบสั่งซื้อควรกำหนดให้ผู้ผลิตแจ้งการเปลี่ยนแปลงที่มีผลต่อวัสดุ สมรรถนะ ขนาด หรือเอกสารล่วงหน้า ผู้ซื้อควรมีตัวอย่างมาตรฐานที่ลงนามอนุมัติ มีรหัสรุ่น รหัสล็อต และแผนการสุ่มตรวจเมื่อสินค้าถึงคลังสำหรับธุรกิจที่มีหลายสาขาในประเทศไทย ควรกำหนดรายการตรวจรับเดียวกันทุกคลัง เพื่อป้องกันปัญหาที่สาขาหนึ่งยอมรับสินค้าแต่สาขาอื่นพบปัญหาการรั่วหรือสีไม่ตรงแบรนด์ฟู้ด แพ็กเกจจิ้งสนับสนุนผู้ซื้อธุรกิจต่างประเทศด้วยการพัฒนากล่องอาหารกระดาษ กล่องคราฟท์ ถาดอาหาร ถ้วย ชาม และกล่องแบ่งช่องที่เหมาะกับเมนูและตลาดปลายทาง โดยให้ความสำคัญกับการเลือกวัสดุ โครงสร้าง การเคลือบ และการตรวจสอบก่อนผลิตจริงด้านเทคโนโลยี ทีมงานสามารถแนะนำวัสดุและชั้นกั้นตามอาหารร้อน อาหารมัน อาหารมีซอส หรืออาหารแช่เย็น พร้อมตรวจงานออกแบบ เส้นตัด สีแบรนด์ และพัฒนาตัวอย่างเพื่อให้ผู้ซื้อประเมินการใช้งานจริงก่อนอนุมัติการผลิตจำนวนมากด้านการผลิต โรงงานของบริษัทมีพื้นที่ประมาณ 30,000 ตารางเมตร ใช้สายการผลิตอัตโนมัติและมีกำลังการผลิตสูงสุดราว 120,000 ชิ้นต่อวัน มีการควบคุมตั้งแต่คัดเลือกวัสดุ พิมพ์ ตัด ขึ้นรูป ตรวจสอบ บรรจุ และเตรียมส่งออก ลูกค้าจึงสามารถรวมหลายหมวดบรรจุภัณฑ์ไว้กับแหล่งผลิตเดียวได้ด้านบริการ บริษัทมีประสบการณ์ให้บริการลูกค้าต่างประเทศมากกว่า 500 รายในกว่า 50 ประเทศ รวมถึงตลาดเอเชียตะวันออกเฉียงใต้ สามารถสนับสนุนการทำตัวอย่าง การตรวจสอบโดยบุคคลที่สาม เอกสารส่งออก การขนส่งทางเรือ ทางอากาศ และการประสานงานสำหรับการนำเข้าสู่ประเทศไทยผู้ซื้อที่ต้องการกล่องพร้อมใช้งานสามารถดู กล่องอาหารกลางวันกระดาษคราฟท์แบบใช้ครั้งเดียว หรือเลือกประเภทและรูปแบบเพิ่มเติมจาก กลุ่มภาชนะบรรจุอาหารสำหรับธุรกิจ ได้ตามประเภทอาหารและแผนการสั่งซื้อvar บริบทเปรียบเทียบ=document.getElementById('แผนภูมิเปรียบเทียบผู้ขาย').getContext('2d');new Chart(บริบทเปรียบเทียบ,{type:'bar',data:{labels:['การควบคุมคุณภาพ','งานพิมพ์เฉพาะแบรนด์','เอกสารสินค้า','การทดสอบตัวอย่าง','ความพร้อมส่งออก'],datasets:[{label:'ฟู้ด แพ็กเกจจิ้ง',data:[92,90,88,91,89],backgroundColor:'rgba(46,125,50,0.80)'},{label:'ผู้ขายทั่วไป',data:[70,62,58,60,65],backgroundColor:'rgba(117,117,117,0.65)'}]},options:{responsive:false,maintainAspectRatio:false,scales:{y:{beginAtZero:true,max:100}}}});แผนภูมิเปรียบเทียบใช้เพื่ออธิบายกรอบประเมินผู้ขาย ไม่ใช่การรับประกันผลลัพธ์ ผู้ซื้อควรตรวจสอบสเปก ตัวอย่าง และเงื่อนไขบริการของแต่ละโครงการด้วยตนเองควรขอสเปกวัสดุ ข้อมูลชั้นกั้น เอกสารความปลอดภัยสำหรับสัมผัสอาหาร และเอกสารรับรองหรือรายงานทดสอบที่สอดคล้องกับคำกล่าวอ้างนั้น ๆ เอกสารควรระบุรุ่นสินค้าและเงื่อนไข ไม่ใช่เอกสารทั่วไปที่ไม่ผูกกับผลิตภัณฑ์อาหารทอดควรเน้นการต้านน้ำมัน อาหารแกงและซอสควรเน้นการกั้นของเหลว ส่วนอาหารร้อนที่ปิดฝาทันทีต้องเน้นความทนไอน้ำและการคงรูป ไม่มีชั้นกั้นชนิดเดียวที่เหมาะกับทุกเมนู จึงควรทดสอบกับอาหารจริงระบุให้อังกฤษกับผู้ผลิตผ่านรายละเอียดการใช้งานจริง ได้แก่ ประเภทอาหาร อุณหภูมิสูงสุด ระยะเวลาสัมผัส ปริมาณอาหาร และด้านสัมผัสอาหาร จากนั้นขอเอกสารที่ตรงกับโครงสร้างกล่องและตลาดประเทศไทยหรือประเทศปลายทางที่เกี่ยวข้องขึ้นอยู่กับชนิดวัสดุและระบบรับจัดการของแต่ละพื้นที่ ควรสอบถามผู้ให้บริการจัดการขยะหรือหน่วยงานในพื้นที่ก่อนสื่อสารกับผู้บริโภค ไม่ควรอ้างว่าสามารถทำปุ๋ยหมักได้ในถังขยะทั่วไปหากไม่มีระบบรองรับผู้ซื้อควรกำหนดขั้นตอนแจ้งเปลี่ยนแปลงล่วงหน้า การอนุมัติตัวอย่างใหม่ การรักษารหัสรุ่นและรหัสล็อต รวมถึงสิทธิ์ในการตรวจสอบก่อนส่งสินค้า การมีตัวอย่างมาตรฐานและเกณฑ์ตรวจรับที่ชัดเจนช่วยลดความเสี่ยงของคุณภาพไม่สม่ำเสมอได้มากแนวโน้มสำคัญคือการใช้วัสดุที่มีข้อมูลตรวจสอบได้ การออกแบบที่ใช้ทรัพยากรน้อยลง การปรับกล่องให้เหมาะกับเดลิเวอรี การพิมพ์ข้อมูลการคัดแยกที่เข้าใจง่าย และการจัดซื้อที่ประเมินต้นทุนรวมตลอดห่วงโซ่ ธุรกิจที่เตรียมเอกสาร สมรรถนะสินค้า และระบบควบคุมผู้ผลิตตั้งแต่วันนี้ จะพร้อมรับความคาดหวังด้านความยั่งยืนและข้อกำหนดของลูกค้ารายใหญ่มากกว่า