คู่มือส่งไฟล์อาร์ตเวิร์กบรรจุภัณฑ์สำหรับประเทศไทย
คำตอบโดยสรุป: งานพิมพ์อาร์ตเวิร์กพร้อมพิมพ์ที่สำเร็จต้องเริ่มจากไดคัทที่ถูกต้อง การควบคุมสีตามวัสดุ วิธีพิมพ์ที่เหมาะสม ปริมาณหมึกที่ควบคุมได้ และตัวอย่างจริงก่อนผลิต

สำหรับผู้ซื้อ นักออกแบบ และเจ้าของแบรนด์ในประเทศไทย การส่งไฟล์อาร์ตเวิร์กบรรจุภัณฑ์ไปโรงงานไม่ควรหมายถึงเพียงการส่งภาพโลโก้หรือไฟล์ออกแบบสวยงาม แต่ต้องเป็นการส่ง “ข้อกำหนดการผลิต” ที่ตรวจสอบได้จริง งานพิมพ์บนแก้วกระดาษ กล่องอาหาร กล่องเบอร์เกอร์ ชามกระดาษ ถาดอาหาร หรือกล่องแบ่งช่อง มีข้อจำกัดจากพื้นผิว ความโค้ง รอยพับ การเคลือบ และความเร็วของสายการผลิต
ก่อนอนุมัติผลิต ผู้ซื้อควรกำหนดขอบเขตไดคัท พื้นที่ปลอดภัย ตำแหน่งรอยต่อ ค่าความคลาดเคลื่อนของการลงทะเบียนสี เกณฑ์สีที่ยอมรับได้ และระดับความทนต่อการถูอย่างชัดเจน ควรอนุมัติผ่านตัวอย่างสีดิจิทัล ตัวอย่างสีขาว หรือตัวอย่างพิมพ์ก่อนผลิต แล้วเก็บบันทึกฉบับอนุมัติไว้เพื่อใช้กับการสั่งซ้ำ วิธีนี้ช่วยลดข้อโต้แย้ง ลดการแก้ไขสินค้า และทำให้ภาพลักษณ์ของแบรนด์สม่ำเสมอในทุกสาขา
เช็กลิสต์เร่งด่วนก่อนส่งไฟล์
| รายการตรวจสอบ | สิ่งที่ต้องระบุ | ความเสี่ยงหากไม่ระบุ | ผู้รับผิดชอบหลัก |
|---|---|---|---|
| ไฟล์ต้นฉบับ | ไฟล์เวกเตอร์ที่แก้ไขได้ พร้อมแบบส่งออกสำหรับพิมพ์ | ตัวอักษรเพี้ยนและเส้นขอบไม่คม | นักออกแบบ |
| ไดคัท | เส้นตัด เส้นพับ เส้นเจาะ และพื้นที่กาวแยกชั้นชัดเจน | โลโก้โดนตัดหรือวางบนรอยพับ | นักออกแบบและโรงงาน |
| พื้นที่ตัดตก | เพิ่มภาพพื้นหลังเกินแนวตัดตามข้อกำหนดโรงงาน | เกิดขอบขาวหลังตัด | นักออกแบบ |
| สีแบรนด์ | ระบุค่าสีอ้างอิงและลำดับความสำคัญของสี | สีแบรนด์คลาดเคลื่อนระหว่างล็อต | เจ้าของแบรนด์ |
| ภาพและตัวอักษร | ฝังภาพ ความละเอียดเหมาะสม และแปลงตัวอักษรเป็นเส้น | ภาพแตกหรือแบบอักษรเปลี่ยน | นักออกแบบ |
| ตัวอย่างก่อนผลิต | ลงนามอนุมัติสี โครงสร้าง และตำแหน่งพิมพ์ | ไม่มีมาตรฐานสำหรับตรวจรับสินค้า | ผู้ซื้อ |
ตารางนี้ควรแนบไปพร้อมใบสั่งซื้อและไฟล์งานทุกครั้ง โดยเฉพาะโครงการที่จัดส่งเข้าสู่กรุงเทพมหานคร สมุทรปราการ ชลบุรี เชียงใหม่ ภูเก็ต หรือส่งต่อผ่านท่าเรือแหลมฉบัง เพราะสินค้าอาจต้องผ่านหลายฝ่ายตั้งแต่ทีมแบรนด์ ฝ่ายจัดซื้อ โรงงาน ผู้ตรวจสอบ และคลังสินค้า
ภาพรวมตลาดบรรจุภัณฑ์อาหารในประเทศไทย
ตลาดอาหารพร้อมรับประทาน ร้านกาแฟ บริการจัดส่งอาหาร และเครือข่ายร้านอาหารในประเทศไทยยังผลักดันความต้องการบรรจุภัณฑ์พิมพ์ลายอย่างต่อเนื่อง แบรนด์ไม่ได้ใช้บรรจุภัณฑ์เพียงเพื่อบรรจุอาหาร แต่ใช้เป็นสื่อที่พบลูกค้าในช่วงเวลาสำคัญ จึงให้ความสำคัญกับสี โลโก้ ข้อมูลการคัดแยกขยะ และการแสดงภาพลักษณ์ที่เชื่อถือได้
กราฟแสดงแนวโน้มเชิงประมาณการของความต้องการบรรจุภัณฑ์พิมพ์ลายสำหรับธุรกิจอาหารและเครื่องดื่ม โดยการเติบโตไม่ได้หมายความว่างานทุกประเภทควรใช้เทคนิคเดียวกัน ยอดสั่งจำนวนมากอาจเหมาะกับการพิมพ์ที่มีต้นทุนต่อหน่วยต่ำ ขณะที่การทดลองตลาดหรือเมนูตามฤดูกาลอาจเหมาะกับการผลิตที่ยืดหยุ่นกว่า
หลีกเลี่ยงปัญหางานพิมพ์บนอาร์ตเวิร์กบรรจุภัณฑ์พร้อมพิมพ์

ปัญหาส่วนใหญ่เกิดก่อนเครื่องพิมพ์เริ่มทำงาน เช่น ใช้ไดคัทเก่า ส่งไฟล์ที่ไม่มีชั้นข้อมูล ระบุสีไม่ครบ วางข้อความติดแนวพับ หรือออกแบบภาพเต็มพื้นที่โดยไม่พิจารณาการซ้อนทับของหมึก การตรวจไฟล์อย่างเป็นระบบช่วยป้องกันการหยุดสายการผลิตและลดเวลารอสินค้าที่ท่าเรือหรือคลังปลายทาง
บรรจุภัณฑ์แต่ละชนิดมีพื้นที่พิมพ์จริงไม่เท่ากัน แก้วกระดาษมีรอยต่อแนวตั้งและลักษณะทรงกรวย กล่องเบอร์เกอร์มีรอยพับหลายจุด กล่องก๋วยเตี๋ยวมีมุมพับที่สร้างแรงตึง ส่วนชามกระดาษมักมีผิวโค้งและพื้นที่ใต้ขอบที่ต้องหลีกเลี่ยงข้อความสำคัญ โรงงานควรตรวจไฟล์ตามโครงสร้างจริง ไม่ใช่ตรวจเฉพาะภาพบนจอ
ประเภทสินค้าและจุดเสี่ยงของอาร์ตเวิร์ก
| ประเภทบรรจุภัณฑ์ | จุดเสี่ยงหลัก | คำแนะนำการออกแบบ | การทดสอบที่ควรทำ |
|---|---|---|---|
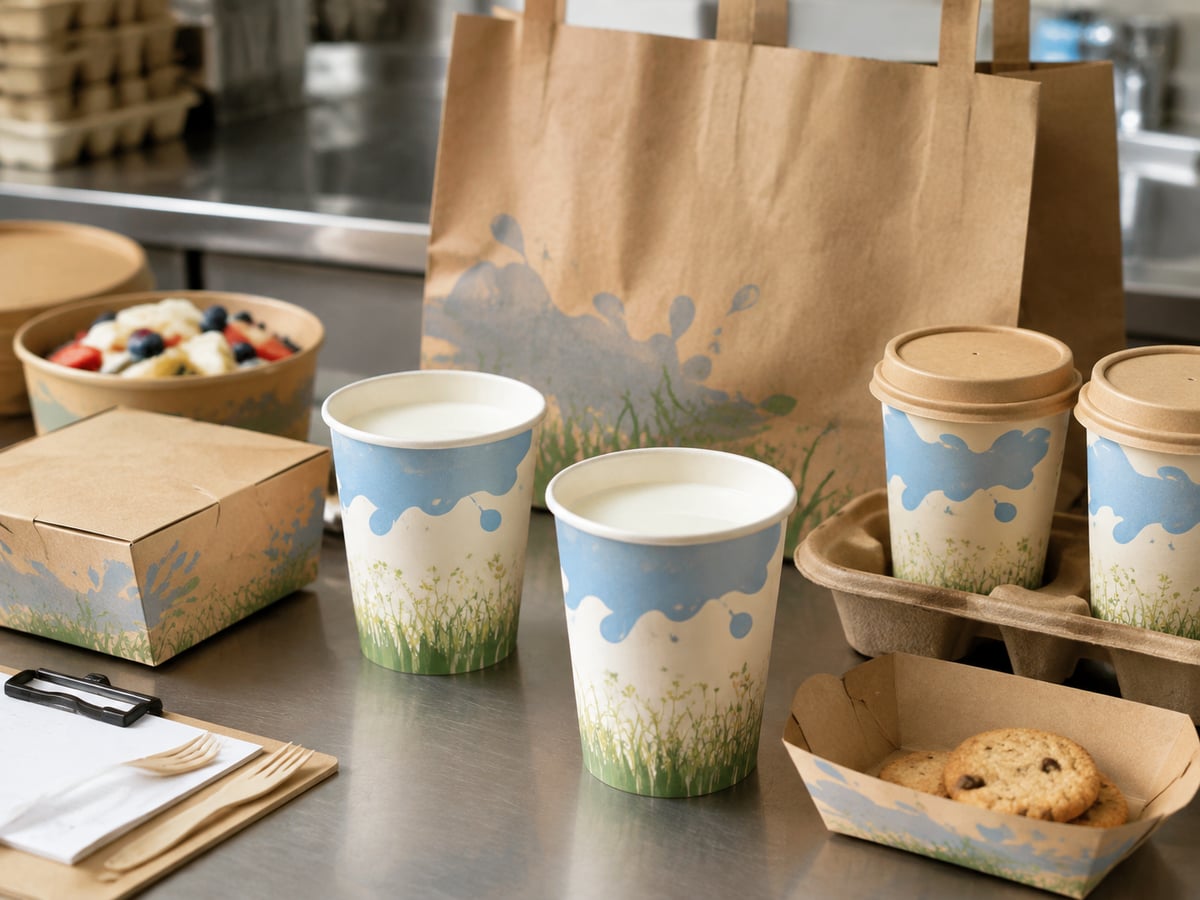
| แก้วกระดาษ | รอยต่อและความโค้งของทรงแก้ว | เว้นโลโก้จากรอยต่อและขอบบน | ประกอบแก้วจริงและตรวจแนวภาพ |
| ชามกระดาษ | ภาพบิดตัวบริเวณผิวโค้ง | ใช้ตัวอักษรสำคัญในโซนกลาง | ตรวจมุมมองรอบชาม |
| กล่องเบอร์เกอร์ | รอยพับบนฝาและผนังกล่อง | หลีกเลี่ยงเส้นละเอียดข้ามรอยพับ | ทดสอบพับเปิดปิดซ้ำ |
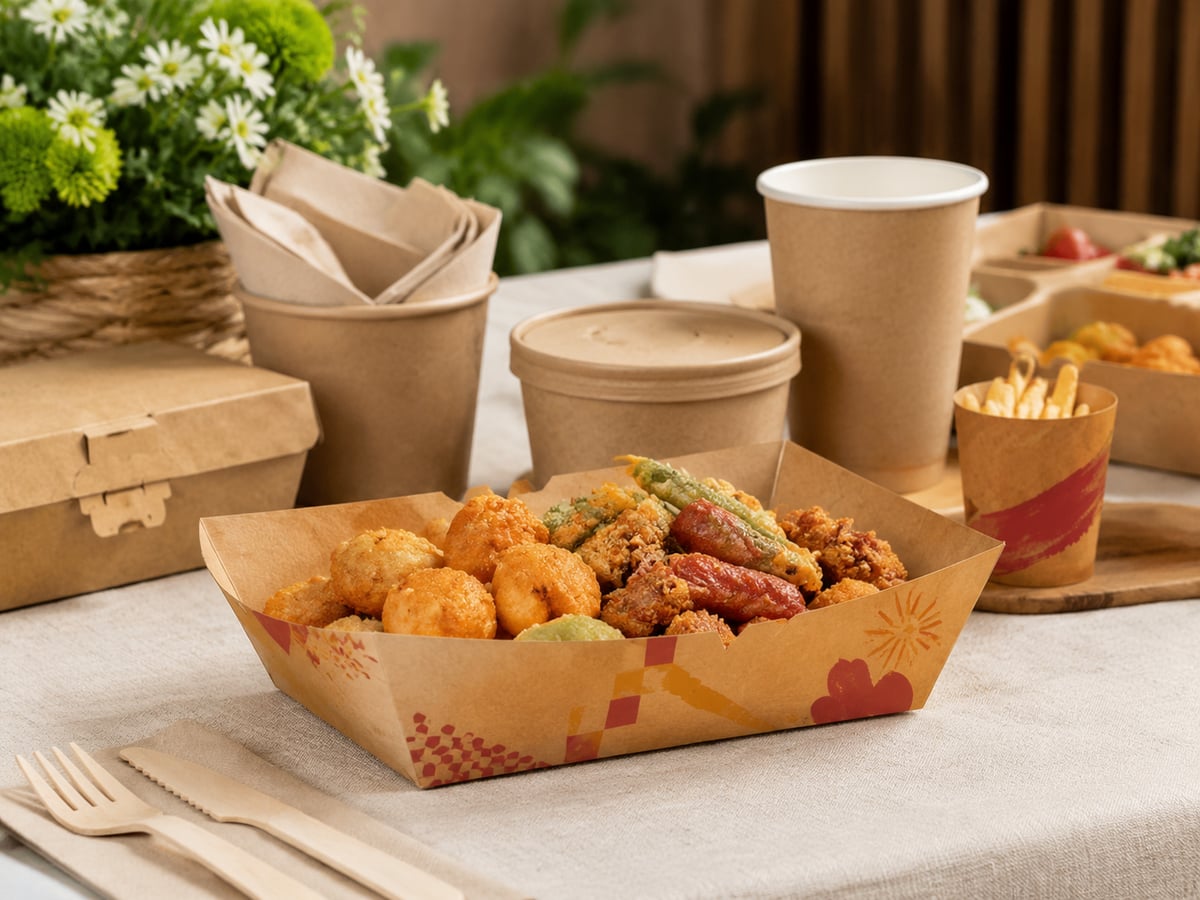
| กล่องอาหารคราฟท์ | สีเปลี่ยนตามพื้นกระดาษน้ำตาล | ปรับค่าสีตามตัวอย่างบนวัสดุจริง | เปรียบเทียบสีบนกระดาษจริง |
| ถาดอาหาร | ขอบยกและมุมขึ้นรูป | เก็บข้อมูลสำคัญห่างจากขอบ | ตรวจหลังขึ้นรูปและซ้อนสินค้า |
| กล่องแบ่งช่องอาหาร | ความคลาดเคลื่อนหลายแนวพับ | จัดลำดับภาพให้เหมาะกับด้านหลัก | ตรวจทุกด้านหลังประกอบ |
หากต้องการประเมินชนิดบรรจุภัณฑ์ก่อนเริ่มออกแบบ สามารถดูแนวทางสินค้าได้จาก บรรจุภัณฑ์อาหารที่ผลิตตามสั่ง เพื่อเลือกโครงสร้างที่สอดคล้องกับอาหาร อุณหภูมิ ระยะเวลาขนส่ง และภาพลักษณ์ของแบรนด์
เหตุใดหน้าจอจึงทำนายสีที่พิมพ์บนอาร์ตเวิร์กบรรจุภัณฑ์ไม่ได้

หน้าจอสร้างสีด้วยแสง ขณะที่งานพิมพ์สร้างสีด้วยหมึกบนพื้นผิวที่สะท้อนแสง สีเดียวกันจึงดูต่างกันได้ตามชนิดกระดาษ ความขาวของวัสดุ ความหยาบ การเคลือบ ความหนาหมึก แสงในสถานที่ตรวจ และกระบวนการพิมพ์ กระดาษขาวเคลือบผิวอาจทำให้สีสดกว่า ขณะที่กระดาษคราฟท์ทำให้สีดูหม่นหรืออุ่นขึ้น
สำหรับสีแบรนด์ที่มีความสำคัญ เช่น สีแดงของร้านอาหาร สีเขียวของสินค้าธรรมชาติ หรือสีเฉพาะของเครือข่ายเครื่องดื่ม ควรระบุสีอ้างอิงอย่างชัดเจนและอนุมัติบนวัสดุจริง ไม่ควรอนุมัติจากภาพบนโทรศัพท์เพียงอย่างเดียว หากมีหลายโรงงานหรือหลายรอบการผลิต ควรกำหนดเกณฑ์ความต่างสีที่ยอมรับได้และเก็บชิ้นงานอ้างอิงไว้
ปัจจัยที่ทำให้สีเปลี่ยนบนวัสดุชนิดต่าง ๆ
| ปัจจัย | ผลต่อสี | วิธีควบคุม | หลักฐานอนุมัติ |
|---|---|---|---|
| ความขาวของกระดาษ | สีสว่างหรือหม่นต่างกัน | กำหนดเกรดกระดาษ | ตัวอย่างกระดาษ |
| ผิวเคลือบ | ความเงาและความเข้มเปลี่ยน | ระบุชนิดการเคลือบ | ตัวอย่างพิมพ์จริง |
| ความหนาหมึก | สีเข้มเกินหรือแห้งช้า | ควบคุมปริมาณหมึก | บันทึกการผลิต |
| สีพื้นวัสดุ | สีอ่อนถูกกลืนหรือเพี้ยน | ปรับสูตรสีหรือใช้ชั้นรองพื้น | ตัวอย่างบนวัสดุจริง |
| แสงตรวจงาน | การมองเห็นสีไม่เหมือนกัน | ใช้สภาพแสงตรวจมาตรฐาน | รายงานตรวจรับ |
| การสั่งซ้ำ | สีอาจต่างจากล็อตเดิม | อ้างอิงชิ้นงานแม่แบบ | แฟ้มอนุมัติประจำรุ่น |
การควบคุมสีที่ดีไม่ได้หมายถึงการรับประกันว่าสีจะเหมือนบนจอทุกประการ แต่หมายถึงการตกลงล่วงหน้าว่า “สีที่ยอมรับได้” มีลักษณะใด วัดอย่างไร และใครเป็นผู้อนุมัติ
ค่าคลาดเคลื่อนการลงทะเบียนบนบรรจุภัณฑ์ทรงโค้งและมีรอยพับ
การลงทะเบียนคือความแม่นยำในการวางสี ภาพ และองค์ประกอบแต่ละชั้นให้ตรงตำแหน่งเดียวกัน ในงานแผ่นราบ ความคลาดเคลื่อนเล็กน้อยอาจมองเห็นไม่ชัด แต่บนแก้ว ชาม หรือกล่องที่พับขึ้นรูป ความคลาดเคลื่อนอาจทำให้เส้นขอบโลโก้ซ้อนผิดตำแหน่ง ตัวอักษรติดรอยพับ หรือภาพที่ควรอยู่กึ่งกลางเลื่อนไปด้านข้าง
ผู้ซื้อควรกำหนดพื้นที่สำคัญของแบรนด์ เช่น โลโก้ คำรับรองสินค้า รหัสสินค้า และข้อความที่กฎหมายกำหนด ให้มีระยะปลอดภัยจากเส้นตัด รอยพับ รอยต่อ และขอบม้วน โรงงานควรส่งแบบขึ้นรูปเพื่อให้ทีมแบรนด์เห็นตำแหน่งจริงรอบผลิตภัณฑ์ ไม่ใช่เพียงแบบคลี่บนกระดาษ
กราฟแสดงตัวอย่างระดับความต้องการบรรจุภัณฑ์พิมพ์แบรนด์ตามกลุ่มการใช้งาน ซึ่งกลุ่มอาหารจัดส่งและร้านอาหารด่วนมักต้องการความสม่ำเสมอของภาพลักษณ์สูง เพราะลูกค้าเห็นบรรจุภัณฑ์ทั้งระหว่างรับสินค้า ระหว่างรับประทาน และในการแชร์ภาพผ่านสื่อสังคม
หมึกปริมาณมาก ความเสี่ยงต่อการแตกร้าว และการแห้งตัว
พื้นที่สีทึบขนาดใหญ่ โดยเฉพาะสีเข้มบนแนวพับ อาจเพิ่มความเสี่ยงต่อการแตกร้าว การถลอก การติดกันของชิ้นงาน หรือการแห้งไม่สมบูรณ์ ปัญหานี้พบได้ในกล่องอาหารที่ต้องพับขึ้นรูปเร็ว และในบรรจุภัณฑ์ที่ต้องซ้อนจำนวนมากก่อนขนส่งผ่านท่าเรือกรุงเทพหรือท่าเรือแหลมฉบัง
นักออกแบบควรหลีกเลี่ยงการใช้พื้นที่สีเข้มเต็มแผ่นโดยไม่ปรึกษาโรงงาน หากจำเป็นต้องใช้พื้นสีเต็ม ควรถามเรื่องชนิดหมึก การเคลือบผิว ระยะเวลาแห้ง การทดสอบการถู และการพับจริง ลวดลายที่มีช่องว่างหรือพื้นผิวแบบมีเท็กซ์เจอร์อาจช่วยลดปริมาณหมึกโดยยังคงเอกลักษณ์ของแบรนด์
แนวทางเลือกวิธีพิมพ์ตามงาน
| ลักษณะโครงการ | วิธีที่มักเหมาะสม | ข้อดี | ประเด็นที่ต้องตรวจ |
|---|---|---|---|
| คำสั่งซื้อจำนวนมาก สีคงที่ | การพิมพ์ระบบอุตสาหกรรม | ต้นทุนต่อหน่วยมีประสิทธิภาพ | ระยะเตรียมงานและการอนุมัติสี |
| หลายแบบในปริมาณจำกัด | การพิมพ์ดิจิทัล | ปรับแบบได้รวดเร็ว | ความต่างสีระหว่างวัสดุ |
| สีแบรนด์เฉพาะเจาะจง | การพิมพ์สีพิเศษ | ควบคุมสีสำคัญได้ดี | ตัวอย่างสีจริงก่อนผลิต |
| ภาพหลายเฉดสี | การพิมพ์หลายแม่สี | เหมาะกับภาพถ่ายและไล่ระดับ | การแยกสีและรายละเอียดเล็ก |
| งานบนกระดาษคราฟท์ | การพิมพ์ที่ปรับสูตรสีตามพื้น | คงบุคลิกวัสดุธรรมชาติ | สีอ่อนและสีสดอาจเปลี่ยน |
| โครงการทดลองตลาด | การทำตัวอย่างและผลิตระยะสั้น | ลดความเสี่ยงก่อนขยายยอด | ต้นทุนต่อหน่วยและระยะเวลา |
ไม่ควรเลือกวิธีพิมพ์จากราคาอย่างเดียว ควรพิจารณาปริมาณสั่งซื้อ จำนวนสี ความละเอียดของลาย พื้นผิววัสดุ ความเร็วในการเปิดตัวสินค้า และมาตรฐานที่ต้องใช้ในตลาดปลายทาง
ปกป้องดีไซน์จากความล่าช้าในการผลิตที่เกิดจากไฟล์ไม่ครบถ้วน
ไฟล์ไม่ครบอาจทำให้โครงการล่าช้าหลายวันหรือหลายสัปดาห์ โดยเฉพาะเมื่อมีการสั่งสินค้าร่วมหลายประเภท เช่น แก้ว ชาม กล่อง และถาด ซึ่งต้องใช้ไดคัทคนละชุด ความล่าช้ามักเกิดจากไฟล์ภาพความละเอียดต่ำ ข้อความที่ไม่ได้แปลงเป็นเส้น ไม่มีรหัสสี ไม่มีการระบุด้านพิมพ์ หรือส่งแบบที่ไม่ตรงกับขนาดผลิตจริง
เพื่อป้องกันปัญหา ฝ่ายจัดซื้อควรใช้แบบฟอร์มอนุมัติเดียวกันสำหรับทุกโครงการ ระบุชื่อสินค้า รหัสแบบ รุ่นไดคัท รุ่นวัสดุ สีอ้างอิง วันที่อนุมัติ ผู้อนุมัติ และหมายเหตุการผลิต เมื่อมีการแก้ไขแม้เพียงตำแหน่งเล็กน้อย ควรออกเลขฉบับใหม่ ไม่ควรสั่งผลิตจากไฟล์ชื่อคลุมเครือ
ลำดับการอนุมัติงานที่แนะนำ
| ขั้นตอน | สิ่งที่ตรวจ | ผลลัพธ์ที่ต้องเก็บ | จุดตัดสินใจ |
|---|---|---|---|
| รับข้อมูลโครงการ | อาหาร ขนาด ปริมาณ และตลาดปลายทาง | ใบสรุปความต้องการ | เลือกสินค้าและวัสดุ |
| ตรวจไดคัท | แนวตัด รอยพับ รอยต่อ และพื้นที่ปลอดภัย | แบบคลี่อนุมัติ | ยืนยันโครงสร้าง |
| ตรวจอาร์ตเวิร์ก | สี ภาพ ตัวอักษร และข้อมูลจำเป็น | ไฟล์ฉบับควบคุม | อนุมัติพิมพ์ |
| ทำตัวอย่างสีขาว | ขนาด การขึ้นรูป และตำแหน่งงาน | ชิ้นงานลงนาม | อนุมัติโครงสร้าง |
| ทำตัวอย่างพิมพ์ | สี การลงทะเบียน และการถู | ชิ้นงานอ้างอิง | อนุมัติผลิตจำนวนมาก |
| ตรวจระหว่างผลิต | ความสม่ำเสมอและข้อบกพร่อง | รายงานตรวจสอบล็อต | ปล่อยสินค้าเพื่อจัดส่ง |
สำหรับโครงการที่มีกำหนดเปิดร้านในกรุงเทพมหานคร พัทยา เชียงใหม่ หรือภูเก็ต ควรเผื่อเวลาสำหรับการทำตัวอย่างและแก้ไขงาน ไม่ควรนำวันผลิตมาตรฐานมาใช้เป็นวันรับสินค้าโดยตรง เพราะยังมีขั้นตอนตรวจรับ บรรจุ ขนส่ง และพิธีการนำเข้า
กำหนดการทดสอบสีและความทนต่อการถูอย่างเป็นกลาง
คำว่า “สีสวย” หรือ “พิมพ์คม” มีความหมายต่างกันในแต่ละฝ่าย จึงควรเปลี่ยนเป็นเกณฑ์ตรวจรับที่มองเห็นและบันทึกได้ เช่น ตำแหน่งโลโก้ต้องอยู่ในพื้นที่กำหนด สีสำคัญต้องอยู่ใกล้ชิ้นงานอ้างอิง ไม่มีหมึกหลุดลอกเกินเกณฑ์หลังการทดสอบการถู และไม่มีรอยเปื้อนที่มองเห็นได้ภายใต้สภาพแสงตรวจ
การทดสอบการถูมีความสำคัญกับบรรจุภัณฑ์ที่ผ่านการซ้อน การขนย้าย หรือสัมผัสกับน้ำมันและความชื้น เช่น กล่องอาหารทอด กล่องข้าว และแก้วเครื่องดื่มเย็น ควรตกลงล่วงหน้าว่าจะทดสอบในสภาพแห้ง สภาพเปียก หรือหลังการสัมผัสไขมันตามลักษณะการใช้งานจริง
แนวโน้มในประเทศไทยกำลังเปลี่ยนจากการเลือกบรรจุภัณฑ์จากราคาเพียงอย่างเดียว ไปสู่การประเมินวัสดุ การนำกลับมาใช้ประโยชน์ เอกสารด้านความปลอดภัยอาหาร และความน่าเชื่อถือของข้อมูลสิ่งแวดล้อม แบรนด์ควรตรวจสอบข้อความหรือสัญลักษณ์ด้านสิ่งแวดล้อมให้สอดคล้องกับวัสดุและข้อกำหนดของตลาดอย่างแท้จริง
การควบคุมการสั่งซ้ำเพื่อความสม่ำเสมอของภาพลักษณ์
การสั่งซ้ำเป็นช่วงที่แบรนด์พบปัญหาสีต่างจากล็อตก่อน โลโก้ขยับ หรือใช้วัสดุไม่ตรงรุ่นมากที่สุด การสร้างระบบควบคุมการสั่งซ้ำจึงสำคัญพอ ๆ กับการอนุมัติครั้งแรก ผู้ซื้อควรเก็บไฟล์ต้นฉบับที่ล็อกฉบับ หมายเลขไดคัท รายละเอียดกระดาษ ชนิดเคลือบ สูตรสี และภาพถ่ายหรือชิ้นงานอ้างอิงของล็อตที่อนุมัติ
สำหรับร้านอาหารหลายสาขาและผู้จัดจำหน่ายในประเทศไทย แนะนำให้ตั้งรหัสสินค้าแยกตามขนาด วัสดุ สี และโครงสร้าง เช่น แก้วขนาดต่างกันไม่ควรใช้รหัสเดียวกันแม้มีลายเหมือนกัน ระบบนี้ช่วยลดความผิดพลาดในช่วงสั่งซื้อเร่งด่วนหรือสั่งเติมสต็อกตามฤดูกาล
ตัวอย่างเกณฑ์ตรวจรับสำหรับการสั่งซ้ำ
| หัวข้อควบคุม | เกณฑ์ตัวอย่าง | วิธีตรวจ | การดำเนินการเมื่อไม่ผ่าน |
|---|---|---|---|
| ตำแหน่งโลโก้ | อยู่ในพื้นที่อนุมัติ | เทียบแบบขึ้นรูป | คัดแยกและตรวจสอบเพิ่ม |
| ความสม่ำเสมอของสี | ใกล้เคียงชิ้นงานแม่แบบ | เทียบภายใต้แสงเดียวกัน | ปรับตั้งก่อนผลิตต่อ |
| รอยเปื้อนหมึก | ไม่มีรอยที่เห็นได้ชัด | สุ่มตรวจหลายตำแหน่ง | หยุดและหาสาเหตุ |
| การถูของหมึก | ไม่หลุดลอกเกินข้อตกลง | ทดสอบตามเงื่อนไขกำหนด | ทบทวนหมึกและการเคลือบ |
| ความถูกต้องของโครงสร้าง | พับและประกอบได้ปกติ | ประกอบชิ้นงานจริง | ตรวจไดคัทและการขึ้นรูป |
| จำนวนและการบรรจุ | ตรงตามใบสั่งซื้อ | นับและตรวจฉลากกล่อง | รายงานส่วนต่างก่อนจัดส่ง |
ฟูเด แพคเกจจิ้ง: ประสบการณ์กว่า 20 ปี โรงงาน 30,000 ตารางเมตร และกำลังผลิต 120,000 ชิ้นต่อวัน
ฟูเด แพคเกจจิ้งสนับสนุนผู้ซื้อธุรกิจจากประเทศไทยด้วยแนวทางที่เน้นการลดความเสี่ยงตั้งแต่การเลือกโครงสร้างไปจนถึงการตรวจสอบก่อนจัดส่ง โรงงานมีประสบการณ์ในอุตสาหกรรมบรรจุภัณฑ์อาหารมากกว่า 20 ปี มีฐานการผลิตของตนเองขนาด 30,000 ตารางเมตร และกำลังการผลิตอัตโนมัติสูงสุดประมาณ 120,000 ชิ้นต่อวัน จึงรองรับทั้งโครงการเปิดตัวแบรนด์และคำสั่งซื้อซ้ำของเครือข่ายร้านอาหาร
ความสามารถด้านเทคโนโลยี
ทีมงานสามารถตรวจอาร์ตเวิร์กและไดคัท แนะนำวัสดุและการเคลือบตามประเภทอาหาร ช่วยตรวจการจับคู่สีแบรนด์ และสนับสนุนการทำตัวอย่างดิจิทัล ตัวอย่างสีขาว หรือตัวอย่างพิมพ์ก่อนผลิต ห้องปฏิบัติการภายในช่วยตรวจประสิทธิภาพด้านโครงสร้าง การรั่วซึม ความทนต่อไขมัน ความแข็งแรง และคุณสมบัติที่เกี่ยวข้องกับการใช้งานจริง
ความสามารถด้านการผลิต
กระบวนการผลิตครอบคลุมการคัดเลือกวัสดุ การพิมพ์ การไดคัท การขึ้นรูป การตรวจสอบ การบรรจุ และการจัดส่งในระบบเดียว สินค้าหลักประกอบด้วยแก้วกระดาษ ชามกระดาษ กล่องเบอร์เกอร์ กล่องอาหารคราฟท์ ภาชนะสลัด กล่องก๋วยเตี๋ยว ถาดอาหาร และกล่องอาหารแบบแบ่งช่อง การรวมสินค้าหลายหมวดไว้กับผู้ผลิตรายเดียวช่วยให้ผู้ซื้อควบคุมคุณภาพ สี และการวางแผนตู้สินค้าได้ง่ายขึ้น
ความสามารถด้านบริการ
สำหรับลูกค้าในประเทศไทย ทีมงานสนับสนุนงานแบบรับจ้างผลิตและออกแบบร่วมกัน ตั้งแต่การคัดเลือกสินค้า การพัฒนาขนาด การตรวจไฟล์ การทำตัวอย่าง การผลิตจำนวนมาก ไปจนถึงเอกสารสำหรับการส่งออก สามารถรองรับการจัดส่งทางเรือ ทางอากาศ ตัวอย่างด่วน และการวางแผนคำสั่งซื้อตามกำหนดการได้ ผู้ซื้อสามารถศึกษารายละเอียด บริการพัฒนาบรรจุภัณฑ์ตามแบรนด์ เพื่อเริ่มต้นโครงการอย่างเป็นขั้นตอน
โรงงานให้ความสำคัญกับการตรวจสอบย้อนกลับของล็อต เอกสารระบบคุณภาพ วัสดุที่เกี่ยวข้องกับความปลอดภัยอาหาร และการสนับสนุนเอกสารตามตลาดปลายทาง ลูกค้ายังสามารถแต่งตั้งหน่วยงานตรวจสอบอิสระก่อนจัดส่งได้ หากต้องการทราบแนวคิดและประสบการณ์ของผู้ผลิต สามารถอ่าน ข้อมูลเกี่ยวกับฟูเด แพคเกจจิ้ง ได้โดยตรง
กราฟเปรียบเทียบเป็นตัวอย่างกรอบประเมินผู้ผลิต โดยผู้ซื้อควรใช้ข้อมูลจริงจากข้อเสนอ ตัวอย่าง เอกสาร และผลตรวจงานของแต่ละโครงการ ไม่ควรตัดสินใจจากราคาต่อชิ้นเพียงอย่างเดียว เพราะต้นทุนที่แท้จริงรวมถึงความเสี่ยงจากงานพิมพ์ผิด การรอสินค้า การแก้ไขคำสั่งซื้อ และความเสียหายต่อแบรนด์
คำถามที่พบบ่อยเกี่ยวกับการตรวจไฟล์อาร์ตเวิร์กบรรจุภัณฑ์ก่อนส่งโรงงาน
วิธีพิมพ์แบบใดเหมาะกับอาร์ตเวิร์กบรรจุภัณฑ์พร้อมพิมพ์
คำตอบขึ้นอยู่กับปริมาณสั่งซื้อ จำนวนสี ความละเอียดของภาพ วัสดุ และเป้าหมายด้านต้นทุน งานจำนวนมากที่ต้องการสีคงที่มักเหมาะกับกระบวนการอุตสาหกรรมที่เตรียมงานเฉพาะ ส่วนงานทดลองตลาดหรือมีหลายลายอาจเหมาะกับวิธีที่เปลี่ยนแบบได้ยืดหยุ่น ควรส่งข้อมูลปริมาณ ขนาด และกำหนดส่งมอบให้โรงงานประเมินก่อนเลือก
ต้องใช้ไฟล์อาร์ตเวิร์กชนิดใดบ้าง
ควรส่งไฟล์เวกเตอร์ที่แก้ไขได้ ไฟล์สำหรับตรวจภาพ และแบบไดคัทฉบับล่าสุด แยกชั้นงานพิมพ์ เส้นตัด เส้นพับ และพื้นที่กาวให้ชัดเจน ภาพควรมีความละเอียดเหมาะสม ตัวอักษรควรแปลงเป็นเส้น และต้องแนบข้อมูลสีพร้อมหมายเลขฉบับของไฟล์
อนุมัติสีแบรนด์อย่างไร
ให้ระบุสีอ้างอิงและอนุมัติจากตัวอย่างที่พิมพ์บนวัสดุจริง พร้อมบันทึกเงื่อนไขวัสดุ ชนิดเคลือบ และวันที่อนุมัติ หากสีมีความสำคัญสูง ควรเก็บชิ้นงานแม่แบบไว้เทียบกับการผลิตในอนาคต ไม่ควรใช้ภาพหน้าจอเป็นหลักฐานสุดท้าย
ทำไมสีจึงเปลี่ยนเมื่อพิมพ์บนกระดาษคนละชนิด
เพราะพื้นกระดาษ ความขาว ความหยาบ การดูดซึม และการเคลือบส่งผลต่อการสะท้อนแสงและการซึมของหมึก กระดาษคราฟท์และกระดาษขาวเคลือบผิวจึงให้ผลต่างกัน แม้จะใช้ไฟล์เดียวกัน ควรทดสอบบนวัสดุที่จะใช้จริงก่อนสั่งผลิตจำนวนมาก
ข้อบกพร่องใดควรปฏิเสธในการตรวจรับงานพิมพ์
ควรปฏิเสธหรือให้ตรวจสอบเพิ่มเติมเมื่อพบโลโก้เลื่อนออกจากพื้นที่กำหนด สีต่างจากชิ้นงานที่อนุมัติอย่างเห็นได้ชัด หมึกถลอกหรือเปื้อน รอยตัดทำลายข้อความสำคัญ กล่องพับไม่ได้ตามปกติ มีรอยกด รอยยับ หรือจำนวนสินค้าไม่ตรงตามใบสั่งซื้อ เกณฑ์เหล่านี้ควรถูกระบุในเอกสารอนุมัติก่อนเริ่มผลิต
หากกำลังเตรียมโครงการบรรจุภัณฑ์สำหรับร้านอาหาร ร้านกาแฟ ธุรกิจจัดส่งอาหาร หรือผู้จัดจำหน่ายในประเทศไทย สามารถ ติดต่อทีมงานเพื่อขอคำแนะนำด้านไฟล์ ตัวอย่าง และการผลิต โดยเตรียมข้อมูลประเภทอาหาร ขนาดที่ต้องการ ปริมาณสั่งซื้อ สีแบรนด์ เมืองปลายทาง และกำหนดเวลารับสินค้า เพื่อให้ได้รับข้อเสนอที่เหมาะกับการใช้งานจริงมากที่สุด
เกี่ยวกับผู้เขียน
Fude Packaging เป็นผู้ผลิตบรรจุภัณฑ์แบบยืดหยุ่นระดับมืออาชีพที่ให้บริการแก่แบรนด์อาหาร ผู้ค้าส่ง และผู้จัดจำหน่ายทั่วโลก ทีมงานของเราแบ่งปันข้อมูลเชิงลึกที่เป็นประโยชน์เกี่ยวกับบรรจุภัณฑ์ที่กำหนดเอง เทคโนโลยีการพิมพ์ วัสดุที่ปลอดภัยต่ออาหาร และแนวโน้มอุตสาหกรรม เพื่อช่วยให้ธุรกิจต่างๆ สร้างโซลูชันบรรจุภัณฑ์ที่ดีขึ้น
แชร์
Product Category
Start Your Project With Fude Today
โพสต์ที่เกี่ยวข้อง
-

สั่งชามกระดาษขายส่งในประเทศไทยอย่างคุ้มค่าและมั่นใจ
ตลาดบรรจุภัณฑ์อาหารในประเทศไทยกำลังเปลี่ยนเร็วจากหลายแรงขับพร้อมกัน ทั้งการเติบโตของเดลิเวอรี ร้านอาหารแบบหยิบกลับ บ้านพักตากอากาศในภูเก็ตและพัทยา ธุรกิจคาเฟ่ในกรุงเทพฯ และเชียงใหม่ รวมถึงข้อกำหนดด้านสิ่งแวดล้อมที่เข้มขึ้นจากผู้บริโภคและผู้ซื้อองค์กร เมื่อผู้ประกอบการต้องการชามกระดาษจำนวนมากเพื่อเสิร์ฟก๋วยเตี๋ยว ซุป ข้าวหน้าเครื่อง สลัด ของหวาน หรืออาหารพร้อมรับประทาน คำถามสำคัญไม่ใช่แค่ราคาเท่าไร แต่คือจะซื้ออย่างไรให้ต้นทุนรวมต่ำ คุณภาพคงที่ ส่งถึงคลังตรงเวลา และรองรับการเติบโตของธุรกิจได้จริงบทความนี้ออกแบบสำหรับผู้นำเข้า ผู้จัดจำหน่าย ผู้ค้าส่ง ร้านอาหารเชน ผู้ประกอบการเดลิเวอรี และเจ้าของแบรนด์อาหารในประเทศไทยที่กำลังมองหาโปรแกรมสั่งซื้อชามกระดาษแบบขายส่งอย่างเป็นระบบ เราจะอธิบายตั้งแต่การเจรจาราคาตามปริมาณ การควบคุมคุณภาพในล็อตใหญ่ การบริหารสต็อก การพิมพ์โลโก้ โลจิสติกส์ผ่านท่าเรือแหลมฉบังและคลังในกรุงเทพมหานคร เงื่อนไขชำระเงิน ตลอดจนแนวโน้มปี 2569 ที่จะมีผลต่อการตัดสินใจซื้อจริงหากคุณต้องสรุปสั้นที่สุด การสั่งชามกระดาษแบบขายส่งให้คุ้มค่าในประเทศไทยควรเลือกผู้ผลิตหรือผู้ค้าส่งที่ทำได้ 6 เรื่องพร้อมกัน คือ หนึ่ง ให้ราคาตามปริมาณอย่างโปร่งใส สอง มีมาตรฐานคุณภาพคงที่ทุกล็อต สาม มีตัวเลือกขนาด วัสดุ และการพิมพ์ที่เหมาะกับเมนูจริง สี่ วางแผนส่งมอบและสต็อกได้ตามฤดูกาลขาย ห้า เสนอเงื่อนไขเครดิตหรือชำระเงินที่ช่วยกระแสเงินสด และหก สามารถพัฒนาเป็นคู่ค้าระยะยาวมากกว่าการขายครั้งเดียวสำหรับผู้ซื้อในประเทศไทย ชามกระดาษที่ดีไม่ใช่เพียงชามที่ดูสวย แต่ต้องทนร้อน กันรั่วซึม รับน้ำแกงหรือซอสเข้มข้นได้ ซ้อนเก็บง่ายในครัวหลังร้าน และมีฝาที่ปิดแน่นสำหรับการขนส่งโดยไรเดอร์ ยิ่งถ้าต้องการภาพลักษณ์รักษ์โลก ควรตรวจสอบว่าวัสดุ กระบวนการผลิต และการรับรองต่าง ๆ สอดคล้องกับตลาดปลายทาง เช่น ร้านอาหารพรีเมียมในกรุงเทพฯ รีสอร์ตในสมุย หรือเครือร้านเครื่องดื่มที่มีนโยบายจัดซื้อสีเขียวในมุมการจัดซื้อเชิงกลยุทธ์ ผู้ซื้อจำนวนมากในประเทศไทยเริ่มเปรียบเทียบ “ต้นทุนรวมต่อการใช้งานจริง” แทนการดู “ราคาต่อชิ้น” อย่างเดียว เพราะชามที่ราคาถูกแต่เสียหายง่าย รั่วในเดลิเวอรี หรือพิมพ์สีไม่ตรงแบรนด์ อาจทำให้เสียมากกว่าที่ประหยัดได้ การวิเคราะห์ที่ดีจึงต้องรวมค่าขนส่ง ค่าคลัง ความเสี่ยงการขาดสต็อก และต้นทุนภาพลักษณ์แบรนด์เข้าไปด้วยปัจจัยตัดสินใจสิ่งที่ควรถามซัพพลายเออร์เหตุผลต่อธุรกิจในประเทศไทยราคามีส่วนลดเมื่อสั่งเพิ่มกี่ระดับช่วยวางแผนต้นทุนสำหรับหลายสาขาคุณภาพมีการทดสอบการรั่วและทนความร้อนหรือไม่สำคัญกับเมนูซุป ก๋วยเตี๋ยว และแกงระยะเวลาระยะผลิตและจัดส่งเฉลี่ยกี่วันลดความเสี่ยงขาดสต็อกช่วงยอดขายสูงการพิมพ์แบรนด์รองรับสี โลโก้ และขนาดพิเศษหรือไม่เพิ่มการจดจำของร้านและความมืออาชีพเอกสารรับรองมีมาตรฐานอาหารและสิ่งแวดล้อมใดบ้างใช้ยื่นกับลูกค้าองค์กรหรือเชนใหญ่ได้บริการหลังการขายมีทีมติดตามคำสั่งซื้อและแก้ปัญหาหรือไม่ลดความล่าช้าในงานนำเข้าและกระจายสินค้าตารางข้างต้นช่วยให้ผู้ซื้อในประเทศไทยตั้งคำถามได้ครบก่อนเริ่มสั่งจริง โดยเฉพาะผู้ที่กำลังขยายสาขาในกรุงเทพฯ นนทบุรี ชลบุรี และภูเก็ต ซึ่งมักต้องการสินค้าสม่ำเสมอและพร้อมส่งมากกว่าการต่อรองเฉพาะราคาเหตุผลหลักที่หลายธุรกิจหันมาซื้อชามกระดาษแบบขายส่งคือการลดต้นทุนต่อหน่วย แต่การประหยัดจริงเกิดจากหลายชั้นมากกว่าส่วนลดหน้าใบเสนอราคา เมื่อยอดสั่งเพิ่ม ซัพพลายเออร์สามารถวางแผนการจัดซื้อกระดาษ การเคลือบ การพิมพ์ และการขึ้นรูปได้มีประสิทธิภาพขึ้น ทำให้ต้นทุนการผลิตเฉลี่ยต่อชิ้นลดลง นอกจากนี้การรวมหลายรุ่นสินค้าไว้ในตู้คอนเทนเนอร์เดียวหรือในรอบส่งเดียว ยังช่วยลดค่าขนส่งต่อหน่วยอีกด้วยผู้ซื้อในประเทศไทยที่มีหลายสาขามักได้ประโยชน์ชัดเจนจากการรวมคำสั่งซื้อ เช่น เชนก๋วยเตี๋ยวที่มี 25 สาขาในกรุงเทพฯ และปริมณฑลอาจใช้ชาม 500 มิลลิลิตรสำหรับเมนูหลัก ชาม 750 มิลลิลิตรสำหรับเมนูซุป และถ้วยเครื่องเคียงขนาดเล็ก หากจัดซื้อแบบแยกสาขา ราคาจะสูงและควบคุมคุณภาพยาก แต่ถ้ารวมยอดเป็นคำสั่งซื้อรายไตรมาส จะได้ส่วนลดปริมาณ ลดงานเอกสาร และล็อกต้นทุนได้แม่นขึ้นอีกประเด็นที่มักถูกมองข้ามคือการประหยัดจากการลดของเสีย ชามกระดาษที่ขึ้นรูปได้มาตรฐานจะปิดฝาได้แน่น ซ้อนเก็บได้ดี และแตกเสียหายน้อยในคลังหรือระหว่างขนส่ง เมื่อคิดรวมกับค่าแรงและเวลาหน้าร้านแล้ว การเลือกสินค้ามาตรฐานสูงอาจคุ้มกว่าสินค้าราคาต่ำที่มีอัตราเสียหายสูงปริมาณสั่งต่อรอบราคาต่อหน่วยโดยประมาณค่าขนส่งต่อหน่วยโอกาสต่อรองพิมพ์โลโก้ผลต่อสต็อกความเหมาะสม10,000 ชิ้นสูงสูงจำกัดยืดหยุ่นมากทดลองตลาด30,000 ชิ้นปานกลางลดลงเริ่มคุ้มค่าพอเหมาะร้านหลายสาขา50,000 ชิ้นคุ้มค่าคุ้มขึ้นทำแบรนด์ได้ชัดต้องวางแผนคลังผู้จัดจำหน่ายขนาดกลาง100,000 ชิ้นต่ำต่ำตัวเลือกพิเศษมากขึ้นต้องมีระบบเบิกจ่ายเชนอาหารและค้าส่ง200,000 ชิ้นต่ำมากเฉลี่ยดีที่สุดพัฒนาแม่พิมพ์ได้ควรแบ่งส่งเป็นงวดแบรนด์ระดับประเทศมากกว่า 300,000 ชิ้นเจรจาเชิงกลยุทธ์เหมาะกับสัญญาระยะยาวออกแบบเฉพาะได้เต็มที่ต้องมีแผนพยากรณ์ยอดขายผู้นำเข้าและกระจายสินค้าตารางนี้สะท้อนแนวคิดว่าปริมาณที่มากขึ้นไม่ได้แปลว่าดีเสมอไป หากไม่มีพื้นที่คลังหรือกระแสเงินสดรองรับ ผู้ซื้อในประเทศไทยควรหาสมดุลระหว่างราคาต่อหน่วยกับรอบหมุนสต็อก เช่น ธุรกิจที่กระจายสินค้าไปหาดใหญ่ ขอนแก่น และอุดรธานี อาจใช้วิธีสั่งล็อตใหญ่แต่แบ่งส่งหลายงวดเพื่อลดภาระคลังกลางvar ctx1 = document.getElementById('lineChartThailand').getContext('2d');var chart1 = new Chart(ctx1, {type: 'line',data: {labels: ['2565', '2566', '2567', '2568', '2569', '2570'],datasets: [{label: 'การเติบโตความต้องการชามกระดาษขายส่งในประเทศไทย',data: [68, 79, 92, 108, 126, 145],borderColor: 'rgb(75, 192, 192)',backgroundColor: 'rgba(75, 192, 192, 0.15)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});กราฟเส้นแสดงทิศทางเติบโตของความต้องการชามกระดาษขายส่งในประเทศไทยจากแรงหนุนของเดลิเวอรี การท่องเที่ยว และการเปลี่ยนผ่านไปสู่บรรจุภัณฑ์ที่ตอบโจทย์สิ่งแวดล้อม ซึ่งเป็นเหตุผลว่าทำไมผู้ซื้อจำนวนมากจึงเริ่มทำสัญญาซื้อแบบรายครึ่งปีหรือรายปีในการซื้อชามกระดาษล็อตใหญ่ ความเสี่ยงที่น่ากลัวที่สุดไม่ใช่การจ่ายแพง แต่คือคุณภาพไม่สม่ำเสมอ เพราะหากล็อตแรกดีแต่ล็อตถัดมารั่ว เคลือบไม่เท่ากัน หรือพิมพ์สีเพี้ยน ผลกระทบจะลามไปถึงประสบการณ์ลูกค้า รีวิวออนไลน์ และต้นทุนเปลี่ยนสินค้า ผู้ซื้อในประเทศไทยจึงควรประเมินระบบประกันคุณภาพตั้งแต่ต้น ไม่ใช่ดูจากตัวอย่างเพียงไม่กี่ชิ้นมาตรฐานที่ควรถามมีตั้งแต่การคัดเลือกวัตถุดิบอาหารปลอดภัย ความหนากระดาษ ความสม่ำเสมอของชั้นเคลือบ การทดสอบการรั่วซึม การทนไขมัน การทนความร้อน และความแข็งแรงของขอบชาม รวมถึงความเข้ากันได้กับฝาปิด โดยเฉพาะเมนูไทยอย่างต้มยำ ซุปกะทิ ข้าวแกง และก๋วยเตี๋ยวน้ำที่มีทั้งความร้อนและความมันค่อนข้างสูงสำหรับผู้จัดจำหน่ายในตลาดไทย การมีเอกสารรับรองด้านคุณภาพและความปลอดภัยช่วยอย่างมากเมื่อต้องขายให้โรงแรม โรงพยาบาล โรงงาน หรือเชนร้านอาหาร เนื่องจากลูกค้าองค์กรต้องการหลักฐานว่าแพ็กเกจสัมผัสอาหารได้อย่างปลอดภัย อีกทั้งตลาดที่เน้นภาพลักษณ์สีเขียวเริ่มถามถึงการจัดหากระดาษอย่างรับผิดชอบและตัวเลือกวัสดุที่ย่อยสลายได้มากขึ้นจุดตรวจคุณภาพสิ่งที่ควรตรวจความเสี่ยงหากไม่ผ่านเหมาะกับเมนูใดความถี่ตรวจที่แนะนำประโยชน์ต่อผู้ซื้อความหนากระดาษคงที่ตามสเปกบิดตัวหรือยุบง่ายข้าว ซุป สลัดทุกล็อตลดสินค้าชำรุดการเคลือบด้านในสม่ำเสมอ ไม่มีรอยขาดรั่วซึมก๋วยเตี๋ยว แกงทุกล็อตเพิ่มความมั่นใจเดลิเวอรีขอบชามและการขึ้นรูปแน่น เรียบ ไม่บาดมือปิดฝาไม่สนิทอาหารพร้อมส่งทุกกะผลิตลดปัญหาหน้าร้านการพิมพ์สีตรงตามแบบภาพลักษณ์แบรนด์เสียร้านเชน คาเฟ่ก่อนผลิตและระหว่างผลิตคุมแบรนด์ได้การทนความร้อนใช้งานกับอาหารร้อนได้จริงเสียรูปหรือซึมซุป อาหารปรุงสดรายรุ่นสินค้าลดการร้องเรียนลูกค้าการปิดฝาล็อกแน่นกับฝาที่ใช้หกในขนส่งเดลิเวอรีทุกล็อตป้องกันความเสียหายปลายทางตารางการตรวจคุณภาพนี้เหมาะสำหรับนำไปใช้เป็นเช็กลิสต์ก่อนอนุมัติคำสั่งซื้อหรือก่อนรับเข้าสินค้าเข้าคลังในประเทศไทย โดยเฉพาะผู้ที่ต้องส่งต่อให้ลูกค้าธุรกิจในหลายจังหวัดซึ่งคืนสินค้าแล้วเสียค่าใช้จ่ายสูงvar ctx2 = document.getElementById('barChartDemand').getContext('2d');var chart2 = new Chart(ctx2, {type: 'bar',data: {labels: ['ร้านก๋วยเตี๋ยว', 'ร้านข้าวแกง', 'คาเฟ่และของหวาน', 'เดลิเวอรีครัวกลาง', 'โรงแรมและรีสอร์ต', 'ค้าส่งบรรจุภัณฑ์'],datasets: [{label: 'ความต้องการชามกระดาษในประเทศไทยตามอุตสาหกรรม',data: [92, 81, 64, 88, 57, 96],backgroundColor: ['rgb(255, 99, 132)','rgb(54, 162, 235)','rgb(255, 206, 86)','rgb(75, 192, 192)','rgb(153, 102, 255)','rgb(255, 159, 64)']}]},options: {responsive: true,maintainAspectRatio: false}});กราฟแท่งนี้ชี้ให้เห็นว่าความต้องการสูงไม่ได้มาจากร้านอาหารอย่างเดียว แต่ผู้ค้าส่งบรรจุภัณฑ์และครัวกลางเดลิเวอรีเป็นแรงซื้อหลักในประเทศไทยเช่นกัน ดังนั้นคุณภาพต้องรองรับการใช้งานหลากหลาย ไม่ใช่เฉพาะหน้าร้านรูปแบบเดียวการซื้อชามกระดาษแบบขายส่งจะคุ้มค่ามากขึ้นเมื่อซัพพลายเออร์ช่วยบริหารสต็อก ไม่ใช่เพียงส่งของตามคำสั่งซื้อ ผู้ซื้อในประเทศไทยจำนวนมากมีปัญหาคล้ายกัน คือกลัวของขาดช่วงเทศกาลท่องเที่ยวหรือโปรโมชันเดลิเวอรี แต่ก็ไม่อยากถือสต็อกมากเกินไปเพราะกินพื้นที่และเงินทุนหมุนเวียนบริการสนับสนุนที่ดีควรรวมถึงการคาดการณ์ความต้องการตามฤดูกาล การแบ่งส่งตามงวด การเก็บสต็อกสำรองสำหรับลูกค้าประจำ การซิงก์รหัสสินค้าให้ตรงกับระบบคลังของลูกค้า และการแจ้งเตือนก่อนของหมด โดยผู้ค้าส่งที่กระจายสินค้าไปกรุงเทพฯ สมุทรปราการ ปทุมธานี และชลบุรีมักเห็นประโยชน์ชัด เพราะรอบใช้จริงเปลี่ยนเร็วตามโปรโมชันแพลตฟอร์มส่งอาหารสำหรับผู้ประกอบการที่มีหลายขนาดสินค้า เช่น ชามสำหรับสลัด ชามสำหรับก๋วยเตี๋ยว และชามสำหรับซุปเข้มข้น ควรขอรายงานอัตราการใช้ต่อเดือนแยกตามรุ่น เพื่อลดความผิดพลาดจากการสั่งแต่รุ่นขายช้าเกินไป บางธุรกิจในประเทศไทยเริ่มใช้วิธีตั้งระดับสต็อกขั้นต่ำต่อสาขา แล้วให้คลังกลางหรือซัพพลายเออร์เติมสินค้าอัตโนมัติเมื่อถึงจุดสั่งซื้อบริการสต็อกรูปแบบการทำงานเหมาะกับใครผลดีทางต้นทุนผลดีด้านบริการข้อควรพิจารณาแบ่งส่งหลายงวดผลิตครั้งเดียว ส่งหลายรอบเชนร้านอาหารลดต้นทุนต่อหน่วยไม่ล้นคลังต้องกำหนดตารางชัดเจนสต็อกสำรองกันสินค้าบางส่วนไว้สินค้าขายเร็วลดค่าขาดสต็อกพร้อมใช้ฉุกเฉินต้องมีข้อตกลงปริมาณพยากรณ์รายไตรมาสวิเคราะห์ยอดย้อนหลังผู้จัดจำหน่ายสั่งแม่นขึ้นวางแผนโปรโมชันได้ต้องแชร์ข้อมูลยอดขายจัดรหัสสินค้าเฉพาะลูกค้าใช้รหัสเดียวกันตลอดองค์กรหลายสาขาลดความผิดพลาดเบิกของง่ายต้องจัดระบบเอกสารดีแจ้งเตือนสต็อกต่ำเตือนก่อนถึงจุดสั่งซื้อร้านโตเร็วลดการเร่งด่วนของไม่ขาดต้องอัปเดตการใช้จริงคลังควบคุมสภาพเก็บในพื้นที่เหมาะสมสินค้าแบรนด์พรีเมียมลดเสียหายจากชื้นคุณภาพคงที่มีค่าใช้จ่ายเพิ่มบางกรณีตารางนี้ชี้ว่าการบริหารสต็อกที่ดีช่วยลดต้นทุนแฝงได้มากในประเทศไทย โดยเฉพาะในช่วงฤดูฝนที่ความชื้นกระทบคุณภาพบรรจุภัณฑ์กระดาษได้ง่ายหากเก็บไม่เหมาะสมชามกระดาษในยุคปัจจุบันไม่ใช่สินค้าโภคภัณฑ์แบบเดียวใช้ได้ทุกธุรกิจอีกต่อไป การปรับแต่งกำลังกลายเป็นข้อได้เปรียบด้านแบรนด์และการใช้งานจริง ร้านอาหารไทยที่ขายอาหารน้ำจำเป็นต้องเน้นการกันรั่ว ขณะที่แบรนด์สลัดอาจต้องการชามทรงกว้างโชว์วัตถุดิบ และร้านของหวานอาจให้ความสำคัญกับงานพิมพ์และฝาใสเพื่อเพิ่มยอดขายหน้าตาอาหารตัวเลือกที่ผู้ซื้อในประเทศไทยควรพิจารณาได้แก่ ขนาดและปริมาตร รูปทรง ความหนากระดาษ วัสดุเคลือบด้านใน สีพื้น การพิมพ์โลโก้ ระบบปิดฝา ความเข้ากันได้กับฝาพลาสติกใสหรือฝาแบบย่อยสลายได้ รวมถึงการเลือกวัสดุที่สนับสนุนภาพลักษณ์ด้านสิ่งแวดล้อมของแบรนด์ หากคุณขายอาหารระดับพรีเมียมในทองหล่อ สาทร หรือพร้อมพงษ์ การออกแบบภาชนะให้สะท้อนแบรนด์มีผลต่อการรับรู้ราคาของลูกค้าโดยตรงผู้ผลิตที่มีประสบการณ์มักช่วยแนะนำได้ว่าควรใช้โครงสร้างแบบใดกับเมนูใด เช่น ชามซุปต้องเน้นความแน่นของขอบและชั้นเคลือบ ชามสลัดควรเปิดมุมมองสินค้าได้ดี ชามก๋วยเตี๋ยวควรจับถนัดมือและรองรับการจัดส่งระยะสั้นถึงกลาง ในประเทศไทยซึ่งตลาดเดลิเวอรีแข่งขันสูง การปิดฝาที่แน่นและการจัดเรียงในถุงส่งอาหารให้มั่นคงคือปัจจัยชี้ขาดความพึงพอใจของผู้บริโภคผู้สนใจดูตัวเลือกสินค้าโดยตรงสามารถสำรวจ Custom Paper Bowl products เพื่อเปรียบเทียบขนาดและการใช้งาน หรือหากต้องการบรรจุภัณฑ์อาหารชนิดอื่นร่วมในโปรแกรมเดียว ก็สามารถดู Custom Paper Food Container products สำหรับกล่องอาหาร และ Custom Paper Cup products สำหรับเครื่องดื่มให้แบรนด์มีภาพรวมที่สอดคล้องกันตัวเลือกปรับแต่งรายละเอียดเหมาะกับธุรกิจใดผลต่อภาพลักษณ์ผลต่อการใช้งานข้อแนะนำขนาด 500 มล.ชามกลางสำหรับข้าวหรือของหวานคาเฟ่ ร้านข้าวจัดเสิร์ฟพอดีควบคุมปริมาณได้ใช้กับเมนูทั่วไปขนาด 750 มล.เหมาะกับก๋วยเตี๋ยวหรือซุปร้านอาหารไทยดูคุ้มค่ารองรับน้ำซุปมากขึ้นเลือกฝาแน่นเป็นพิเศษพิมพ์โลโก้หลายสีพิมพ์ลายแบรนด์ชัดเจนเชนและแฟรนไชส์เพิ่มการจดจำสร้างความเป็นมืออาชีพต้องคุมสีตามแบบสีคราฟท์ธรรมชาติโทนรักษ์โลกร้านสุขภาพสื่อความยั่งยืนใช้งานได้หลากหลายเหมาะกับแบรนด์ออร์แกนิกฝาใสเห็นสินค้าได้ทันทีสลัด ของหวานเพิ่มความน่าซื้อเหมาะกับโชว์หน้าร้านตรวจการปิดล็อกให้ดีวัสดุเชิงนิเวศรองรับนโยบายสีเขียวองค์กรและโรงแรมยกระดับภาพลักษณ์สอดคล้องเป้าหมายสิ่งแวดล้อมตรวจเอกสารประกอบทุกครั้งตารางนี้ช่วยให้เห็นว่าการปรับแต่งไม่ได้มีไว้เพื่อความสวยงามเท่านั้น แต่มีผลทั้งด้านการตลาด การใช้งาน และการบริหารต้นทุนในระยะยาวvar ctx3 = document.getElementById('areaChartTrend').getContext('2d');var chart3 = new Chart(ctx3, {type: 'line',data: {labels: ['2565', '2566', '2567', '2568', '2569', '2570'],datasets: [{label: 'สัดส่วนความต้องการชามมาตรฐาน',data: [72, 68, 61, 54, 47, 41],fill: true,backgroundColor: 'rgba(255, 159, 64, 0.25)',borderColor: 'rgb(255, 159, 64)',tension: 0.3},{label: 'สัดส่วนความต้องการชามปรับแต่งแบรนด์',data: [28, 32, 39, 46, 53, 59],fill: true,backgroundColor: 'rgba(54, 162, 235, 0.2)',borderColor: 'rgb(54, 162, 235)',tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});กราฟพื้นที่นี้อธิบายแนวโน้มชัดเจนว่าในประเทศไทย ความต้องการกำลังเคลื่อนจากสินค้ามาตรฐานทั่วไปไปสู่ชามกระดาษที่มีการปรับแต่งแบรนด์มากขึ้น โดยเฉพาะในกลุ่มร้านอาหารเชน คาเฟ่ และธุรกิจสุขภาพแม้จะได้ราคาดีและคุณภาพดี แต่ถ้าส่งช้า สินค้าเสียหาย หรือขั้นตอนนำเข้าซับซ้อน ต้นทุนรวมก็ยังสูงอยู่ดี โลจิสติกส์จึงเป็นหัวใจของการซื้อขายส่ง โดยเฉพาะผู้ซื้อในประเทศไทยที่รับสินค้าผ่านท่าเรือแหลมฉบังหรือท่าเรือกรุงเทพ และกระจายต่อไปยังศูนย์กระจายสินค้ารอบกรุงเทพมหานคร ภาคตะวันออก ภาคเหนือ และภาคใต้ชามกระดาษเป็นสินค้าที่เบาแต่กินพื้นที่ จึงต้องวางแผนการบรรจุลงกล่องและตู้คอนเทนเนอร์อย่างมีประสิทธิภาพ ผู้ซื้อควรถามเรื่องอัตราบรรจุต่อลัง จำนวนต่อตู้ ระดับการป้องกันความชื้น และการแยกสินค้าตามรหัสเพื่อให้ง่ายต่อการปล่อยของเข้าคลังในไทย หากธุรกิจมีหลายรุ่นสินค้า การติดฉลากที่ชัดเจนช่วยลดเวลานับสต็อกและหยิบจ่ายอย่างมากอีกเรื่องสำคัญคือความยืดหยุ่นของกำหนดส่งมอบ ผู้ซื้อจำนวนไม่น้อยในประเทศไทยต้องการแผนส่งแบบผสม เช่น ส่งล็อตหลักเข้าแหลมฉบัง แล้วแบ่งกระจายต่อไปยังบางนา สมุทรสาคร นครราชสีมา หรือสงขลา หากซัพพลายเออร์มีประสบการณ์กับงานส่งออกและเอกสารครบ จะช่วยลดความเสี่ยงจากการดีเลย์และค่าใช้จ่ายแฝงองค์ประกอบโลจิสติกส์สิ่งที่ควรตรวจสอบผลต่อธุรกิจไทยความเสี่ยงถ้าไม่วางแผนคำแนะนำตัวอย่างพื้นที่เกี่ยวข้องท่าเรือเข้าเลือกเส้นทางหลักลดเวลาขนถ่ายค่าหน่วงสูงวางแผนล่วงหน้าแหลมฉบังการป้องกันความชื้นแพ็กและคลังเหมาะสมคงคุณภาพชามชามอ่อนตัวตรวจสภาพบรรจุภัณฑ์พื้นที่ชายฝั่งการติดฉลากรหัสสินค้าอ่านง่ายรับเข้าคลังเร็วหยิบผิดรุ่นใช้ฉลากสองภาษาได้เมื่อจำเป็นคลังในกรุงเทพฯการแบ่งส่งแยกตามงวดหรือภูมิภาคกระจายง่ายคลังล้นจัดรอบส่งตามยอดขายชลบุรี เชียงใหม่เอกสารนำเข้าครบและถูกต้องปล่อยของไวติดด่านทำเช็กลิสต์ทุกคำสั่งซื้อท่าเรือกรุงเทพเวลานำโดยรวมผลิตรวมขนส่งกี่วันวางสต็อกได้แม่นขาดของขายเผื่อเวลาช่วงเทศกาลทั่วประเทศตารางด้านบนช่วยให้ผู้ซื้อเห็นภาพว่าค่าใช้จ่ายด้านโลจิสติกส์ไม่ได้อยู่แค่ค่าระวาง แต่กระจายอยู่ในความชื้น การติดฉลาก เอกสาร และการกระจายรอบสุดท้ายในประเทศไทยทั้งหมดสำหรับหลายธุรกิจในประเทศไทย เรื่องที่สำคัญพอ ๆ กับราคา คือเงื่อนไขการชำระเงิน เพราะการสั่งชามกระดาษล็อตใหญ่กระทบเงินสดหมุนเวียนโดยตรง หากร้านหรือผู้จัดจำหน่ายต้องจ่ายเต็มจำนวนล่วงหน้าทุกครั้ง อาจจำกัดโอกาสขยายสินค้าอื่นหรือการตลาดในช่วงเดียวกันรูปแบบที่พบบ่อยได้แก่ มัดจำก่อนผลิต ชำระส่วนที่เหลือก่อนส่งออก การเปิดเครดิตสำหรับลูกค้าประจำ หรือเงื่อนไขแบ่งชำระตามงวดส่งมอบ ผู้ซื้อควรเจรจาให้สอดคล้องกับรอบรับชำระจากลูกค้าของตนเอง เช่น ผู้ค้าส่งที่ขายต่อให้ร้านอาหารอาจเก็บเงิน 30 วัน จึงควรมองหาซัพพลายเออร์ที่ให้เงื่อนไขใกล้เคียงกันเพื่อลดช่องว่างกระแสเงินสดในประเทศไทย ผู้ซื้อที่มีประวัติสั่งซื้อสม่ำเสมอและยอดต่อเนื่องมักมีโอกาสต่อรองเงื่อนไขได้ดีขึ้น โดยเฉพาะเมื่อมีแผนคำสั่งซื้อรายไตรมาสหรือรายปีชัดเจน การเตรียมข้อมูลยอดใช้จริง อัตราเติบโต และพื้นที่ขาย เช่น กรุงเทพฯ ภูเก็ต เชียงใหม่ และหัวเมืองท่องเที่ยว จะช่วยให้การขอเครดิตมีน้ำหนักมากขึ้นรูปแบบชำระเงินเหมาะกับใครข้อดีข้อจำกัดผลต่อกระแสเงินสดคำแนะนำมัดจำและจ่ายก่อนส่งคำสั่งซื้อใหม่ทำได้ง่ายใช้เงินสดมากตึงตัวเหมาะกับการเริ่มต้นมัดจำและจ่ายเมื่อเอกสารพร้อมลูกค้าที่มีประวัติบ้างยืดหยุ่นขึ้นยังต้องเตรียมเงินก้อนปานกลางนิยมในงานนำเข้าเครดิต 15 วันผู้ซื้อประจำหมุนเงินได้ดีขึ้นต้องรักษาประวัติจ่ายดีขึ้นเหมาะกับร้านหลายสาขาเครดิต 30 วันผู้จัดจำหน่ายสมดุลกับรอบขายต่อต้องมีความน่าเชื่อถือสูงดีมากใช้กับสัญญาต่อเนื่องแบ่งชำระตามงวดส่งคำสั่งซื้อใหญ่ไม่ต้องแบกสต็อกทั้งหมดต้องวางตารางส่งชัดบริหารง่ายเหมาะกับเชนอาหารข้อตกลงรายปีแบรนด์ขนาดใหญ่ล็อกราคาและแผนเงินได้ต้องคาดการณ์แม่นมั่นคงที่สุดเหมาะกับการเติบโตระยะยาวตารางนี้ช่วยให้เห็นว่าเงื่อนไขชำระเงินที่เหมาะสมสามารถเป็นเครื่องมือแข่งขันได้จริง โดยเฉพาะผู้ประกอบการไทยที่กำลังขยายสาขาและต้องควบคุมสภาพคล่องอย่างใกล้ชิดการซื้อแบบครั้งต่อครั้งอาจเหมาะกับช่วงทดลองตลาด แต่เมื่อธุรกิจเริ่มเติบโต การมีคู่ค้าระยะยาวจะให้ประโยชน์มากกว่า ทั้งในด้านราคา การคาดการณ์กำลังผลิต ความสม่ำเสมอของคุณภาพ และความเร็วในการแก้ปัญหา ผู้ซื้อในประเทศไทยที่ทำงานกับคู่ค้าระยะยาวมักต่อรองได้ดีกว่าในช่วงต้นทุนวัตถุดิบผันผวนพันธมิตรที่ดีไม่ใช่แค่ส่งของตามสเปก แต่ควรช่วยวิเคราะห์สินค้าให้เหมาะกับเมนูจริง ช่วยทดสอบตัวอย่างก่อนเปิดตัว ช่วยแก้ปัญหาเมื่อยอดขายเปลี่ยนฉับพลัน และช่วยให้แบรนด์พัฒนาไลน์สินค้าที่ต่อเนื่อง เช่น จากชามกระดาษไปสู่แก้วกระดาษ กล่องอาหาร และบรรจุภัณฑ์เดลิเวอรีทั้งชุดตัวอย่างในตลาดไทย เช่น ผู้จัดจำหน่ายที่เริ่มจากชามก๋วยเตี๋ยวเพียงรุ่นเดียวในกรุงเทพฯ เมื่อร่วมงานกับซัพพลายเออร์เดิมต่อเนื่อง สามารถขยายไปยังชามสลัด ถ้วยซอส และแก้วเครื่องดื่มสำหรับลูกค้าแฟรนไชส์ ทำให้การควบคุมสีแบรนด์และคุณภาพทำได้ง่ายขึ้น อีกกรณีคือเครือร้านอาหารในภูเก็ตที่ใช้ระบบสั่งซื้อรายฤดูกาลตามนักท่องเที่ยว คู่ค้าที่มีสต็อกสำรองและรอบผลิตยืดหยุ่นช่วยลดโอกาสขาดของช่วงพีกได้มากvar ctx4 = document.getElementById('comparisonChartSupplier').getContext('2d');var chart4 = new Chart(ctx4, {type: 'bar',data: {labels: ['ราคาต่อหน่วย', 'คุณภาพสม่ำเสมอ', 'ความยืดหยุ่นสต็อก', 'ความสามารถปรับแต่ง', 'ความเร็วส่งมอบ', 'การสนับสนุนเอกสาร'],datasets: [{label: 'ผู้ซื้อครั้งคราว',data: [65, 58, 42, 40, 55, 48],backgroundColor: 'rgba(255, 99, 132, 0.7)'},{label: 'พันธมิตรระยะยาว',data: [88, 91, 84, 90, 82, 87],backgroundColor: 'rgba(153, 102, 255, 0.7)'}]},options: {responsive: true,maintainAspectRatio: false}});กราฟเปรียบเทียบนี้สรุปอย่างชัดเจนว่าการสร้างความสัมพันธ์ระยะยาวให้ผลดีกว่าการซื้อแบบฉวยโอกาสแทบทุกมิติ โดยเฉพาะคุณภาพสม่ำเสมอ ความยืดหยุ่นสต็อก และการพัฒนาสินค้าเฉพาะแบรนด์หากต้องการพันธมิตรที่ช่วยตั้งแต่พัฒนารูปแบบสินค้า การทำตัวอย่าง การเตรียมงานพิมพ์ ไปจนถึงการประสานการส่งมอบ ผู้ซื้อสามารถดูบริการแบบครบวงจรได้ที่ Custom and Wholesale food Paper packaging ซึ่งเหมาะกับทั้งผู้เริ่มสร้างแบรนด์และผู้จัดจำหน่ายที่ต้องการระบบจัดซื้อที่มีแบบแผนมากขึ้นบริษัทของเรา ชานตง ฟู่เต๋อ แพคเกจจิ้ง เป็นผู้ผลิตบรรจุภัณฑ์อาหารที่เน้นความปลอดภัย ความสวยงามของแบรนด์ และความรับผิดชอบต่อสิ่งแวดล้อม โดยทำงานกับลูกค้าหลากหลายประเภททั่วโลก ทั้งร้านอาหาร ผู้ค้าส่ง ผู้นำเข้า แพลตฟอร์มเดลิเวอรี และแบรนด์เกิดใหม่ที่ต้องการบรรจุภัณฑ์ใช้งานจริงและขยายธุรกิจได้ในด้านความสามารถทางเทคโนโลยี เราใช้กระบวนการพัฒนาสินค้าที่เชื่อมโยงระหว่างการเลือกวัสดุ งานพิมพ์ การตัดขึ้นรูป และการทดสอบคุณภาพ เพื่อให้ชามกระดาษและบรรจุภัณฑ์อาหารแต่ละรุ่นตอบโจทย์เมนูเฉพาะได้มากขึ้น ไม่ว่าจะเป็นชามสำหรับซุปร้อน ชามสำหรับสลัด หรือภาชนะสำหรับเดลิเวอรีที่ต้องทนการเคลื่อนย้าย ทีมงานให้ความสำคัญกับการตรวจสอบคุณสมบัติด้านการกันรั่ว การทนไขมัน และความสม่ำเสมอของงานพิมพ์ เพื่อให้ผู้ซื้อในประเทศไทยสามารถนำไปใช้ต่อกับมาตรฐานร้านหรือแบรนด์ของตนได้อย่างมั่นใจในด้านกำลังการผลิต เราดำเนินงานในโรงงานสมัยใหม่ขนาดใหญ่พร้อมสายการผลิตอัตโนมัติและกระบวนการพิมพ์ ขึ้นรูป และตรวจคุณภาพที่เป็นระบบ ทำให้รองรับทั้งงานทดลองตลาดและคำสั่งซื้อปริมาณมากได้ดี ความพร้อมด้านการผลิตนี้ช่วยให้ลูกค้าในประเทศไทยที่ต้องการสินค้าหลายรุ่นในเวลาใกล้กัน สามารถบริหารแผนเปิดตัวสาขาใหม่ โปรโมชันตามฤดูกาล หรือการขยายช่องทางค้าส่งได้อย่างมีประสิทธิภาพในด้านบริการ เราให้การสนับสนุนตั้งแต่ช่วยเลือกโครงสร้างบรรจุภัณฑ์ เตรียมไฟล์งาน ทำตัวอย่างก่อนผลิตจริง ติดตามคำสั่งซื้อ ไปจนถึงการประสานการจัดส่ง โดยออกแบบกระบวนการทำงานให้เรียบง่ายและชัดเจน ลูกค้าสามารถเริ่มจากการแจ้งความต้องการ ตรวจแบบและตัวอย่าง จากนั้นจึงเข้าสู่การผลิตและส่งมอบตามแผน เพื่อให้การจัดซื้อชามกระดาษขายส่งสำหรับตลาดประเทศไทยเป็นเรื่องที่ควบคุมได้มากขึ้นทั้งด้านเวลาและงบประมาณผู้ที่ต้องการทำความรู้จักบริษัทเพิ่มเติมสามารถเยี่ยมชมข้อมูลบริษัทได้ที่ เกี่ยวกับฟู่เต๋อ เพื่อดูแนวทางการทำงานและประเภทลูกค้าที่เราให้บริการนอกเหนือจากชามกระดาษ เรายังสนับสนุนการสร้างไลน์บรรจุภัณฑ์ที่ต่อเนื่องกันทั้งระบบ เช่น กล่องอาหาร ถาด เรือกระดาษ ถ้วยของหวาน และแก้วกระดาษ เพื่อให้ลูกค้าไทยที่ต้องการสร้างภาพลักษณ์แบรนด์เดียวกันในทุกจุดสัมผัส สามารถจัดหาจากคู่ค้าหลักรายเดียวได้สะดวกขึ้น ทั้งยังช่วยลดภาระการประสานงานหลายโรงงานและเพิ่มความสม่ำเสมอของมาตรฐานสินค้าควรสั่งชามกระดาษขายส่งปริมาณเท่าไรจึงคุ้มในประเทศไทยขึ้นอยู่กับยอดใช้จริง พื้นที่คลัง และกระแสเงินสด หากเป็นร้านหรือแบรนด์ที่เริ่มขยายตลาด การสั่งระดับกลางแล้วแบ่งส่งเป็นงวดมักคุ้มที่สุด เพราะได้ราคาดีกว่าล็อตเล็กโดยไม่กดดันคลังมากเกินไปชามกระดาษเหมาะกับอาหารไทยน้ำร้อนหรือไม่เหมาะ หากเลือกสเปกถูกต้อง เช่น ความหนากระดาษ ชั้นเคลือบด้านใน และฝาปิดที่เข้ากันได้ โดยควรทดสอบกับเมนูจริงก่อนสั่งล็อตใหญ่ โดยเฉพาะต้มยำ ก๋วยเตี๋ยว และแกงที่มีทั้งความร้อนและน้ำมันจำเป็นต้องพิมพ์โลโก้หรือไม่ไม่จำเป็นเสมอไป แต่สำหรับตลาดแข่งขันสูงในกรุงเทพฯ เชียงใหม่ ภูเก็ต และแพลตฟอร์มเดลิเวอรี การพิมพ์โลโก้ช่วยเพิ่มการจดจำแบรนด์และทำให้ราคาขายปลายทางดูมีมูลค่ามากขึ้นจะประเมินซัพพลายเออร์อย่างไรนอกจากเรื่องราคาควรดูคุณภาพสม่ำเสมอ เอกสารรับรอง ความสามารถในการผลิต ความยืดหยุ่นของสต็อก ระยะเวลานำ การตอบสนองเมื่อเกิดปัญหา และประสบการณ์ส่งออกมายังตลาดที่คุณทำธุรกิจอยู่ต้องเตรียมอะไรบ้างก่อนขอตัวอย่างควรเตรียมขนาดที่ต้องการ ประเภทอาหาร อุณหภูมิการใช้งาน รูปแบบฝาที่ต้องใช้ ความต้องการพิมพ์โลโก้ และยอดสั่งต่อเดือนโดยประมาณ ข้อมูลเหล่านี้ช่วยให้ซัพพลายเออร์เสนอรุ่นที่เหมาะสมกว่าเดิมแนวโน้มปี 2569 มีอะไรที่ผู้ซื้อไทยควรจับตาสามเรื่องหลักคือ หนึ่ง เทคโนโลยีการพิมพ์และการขึ้นรูปที่ช่วยให้ชามสวยขึ้นและเสียหายน้อยลง สอง นโยบายสิ่งแวดล้อมและการจัดซื้อสีเขียวที่มีผลต่อการเลือกรุ่นสินค้า และสาม ความต้องการบรรจุภัณฑ์ที่สอดคล้องกับเศรษฐกิจเดลิเวอรีและครัวกลางมากขึ้นเทรนด์ความยั่งยืนจะมีผลต่อการซื้อจริงหรือไม่มีผลมากขึ้นเรื่อย ๆ โดยเฉพาะลูกค้าองค์กร โรงแรม รีสอร์ต และแบรนด์สมัยใหม่ที่ต้องสื่อสารเรื่องสิ่งแวดล้อม ผู้ซื้อควรเตรียมข้อมูลวัสดุ แหล่งกระดาษ และเอกสารสนับสนุนไว้ตั้งแต่ต้นถ้าต้องการสร้างแบรนด์บรรจุภัณฑ์ทั้งชุดควรเริ่มอย่างไรเริ่มจากสินค้าหลักที่ใช้มากที่สุด เช่น ชามกระดาษ จากนั้นค่อยเชื่อมไปยังกล่องอาหารและแก้วกระดาษ โดยกำหนดคู่มือสี โลโก้ และสเปกการใช้งานร่วมกัน จะช่วยให้ต้นทุนการออกแบบและการจัดซื้อมีประสิทธิภาพกว่าสรุปแล้ว การสั่งชามกระดาษขายส่งในประเทศไทยให้ประสบความสำเร็จไม่ได้ขึ้นอยู่กับการหาราคาถูกที่สุด แต่ขึ้นอยู่กับการวางระบบจัดซื้อที่เชื่อมระหว่างราคา คุณภาพ สต็อก โลจิสติกส์ เครดิตการค้า และความสามารถในการเติบโตร่วมกับซัพพลายเออร์ หากผู้ซื้อใช้กรอบคิดนี้อย่างครบถ้วน ก็จะลดความเสี่ยงและเปลี่ยนบรรจุภัณฑ์จากต้นทุนจำเป็นให้กลายเป็นเครื่องมือสร้างแบรนด์และกำไรได้จริงในปี 2569 และต่อไป -

ระบบขอใบเสนอราคาบรรจุภัณฑ์อาหารในประเทศไทยอย่างเป็นธรรม
การขอและเปรียบเทียบใบเสนอราคาซัพพลายเออร์บรรจุภัณฑ์อาหารที่เป็นธรรม ไม่ควรตัดสินจากราคาต่อชิ้นเพียงอย่างเดียว สำหรับผู้ซื้อในประเทศไทย กระบวนการที่มีประสิทธิภาพต้องเริ่มจากข้อกำหนดสินค้าเดียวกัน ส่งคำขอราคาแบบเดียวกันให้ผู้ขายทุกราย ระบุขอบเขตงานที่ต้องรวมในราคา กำหนดผู้ตรวจสอบตัวอย่าง กำหนดเกณฑ์ยอมรับที่วัดได้ และบันทึกเหตุผลของการอนุมัติไว้อย่างเป็นระบบหลักสำคัญคือ “ราคาเปรียบเทียบได้ต่อเมื่อขอบเขตงานเท่ากัน” ตัวอย่างเช่น ถ้วยกระดาษสองชั้นที่ดูเหมือนมีขนาดเท่ากัน อาจต่างกันอย่างมีนัยสำคัญในเรื่องน้ำหนักกระดาษ ชนิดเคลือบ ความแข็งแรง การกันรั่ว คุณภาพการพิมพ์ ฝาปิดที่เข้ากันได้ จำนวนบรรจุต่อกล่อง เงื่อนไขส่งถึงท่าเรือแหลมฉบัง เอกสารสัมผัสอาหาร หรือการตรวจสอบก่อนส่งออก หากรายการเหล่านี้ไม่ถูกระบุ ราคาเริ่มต้นที่ต่ำกว่าอาจกลายเป็นต้นทุนรวมที่สูงกว่าเมื่อเกิดการแก้ไขงาน สินค้ารั่ว หรือส่งมอบล่าช้าแนวทางปฏิบัติที่แนะนำคือจัดตั้งแบบฟอร์มขอราคา กำหนดตารางเปรียบเทียบมาตรฐาน ใช้ตัวอย่างจริงและตัวอย่างพิมพ์เป็นหลักฐาน ตั้งเกณฑ์สำหรับการเลือกผู้เสนอราคาต่ำที่ขอบเขตไม่ครบ และทดสอบระบบกับโครงการจริงหนึ่งโครงการ เช่น กล่องอาหารสำหรับเครือข่ายร้านเดลิเวอรีในกรุงเทพมหานครหรือร้านเครื่องดื่มในเชียงใหม่ เมื่อพบข้อผิดพลาด ให้บันทึกสาเหตุและปรับปรุงขั้นตอนก่อนใช้กับโครงการต่อไปองค์ประกอบการตัดสินใจคำถามที่ต้องตอบหลักฐานที่ควรใช้เจ้าของงานหลักข้อกำหนดสินค้าขนาด ความจุ วัสดุ และโครงสร้างตรงกันหรือไม่แบบร่าง ขนาด และตัวอย่างจริงฝ่ายพัฒนาผลิตภัณฑ์ความปลอดภัยอาหารวัสดุเหมาะกับอาหารและอุณหภูมิใช้งานหรือไม่เอกสารผลทดสอบและใบรับรองฝ่ายคุณภาพราคาที่เปรียบเทียบได้รวมแม่พิมพ์ พิมพ์ บรรจุ และขนส่งแล้วหรือไม่แบบฟอร์มแยกรายการต้นทุนฝ่ายจัดซื้อกำลังการผลิตผู้ขายผลิตตามปริมาณและกำหนดส่งได้หรือไม่แผนกำลังการผลิตและกำหนดส่งฝ่ายวางแผนคุณภาพตัวอย่างตัวอย่างผ่านการรั่วซึม รับน้ำหนัก และพิมพ์หรือไม่รายงานทดสอบตัวอย่างฝ่ายควบคุมคุณภาพความเสี่ยงโลจิสติกส์เงื่อนไขส่งมอบและเอกสารนำเข้าชัดเจนหรือไม่เงื่อนไขการค้า รายการบรรจุ และแผนขนส่งฝ่ายนำเข้าและโลจิสติกส์ตารางนี้ช่วยให้ทีมเห็นว่าการเลือกผู้ขายเป็นการตัดสินใจข้ามฝ่าย ไม่ใช่หน้าที่ของฝ่ายจัดซื้อเพียงฝ่ายเดียว โดยเฉพาะบรรจุภัณฑ์อาหารที่เกี่ยวข้องกับภาพลักษณ์แบรนด์ ความปลอดภัยผู้บริโภค ต้นทุนขนส่ง และความต่อเนื่องของร้านอาหารหลายสาขาเริ่มต้นด้วยการกำหนดขั้นตอนเดียวที่ทุกฝ่ายใช้ร่วมกัน ตั้งแต่การเปิดโครงการจนถึงการอนุมัติสั่งผลิต ควรมีเลขอ้างอิงโครงการ เวอร์ชันของสเปก วันครบกำหนด ผู้มีอำนาจอนุมัติ และพื้นที่เก็บเอกสารกลาง เพื่อป้องกันการใช้แบบร่างคนละเวอร์ชันหรือเปรียบเทียบราคาในเงื่อนไขที่ต่างกันสำหรับตลาดประเทศไทย ระบบควรรองรับทั้งการจัดซื้อจากโรงงานในประเทศและการนำเข้าผ่านท่าเรือแหลมฉบังหรือท่าเรือกรุงเทพฯ การประเมินจึงต้องแยกราคาสินค้าออกจากภาษี ค่าระวาง ค่าดำเนินพิธีการ ระยะเวลาขนส่ง และความเสี่ยงจากการสั่งซื้อขั้นต่ำ ผู้จัดจำหน่ายในสมุทรสาคร ปทุมธานี ชลบุรี และกรุงเทพมหานครอาจส่งสินค้าได้รวดเร็วกว่า แต่ผู้ผลิตต่างประเทศอาจให้ต้นทุนต่อหน่วยหรือทางเลือกปรับแต่งที่เหมาะสมกว่าเมื่อสั่งจำนวนมากเอกสารหลักของระบบควรมีแบบฟอร์มคำขอราคา แบบยืนยันสเปก รายการเกณฑ์เทคนิค ตารางเปรียบเทียบเชิงพาณิชย์ รายงานทดสอบตัวอย่าง บันทึกการอนุมัติ และรายงานประเมินหลังส่งมอบ การเก็บข้อมูลในรูปแบบเดียวกันทำให้ตรวจสอบย้อนหลังได้เมื่อเกิดการร้องเรียนจากสาขา ร้านค้า หรือผู้บริโภคขั้นตอนผลลัพธ์ที่ต้องได้จุดควบคุมหลักฐานคงเหลือเปิดโครงการวัตถุประสงค์ ปริมาณ และวันใช้งานอนุมัติความจำเป็นของโครงการใบเปิดโครงการยืนยันสเปกรายละเอียดทางเทคนิคฉบับเดียวตรวจสอบโดยฝ่ายคุณภาพเอกสารสเปกฉบับควบคุมส่งคำขอราคาผู้ขายได้รับข้อมูลชุดเดียวกันกำหนดวันปิดรับราคาสำเนาคำขอราคาตรวจความครบถ้วนราคาและขอบเขตงานครบรายการคัดกรองก่อนเปรียบเทียบแบบตรวจสอบความครบถ้วนทดสอบตัวอย่างผลการใช้งานจริงตามเกณฑ์ผ่านเกณฑ์ขั้นต่ำรายงานทดสอบและภาพถ่ายอนุมัติผู้ขายการตัดสินใจพร้อมเหตุผลผู้มีอำนาจลงนามบันทึกอนุมัติประเมินหลังส่งมอบบทเรียนและคะแนนผู้ขายทบทวนข้อร้องเรียนรายงานผลโครงการตารางกระบวนการนี้เหมาะกับทั้งผู้ซื้อรายใหญ่ ร้านอาหารหลายสาขา ผู้จัดจำหน่าย และแบรนด์อาหารพร้อมรับประทาน เพราะช่วยเปลี่ยนการต่อรองเฉพาะหน้าให้เป็นระบบที่ขยายผลได้ก่อนขอราคา ทีมควรตกลงกันว่าโครงการมีเป้าหมายใดเป็นอันดับแรก ระหว่างลดต้นทุน เพิ่มความเร็วในการเปิดตัว ปรับภาพลักษณ์แบรนด์ ลดปัญหารั่วซึม เปลี่ยนไปใช้วัสดุที่ตอบโจทย์สิ่งแวดล้อม หรือเพิ่มความมั่นคงของการจัดส่ง หากไม่กำหนดลำดับความสำคัญอย่างชัดเจน แต่ละฝ่ายจะใช้เกณฑ์คนละชุดและทำให้การตัดสินใจล่าช้าเกณฑ์ความสำเร็จควรเป็นสิ่งที่วัดได้ เช่น อัตรารั่วจากการทดสอบไม่เกินค่าที่ตกลง สีพิมพ์อยู่ในช่วงที่อนุมัติ ความจุจริงอยู่ในค่าคลาดเคลื่อนที่กำหนด จำนวนสินค้าชำรุดไม่เกินเป้าหมาย และส่งถึงคลังในกรุงเทพมหานครก่อนวันเปิดแคมเปญตามแผน สำหรับอาหารร้อน ควรระบุเวลาที่ภาชนะต้องคงรูป ไม่อ่อนตัว และจับถือได้ปลอดภัยvar ctx = document.getElementById('lineChart').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['พ.ศ. 2565','พ.ศ. 2566','พ.ศ. 2567','พ.ศ. 2568','พ.ศ. 2569','พ.ศ. 2570'],datasets: [{label: 'ดัชนีความต้องการบรรจุภัณฑ์อาหาร',data: [100,108,117,126,136,147],borderColor: 'rgb(42, 126, 90)',backgroundColor: 'rgba(42, 126, 90, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: false}}}});กราฟนี้แสดงตัวอย่างแนวโน้มความต้องการที่เพิ่มขึ้นตามการเติบโตของอาหารเดลิเวอรี ร้านกาแฟ และอาหารพร้อมรับประทานในประเทศไทย ผู้ซื้อจึงควรวางแผนใบเสนอราคาโดยมองกำลังผลิตและความสามารถในการเติมสินค้า ไม่ใช่เฉพาะคำสั่งซื้อครั้งแรกข้อมูลทางเทคนิคต้องละเอียดพอให้ซัพพลายเออร์สร้างสินค้าตามที่ต้องการได้จริง ได้แก่ ประเภทภาชนะ ขนาด ความจุ ขนาดก้นและปาก น้ำหนักกระดาษ ชนิดชั้นเคลือบ โครงสร้างการพับ สีพิมพ์ ตำแหน่งลวดลาย ฝาปิด อุณหภูมิอาหาร ระยะเวลาการใช้งาน ความทนต่อไขมัน และวิธีบรรจุสินค้าเพื่อขนส่งข้อมูลเชิงพาณิชย์ควรระบุจำนวนต่อคำสั่งซื้อ จำนวนรวมต่อปี จุดส่งมอบ เงื่อนไขชำระเงิน ระยะเวลาผลิต ราคาค่าแม่พิมพ์ ค่าออกแบบ ตัวเลือกการตรวจสอบก่อนส่ง และช่วงเวลาที่ราคามีผล ผู้ซื้อควรขอให้ผู้ขายแยกราคาที่รวมและไม่รวมรายการสำคัญอย่างชัดเจน เพื่อป้องกันการเพิ่มราคาในภายหลังกรณีสินค้าใช้กับอาหาร เช่น ถ้วยกาแฟร้อน กล่องข้าว กล่องเบอร์เกอร์ ชามก๋วยเตี๋ยว กล่องสลัด หรือถาดอาหารหลายช่อง ต้องขอข้อมูลการสัมผัสอาหารและผลการใช้งานที่เกี่ยวข้องกับประเภทอาหารจริง อาหารแกงกะทิ น้ำซุป ก๋วยเตี๋ยวเรือ หรืออาหารทอดมันมีความเสี่ยงต่อการรั่วและซึมต่างกัน จึงไม่ควรใช้ผลทดสอบทั่วไปแทนการประเมินตามการใช้งานจริงประเภทสินค้าข้อมูลเทคนิคที่ห้ามขาดการทดสอบที่แนะนำความเสี่ยงหากสเปกไม่ชัดถ้วยเครื่องดื่มร้อนขนาด ฝาปิด น้ำหนักกระดาษ และชั้นกันซึมทดสอบความร้อนและการรั่วถ้วยนิ่มหรือฝาหลวมชามอาหารความจุ ขอบชาม และความแข็งแรงทดสอบน้ำหนักและน้ำซุปชามยุบหรือรั่วกล่องเบอร์เกอร์ขนาด การล็อกฝา และการกันไขมันทดสอบการกดทับและคราบมันกล่องเปิดระหว่างขนส่งกล่องอาหารกลางวันจำนวนช่อง ความลึก และการรับน้ำหนักทดสอบอาหารร้อนและการซ้อนอาหารปนกันหรือกล่องเสียรูปกล่องก๋วยเตี๋ยวรอยพับ การเคลือบ และฝาปิดทดสอบน้ำซุปหลายชั่วโมงน้ำซึมระหว่างเดลิเวอรีถาดอาหารขนาด ความแข็ง และรูปทรงขอบทดสอบการวางซ้อนถาดงอและเสียภาพลักษณ์กล่องสลัดความใส ฝาแน่น และการกันความชื้นทดสอบการแช่เย็นฝ้ามัวหรือฝารั่วคำอธิบายของตารางนี้คือ แต่ละสินค้าไม่ได้มีความเสี่ยงเท่ากัน การขอราคาอย่างมืออาชีพจึงต้องเชื่อมสเปกกับวิธีทดสอบ มิฉะนั้นผู้ขายอาจเสนอวัสดุขั้นต่ำที่ดูใกล้เคียงแต่ไม่เหมาะกับการใช้งานจริงฝ่ายจัดซื้อควรเป็นเจ้าของกระบวนการขอราคา แต่ไม่ควรเป็นผู้อนุมัติเพียงคนเดียว ฝ่ายการตลาดต้องรับรองภาพลักษณ์และสีพิมพ์ ฝ่ายปฏิบัติการร้านต้องยืนยันความสะดวกในการใช้ ฝ่ายคุณภาพต้องตรวจความปลอดภัยและผลทดสอบ ฝ่ายการเงินต้องตรวจต้นทุนรวม และฝ่ายบริหารต้องอนุมัติเมื่อมีความเสี่ยงหรือมูลค่าสัญญาสูงการกำหนดกำหนดเวลาเป็นสิ่งสำคัญอย่างยิ่งสำหรับการเปิดสาขาใหม่หรือแคมเปญตามฤดูกาล เช่น เทศกาลสงกรานต์ ปีใหม่ หรือโปรโมชันปลายปี ผู้ซื้อควรเผื่อเวลาสำหรับการทำตัวอย่าง การแก้สี การส่งตัวอย่าง การทดสอบ การผลิตจำนวนมาก และการขนส่งเข้าประเทศ หากสินค้าต้องผ่านท่าเรือ ควรมีเวลาสำรองสำหรับพิธีการและการส่งต่อไปยังคลังสินค้าบทบาทหน้าที่หลักกำหนดเวลาตัวอย่างสิทธิ์ตัดสินใจผู้ขอใช้สินค้าระบุการใช้งานและปริมาณภายใน 2 วันยืนยันความต้องการฝ่ายจัดซื้อส่งคำขอราคาและเจรจาภายใน 5 วันคัดกรองข้อเสนอฝ่ายคุณภาพตรวจสเปกและทดสอบตัวอย่างภายใน 7 วันอนุมัติด้านคุณภาพฝ่ายการตลาดตรวจแบบ สี และภาพลักษณ์ภายใน 4 วันอนุมัติงานพิมพ์ฝ่ายการเงินตรวจต้นทุนรวมและเงื่อนไขจ่ายเงินภายใน 3 วันอนุมัติงบประมาณฝ่ายโลจิสติกส์ตรวจการบรรจุและแผนส่งมอบภายใน 4 วันยืนยันความพร้อมขนส่งผู้บริหารโครงการอนุมัติข้อยกเว้นและผู้ขายสุดท้ายภายใน 2 วันลงนามตัดสินใจตารางบทบาทนี้ทำให้ทุกฝ่ายรู้ว่าต้องส่งมอบอะไรและเมื่อใด ลดปัญหาที่ใบเสนอราคาหมดอายุ หรือการผลิตล่าช้าเพราะการอนุมัติแบบพิมพ์เกิดขึ้นหลังจองกำลังผลิตแล้วใบเสนอราคาที่ต่ำที่สุดควรถูกเลือกได้ก็ต่อเมื่อผ่านเกณฑ์ขั้นต่ำทุกข้อ หากผู้ขายเสนอราคาต่ำกว่าแต่ไม่รวมค่าแม่พิมพ์ ไม่ระบุชนิดวัสดุ ไม่ยืนยันการทดสอบ ไม่รวมบรรจุภัณฑ์ส่งออก หรือไม่รับรองระยะเวลาส่งมอบ ข้อเสนอนั้นต้องถูกจัดเป็น “เปรียบเทียบไม่ได้” จนกว่าจะได้รับคำชี้แจงที่เป็นลายลักษณ์อักษรองค์กรควรกำหนดเกณฑ์ข้อยกเว้น เช่น หากราคาต่ำกว่าผู้ขายที่ผ่านเกณฑ์มากกว่าร้อยละที่กำหนด ต้องมีการทบทวนโดยฝ่ายคุณภาพและการเงิน หากมีข้อกำหนดทางเทคนิคตกหล่นแม้เพียงข้อเดียว ต้องระงับการตัดสินใจ หากเอกสารสัมผัสอาหารไม่ครบ ต้องไม่อนุมัติสำหรับสินค้าอาหาร และหากตัวอย่างไม่ผ่าน ต้องไม่ใช้ราคาต่ำเป็นเหตุผลในการข้ามขั้นตอนvar ctx = document.getElementById('barChart').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['ร้านกาแฟ','อาหารเดลิเวอรี','ร้านอาหารเร็ว','ค้าปลีกอาหาร','โรงแรม','ผู้จัดจำหน่าย'],datasets: [{label: 'คะแนนความต้องการบรรจุภัณฑ์เฉพาะทาง',data: [82,94,88,76,61,79],backgroundColor: ['rgb(96,165,250)','rgb(34,197,94)','rgb(251,146,60)','rgb(168,85,247)','rgb(236,72,153)','rgb(20,184,166)']}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});กราฟเปรียบเทียบความต้องการช่วยให้ทีมจัดซื้อกำหนดน้ำหนักคะแนนตามอุตสาหกรรม ตัวอย่างเช่น อาหารเดลิเวอรีให้ความสำคัญสูงกับการกันรั่วและการซ้อนส่ง ขณะที่ร้านกาแฟให้ความสำคัญกับการจับถือ ฝาปิด และความคงที่ของสีแบรนด์ก่อนนำระบบไปใช้ทั้งองค์กร ควรเลือกโครงการจริงที่มีความซับซ้อนพอเหมาะ เช่น การจัดหากล่องอาหารหลายช่องสำหรับร้านอาหารในกรุงเทพมหานครที่มีการส่งเดลิเวอรีในรัศมีไกล โครงการควรมีอย่างน้อยสามผู้เสนอราคา สเปกที่ชัดเจน ตัวอย่างจริง และวันที่เปิดใช้งานที่กำหนดไว้ เพื่อให้เห็นปัญหาที่เกิดขึ้นในสถานการณ์จริงในโครงการทดลอง ทีมควรบันทึกเวลาที่ใช้ในแต่ละขั้นตอน จำนวนรอบการแก้ไขสเปก สาเหตุที่ข้อเสนอถูกตัดออก ผลการทดสอบตัวอย่าง และต้นทุนรวมที่เกิดขึ้นจริงหลังส่งมอบ ตัวอย่างเช่น ผู้ขายรายหนึ่งอาจมีราคาถูกที่สุด แต่ตัวอย่างกล่องเกิดการอ่อนตัวหลังสัมผัสอาหารร้อน หรือไม่รวมการพิมพ์สีพิเศษ ทำให้ทีมเห็นช่องว่างของแบบฟอร์มคำขอราคาอย่างชัดเจนการทดลองควรรวมผู้ใช้งานจริง เช่น พนักงานครัว พนักงานแพ็กอาหาร และพนักงานส่งสินค้า เพราะข้อบกพร่องหลายอย่างจะไม่ปรากฏจากการตรวจบนโต๊ะ เช่น ฝาเปิดยาก กล่องซ้อนแล้วลื่น ถ้วยร้อนเกินจับ หรือกล่องใช้พื้นที่มากเกินไปในกระเป๋าส่งอาหารหลังจบโครงการทดลอง ให้จัดประชุมทบทวนสั้น ๆ โดยถามว่า สเปกข้อใดกำกวม ใครได้รับข้อมูลช้า จุดอนุมัติใดทำให้ล่าช้า ต้นทุนใดไม่ถูกใส่ในใบเสนอราคา และข้อร้องเรียนใดสามารถป้องกันได้ด้วยเกณฑ์ที่ดีขึ้น หากพบว่าการเลือกผู้เสนอราคาต่ำที่ขอบเขตไม่ครบก่อให้เกิดค่าใช้จ่ายเพิ่ม ต้องเพิ่มช่องตรวจสอบขอบเขตงานก่อนการให้คะแนนราคาควรปรับปรุงแบบฟอร์มทุกครั้งเมื่อมีบทเรียนใหม่ เช่น เพิ่มช่องระบุจำนวนต่อหีบ ความสูงพาเลต วิธีป้องกันความชื้น ความคลาดเคลื่อนของขนาด ข้อกำหนดสี การรับประกันสินค้า หรือวิธีจัดการสินค้าชำรุด เมื่อมีการเปลี่ยนแปลง ให้ระบุเลขเวอร์ชันและแจ้งทีมที่เกี่ยวข้องเพื่อป้องกันการใช้เอกสารเก่าvar ctx = document.getElementById('areaChart').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['พ.ศ. 2565','พ.ศ. 2566','พ.ศ. 2567','พ.ศ. 2568','พ.ศ. 2569','พ.ศ. 2570'],datasets: [{label: 'สัดส่วนโครงการที่ใช้เกณฑ์ความยั่งยืน',data: [24,31,40,51,63,72],borderColor: 'rgb(16, 120, 100)',backgroundColor: 'rgba(16, 120, 100, 0.28)',fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});แนวโน้มพื้นที่ในกราฟแสดงภาพการเพิ่มขึ้นของเกณฑ์ด้านความยั่งยืนในการจัดซื้อ ผู้ซื้อควรเตรียมคำถามมาตรฐานเกี่ยวกับแหล่งที่มาของกระดาษ การออกแบบเพื่อลดวัสดุ ความสามารถในการรีไซเคิล และเอกสารสนับสนุนที่เหมาะกับตลาดปลายทางฟูดเดอ แพคเกจจิ้งสนับสนุนผู้ซื้อธุรกิจที่ต้องการเปรียบเทียบข้อเสนออย่างเป็นระบบ ด้วยประสบการณ์ด้านบรรจุภัณฑ์อาหารมากกว่า 20 ปี โรงงานของบริษัทมีพื้นที่ประมาณ 30,000 ตารางเมตร และมีกำลังการผลิตแบบอัตโนมัติสูงสุดราว 120,000 ชิ้นต่อวัน เหมาะกับลูกค้าที่ต้องการรวมการจัดซื้อถ้วย ชาม กล่อง ถาด และกล่องอาหารหลายช่องไว้กับผู้ผลิตรายเดียวด้านเทคโนโลยี บริษัทมีการตรวจสอบวัตถุดิบ การติดตามคุณภาพระหว่างการผลิต ห้องปฏิบัติการภายใน และการตรวจสอบก่อนจัดส่ง ลูกค้าสามารถใช้ไฟล์พิสูจน์งาน ตัวอย่างสีขาว ตัวอย่างพิมพ์ หรือชิ้นงานก่อนการผลิตจำนวนมากเพื่อยืนยันขนาด ความแข็งแรง ความเข้ากันของฝา การกันรั่ว และคุณภาพงานพิมพ์ วิธีนี้ช่วยให้ทีมจัดซื้อในประเทศไทยมีหลักฐานประกอบการอนุมัติก่อนเริ่มคำสั่งซื้อใหญ่ด้านการผลิต โรงงานควบคุมกระบวนการตั้งแต่การเลือกวัสดุ การพิมพ์ การตัด การขึ้นรูป การตรวจสอบ การบรรจุ และการเตรียมส่งออก การควบคุมภายในช่วยลดความเสี่ยงจากการส่งต่อหลายโรงงาน และช่วยรักษาความสม่ำเสมอเมื่อแบรนด์ต้องสั่งสินค้าหลายรูปแบบหรือเติมสต็อกตามฤดูกาลด้านบริการ บริษัทให้การสนับสนุนการพัฒนาสินค้าแบบรับจ้างผลิตและร่วมออกแบบ ตั้งแต่ตรวจไฟล์งาน แนะนำวัสดุ ปรับโครงสร้าง จับคู่สี พัฒนาตัวอย่าง ทดสอบการใช้งาน ไปจนถึงการจัดเอกสารเพื่อการส่งออก ลูกค้าสามารถศึกษาหมวดสินค้าได้ที่ ผลิตภัณฑ์บรรจุภัณฑ์อาหาร หรือดูรายละเอียดการทำงานโครงการได้ที่ บริการสำหรับลูกค้าธุรกิจสำหรับผู้ซื้อที่ต้องการตรวจสอบความน่าเชื่อถือก่อนเริ่มโครงการ สามารถอ่านข้อมูลโรงงานและแนวทางการควบคุมคุณภาพผ่าน ข้อมูลเกี่ยวกับฟูดเดอ แพคเกจจิ้ง และติดต่อทีมงานเพื่อขอแบบฟอร์มขอราคา ตัวอย่าง หรือคำแนะนำการนำเข้าสู่ประเทศไทยได้ที่ ติดต่อทีมบรรจุภัณฑ์ความสามารถประโยชน์ต่อผู้ซื้อหลักฐานที่ควรขอการใช้งานที่เหมาะสมโรงงานผลิตเองควบคุมคุณภาพและกำหนดส่งได้ดีขึ้นข้อมูลโรงงานและแผนผลิตคำสั่งซื้อปริมาณมากห้องปฏิบัติการภายในสนับสนุนการตรวจสอบการใช้งานรายงานการทดสอบอาหารร้อนและอาหารเหลวการผลิตอัตโนมัติรองรับการเติมสินค้าต่อเนื่องข้อมูลกำลังการผลิตเครือข่ายร้านหลายสาขาบริการตัวอย่างลดความเสี่ยงก่อนผลิตจริงบันทึกอนุมัติตัวอย่างงานพิมพ์เฉพาะแบรนด์การตรวจสอบย้อนกลับค้นหาสาเหตุเมื่อเกิดปัญหาได้เร็วรหัสชุดการผลิตสินค้าอาหารที่มีข้อร้องเรียนการสนับสนุนเอกสารช่วยเตรียมข้อมูลสำหรับนำเข้ารายการเอกสารประกอบผู้นำเข้าและผู้จัดจำหน่ายสินค้าหลายหมวดลดจำนวนผู้ขายและต้นทุนบริหารรายการสินค้าและตัวอย่างร้านอาหารครบรูปแบบตารางนี้อธิบายว่าผู้ซื้อควรมองความสามารถของผู้ผลิตเป็นส่วนหนึ่งของต้นทุนรวม ไม่ใช่ข้อมูลประชาสัมพันธ์เพียงอย่างเดียว ความสามารถที่พิสูจน์ได้ช่วยลดความเสี่ยงด้านคุณภาพ การส่งมอบ และการแก้ไขปัญหาหลังการขายวัตถุประสงค์คือการเลือกผู้ขายที่ให้ความคุ้มค่ารวมดีที่สุดภายใต้สเปกเดียวกัน โดยพิจารณาราคา คุณภาพ ความปลอดภัย กำลังผลิต การส่งมอบ เอกสาร และบริการหลังการขาย ไม่ใช่การเลือกตัวเลขราคาต่ำที่สุดโดยไม่ตรวจสอบรายละเอียดควรมีอย่างน้อยฝ่ายจัดซื้อ ฝ่ายคุณภาพ ฝ่ายปฏิบัติการ ฝ่ายการตลาด ฝ่ายการเงิน และฝ่ายโลจิสติกส์ ข้อมูลจำเป็นได้แก่ สเปกสินค้า จำนวน สถานที่ส่งมอบ เงื่อนไขชำระเงิน มาตรฐานคุณภาพ แบบพิมพ์ ตัวอย่าง และเกณฑ์การทดสอบตามการใช้งานจริงจุดอนุมัติควรอยู่ก่อนส่งคำขอราคา หลังยืนยันสเปก หลังทดสอบตัวอย่าง ก่อนเริ่มผลิตจำนวนมาก และหลังส่งมอบแต่ละช่วง จุดเหล่านี้ช่วยหยุดข้อผิดพลาดก่อนกลายเป็นต้นทุนสูงหรือปัญหาที่กระทบลูกค้าให้ใช้แบบตรวจสอบความครบถ้วนก่อนให้คะแนนราคา หากรายการสำคัญ เช่น วัสดุ การพิมพ์ การทดสอบ บรรจุส่งออก หรือกำหนดส่ง ไม่ครบ ต้องจัดข้อเสนอนั้นเป็นเปรียบเทียบไม่ได้ จนกว่าจะมีคำยืนยันเป็นลายลักษณ์อักษรและผ่านการตรวจจากผู้เกี่ยวข้องควรเก็บคำขอราคา ใบเสนอราคา สเปกทุกเวอร์ชัน รายงานทดสอบตัวอย่าง รูปภาพตัวอย่าง เอกสารอนุมัติ เงื่อนไขการค้า เอกสารส่งมอบ ผลตรวจรับสินค้า ข้อร้องเรียน และรายงานสรุปบทเรียน เอกสารเหล่านี้ช่วยยืนยันเหตุผลการตัดสินใจและปรับปรุงการจัดซื้อครั้งถัดไปvar ctx = document.getElementById('comparisonChart').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['ความครบถ้วนของสเปก','ผลทดสอบตัวอย่าง','ความชัดเจนของราคา','ความพร้อมส่งมอบ','เอกสารคุณภาพ','บริการหลังการขาย'],datasets: [{label: 'ผู้ขายที่เน้นราคาต่ำ',data: [55,48,72,58,45,50],backgroundColor: 'rgb(251, 146, 60)'},{label: 'ผู้ขายที่ผ่านเกณฑ์ครบถ้วน',data: [92,89,90,86,91,84],backgroundColor: 'rgb(59, 130, 246)'}]},options: {responsive: true,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});กราฟเปรียบเทียบนี้ชี้ให้เห็นว่าราคาต่ำอาจเป็นเพียงหนึ่งมิติของข้อเสนอ ผู้ซื้อควรใช้คะแนนหลายด้านและกำหนดคะแนนขั้นต่ำในหัวข้อที่ไม่สามารถประนีประนอมได้ เช่น ความปลอดภัยอาหาร การกันรั่ว และกำหนดส่งมอบในปี พ.ศ. 2569 และหลังจากนั้น การจัดซื้อบรรจุภัณฑ์อาหารในประเทศไทยจะให้ความสำคัญเพิ่มขึ้นกับข้อมูลดิจิทัล การติดตามย้อนกลับ การอนุมัติตัวอย่างผ่านระบบออนไลน์ การตรวจสีจากไฟล์พิสูจน์งาน และการวิเคราะห์ต้นทุนรวม ผู้ซื้อยังควรติดตามแนวโน้มด้านการลดพลาสติก การออกแบบเพื่อการรีไซเคิล วัสดุจากแหล่งรับผิดชอบ และข้อกำหนดด้านสิ่งแวดล้อมที่อาจเปลี่ยนแปลงในตลาดปลายทางเมื่อบริษัทสร้างกระบวนการใบเสนอราคาที่มีเจ้าของงานชัดเจน เกณฑ์วัดผลได้ หลักฐานตรวจสอบย้อนกลับได้ และการทบทวนหลังใช้งาน การจัดซื้อจะเปลี่ยนจากการเปรียบเทียบราคาแบบเร่งด่วนไปสู่การตัดสินใจที่ควบคุมคุณภาพ ต้นทุน และความเสี่ยงได้อย่างยั่งยืน -
คู่มือแก้วกระดาษพิมพ์ลายจำนวนน้อยสำหรับประเทศไทย
การจัดซื้อแก้วกระดาษพิมพ์ลายจำนวนน้อยสำหรับธุรกิจในประเทศไทยควรเริ่มจาก “ต้นทุนรวมถึงปลายทาง” ไม่ใช่เปรียบเทียบเฉพาะราคาแก้วต่อใบ ผู้ซื้อระดับองค์กร ร้านกาแฟเชน ผู้จัดจำหน่ายอาหารและเครื่องดื่ม รวมถึงผู้ประกอบการบริการส่งอาหาร ต้องประเมินปริมาณสั่งซื้อขั้นต่ำแยกตามขนาด แยกตามลายพิมพ์ ปริมาตรกล่อง ระยะเวลาผลิต ความเสี่ยงการขาดสต็อก ค่าใช้จ่ายขนส่ง ภาษี และคุณภาพที่ตรวจสอบได้สำหรับตลาดไทย แก้วขนาดเดียวกันแต่ใช้คนละลาย คนละสีหลัก หรือคนละชนิดเคลือบ ถือเป็นคนละหน่วยวางแผนการผลิต การสั่งปริมาณน้อยอาจช่วยลดเงินจมในคลัง แต่หากสั่งถี่เกินไป ค่าเตรียมพิมพ์ ค่าขนส่งแบบไม่เต็มตู้ และต้นทุนการรับสินค้าเข้าคลังจะสูงขึ้นอย่างมีนัยสำคัญ ผู้ซื้อจึงควรคำนวณยอดใช้เฉลี่ยต่อเดือน ยอดสูงสุดในช่วงโปรโมชัน ระยะนำส่งทั้งหมด และระดับบริการที่ธุรกิจยอมรับได้การขอราคาอย่างเทียบเคียงได้ควรกำหนดรายละเอียดเดียวกัน ได้แก่ ขนาดบรรจุจริง ความจุ ชนิดกระดาษ น้ำหนักกระดาษ การเคลือบด้านใน จำนวนสีพิมพ์ ลักษณะก้นแก้ว ความเข้ากันได้กับฝา จำนวนใบต่อแพ็ก จำนวนแพ็กต่อกล่อง วิธีตรวจสอบก่อนส่งออก จุดส่งมอบ และเงื่อนไขรับผิดชอบค่าขนส่ง เมื่อข้อมูลเท่ากัน ผู้ซื้อจึงจะเห็นว่าข้อเสนอใดมีต้นทุนและความเสี่ยงต่ำกว่าอย่างแท้จริงองค์ประกอบต้นทุนสิ่งที่ต้องตรวจผลกระทบต่อผู้ซื้อไทยราคาโรงงานราคาแก้วต่อใบและจำนวนรวมเป็นเพียงจุดเริ่มต้น ไม่สะท้อนต้นทุนทั้งหมดค่าพิมพ์และค่าเตรียมงานเพลต สีพิเศษ และการปรับเครื่องสูงขึ้นเมื่อแบ่งลายเป็นหลายรายการค่ากล่องและบรรจุภัณฑ์จำนวนใบต่อกล่อง ความแข็งแรง และขนาดกล่องมีผลต่อความเสียหายและพื้นที่คลังสินค้าค่าขนส่งระหว่างประเทศน้ำหนัก ปริมาตร และวิธีขนส่งส่งผลมากต่อคำสั่งซื้อจำนวนน้อยภาษีและพิธีการนำเข้าพิกัดสินค้า เอกสาร และค่าใช้จ่ายท่าเรือต้องรวมในงบต้นทุนถึงคลังค่าตรวจสอบคุณภาพการสุ่มตรวจ การทดสอบ และรายงานก่อนส่งลดความเสี่ยงแก้วรั่ว สีผิด หรือจำนวนขาดต้นทุนขาดสต็อกยอดขายที่เสียไปและค่าซื้อเร่งด่วนอาจสูงกว่าการถือสต็อกสำรองหลายเท่าตารางนี้แสดงว่าผู้จัดซื้อไม่ควรตัดสินใจจากใบเสนอราคาหน้าเดียว ควรเปลี่ยนทุกค่าใช้จ่ายเป็นต้นทุนต่อหนึ่งพันใบและบันทึกเงื่อนไขการส่งมอบเดียวกัน โดยเฉพาะธุรกิจในกรุงเทพมหานคร สมุทรปราการ ชลบุรี และภูเก็ต ซึ่งมีความต้องการใช้แก้วตามฤดูกาลและกิจกรรมท่องเที่ยวแตกต่างกันมากปริมาณสั่งซื้อขั้นต่ำของแก้วกระดาษไม่ได้ขึ้นอยู่กับขนาดเพียงอย่างเดียว แต่สัมพันธ์กับเส้นผ่านศูนย์กลางปากแก้ว ความสูง รูปทรง ความหนากระดาษ ระบบเคลือบ และจำนวนสีพิมพ์ แก้วร้อนขนาดเล็กอาจใช้แม่พิมพ์ที่มีอยู่แล้ว จึงเริ่มสั่งได้ต่ำกว่าแก้วทรงพิเศษหรือแก้วเย็นขนาดใหญ่ที่ต้องใช้วัสดุและการขึ้นรูปต่างกันในทางปฏิบัติ ผู้ซื้อควรแยกแผนเป็นหน่วย “ขนาด × ลายพิมพ์ × วัสดุ × การเคลือบ” เช่น แก้วร้อน 8 ออนซ์ ลายร้านกาแฟ สีเดียว เป็นหนึ่งหน่วย ขณะที่แก้ว 8 ออนซ์ ลายเทศกาล สี่สี เป็นอีกหนึ่งหน่วย แม้ขนาดเท่ากันก็ตาม การรวมยอดใช้ทุกลายเข้าด้วยกันโดยไม่ดูรอบการผลิตอาจทำให้ความคาดหวังเรื่องปริมาณขั้นต่ำคลาดเคลื่อนประเภทแก้วขนาดใช้งานโดยทั่วไปปริมาณเริ่มต้นที่ควรวางแผนข้อควรพิจารณาแก้วร้อนผนังชั้นเดียว4–8 ออนซ์ประมาณ 10,000–20,000 ใบต่อลายเหมาะกาแฟเอสเปรสโซและเครื่องดื่มร้อนขนาดเล็กแก้วร้อนผนังชั้นเดียว12–16 ออนซ์ประมาณ 20,000–30,000 ใบต่อลายควรตรวจการจับคู่กับปลอกกันร้อนและฝาแก้วกระดาษผนังลอน8–16 ออนซ์ประมาณ 20,000–30,000 ใบต่อลายต้นทุนขึ้นรูปและวัสดุสูงกว่าแก้วกระดาษผนังสองชั้น8–16 ออนซ์ประมาณ 20,000–40,000 ใบต่อลายเหมาะเครื่องดื่มร้อนที่ต้องการฉนวนแก้วเครื่องดื่มเย็น12–22 ออนซ์ประมาณ 20,000–50,000 ใบต่อลายต้องทดสอบการแข็งแรงเมื่อมีน้ำแข็งแก้วทรงพิเศษตามแบบกำหนดประมาณ 50,000 ใบขึ้นไปอาจมีค่าแม่พิมพ์และช่วงทดสอบเพิ่มแก้วลายเฉพาะกิจทุกขนาดขึ้นกับจำนวนสีและกำหนดส่งควรวางแผนล่วงหน้าก่อนเทศกาลตัวเลขในตารางเป็นกรอบวางแผน ไม่ใช่คำยืนยันตายตัว เพราะน้ำหนักกระดาษ รูปแบบบรรจุ และกำลังผลิตในช่วงเวลานั้นมีผลต่อปริมาณจริง สำหรับผู้ซื้อในเชียงใหม่ หาดใหญ่ ขอนแก่น และพัทยา การรวมคำสั่งซื้อจากหลายสาขาเข้าที่ศูนย์กระจายสินค้าเดียวก่อนแบ่งส่ง สามารถเพิ่มปริมาณต่อหนึ่งลายและลดต้นทุนต่อใบได้ผู้ที่ต้องการสินค้ากลุ่มแก้วร้อนสามารถดูรายละเอียด แก้วกระดาษสำหรับเครื่องดื่มร้อนแบบพิมพ์ลาย เพื่อเปรียบเทียบโครงสร้างผนังลอนและการใช้งานกับเครื่องดื่มร้อนในร้านกาแฟต้นทุนการเริ่มงานเป็นสาเหตุหลักที่ทำให้ราคาต่อใบของคำสั่งซื้อจำนวนน้อยสูงกว่าคำสั่งซื้อปกติ ต้นทุนนี้อาจประกอบด้วยการตรวจไฟล์ การทำเพลต การปรับสี การตั้งเครื่อง การทดสอบงานพิมพ์ การปรับตำแหน่งรอยต่อ และการสูญเสียวัสดุระหว่างเริ่มเดินเครื่อง หากใช้สีมาตรฐาน ลายไม่ซับซ้อน และมีโครงสร้างแก้วเดิม ค่าเริ่มงานจะควบคุมได้ง่ายกว่าแบรนด์ไทยควรส่งไฟล์ลายพิมพ์ที่มีความละเอียดเหมาะสม ระบุขนาดพื้นที่พิมพ์ สีอ้างอิง ตำแหน่งโลโก้ และข้อความสำคัญให้ชัดเจน ควรเผื่อพื้นที่ใกล้รอยต่อแก้วเพื่อหลีกเลี่ยงตัวอักษรหรือคิวอาร์โค้ดที่บิดเบี้ยว การใช้สีจำนวนมากไม่ได้เพิ่มความสวยงามเสมอไป หากการรับรู้แบรนด์เกิดจากโลโก้และสีหลักเพียงสองหรือสามสี การลดจำนวนสีสามารถช่วยลดค่าเริ่มงานและลดความเสี่ยงเรื่องความคลาดเคลื่อนของสีระหว่างล็อตได้รายการเตรียมงานเกิดขึ้นเมื่อใดวิธีควบคุมต้นทุนตรวจไฟล์ลายพิมพ์ก่อนทำตัวอย่างและก่อนผลิตจริงใช้ไฟล์ต้นฉบับที่ผ่านการตรวจขนาดและสีเพลตพิมพ์เมื่อลายใหม่หรือมีการแก้ไขสาระสำคัญใช้ลายหลักต่อเนื่องหลายรอบการสั่งซื้อการตั้งค่าสีก่อนเริ่มพิมพ์แต่ละลายลดจำนวนสีและกำหนดสีอ้างอิงชัดเจนการปรับเครื่องขึ้นรูปเมื่อเปลี่ยนขนาดหรือวัสดุแก้วรวมคำสั่งซื้อขนาดเดียวกันเข้าด้วยกันการทำตัวอย่างเปิดตัวแบรนด์ใหม่หรือเปลี่ยนโครงสร้างอนุมัติตัวอย่างก่อนสั่งผลิตจำนวนมากการทดสอบการรั่วซึมเมื่อใช้เครื่องดื่มร้อน เย็น หรือมีนมระบุอุณหภูมิและเวลาพักเครื่องดื่มจริงการตรวจสอบก่อนส่งสินค้าก่อนบรรจุตู้หรือก่อนปล่อยสินค้ากำหนดเกณฑ์สุ่มตรวจในใบสั่งซื้อผู้ซื้อควรแยกค่าใช้จ่ายครั้งเดียวออกจากราคาผลิตต่อเนื่อง เพื่อเห็นผลประโยชน์ของการใช้ลายเดิมในรอบสั่งซื้อถัดไป หากวางแผนใช้ลายตลอดปี ค่าตั้งต้นควรถูกเฉลี่ยตามปริมาณคาดการณ์รายปี ไม่ใช่ผลักทั้งหมดไปยังคำสั่งซื้อครั้งแรกการวางแผนรายปีช่วยให้ธุรกิจเห็นจุดสมดุลระหว่างต้นทุนต่อใบ เงินทุนหมุนเวียน และความต่อเนื่องของสินค้า สำหรับร้านเครื่องดื่มในประเทศไทย ยอดขายอาจเพิ่มขึ้นในช่วงอากาศร้อน ช่วงเปิดเทอม งานอีเวนต์ และฤดูท่องเที่ยว ขณะที่แก้วร้อนอาจมีสัดส่วนสูงขึ้นในช่วงปลายปีหรือพื้นที่ท่องเที่ยวบนภูเขาเริ่มต้นด้วยข้อมูลยอดใช้รายสัปดาห์ย้อนหลังอย่างน้อยหกเดือน แยกตามสาขา ขนาดแก้ว และประเภทเครื่องดื่ม จากนั้นให้ปรับตามแผนเปิดสาขา เมนูใหม่ แคมเปญร่วมกับแพลตฟอร์มส่งอาหาร และความผันผวนจากวันหยุดยาว ผู้ซื้อควรกำหนดกรณีฐาน กรณีเติบโต และกรณีสูงสุด เพื่อไม่ให้การสั่งซื้อครั้งเดียวผูกกับการคาดการณ์ที่มองโลกในแง่ดีเกินไปvar ctx=document.getElementById('grafikPertumbuhanPasar').getContext('2d');new Chart(ctx,{type:'line',data:{labels:['2565','2566','2567','2568','2569','2570'],datasets:[{label:'ดัชนีความต้องการแก้วพิมพ์ลาย',data:[100,108,117,127,139,151],borderColor:'rgb(32,112,160)',backgroundColor:'rgba(32,112,160,0.12)',fill:false,tension:0.3}]}},options:{responsive:false,maintainAspectRatio:false}});กราฟเป็นตัวอย่างดัชนีวางแผนความต้องการของตลาดแก้วพิมพ์ลาย ไม่ใช่ยอดขายรับประกัน แต่สะท้อนแนวโน้มที่ผู้ประกอบการควรเตรียมกำลังซื้อและกำลังเก็บสินค้าให้รองรับการเติบโตของร้านเครื่องดื่ม การสั่งผ่านแอปพลิเคชัน และการสร้างแบรนด์ผ่านบรรจุภัณฑ์ช่วงเวลาสัดส่วนแผนใช้รายปีปัจจัยสำคัญแนวทางจัดซื้อมกราคม–กุมภาพันธ์15%ท่องเที่ยวและกิจกรรมต้นปีรักษาสต็อกแก้วเย็นและลายทั่วไปมีนาคม–เมษายน19%อากาศร้อนและเทศกาลสงกรานต์เพิ่มกำลังสำรองแก้วเครื่องดื่มเย็นพฤษภาคม–มิถุนายน15%เปิดเทอมและการกลับเข้าออฟฟิศทบทวนยอดใช้จริงเทียบแผนกรกฎาคม–สิงหาคม16%กิจกรรมส่งเสริมการขายกลางปีสั่งผลิตลายหลักรอบถัดไปกันยายน–ตุลาคม16%ฝนตกและแคมเปญสมาชิกลดลายเฉพาะกิจที่หมุนช้าพฤศจิกายน–ธันวาคม19%ท่องเที่ยว ปลายปี และของขวัญล็อกกำลังผลิตและขนส่งล่วงหน้าการกระจายคำสั่งซื้อเป็นรายไตรมาสเหมาะกับผู้ที่มีพื้นที่คลังจำกัดในกรุงเทพมหานครหรือปริมณฑล ส่วนผู้จัดจำหน่ายที่มีคลังในแหลมฉบัง สมุทรสาคร หรืออยุธยา อาจคุ้มค่ากว่าหากรวมปริมาณเพื่อให้ใช้พื้นที่ตู้คอนเทนเนอร์ได้ดีขึ้นการสั่งตัวอย่างไม่ใช่เพียงตรวจความสวยงามของโลโก้ แต่เป็นขั้นตอนควบคุมความเสี่ยงทางการจัดซื้อ ตัวอย่างที่ดีควรช่วยให้ผู้ใช้ตรวจจับความจุจริง ความแข็งแรงของขอบแก้ว การรั่วซึม การจับคู่กับฝา ความทนต่อเครื่องดื่มร้อนหรือเย็น การคงรูปเมื่อถือเดิน และความอ่านง่ายของข้อความบนแก้วสำหรับร้านกาแฟ ผู้ซื้อควรทดสอบกับกาแฟร้อน นม เครื่องดื่มที่มีฟอง และเครื่องดื่มเย็นใส่น้ำแข็งตามเมนูจริง สำหรับร้านชานมและนมสด ควรประเมินการอ่อนตัวของแก้วเมื่อสัมผัสความชื้นเป็นเวลานาน สำหรับธุรกิจจัดส่ง ควรทดสอบหลังใส่ในถุงและวางบนรถขนส่ง เพื่อดูว่าฝาและแก้วคงสภาพหรือไม่ลำดับที่เหมาะสมคือ เริ่มจากตัวอย่างสีขาวเพื่อยืนยันรูปทรงและฝา ต่อด้วยตัวอย่างพิมพ์เพื่ออนุมัติสีและตำแหน่งโลโก้ แล้วจึงอนุมัติตัวอย่างการใช้งานก่อนการผลิตเต็มจำนวน ทุกฝ่ายที่เกี่ยวข้องควรลงนามอนุมัติ ได้แก่ ฝ่ายจัดซื้อ ฝ่ายการตลาด ฝ่ายปฏิบัติการสาขา และฝ่ายควบคุมคุณภาพสำหรับสินค้าเครื่องดื่มนมและเมนูเย็น ผู้ซื้อสามารถดู แก้วพิมพ์ลายสำหรับนมและเครื่องดื่มเย็น เพื่อใช้เป็นแนวทางกำหนดการทดสอบตามลักษณะเมนูจริงการรวมรายการสินค้าเป็นวิธีลดต้นทุนที่มีประสิทธิภาพที่สุดวิธีหนึ่งสำหรับผู้ซื้อแก้วกระดาษพิมพ์ลายจำนวนน้อย แทนที่จะใช้แก้วหลายขนาด หลายลาย และหลายโครงสร้าง ธุรกิจควรกำหนด “ลายหลัก” ที่ใช้ได้กับหลายสาขาและหลายฤดูกาล แล้วเปิดพื้นที่สำหรับสติกเกอร์ ปลอกแก้ว หรือแถบคาดเพื่อสื่อสารโปรโมชันระยะสั้นร้านที่มีเมนูจำนวนมากสามารถลดความซับซ้อนได้ด้วยการเลือกแก้วร้อนสองขนาดและแก้วเย็นสองขนาด โดยใช้ระบบสีหรือสัญลักษณ์แยกประเภทเมนู แทนการพิมพ์ลายใหม่สำหรับทุกผลิตภัณฑ์ วิธีนี้ช่วยให้ยอดต่อหน่วยผลิตสูงขึ้น ลดจำนวนรหัสสินค้า ลดโอกาสหยิบผิดในคลัง และทำให้บุคลากรสาขาฝึกงานได้ง่ายขึ้นvar ctx=document.getElementById('grafikPermintaanอุตสาหกรรม').getContext('2d');new Chart(ctx,{type:'bar',data:{labels:['ร้านกาแฟ','ชานมและชา','ร้านอาหารด่วน','โรงแรม','ผู้จัดอีเวนต์','ผู้จัดจำหน่าย'],datasets:[{label:'ดัชนีความต้องการโดยประมาณ',data:[88,94,72,51,63,79],backgroundColor:['rgb(109,148,80)','rgb(231,155,67)','rgb(67,126,177)','rgb(152,102,169)','rgb(208,104,101)','rgb(82,163,158)']} ]},options:{responsive:false,maintainAspectRatio:false}});กราฟเปรียบเทียบนี้ช่วยให้วางตำแหน่งสินค้าตามกลุ่มอุตสาหกรรม ผู้จัดจำหน่ายควรถือแก้วลายกลางที่ขายต่อได้หลายกลุ่ม ส่วนเจ้าของแบรนด์ควรสงวนลายเฉพาะสำหรับสินค้าที่มียอดหมุนเวียนเพียงพอจุดสั่งซื้อซ้ำควรถูกกำหนดจากยอดใช้ระหว่างระยะนำส่งบวกสต็อกสำรอง ไม่ควรรอให้สินค้าในคลังเหลือน้อยเกินไป เพราะแก้วพิมพ์ลายต้องผ่านขั้นตอนยืนยันไฟล์ จัดวัตถุดิบ พิมพ์ ขึ้นรูป ตรวจสอบ บรรจุ ขนส่งออกจากโรงงาน เดินทางระหว่างประเทศ ผ่านพิธีการ และขนส่งเข้าสู่คลังไทยสูตรใช้งานง่ายคือ จุดสั่งซื้อซ้ำ = ยอดใช้เฉลี่ยต่อวัน × ระยะนำส่งรวมเป็นวัน + สต็อกสำรอง ตัวอย่าง หากใช้วันละ 8,000 ใบ ระยะนำส่งรวม 45 วัน และต้องการสต็อกสำรอง 120,000 ใบ จุดสั่งซื้อซ้ำคือ 480,000 ใบ เมื่อยอดคงเหลือลดถึงระดับนี้ ควรเริ่มปล่อยคำสั่งซื้อรอบใหม่ระดับความผันผวนสต็อกสำรองที่แนะนำเหมาะกับธุรกิจแนวทางติดตามต่ำ7–10 วันของยอดใช้ร้านเดี่ยวที่ยอดคงที่ตรวจยอดทุกสัปดาห์ปานกลาง14–21 วันของยอดใช้ร้านหลายสาขาตรวจยอดทุกสามวันสูง21–30 วันของยอดใช้ธุรกิจมีโปรโมชันบ่อยเชื่อมยอดขายกับคลังตามฤดูกาล30–45 วันก่อนช่วงพีกแหล่งท่องเที่ยวและอีเวนต์ใช้แผนรายเดือนสินค้าลายเฉพาะกิจ5–10 วันแคมเปญระยะสั้นจำกัดการผลิตตามระยะเวลาสินค้านำเข้ารอบยาว30–60 วันผู้นำเข้าและผู้จัดจำหน่ายติดตามสถานะขนส่งรายสัปดาห์สินค้าใช้ร่วมหลายสาขา14–30 วันเชนร้านอาหารและกาแฟจัดสรรผ่านคลังกลางควรวัดผลหลังเปิดใช้จริงด้วยตัวชี้วัดอย่างอัตราส่งตรงเวลา ความคลาดเคลื่อนของจำนวน อัตราของเสียระหว่างขนส่ง อัตราแก้วรั่ว ข้อร้องเรียนสีพิมพ์ วันคงคลัง และจำนวนครั้งที่ต้องซื้อฉุกเฉิน ตัวชี้วัดเหล่านี้บอกต้นทุนที่ซ่อนอยู่ได้ดีกว่าราคาซื้อเริ่มต้นการเจรจาที่มีประสิทธิภาพไม่ควรเริ่มด้วยการขอลดราคาเพียงอย่างเดียว แต่ควรนำข้อมูลปริมาณรายปี โครงสร้างรายการสินค้า กำหนดการส่งมอบ และระดับคุณภาพที่ต้องการมาใช้ ผู้ผลิตจะวางแผนวัตถุดิบและกำลังการผลิตได้ดีขึ้น หากเห็นคำสั่งซื้อที่ต่อเนื่อง ก็อาจเสนอเงื่อนไขที่เหมาะสมกว่าแก่ผู้ซื้อประเด็นที่ควรเจรจา ได้แก่ ปริมาณขั้นต่ำต่อขนาดและต่อลาย ระยะเวลาผลิต การเก็บเพลตพิมพ์ การทยอยส่งสินค้า การแบ่งชำระเงิน มาตรฐานการตรวจสอบ การจัดการสินค้ามีปัญหา การบรรจุกล่อง และเอกสารอาหารสัมผัส ผู้ซื้อควรขอให้ทุกประเด็นระบุเป็นลายลักษณ์อักษรในใบเสนอราคา ใบสั่งซื้อ หรือข้อตกลงคุณภาพสำหรับการเปรียบเทียบซัพพลายเออร์ ควรใช้เงื่อนไขส่งมอบเดียวกัน เช่น ราคา ณ จุดรับสินค้าเดียวกัน หรือราคาถึงคลังเดียวกัน ห้ามนำราคาที่โรงงานของรายหนึ่งไปเทียบกับราคาที่รวมค่าขนส่งของอีกรายโดยตรง เพราะจะทำให้การตัดสินใจบิดเบือนvar ctx=document.getElementById('grafikแนวโน้มความยั่งยืน').getContext('2d');new Chart(ctx,{type:'line',data:{labels:['2565','2566','2567','2568','2569','2570'],datasets:[{label:'สัดส่วนคำสั่งซื้อวัสดุทางเลือก',data:[18,24,31,39,48,58],borderColor:'rgb(53,139,105)',backgroundColor:'rgba(53,139,105,0.28)',fill:true,tension:0.3}]}},options:{responsive:false,maintainAspectRatio:false}});แนวโน้มวัสดุทางเลือกจะมีบทบาทมากขึ้นในปี 2569–2570 ทั้งจากความคาดหวังของผู้บริโภค นโยบายลดขยะของศูนย์การค้า โรงแรม และองค์กรขนาดใหญ่ ตลอดจนข้อกำหนดของตลาดส่งออก ผู้ซื้อควรตรวจว่าคุณสมบัติการย่อยสลาย การรีไซเคิล หรือการใช้วัสดุจากป่าที่จัดการอย่างรับผิดชอบ สอดคล้องกับระบบจัดการขยะในพื้นที่จริง ไม่ใช่พิจารณาจากข้อความบนบรรจุภัณฑ์เพียงอย่างเดียวฟู้ด แพ็กเกจจิ้งสนับสนุนผู้ซื้อธุรกิจต่างประเทศที่ต้องการแก้วกระดาษพิมพ์ลายและบรรจุภัณฑ์อาหารแบบสั่งทำ โดยมุ่งลดความเสี่ยงทั้งด้านต้นทุน คุณภาพ และการส่งมอบ มากกว่าการแข่งขันด้วยราคาแก้วต่อใบเพียงอย่างเดียว โรงงานของบริษัทเป็นโรงงานของตนเองในมณฑลซานตง มีพื้นที่ประมาณ 30,000 ตารางเมตร และมีประสบการณ์ในอุตสาหกรรมบรรจุภัณฑ์กระดาษมากกว่าสองทศวรรษกระบวนการทำงานครอบคลุมการคัดเลือกวัสดุ การพิมพ์ การตัด การขึ้นรูป การทดสอบ และการตรวจสอบภายใน บริษัทมีห้องปฏิบัติการสำหรับประเมินประสิทธิภาพของผลิตภัณฑ์ เช่น ความแข็งแรง การรั่วซึม คุณภาพรอยต่อ และความเหมาะสมต่อการใช้งาน ผู้ซื้อสามารถให้ข้อมูลเมนู อุณหภูมิ ปริมาณเครื่องดื่ม และชนิดฝา เพื่อรับคำแนะนำด้านโครงสร้างและวัสดุที่เหมาะกับตลาดไทยสายการผลิตอัตโนมัติรองรับกำลังผลิตได้สูงสุดประมาณ 120,000 ชิ้นต่อวันตามชนิดสินค้า การผลิตภายในโรงงานช่วยควบคุมความสม่ำเสมอของสี ขนาด การขึ้นรูป และการบรรจุได้เป็นระบบ นอกจากแก้วกระดาษ ยังมีชามกระดาษ กล่องเบอร์เกอร์ กล่องคราฟต์ กล่องสลัด กล่องก๋วยเตี๋ยว ถาดอาหาร และกล่องอาหารหลายช่อง ทำให้ผู้จัดจำหน่ายหรือเชนร้านอาหารสามารถรวมการจัดซื้อบรรจุภัณฑ์หลายกลุ่มไว้กับผู้ผลิตรายเดียวทีมงานให้บริการตั้งแต่ตรวจไฟล์ลายพิมพ์ การจับคู่สี การพัฒนาตัวอย่าง การทดสอบการใช้งาน การวางแผนผลิต การจัดเตรียมเอกสารส่งออก และการประสานการขนส่ง ผู้ซื้อสามารถเลือกการส่งตัวอย่างแบบเร่งด่วน การขนส่งทางเรือ ทางอากาศ หรือการรวมสินค้าในตู้คอนเทนเนอร์ได้ตามความเหมาะสม โดยคำสั่งซื้อมาตรฐานสามารถวางแผนผลิตได้ราว 7–15 วัน ทั้งนี้ขึ้นอยู่กับรายละเอียดสินค้าและปริมาณบริษัทมีประสบการณ์ทำงานกับลูกค้านานาชาติมากกว่า 500 รายในกว่า 50 ประเทศ และสนับสนุนการตรวจสอบโดยหน่วยงานภายนอกก่อนส่งสินค้าได้ ผู้ซื้อไทยที่ต้องการดูหมวดสินค้าทั้งหมดสามารถเข้าชม แก้วกระดาษและตัวเลือกการสั่งทำสำหรับธุรกิจ เพื่อเริ่มกำหนดขนาด โครงสร้าง และความต้องการด้านแบรนด์var ctx=document.getElementById('grafikเปรียบเทียบผู้ขาย').getContext('2d');new Chart(ctx,{type:'bar',data:{labels:['ควบคุมคุณภาพ','ความยืดหยุ่นลายพิมพ์','เอกสารส่งออก','ความต่อเนื่องการผลิต','การรวมสินค้า'],datasets:[{label:'ผู้ผลิตครบวงจร',data:[92,84,90,88,95],backgroundColor:'rgb(89,114,184)'},{label:'ผู้ขายทั่วไป',data:[70,63,65,68,52],backgroundColor:'rgb(183,183,183)'}]},options:{responsive:false,maintainAspectRatio:false}});กราฟเปรียบเทียบเป็นกรอบช่วยตัดสินใจ ผู้ซื้อควรให้คะแนนตามข้อมูลพิสูจน์ได้ของแต่ละผู้ขาย เช่น รายงานตรวจสอบ ตัวอย่างจริง ประวัติส่งมอบ เอกสารผลิตภัณฑ์ และความสามารถในการตอบสนองเมื่อเกิดปัญหาเกณฑ์ประเมินผู้ผลิตคำถามที่ควรถามหลักฐานที่ควรขอความปลอดภัยอาหารวัสดุเหมาะกับอาหารและเครื่องดื่มหรือไม่เอกสารทดสอบและข้อมูลวัสดุความแม่นยำการพิมพ์ควบคุมสีและตำแหน่งโลโก้อย่างไรตัวอย่างพิมพ์และเกณฑ์ตรวจความทนทานของแก้วผ่านการทดสอบรั่วและแรงกดหรือไม่รายงานทดสอบและตัวอย่างใช้งานกำลังการผลิตรองรับช่วงยอดขายพีกได้หรือไม่แผนผลิตและระยะเวลายืนยันการบรรจุและขนส่งกล่องป้องกันความชื้นและยุบตัวอย่างไรสเปกกล่องและรายการบรรจุการบริการหลังการขายรับผิดชอบสินค้าผิดสเปกอย่างไรขั้นตอนเคลมที่เป็นลายลักษณ์อักษรความโปร่งใสด้านราคาราคาใดรวมและไม่รวมค่าใช้จ่ายใดใบเสนอราคาแยกรายการชัดเจนควรรวมราคาแก้ว ค่าพิมพ์ ค่าเตรียมงาน ค่าวัสดุ ค่ากล่อง ค่าขนส่ง ค่าประกัน ภาษี ค่าพิธีการนำเข้า ค่าตรวจสอบ ค่าขนส่งเข้าคลัง และต้นทุนการถือสต็อก นอกจากนี้ควรประเมินต้นทุนความเสี่ยง เช่น สินค้ารั่ว สีไม่ตรง หรือส่งมอบช้าให้คำนวณแยกตามขนาดแก้ว ลายพิมพ์ ชนิดกระดาษ การเคลือบ และรูปแบบบรรจุ หากเปลี่ยนลาย เปลี่ยนสีสำคัญ หรือเปลี่ยนโครงสร้างแก้ว ควรมองเป็นรายการผลิตใหม่ แล้วค่อยพิจารณาว่าจะรวมลาย ลดจำนวนขนาด หรือใช้ลายกลางเพื่อเพิ่มปริมาณต่อรายการได้หรือไม่ควรขอให้ผู้ขายทุกรายเสนอราคาบนจุดส่งมอบเดียวกัน เช่น จุดรับสินค้าเดียวกันในประเทศไทย หรือราคาที่รวมการส่งถึงคลังเดียวกัน หากจำเป็นต้องใช้ราคา ณ โรงงาน ควรนำค่าขนส่งและค่าใช้จ่ายปลายทางมาเติมในตารางเดียวกันก่อนตัดสินใจโดยทั่วไปควรเริ่มที่ 14–30 วันของยอดใช้สำหรับสินค้าหลัก แต่ควรเพิ่มเป็น 30–60 วันหากระยะนำส่งยาว ความต้องการผันผวนสูง หรือมีฤดูกาลท่องเที่ยวชัดเจน สินค้าลายเฉพาะกิจควรถือสต็อกต่ำกว่าเพื่อหลีกเลี่ยงสินค้าค้างหลังจบแคมเปญควรติดตามอัตราส่งตรงเวลา ระยะนำส่งจริงเทียบแผน ความถูกต้องของจำนวน อัตรากล่องเสียหาย อัตราแก้วมีตำหนิ อัตรารั่วซึม วันคงคลัง การหมุนเวียนสินค้า ต้นทุนขนส่งต่อหนึ่งพันใบ และจำนวนครั้งที่ต้องซื้อเร่งด่วน ข้อมูลเหล่านี้ควรถูกทบทวนรายเดือนร่วมกันระหว่างฝ่ายจัดซื้อ คลังสินค้า และฝ่ายปฏิบัติการเมื่อผู้ซื้อในประเทศไทยใช้ข้อมูลปริมาณรายปี ข้อกำหนดสินค้า ต้นทุนถึงคลัง และจุดสั่งซื้อซ้ำเป็นระบบ การจัดซื้อแก้วกระดาษพิมพ์ลายจำนวนน้อยจะเปลี่ยนจากการต่อรองราคาเฉพาะหน้า ไปสู่การบริหารต้นทุนและความต่อเนื่องของแบรนด์ในระยะยาวได้อย่างมีประสิทธิภาพ