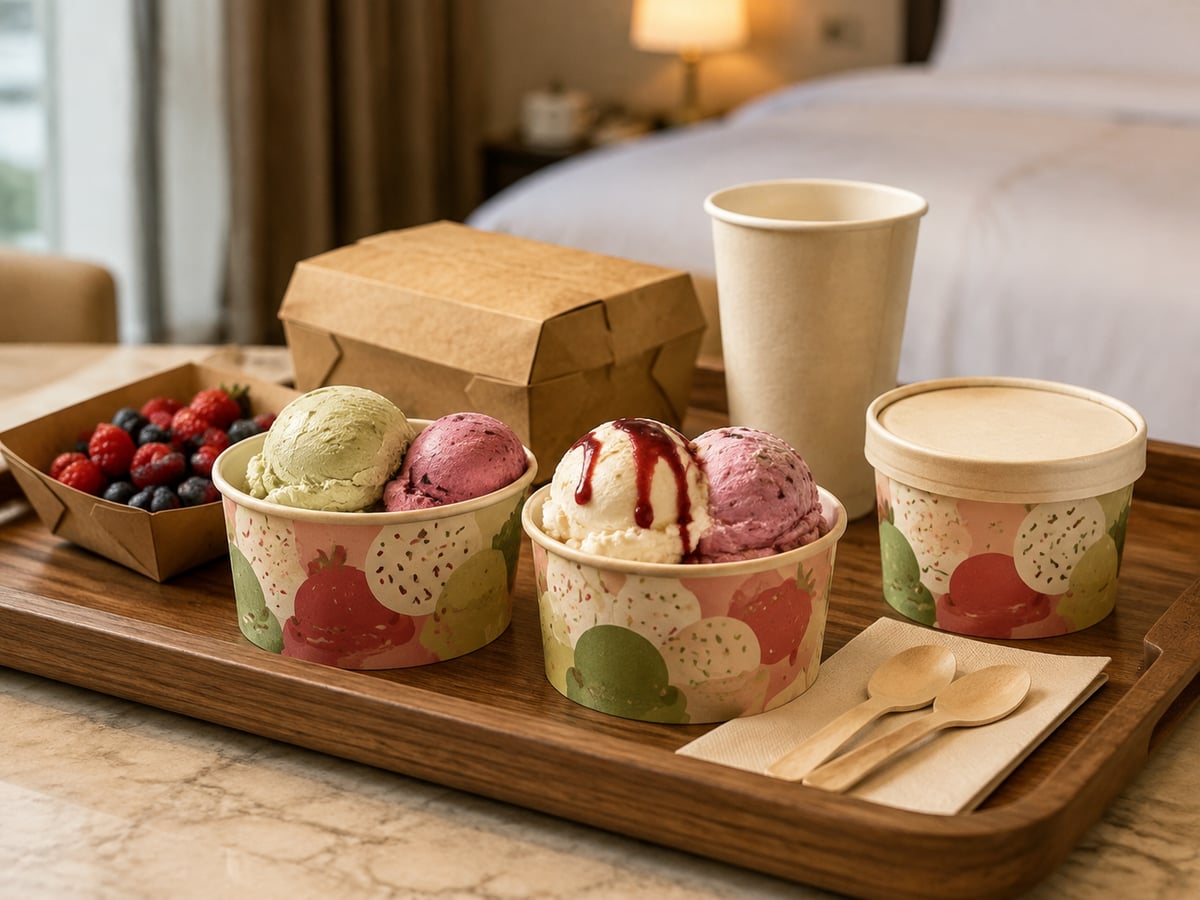
Control de calidad de boles para helado en España
Respuesta rápida: cómo definir la calidad de boles de postre de 100 a 1200 cc

La calidad de los boles de papel para helado, gelato, yogur helado, fruta, repostería fría y postres con cobertura debe definirse mediante criterios medibles antes de iniciar la producción a gran escala. Para compradores en España, no basta con pedir “papel resistente” o “sin fugas”: la especificación debe incluir capacidad útil, diámetro superior, altura, gramaje del cartón, tipo y uniformidad del recubrimiento, resistencia de la base, compatibilidad con tapa, tolerancia de impresión y resultados de ensayos con alimentos reales.
Un bol de 100 cc para degustación y un envase de 1200 cc para compartir pueden fabricarse con la misma familia de materiales, pero soportan esfuerzos distintos. Los formatos pequeños suelen sufrir por deformación al apilarse o por tapas demasiado rígidas; los formatos grandes fallan con más frecuencia por ablandamiento lateral, fugas en la unión de la base, pérdida de rigidez durante el reparto y tapas que se desprenden al manipular el producto.
La decisión de compra debe apoyarse en tres elementos: una muestra aprobada y fechada, un plan de inspección por lote y una solución escrita para incidencias. Esta disciplina reduce reclamaciones en heladerías de Madrid, cadenas de restauración de Barcelona, distribuidores de Valencia, negocios turísticos de Málaga y operadores de entrega refrigerada que abastecen Baleares o Canarias.
| Elemento de control | Qué debe medirse | Riesgo si no se controla | Criterio recomendado |
|---|---|---|---|
| Capacidad | Volumen útil hasta la línea de llenado | Raciones inconsistentes y derrames | Variación máxima acordada por formato |
| Diámetro superior | Medida interna y externa del borde | Tapa floja o imposible de colocar | Control con calibre y tapa aprobada |
| Altura | Altura del bol terminado | Problemas de apilado y llenado | Tolerancia definida en plano técnico |
| Gramaje del cartón | Peso por metro cuadrado | Paredes blandas y menor rigidez | Valor mínimo por tamaño y uso |
| Recubrimiento | Uniformidad y continuidad interior | Humedad, filtraciones y manchas | Sin zonas expuestas ni poros visibles |
| Unión inferior | Sellado de base y solape lateral | Fugas durante el transporte | Sin goteo tras ensayo de uso |
| Impresión | Registro, color y legibilidad | Daño de marca y etiquetado incorrecto | Muestra impresa aprobada |
La tabla anterior convierte una solicitud comercial en una pauta operativa. El comprador debe indicar la receta, temperatura de servicio, tipo de cobertura, tiempo de exposición, modo de reparto y tapa prevista. Un bol apto para una bola de helado servida al momento no se comporta igual que un recipiente lleno de helado blando, sirope, fruta ácida y nata durante cuarenta minutos en una mochila de reparto.
Por qué fallan los boles de postre de 100 a 1200 cc en el servicio real

Los defectos más costosos aparecen fuera de la fábrica. Un lote puede parecer correcto al abrir una caja y, sin embargo, deformarse cuando se llena, se tapa, se apila y se entrega. El uso real combina condensación, baja temperatura, presión de la tapa, contacto con ingredientes húmedos, vibración durante el transporte y manipulación rápida en hora punta.
En España, el problema se intensifica durante campañas de verano, festivales, eventos de playa y picos de turismo. En ciudades como Sevilla, Alicante o Palma, el contraste entre la temperatura del almacén, la vitrina frigorífica y el exterior puede generar condensación en la pared exterior. Si la fibra del papel absorbe humedad por una barrera insuficiente o mal aplicada, el recipiente pierde rigidez, se ondula y transmite una imagen de baja calidad.
También influyen los hábitos de consumo. Los clientes pueden conservar el postre durante más tiempo, compartir un envase grande, añadir salsa caliente sobre una base fría o reutilizar la tapa tras varias aperturas. Por ello, una evaluación visual no sustituye a una prueba funcional.
El gráfico muestra una tendencia orientativa de crecimiento en la demanda de envases para postres fríos y consumo para llevar. El crecimiento aumenta la necesidad de especificaciones estables: cuando el volumen sube, una variación pequeña de material o formado puede multiplicar las incidencias de un lote completo.
Causa raíz 1: ablandamiento por humedad y desajuste de tapa

La humedad es una de las causas más frecuentes de fallo. Puede proceder del propio helado, de la condensación, de salsas, de fruta fresca, de nata o del hielo acumulado en bolsas de reparto. El problema no siempre es una fuga directa; a menudo empieza con una reducción de rigidez que hace que el borde se vuelva ovalado y la tapa pierda su ajuste.
Una tapa correctamente diseñada necesita un borde de bol uniforme. Si el reborde superior varía, se comprime en exceso o presenta pliegues, la tapa puede encajar en algunos recipientes y soltarse en otros. La situación es especialmente delicada en boles de 750, 1000 y 1200 cc, donde una tapa mal ajustada permite derrames durante el reparto o la manipulación por el consumidor.
La barrera interior debe seleccionarse según el alimento y el mercado de destino. Para postres fríos, importa tanto la resistencia a la humedad como la resistencia a grasas y azúcares. El proveedor debe documentar la solución aplicada y comprobar que el recubrimiento cubre de forma uniforme la superficie interior, la zona del fondo y las áreas de unión.
| Situación de uso | Fallo habitual | Posible causa | Acción preventiva |
|---|---|---|---|
| Helado con sirope | Base humedecida | Barrera interior irregular | Ensayo con sirope y permanencia |
| Entrega en moto | Tapa desprendida | Diámetro de borde fuera de tolerancia | Prueba de vibración y apilado |
| Vitrina frigorífica | Pared exterior blanda | Condensación y cartón insuficiente | Ensayo de exposición fría |
| Postre compartido | Deformación lateral | Gramaje bajo para gran capacidad | Prueba de carga total |
| Fruta ácida | Manchas o pérdida de barrera | Recubrimiento no adecuado | Prueba con ingredientes reales |
| Almacenamiento apilado | Bordes ovalados | Presión excesiva o formado irregular | Control de apilado y diámetro |
La tabla permite vincular cada incidencia observada con una causa probable y una comprobación preventiva. Conviene separar los defectos críticos de las desviaciones estéticas. Una fuga, una tapa que no retiene el contenido o un borde cortante son defectos críticos; una ligera variación de tono, siempre que esté dentro de la muestra aprobada, puede clasificarse como defecto menor.
Causa raíz 2: variación del papel y del recubrimiento en boles de postre
El cartón no debe evaluarse solo por su gramaje nominal. Dos materiales con el mismo peso pueden comportarse de forma diferente según la composición de fibra, rigidez, humedad inicial, tratamiento superficial y consistencia del recubrimiento. Para un comprador profesional, la clave no es elegir el papel más pesado sin más, sino utilizar una estructura equilibrada para el tamaño, el alimento y la logística prevista.
Los boles de 100 a 360 cc suelen requerir una buena precisión de formado y un borde limpio para tapas pequeñas. Los de 500 a 750 cc necesitan más resistencia lateral, ya que se llenan con varias capas de helado, toppings y salsas. Los formatos de 1000 a 1200 cc deben validarse con carga real, porque su mayor diámetro y volumen incrementan la presión sobre las paredes y el fondo.
La variación de recubrimiento puede ser difícil de detectar a simple vista. Una zona con cobertura insuficiente cerca de la unión lateral puede permitir la entrada de humedad. La diferencia puede aparecer solo después de treinta o sesenta minutos de uso. Por esa razón, las muestras blancas, las muestras impresas y las pruebas de producción previas son etapas complementarias, no intercambiables.
Este gráfico compara la importancia relativa de distintos sectores compradores. La entrega a domicilio y las heladerías exigen especial atención a la tapa, a la resistencia tras condensación y a la estabilidad durante el transporte. Los eventos, por su parte, suelen priorizar velocidad de servicio, apilabilidad y una impresión de marca clara.
Causa raíz 3: tolerancias de formado, sellado o tapa en boles de postre
La geometría del bol es decisiva. Un pequeño cambio en el diámetro superior puede modificar el encaje de una tapa. Una altura irregular puede generar problemas en dispensadores, bandejas o cajas de transporte. Un sellado lateral deficiente puede abrirse al aplicar presión sobre el recipiente lleno. En producción masiva, estos defectos suelen estar ligados a herramientas desgastadas, parámetros de calor inestables, alimentación irregular del cartón o controles dimensionales insuficientes.
El comprador debería solicitar un plano con dimensiones críticas y tolerancias. No es necesario controlar cada detalle con la misma severidad, pero sí las medidas que afectan a la función: diámetro de borde, altura, capacidad útil, forma de la base, resistencia del sellado y compatibilidad con la tapa seleccionada.
Para los pedidos destinados a España, es prudente comprobar el comportamiento con la tapa exacta que se usará. No debe aprobarse un bol con una tapa “similar” si la producción final empleará otro modelo, otro proveedor o un material diferente. La compatibilidad debe quedar identificada mediante código, fotografía y muestra física conservada.
| Formato | Uso frecuente | Control dimensional prioritario | Ensayo funcional recomendado |
|---|---|---|---|
| 100–150 cc | Degustación y mini postres | Diámetro del borde | Encaje y retirada de tapa |
| 200–300 cc | Helado individual | Altura y capacidad | Exposición a condensación |
| 360–500 cc | Yogur helado con toppings | Rigidez lateral | Carga con ingredientes húmedos |
| 600–750 cc | Postre generoso | Base y borde superior | Transporte apilado |
| 850–1000 cc | Ración para compartir | Ovalización del borde | Vibración con tapa colocada |
| 1200 cc | Formato familiar o entrega | Unión inferior y rigidez | Carga completa durante una hora |
La explicación práctica es sencilla: cuanto mayor sea el volumen, más importante será validar la resistencia estructural con carga real. Para formatos pequeños, el principal riesgo puede ser la incompatibilidad de tapa; para formatos grandes, el riesgo se desplaza hacia la deformación, la fuga y la pérdida de estabilidad al transportarlos.
Una prueba sencilla de cocina para detectar lotes débiles
Antes de aceptar un lote, una heladería o distribuidor puede realizar una prueba de cocina repetible. No sustituye a un laboratorio acreditado cuando se requiere documentación regulatoria, pero permite detectar rápidamente lotes que no alcanzan la calidad funcional acordada. El ensayo debe utilizar el alimento más exigente de la gama, no solo agua fría.
Se recomienda llenar seis boles de cada formato con producto real o con una mezcla que reproduzca el comportamiento de helado blando, salsa, fruta y humedad. Coloque las tapas previstas, apile las unidades según la práctica habitual y manténgalas primero en frío. Después, simule el reparto moviendo las unidades en una caja o bolsa durante varios minutos. Revise fugas, manchas, ablandamiento, desprendimiento de tapa, deformación y legibilidad de la impresión.
| Paso | Procedimiento | Tiempo orientativo | Resultado aceptable |
|---|---|---|---|
| 1. Selección | Tomar unidades de distintos cartones | 10 minutos | Muestra representativa del lote |
| 2. Llenado | Usar helado, salsa y topping real | 15 minutos | Llenado hasta nivel previsto |
| 3. Refrigeración | Mantener en cámara o vitrina | 30 minutos | Sin humedecimiento anómalo |
| 4. Tapado | Aplicar tapa aprobada manualmente | 5 minutos | Encaje uniforme y seguro |
| 5. Transporte | Simular vibración y apilado | 10 minutos | Sin fuga ni apertura |
| 6. Revisión final | Examinar base, pared, borde e impresión | 10 minutos | Sin defecto crítico |
Documente la prueba con fecha, código de lote, fotografías, tamaño del bol, tipo de tapa y resultado. Si aparecen defectos, no mezcle las unidades aceptadas con las cuestionadas. Aísle el lote hasta determinar si el problema afecta a una caja, a una producción parcial o a toda la fabricación.
Qué debe cambiar la fábrica después de un fallo
Una respuesta útil no consiste solo en ofrecer reposición. La fábrica debe identificar el origen del fallo, contener el riesgo y aplicar una acción correctiva verificable. Si hubo fugas, debe revisarse el sellado de fondo, el solape lateral, la temperatura de formado y la uniformidad del recubrimiento. Si hubo tapas flojas, deben comprobarse las medidas reales del borde, la herramienta de formado y el modelo de tapa.
La corrección debe incluir inspección reforzada del material afectado, identificación de las cajas producidas, análisis de muestras de retención y una nueva prueba funcional. Para pedidos recurrentes, la mejora debe incorporarse a la ficha de fabricación y no quedar solo en un correo electrónico.
Fude Packaging puede apoyar este proceso mediante control de materiales entrantes, seguimiento de producción, pruebas internas y trazabilidad por lote. Su base de producción propia de 30.000 m² en Shandong permite controlar impresión, troquelado, formado, inspección, embalaje y preparación de expedición dentro de una misma cadena operativa. La capacidad automatizada de hasta 120.000 unidades diarias ayuda a mantener una fabricación estable cuando los compradores españoles necesitan reposiciones programadas para temporadas de alta demanda.
La tendencia representada refleja el cambio hacia envases con mayor trazabilidad, materiales certificados, documentación clara y opciones de menor impacto ambiental. Para 2026 y años posteriores, los compradores valorarán no solo el precio por unidad, sino también la capacidad del proveedor para respaldar afirmaciones de sostenibilidad, seguridad alimentaria y consistencia entre pedidos.
Cómo evitar recurrencias con una norma de calidad escrita
Una norma escrita convierte una experiencia de compra en un proceso repetible. Debe ser breve, específica y estar vinculada al pedido. Incluya fotografías de la muestra aprobada, dibujos dimensionales, material definido, acabado, diseño gráfico, tapa compatible, método de inspección, defectos críticos, defectos mayores, defectos menores y solución en caso de incumplimiento.
Para una importación que llegue por el puerto de Valencia, Barcelona, Bilbao o Algeciras, la inspección previa al envío reduce riesgos antes de que la mercancía entre en la red de distribución. El comprador puede solicitar controles internos del fabricante, inspección independiente o ambas opciones. La elección dependerá del tamaño del pedido, valor del producto, sensibilidad de la campaña y experiencia previa con el proveedor.
| Parte de la norma | Contenido recomendado | Responsable de aprobación | Prueba documental |
|---|---|---|---|
| Producto | Formato, capacidad y uso previsto | Comprador | Ficha técnica |
| Material | Cartón, barrera y certificaciones necesarias | Comprador y fábrica | Declaración de material |
| Dimensiones | Diámetro, altura y tolerancias | Control de calidad | Plano y registro de medición |
| Impresión | Colores, posición y legibilidad | Equipo de marca | Prueba impresa aprobada |
| Función | Prueba de fuga, tapa y carga | Comprador y fábrica | Informe de ensayo |
| Inspección | Cartones, cantidad de muestra y nivel de defecto | Control de calidad | Informe por lote |
| Remedio | Reposición, abono o clasificación | Comprador y fábrica | Acuerdo comercial escrito |
La norma debe revisarse cuando cambie la receta, el diseño, la tapa, el canal de venta o el destino logístico. Un bol usado en una tienda física de Zaragoza puede requerir menos exigencia de transporte que el mismo producto enviado en reparto refrigerado por Madrid. La especificación debe seguir al uso real, no a una descripción genérica.
Fude Packaging: experiencia, capacidad productiva y control técnico
Fude Packaging integra capacidades tecnológicas, de fabricación y de servicio para compradores profesionales de envases alimentarios. En el ámbito tecnológico, dispone de laboratorio interno para controles de rendimiento, evaluación de materiales, pruebas funcionales y seguimiento de consistencia. También puede ofrecer pruebas digitales, muestras blancas y pruebas impresas previas a producción, permitiendo confirmar tamaño, estructura, legibilidad y resultado visual antes de fabricar el pedido completo.
En fabricación, la compañía acumula más de veinte años de experiencia en envases de papel y trabaja desde una planta propia de 30.000 m². Produce boles, vasos, cajas, bandejas, envases para ensalada, cajas para hamburguesas y soluciones compartimentadas, lo que ayuda a distribuidores y cadenas a concentrar varias categorías con un solo fabricante. La trazabilidad por lote, la inspección durante producción y la verificación final son especialmente relevantes para programas de suministro destinados a heladerías, restauración rápida y operadores de entrega.
En servicio, Fude Packaging acompaña proyectos de personalización desde la selección de material hasta la revisión de diseños, muestras, planificación y envío internacional. Para clientes de España, puede coordinar documentación comercial, embalaje apto para exportación y opciones de suministro programado. Conozca la gama de boles de papel para alimentos y revise los servicios de personalización y apoyo técnico antes de definir su proyecto.
La comparación ilustra por qué el coste total de compra no depende únicamente del precio unitario. Una solución bien especificada puede disminuir gastos derivados de reclamaciones, reenvíos, falta de stock, impresión incorrecta, desperdicio de producto y pérdida de confianza del consumidor final.
La empresa cuenta con experiencia de exportación para clientes internacionales y puede adaptar el proyecto a requisitos de seguridad alimentaria, certificación forestal, gestión de calidad y documentación necesaria según el mercado. Puede conocer mejor su trayectoria en la sección sobre Fude Packaging o solicitar una evaluación de formato, tapa y muestra mediante el equipo de contacto comercial.
Preguntas frecuentes sobre la lista de calidad para boles de helado
1. ¿Qué defectos son críticos en boles de postre de 100 a 1200 cc?
Son críticos las fugas, el desprendimiento de la tapa durante uso normal, los bordes cortantes, la contaminación visible, los olores anómalos, la impresión equivocada que afecte a información obligatoria y la deformación que impida llenar o transportar el producto con seguridad.
2. ¿Cuántas cajas deben inspeccionarse?
La cantidad debe definirse según volumen de pedido y nivel de riesgo. Como regla práctica, se deben tomar unidades de diferentes cajas, no solo de una caja abierta al azar. Para pedidos grandes, conviene acordar un plan de muestreo previo, incluyendo inspección de cajas iniciales, intermedias y finales de cada lote.
3. ¿Qué pruebas con alimento real se deben utilizar?
Use el producto más exigente de su menú: helado blando, salsa, fruta, nata, toppings húmedos o mezclas con grasa. Pruebe refrigeración, condensación, tapa, apilado y simulación de reparto. Si vende por entrega a domicilio, incluya vibración y manipulación en bolsa o caja.
4. ¿Cómo se vincula la muestra aprobada con la producción?
La muestra debe llevar identificación de producto, fecha, tamaño, material, tapa compatible, diseño gráfico y firma o confirmación del comprador. La fábrica debe conservar una muestra de referencia y compararla con la producción antes del envío. También es aconsejable guardar fotografías y el archivo de diseño aprobado.
5. ¿Qué solución debe aplicarse a un lote fallido?
El acuerdo debe establecer si procede reposición, abono, clasificación, inspección adicional o devolución. La respuesta debe basarse en evidencia: código de lote, fotografías, cantidad afectada, prueba funcional y análisis de causa. Lo más importante es que la acción correctiva quede incluida en futuros pedidos para evitar que el defecto vuelva a aparecer.
Para marcas de helado, gelato y postres fríos en España, el mejor control de calidad empieza antes de producir: una muestra aprobada, medidas verificables, una tapa definida, pruebas de uso real y un registro de aceptación convierten un envase de papel en una parte fiable de la experiencia del cliente.
Acerca del autor
Fude Packaging es un fabricante profesional de envases flexibles que presta servicio a marcas globales de alimentos, mayoristas y distribuidores. Nuestro equipo comparte conocimientos prácticos sobre envases personalizados, tecnología de impresión, materiales aptos para alimentos y tendencias de la industria para ayudar a las empresas a construir mejores soluciones de envasado.
Compartir
Product Category
Start Your Project With Fude Today
Artículo relacionado
-

Distribuidor de envases de papel alimentario en España
El mercado español de la restauración, el reparto a domicilio y la comida preparada exige envases fiables, seguros y cada vez más sostenibles. Si busca un distribuidor de envases de papel para alimentos con capacidad industrial, opciones de personalización y cumplimiento normativo para España, esta guía le ayudará a comparar tamaños, materiales, certificados, costes y plazos de suministro con criterios prácticos.Un buen distribuidor de envases de papel para alimentos en España debe ofrecer tres cosas a la vez: suministro estable, cumplimiento técnico y adaptación comercial. En la práctica, eso significa poder abastecer restaurantes, cadenas, cocinas fantasma, mayoristas, plataformas de reparto y marcas de alimentación con recipientes resistentes a grasa, humedad y fugas, en formatos adecuados para ensaladas, noodles, sopas, menús completos, snacks y bebidas.Para el comprador español, lo más importante no es solo el precio unitario. También cuentan la disponibilidad de tapas compatibles, la aptitud para alimentos calientes o fríos, la posibilidad de impresión personalizada, la trazabilidad del papel, la compatibilidad con requisitos europeos y el equilibrio entre coste y sostenibilidad. En ciudades como Madrid y Barcelona, donde el reparto y el consumo fuera del hogar siguen fuertes, la consistencia del envase afecta directamente a la experiencia del cliente y a la reputación de la marca.Shandong Fude Packaging Co., Ltd. trabaja como fabricante orientado a distribuidores, importadores y operadores de foodservice que buscan una solución integral. Su propuesta encaja especialmente bien en proyectos de marca privada, compras al por mayor y desarrollos a medida para el mercado español. Puede explorar su catálogo de referencias en envases para alimentación, conocer mejor la empresa en perfil corporativo y revisar su enfoque de atención y personalización en servicios para distribuidores.En resumen: si necesita un socio para España, priorice resistencia funcional, certificaciones, flexibilidad de medidas, impresión de marca, MOQ razonable y capacidad real de entrega. Con esos seis criterios, es mucho más fácil distinguir entre un simple proveedor y un distribuidor de envases de papel para alimentos preparado para crecer con su negocio.La demanda de envases de papel para alimentos en España seguirá creciendo en 2026 por la combinación de cuatro motores: expansión del reparto a domicilio, mayor sensibilidad del consumidor hacia materiales de menor impacto, restricciones y preferencias regulatorias en torno a plásticos de un solo uso, y profesionalización de marcas de hostelería que quieren presentar mejor sus productos. Mercados urbanos como Madrid, Barcelona, Valencia, Sevilla, Málaga y Zaragoza concentran una parte clave del consumo, mientras que nodos logísticos y portuarios como Valencia, Algeciras y Bilbao facilitan la importación y distribución nacional.La oportunidad no se limita a restaurantes tradicionales. Los operadores de colectividades, estaciones de servicio, aeropuertos, caterings, cadenas de poke, locales de ramen, hamburgueserías premium, obradores, fruterías preparadas y supermercados con sección de comida lista están elevando la rotación de bowls, cajas kraft, bandejas y vasos de papel. Además, el crecimiento de cocinas centralizadas y marcas nativas de reparto impulsa el uso de recipientes estandarizados con cierres más seguros.Para 2026, en España se observarán tres tendencias claras. La primera es la migración desde formatos básicos sin valor de marca a soluciones impresas y con mejor presentación. La segunda es la segmentación del producto por uso: no es lo mismo un bowl para ramen que una caja con ventana para ensalada premium. La tercera es el mayor interés por recubrimientos y materiales compatibles con objetivos de sostenibilidad, siempre que mantengan el rendimiento.En el canal mayorista, el distribuidor que tenga surtido amplio y documentación técnica clara ganará cuota. Los compradores españoles quieren reducir incidencias en almacén, minimizar referencias incompatibles y disponer de una fuente capaz de servir diferentes líneas: hot, cold, delivery y retail listo para llevar. Por ello, los fabricantes con experiencia exportadora, control de calidad y plazos razonables son cada vez más valorados.Segmento en EspañaNivel de demanda 2025Proyección 2026Tipo de envase más pedidoMotivo de crecimientoZonas destacadasReparto a domicilioMuy altoMuy altoBowls, cajas con tapa, vasosMayor frecuencia de pedido onlineMadrid, Barcelona, ValenciaRestauración rápidaAltoAltoBandejas, vasos, cajas para menúRotación y velocidad de servicioSevilla, Málaga, ZaragozaCadenas casualMedio-altoAltoBentos, bowls premium, tapas transparentesImagen de marca y consistenciaMadrid, Bilbao, PalmaCatering y eventosMedioMedio-altoBandejas y recipientes por porciónConveniencia y transporteMadrid, Barcelona, ValenciaRetail listo para comerAltoMuy altoCajas con ventana, deli boxesConsumo inmediato y visualizaciónMercamadrid, MercabarnaComida asiática y noodlesAltoMuy altoBowls y noodle boxesExpansión de categorías urbanasBarcelona, Madrid, AlicantePostres y bebidasAltoAltoVasos, bowls de postre, tapas PETMayor ticket por complementosToda EspañaLa tabla anterior muestra que el crecimiento no depende de un único canal, sino de varios frentes simultáneos. Esto favorece a un distribuidor de envases de papel para alimentos con cartera completa, porque puede atender diferentes compradores usando una misma base logística.var ctx1 = document.getElementById('graficoLineaMercado').getContext('2d');var graficoLineaMercado = new Chart(ctx1, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Índice de crecimiento del mercado en España',data: [72, 79, 88, 97, 108, 121],borderColor: 'rgb(46, 125, 50)',backgroundColor: 'rgba(46, 125, 50, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});var ctx2 = document.getElementById('graficoBarrasDemanda').getContext('2d');var graficoBarrasDemanda = new Chart(ctx2, {type: 'bar',data: {labels: ['Delivery', 'QSR', 'Catering', 'Retail listo', 'Noodles', 'Bebidas'],datasets: [{label: 'Demanda relativa 2026',data: [94, 82, 61, 88, 79, 84],backgroundColor: ['rgba(33, 150, 243, 0.75)','rgba(255, 152, 0, 0.75)','rgba(156, 39, 176, 0.75)','rgba(76, 175, 80, 0.75)','rgba(244, 67, 54, 0.75)','rgba(96, 125, 139, 0.75)']}]},options: {responsive: true,maintainAspectRatio: false}});La amplitud del surtido es un factor decisivo. En España, los compradores prefieren trabajar con menos proveedores siempre que estos cubran varias familias de producto. Un distribuidor competitivo debe poder ofrecer cajas lunch kraft y blancas, bandejas tipo boat tray, cajas noodle, bowls para ensalada o sopa, vasos para bebidas calientes y frías, recipientes deli, cajas de fruta, cajas con ventana y opciones de compartimentos.En foodservice, el tamaño correcto reduce mermas y mejora la presentación. Los recipientes demasiado grandes generan sensación de bajo llenado; los pequeños dificultan el cierre o deterioran la comida en ruta. Por eso, el distribuidor debe asesorar por gramaje del plato, temperatura, presencia de salsa, tiempo de tránsito y forma de consumo.En España, las medidas más demandadas suelen agruparse en tres bandas. Pequeñas para snacks, guarniciones, postres y raciones individuales; medias para bowls de ensalada, wok y platos únicos; y grandes para menús completos, formatos familiares o cocina compartida. También es importante contar con tapas a juego y con formatos apilables para optimizar espacio en almacén.Familia de productoCapacidad o tamaño típicoUso principalVentaja funcionalCompatibilidad de tapaCliente habitual en EspañaBowl de papel500 mlEnsaladas y pokes pequeñosBuena rigidez y presentaciónTapa de papel o PETLocales healthy y take awayBowl de papel750 mlNoodles, arroz, pastaVersatilidad para plato principalTapa segura para repartoComida asiática y casual diningBowl de papel1000 mlSopas grandes y menús completosMayor volumen y resistenciaTapa compatible apilableCocinas fantasma y deliveryCaja lunch kraftMedianaMenú combinadoCierre práctico y buena imagenIntegrada o tapa separadaRestaurantes y cateringsCaja con compartimentos3 divisionesPlatos con guarniciónControl de porcionesAlta retención de alimentosColectividades y comida preparadaBandeja boatPequeña y medianaPatatas, snacks, fritosServicio rápidoNo siempre requiere tapaFood trucks y festivalesVaso de papel4 oz a 32 ozCafé, refrescos, postresAmplio rango y personalizaciónTapas para caliente o fríoCafeterías y cadenasLa tabla demuestra por qué la gama importa tanto: cada formato responde a una situación operativa concreta. Para distribuidores y mayoristas en España, poder ofrecer medidas coherentes y tapas compatibles reduce errores de compra y devoluciones.Shandong Fude Packaging Co., Ltd. destaca aquí por una cartera extensa que abarca desde bowls y cajas para comida para llevar hasta vasos y formatos de presentación premium. Su capacidad de personalización permite ajustar tamaño, estructura, material, impresión y recubrimiento según el canal de venta. Para proyectos específicos, es útil revisar las líneas de producto disponibles y seleccionar una combinación que encaje con restaurantes, tiendas gourmet o distribución mayorista.Uno de los temas más relevantes para compradores en España es la comparación entre recubrimiento PE y recubrimiento PLA. Ambos se utilizan para dar resistencia a humedad, grasa o líquidos, pero no cumplen exactamente la misma función ni responden igual en coste, percepción ambiental y aplicación final.El PE de grado alimentario sigue siendo una solución muy extendida por su equilibrio entre rendimiento, estabilidad y precio. Funciona bien en múltiples usos, desde bowls hasta vasos, y suele ser elegido cuando el objetivo principal es asegurar una barrera fiable frente a líquidos o salsas. El PLA, por su parte, se asocia más a propuestas compostables en determinadas condiciones y resulta atractivo para marcas que desean reforzar su posicionamiento sostenible.Sin embargo, en compras profesionales conviene evitar simplificaciones. No siempre “más ecológico” significa “más adecuado” si la cadena logística, el uso real o la infraestructura de gestión de residuos del destino no acompañan. En España, la decisión debe considerar la categoría del alimento, la temperatura, el tiempo de contacto, la normativa aplicable, el presupuesto del canal y el mensaje de marca.CriterioPEPLAImpacto en compraAplicación recomendadaObservación para EspañaResistencia a líquidosAltaAlta en usos adecuadosReduce fugasSopas, bebidas, salsasImportante en delivery urbanoCosteMás competitivoNormalmente superiorAfecta margen del distribuidorGrandes volúmenesClave en canal mayoristaPercepción sostenibleMediaAltaInfluye en imagen de marcaConceptos eco y premiumValioso en Madrid y BarcelonaCompatibilidad de usoMuy ampliaDepende del productoEvita incidencias técnicasGama variadaRevisar cada referenciaCertificaciones ambientalesNo compostable por defectoPuede contar con certificacionesAyuda al posicionamientoProyectos responsablesSolicitar documentos vigentesVelocidad de adopciónAltaCrecienteDefine surtido baseDistribución generalTransición gradual esperadaRendimiento térmicoEstableDebe evaluarse por formatoImporta en calienteSopas y comidas recién hechasVerificar con muestra previaLa comparación muestra que no existe un ganador universal. Para un distribuidor de envases de papel para alimentos en España, la mejor estrategia suele ser combinar una línea PE eficiente para alto volumen con una línea PLA o compostable para clientes que buscan un relato ambiental más fuerte.var ctx3 = document.getElementById('graficoAreaTendencia').getContext('2d');var graficoAreaTendencia = new Chart(ctx3, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Cuota estimada de soluciones compostables',data: [12, 16, 21, 27, 34, 42],borderColor: 'rgb(67, 160, 71)',backgroundColor: 'rgba(67, 160, 71, 0.25)',fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});De cara a 2026, la tendencia en España apunta a una transición gradual hacia materiales con mejor narrativa de sostenibilidad, aunque el PE seguirá teniendo un papel relevante en segmentos donde la fiabilidad operativa y el coste unitario son decisivos. El mejor proveedor será aquel que explique con claridad las limitaciones y ventajas de cada opción, en lugar de vender mensajes genéricos.La fabricación a escala es mucho más que convertir papel en una caja o un vaso. Un proceso industrial fiable combina control de materias primas, impresión, troquelado, formado, inspección y almacenamiento adecuado. Cuando un importador o distribuidor español evalúa un proveedor, debería interesarse por el flujo completo, porque de él dependen la consistencia del producto, la precisión de la impresión y la reducción de incidencias.En el caso de Shandong Fude Packaging Co., Ltd., la capacidad tecnológica es un punto relevante. La empresa opera una planta moderna de 30.000 metros cuadrados con líneas automatizadas, impresión flexográfica, troquelado, formado y laboratorios de control, lo que permite producir grandes volúmenes con regularidad y mantener parámetros estables. Para un comprador en España, esto se traduce en menor variación entre lotes y mayor previsibilidad en pedidos recurrentes.También importa la capacidad de fabricación real. Un fabricante con experiencia de exportación y producción organizada puede atender tanto pruebas iniciales como programas continuos para mayoristas o cadenas. En el caso de Fude, sus líneas automatizadas y su experiencia internacional permiten responder a referencias estándar y a desarrollos OEM o de marca privada sin improvisaciones.Etapa de fabricaciónDescripciónObjetivo de calidadRiesgo si fallaImpacto para el distribuidorControl recomendadoSelección del papelElección de gramaje y origenRigidez y seguridad alimentariaDeformación o baja resistenciaMás reclamacionesVerificar fichas técnicasAplicación del recubrimientoPE o PLA según usoBarrera contra líquidos y grasaFugas o delaminaciónPérdida de confianzaEnsayos de estanqueidadImpresiónFlexografía o impresión personalizadaMarca nítida y estableDiferencias visualesDaño a imagen comercialPrueba de color y aprobaciónTroqueladoCorte exacto de la piezaEncaje correctoCierre deficienteProblemas de usoInspección dimensionalFormadoMontaje del recipienteIntegridad estructuralAperturas o fugasIncidencias en repartoControl de lotesPruebas de laboratorioResistencia, humedad, fugasRendimiento repetibleFallos en servicioCoste postventaMuestreo continuoAlmacenamientoEntorno limpio y controladoConservación del productoHumedad o deformaciónMerma de inventarioGestión de almacénLa explicación de la tabla es sencilla: la calidad final no depende de un solo paso. Un fallo pequeño en troquelado, recubrimiento o almacenamiento puede generar una reclamación grande en el cliente final. Por eso, conviene elegir un socio industrial que tenga trazabilidad y disciplina en todo el proceso.En 2026, las fábricas líderes incorporarán todavía más automatización, digitalización de la trazabilidad, optimización del desperdicio de material y controles más finos para impresión personalizada. Estas mejoras interesan al mercado español porque reducen desviaciones, ayudan a cumplir calendarios y facilitan escalar pedidos para campañas de temporada o aperturas de nuevas tiendas.Un ejemplo representativo del valor de un socio industrial es el caso de un mayorista europeo especializado en horeca y take away que necesitaba reorganizar su surtido de bowls, cajas lunch y vasos para dar servicio a clientes en Madrid, Valencia y Barcelona. Antes trabajaba con varios proveedores, cada uno con medidas distintas, tapas poco compatibles y plazos irregulares. El resultado era una cartera difícil de gestionar y frecuentes roturas de stock.El proyecto comenzó con un análisis de referencias de alta rotación: bowls de 750 ml y 1000 ml, cajas kraft medianas, bandejas para fritos y vasos de 8 oz, 12 oz y 16 oz. Después se simplificó la gama para mantener capacidades claras, tapas comunes y materiales coherentes. El segundo paso fue adaptar la impresión para dos líneas de clientes: una estándar neutra para reventa rápida y otra personalizada para cadenas regionales.Gracias a un enfoque de desarrollo y muestreo previo, el cliente pudo evaluar cierre, apilado, resistencia a fugas y comportamiento en reparto. Con la confirmación técnica, se lanzó una producción consolidada con mejor previsión logística. El resultado fue una reducción de incidencias, mejora del control de inventario y una propuesta comercial más sólida frente a restaurantes y plataformas de entrega.Lo relevante para España es la lección operativa: muchas veces el ahorro no viene de comprar la unidad más barata, sino de reducir complejidad, devoluciones y falta de consistencia. Un distribuidor de envases de papel para alimentos que estandariza correctamente la gama gana margen por eficiencia y fideliza más a sus clientes.IndicadorSituación inicialDespués del proyectoMejora observadaImpacto comercialAplicación en EspañaNúmero de referencias activas3824Menor complejidadCompra más ágilÚtil para mayoristas regionalesCompatibilidad de tapasBajaAltaMenos erroresReducción de devolucionesClave en deliveryIncidencias por fugas3,8%1,1%Caída notableMejor reputaciónEspecialmente útil en sopasTiempo de reaprovisionamientoIrregularPlanificadoMayor previsibilidadMenos roturas de stockImportante en campañasCoste operativo internoAltoMedioMás eficienciaMargen protegidoRelevante para importadoresImagen de marcaDispersaConsistentePresentación uniformeMayor valor percibidoBeneficia a cadenas y franquiciasSatisfacción del cliente finalMediaAltaMejor experienciaRepetición de compraAdecuado para hostelería urbanaLa moraleja del caso es clara: la estandarización inteligente y el soporte técnico son tan importantes como el precio. Para proyectos similares, los compradores pueden solicitar asesoramiento y contacto directo a través de la página de contacto para definir surtidos adaptados al mercado español.Las certificaciones no son un detalle administrativo; son una herramienta de confianza y una barrera de entrada comercial. En España, los importadores, distribuidores y compradores profesionales necesitan documentación clara para vender con seguridad a restaurantes, cadenas y retail. Las referencias de papel para uso alimentario deben alinearse con requisitos de contacto con alimentos y, cuando se comunica sostenibilidad, la evidencia documental debe estar disponible.Un proveedor serio debe poder explicar qué certificados aplica a cada línea, qué material se usa, cómo se controla el proceso y qué documentación acompaña el pedido. No basta con mencionar siglas de forma genérica. En proyectos de compra mayorista, es recomendable solicitar la combinación de certificados de calidad, conformidad alimentaria y, cuando proceda, documentación forestal o compostable.Shandong Fude Packaging Co., Ltd. trabaja con estándares reconocidos por compradores internacionales, incluidos FDA, normativa europea de contacto alimentario, ISO 9001, FSC y certificaciones compostables como BPI u OK Compost según producto. Para España, esto es especialmente valioso porque facilita la evaluación por parte de importadores que necesitan argumentario técnico ante sus clientes.Certificación o normaQué acreditaPor qué importaTipo de compradorUso comercialRecomendaciónFDAAptitud de materiales para contacto alimentarioSeguridad básica del productoImportadores y distribuidoresDocumentación técnicaSolicitar versión vigenteCE 1935/2004Conformidad para contacto con alimentosClave en entorno europeoMayoristas en EspañaVenta a horeca y retailVerificar alcance por referenciaISO 9001Sistema de gestión de calidadConsistencia de procesoCadenas y compras centralizadasConfianza operativaÚtil para homologaciónFSCOrigen responsable del papelRefuerza narrativa sostenibleMarcas premiumComunicación ambientalConfirmar disponibilidadBPICompostabilidad certificadaRespalda reclamos ecoConceptos sosteniblesDiferenciación comercialAplicar solo cuando procedaOK CompostCompostabilidad reconocidaFacilita posicionamientoDistribuidores especializadosVenta consultivaRevisar condiciones de usoInformes internos de pruebasEnsayos de fugas y resistenciaSoporte técnico adicionalTodos los canalesValidación previaPedir muestras y testLa tabla anterior ayuda a separar certificados que apoyan seguridad, calidad y sostenibilidad. En el mercado español, contar con varios niveles de evidencia es una ventaja comercial real, especialmente cuando se trabaja con cadenas o clientes institucionales que exigen homologación documental.El precio de un envase de papel para alimentos depende de variables más amplias que la capacidad del recipiente. Influyen el gramaje del papel, el recubrimiento, la complejidad estructural, la impresión, la cantidad por referencia, el tipo de tapa, el embalaje maestro y la logística internacional. Por eso, cuando un comprador en España compara ofertas, debe hacerlo sobre especificaciones idénticas o muy próximas.El MOQ, o pedido mínimo, también merece una lectura estratégica. Un MOQ demasiado alto inmoviliza capital y almacén; uno demasiado bajo puede elevar mucho el coste unitario. El proveedor adecuado para distribuidores españoles suele ofrecer flexibilidad suficiente para test de mercado y, al mismo tiempo, capacidad para escalar en volúmenes mayores una vez validada la rotación.Aquí entran las capacidades de servicio. Fude organiza su atención de forma práctica: revisión de requisitos, confirmación de diseño y muestra, y producción con entrega. Esta estructura es útil para España porque permite arrancar con pedidos piloto, corregir detalles de impresión o formato y pasar después a compras recurrentes con más seguridad. Sus plazos habituales de 7 a 15 días en producción estándar o ajustada, según proyecto, ayudan a planificar con mayor precisión.Factor de precioEfecto en el costeImpacto en MOQConsejo de compraIdeal paraComentario para EspañaPapel kraft estándarContenidoModeradoBuen punto de partidaMayoristas generalesMuy demandadoPapel blanco bleachedLigeramente superiorModeradoMejor para branding nítidoCadenas y retail premiumÚtil en imagen limpiaRecubrimiento PECompetitivoFlexibleElegir para alto volumenDelivery y uso intensivoOpción habitualRecubrimiento PLAMás altoPuede exigir ajusteValorar con estrategia de marcaConceptos ecoCrecimiento gradualImpresión personalizadaIncrementa coste inicialSuele elevar MOQConcentrar diseñosFranquicias y marcas propiasRentable con volumenTapa PET o papelVaría según formatoNo siempre altera MOQComprar sistema completoBowls y deliRevisar apiladoPedido mixtoOptimiza transporteMejor aprovechamientoCombinar familias de alta rotaciónImportadoresReduce coste logístico relativoLa explicación de esta tabla es importante: el mejor precio no surge de recortar especificaciones sin criterio, sino de combinar bien material, volumen y uso final. En España, muchos distribuidores mejoran margen al consolidar compras de varias referencias compatibles en un mismo pedido, especialmente si trabajan con puertos como Valencia o Barcelona para la entrada de mercancía.Como orientación, los proyectos más eficientes para mayoristas suelen empezar con una selección reducida de referencias de rotación rápida: bowls de 750 y 1000 ml, cajas lunch medianas, bandejas para snacks y vasos en 8, 12 y 16 oz. Una vez que la demanda se estabiliza, resulta más rentable añadir líneas premium o compostables.var ctx4 = document.getElementById('graficoComparacion').getContext('2d');var graficoComparacion = new Chart(ctx4, {type: 'bar',data: {labels: ['Variedad', 'Personalización', 'Capacidad industrial', 'Certificados', 'Flexibilidad MOQ', 'Soporte técnico'],datasets: [{label: 'Valor relativo del proveedor industrial',data: [92, 90, 95, 93, 84, 88],backgroundColor: 'rgba(103, 58, 183, 0.75)'}]},options: {responsive: true,maintainAspectRatio: false}});Shandong Fude Packaging Co., Ltd. es un fabricante exportador con más de veinte años de trayectoria en envases desechables para alimentación, orientado a soluciones responsables y a relaciones de largo plazo con distribuidores, marcas y operadores de foodservice. Para el mercado español, su valor no reside solo en fabricar, sino en funcionar como socio integral para surtidos al por mayor y desarrollos de marca privada.Desde la perspectiva tecnológica, la empresa trabaja con automatización, impresión flexográfica, troquelado preciso, formado estable y control de laboratorio. Esto permite producir con regularidad recipientes que deben soportar grasas, salsas, humedad o temperaturas variables, manteniendo una presentación apta para restauración moderna. Esta base técnica es relevante para distribuidores en España que quieren homogeneidad entre lotes y menos incidencias en el uso diario.Desde la perspectiva de fabricación, la planta moderna y su experiencia internacional facilitan volúmenes elevados y una oferta amplia: cajas kraft y blancas, bowls, vasos, recipientes con compartimentos, bandejas, deli boxes, cajas con ventana y otros formatos especializados. La capacidad de producción y preparación de pedidos hace que Fude pueda atender tanto necesidades recurrentes de mayoristas como campañas de cadenas o aperturas por regiones.Desde la perspectiva de servicio, la compañía acompaña al cliente en la selección de envases, la revisión del arte gráfico, el desarrollo de muestras y la coordinación de la entrega. Ese soporte resulta especialmente útil para importadores españoles que quieren minimizar errores antes de lanzar una referencia al mercado. En lugar de limitarse a vender una caja, el enfoque consiste en ayudar a definir la solución correcta para el negocio.La empresa ya abastece clientes en numerosos mercados internacionales, algo que aporta experiencia práctica en normativas, personalización y exigencias operativas. Para una empresa en España que busque un distribuidor de envases de papel para alimentos con visión de largo plazo, esto significa acceso a un socio acostumbrado a servir a restaurantes, cadenas, plataformas de reparto y distribuidores en distintos entornos competitivos.Si desea revisar el enfoque de la empresa con más detalle, puede visitar la página sobre Fude Packaging. Si su proyecto requiere desarrollo de muestras, diseño OEM o una propuesta ajustada para España, también es útil consultar los servicios de personalización y apoyo.En el contexto español, donde el equilibrio entre coste, imagen y sostenibilidad es cada vez más delicado, contar con un fabricante que entienda esos tres ejes puede marcar la diferencia. Tanto si opera en Madrid como si distribuye desde Valencia, Bilbao o Sevilla, lo importante es disponer de un proveedor que responda con documentación, producto consistente y comunicación ágil.¿Qué productos debería comprar primero un distribuidor en España?Lo más práctico es empezar con referencias de alta rotación y uso transversal: bowls de 750 ml y 1000 ml, cajas lunch medianas, bandejas para snacks y vasos de 8 a 16 oz. Esa base cubre buena parte del consumo horeca y delivery.¿Es mejor elegir PE o PLA?Depende del uso. El PE ofrece una relación rendimiento-precio muy sólida y es ideal para alto volumen. El PLA puede ser preferible para líneas con mensaje ambiental más fuerte, siempre revisando la aplicación concreta y la documentación disponible.¿Qué certificados conviene pedir antes de importar a España?Es recomendable solicitar documentación de contacto alimentario, certificados de calidad y, si el proyecto lo requiere, certificados forestales o compostables. También conviene pedir pruebas de fugas, resistencia y fichas técnicas por referencia.¿Cuánto tarda normalmente un pedido?Depende de si se trata de producto estándar o personalizado, pero en proyectos bien definidos los tiempos de producción suelen situarse en un rango ágil. La planificación mejora mucho cuando se confirman de antemano diseño, medidas, recubrimiento y embalaje.¿Se puede hacer marca privada para restaurantes o cadenas españolas?Sí. Un fabricante con experiencia OEM puede adaptar logotipos, colores, tamaños, estructuras y materiales. Para cadenas y franquicias, esto ayuda a reforzar imagen y uniformidad entre locales.¿Qué sectores en España tienen más demanda de estos envases?Principalmente delivery, restauración rápida, comida asiática, cafeterías, retail listo para consumir, caterings y conceptos saludables. Los mayores polos de consumo se concentran en Madrid, Barcelona, Valencia, Sevilla y Málaga.¿Cómo puedo reducir el coste total y no solo el precio unitario?Conviene unificar tapas compatibles, reducir referencias redundantes, pedir muestras antes de lanzar, consolidar compras y escoger materiales adecuados al uso real. Muchas veces el ahorro está en evitar devoluciones, fugas y roturas de stock.¿Qué revisar en un proveedor antes de cerrar?Capacidad industrial, experiencia exportadora, certificados, flexibilidad de MOQ, control de calidad, personalización, tiempos de producción y claridad en la comunicación técnica.¿Es posible recibir asesoramiento para un surtido adaptado a España?Sí. Lo más recomendable es enviar una lista de productos objetivo, capacidades deseadas, tipo de comida, necesidad de impresión y volumen previsto. Para ello puede usar la página de contacto y plantear un proyecto ajustado a su canal.¿Qué tendencias marcarán 2026 en España?Más demanda de envases visualmente atractivos, mayor interés por compostables y trazabilidad, compras más racionalizadas por referencias compatibles, y crecimiento de soluciones listas para delivery premium y retail preparado.En definitiva, elegir un distribuidor de envases de papel para alimentos para España exige combinar visión comercial y criterios técnicos. El mercado seguirá creciendo en 2026, pero también será más exigente: pedirá mejor funcionalidad, documentación más clara y un enfoque más sostenible. Los compradores que trabajen con un fabricante sólido, con gama amplia, certificados fiables, capacidad de personalización y soporte real estarán mejor posicionados para ganar cuota en hostelería, takeaway, delivery y retail alimentario. -
Bandejas kraft impresas: guía de tamaño para España
El tamaño adecuado de una bandeja tipo barca de kraft personalizada es el formato más pequeño que contiene la ración real de comida sin aplastarla, desbordarla ni dejar un espacio vacío excesivo. Para operadores de restauración, cadenas, recintos deportivos, festivales y marcas promocionales en España, la decisión no debe basarse únicamente en la capacidad declarada. Es necesario comprobar el volumen útil, el peso servido, la altura del producto, el espacio libre superior, la resistencia a la grasa y el comportamiento durante el transporte.Una bandeja demasiado pequeña provoca derrames, pérdida de presentación y quejas. Una demasiado grande hace que una ración parezca escasa, incrementa el consumo de material y ocupa más volumen en las bolsas de reparto. La especificación final debe validarse con muestras físicas, porciones reales y criterios medibles: dimensiones interiores, gramaje del papel, recubrimiento, tolerancia de impresión, resistencia al aceite, carga máxima y compatibilidad con bolsa o tapa.En España, las necesidades cambian entre una hamburguesería de Madrid, un puesto de patatas fritas en la Barceloneta, un servicio de cáterin en Valencia o una cadena de comida rápida que distribuye desde Bilbao. La estandarización debe permitir eficiencia operativa sin obligar a servir todos los productos en una sola medida. Las bandejas tipo barca para alimentos pueden configurarse para aperitivos, fritos, nachos, pollo, dulces y guarniciones con una imagen de marca coherente.Tipo de productoRación habitualFormato recomendadoProfundidad orientativaEspacio libre aconsejadoRiesgo principalPatatas fritas120–180 gBarca estrecha mediana35–45 mm10–15 mmGrasa y caída lateralNachos con salsa180–250 gBarca ancha profunda45–60 mm15–20 mmHumedad y reboseTiras de pollo3–5 unidadesBarca rectangular media40–55 mm15 mmAplastamientoMini churros120–200 gBarca alargada35–45 mm10 mmPérdida de crujientePalomitas25–50 gBarca amplia alta55–70 mm20 mmVolumen aparente insuficienteTapas fritas150–220 gBarca ancha media40–55 mm15 mmManchas de aceiteFruta cortada180–250 gBarca profunda50–65 mm15–20 mmJugos y condensaciónLa tabla sirve como punto de partida, no como sustituto de una prueba. La misma ración de 180 gramos puede ocupar volúmenes muy distintos según el corte de patata, la cantidad de salsa, la temperatura y la forma de apilado. Por ello, las decisiones de compra deben hacerse con alimentos reales preparados por el equipo de cocina.Las bandejas de kraft impresas funcionan especialmente bien cuando el cliente consume el producto caminando, en barra, en un asiento de estadio o durante un evento. Su valor no es solamente contener comida: deben facilitar el agarre, proteger la ración, mostrar el logotipo y permitir que el consumidor vea el producto. Para tapas, patatas, croquetas, aros de cebolla, nuggets, churros, gofres cortados y snacks de feria, la geometría abierta mejora la accesibilidad frente a un envase cerrado.La elección debe empezar con un mapa de menú. Clasifique cada producto por peso, forma, contenido graso, salsa, temperatura, tiempo de espera y canal de consumo. En una cocina de servicio rápido en Sevilla, por ejemplo, unas patatas recién fritas pueden conservar mejor su textura en una barca abierta que en un recipiente sellado. En cambio, para nachos cargados con guacamole, queso y salsa, se requiere más profundidad y mayor protección frente a la humedad.Los operadores que combinan varias categorías pueden complementar las barcas con vasos de papel kraft para patatas en productos de consumo vertical. Esta combinación permite una carta más ordenada: vaso para porciones individuales y móviles; bandeja para compartir, añadir salsas o presentar alimentos de forma visual.Canal de ventaNecesidad de la bandejaDiseño recomendadoImpresión prioritariaPrueba operativaEjemplo de usoMostradorServicio rápidoBarca abierta estándarLogotipo lateralApilado y llenadoPatatas y croquetasTerrazaEstabilidad al caminarBase anchaMarca visible frontalTraslado con bebidaTapas y fritosRepartoContención y ventilaciónProfunda con bolsa adecuadaMensaje de marca simpleMovimiento durante 20 minPollo y guarnicionesFestivalUso con una manoAlargada y ligeraColor de alta visibilidadConsumo de pieChurros y patatasEstadioServicio masivoFormato apilablePatrocinio y número de puestoVelocidad de montajeNuggets y nachosCáterinPresentación uniformeBarca rígida de acabado cuidadoDiseño de eventoExposición durante servicioAperitivos selectosPromociónAlta recordaciónMedida adaptada al productoIlustración integralRubor y roce de tintaLanzamiento de marcaLas barcas no sustituyen a todos los envases. Cuando hay líquidos abundantes, largos trayectos o necesidad de cierre, conviene evaluar un bol, una caja o una bandeja con tapa. La mejor solución es la que responde a la experiencia real de consumo, no la que parece más económica por unidad.La capacidad nominal se calcula a partir de las dimensiones geométricas de la bandeja, pero el volumen útil es la cantidad que puede servirse sin comprometer la seguridad, la apariencia ni el transporte. En una barca de paredes inclinadas, la zona superior puede ser ancha, pero la base disponible para apoyar el alimento es menor. Además, una ración no se comporta como agua: unas patatas forman huecos, las croquetas se apilan y las salsas ocupan espacio irregular.Para definir el volumen útil, llene la muestra con el producto servido habitualmente, añada salsa si forma parte de la receta y someta el conjunto a movimientos controlados. El límite correcto no es el borde superior; es el nivel que deja margen suficiente para que el alimento no salga durante la entrega al cliente. Como referencia práctica, muchas aplicaciones funcionan mejor con un llenado entre el 75 % y el 85 % del volumen geométrico, aunque los productos ligeros o irregulares pueden requerir un margen mayor.Los compradores españoles deben solicitar dimensiones interiores además de las exteriores. Dos bandejas con la misma longitud exterior pueden ofrecer capacidades diferentes por su ángulo de pared, pliegue de fondo y altura efectiva. Esta información es esencial para comparar cotizaciones de proveedores de Barcelona, Valencia, Murcia o fabricantes internacionales.var ctx = document.getElementById('graficoCrecimiento').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de bandejas kraft impresas',data: [100, 108, 117, 127, 138, 150],borderColor: 'rgb(104, 72, 38)',backgroundColor: 'rgba(104, 72, 38, 0.12)',borderWidth: 3,fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false, scales: {y: {beginAtZero: false}}}});Este gráfico representa una evolución orientativa de la demanda asociada a restauración rápida, eventos y sustitución gradual de envases menos alineados con objetivos de sostenibilidad. No debe interpretarse como previsión de ventas garantizada; ayuda a planificar compras escalonadas, capacidad de almacén y reservas de producción para temporadas altas.Aunque las bandejas tipo barca no suelen describirse por diámetro como un envase circular, la anchura útil desempeña una función equivalente: condiciona la superficie visible y cómo el cliente percibe la cantidad. Una bandeja ancha y poco profunda puede hacer que una ración parezca abundante, mientras que una estrecha y alta concentra el alimento y puede parecer más pequeña aunque contenga el mismo peso.La forma debe elegirse con intención comercial. Las patatas fritas se benefician de una base alargada que deja visible el producto. Los nachos necesitan una superficie amplia para distribuir toppings. Las tiras de pollo requieren longitud interior suficiente para no colocarse de canto. Para bocados pequeños, una barca ligeramente profunda evita que la ración se disperse y permite incorporar una tarrina de salsa.La percepción de valor importa especialmente en zonas turísticas como Málaga, Palma de Mallorca, Alicante o San Sebastián, donde el servicio debe ser rápido pero la presentación influye en las reseñas y en la repetición de compra. Una bandeja bien dimensionada puede elevar la apariencia de una ración estándar sin aumentar su gramaje.GeometríaVentaja visualProducto indicadoLimitaciónRación percibidaRecomendación de compraAlargada y bajaExpone el productoPatatas y churrosMenor control de salsaAmpliaUsar para secos o semisecosAncha y profundaPermite capasNachos y fritos mixtosPuede ocultar el contenidoGenerosaComprobar estabilidadRectangular mediaOrdenada y versátilPollo y tapasMenos diferenciación visualEquilibradaIdeal para menú estándarEstrecha y altaConcentra la raciónPatatas individualesPuede dificultar el accesoCompactaEvaluar consumo con una manoBase cuadradaImagen robustaSnacks variadosOcupa más espacio en bolsaAbundanteMedir eficiencia logísticaForma personalizadaAlta diferenciaciónCampañas de marcaMayor coste de desarrolloExclusivaJustificar con volumen estableLa explicación clave es que el peso servido y la percepción visual deben estar alineados. Si la bandeja parece vacía, el cliente percibe menor valor. Si rebosa, puede interpretar que el servicio es descuidado. La prueba debe incluir fotografías de la ración desde el punto de vista del consumidor, no solamente una medición de laboratorio.Una bandeja abierta puede integrarse en un sistema de reparto eficaz si se seleccionan correctamente la bolsa, el separador, el soporte y la distancia de transporte. Antes de aprobar una medida, introduzca la bandeja llena en la bolsa real de reparto y simule giros, frenadas, apilado y manipulación. Si el alimento lleva salsa, añada un cierre secundario, una tapa compatible o una solución de bolsa con base estable.La altura exterior combinada determina cuántos pedidos caben en un contenedor térmico. Una bandeja apenas más alta puede reducir la densidad de transporte y aumentar el riesgo de contacto con la parte superior de la bolsa. Para servicios de reparto urbano en Madrid o Barcelona, donde una entrega puede incluir bebidas, platos principales y guarniciones, el diseño debe revisarse como conjunto.También es importante evitar el exceso de vapor. Una bolsa completamente cerrada puede ablandar fritos crujientes. Según el alimento, se puede reservar ventilación o separar la bandeja caliente de productos fríos. La protección no significa hermeticidad absoluta: significa mantener la calidad prevista al llegar al consumidor.var ctx = document.getElementById('graficoDemanda').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Restauración rápida', 'Eventos', 'Cáterin', 'Estadios', 'Hostelería turística', 'Reparto'],datasets: [{label: 'Demanda relativa estimada',data: [92, 84, 58, 66, 77, 88],backgroundColor: ['#795548', '#a1887f', '#8d6e63', '#bcaaa4', '#6d4c41', '#a67c52']}]},options: {responsive: true, maintainAspectRatio: false, scales: {y: {beginAtZero: true, max: 100}}}});La demanda relativa cambia por sector y temporada. El reparto y la restauración rápida suelen priorizar estabilidad y repetibilidad; los eventos priorizan velocidad de servicio y apilado; el cáterin busca presentación. Una misma bandeja puede atender varios sectores únicamente si supera pruebas relevantes para cada uno.La impresión de una bandeja kraft debe evaluarse en condiciones de uso, no solo sobre una lámina plana. El roce de tinta aparece con frecuencia en los bordes de apilado, zonas de pliegue, puntos de contacto dentro de una bolsa y superficies sometidas a fricción con guantes, servilletas o recipientes. Las manchas de aceite pueden oscurecer el papel y disminuir el contraste del diseño, especialmente cerca de la base y en las esquinas inferiores.La desviación de registro se aprecia más en logotipos con líneas finas, texto pequeño, marcos próximos a pliegues y diseños que continúan de una cara a otra. Para reducir riesgos, mantenga elementos esenciales alejados de las líneas de doblado y deje una zona de seguridad alrededor del borde. Los colores corporativos deben verificarse sobre el tono real del kraft, porque la base natural modifica visualmente la intensidad respecto a una impresión sobre papel blanco.La especificación debe definir tolerancias: posición permitida del logotipo, legibilidad mínima, variación de color aceptable, resistencia de la tinta al roce y comportamiento frente a grasa. Para una marca que opera en varios puntos de venta, estas condiciones hacen posible comparar lotes y reclamar con datos claros en lugar de opiniones subjetivas.Defecto posibleZona habitualCausa operativaCómo detectarloMedida preventivaCriterio de aceptaciónRoce de tintaLaterales y borde superiorApilado y fricciónFrotado controladoTinta adecuada y curadoLogotipo legibleMancha de aceiteFondo y esquinasFritos recién servidosPrueba con producto calienteBarrera antigrasaSin traspaso visible críticoRegistro desalineadoDiseño multicolorVariación de impresiónComparación con prueba aprobadaMarcas de controlDentro de tolerancia acordadaColor apagadoFondos extensosBase kraft absorbenteEvaluación con luz uniformeAjuste de tinta y diseñoIdentidad reconocibleTexto deformadoPliegues lateralesArte cerca de doblezInspección de bandeja formadaZona segura de diseñoTexto completamente legibleDesgaste de bordesParte superiorManipulación repetidaPrueba de servicioSelección de papel y acabadoSin desprendimiento molestoLa tabla transforma riesgos de impresión en controles verificables. Conviene conservar una muestra patrón firmada o aprobada digitalmente, junto con fotografías de la bandeja montada y de la aplicación alimentaria. Así, producción, compras y control de calidad trabajan sobre el mismo estándar.Reducir referencias simplifica inventario, almacenamiento, formación y compra, pero una racionalización excesiva puede dañar la experiencia de servicio. El objetivo no es tener una única bandeja para todos los productos, sino crear una familia corta de medidas que cubra la mayoría de las raciones con seguridad. Para muchos negocios, tres tamaños bien definidos —pequeño, medio y grande— cubren aperitivos individuales, guarniciones y productos para compartir.Empiece por analizar ventas durante varias semanas. Identifique los productos con mayor rotación, los que generan más incidencias y aquellos que exigen una geometría específica. Después, agrupe artículos por comportamiento físico, no solo por nombre. Por ejemplo, patatas gajo, aros de cebolla y nuggets pueden compartir un formato si su altura, grasa y ración son compatibles; los nachos con salsa no deberían forzarse en la misma bandeja si el transporte produce derrames.En 2026, las cadenas españolas tenderán a combinar simplificación de referencias con personalización digital de campañas. Una estructura estándar puede llevar diferentes artes gráficas para acciones de temporada, colaboraciones locales o promociones deportivas, siempre que la zona de impresión y la especificación de color estén aprobadas.var ctx = document.getElementById('graficoTendencia').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Uso de referencias estandarizadas',data: [42, 48, 55, 61, 67, 72],borderColor: '#5d4037',backgroundColor: 'rgba(141, 110, 99, 0.28)',fill: true,tension: 0.35},{label: 'Uso de formatos personalizados',data: [18, 21, 25, 29, 34, 39],borderColor: '#d7a86e',backgroundColor: 'rgba(215, 168, 110, 0.18)',fill: true,tension: 0.35}]},options: {responsive: true, maintainAspectRatio: false, scales: {y: {beginAtZero: true, max: 80}}}});La tendencia ilustra dos movimientos simultáneos: más empresas reducen medidas operativas, pero también demandan mayor diferenciación gráfica y soluciones específicas para campañas. La eficiencia no exige homogeneidad absoluta; exige definir dónde la estandarización aporta valor y dónde una medida o arte específico evita problemas de calidad.Una aprobación verbal no es suficiente para pedidos repetidos. El documento técnico final debe reunir todos los datos que determinan la repetibilidad: nombre interno del producto, código de referencia, dimensiones interiores y exteriores, tolerancias, forma, gramaje, material, barrera funcional, color base, artes finales, ubicación de la impresión, colores aprobados, embalaje, unidades por caja y criterios de inspección.También debe incluir el resultado de la prueba de uso: alimento ensayado, peso servido, temperatura inicial, tiempo de espera, ruta de transporte simulada, comportamiento de la grasa, estabilidad de apilado y fotografías. Este registro evita que un nuevo comprador, diseñador o responsable de tienda cambie accidentalmente una variable crítica al repetir el pedido.Para importaciones destinadas a España, conviene añadir el puerto de llegada previsto —por ejemplo, Valencia, Barcelona, Algeciras o Bilbao—, la configuración de palés, el etiquetado de cajas y la documentación necesaria para el canal de distribución. Esto mejora la planificación y reduce errores al recibir mercancía en plataformas logísticas.Dato de aprobaciónQué debe indicarResponsable habitualPrueba necesariaFrecuencia de revisiónImpacto si faltaCódigo de productoReferencia únicaComprasVerificación documentalCada pedidoConfusión de referenciasDimensionesLargo, ancho, alto e interiorCalidadMedición de muestraPor loteIncompatibilidad de raciónMaterialPapel, gramaje y barreraCalidadFicha técnicaAnual o por cambioFuga o pérdida de rigidezDiseño impresoArchivo y versión aprobadaMarketingPrueba impresaPor modificaciónMarca incoherenteEmbalajeUnidades y caja exteriorLogísticaInspección de paléPor envíoDaños y costes extraRación validadaPeso y producto concretoOperacionesEnsayo de servicioPor cambio de menúDesbordamientoToleranciasLímites de medida e impresiónCalidadMuestreo de lotePor loteDisputas subjetivasEsta ficha de aprobación debe acompañar a la orden de compra y a la muestra de referencia. Es una herramienta de control para franquicias, distribuidores y marcas que trabajan con varios almacenes. Cuanto más claro sea el registro, más fácil será mantener una presentación uniforme entre locales de Zaragoza, Granada, Vigo o Las Palmas.Fude Packaging apoya proyectos de bandejas tipo barca de kraft personalizadas para compradores internacionales que buscan equilibrar coste, consistencia, personalización y cumplimiento documental. La empresa trabaja desde una base productiva propia de 30.000 m² en Shandong y cuenta con más de 20 años de experiencia en envases de papel para alimentación. Su capacidad automatizada puede alcanzar 120.000 unidades diarias, según formato, material y planificación de producción.En capacidades tecnológicas, Fude Packaging integra revisión de archivos, verificación de líneas de corte, adaptación de diseño a pliegues, igualación de color y controles en laboratorio. La impresión no se trata como un elemento aislado: se revisa junto con la estructura, el tipo de papel y la aplicación final. Se pueden preparar pruebas digitales, muestras blancas y pruebas impresas previas a producción para confirmar dimensiones, visualización de marca y funcionalidad.En capacidades de fabricación, el control abarca selección de materiales, impresión, troquelado, formado, inspección, embalaje y preparación para exportación. La trazabilidad por lote ayuda a gestionar pedidos recurrentes. La gama cubre vasos, cuencos, cajas, bandejas y envases compartimentados, lo que permite a un distribuidor consolidar categorías bajo un mismo proveedor y mantener una identidad visual más uniforme.En capacidades de servicio, el equipo acompaña la selección según alimento, temperatura, volumen, requisitos de marca, mercado de destino, fecha de entrega y método de transporte. Para clientes españoles, esto puede incluir apoyo en muestras rápidas, programación de pedidos, embalaje apto para contenedor y documentación relacionada con contacto alimentario, gestión de calidad y origen de materiales. Consulte las soluciones de personalización y servicio para valorar un proyecto de bandejas con especificación completa.La empresa ha trabajado con más de 500 clientes empresariales y ofrece opciones de materiales y documentación vinculadas con requisitos de contacto alimentario, gestión de calidad y abastecimiento responsable. Para conocer el enfoque y la experiencia industrial del fabricante, puede visitar la presentación de Fude Packaging. El objetivo es reducir riesgos de compras fragmentadas, errores de impresión, inconsistencias entre lotes y falta de coordinación en pedidos de exportación.var ctx = document.getElementById('graficoComparacion').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Personalización', 'Control de lote', 'Capacidad productiva', 'Muestreo funcional', 'Soporte exportador', 'Gama integrada'],datasets: [{label: 'Proveedor con fabricación integrada',data: [92, 90, 94, 88, 86, 91],backgroundColor: '#6d4c41'},{label: 'Proveedor de catálogo limitado',data: [58, 54, 49, 42, 55, 47],backgroundColor: '#c7b299'}]},options: {responsive: true, maintainAspectRatio: false, scales: {y: {beginAtZero: true, max: 100}}}});La comparación muestra, de forma orientativa, por qué un proveedor con fabricación integrada puede aportar ventajas en proyectos de varias referencias. La decisión final debe basarse en muestras, coste total, plazo, documentación aplicable, condiciones de pago, logística y resultados de inspección acordados por cada comprador.1. ¿Cómo mido el tamaño correcto de una bandeja tipo barca de kraft personalizada?Mida la longitud, anchura y altura interiores de la muestra formada. Después, llénela con la ración real preparada como se vende: mismo peso, salsa, temperatura y presentación. Registre el nivel de llenado, el espacio libre y si el cliente puede coger el producto cómodamente. No seleccione una medida basándose solo en la dimensión exterior o en una capacidad teórica.2. ¿Cuánto espacio libre superior debe dejarse?Como punto de partida, deje entre 10 y 20 mm, según la irregularidad del alimento y el trayecto. Los alimentos secos y compactos pueden necesitar menos margen. Los productos con salsa, toppings, piezas sueltas o reparto por motocicleta requieren más. La prueba decisiva consiste en mover la bandeja llena dentro de la bolsa real sin que se derrame ni se aplaste.3. ¿Pueden varios productos compartir una misma medida?Sí, cuando tienen un comportamiento parecido en peso, altura, contenido graso y forma de consumo. Patatas, nuggets y aros de cebolla pueden compartir una referencia si superan las pruebas de servicio. No fuerce alimentos con salsas, fruta jugosa o nachos cargados en una bandeja diseñada para fritos secos solo para reducir inventario.4. ¿Cuándo se justifica una medida personalizada?Se justifica cuando el formato estándar genera repetidamente desperdicio, mala presentación, derrames o incompatibilidad con un producto clave. También puede tener sentido para promociones de gran volumen, eventos de marca, menús exclusivos o cadenas que necesitan una dimensión concreta para su sistema de bolsa y reparto. Antes de desarrollar un troquel propio, revise previsión de consumo, coste de almacenamiento y duración de la campaña.5. ¿Qué prueba de muestra confirma la capacidad final?La prueba más fiable combina llenado real, espera a temperatura de servicio, transporte simulado y evaluación visual. Prepare al menos seis unidades con la ración habitual. Pese cada porción, cierre o embale el pedido como se entregaría al consumidor, muévalo durante el tiempo previsto de reparto y revise derrames, rigidez, manchas, roce de tinta y facilidad de consumo. Apruebe la especificación solo cuando los resultados sean repetibles.Para 2026 y los años siguientes, las tendencias relevantes en España incluyen mayor demanda de materiales con origen responsable, reducción de componentes innecesarios, impresión más funcional para comunicar marca y reciclaje, y mayor trazabilidad de lotes en redes de restauración. También crecerá el uso de pruebas previas de uso real para evitar que las decisiones de sostenibilidad reduzcan el rendimiento frente a grasa, humedad o calor. Una bandeja correcta debe cumplir los objetivos ambientales del comprador sin perder estabilidad, higiene, eficiencia logística ni calidad de presentación.La decisión final puede resumirse en cinco pasos: elegir la menor medida que contenga la ración, medir el volumen útil en lugar de confiar en la capacidad nominal, verificar transporte y bolsa, aprobar impresión y resistencia con producto real, y registrar todos los parámetros para compras futuras. Este método proporciona una base práctica para restaurantes, distribuidores, recintos de ocio y marcas alimentarias que buscan bandejas kraft personalizadas consistentes en el mercado español. -
Envases compostables para llevar al por mayor en España
Al comprar envases compostables para llevar al por mayor en España, no basta con que el producto tenga un aspecto natural o incluya una declaración ambiental. El comprador profesional debe confirmar la composición del material, la química de la barrera, los documentos de contacto alimentario, el comportamiento frente a temperatura, salsa, vapor y grasa, así como el destino real del residuo después de su uso.Un envase adecuado para ensaladas frías no siempre funcionará para ramen, pollo frito, paella para llevar o guisos con salsa. Por ello, el proceso de compra debe empezar con la aplicación: tipo de alimento, temperatura de llenado, tiempo previsto de transporte, necesidad de apilado, sistema de cierre, uso de tapa y condiciones de reparto. En Madrid, Barcelona, Valencia, Sevilla, Málaga, Bilbao o Zaragoza, la última milla y el aumento de pedidos mediante plataformas de reparto hacen que la resistencia práctica sea tan importante como el precio unitario.Para una compra mayorista segura, solicite una ficha técnica específica del modelo, una declaración de conformidad para contacto con alimentos, información sobre la capa barrera, condiciones de compostabilidad y muestras funcionales. Después, realice pruebas con sus propios platos antes de aprobar la producción. La afirmación “compostable” debe estar respaldada por un sistema de certificación aplicable, pero también debe comunicarse de manera responsable: que un producto sea compostable no implica automáticamente que pueda depositarse en cualquier contenedor municipal.Lista inicial de validación para compradores profesionalesAspectoPregunta de compraPrueba o documento recomendadoRiesgo si faltaMaterial base¿Es fibra moldeada, cartón, papel kraft o combinación?Ficha de composición y gramajePrestaciones imprevisiblesBarrera¿Qué capa resiste aceite, líquido o vapor?Declaración de barrera y ensayo internoFiltración o reblandecimientoAlimentos¿Cubre alimentos calientes, grasos y ácidos?Declaración de conformidad aplicableIncumplimiento normativoTemperatura¿Cuál es el rango de llenado y servicio?Informe de prueba térmicaDeformación del envaseCompostabilidad¿Qué norma o certificación respalda la alegación?Certificado vigente y alcancePublicidad ambiental inexactaEntrega¿Cómo llega la mercancía a España?Plan de embalaje, carga y transporteRoturas o falta de existenciasEsta lista funciona como punto de partida, no como sustituto de una validación de uso. Conviene registrar los resultados por referencia, lote, receta y tiempo de exposición. De esta forma, un distribuidor o una cadena de restauración puede repetir pedidos con una especificación estable.Los envases compostables para comida preparada suelen basarse en fibras vegetales, cartón o papel. La pulpa moldeada procedente de bagazo de caña, bambú u otras fibras puede aportar rigidez y una apariencia natural; el cartón kraft permite impresión de marca, formatos plegables y una buena eficiencia de almacenamiento; y las estructuras de papel con revestimiento adecuado pueden equilibrar ligereza, presentación y resistencia al alimento.La composición debe analizarse como una estructura completa. Un recipiente puede incorporar fibra, adhesivo, tinta, capa barrera y, en algunos formatos, tapa de material distinto. El comprador debe saber cuáles son esos componentes y si afectan al fin de vida previsto. No es suficiente revisar el cuerpo de la caja si la tapa, la lámina interior o el cierre tienen otra composición.Para pedidos dirigidos a España, es útil separar la decisión en tres niveles: material estructural, barrera funcional y elementos auxiliares. Esto facilita comparar alternativas de forma objetiva y evita que el departamento de compras elija únicamente por color, tacto o precio.Materiales frecuentes y aplicaciones recomendadasMaterial o estructuraVentaja principalAplicación habitualPrecaución de compraBagazo moldeadoRigidez y buena presenciaMenús, arroces, hamburguesasValidar resistencia a salsa prolongadaCartón kraftImpresión y formato plegableEnsaladas, bocadillos, reposteríaConfirmar la barrera interiorCartón blanco alimentarioImagen limpia y alta imprimibilidadComida preparada de marcaRevisar tintas y acabadoPapel con barrera compostableMenor peso y buen plegadoCajas de almuerzo y fideosComprobar el límite térmicoFibra vegetal con tapaApilado y protecciónReparto de platos calientesEvaluar ajuste de la tapaFormato multiceldaSepara componentes del menúColegios, catering y colectividadesProbar carga y cierreLa tabla muestra que ninguna materia prima es universalmente superior. Una hamburguesa con patatas exige ventilación y resistencia a la grasa; una ensalada preparada requiere presentación y tolerancia a la humedad; una receta con curry necesita una barrera más exigente. El mejor material es el que cumple la aplicación concreta con el menor exceso de coste y de material.La barrera es la capa o tratamiento que limita el paso de aceite, agua, vapor o sustancias del alimento hacia el cuerpo del envase. Es uno de los elementos que más afecta a la experiencia del consumidor. Si la barrera es insuficiente, la caja puede mancharse, perder rigidez, abrirse durante el reparto o transmitir una imagen de baja calidad incluso aunque el alimento llegue en buen estado.Los compradores deben pedir una explicación clara sobre la química y la función de la barrera. Debe identificarse si está integrada en la fibra, aplicada como recubrimiento o formada por una estructura multicapa. También es importante confirmar que la solución propuesta responde a la declaración ambiental utilizada en la venta. Las frases genéricas sin alcance técnico dificultan la evaluación comparativa.En España, los operadores de restauración con alto volumen de reparto suelen necesitar distintos niveles de barrera para cada familia de platos. Una sola referencia de caja para todos los alimentos puede simplificar el inventario, pero generar reclamaciones en recetas especialmente líquidas o grasas. Es frecuente que una carta eficiente incluya dos o tres especificaciones: seca, grasa y húmeda-caliente.var contextoCrecimiento = document.getElementById('graficoCrecimiento').getContext('2d');new Chart(contextoCrecimiento, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda profesional en España',data: [100, 112, 126, 141, 157, 174],borderColor: 'rgb(42, 122, 82)',backgroundColor: 'rgba(42, 122, 82, 0.12)',borderWidth: 3,fill: false,tension: 0.3}]},options: {responsive: false, maintainAspectRatio: false}});El gráfico representa un índice orientativo de evolución de demanda profesional, tomando 2022 como base 100. No sustituye los datos de ventas del comprador, pero ayuda a visualizar por qué conviene asegurar capacidad, documentación y continuidad de suministro antes de ampliar una gama compostable.El contacto alimentario debe verificarse para el producto final y para el uso previsto. Un documento válido debe permitir identificar el artículo, sus materiales relevantes, las condiciones de uso, los alimentos contemplados y la normativa o marco de conformidad aplicable. Para el mercado español y europeo, la evaluación suele exigir trazabilidad de materiales, buenas prácticas de fabricación y documentación coherente con el uso declarado.No acepte una declaración genérica sin relación con la referencia comprada. Si se pide una caja impresa, una tapa especial o un nuevo recubrimiento, confirme que el alcance documental sigue cubriendo esa configuración. Asimismo, los alimentos ácidos, alcohólicos, grasos, calientes o de contacto prolongado pueden requerir una evaluación diferente a la de alimentos secos y fríos.Los equipos de compras deben integrar a calidad, operaciones y marketing. Calidad verifica los documentos; operaciones valida el uso real; marketing revisa que la comunicación ambiental no vaya más allá de la evidencia disponible. Esta coordinación reduce riesgos de retirada, reclamaciones comerciales o mensajes ambientales confusos.Información que debe solicitarse para confirmar el contacto alimentarioElementoContenido esperadoQuién debe revisarloFrecuenciaIdentificación del productoCódigo, tamaño, lote y descripciónCompras y calidadEn cada altaDeclaración de conformidadUso previsto y materiales relevantesCalidadAntes de comprarCondiciones térmicasTemperatura y tiempo máximosOperacionesPor aplicaciónTipo de alimentoSeco, acuoso, ácido o grasoCalidad y cocinaPor recetaTintas y adhesivosInformación para impresión personalizadaCalidad y marcaEn cada cambio gráficoTrazabilidadReferencia de lote y fecha de producciónAlmacén y calidadEn cada recepciónLa finalidad de esta información no es crear burocracia innecesaria. Sirve para que una incidencia pueda investigarse rápidamente y para mantener la coherencia entre la muestra aprobada, el pedido de compra y la mercancía entregada.La muestra debe probarse con la realidad de servicio, no solamente con agua. Para cada referencia, prepare la comida en las condiciones normales, llene la caja al peso máximo previsto, ciérrela, apílela y manténgala durante el tiempo típico de reparto. Si el negocio opera en verano en Murcia, Valencia o Sevilla, también es aconsejable contemplar la exposición a temperaturas elevadas dentro de vehículos de entrega.Las pruebas fundamentales incluyen fuga en uniones, absorción visible de grasa, deformación por vapor, resistencia del fondo, cierre de tapa, transferencia de olor, apilado y apertura por parte del consumidor. Los platos con salsa deben ensayarse durante el tiempo máximo razonable, no solo durante unos minutos. Las recetas con fritura requieren una evaluación adicional de manchas y pérdida de rigidez.Protocolo práctico de ensayo antes del pedido masivoEnsayoCondición recomendadaCriterio de aceptaciónEjemplo de alimentoResistencia al líquido60 minutos con salsaSin goteo ni aperturaAlbóndigas en salsaResistencia a la grasa45 minutos con alimento fritoSin manchas exteriores severasPollo fritoResistencia térmicaLlenado caliente y cierreSin deformación funcionalArroz calienteResistencia al vapor30 minutos cerradoFondo firme y tapa utilizableVerduras al vaporApiladoCarga de varias unidadesSin aplastamiento significativoMenú de repartoTransporteMovimiento simuladoCierre y contenido establesGuiso preparadoLa tabla puede adaptarse a cada cadena. Un operador de comida rápida puede priorizar grasa, ventilación y velocidad de montaje; una cocina central puede exigir apilado y conservación de calor; un servicio de catering puede necesitar resistencia durante periodos mucho más largos. Documentar estas pruebas ayuda a seleccionar el formato correcto y a negociar con el proveedor sobre una base medible.Las declaraciones ambientales deben ser específicas, comprobables y proporcionales. “Compostable”, “de origen vegetal”, “reciclable” y “sin plástico convencional” no significan lo mismo. El comprador debe verificar qué propiedad se afirma, para qué parte del producto se aplica y bajo qué condiciones se cumple. También debe revisar el etiquetado de cajas, tapas, bolsas de transporte y material promocional.En España, la gestión de residuos depende de infraestructuras y normas locales. El hecho de que un producto tenga certificación de compostabilidad no garantiza que el sistema municipal lo acepte en la fracción orgánica de cada localidad. La comunicación correcta debe separar la característica del material de la disponibilidad real de recogida y tratamiento en el municipio donde se usa.Para cadenas con establecimientos en Barcelona, Madrid, Alicante, Palma o Las Palmas, conviene estudiar la gestión de residuos en cada zona operativa. Además, un envase con restos abundantes de comida puede no ser apto para determinados flujos de reciclaje de papel. La decisión ambiental debe considerar tanto el diseño del envase como el comportamiento esperado del usuario final.var contextoTendencia = document.getElementById('graficoTendencia').getContext('2d');new Chart(contextoTendencia, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Compradores que exigen prueba documental antes de aprobar',data: [38, 46, 55, 64, 72, 79],borderColor: 'rgb(38, 144, 176)',backgroundColor: 'rgba(38, 144, 176, 0.28)',fill: true,borderWidth: 3,tension: 0.3}]},options: {responsive: false, maintainAspectRatio: false}});La tendencia representada indica el desplazamiento estimado desde decisiones basadas principalmente en precio hacia compras con mayor exigencia documental. Para el periodo 2026-2027, la trazabilidad de materiales, las formulaciones con menor impacto y la precisión de las alegaciones serán factores de diferenciación en licitaciones, distribución y restauración organizada.El pedido mínimo depende de tamaño, material, impresión, molde, embalaje y disponibilidad de materia prima. Las referencias estándar sin impresión suelen permitir mayor flexibilidad, mientras que una caja con dimensiones especiales, impresión a varias tintas o un sistema de cierre propio requiere una planificación más amplia. El coste total no debe calcularse solo por unidad: hay que incluir desperdicio, ocupación de almacén, rotura, devolución, transporte y riesgo de falta de producto.Una prima de precio puede estar justificada si el envase reduce derrames, mantiene mejor la presentación o permite consolidar referencias. En una hamburguesería de Madrid, por ejemplo, una caja que evita la transferencia de grasa y conserva mejor el producto puede disminuir compensaciones al cliente. En un distribuidor de Valencia, un embalaje más eficiente puede mejorar la carga por palé y reducir incidencias de transporte desde el puerto.Factores que influyen en el coste total de compraFactorImpacto habitualCómo gestionarloDecisión recomendadaPedido mínimoAumenta inventario inicialCombinar referencias estándarPlanificar rotaciónImpresión personalizadaEleva preparación y plazoAprobar artes finales prontoUsar tiradas consolidadasBarrera reforzadaPuede elevar el precioReservarla para platos exigentesEvitar sobredimensionarFormato multiceldaMayor consumo de materialUsarlo para menús completosComparar con envases separadosLogística marítimaReduce coste por unidadOptimizar palés y contenedorPrever plazos de puertoControl de calidadCoste pequeño frente a riesgoInspección por loteIncluirlo en el contratoPara importaciones destinadas a España, la planificación debe considerar puertos como Valencia, Barcelona, Algeciras o Bilbao, además del transporte posterior a plataformas logísticas. El comprador puede reducir costes combinando distintas categorías de envases en una misma carga, siempre que las especificaciones de embalaje preserven la forma del producto.Un cambio de proveedor, papel, fibra, revestimiento, adhesivo, tinta, molde, planta de producción o configuración de embalaje puede afectar al rendimiento y a la documentación. Por eso, el contrato de suministro debe incluir un proceso de notificación previa. El proveedor no debería sustituir materiales críticos sin aprobación escrita del comprador, especialmente cuando el producto cuenta con una declaración ambiental o alimentaria concreta.La gestión de cambios debe definir qué modificaciones requieren nueva muestra, nueva prueba funcional o actualización documental. También debe establecer cómo se identifica el lote afectado y quién asume las acciones correctivas si el cambio no autorizado causa una incidencia. Esta disciplina es esencial para distribuidores que venden a terceros, franquicias y cadenas con especificaciones homogéneas.var contextoDemanda = document.getElementById('graficoDemanda').getContext('2d');new Chart(contextoDemanda, {type: 'bar',data: {labels: ['Restauración rápida', 'Reparto a domicilio', 'Catering', 'Supermercados', 'Hostelería', 'Cocinas colectivas'],datasets: [{label: 'Índice estimado de demanda de envases compostables',data: [88, 94, 63, 76, 58, 70],backgroundColor: ['#2f855a', '#3182ce', '#805ad5', '#dd6b20', '#d53f8c', '#319795']}]},options: {responsive: false, maintainAspectRatio: false}});El gráfico de barras compara de forma orientativa la intensidad de demanda por sector. El reparto a domicilio y la restauración rápida suelen concentrar mayor necesidad de resistencia a grasa, cierre y transporte; supermercados y catering pueden priorizar presentación, apilado y consistencia de lote.Fude Packaging trabaja con compradores profesionales que necesitan envases alimentarios personalizados y una cadena de suministro internacional más controlada. Para proyectos destinados a España, el enfoque comienza con la aplicación real: alimento, temperatura, volumen, identidad visual, pedido previsto, puerto de entrada y documentación requerida. A partir de esta información, se recomienda una estructura y un formato en lugar de limitarse a enviar una tarifa genérica.La empresa dispone de laboratorio interno para controles de calidad y rendimiento, útil para evaluar parámetros como resistencia, ajuste, fugas, comportamiento térmico e integridad de impresión. Las muestras blancas, impresas o funcionales permiten validar dimensiones, capacidad, rigidez y respuesta frente a alimentos concretos antes de iniciar una producción masiva. Este proceso es especialmente útil para cajas de menú, recipientes para ensalada, envases de fideos y bandejas con compartimentos.Con más de veinte años de experiencia y una fábrica propia de 30.000 m² en Shandong, Fude Packaging controla selección de materiales, impresión, troquelado, formado, inspección, embalaje y expedición. Las líneas automatizadas pueden alcanzar hasta 120.000 unidades diarias, según el producto. La producción interna de vasos, cuencos, cajas para hamburguesa, cajas kraft para almuerzo, recipientes para ensalada, envases para fideos, bandejas y envases multicelda ayuda a consolidar compras bajo un solo fabricante.Los compradores pueden explorar opciones como los recipientes kraft sostenibles para comida preparada, las cajas kraft desechables para almuerzo o el catálogo de envases para alimentos. Cada alternativa debe confirmarse contra el uso final, especialmente si se busca una solución compostable con prestaciones específicas.Fude Packaging ofrece apoyo de desarrollo, revisión de troqueles y artes finales, adaptación de tamaños, correspondencia de colores, prototipos, pruebas y embalaje preparado para exportación. La empresa ha atendido a más de 500 clientes internacionales en más de 50 países y puede coordinar pedidos por transporte marítimo, aéreo, carga completa, carga compartida y envío urgente de muestras. Para España, la documentación comercial, listas de carga, certificados e inspecciones de terceros pueden prepararse conforme a las necesidades acordadas.Los pedidos estándar pueden fabricarse aproximadamente en 7 a 15 días, sujetos a especificaciones y volumen. El valor no se limita al precio de fábrica: una gestión consistente de calidad, color, resistencia, calendario y resolución de incidencias ayuda a reducir el coste total para importadores, distribuidores, marcas de alimentación y grupos de restauración.Comparación práctica de criterios de proveedorCriterioProveedor solo comercialFabricante con control internoBeneficio para el compradorDesarrollo de muestraDependiente de tercerosCoordinado con producciónValidación más directaControl de loteVisibilidad limitadaInspección durante el procesoMayor trazabilidadPersonalizaciónOpciones restringidasTamaño, impresión y estructuraMejor identidad de marcaCapacidadVariable según subcontratistaPlanificación de fábrica propiaMejor continuidadDocumentaciónPuede llegar fragmentadaGestionada por proyectoMenor riesgo administrativoIncidenciasIntermediación adicionalComunicación con origenResolución más claraLa comparación no significa que todo fabricante sea adecuado para todos los proyectos. Indica los puntos que conviene evaluar antes de adjudicar un suministro. El comprador debe revisar muestras, documentación, capacidad real, referencias de exportación y procedimientos de cambio.var contextoComparacion = document.getElementById('graficoComparacion').getContext('2d');new Chart(contextoComparacion, {type: 'bar',data: {labels: ['Trazabilidad', 'Personalización', 'Pruebas funcionales', 'Capacidad', 'Gestión documental', 'Apoyo logístico'],datasets: [{label: 'Fabricante integrado',data: [90, 92, 88, 94, 89, 84],backgroundColor: 'rgba(72, 149, 239, 0.75)'},{label: 'Proveedor de catálogo',data: [60, 55, 52, 65, 58, 62],backgroundColor: 'rgba(242, 153, 74, 0.75)'}]},options: {responsive: false, maintainAspectRatio: false}});El gráfico de comparación ilustra una evaluación orientativa de capacidades, no una certificación de ningún proveedor concreto. Para una licitación real, cada criterio debe comprobarse mediante documentos, muestras, auditorías o inspección independiente antes de emitir el pedido.Solicite certificados de compostabilidad vigentes cuando se afirme esa propiedad, ficha de composición, declaración de conformidad para contacto alimentario, información sobre la barrera y trazabilidad por lote. Revise el alcance exacto de cada documento: debe corresponder al producto, material y configuración que se compra. Además, realice pruebas con sus alimentos, temperaturas y tiempos de reparto.Depende de la receta y del periodo de contacto. Para fritos, la prioridad es la resistencia a grasa; para guisos y salsas, la estanqueidad y la firmeza del fondo; para platos muy calientes, la gestión del vapor y la estabilidad de tapa. Pida al proveedor una recomendación por aplicación y valide el resultado mediante muestras. No elija la barrera solo por el aspecto visual del envase.Compruebe que la documentación identifica la referencia, los materiales relevantes y las condiciones previstas de uso. Indique si el alimento es caliente, frío, graso, ácido o acuoso, y durante cuánto tiempo permanece en el envase. Si se modifica impresión, revestimiento, tamaño o proveedor de materia prima, confirme si se requiere una actualización documental o una nueva validación.No debe asumirse automáticamente. La aceptación depende de la infraestructura y de las instrucciones del municipio o gestor de residuos. Un material certificado como compostable puede tener propiedades adecuadas para determinados procesos, pero la recogida separada y el tratamiento disponible varían entre localidades españolas. Comunique al usuario final una instrucción precisa y ajustada a la realidad local.Incluya una cláusula de control de cambios en el acuerdo de compra. Debe exigir notificación previa para cambios de fibra, papel, barrera, adhesivo, tinta, molde, fábrica o embalaje. Para los cambios relevantes, pida muestra, prueba funcional, revisión documental y aprobación escrita antes de la entrega. Mantenga registros de lotes y especifique un procedimiento de reclamación y acción correctiva.De cara a 2026 y los años posteriores, la compra de envases compostables en España evolucionará hacia una mayor precisión técnica. Los materiales de fibra con barreras mejoradas, la reducción de componentes innecesarios, la trazabilidad digital de lotes, la impresión con mensajes ambientales más claros y la adaptación a políticas de residuos locales serán tendencias decisivas. Los compradores que combinen cumplimiento, pruebas de uso y planificación logística podrán proteger mejor su margen, su reputación y la experiencia del consumidor.