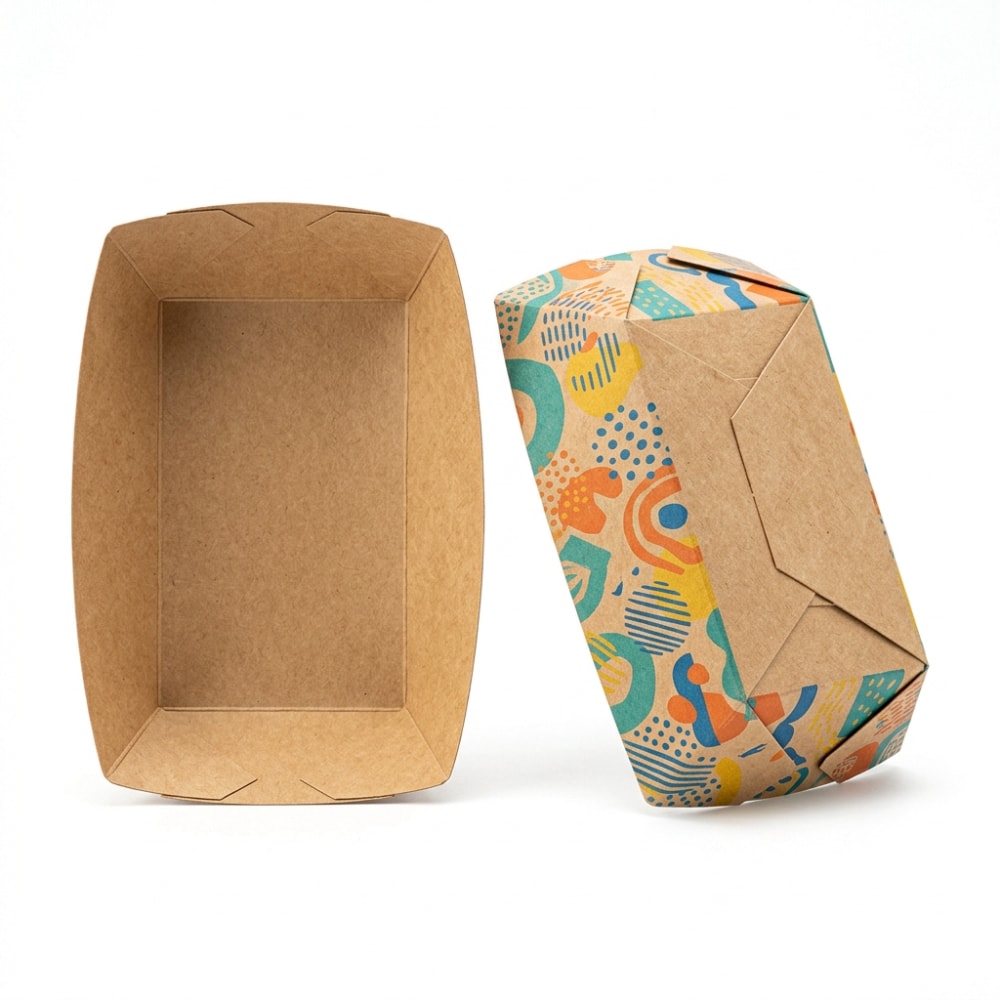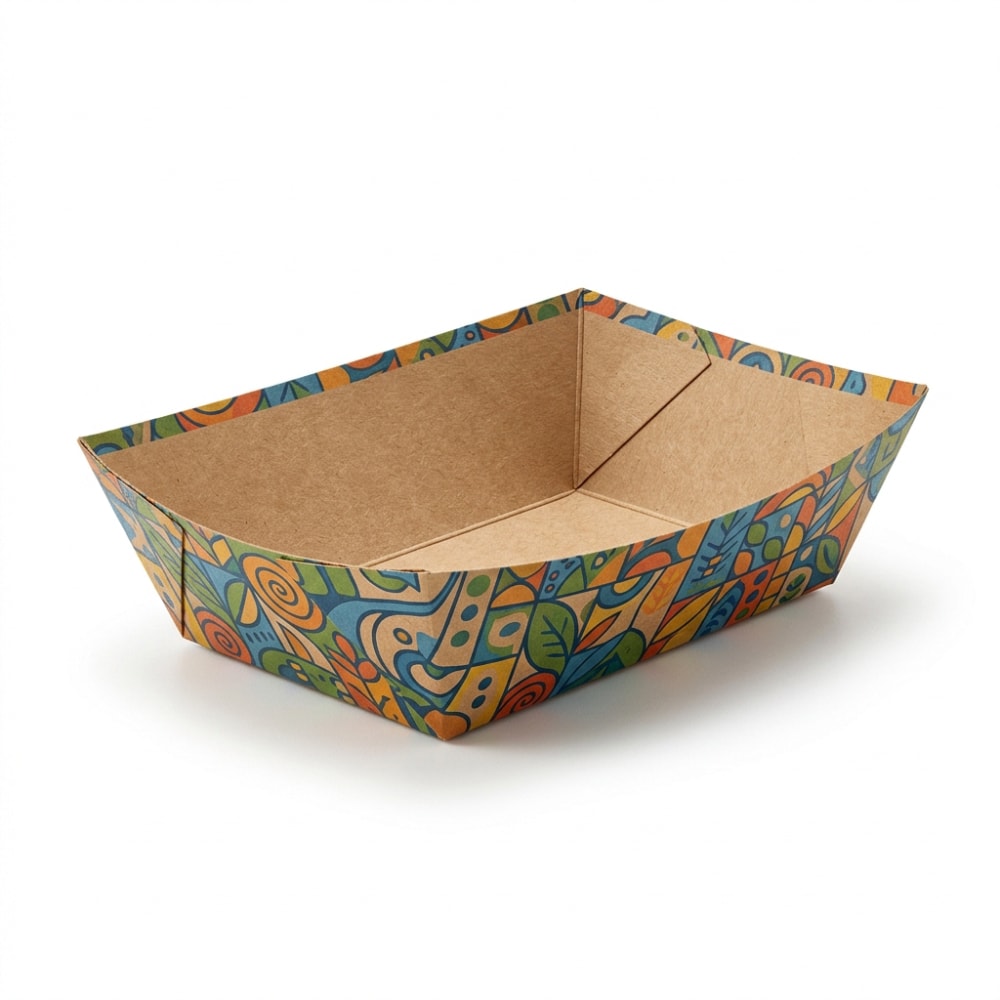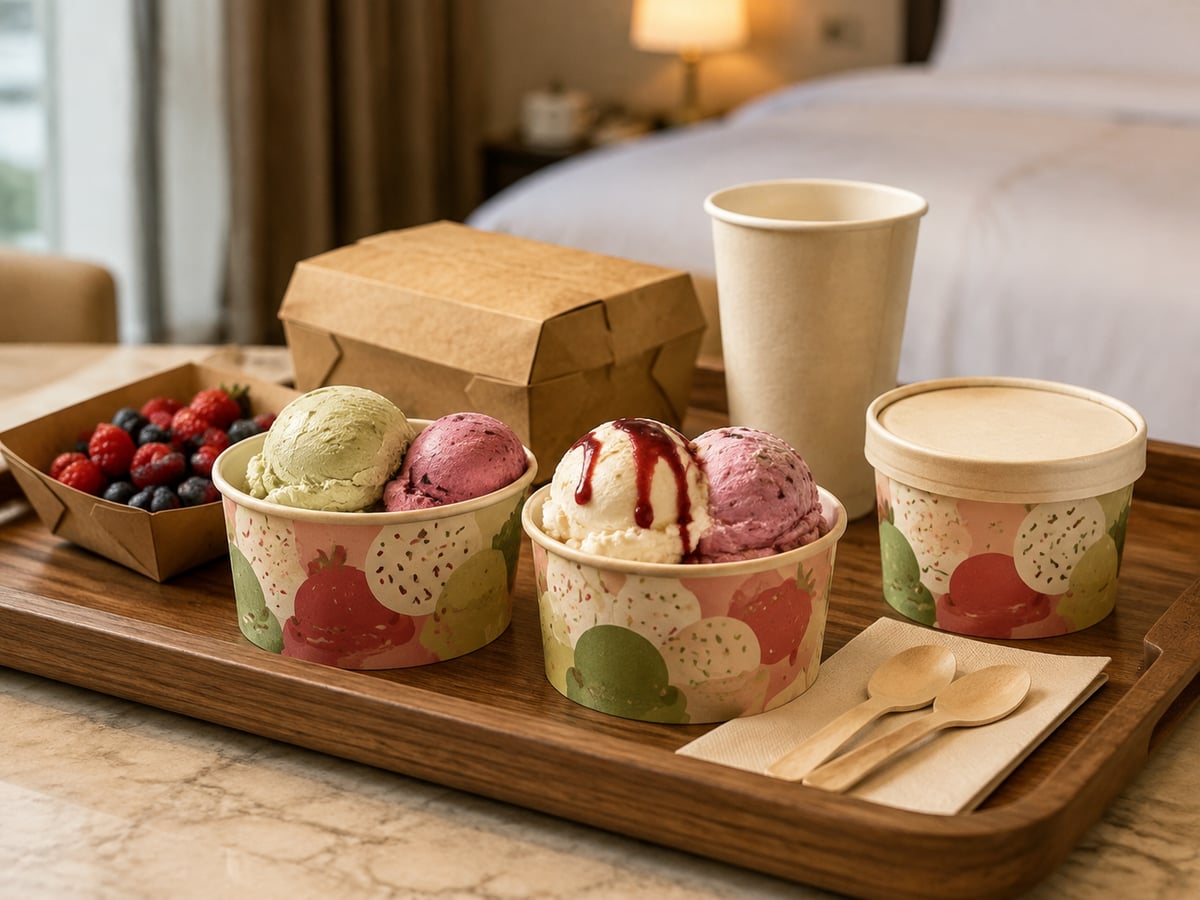
Dessertschalen-Qualität in Deutschland sicher prüfen
Schnellantwort: Messbare Qualitätsvorgaben für Dessertschalen von 100 bis 1200 ml

Für Eiscreme-, Gelato- und Dessertmarken in Deutschland darf die Qualität von Papierschalen nicht allein anhand eines optisch guten Musters beurteilt werden. Entscheidend sind messbare Spezifikationen für Volumen, Randdurchmesser, Höhe, Kartongewicht, Beschichtungsauftrag, Nahtfestigkeit, Deckelpassung, Druckbild und Verhalten bei tatsächlicher Nutzung. Eine Dessertschale von 100 bis 1200 ml muss gefrorene Produkte, feuchte Toppings, Kondenswasser sowie gekühlte Lieferzeiten zuverlässig bewältigen.
Vor der Serienproduktion sollten Einkäufer ein verbindliches Freigabemuster, einen schriftlichen Prüfplan, zulässige Toleranzen und eine Regelung für fehlerhafte Chargen vereinbaren. Das schützt Eisdielen in München, Dessertketten in Berlin, Lieferküchen in Hamburg und Handelsmarken im gesamten deutschen Markt vor aufgeweichten Schalen, undichten Nähten, schlecht sitzenden Deckeln und Farbabweichungen.
Eine belastbare Spezifikation verbindet Laborwerte mit einer Anwendungssimulation. Sie sollte nicht nur festlegen, wie die Schale aussieht, sondern auch, wie sie sich nach 30, 60 oder 120 Minuten mit Speiseeis, Fruchtsauce, Sahne, Nüssen und Kondenswasser verhält. Einen Überblick über verfügbare Formate bietet die Kategorie Papierschalen für Lebensmittel.
| Prüfmerkmal | Warum es relevant ist | Typischer Prüfwert | Empfohlene Freigaberegel |
|---|---|---|---|
| Nennvolumen | Verhindert Unterfüllung und falsche Portionsgrößen | 100 bis 1200 ml | Messung mit Wasser bei definierter Füllhöhe |
| Randdurchmesser | Bestimmt die Deckelkompatibilität | Je nach Formwerkzeug | Schriftliche Durchmessertoleranz vereinbaren |
| Kartongewicht | Beeinflusst Steifigkeit und Feuchtebeständigkeit | Gramm je Quadratmeter | Chargenprüfung gegen freigegebenen Wert |
| Beschichtung | Schützt gegen Schmelzwasser und Saucen | Gleichmäßiger Auftrag | Keine sichtbaren Fehlstellen oder Pinholes |
| Bodennaht | Verhindert Leckagen im Lieferbetrieb | Dichtigkeit unter Belastung | Keine Tropfenbildung im Praxistest |
| Druckbild | Sichert Markenwirkung und Lesbarkeit | Farbton und Passer | Vergleich mit freigegebenem Andruck |
Die Tabelle zeigt: Eine gute Schale entsteht aus mehreren abgestimmten Faktoren. Ein höheres Kartongewicht allein löst keine Probleme, wenn etwa die Beschichtung ungleichmäßig ist oder der Deckel durch eine Maßabweichung nicht sauber schließt.
Warum Dessertschalen von 100 bis 1200 ml im realen Einsatz versagen

Viele Fehler treten nicht direkt nach der Warenannahme auf. Die Schalen wirken im Karton sauber, rund und stabil. Erst im Betrieb zeigen sich Schwachstellen: Nach dem Befüllen mit Eiscreme bildet sich am Boden Feuchtigkeit, der Rand verliert Spannung, ein Deckel springt ab oder eine schwere Kombination aus Eis, Sauce und Gebäck weicht das Material auf.
Besonders anspruchsvoll sind Liefermodelle in Großstädten. Eine Bestellung aus einer Dessertküche in Köln kann 25 bis 45 Minuten unterwegs sein. Im Sommer kommen hohe Außentemperaturen hinzu, während das Produkt selbst sehr kalt bleibt. Diese Temperaturdifferenz erzeugt Kondenswasser an der Außenseite und kann die Papierstruktur stärker beanspruchen als eine kurze Probe an der Verkaufstheke.
Auch die Portionsgröße verändert das Risiko. Eine 100-ml-Schale für Verkostungen benötigt präzise kleine Maße und oft einen festen Deckelsitz. Eine 500-ml-Schale für Eisbecher muss Toppings tragen. Eine 1200-ml-Familienschale braucht hohe Ringsteifigkeit, formstabile Seitenwände und einen Boden, der bei längerem Transport nicht nachgibt.
| Schalengröße | Typische Anwendung | Häufiges Risiko | Wichtiger Praxistest |
|---|---|---|---|
| 100 bis 150 ml | Probierportionen, Kinderportionen | Deckel löst sich durch Randabweichung | Öffnen und Schließen in zehn Wiederholungen |
| 200 bis 300 ml | Einzelportion Eiscreme | Durchfeuchtung am Boden | 60 Minuten mit geschmolzenem Eis |
| 350 bis 500 ml | Gelato mit Toppings | Seitliche Verformung durch Gewicht | Belastung mit Sauce und Früchten |
| 600 bis 750 ml | Große Dessertportionen | Deckelverzug beim Stapeln | Stapeldruck über 30 Minuten |
| 900 ml | Mehrpersonenportionen | Bodennaht unter hoher Füllmenge | Füllung bis Nennlinie und Transporttest |
| 1000 bis 1200 ml | Familienbecher, Lieferung | Weiche Wand und Undichtigkeit | 120 Minuten Kühl- und Transportprüfung |
Für die Bedarfsplanung ist die Entwicklung im Dessert- und Außerhausmarkt ebenfalls wichtig. Die folgende Darstellung zeigt einen realistischen Index für die Nachfrage nach gekühlten Dessertverpackungen in Deutschland. Sie ist als Planungsorientierung gedacht, nicht als Garantie für einzelne Regionen oder Marken.
Wachstum allein ist jedoch kein Qualitätsmerkmal. Mit steigenden Bestellmengen nehmen auch die Kosten eines Fehlers zu: Retouren, Ersatzlieferungen, negative Bewertungen, Lebensmittelverlust und Markenimage können deutlich teurer sein als ein konsequenter Freigabeprozess.
Ursache 1: Aufweichen durch Feuchtigkeit und unpassende Deckel

Feuchtigkeit ist die häufigste Ursache für Ausfälle bei Papierschalen für Eis und Desserts. Selbst wenn die Eiscreme zunächst fest gefroren eingefüllt wird, beginnt sie während Lagerung und Transport zu schmelzen. Zucker, Fruchtsäuren und Milchfette verändern dabei die Belastung gegenüber reinem Wasser. Kondenswasser kann zusätzlich von außen in den Faserkarton eindringen.
Ein Deckelproblem verstärkt diesen Effekt. Sitzt der Deckel zu locker, kann er während des Transports abfallen oder seitlich Spiel haben. Sitzt er zu straff, verformt sich der Rand beim Aufdrücken. Eine solche Verformung erzeugt kleine Kanäle, über die Flüssigkeit austreten kann. Bei transparenten Deckeln ist außerdem wichtig, dass die Kontur zum jeweiligen Schalenmodell passt; ein Deckel darf nicht nur nominell denselben Durchmesser haben.
Beschichtung, Papierkante und Faltstruktur müssen zusammenwirken. Bei einer wasserbasierten Barriere oder einer kunststoffreduzierten Beschichtung ist vor allem die konkrete Anwendung zu prüfen. Nicht jede nachhaltigkeitsorientierte Materialkombination ist automatisch für lange Lieferwege mit flüssigen Toppings geeignet.
Praktische Annahmekriterien gegen Feuchteschäden
- Keine sichtbare Aufweichung, Delaminierung oder Faserablösung nach dem vereinbarten Belastungszeitraum.
- Kein Flüssigkeitsaustritt an Boden, Seitennaht oder Rand.
- Deckel bleibt bei normalem Anheben, Stapeln und leichtem seitlichem Druck geschlossen.
- Der Rand darf sich nach dem Aufsetzen des Deckels nicht dauerhaft oval verformen.
- Innen- und Außenseite müssen frei von Beschichtungsblasen, Rissen und unbedeckten Stellen sein.
- Die Schale muss nach dem Test noch sicher in einer Hand gehalten werden können.
Ursache 2: Schwankungen bei Karton und Beschichtung von Dessertschalen
Wenn Papiergewicht, Faserstruktur oder Beschichtungsauftrag zwischen Chargen schwanken, kann dieselbe Schale im Alltag sehr unterschiedlich funktionieren. Eine geringere Materialsteifigkeit führt bei großen 750- bis 1200-ml-Formaten schneller zu weichen Seitenwänden. Eine ungleichmäßige Barriere kann punktuelle Durchfeuchtung verursachen, obwohl der überwiegende Teil der Schale trocken bleibt.
Für Einkäufer in Deutschland ist es sinnvoll, nicht nur einen Zielwert, sondern auch akzeptierte Toleranzen zu dokumentieren. Das gilt für das Flächengewicht des Kartons, die Wanddicke, die Beschichtungsart, das Volumen und den Randdurchmesser. Ohne Toleranzbereich kann eine Fabrik schwer beurteilen, ob eine Messabweichung zulässig oder ein Sperrgrund ist.
Auch der Druckprozess kann Materialleistung beeinflussen. Große Vollflächen, dunkle Farben oder hohe Farbaufträge verändern die Trocknung und können bei ungeeigneter Prozessführung die optische Gleichmäßigkeit beeinträchtigen. Deshalb sollte ein bedrucktes Vorserienmuster freigegeben werden, nicht nur eine unbedruckte Schale.
| Materialmerkmal | Mögliche Schwankung | Auswirkung im Einsatz | Kontrollmethode |
|---|---|---|---|
| Flächengewicht des Kartons | Zu niedrig oder uneinheitlich | Wand wird weich, Schale verformt sich | Wiegen definierter Prüfflächen |
| Faserqualität | Unterschiedliche Steifigkeit | Schwache Stapel- und Druckfestigkeit | Vergleich von Referenz- und Chargenmuster |
| Innenbeschichtung | Zu dünn oder lückenhaft | Feuchtigkeit dringt in Karton ein | Belastung mit Eis und Sauce |
| Außenbarriere | Ungleichmäßiger Auftrag | Kondenswasser weicht Außenwand auf | Kühltest mit äußerer Feuchte |
| Druckfarbe | Farbton- oder Passerschwankung | Uneinheitliches Markenbild | Abgleich mit freigegebenem Andruck |
| Geruch | Material- oder Farbrückstände | Beeinträchtigt Wahrnehmung des Desserts | Geruchsprüfung bei Raumtemperatur |
Die Tabelle macht deutlich, dass Laborprüfung und Sichtprüfung einander ergänzen. Ein Produkt kann optisch fehlerfrei wirken, aber bei einer Kälte-Feuchte-Belastung versagen. Umgekehrt ist ein kleiner, nicht funktionsrelevanter Farbtonunterschied anders zu bewerten als eine offene Bodennaht.
Nachfragestärke nach Branche in Deutschland
Die Anforderungen unterscheiden sich je nach Einsatzbereich. Lieferplattformen verlangen besonders sichere Deckel und stabile Außenflächen, während Eisdielen häufig Wert auf individuelle Druckbilder, Handhabung am Tresen und wirtschaftliche Stückzahlen legen.
Ursache 3: Formgebung, Versiegelung oder Deckeltoleranzen bei Dessertschalen
Die beste Papierqualität kann nicht kompensieren, wenn Formgebung und Versiegelung unpräzise sind. Beim Formen werden Boden, Seitenwand und Rand unter Druck und Wärme verarbeitet. Zu geringe oder zu hohe Einstellungen können die Naht beeinträchtigen. Die Folge sind undichte Bodenbereiche, ungleichmäßige Ränder oder Schalen, die nicht exakt rund sind.
Bei Deckelschalen ist der Randdurchmesser ein kritisches Maß. Schon geringe Abweichungen können dazu führen, dass Deckel aus derselben Bestellung unterschiedlich sitzen. Das Risiko ist besonders hoch, wenn Schalen und Deckel von unterschiedlichen Lieferanten stammen. Empfehlenswert ist daher eine Freigabe des konkreten Schalen-Deckel-Paares, nicht lediglich die Bestätigung eines Nenndurchmessers.
In der Praxis sollte aus mehreren Kartons und möglichst aus unterschiedlichen Produktionszeiten geprüft werden. Eine Einzelprobe kann zufällig gut sein, während ein Problem nur in einer Teilcharge vorkommt. Die Chargennummer muss deshalb auf Verpackung und Prüfprotokoll eindeutig verknüpft werden.
| Fehlerbild | Wahrscheinliche Ursache | Auswirkung | Bewertung |
|---|---|---|---|
| Offene Bodennaht | Unzureichende Versiegelung | Leckage und Lebensmittelverlust | Kritischer Fehler |
| Ovaler Rand | Ungenaue Formgebung oder Stauchung | Deckel schließt nicht sicher | Kritischer Fehler bei Deckelanwendung |
| Falten am Rand | Werkzeug- oder Materialführung | Undichtigkeit, schwache Optik | Hauptfehler |
| Schiefe Druckposition | Passerabweichung im Druck | Markenbild beeinträchtigt | Haupt- oder Nebenfehler |
| Leichte Farbtonabweichung | Farbmischung oder Trocknung | Optische Differenz | Nebenfehler innerhalb Freigabegrenze |
| Partikel oder Geruch | Unzureichende Prozesshygiene | Lebensmittelsicherheitsrisiko | Kritischer Fehler |
Kritische Fehler sollten eine sofortige Sperrung der betroffenen Charge auslösen. Hauptfehler können je nach vereinbarter Annahmezahl zur Nacharbeit, Sortierung oder Ablehnung führen. Nebenfehler dürfen nur dann akzeptiert werden, wenn sie schriftlich definiert sind und weder Funktion noch Lebensmittelsicherheit beeinflussen.
Ein einfacher Küchentest zeigt schwache Chargen von Dessertschalen
Ein praxistauglicher Küchentest ist kein Ersatz für vollständige Konformitäts- und Materialprüfungen, deckt aber viele reale Probleme früh auf. Er sollte mit dem tatsächlichen Dessert durchgeführt werden: etwa Speiseeis mit Fruchtsauce, Sahne, Keksstücken oder warmen Toppings, wenn diese im Sortiment vorkommen. Reines Leitungswasser bildet das Verhalten von Eiscreme nur begrenzt ab.
Für eine aussagekräftige Prüfung werden mindestens sechs Schalen pro Größe aus verschiedenen Kartons genommen. Die Schalen werden bis zur vorgesehenen Fülllinie befüllt, mit den vorgesehenen Deckeln verschlossen und in einer Kühltasche oder bei typischer Liefertemperatur gelagert. Anschließend werden sie bewegt, gestapelt, angehoben und auf Austritt, Verformung sowie Deckelhalt geprüft.
| Prüfschritt | Durchführung | Dauer | Bestanden, wenn |
|---|---|---|---|
| Auswahl | Sechs Stück aus mindestens drei Kartons ziehen | 10 Minuten | Chargenstreuung wird berücksichtigt |
| Befüllen | Mit Eis, Sauce und realistischen Toppings füllen | 10 Minuten | Fülllinie und Gewicht entsprechen Anwendung |
| Kühlphase | Bei typischer Lieferbedingung lagern | 30 bis 60 Minuten | Keine Aufweichung oder Undichtigkeit |
| Bewegung | Mehrfach leicht kippen und transportieren | 5 Minuten | Deckel bleibt geschlossen |
| Stapeln | Zwei bis drei gefüllte Einheiten übereinander stellen | 15 Minuten | Keine Randverformung oder Deckelablösung |
| Endprüfung | Boden, Naht, Außenwand und Druckbild bewerten | 10 Minuten | Keine kritischen oder Hauptfehler |
Für Marken mit Liefergeschäft zwischen Frankfurt, Stuttgart und Düsseldorf empfiehlt sich zusätzlich ein Fahrtest auf einer realistischen Route. Dabei sollte die Verpackung in der tatsächlichen Sekundärverpackung transportiert werden, denn enge Taschen, lose Becherhalter oder hohe Stapelbelastung können Fehler sichtbar machen, die auf dem Arbeitstisch nicht auftreten.
Verschiebung der Qualitätsprioritäten bis 2027
Der Markt entwickelt sich von einer reinen Stückpreisbetrachtung zu einem Zusammenspiel aus Leistungsfähigkeit, Materialtransparenz, Recyclingfähigkeit und belastbarer Lieferqualität. Für 2026 und darüber hinaus werden dokumentierte Materialauswahl, reduzierte unnötige Kunststoffanteile, faserbasierte Lösungen und reproduzierbare Chargenprüfung an Bedeutung gewinnen.
Was die Fabrik nach einem Qualitätsfehler ändern sollte
Nach einem Fehler reicht es nicht, einzelne Kartons zu ersetzen. Die Ursache muss eingegrenzt und mit einer Korrekturmaßnahme verbunden werden. Bei feuchten oder undichten Schalen sind Materialcharge, Beschichtungsparameter, Formtemperatur, Versiegelungsdruck, Werkzeugzustand und Verpackungsbedingungen zu prüfen. Bei Deckelproblemen müssen Randmaße und Deckelkontur gemeinsam gemessen werden.
Eine wirksame Fehlerbearbeitung besteht aus Sofortmaßnahme, Ursachenanalyse, Korrektur, Wirksamkeitsprüfung und Dokumentation. Der Kunde sollte eine klare Rückmeldung erhalten: Welche Charge ist betroffen, welche Ware wird gesperrt, welche Prüfung bestätigt die Korrektur und welche Ersatz- oder Gutschriftregel gilt?
Bei Fude Packaging können Kunden für kundenspezifische Projekte digitale Druckfreigaben, unbedruckte Muster und bedruckte Vorserienmuster nutzen. Die Leistungen für kundenspezifische Verpackungen umfassen dabei die Abstimmung von Material, Format, Druckdaten und Funktionsprüfung, bevor die Serienfertigung beginnt.
Empfohlene Abhilferegelung
- Betroffene Charge sofort sperren und eindeutig kennzeichnen.
- Beweisstücke, Fotos, Kartonetiketten und Muster sichern.
- Repräsentative Gegenprüfung durch Käufer und Hersteller vereinbaren.
- Bei bestätigtem Herstellungsfehler Ersatz, Gutschrift oder Nachproduktion schriftlich festlegen.
- Vor der nächsten Lieferung ein erneutes Freigabemuster verlangen.
- Prüfergebnisse der Korrekturmaßnahme dem Chargenprotokoll beifügen.
Wiederholungsfehler durch einen schriftlichen Qualitätsstandard vermeiden
Ein schriftlicher Qualitätsstandard macht aus einer allgemeinen Erwartung eine prüfbare Vereinbarung. Er sollte Produktname, Artikelnummer, Zeichnung, Größe, Füllvolumen, Kartongewicht, Beschichtungsaufbau, Druckdaten, zugelassenen Deckel, Verpackungseinheit, Prüfmethode und Annahmekriterien enthalten. Ergänzend müssen die Regelungen für Musterfreigabe und Reklamationen eindeutig sein.
Für deutsche Importeure ist auch die Dokumentation wichtig. Je nach Material und Vermarktungskonzept können Unterlagen zu Lebensmittelkontakt, Rückverfolgbarkeit, eingesetzten Rohstoffen und Nachhaltigkeitsaussagen erforderlich sein. Anforderungen sollten vor der Bestellung mit Blick auf den Zielmarkt geklärt werden; eine pauschale Aussage zur Eignung genügt nicht.
Bei regelmäßigen Abrufen hilft ein wiederholbarer Freigabeordner: freigegebenes Musterfoto, physisches Referenzmuster, Maßblatt, Farbvorgabe, Deckelreferenz, Prüfprotokoll, Chargenkennzeichnung und vereinbarte Abhilferegel. So können Beschaffungsteams in Nürnberg, Leipzig oder Bremen auch bei Personalwechsel konsistent entscheiden.
Fude Packaging: Erfahrung, Fertigung und Prüfung für internationale Käufer
Fude Packaging verbindet mehr als 20 Jahre Verpackungserfahrung mit einer eigenen Produktionsbasis von rund 30.000 Quadratmetern in Shandong. Für internationale Käufer, darunter Unternehmen in Deutschland, ist besonders wichtig, dass Papierbecher, Papierschalen, Boxen, Trays und Mehrkammerverpackungen aus einer koordinierten Fertigungsstruktur bezogen werden können. Das erleichtert einheitliche Markenauftritte und reduziert Abstimmungsaufwand zwischen mehreren Lieferanten.
Technologische Möglichkeiten
Die Fertigung umfasst Materialauswahl, Druck, Stanzen, Formen, Qualitätskontrolle und Laborprüfung. Für Dessertschalen können Karton, Beschichtung, Formstabilität, Dichtigkeit, Deckelpassung und Druckgenauigkeit vor der Serie abgestimmt werden. Je nach Zielland und Produktanforderung unterstützt Fude Packaging die Bereitstellung relevanter Unterlagen zu FSC, ISO 9001, LFGB, FDA sowie weiteren Anforderungen für Lebensmittelkontakt. Entscheidend ist immer die konkrete Kombination aus Material, Anwendung und Zielmarkt.
Fertigungsmöglichkeiten
Automatisierte Linien ermöglichen eine Tageskapazität von bis zu 120.000 Einheiten. Durch die eigene Produktion können Serienmuster gegen Freigabedaten geprüft, Chargen dokumentiert und Produktionsabläufe kontrolliert werden. Für saisonale Eisgeschäfte sind abgestimmte Produktionsfenster wichtig, etwa vor Sommeraktionen oder Filialeröffnungen. Die Unternehmensvorstellung mit Informationen zur Fertigungsbasis finden Sie unter Über Fude Packaging.
Service für Beschaffung und Lieferung
Das internationale Team unterstützt bei Formatwahl, Druckdaten, Musterentwicklung, Terminplanung und exportgerechter Verpackung. Käufer können vor dem Versand auch unabhängige Inspektionen oder Drittprüfungen einplanen. Für Warenströme nach Deutschland werden üblicherweise Seewege über Hamburg, Bremerhaven oder Rotterdam genutzt; bei zeitkritischen Mustern sind Luftfracht- und Kurieroptionen möglich. Für eine projektbezogene Abstimmung steht die Anfrage an das Verpackungsteam zur Verfügung.
Vergleich wichtiger Beschaffungsmodelle
Der Vergleich verdeutlicht den Nutzen einer kontrollierten Beschaffung: Nicht der Herkunftsort allein entscheidet über die Lieferqualität, sondern die Verbindung aus klarer Spezifikation, abgestimmtem Muster, dokumentierter Produktion und definiertem Prüfprozess.
Häufige Fragen zur Qualitätsprüfung von Eiscreme-Papierschalen
Welche Fehler sind bei Dessertschalen von 100 bis 1200 ml kritisch?
Kritisch sind offene oder undichte Nähte, abfallende Deckel, starke Verformung, sichtbare Beschichtungsdefekte, Fremdpartikel, auffälliger Geruch und Maße, durch die der vorgesehene Deckel nicht sicher schließt. Solche Fehler können Lebensmittelsicherheit, Transportfähigkeit oder Kundenzufriedenheit unmittelbar beeinträchtigen und sollten zur Sperrung der Charge führen.
Wie viele Kartons sollten geprüft werden?
Bei kleinen Lieferungen sollten Muster aus mindestens drei Kartons gezogen werden. Bei größeren Aufträgen ist ein risikobasierter Stichprobenplan sinnvoll, der sich an Liefermenge, bisheriger Qualitätsleistung und Kritikalität der Anwendung orientiert. Wichtig ist, nicht nur oberste Kartons oder eine einzige Palette zu prüfen. Die Entnahme sollte über verschiedene Paletten und Chargenzeiten verteilt erfolgen.
Welche Tests mit echten Lebensmitteln sind geeignet?
Geeignet sind Tests mit dem tatsächlichen Speiseeis oder Gelato, ergänzt um typische Toppings wie Fruchtsauce, Sahne, Nüsse oder Gebäck. Prüfen Sie nach 30, 60 und bei längerer Lieferung nach 120 Minuten auf Aufweichung, Leckage, Deckelsitz und Handhabung. Ein zusätzlicher Transporttest in der realen Lieferverpackung liefert besonders aussagekräftige Ergebnisse.
Wie wird das freigegebene Muster mit der Produktion verknüpft?
Das Muster erhält eine eindeutige Artikel- und Versionsnummer. Im Freigabeprotokoll werden Maße, Gewicht, Druckstand, Deckelmodell, Materialbeschreibung und Fotos dokumentiert. Jede spätere Produktionscharge wird mit einer Chargennummer versehen. So kann bei Abweichungen geprüft werden, ob die gelieferte Ware dem freigegebenen Referenzstand entspricht.
Welche Abhilfe sollte bei einer fehlerhaften Charge gelten?
Die Vereinbarung sollte vor dem Kauf schriftlich festlegen, wie Beweise gesichert, Prüfungen durchgeführt und Ansprüche bewertet werden. Bei bestätigten Herstellungsfehlern kommen Ersatzlieferung, Gutschrift, Nachproduktion oder eine andere vertraglich vereinbarte Lösung infrage. Entscheidend sind eine schnelle Sperrung, nachvollziehbare Ursachenanalyse und ein geprüftes Korrekturmuster vor der Folgelieferung.
Welche Entwicklungen sind für 2026 bei Dessertverpackungen relevant?
Für 2026 steigen die Erwartungen an materialeffiziente, recyclingorientierte und nachvollziehbar geprüfte Verpackungen. Marken werden verstärkt auf faserbasierte Lösungen, reduzierte Materialkomplexität, klare Konformitätsunterlagen und belastbare Tests für Lieferung achten. Gleichzeitig bleibt die Funktionsfähigkeit vorrangig: Eine nachhaltigere Dessertschale muss Eis, Feuchtigkeit und Transport zuverlässig bewältigen.
Über den Autor
Fude Packaging ist ein professioneller Hersteller von flexiblen Verpackungen, der globale Lebensmittelmarken, Großhändler und Distributoren beliefert. Unser Team teilt praktische Einblicke zu kundenspezifischen Verpackungen, Drucktechnologie, lebensmittelechten Materialien und Branchentrends, um Unternehmen bei der Entwicklung besserer Verpackungslösungen zu unterstützen.
Teilen
Product Category
Start Your Project With Fude Today
Verwandter Beitrag
-

Papier-Lebensmittelbehälter Vertrieb Deutschland 2026
Wer in Deutschland einen zuverlässigen Vertriebspartner für Papier-Lebensmittelbehälter sucht, braucht heute mehr als nur Standardware. Gefragt sind sichere Materialien, planbare Lieferketten, gute Bedruckung, passende Größen für Imbiss, Restaurant, Bäckerei, Systemgastronomie und Lieferplattformen sowie klare Nachweise zu Lebensmittelkontakt und Nachhaltigkeit. Genau hier setzen moderne Hersteller und Distributoren an: Sie liefern nicht einfach Schalen, Bowls oder Becher, sondern komplette Verpackungslösungen für den täglichen Einsatz in Städten wie Berlin, Hamburg, München, Köln, Frankfurt am Main, Düsseldorf, Leipzig oder Stuttgart.Für den deutschen Markt sind besonders drei Faktoren entscheidend: erstens gesetzliche und kundenseitige Erwartungen an recyclingfähige oder kompostierbare Lösungen, zweitens die Wirtschaftlichkeit pro Einheit bei hohen Stückzahlen und drittens die Produktsicherheit bei fettigen, feuchten, heißen oder kalten Speisen. Ein professioneller Anbieter sollte deshalb verschiedene Materialien, Beschichtungen, Deckeloptionen und Druckverfahren aus einer Hand anbieten. Ebenso wichtig sind Muster, saubere Spezifikationen, stabile Kartonverpackung für den Import über Hamburg, Bremerhaven oder Rotterdam und realistische Lieferzeiten.Shandong Fude Packaging Co., Ltd. bedient genau dieses Anforderungsprofil als exportorientierter Hersteller für lebensmitteltaugliche Papierverpackungen. Das Unternehmen beliefert internationale Gastronomie-, Handels- und Distributionskunden mit maßgeschneiderten Lösungen für Außer-Haus-Verzehr, Liefergeschäft und Markenpräsentation. Weitere Produktübersichten finden Sie unter Produkte und Verpackungslösungen. Informationen zum Unternehmen selbst stehen unter Unternehmensprofil von Fude, während der Ablauf von Entwicklung bis Lieferung auf der Seite Service und Projektabwicklung beschrieben ist.Ein guter Distributor oder Hersteller für Papier-Lebensmittelbehälter in Deutschland sollte fünf Anforderungen erfüllen: lebensmitteltaugliche Rohstoffe, verlässliche Dichtheit bei Saucen und Fett, flexible Größen, anpassbare Bedruckung und belastbare Zertifikate. Für Restaurants, Ketten, Foodtrucks, Kantinen, Bäckereien, Caterer und Lieferdienste sind besonders Kraft-Boxen, weiße Lunchboxen, Suppen- und Salatbowls, Mehrkammer-Menüboxen, Pommesbecher, Deli-Boxen und Heiß- oder Kaltgetränkebecher relevant.Im Jahr 2026 wächst die Nachfrage in Deutschland weiter, weil Take-away, Lieferdienste, frische Convenience-Produkte und markenstarke Verpackungen zulegen. Gleichzeitig steigen die Erwartungen an nachhaltige Lösungen. Deshalb entscheiden viele Einkäufer heute je nach Anwendung zwischen PE-beschichteten Varianten für maximale Feuchtigkeitsbarriere und PLA-beschichteten Varianten für stärker ökologische Positionierung. Die richtige Wahl hängt von Temperatur, Füllgut, Entsorgungsweg, Kostenrahmen und Markenversprechen ab.Für den Einkauf gilt: Prüfen Sie nicht nur den Stückpreis. Achten Sie auf Auslaufsicherheit, Stapelbarkeit, Lagernutzung, Druckbild, Lieferplan, Kartonstandard, Portabwicklung, Zertifikate und die Fähigkeit des Lieferanten, bei saisonalen Spitzen schnell nachzulegen. Bei Importprojekten nach Deutschland ist außerdem wichtig, dass der Partner Erfahrung mit europäischen Anforderungen, Dokumenten und wiederkehrenden Qualitätskontrollen hat.KriteriumWarum es wichtig istTypische Anforderung in DeutschlandPraktischer NutzenLebensmittelkontaktSchutz für Verbraucher und MarkeKonforme Materialien und DokumentationWeniger Reklamationen und AuditsicherheitDichtheitWichtig für Suppen, Currys, SaucenSaubere Verklebung und passende BeschichtungWeniger Leckagen im LiefergeschäftSortimentsbreiteEin Lieferant für viele AnwendungenBoxen, Schalen, Bowls, Becher, DeckelEinfachere BeschaffungBedruckungMarkenwirkung am VerkaufsortSaubere Farben und konstante QualitätHöhere WiedererkennungZertifikateNachweis für Qualität und NachhaltigkeitFDA, EU 1935/2004, FSC, ISO 9001Vertrauen bei Handel und GastronomieLieferfähigkeitSchutz vor EngpässenPlanbare Produktion und VersandBessere Verfügbarkeit im TagesgeschäftDie Tabelle zeigt die Kernpunkte, nach denen deutsche Einkäufer Verpackungspartner bewerten. Ein niedriger Preis ohne technische Sicherheit oder ohne stabile Belieferung ist selten nachhaltig. Besonders Filialbetriebe und Großhändler bevorzugen daher Partner, die Qualität, Dokumentation und Nachversorgung kombinieren.Die Nachfrage nach Papier-Lebensmittelbehältern in Deutschland wird 2026 voraussichtlich weiter steigen. Treiber sind der wachsende Außer-Haus-Konsum, der stabile Lieferdienstmarkt, die Expansion von Quick-Service-Konzepten, das Convenience-Segment im Einzelhandel und die zunehmende Umstellung von Kunststoff auf papierbasierte Verpackungslösungen. Städte mit hoher Dichte an Lieferküchen, Bürostandorten und Pendlerfrequenz wie Berlin, München, Hamburg und Frankfurt am Main bleiben besonders starke Nachfragezentren.Darüber hinaus verschiebt sich die Beschaffung im Markt. Viele Importeure, Fachgroßhändler und Verpackungsdistributoren wollen heute Lieferanten, die ihnen sowohl Standardartikel als auch kundenspezifische Serien anbieten. Das gilt vor allem für Gruppen mit mehreren Absatzkanälen: Gastronomie vor Ort, Mitnahme, Plattformlieferung und Einzelhandel. Ein Schalenformat, das im Laden funktioniert, muss im Lieferdienst nicht automatisch stabil genug sein. Dadurch entsteht höhere Nachfrage nach spezialisierten Lösungen mit Fettbarriere, Deckelstabilität, Wärmehaltung und sicherer Stapelbarkeit.Auch politische und gesellschaftliche Trends fördern das Segment. Verbraucher in Deutschland achten zunehmend auf Herkunft, Materialanmutung und Nachhaltigkeit. Papierverpackungen haben dabei einen klaren Vorteil in der Wahrnehmung, sofern sie funktional und sauber kommuniziert sind. Bis 2026 wird zudem die Kombination aus Nachhaltigkeit und Markenoptik wichtiger: Naturkraft-Look für Bio- und Deli-Konzepte, weiße Premium-Verpackungen für Franchise-Marken sowie Sichtfenster-Lösungen für frische Produkte im Einzelhandel.var ctx1 = document.getElementById('marktLinie').getContext('2d');var chart1 = new Chart(ctx1, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Geschätzte Marktnachfrageindex Deutschland',data: [72, 79, 86, 94, 103, 113],borderColor: 'rgb(54, 162, 235)',backgroundColor: 'rgba(54, 162, 235, 0.15)',fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});NachfragetreiberEinfluss 2026Besonders relevante RegionenAuswirkung auf VerpackungsauswahlLieferdiensteSehr hochBerlin, Hamburg, KölnMehr dichte Bowls und MenüboxenSystemgastronomieHochMünchen, Frankfurt, StuttgartStandardisierte Größen und BrandingBäckerei- und Deli-SegmentMittel bis hochLeipzig, Nürnberg, HannoverFensterdeckel und To-go-SchalenFrische Convenience im HandelHochRhein-Ruhr, Rhein-MainPräsentationsstarke Boxen und SchalenNachhaltigkeitsanforderungenSehr hochBundesweitMehr Nachfrage nach FSC und PLAPremiumisierung von MarkenMittelGroßstädte und TourismusstandorteIndividuelle Drucke und SonderformenDiese Übersicht verdeutlicht, dass der Markt in Deutschland nicht einheitlich ist. Während Lieferküchen in urbanen Zentren vor allem funktionale und dichte Behälter priorisieren, benötigen Handels- und Deli-Konzepte oft mehr Sichtbarkeit, Fensterelemente und Regalwirkung. Für Distributoren heißt das: Ein breites Sortiment schafft echte Marktnähe.Ein zusätzlicher Trend 2026 ist die stärkere Digitalisierung der Beschaffung. Große Abnehmer erwarten klare Spezifikationsblätter, wiederholbare Qualität, Seriennummern, schnell bestätigte Muster und verlässliche Forecasts. Hersteller mit strukturiertem Export- und Qualitätsmanagement gewinnen dadurch Marktanteile. Wer Deutschland langfristig beliefern will, muss nicht nur produzieren, sondern auch professionell kommunizieren und dokumentieren können.Das Produktprogramm im deutschen Markt ist breit und wird zugleich immer spezifischer. Restaurants und Imbisse brauchen andere Formate als Supermärkte, Caterer oder Bubble-Tea-Konzepte. Zu den meistgefragten Artikeln gehören Lunchboxen aus Kraftpapier oder weißem Karton, rechteckige oder quadratische Schalen, Nudel- und Suppenbowls, Salatbowls, Dessertschalen, Snackbecher, Pommesbecher, Deli-Boxen mit Sichtfenster und Getränkebecher mit passenden Deckeln.Für den Vertrieb ist es sinnvoll, Größen in klaren Stufen anzubieten. Kleine Einheiten eignen sich für Beilagen, Desserts oder Kostproben. Mittlere Größen bedienen Salate, Reisgerichte, Pasta oder Streetfood. Große Volumina sind ideal für Familienportionen, Suppen, Meal-Prep oder Catering. Ein gutes Sortiment denkt außerdem an Deckelkompatibilität, Stapelhöhe, Kartonmaß und Palettenauslastung.Shandong Fude Packaging Co., Ltd. bietet in diesem Bereich ein breites Spektrum an: Kraft- und Weißkarton-Lunchboxen, Schalen, Boot-Trays, Bento-Varianten mit mehreren Kammern, papierbasierte Bowls für Nudeln, Salate und Suppen, Getränkebecher von kleinen bis großen Formaten sowie Speziallösungen für Pommes, Desserts, Obst und Delikatessen. Wer sich einen schnellen Überblick verschaffen möchte, kann unter dem Produktkatalog für Papierverpackungen verschiedene Bauformen ansehen.ProdukttypTypische GrößeÜbliche AnwendungBesonderheitLunchbox einteilig500 ml bis 1200 mlReisgerichte, Pasta, WokGute StapelbarkeitMenübox mit 3 Fächern900 ml bis 1500 mlKomplettmenüs, KantinePortionskontrolleSuppen- und Nudelbowl16 oz bis 32 ozSuppe, Ramen, PhoLeckschutz und HitzetoleranzSalatbowl750 ml bis 1300 mlSalate, Bowls, PokeGeeignet für PräsentationDeli-Box mit Fensterdeckel500 ml bis 1000 mlSandwiches, Kuchen, FeinkostHohe RegalwirkungGetränkebecher4 oz bis 32 ozKaffee, Softdrinks, DessertsEinfach-, Doppel- oder RiffelwandPommesbecherKlein bis großPommes, SnacksÖlresistente OberflächeDie Tabelle zeigt die Bandbreite, die ein Distributor idealerweise abdecken sollte. In Deutschland werden besonders flexible Serien bevorzugt, weil viele Kunden ihre Sortimente saisonal anpassen: im Winter mehr Suppen und Heißgetränke, im Sommer mehr Salate, Obst, Desserts und kalte Getränke.Ein weiterer Auswahlpunkt ist das Erscheinungsbild. Naturbraunes Kraftpapier signalisiert Umweltbewusstsein und Handwerk, während weiße Oberflächen eine präzisere, farbintensive Markenbedruckung erlauben. Für Premium-To-go-Konzepte sind transparente Deckel oder Fenster oft entscheidend, weil sie Produktfrische sichtbar machen. Im Lebensmitteleinzelhandel kann genau diese Sichtbarkeit den Abverkauf erhöhen.Für deutsche Käufer lohnt es sich zudem, auf Maße im Verhältnis zu Standardtrays, Liefertaschen und Regalen zu achten. Kleine Unterschiede in Breite und Höhe können den Transport in Rollcontainern, die Stapelung in Filialen oder die Einpassung in Warenträger erheblich beeinflussen. Ein erfahrener Lieferant unterstützt deshalb nicht nur mit Einzelartikeln, sondern mit sortimentsbezogener Beratung.Die Entscheidung zwischen PE- und PLA-Beschichtung gehört zu den wichtigsten Fragen beim Einkauf von Papier-Lebensmittelbehältern. Beide Varianten schaffen eine Barriere gegen Feuchtigkeit, Fett oder Auslaufen, unterscheiden sich aber in Kostenstruktur, Umweltpositionierung, Temperaturverhalten und Entsorgungslogik.PE steht für Polyethylen und ist im Verpackungsmarkt weit verbreitet. Die Beschichtung ist robust, wirtschaftlich und für viele Anwendungen sehr zuverlässig. Gerade bei Suppen, Saucen, fettigen Speisen und anspruchsvollen Lieferwegen bietet PE oft die stabilere Alltagsleistung. Deshalb bleibt diese Lösung im Massenmarkt für Gastronomie und Take-away stark.PLA basiert auf biobasierten Rohstoffen und wird vor allem dort gewählt, wo Nachhaltigkeit klar kommuniziert werden soll. Für Marken mit ökologischem Anspruch, Bio-Restaurants oder bestimmte Projektkunden in Deutschland kann PLA ein sehr wichtiges Differenzierungsmerkmal sein. Allerdings muss immer geprüft werden, welche Entsorgungswege lokal tatsächlich verfügbar sind und wie sich Temperatur, Lagerung und Produktart auf die Eignung auswirken.MerkmalPE-BeschichtungPLA-BeschichtungEmpfehlungKostenMeist günstigerMeist höherPE für preissensible SerienBarriere gegen FeuchtigkeitSehr gutGut bis sehr gutBeide geeignet je nach ProduktBarriere gegen FettSehr gutGutPE oft bei stark fettigen SpeisenNachhaltigkeitswahrnehmungNeutral bis begrenztStärker positivPLA für grüne MarkenbotschaftTemperaturbeständigkeitBreit einsetzbarAnwendung genau prüfenHeißanwendungen testenVerfügbarkeitSehr hochProjektabhängigPE für schnelle Serien, PLA für gezielte ProgrammeTypische NutzungSuppen, Menüs, LiefergeschäftBio-Konzepte, Events, MarkenprojekteNach Einsatzprofil auswählenDie Tabelle macht deutlich: Es gibt keine pauschal beste Lösung. Für einen Lieferservice in Berlin mit hoher Soßenlast und langen Zustellwegen ist PE häufig wirtschaftlich und funktional sinnvoll. Für eine Bio-Salatkette in München oder Hamburg mit starker Nachhaltigkeitskommunikation kann PLA strategisch die bessere Wahl sein. Entscheidend ist, ob das Material zum Produkt, zur Logistik und zur Markenposition passt.var ctx2 = document.getElementById('trendFlaeche').getContext('2d');var chart2 = new Chart(ctx2, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Anteil PE-basierter Serien',data: [78, 75, 72, 69, 66, 63],borderColor: 'rgb(255, 159, 64)',backgroundColor: 'rgba(255, 159, 64, 0.25)',fill: true,tension: 0.25},{label: 'Anteil PLA- und kompostierbarer Serien',data: [22, 25, 28, 31, 34, 37],borderColor: 'rgb(75, 192, 192)',backgroundColor: 'rgba(75, 192, 192, 0.20)',fill: true,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});Für 2026 ist in Deutschland ein klarer Trend zu differenzierter Beschaffung zu erwarten: Nicht jede Produktgruppe wird vollständig auf PLA umgestellt, aber immer mehr Käufer möchten zwei parallele Linien führen, eine kostenstarke Standardlinie und eine nachhaltigkeitsorientierte Premiummarke. Lieferanten mit Erfahrung in beiden Beschichtungssystemen sind dadurch klar im Vorteil.Hinter einem zuverlässigen Lebensmittelbehälter stehen viele Produktionsschritte. Gerade bei großen Serien für Deutschland ist industrielle Präzision entscheidend, weil kleine Toleranzen beim Zuschnitt, bei der Verklebung oder beim Formen sofort zu Undichtigkeiten, Verzug oder schlechter Stapelbarkeit führen können. Ein professioneller Hersteller verbindet daher Rohstoffkontrolle, automatisierte Linien und regelmäßige Qualitätsprüfungen.Bei Shandong Fude Packaging Co., Ltd. beginnt der Ablauf mit der Materialauswahl. Je nach Anwendung werden geeignete Papiergrammaturen, Kraft- oder weiße Oberflächen, PE- oder PLA-Beschichtungen sowie passende Deckelmaterialien ausgewählt. Danach folgen Druckvorbereitung, Flexodruck, Stanzen, Formen und Endkontrolle. Für den Exportmarkt ist wichtig, dass nicht nur die Optik stimmt, sondern auch Chargenkonstanz, Feuchtigkeitsmanagement im Lager und stabile Versandkartons.Die technologische Leistungsfähigkeit eines solchen Herstellers zeigt sich in mehreren Punkten: automatisierte Produktionslinien für hohe Stückzahlen, präzise Stanztechnik, kontrolliertes Forming für saubere Kanten, hauseigene Qualitätslabore für Material- und Belastungstests und klimakontrollierte Lagerung zum Schutz der Ware vor Feuchte und Verformung. Diese technische Basis ist besonders relevant, wenn Distributoren in Deutschland wiederkehrend dieselbe Spezifikation benötigen.ProduktionsschrittZielWichtiger KontrollpunktRisiko bei schwacher AusführungRohstoffprüfungGeeignete Papier- und BeschichtungsqualitätGrammatur, Oberfläche, ReinheitSchwache StabilitätDruckvorstufeSaubere DruckdatenFarbabgleich und LayoutUnschärfe oder FarbabweichungFlexodruckMarkenbild und DekorRegisterhaltigkeitFehlerhaftes ErscheinungsbildStanzenExakte ZuschnitteMaßtoleranzSchlechter Sitz von DeckelnFormen und KlebenDichte und StrukturNahtqualität und WinkelLeckagen oder instabile FormQualitätsprüfungFreigabe für ExportDruck, Dichtheit, BelastungReklamationen im ZielmarktVerpackung und LagerungSchutz bis zur AnkunftKartons, Feuchte, PalettierungTransport- und LagerschädenDie Tabelle zeigt, dass die Herstellung weit über das bloße Formen von Papier hinausgeht. Für den deutschen Markt ist besonders die Endkontrolle wichtig. Dazu gehören Dichtheitstests bei Flüssigkeiten, Belastungsprüfungen bei warmen Speisen, Sichtkontrolle des Drucks und Maßkontrollen, damit Deckel und Behälter exakt passen.Auch die Fertigungskapazität spielt eine große Rolle. Fude arbeitet mit modernen Anlagen in einem großflächigen Werk und kann Standard- sowie Individualserien in industriellem Umfang produzieren. Automatisierte Linien, integrierter Druck und klar organisierte Lagerprozesse helfen dabei, sowohl Testmengen als auch größere Distributionsprogramme planbar auszuliefern. Für deutsche Kunden mit saisonalen Spitzen, etwa im Sommergeschäft von Lieferketten oder im Weihnachtscatering, reduziert das das Risiko von Unterbrechungen.Auf der Fertigungsseite ist außerdem die Struktur des Werks entscheidend. Wenn Entwicklung, Druck, Stanzung, Forming, Qualitätsprüfung und Versand eng verzahnt sind, lassen sich Fehlerquellen reduzieren und Freigaben schneller erteilen. Genau diese Produktionskompetenz macht den Unterschied zwischen einem einfachen Anbieter und einem verlässlichen Verpackungspartner.Ein typisches Erfolgsbeispiel aus dem Distributionsgeschäft lässt sich so beschreiben: Ein europäischer Großhändler mit Kunden in Deutschland, den Niederlanden und Belgien suchte einen Lieferpartner für ein breites To-go-Sortiment. Die Herausforderung lag darin, drei Kundengruppen gleichzeitig zu bedienen: asiatische Lieferrestaurants, moderne Salatkonzepte und Bäckerei-Deli-Standorte. Bisher bezog der Distributor Ware aus mehreren Quellen, was zu uneinheitlicher Druckqualität, wechselnden Lieferzeiten und komplexer Lagerhaltung führte.Gemeinsam mit dem Hersteller wurde das Sortiment auf Kernartikel verdichtet: Lunchboxen in mehreren Volumina, Bowls für Suppen und Salate, Deli-Boxen mit Fenster sowie passende Getränkebecher. Anschließend wurden Maße, Kartonverpackung und Etikettierung standardisiert. Für die Lieferrestaurants wurde eine PE-basierte Linie mit hoher Barriere gewählt, für die Frische- und Bio-Kunden eine Serie mit stärkerer Nachhaltigkeitspositionierung.Das Ergebnis war eine deutlich einfachere Beschaffung. Der Distributor konnte mehr Produkte aus einer Quelle bündeln, die Druckqualität wurde konsistenter und die Reklamationsquote sank. Gleichzeitig profitierte der Vertrieb davon, dass Muster schneller erstellt und neue Kundenanfragen aus Deutschland zügiger beantwortet werden konnten. Besonders in Ballungsräumen wie Berlin, Köln und Hamburg half das, neue Gastronomieketten schneller zu akquirieren.var ctx3 = document.getElementById('branchenBalken').getContext('2d');var chart3 = new Chart(ctx3, {type: 'bar',data: {labels: ['Lieferrestaurants', 'Systemgastronomie', 'Bäckerei/Deli', 'Catering', 'Foodtrucks', 'Einzelhandel'],datasets: [{label: 'Nachfrageindex nach Branche in Deutschland 2026',data: [92, 88, 74, 67, 58, 81],backgroundColor: ['rgba(255, 99, 132, 0.7)','rgba(54, 162, 235, 0.7)','rgba(255, 206, 86, 0.7)','rgba(75, 192, 192, 0.7)','rgba(153, 102, 255, 0.7)','rgba(255, 159, 64, 0.7)']}]},options: {responsive: true,maintainAspectRatio: false}});ProjektphaseAusgangslageMaßnahmeErgebnisSortimentsanalyseZu viele ähnliche ArtikelKernprogramm definiertWeniger KomplexitätMaterialwahlUneinheitliche PerformancePE und nachhaltige Serien getrenntBessere Passung pro KundeDesignUneinheitliche MarkenwirkungKlare DruckstandardsHöhere WiedererkennbarkeitVerpackungTransportverlusteStärkere ExportkartonsWeniger SchädenLieferplanungSchwankende VerfügbarkeitForecast und StaffeltermineMehr LiefersicherheitKundenakquiseLange FreigabenSchnellere MusterKürzere VerkaufszyklenDie Fallstudie zeigt, worauf es im Distributionsgeschäft ankommt: nicht nur ein günstiger Behälter, sondern ein planbares System. Erfolgreiche Importeure und Großhändler in Deutschland schätzen Partner, die Sortimente strukturieren, technische Fragen sauber beantworten und neue Kundenanfragen mit belastbaren Daten unterstützen.Im deutschen Markt reichen schöne Produktbilder nicht aus. Einkäufer erwarten klare Nachweise dafür, dass Papier-Lebensmittelbehälter für den Kontakt mit Speisen geeignet sind und nach anerkannten Standards produziert werden. Besonders häufig gefragt sind Konformität mit FDA, die europäische Rahmenanforderung EU/EG 1935/2004, ein Qualitätsmanagement nach ISO 9001 sowie FSC für verantwortungsbewusste Papierbeschaffung. Bei bestimmten nachhaltigen Produktlinien kommen BPI oder OK Compost hinzu.Wichtig ist dabei die Einordnung: Zertifikate sind kein bloßes Marketingelement, sondern ein Instrument des Risikomanagements. Sie helfen Importeuren, Großhändlern und Gastronomieketten, interne Freigaben zu beschleunigen, Audits zu bestehen und gegenüber ihren eigenen Kunden Transparenz zu schaffen. Gerade in Deutschland, wo Dokumentation und Produktsicherheit stark gewichtet werden, verbessert eine saubere Zertifikatslage die Vertriebsfähigkeit erheblich.Shandong Fude Packaging Co., Ltd. arbeitet mit Lebensmittelkontakt- und Qualitätsstandards, die für internationale Kunden relevant sind. Dazu gehören FDA, EU/EG 1935/2004, ISO 9001, FSC sowie je nach Produktlinie kompostierbarkeitsbezogene Nachweise. Für Projektkunden ist entscheidend, dass diese Informationen nicht nur erwähnt, sondern in der Angebots- und Freigabephase klar bereitgestellt werden.NachweisBedeutungRelevant fürNutzen im deutschen MarktFDALebensmittelkontaktbezogener NachweisImporteure, internationale KettenErhöht Vertrauen in MaterialeignungEU/EG 1935/2004Rahmenanforderung für LebensmittelkontaktEU-KundenWichtig für KonformitätsbewertungISO 9001QualitätsmanagementsystemGroßhändler, Ketten, AusschreibungenStärkt ProzesssicherheitFSCVerantwortungsvolle PapierbeschaffungNachhaltigkeitsorientierte MarkenVerbessert UmweltkommunikationBPIKompostierbarkeitsbezogener StandardBestimmte Export- und MarkenprojekteHilft bei grünen ProduktlinienOK CompostNachweis für kompostierbare EigenschaftenBio- und PremiumkonzepteUnterstützt Positionierung im MarktDie Tabelle verdeutlicht, dass jeder Nachweis einen anderen Schwerpunkt hat. Für den operativen Alltag in Deutschland ist meist die Kombination aus Lebensmittelkontakt, Qualitätsmanagement und nachhaltiger Rohstoffquelle besonders wichtig. Kompostierbarkeitsnachweise werden dann interessant, wenn das jeweilige Marken- oder Entsorgungskonzept sie auch tatsächlich sinnvoll nutzt.Ein Trend für 2026 ist die stärkere Prüfung von Green Claims. Das bedeutet: Aussagen zur Nachhaltigkeit müssen präziser, nachvollziehbarer und besser dokumentiert sein. Deshalb gewinnt die saubere Abstimmung zwischen Material, Zertifikat, Kennzeichnung und Vertriebsaussage an Bedeutung. Distributoren, die diese Zusammenhänge verstehen, verkaufen erfolgreicher und vermeiden Missverständnisse im Markt.Die Frage nach Mindestbestellmengen und Preisen gehört für deutsche Importeure und Distributoren zu den wichtigsten Themen. In der Praxis hängen die Konditionen von mehreren Variablen ab: Produkttyp, Größe, Beschichtung, Druckfarben, Sonderstruktur, Deckeloption, Kartonanforderung und Bestellmenge. Standardartikel ohne Druck sind meist schneller und günstiger verfügbar, während OEM- und Private-Label-Projekte eine genauere Abstimmung und teilweise höhere Einstiegsmenge erfordern.Für Großhändler in Deutschland ist eine flexible MOQ-Struktur besonders attraktiv. Sie ermöglicht Testeinführungen für neue Kunden oder Regionen, ohne sofort Containerprogramme fahren zu müssen. Gleichzeitig brauchen größere Ketten und Distributoren Preissicherheit für rollierende Abrufe. Ein guter Lieferant sollte deshalb sowohl Probebestellungen als auch skalierbare Serienproduktion abbilden können.Bei Fude werden Projekte in der Regel in drei Schritten abgewickelt: Bedarfsprüfung, Design- und Musterfreigabe sowie Produktion mit Lieferung. Diese Struktur ist für deutsche Käufer sinnvoll, weil sie technische Spezifikationen, Druckbilder und Packkonzepte vor dem Massenauftrag sauber absichert. Die üblichen Lieferzeiten für viele Projekte bewegen sich typischerweise im Bereich von etwa 7 bis 15 Tagen, abhängig von Artikel und Bestellumfang.FaktorEinfluss auf MOQEinfluss auf PreisKaufhinweisStandard oder SondermaßSondermaße erhöhen MOQSondermaße erhöhen KostenStandardgrößen für Erstauftrag prüfenUnbedruckt oder bedrucktBedruckung kann MOQ erhöhenDruck erhöht StückpreisFür Markenwirkung oft lohnendPE oder PLAPLA teils projektabhängigPLA meist teurerNur dort einsetzen, wo Mehrwert klar istDeckelartSeparate Deckelserien möglichMaterial beeinflusst Kosten starkKompatibilität früh festlegenBestellmengeHöhere Menge senkt StückpreisSkaleneffekt deutlichBedarf auf Quartalsbasis bündelnVerpackung und EtikettierungKundenspezifische Kartons erhöhen AufwandMehr Verpackungsaufwand, höhere KostenFür Distributoren oft sinnvollLiefermodusTeilabrufe beeinflussen PlanungLogistik kann Gesamtkosten ändernFrüh Forecast abstimmenDie Tabelle macht deutlich, dass der günstigste Artikel nicht automatisch die wirtschaftlichste Lösung ist. Wenn ein passgenauer Behälter Leckagen reduziert, besser stapelbar ist oder im Regal attraktiver wirkt, sinken an anderer Stelle Kosten. Besonders im deutschen Markt, wo Arbeitskosten, Reklamationskosten und Markenansprüche hoch sind, zählt die Gesamtwirtschaftlichkeit.Für eine konkrete Kalkulation empfiehlt sich ein Anforderungsprofil mit diesen Punkten: Speisenart, Temperatur, Transportdauer, Zielmenge pro Monat, gewünschte Druckfläche, benötigte Zertifikate, Verpackungseinheit pro Karton und voraussichtlicher Anlandungshafen. Bei internationalen Lieferungen für Deutschland spielen Hamburg, Bremerhaven und teilweise Rotterdam oder Antwerpen als Logistikknoten eine zentrale Rolle. Wer diese Eckdaten früh klärt, erhält deutlich belastbarere Angebote.Wenn Sie ein Projekt kalkulieren oder Muster anfragen möchten, ist der direkte Weg über Kontakt und Angebotsanfrage sinnvoll. Für umfangreichere OEM-Projekte hilft zusätzlich der Überblick über Entwicklung, Muster und Lieferabwicklung, damit technische und kommerzielle Punkte von Anfang an abgestimmt sind.Shandong Fude Packaging Co., Ltd. ist ein spezialisierter Hersteller für lebensmitteltaugliche Einwegverpackungen aus Papier und ergänzenden Materialien mit starker Ausrichtung auf internationale Gastronomie- und Distributionsmärkte. Das Unternehmen wurde 2004 gegründet und arbeitet von einem modernen Werk in der Provinz Shandong aus. Für Kunden in Deutschland ist besonders relevant, dass Fude langjährige Exporterfahrung mit individueller Verpackungsentwicklung verbindet.Bei den technologischen Fähigkeiten steht die kontrollierte Verarbeitung im Mittelpunkt. Das Unternehmen nutzt automatisierte Linien, Flexodruck, präzise Stanztechnik, Formprozesse für verschiedene Behältertypen sowie interne Qualitätsprüfungen. Dadurch lassen sich sowohl schlichte Standardserien als auch gebrandete Verpackungen mit konsistentem Druckbild und verlässlicher Passform herstellen. Für Marken mit hohem Wiedererkennungswert ist genau diese technische Konstanz entscheidend.Die Fertigungskapazitäten sind auf Skalierung ausgelegt. In einem großflächigen Produktionsumfeld mit strukturierten Lager- und Versandprozessen können verschiedene Papierbecher, Bowls, Lunchboxen und Spezialartikel in hohen Stückzahlen gefertigt werden. Gerade für Distributoren, die mehrere Kunden oder Regionen in Deutschland bedienen, ist diese Produktionsstärke ein Vorteil, weil sie Sortimentserweiterungen und wiederholte Nachbestellungen planbarer macht. Mehr zum Hintergrund des Unternehmens finden Sie unter Fude als Hersteller und Exportpartner.Auch bei den Servicefähigkeiten ist die Zusammenarbeit praxisnah aufgebaut. Fude unterstützt Kunden bei der Verpackungsauswahl, bereitet Druckdaten produktionsgerecht auf, erstellt Muster zur Freigabe und koordiniert anschließend Produktion und Versand. Dieses Modell ist besonders nützlich für deutsche Importeure und Großhändler, die nicht nur einen Artikel, sondern eine laufende Produktlinie aufbauen wollen. Der gesamte Ablauf wird so verkürzt und transparenter.Was Fude zusätzlich interessant macht, ist die Verbindung von funktionaler Verpackung und Nachhaltigkeitsfokus. Das Unternehmen arbeitet mit lebensmitteltauglichen Beschichtungen, FSC-orientierten Papierquellen und je nach Projekt mit kompostierbaren Optionen. Gleichzeitig bleibt die Kernfrage immer praktisch: Die Verpackung muss im Alltag funktionieren, Marken gut darstellen und wirtschaftlich beschaffbar sein. Genau diese Balance ist für den deutschen Markt entscheidend.var ctx4 = document.getElementById('vergleichBalken').getContext('2d');var chart4 = new Chart(ctx4, {type: 'bar',data: {labels: ['Sortimentsbreite', 'Anpassung', 'Qualitätskontrolle', 'Exporterfahrung', 'Lieferflexibilität', 'Nachhaltigkeitsoptionen'],datasets: [{label: 'Bewertung eines starken Lieferpartners',data: [92, 90, 95, 91, 87, 89],backgroundColor: 'rgba(153, 102, 255, 0.75)'}]},options: {responsive: true,maintainAspectRatio: false}});Für Distributoren in Deutschland ist ein Partner dann besonders wertvoll, wenn er nicht nur Ware verkauft, sondern technische, fertigungstechnische und servicebezogene Sicherheit bietet. Genau daraus entsteht langfristige Zusammenarbeit: weniger Reklamationen, schnellere Freigaben, bessere Markenwirkung und zuverlässigere Lieferplanung.1. Welche Papier-Lebensmittelbehälter werden in Deutschland am häufigsten nachgefragt?Besonders gefragt sind Lunchboxen, Suppen- und Salatbowls, Deli-Boxen mit Fenster, Pommesbecher und Getränkebecher. Im Liefergeschäft dominieren dichte und stapelbare Formate, im Handel eher präsentationsstarke Schalen und Fensterlösungen.2. Wann ist PE sinnvoll und wann PLA?PE ist meist die wirtschaftlichere und robustere Lösung für feuchte, fettige oder heiße Speisen. PLA eignet sich besonders für Marken mit klarer Nachhaltigkeitspositionierung, wenn die Anwendung und Entsorgungslogik passen.3. Welche Größen sollte ein Distributor auf Lager führen?Empfehlenswert ist ein Kernsortiment aus kleinen Snack- und Dessertformaten, mittleren Salat- und Menüboxen sowie größeren Suppen- oder Familienportionen. Wichtig ist, dass Deckel und Kartonmaße standardisiert sind.4. Welche Branchen kaufen am meisten?Starke Käufergruppen sind Lieferrestaurants, Systemgastronomie, Bäckerei- und Deli-Ketten, Caterer, Foodtrucks und der Lebensmitteleinzelhandel mit Frische- und Convenience-Sortimenten.5. Welche Zertifikate sollte ich für Deutschland anfragen?Üblich und wichtig sind Nachweise zu FDA, EU/EG 1935/2004, ISO 9001 und FSC. Für bestimmte nachhaltige Produktlinien können zusätzlich BPI oder OK Compost relevant sein.6. Wie hoch sind typische Mindestbestellmengen?Das hängt von Artikel, Druck, Beschichtung und Sonderwünschen ab. Standardprodukte sind oft mit flexibleren Mengen möglich, kundenspezifische Serien benötigen in der Regel höhere Einstiegsvolumina.7. Wie lange dauert die Produktion?Je nach Produkt und Umfang liegen viele Projekte typischerweise im Bereich von etwa 7 bis 15 Tagen. Bei komplexen Individualprojekten können Freigabe, Druck und Logistik zusätzliche Zeit erfordern.8. Können Distributoren Private Label umsetzen?Ja. Viele Hersteller, darunter Fude, unterstützen OEM- und Private-Label-Projekte mit Logo, Größe, Material, Beschichtung und Struktur. Entscheidend sind klare Druckdaten und eine abgestimmte Spezifikation.9. Welche lokalen Punkte sind für Deutschland wichtig?Neben Produktqualität zählen Anlieferung über logistische Knoten wie Hamburg oder Bremerhaven, saubere Dokumentation, stabile Kartonverpackung und die Fähigkeit, Wiederholungsaufträge gleichbleibend zu produzieren.10. Worauf sollten Einkäufer 2026 besonders achten?Auf eine Kombination aus Funktion, Nachhaltigkeit und Nachweisbarkeit. Zukunftstrends sind differenzierte Materialstrategien, mehr Transparenz bei Umweltangaben, stärkere Markenbedruckung und breitere Sortimente für Multi-Channel-Gastronomie.Zusammengefasst ist der Markt für Papier-Lebensmittelbehälter in Deutschland 2026 attraktiv, aber anspruchsvoll. Gewinner sind jene Distributoren und Marken, die nicht nur auf einen günstigen Einstandspreis schauen, sondern auf das Gesamtpaket aus Materialsicherheit, Zertifizierung, Produktauswahl, Markenwirkung und Lieferzuverlässigkeit. Genau deshalb lohnt es sich, mit einem Hersteller zusammenzuarbeiten, der technologische Kompetenz, industrielle Fertigung und serviceorientierte Projektabwicklung in einem Modell verbindet.Wenn Sie für Deutschland einen zuverlässigen Partner für Papier-Lebensmittelbehälter suchen, können Sie sich über verfügbare Produktlinien, Projektservice und Musterprozess sowie direkte Kontaktmöglichkeiten weiter informieren und ein konkretes Angebot anfragen. -
Bedruckte Kraft-Papierschalen für Deutschland wählen
Die richtige Größe für bedruckte Kraft-Papierschalen ist das kleinste Format, das Snacks, Beilagen oder Streetfood-Portionen zuverlässig aufnimmt, ohne das Produkt zu quetschen, zu überfüllen oder unnötig viel Leerraum zu erzeugen. Für Gastronomieketten, Stadion-Caterer, Messestände, Lieferdienste und Markenaktionen in Deutschland sollte die Entscheidung nicht allein nach theoretischem Volumen getroffen werden. Entscheidend sind die reale Portion, die Füllhöhe, die Griffigkeit, das Gewicht, die Fettbelastung, die Stapelbarkeit und das Verhalten während des Transports.Ein 450-ml-Format kann beispielsweise für Pommes ausreichend sein, aber für Loaded Fries mit Sauce, Käse und Toppings zu klein wirken. Umgekehrt vermittelt eine deutlich zu große Schale bei einer kleinen Snackportion einen geringen Warenwert. Besonders in Städten mit starkem Außerhausgeschäft wie Berlin, Hamburg, München, Köln, Frankfurt am Main oder Düsseldorf beeinflusst die Verpackungsgröße direkt die Wahrnehmung von Qualität, Menge und Markenstandard.Die schnellste Entscheidungshilfe lautet: Bestellen Sie Muster, füllen Sie jede reale Menüportion ein, testen Sie mindestens drei Füllgrade und bewegen Sie die gefüllte Schale im Lieferbeutel. Die finale Spezifikation sollte erst nach dokumentierter Musterfreigabe festgelegt werden.SpeiseartTypische PortionEmpfohlene SchalenformWichtiger PrüfpunkPommes frites120–180 gSchmale, längliche PapierschaleGreifhöhe und WärmeabgabeLoaded Fries220–350 gTiefere KraftschaleSaucenreserve und FettbarriereChicken Nuggets6–12 StückMittelgroße offene SchaleKein AneinanderklebenCurrywurst-Stücke180–300 gBreite, stabile SchaleSoßenhöhe und SchnittkantenNachos mit Belag150–250 gBreites, flaches FormatBruchschutz der ChipsMini-Burger oder Slider2–4 StückBreite PapierschaleSeitlicher Halt beim TragenGebäck und Churros100–180 gKompakte BootsschaleFettflecken und PuderzuckerDie Tabelle dient als Ausgangspunkt, ersetzt jedoch keine Lebensmittelprüfung. Rezeptur, Portionsschaufel, Saucenmenge und Servierstil unterscheiden sich zwischen Filialen. Eine Kette mit Standorten in Leipzig, Stuttgart und Hannover sollte dieselben Schalen unter den jeweiligen betrieblichen Bedingungen testen, bevor sie eine zentrale Bestellung auslöst.Bedruckte Kraft-Papierschalen sind vor allem für Lebensmittel geeignet, die direkt aus der Hand, am Stehtisch, im Stadion, auf einem Festival oder im Lieferfahrzeug gegessen werden. Sie schaffen eine sichtbare Markenfläche und reduzieren zugleich den Materialeinsatz im Vergleich zu überdimensionierten Boxen. Die Form sollte zum Essverhalten passen: Längliche Schalen erleichtern das Entnehmen von Pommes, breite Varianten präsentieren Fingerfood, während tiefere Ausführungen für Sauce, Käse oder gemischte Snackportionen geeignet sind.Für Markenauftritte empfiehlt sich ein abgestimmtes System aus Schale, Serviette, Becher und Tragetasche. Wer mehrere Verpackungsgruppen bündeln möchte, kann bei Papierschalen für Snacks und Fingerfood passende Grundformate vergleichen. Ergänzend lassen sich Kraft-Pommesbecher für kleinere, vertikale Portionen einsetzen.VerkaufsumgebungPrioritätGeeignete AusführungMarkenhinweisFoodtruckSchnelles BefüllenOffene Schale mit breitem RandGroßes Logo an LängsseiteStadionSicheres TragenMitteltiefe, feste SchaleKontraststarker DruckMesseOptische PräsentationBreites PremiumformatAktionsmotiv und InternetadresseLieferdienstBewegungsstabilitätTiefere Schale mit passendem DeckelDruckfläche vor Abrieb schützenBäckereiFettbeständigkeitKompakte KraftschaleZurückhaltende NaturpapieroptikFreizeitparkHoher DurchsatzStandardisierte MehrgrößenlösungWiedererkennbares FarbkonzeptBetriebsgastronomiePortionskontrolleDefinierte StandardgrößeMenükennzeichnung möglichBei saisonalen Aktionen, etwa Weihnachtsmärkten in Nürnberg oder Köln, Sommerfesten in Hamburg oder Streetfood-Veranstaltungen in Berlin, sollte die Schale neben der Portion auch Servierbesteck, Serviette und mögliche Toppings berücksichtigen. Der Druck muss aus normalem Betrachtungsabstand lesbar bleiben, selbst wenn die Schale befüllt wird.Das Nennvolumen beschreibt den rechnerischen Raum bis zur oberen Kante. Das Nutzvolumen bezeichnet dagegen die Menge, die im realen Betrieb sicher eingefüllt werden kann. Bei offenen Papierschalen ist das Nutzvolumen meist geringer, weil ein Sicherheitsabstand zum Rand erforderlich ist. Dieser Abstand verhindert Überlaufen, schützt das Druckbild und erleichtert Kundinnen und Kunden das Tragen.Bei trockenen Pommes kann die Füllung optisch bis nahe an den Rand reichen. Bei Currywurst, Käse-Pommes oder Chicken Wings mit Dip ist mehr Reserve notwendig. Als praxisnaher Richtwert gelten je nach Produkt 10 bis 25 Prozent freier Raum. Für stark bewegte Lieferwege, etwa von Restaurants im Rhein-Main-Gebiet zu Büros in Frankfurt am Main, kann ein höherer Sicherheitsabstand sinnvoll sein.NennvolumenTypisches NutzvolumenGeeignet fürEmpfohlene Randreserve250 ml190–220 mlProbierportionen, Beilagen20–25 %350 ml270–310 mlKleine Pommes, Snacks15–20 %500 ml390–440 mlMittlere Pommes, Nuggets12–18 %650 ml510–580 mlLoaded Fries, Mixportionen12–20 %800 ml630–710 mlGroße Fingerfood-Portionen10–18 %1.000 ml780–900 mlSharing-Snacks10–22 %1.200 ml930–1.070 mlEvent- und Familienportionen10–25 %Die tatsächliche Kapazität sollte nicht mit Wasser allein geprüft werden. Wasser verteilt sich anders als Pommes, Nuggets oder Nachos. Besser ist ein Test mit der echten Verkaufsportion, einschließlich Sauce, Topping, Serviette und möglichem Deckel. Dokumentieren Sie Produktgewicht, Füllhöhe, Überstand, Stabilität und Sichtbarkeit des Logos.var ctx=document.getElementById('linienDiagramm').getContext('2d');new Chart(ctx,{type:'line',data:{labels:['2022','2023','2024','2025','2026','2027'],datasets:[{label:'Index für Nachfrage nach bedruckten Snackschalen',data:[100,108,117,126,136,147],borderColor:'rgb(111,78,55)',backgroundColor:'rgba(111,78,55,0.12)',fill:false,tension:0.3}]},options:{responsive:false,plugins:{legend:{display:true}},scales:{y:{beginAtZero:false}}}});Die dargestellte Entwicklung ist ein Planungsindex für den deutschen Außerhausmarkt. Sie verdeutlicht, dass Markenverpackungen im Snack- und Liefersegment weiter an Bedeutung gewinnen. Für Einkäufer bedeutet das: Größen, Druckdaten und Materialanforderungen sollten frühzeitig freigegeben werden, damit Aktionsware und Nachbestellungen planbar bleiben.Eine Portion wird nicht nur nach Gramm bewertet. Kundinnen und Kunden beurteilen Menge über sichtbare Fläche, Höhe, Füllgrad und Anordnung. Eine breite, flache Schale lässt Nachos, Pommes oder Mini-Snacks großzügig wirken. Eine tiefe, schmale Schale bündelt die Portion und eignet sich besser für Produkte mit Sauce oder unregelmäßigen Formen.Bei rechteckigen Bootsschalen ist die Innenlänge besonders relevant. Sie bestimmt, ob längere Pommes gerade liegen oder sich verdichten. Die Seitenhöhe beeinflusst wiederum den Auslaufschutz. Eine Schale mit zu steilen Seiten kann die Entnahme erschweren, während eine zu offene Form bei Lieferbewegung an Sicherheit verliert.FormmerkmalWirkung auf die PortionGeeignete ProdukteMöglicher NachteilGroße BodenflächeWirkt großzügig und sichtbarNachos, FingerfoodMehr Platzbedarf im BeutelHohe SeitenwandErhöht FüllsicherheitPommes mit SauceWeniger Produkt sichtbarSchmale LängsformUnterstützt HandhabungPommes, ChurrosBegrenzte ToppingflächeBreite ÖffnungVerbessert PräsentationNuggets, MixportionenHöheres ÜberlaufrisikoAbgerundete EckenErleichtert EntnahmeSnacks mit DipEtwas weniger NutzflächeVerstärkter RandVerbessert Griff und FormhaltSchwere PortionenMehr MaterialeinsatzKonische WandungErleichtert StapelungHoher DurchsatzVeränderte FülloptikVor allem bei Premium-Snacks sollte das Produkt sichtbar bleiben. Eine Schale für knusprige Chicken Tenders benötigt eine andere Öffnungsgeometrie als eine Schale für Pommes mit Käsesauce. Das Ziel lautet nicht „möglichst groß“, sondern „sichtbar voll, sicher tragbar und einfach essbar“.Eine Kraft-Papierschale ist kein isoliertes Produkt. Im Liefergeschäft muss sie mit Deckel, Beutel, Servietten, Getränkebecher und weiteren Speisen zusammenarbeiten. Ein Deckel kann durch Kondenswasser die Knusprigkeit beeinträchtigen, während ein zu lockerer Sitz Sauce austreten lässt. Bei offenen Schalen ohne Deckel ist eine stabile Platzierung im Papierbeutel oder Mehrfachträger entscheidend.Für Lieferstrecken in Ballungsräumen wie Berlin, München, Rhein-Ruhr oder Hamburg empfehlen sich Bewegungsprüfungen mit realer Beladung. Der Test sollte mindestens das Einlegen in den Beutel, das Anheben, eine kurze Gehbewegung, das Abstellen und eine simulierte Fahrzeugfahrt umfassen. Prüfen Sie, ob der Rand nachgibt, ob fettige Speisen durchscheinen und ob das Druckbild an Kontaktflächen beschädigt wird.var ctx=document.getElementById('balkenDiagramm').getContext('2d');new Chart(ctx,{type:'bar',data:{labels:['Liefergastronomie','Stadiongastronomie','Foodtrucks','Bäckereien','Messen','Betriebsgastronomie'],datasets:[{label:'Bedarf an stabilen Snackschalen in Prozent',data:[88,76,72,61,68,57],backgroundColor:['#795548','#8d6e63','#a1887f','#6d4c41','#bcaaa4','#5d4037']}]},options:{responsive:false,plugins:{legend:{display:true}},scales:{y:{beginAtZero:true,max:100}}}});Das Diagramm zeigt typische relative Anforderungen an Stabilität und Transporttauglichkeit. Die Liefergastronomie liegt vorn, da Schalen dort zusätzlichen Bewegungen und Wartezeiten ausgesetzt sind. Bei Events kann dagegen die schnelle Ausgabe wichtiger sein als ein vollständig geschlossener Deckel.Bedruckte Kraft-Papierschalen werden im Einsatz mechanisch und thermisch belastet. Abrieb entsteht häufig dort, wo Schalen gestapelt, in Transportkisten geschoben oder mit Deckeln und Beuteln in Kontakt gebracht werden. Ölflecken treten besonders bei frittierten Produkten, fettigem Gebäck, marinierten Snacks und warmen Saucen auf. Eine Passerverschiebung im Druck wird sichtbar, wenn feine Linien, Schrift oder mehrfarbige Motive nicht exakt übereinanderliegen.Für eine robuste Gestaltung sollten wichtige Texte nicht unmittelbar an Falzkanten, Randzonen oder stark beanspruchten Kontaktflächen liegen. Große Farbflächen und kontrastreiche Logos sind oft toleranter als sehr filigrane Bildmotive. Eine geeignete Barrierebeschichtung und die richtige Papiergrammatur helfen, Durchfettung und Formverlust zu reduzieren.FehlerbildTypische UrsachePrüfmethodeVorbeugungFarbabriebStapelreibung oder BeutelkontaktReibtest mit MusterstapelSchutzlack und sichere StapelungÖldurchschlagZu geringe FettbarriereWarme Lebensmittel 30 Minuten lagernGeeignete Beschichtung wählenWeiche SeitenwandDampf und lange StandzeitHeißfülltest mit WartezeitHöhere MaterialstabilitätPasserverschiebungDruck- oder StanzabweichungVergleich mit FreigabemusterToleranzen schriftlich definierenLogo verdecktFüllhöhe zu hochTest mit MaximalportionDruckzone höher anlegenRiss an der FalteÜberlastung oder falsche FormungGewichts- und FalltestStruktur und Karton anpassenGeruchseinflussUngeeignete LagerungSensorische MusterprüfungTrocken und geruchsneutral lagernDefinieren Sie messbare Annahmekriterien: zulässige Farbabweichung, Positionstoleranz des Logos, maximale Fettfleckenfläche, Mindesttragfähigkeit und zulässige Maßabweichung. Solche Kriterien erleichtern die Wareneingangskontrolle in Deutschland und reduzieren Diskussionen bei wiederkehrenden Bestellungen.Ein schlankes Verpackungssortiment senkt Lageraufwand, vereinfacht Schulungen und verbessert die Bestellplanung. Dennoch ist eine einzige Schale selten die beste Lösung für alle Speisen. Ein praxistaugliches System besteht häufig aus drei Kernformaten: klein für Beilagen, mittel für Standard-Snacks und groß für belegte oder teilbare Portionen.Die Auswahl sollte nicht nur auf Volumen beruhen. Prüfen Sie, welche Produkte dieselbe Grundfläche, ähnliche Füllhöhe und vergleichbare Fettbelastung haben. Pommes, Chicken Bites und Churros können teilweise ein Format teilen. Nachos mit Sauce oder Currywurst benötigen dagegen oft eine breitere beziehungsweise tiefere Ausführung.var ctx=document.getElementById('flaechenDiagramm').getContext('2d');new Chart(ctx,{type:'line',data:{labels:['2022','2023','2024','2025','2026','2027'],datasets:[{label:'Anteil naturfarbener Gestaltung',data:[38,44,51,57,63,68],borderColor:'rgb(76,117,78)',backgroundColor:'rgba(76,117,78,0.28)',fill:true,tension:0.3},{label:'Anteil vollflächiger Farbgestaltung',data:[62,56,49,43,37,32],borderColor:'rgb(160,100,70)',backgroundColor:'rgba(160,100,70,0.12)',fill:true,tension:0.3}]},options:{responsive:false,plugins:{legend:{display:true}},scales:{y:{beginAtZero:true,max:100}}}});Der Trend zeigt eine zunehmende Nachfrage nach naturfarbener Kraftoptik, reduzierten Druckflächen und nachvollziehbaren Materialinformationen. Für 2026 und die folgenden Jahre gewinnen ressourcenschonende Gestaltung, transparente Entsorgungsinformationen, faserbasierte Lösungen und dokumentierte Konformität weiter an Gewicht.Eine wiederholbare Bestellung benötigt mehr als eine Artikelnummer. Halten Sie jede freigegebene Eigenschaft in einer Spezifikation fest: Innen- und Außenmaße, Material, Grammatur, Beschichtung, Farbe, Druckzonen, Stanzkontur, Verpackungseinheit, Palettenmuster, zulässige Toleranzen und Prüfkriterien. Ergänzen Sie Fotos der weißen Muster, gedruckten Vorserienmuster und befüllten Praxisproben.Bei mehreren Standorten sollte eine zentrale Freigabedatei mit Versionsnummer geführt werden. Das verhindert, dass Filialen in Bremen, Dortmund oder München unterschiedliche Druckstände bestellen. Zusätzlich sind Chargennummer, Produktionsdatum und Prüfprotokoll wichtig, damit Abweichungen schnell nachvollzogen werden können.SpezifikationspunktWas dokumentiert wirdNutzen bei NachbestellungVerantwortungArtikelbezeichnungEindeutiger interner NameVerhindert VerwechslungenEinkaufMaßeLänge, Breite, HöheSichert PortionspassungProduktmanagementMaterialPapiersorte und GrammaturStabilität bleibt vergleichbarQualitätssicherungBarriereFett- und FeuchtigkeitsschutzSchützt ProduktleistungQualitätssicherungDruckdatenFarben, Logo, StandversionSichert MarkenbildMarketingVerpackungStückzahl je KartonVereinfacht LagerplanungLogistikFreigabemusterFotos und ReferenzmusterObjektiver VergleichEinkauf und MarkeFude Packaging unterstützt internationale B2B-Käufer mit mehr als 20 Jahren Erfahrung in der Papierverpackungsproduktion. Die selbst betriebene Produktionsbasis umfasst rund 30.000 m² und verbindet automatisierte Fertigung mit eigener Qualitätsprüfung. Eine Tageskapazität von bis zu 120.000 Einheiten ermöglicht planbare Serienaufträge für Handelsunternehmen, Gastronomieketten, Importeurinnen und Importeure sowie Werbemarken.Technologisch umfasst die Fertigung Materialauswahl, Bedruckung, Stanzung, Formung, Prüfung und exportgerechte Verpackung. Das interne Labor unterstützt Prüfungen zu Stabilität, Fettbeständigkeit, Wärmeverhalten, Druckqualität und Anwendungen mit echten Lebensmitteln. Für Deutschland und weitere europäische Zielmärkte können passende Unterlagen zu Lebensmittelkontakt, FSC-Materialien, Qualitätsmanagement und marktspezifischen Anforderungen abgestimmt werden.In der Fertigung werden Papierschalen, Becher, Schüsseln, Boxen, Salatverpackungen und Mehrkammerlösungen produziert. Diese Breite hilft Käufern, verschiedene Verpackungskategorien bei einem Partner zu bündeln. Für individuelle Anforderungen stehen weiße Muster, digitale Druckvorschauen und bedruckte Vorserienmuster zur Verfügung. Weitere Informationen zu Leistungen finden Sie bei den kundenspezifischen Verpackungsservices.Im Service begleitet Fude Packaging Projekte von der Portionsanalyse und Prüfung der Stanzvorlage bis zur Farbfreigabe, Serienplanung und Versanddokumentation. Die Zusammenarbeit mit mehr als 500 Geschäftskunden schafft Erfahrung für Aufträge mit festen Lieferfenstern, saisonalen Aktionen und wiederkehrenden Abrufen. Das Unternehmen unterstützt See-, Luft- und Mustertransporte; deutsche Einfuhrprojekte können unter anderem über Hamburg, Bremerhaven oder Rotterdam organisiert werden. Hintergründe zur Fertigung und Unternehmensentwicklung bietet die Seite über Fude Packaging.var ctx=document.getElementById('vergleichsDiagramm').getContext('2d');new Chart(ctx,{type:'bar',data:{labels:['Musterprüfung','Druckanpassung','Produktionskapazität','Chargennachweis','Sortimentsbreite','Exportabwicklung'],datasets:[{label:'Fude Packaging',data:[92,90,94,89,93,88],backgroundColor:'rgb(104,159,56)'},{label:'Einfacher Standardanbieter',data:[58,52,64,49,55,60],backgroundColor:'rgb(158,158,158)'}]},options:{responsive:false,plugins:{legend:{display:true}},scales:{y:{beginAtZero:true,max:100}}}});Der Vergleich dient als Beschaffungsorientierung. Für professionelle Käufer ist nicht nur der Stückpreis relevant, sondern auch die Fähigkeit eines Lieferpartners, Muster nachvollziehbar zu prüfen, Druckstände sicher zu verwalten, Chargen zuzuordnen und mehrere Verpackungsgruppen verlässlich zu liefern.1. Wie messe ich die richtige Größe für bedruckte Kraft-Papierschalen?Füllen Sie die tatsächliche Verkaufsportion in ein Muster. Messen Sie Produktgewicht, Füllhöhe, freie Randhöhe und benötigte Bodenfläche. Wiederholen Sie den Test mit der kleinsten, typischen und größten Portion. Berücksichtigen Sie Sauce, Toppings und Besteck.2. Wie viel Freiraum sollte oberhalb der Portion bleiben?Für trockene Snacks reichen oft 10 bis 15 Prozent. Bei Saucen, unruhigem Transport oder gemischten Produkten sind 15 bis 25 Prozent sinnvoll. Der genaue Wert hängt von der Form, dem Deckel und dem Lieferweg ab.3. Können mehrere Menüartikel dieselbe Schalengröße nutzen?Ja, wenn sie ähnliche Füllmenge, Form und Belastung aufweisen. Ein gemeinsames Mittelmaß kann Pommes, Nuggets und Churros abdecken. Produkte mit viel Sauce, hoher Feuchtigkeit oder besonders breiter Präsentation sollten separat bewertet werden.4. Wann lohnt sich eine Sondergröße?Eine Sondergröße ist sinnvoll, wenn Standardformate die Portion wiederholt quetschen, zu viel Leerraum erzeugen, nicht in vorhandene Beutel passen oder die Markenpräsentation deutlich beeinträchtigen. Auch bei sehr hohen Stückzahlen kann eine maßgeschneiderte Lösung wirtschaftlich werden.5. Welcher Mustertest bestätigt die endgültige Kapazität?Am aussagekräftigsten ist ein vollständiger Anwendungstest: echte Speise, reale Serviermenge, normale Temperatur, typische Standzeit, Deckel oder Beutel und simulierte Transportbewegung. Dokumentieren Sie danach Gewicht, Stabilität, Fettbeständigkeit, Druckbild und Kundengriff.6. Welche Trends sind für 2026 relevant?In Deutschland steigen die Anforderungen an nachvollziehbare Materialherkunft, reduzierte Verpackungskomplexität, faserbasierte Lösungen, klare Entsorgungshinweise und konsistente Chargendokumentation. Digitale Freigabeprozesse, präzisere Druckkontrolle und standardisierte Musterprüfungen helfen Marken, schneller und risikoärmer zu beschaffen.Für eine belastbare Auswahl sollten Einkäufer die Speise, Portionsgröße, Temperatur, Fettanteil, gewünschte Druckgestaltung, Jahresmenge und Lieferziel vorab definieren. Mit einer geprüften Musterfreigabe, klaren Akzeptanzkriterien und einer vollständigen Spezifikation werden bedruckte Kraft-Papierschalen zu einem zuverlässigen Bestandteil des Markenauftritts im deutschen Außerhausmarkt. -
Kompostierbare Take-away-Boxen für Deutschland einkaufen
Beim Einkauf kompostierbarer Take-away-Boxen für Deutschland reicht eine allgemeine Aussage wie „umweltfreundlich“ nicht aus. Professionelle Einkäufer sollten Materialaufbau, Beschichtung, Eignung für Lebensmittelkontakt, Temperaturbereich, Fett- und Flüssigkeitsbeständigkeit sowie die Belastbarkeit im tatsächlichen Lieferprozess gemeinsam prüfen. Eine Schale kann unter Laborbedingungen kompostierbar sein, aber bei heißer Pasta, Curry, Pommes oder dampfendem Reis trotzdem nachgeben, durchweichen oder sich verformen.Für Gastronomiegruppen, Großhändler, Lieferdienste, Kantinen und Händler in Deutschland ist deshalb ein dokumentierter Praxistest entscheidend. Die Box sollte mit dem realen Gericht, der realen Portionsgröße, der typischen Standzeit und dem geplanten Transportweg getestet werden. In Städten wie Berlin, Hamburg, München, Köln, Frankfurt am Main und Leipzig unterscheiden sich Lieferwege, Außentemperaturen und Kundenanforderungen deutlich. Eine Verpackung für eine kurze Abholung an einem Bahnhofskiosk stellt andere Anforderungen als eine Bestellung, die 30 Minuten durch den Berliner Stadtverkehr geliefert wird.Kompostierbare Take-away-Boxen bestehen häufig aus Frischfaserpapier, Kraftpapier, Bagasse oder geformten Pflanzenfasern. Ihre Schutzwirkung entsteht durch Materialdichte, Faltung, Deckelkonstruktion und eine funktionale Barriere. Besonders wichtig ist die Frage, welche Barriere eingesetzt wird: wasserbasierte Dispersion, biobasierte Beschichtung, dünne Folienlösung oder eine andere funktionale Versiegelung. Einkäufer sollten die chemische Zusammensetzung und den vorgesehenen Entsorgungsweg immer schriftlich bestätigen lassen.Die wichtigste Beschaffungsregel lautet: Nicht nur den Preis pro Stück vergleichen, sondern die Kosten pro erfolgreich ausgelieferter Mahlzeit. Eine günstigere Box kann höhere Reklamationen, Nachverpackung, Reinigungsaufwand, Markenrisiken und Lebensmittelverluste verursachen. Ein belastbarer Lieferant liefert daher Muster, technische Daten, Konformitätserklärungen, Chargenkontrolle und klar definierte Änderungsprozesse.Die Materialbasis bestimmt Steifigkeit, Druckbild, Hitzebeständigkeit, Feuchtigkeitsverhalten und die Optionen für Umweltkommunikation. Für den deutschen Markt werden besonders häufig Kraftpapier- und Kartonlösungen eingesetzt, weil sie eine natürliche Optik, gute Bedruckbarkeit und eine breite Auswahl an Formaten bieten. Bagasse eignet sich vor allem für geformte Menüschalen und Boxen, während beschichtete Kartonlösungen bei Saucen und fettigen Speisen Vorteile bieten können.Bei der Materialbewertung ist zwischen dem Grundmaterial und der funktionsgebenden Schicht zu unterscheiden. Papier allein nimmt Feuchtigkeit auf. Eine Take-away-Box für feuchte oder fettige Speisen braucht daher häufig eine abgestimmte Oberflächenbarriere. Die Behauptung „kunststofffrei“ darf nicht pauschal aus einer Papieroptik abgeleitet werden. Entscheidend sind Stückliste, Beschichtungsangaben und die für das konkrete Produkt verfügbaren Nachweise.MaterialtypTypische AnwendungStärkeZu prüfende GrenzeGeeignete SpeisenKraftpapierLunchboxen, BurgerboxenNatürliche Optik, gute BedruckbarkeitFeuchtebeständigkeit abhängig von BarriereSandwiches, Gebäck, trockene SnacksFrischfaserkartonFaltboxen, MenüboxenFormstabil und präzise faltbarMaterialgewicht und Falzbruch prüfenPasta, Reisgerichte, SalateBagasseGeformte SchalenStabil bei warmen SpeisenDeckelsitz und lange FeuchteeinwirkungMenüs, Bowls, BeilagenRecyclingkartonAußenverpackungenRessourcenschonende PositionierungLebensmittelkontakt und MigrationsdatenUmverpackungen, trockene ProdukteDispersionsbeschichteter KartonSaucenboxenGute FlüssigkeitsbarriereTemperatur- und Faltbereich bestätigenCurry, Nudeln, EintöpfePflanzenfaser-VerbundMehrkammerboxenStabile PortionstrennungKompostierbarkeit des GesamtartikelsHauptgericht mit BeilagenDie Tabelle zeigt, dass kein Material grundsätzlich für alle Anwendungen geeignet ist. Für einen Großhändler in Nordrhein-Westfalen kann eine Kraftpapierbox für Bäckereikunden funktionieren, während ein Lieferkettenkunde in München für Saucengerichte eine höhere Barriereleistung verlangt. Materialentscheidungen sollten daher immer an Speiseprofil, Temperatur, Haltezeit und Logistik gekoppelt werden.Fude Packaging entwickelt unter anderem Kraftpapier-Lunchboxen, Menüschalen und individuelle Faltverpackungen. Die Auswahl reicht von Kraftpapier-Lunchboxen für den Außer-Haus-Verkauf bis zu anwendungsbezogenen Behältern für unterschiedliche Portionsgrößen. Für kundenspezifische Projekte können Papierqualität, Grammatur, Form, Sichtfenster, Fächeraufteilung und Druckbild an das Speisenkonzept angepasst werden.Die Barriere ist der Kern der praktischen Leistung. Sie schützt die Faserstruktur vor Öl, Sauce, Kondenswasser und Wasserdampf. Bei warmen Speisen entsteht häufig eine doppelte Belastung: Flüssigkeit dringt von innen ein, während Dampf unter dem Deckel kondensiert. Eine Box kann deshalb außen sauber wirken, aber im Bereich der Falze weich werden oder im Deckelbereich an Stabilität verlieren.Für Pommes, Frittiertes und Burger sind Fettbeständigkeit, Belüftung und Formstabilität wichtig. Für Ramen, Curry, Suppen oder Pasta mit Sauce stehen Flüssigkeitsbarriere, sicherer Verschluss und Dampfbalance im Vordergrund. Für Salate und kalte Bowls müssen Kondenswasser sowie der Kontakt mit Dressings berücksichtigt werden. Die richtige Barriere ist nicht automatisch die dickste, sondern diejenige, die zum Einsatzzweck und zu den dokumentierten Umweltaussagen passt.BelastungTypische SpeiseEmpfohlene PrüfungWichtiger KonstruktionspunktAbnahmekriteriumÖlPommes, SchnitzelFettkontakt über LieferzeitBodenfalze und EckenKeine sichtbare DurchfettungFlüssigkeitCurry, EintopfStehzeit mit heißer SauceNaht, Boden und DeckelKeine LeckageDampfReis, NudelnGeschlossenes WarmhalteprofilDeckelgeometrieDeckel bleibt formstabilSäureTomatensauceKontakt mit sauren LebensmittelnBeschichtung und MigrationKeine GeschmacksveränderungKälteSalat, DessertKühlkettenprüfungKondenswasserbildungKeine AufweichungTransportvibrationLiefermenüFahrtest mit voller FüllungVerschlusslaschenBox bleibt geschlossenDie Prüfpunkte sollten in einer schriftlichen Produktspezifikation stehen. Empfehlenswert sind Angaben zu Füllmenge, maximaler Fülltemperatur, zulässiger Standzeit, maximaler Stapelhöhe und empfohlenem Lebensmittelprofil. Ein Lieferant sollte nicht nur Muster liefern, sondern auch erklären können, warum eine bestimmte Beschichtung für das gewünschte Gericht geeignet ist.var ctx = document.getElementById('marktwachstum').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Index der Großhandelsnachfrage in Deutschland',data: [100, 112, 126, 141, 157, 174],borderColor: 'rgb(46, 125, 50)',backgroundColor: 'rgba(46, 125, 50, 0.12)',fill: false,tension: 0.25}]},options: {responsive: false, maintainAspectRatio: false}});Die dargestellte Entwicklung ist ein Planungsindex für die Beschaffung und keine Umsatzprognose. Sie verdeutlicht, dass die Nachfrage nach faserbasierten und kompostierbar positionierten Verpackungen in vielen Ausschreibungen zunimmt. Beschaffungsabteilungen sollten deshalb Kapazität, Rohstoffverfügbarkeit und Lieferzeiten frühzeitig absichern, insbesondere vor Sommeraktionen, Messezeiten und saisonalen Lieferhochphasen.Für Verpackungen, die mit Lebensmitteln in Berührung kommen, sind nachvollziehbare Unterlagen unverzichtbar. Für Deutschland und den europäischen Markt ist insbesondere die Konformität mit den einschlägigen Anforderungen für Lebensmittelkontaktmaterialien relevant. Dazu gehören unter anderem Informationen zur verwendeten Faser, Beschichtung, Druckfarbe und gegebenenfalls Klebstoffen. Eine allgemeine Erklärung ohne Bezug auf den konkreten Artikel, die konkrete Beschichtung und den vorgesehenen Einsatzbereich ist für einen professionellen Einkauf zu schwach.Der Verwendungszweck muss klar eingegrenzt werden: trockene, feuchte, fettige, saure, alkoholhaltige, kalte oder heiße Lebensmittel. Ebenso wichtig sind Kontaktzeit und Temperatur. Eine Box, die für kurze Kontakte mit kalten Speisen freigegeben ist, kann nicht automatisch für heißes Curry oder lange Warmhaltezeiten verwendet werden.UnterlageWarum sie wichtig istPrüffrage des EinkäufersGültigkeitsbezugKonformitätserklärungBestätigt den LebensmittelkontaktBezieht sie sich auf den konkreten Artikel?Produkt, Material und MarktMaterialbeschreibungZeigt Faser und BarriereIst jede Schicht eindeutig benannt?Aktuelle StücklisteMigrationsprüfungBewertet StoffübergängeDeckt sie Temperatur und Lebensmittelart ab?AnwendungsszenarioChargenprotokollErmöglicht RückverfolgbarkeitIst die Liefercharge zuordenbar?Produktion und VersandDruckfarbenangabeRelevant bei bedruckten FlächenIst der Druckbereich technisch abgesichert?Gestaltung und KontaktseitePrüfbericht eines LaborsStützt technische AussagenSind Methode und Datum nachvollziehbar?Artikel und BelastungIn der Praxis empfiehlt sich eine Freigabemappe je Artikelnummer. Sie sollte Produktzeichnung, Foto, Abmessungen, Materialaufbau, Konformitätserklärung, Prüfunterlagen, Druckfreigabe und Chargenkennzeichnung enthalten. Diese Struktur erleichtert Audits bei Restaurantketten, bei Handelsunternehmen und bei öffentlichen Auftraggebern.Fude Packaging kann für internationale B2B-Projekte Unterlagen entsprechend Zielmarkt und Anwendung zusammenstellen. Das Unternehmen arbeitet mit interner Qualitätsprüfung und unterstützt auf Wunsch unabhängige Vorabkontrollen vor dem Versand. Für deutsche Importeure ist dies besonders hilfreich, wenn mehrere Verpackungsformate in einer Sendung zusammengeführt werden und eine einheitliche Dokumentation benötigt wird.Laborwerte sind wertvoll, ersetzen aber keinen realistischen Anwendungstest. Für die Freigabe einer Box sollten Einkäufer mindestens sechs Testprofile verwenden: heiße trockene Speisen, heiße fettige Speisen, heiße flüssige Speisen, saure Sauce, kalte feuchte Speisen und Transportbelastung. Die Tests müssen die tatsächliche Portionsmenge abbilden. Eine halb gefüllte Box liefert kaum brauchbare Ergebnisse, weil Wärme, Dampf und Druck dann deutlich geringer ausfallen.TestprofilBeispielPrüfdauerZu beobachtenEntscheidungHeiße PastaPenne mit Tomatensauce30 MinutenBoden, Deckel, FalzeFormstabilität bestätigenFettige SpeisePommes mit Sauce25 MinutenFettdurchschlagBarriere bewertenFlüssiges GerichtCurry mit Reis40 MinutenNahtdichtigkeitLeckagerisiko prüfenDampfbelastungGebratene Nudeln35 MinutenDeckelverformungBelüftung anpassenKalte BowlSalat mit Dressing60 MinutenKondenswasserBeschichtung prüfenFahrtestKomplettes Liefermenü20 MinutenÖffnen, Verrutschen, AuslaufenSystemfreigabe erteilenDie Tabelle dient als praxistauglicher Abnahmeplan. Sinnvoll ist eine Bewertung mit Fotos vor dem Befüllen, unmittelbar nach dem Verschließen und nach Ende der Standzeit. Bei Lieferdiensten in Hamburg oder Frankfurt am Main sollten Tests zusätzlich mit typischen Lieferfahrzeugen und Getränkebeuteln erfolgen. Dadurch lässt sich erkennen, ob Deckellaschen bei Vibration aufgehen oder ob die Schalen unter dem Gewicht anderer Produkte zusammengedrückt werden.var ctx = document.getElementById('branchenbedarf').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Lieferrestaurants', 'Bäckereien', 'Betriebskantinen', 'Veranstaltungen', 'Einzelhandel', 'Hotelgastronomie'],datasets: [{label: 'Beschaffungsindex für faserbasierte Boxen',data: [88, 54, 72, 61, 67, 49],backgroundColor: ['#2e7d32', '#558b2f', '#7cb342', '#9ccc65', '#689f38', '#33691e']}]},options: {responsive: false, maintainAspectRatio: false}});Der Branchenvergleich zeigt, warum ein einheitliches Sortiment selten optimal ist. Lieferrestaurants benötigen hohe Dichtigkeit und sichere Deckel. Bäckereien priorisieren häufig Sichtbarkeit, Stapelbarkeit und ein attraktives Druckbild. Betriebskantinen achten auf Volumen, standardisierte Abläufe und Kosten pro Mahlzeit. Veranstalter benötigen oft kompakte Lagerung und schnelle Ausgabe.Umweltaussagen sollten präzise, belegbar und an den konkreten Artikel gebunden sein. Begriffe wie „biologisch abbaubar“, „kompostierbar“, „recyclingfähig“ oder „plastikfrei“ sind nicht austauschbar. Eine Kompostierbarkeitsaussage muss klar machen, unter welchen Bedingungen sie gilt. Industrielle Kompostierung, Heimkompostierung und die tatsächliche Annahme in kommunalen Sammelsystemen sind unterschiedliche Fragen.In Deutschland entscheidet die lokale Entsorgungsinfrastruktur darüber, ob ein Material tatsächlich in einen bestimmten Abfallstrom gelangen darf. Was in einer Gemeinde akzeptiert wird, kann in einer anderen Gemeinde ausgeschlossen sein. Einkäufer sollten Verpackungsaussagen daher nicht allein nach einer Zertifizierung formulieren, sondern lokale Abfallwirtschaft, Kundenkommunikation und Sortierhinweise berücksichtigen.AussageErforderlicher NachweisTypisches RisikoSichere KommunikationKompostierbarZertifikat für den GesamtartikelBedingungen werden verschwiegenKompostierweg konkret benennenRecyclingfähigMaterial- und SortierbewertungLokale Sammlung ist nicht gesichertRegionalen Entsorger prüfenFaserbasiertMaterialbeschreibungBarriere wird nicht erwähntAufbau transparent erklärenAus erneuerbaren RohstoffenRohstoffnachweisUnklare MengenanteileBezugsgröße angebenOhne zugesetzte PFASAnalytik oder LieferantenerklärungUnvollständige StoffkontrollePrüfumfang dokumentierenNachhaltige ForstwirtschaftGültige ZertifikatsketteFalsche LogoanwendungFreigabe für Kennzeichnung einholenEine belastbare Umweltkommunikation schützt nicht nur Verbraucher, sondern auch Markeninhaber und Großhändler vor Reklamationen. Auf Verpackungen sollte nur stehen, was für die konkrete Artikelnummer, den konkreten Markt und die tatsächlichen Entsorgungsbedingungen nachweisbar ist. Besondere Vorsicht ist bei Werbeaussagen auf Deckeln, Etiketten und Verkaufsplattformen geboten.var ctx = document.getElementById('trendverschiebung').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Anteil standardisierter Kunststofflösungen',data: [58, 51, 44, 38, 33, 29],borderColor: '#757575',backgroundColor: 'rgba(117,117,117,0.18)',fill: true,tension: 0.25}, {label: 'Anteil faserbasierter Speziallösungen',data: [24, 31, 39, 47, 54, 61],borderColor: '#2e7d32',backgroundColor: 'rgba(46,125,50,0.24)',fill: true,tension: 0.25}]},options: {responsive: false, maintainAspectRatio: false}});Die Flächendarstellung beschreibt eine wahrscheinliche Beschaffungsverschiebung: Weg von allgemeinen Standardlösungen, hin zu anwendungsbezogenen Verpackungen mit nachvollziehbaren Materialdaten. Bis 2026 und darüber hinaus werden digitale Chargeninformationen, präzisere Materialkennzeichnung, PFAS-Kontrollen, leichtere Konstruktionen und besser abgestimmte Deckelsysteme wichtiger. Nachhaltigkeit wird zunehmend nicht nur als Materialfrage, sondern als Kombination aus Ressourcenverbrauch, Produktschutz, Entsorgung und Rückverfolgbarkeit bewertet.Die Mindestbestellmenge hängt von Format, Material, Beschichtung, Druck, Werkzeug und Verpackungsart ab. Standardartikel ohne individuellen Druck können meist in kleineren Mengen verfügbar sein. Bei individuell bedruckten Boxen, Sondergrößen oder speziellen Barrieren steigen die Mindestmenge und die Einmalkosten. Für Importe nach Deutschland sollten Einkäufer die Gesamtkosten kalkulieren: Stückpreis, Druck, Werkzeug, Exportverpackung, Seefracht oder Luftfracht, Zollabwicklung, Inlandstransport und Lagerhaltung.Ein Preisaufschlag für kompostierbare oder besonders dokumentierte Lösungen kann wirtschaftlich sinnvoll sein, wenn er Ausfälle reduziert und eine glaubwürdige Positionierung ermöglicht. Besonders bei Restaurantketten mit vielen Standorten ist eine gleichbleibende Materialqualität oft wichtiger als ein minimal niedrigerer Einkaufspreis.KostenfaktorEinfluss auf den PreisTypische EinsparmöglichkeitRisiko bei ÜberoptimierungGrammaturHöhere Stabilität kostet mehrPassend zur Speise dimensionierenDurchweichen oder VerformungBarriereFunktionsschicht erhöht WertNur erforderliche Leistung kaufenUndichte VerpackungDruckfarbenMehr Farben erhöhen AufwandGestaltung vereinfachenSchwache MarkenwirkungSonderformWerkzeug und RüstzeitStandardgrundform nutzenSchlechter ProduktsitzBestellmengeGrößere Mengen senken StückkostenBedarf bündelnÜberlagerung und KapitalbindungFrachtartLuftfracht ist deutlich teurerSeefracht früh planenLieferengpass bei VerzögerungFür Containerlieferungen nach Hamburg oder Bremerhaven lohnt sich eine Sortimentsbündelung. Wer Becher, Schalen, Burgerboxen und Menüboxen bei einem Hersteller zusammenführt, kann die Containerauslastung verbessern und Qualitätsprozesse vereinfachen. Bei kurzfristigen Markteinführungen kann eine kleinere Vorserie per Luftfracht sinnvoll sein, während die Hauptmenge planbar per Seefracht folgt.Ein wesentlicher Qualitätsfaktor im Großhandel ist die Änderungssteuerung. Materialwechsel dürfen nicht stillschweigend erfolgen. Eine andere Papiercharge, eine veränderte Beschichtung, ein neuer Klebstoff oder eine abweichende Druckfarbe kann die Lebensmittelkontaktbewertung, die Dichtigkeit und die Umweltkommunikation beeinflussen. Deshalb sollte jeder Liefervertrag eine schriftliche Vorabinformation für relevante Änderungen vorsehen.Ein professioneller Änderungsprozess umfasst die Beschreibung der Änderung, eine Risikoanalyse, aktualisierte Unterlagen, gegebenenfalls neue Muster und eine schriftliche Freigabe des Käufers vor Serienproduktion. Besonders bei Eigenmarken für deutsche Handelsunternehmen ist dies unverzichtbar.var ctx = document.getElementById('lieferantenvergleich').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Materialtransparenz', 'Funktionsprüfung', 'Druckkontrolle', 'Chargenrückverfolgung', 'Exportabwicklung', 'Änderungsmitteilung'],datasets: [{label: 'Fude Packaging',data: [91, 89, 90, 88, 92, 87],backgroundColor: '#2e7d32'}, {label: 'Unstrukturierter Anbieter',data: [55, 48, 59, 43, 61, 39],backgroundColor: '#9e9e9e'}]},options: {responsive: false, maintainAspectRatio: false}});Der Vergleich dient als Bewertungsmodell für Lieferantenaudits. Die Werte sind keine externe Marktstudie, sondern verdeutlichen die Prüfkriterien, die bei einer Lieferantenauswahl gewichtet werden sollten. Ein Anbieter mit klarer Änderungsmitteilung und Rückverfolgbarkeit verringert das Risiko, dass Verpackungen mit abweichender Leistung oder unvollständigen Nachweisen in den deutschen Markt gelangen.Fude Packaging verbindet technische Entwicklung, eigene Fertigung und internationale Projektbetreuung für B2B-Kunden. Im Bereich technischer Fähigkeiten unterstützt das Unternehmen bei der Auswahl von Papier, Kraftkarton, Beschichtungen und Strukturformen. Muster können als neutrale Weißmuster, bedruckte Muster oder funktionale Prototypen vorbereitet werden. Dadurch lassen sich Füllmenge, Stapelbarkeit, Deckelsitz, Fettbeständigkeit, Druckqualität und Transportverhalten vor der Serienfreigabe prüfen.Bei den Fertigungskapazitäten stützt sich Fude Packaging auf eine eigene Produktionsstätte von rund 30.000 Quadratmetern in Shandong, automatisierte Linien und ein internes Labor für Qualitäts- und Leistungsprüfungen. Der Produktionsprozess reicht von Materialauswahl, Bedruckung und Stanzung bis zu Formung, Endkontrolle, Verpackung und Versand. Mit einer Tageskapazität von bis zu 120.000 Einheiten können auch mehrteilige Sortimente für Großhändler und Filialkonzepte geplant werden.Im Servicebereich bietet Fude Packaging Unterstützung von der Anfrage bis zur Exportabwicklung. Dazu gehören Prüfung von Druckdaten und Stanzkonturen, Farbanpassung, Terminplanung, Musterfreigabe, Dokumentenvorbereitung und Versandoptionen über See, Luft oder Express. Kunden können bei Bedarf unabhängige Prüfdienstleister vor dem Versand einsetzen. Für ein breiteres Sortiment bietet die Kategorie Lebensmittelbehälter für Gastronomie und Handel ergänzende Lösungen.Ein Beispiel aus der Praxis ist ein Verteiler für Außer-Haus-Verpackungen, der Lunchboxen, Salatschalen und Burgerverpackungen in einem gemeinsamen Beschaffungsprojekt bündelt. Statt mehrere Hersteller für unterschiedliche Formate zu koordinieren, kann der Käufer Druckbild, Materialfreigabe, Kartonmarkierung und Lieferplanung zentral steuern. Für besonders robuste Anwendungen stehen auch Kraftpapier-Behälter für Speisen zum Mitnehmen als Ausgangspunkt für projektspezifische Anpassungen zur Verfügung.Wichtig sind eine artikelbezogene Materialbeschreibung, Konformitätserklärung für Lebensmittelkontakt, Angaben zur Barriere, relevante Prüfberichte und ein nachvollziehbarer Nachweis für die jeweilige Umweltaussage. Die Unterlagen müssen zum konkreten Produkt, zur Beschichtung und zum vorgesehenen Einsatz passen. Für bedruckte Artikel sollten auch Druckfarben und Kontaktseiten berücksichtigt werden.Für Öl ist eine geprüfte Fettbarriere mit stabilen Falzbereichen entscheidend. Für Sauce und flüssige Gerichte sind Dichtigkeit, Bodenstabilität und sichere Deckel wichtiger. Bei Dampf muss die Konstruktion Kondenswasser kontrollieren, ohne dass der Deckel aufweicht. Die Auswahl sollte immer anhand eines gefüllten Musters mit der realen Speise erfolgen.Der Käufer sollte Temperatur, Kontaktzeit und Lebensmittelart schriftlich definieren. Zu unterscheiden sind trockene, feuchte, fettige, saure, kalte und heiße Speisen. Der Lieferant sollte bestätigen, dass seine Dokumentation diesen Einsatzbereich abdeckt. Eine allgemeine Freigabe ohne Anwendungsszenario ist nicht ausreichend.Das hängt von den kommunalen Vorgaben und den Annahmebedingungen des jeweiligen Entsorgers ab. Eine kompostierbare Verpackung ist nicht automatisch für jede Biotonne oder Kompostierungsanlage vorgesehen. Unternehmen sollten die Hinweise der lokalen Abfallwirtschaft am jeweiligen Standort prüfen, etwa in Berlin, Stuttgart, Düsseldorf oder Hamburg, und ihre Kundenkommunikation daran ausrichten.Durch eine vertraglich vereinbarte Änderungssteuerung. Relevante Änderungen an Papier, Beschichtung, Klebstoff, Druckfarbe, Form oder Produktionsprozess sollten vorab gemeldet werden. Der Käufer sollte aktualisierte Unterlagen, gegebenenfalls neue Muster und eine schriftliche Freigabe verlangen, bevor die geänderte Ware in Serie produziert wird.Häufig nachgefragt werden Burgerboxen, Lunchboxen, Menüschalen mit mehreren Fächern, Salatbehälter, Nudelboxen, Suppenbehälter und Lebensmitteltrays. Die Auswahl richtet sich nach Küche, Portionsgröße, Lieferweg und Markenauftritt. Ein Sortiment sollte möglichst wenige, aber klar definierte Formate enthalten, um Lagerhaltung und Schulungsaufwand zu reduzieren.Standardaufträge können abhängig von Spezifikation und Menge häufig innerhalb von etwa sieben bis fünfzehn Tagen produziert werden. Individuelle Formen, neue Druckfreigaben, Sondermaterialien oder umfangreiche Prüfungen können zusätzliche Zeit benötigen. Für Lieferungen nach Deutschland sollte außerdem ausreichend Zeit für Vorlauf, Seetransport, Hafenabwicklung und Inlandstransport eingeplant werden.