Envases anticondensación para España: guía de compra B2B
Respuesta rápida: cómo evaluar envases de papel anticondensación

Una evaluación fiable de los envases de papel resistentes a la condensación requiere un método repetible: muestras controladas, alimento real o simulante, temperatura inicial y ambiente, duración de la prueba, carga aplicada y límites de aceptación definidos. Para compradores de España, el resultado no debe quedar en una conversación comercial: debe integrarse en la especificación aprobada, la orden de compra, la inspección de recepción y el protocolo de reclamaciones.
La condensación aparece cuando un alimento caliente, húmedo o recién cocinado entra en contacto con un envase más frío o se transporta en condiciones de poca ventilación. El vapor se convierte en gotas de agua sobre la cara interior, atraviesa o reblandece el papel y puede reducir la rigidez del fondo, las paredes, las asas, las pestañas de cierre o las zonas pegadas. En comida para llevar, el problema suele aumentar durante trayectos de 15 a 45 minutos, especialmente en Madrid, Barcelona, Valencia, Sevilla, Bilbao y zonas costeras con variaciones de humedad.
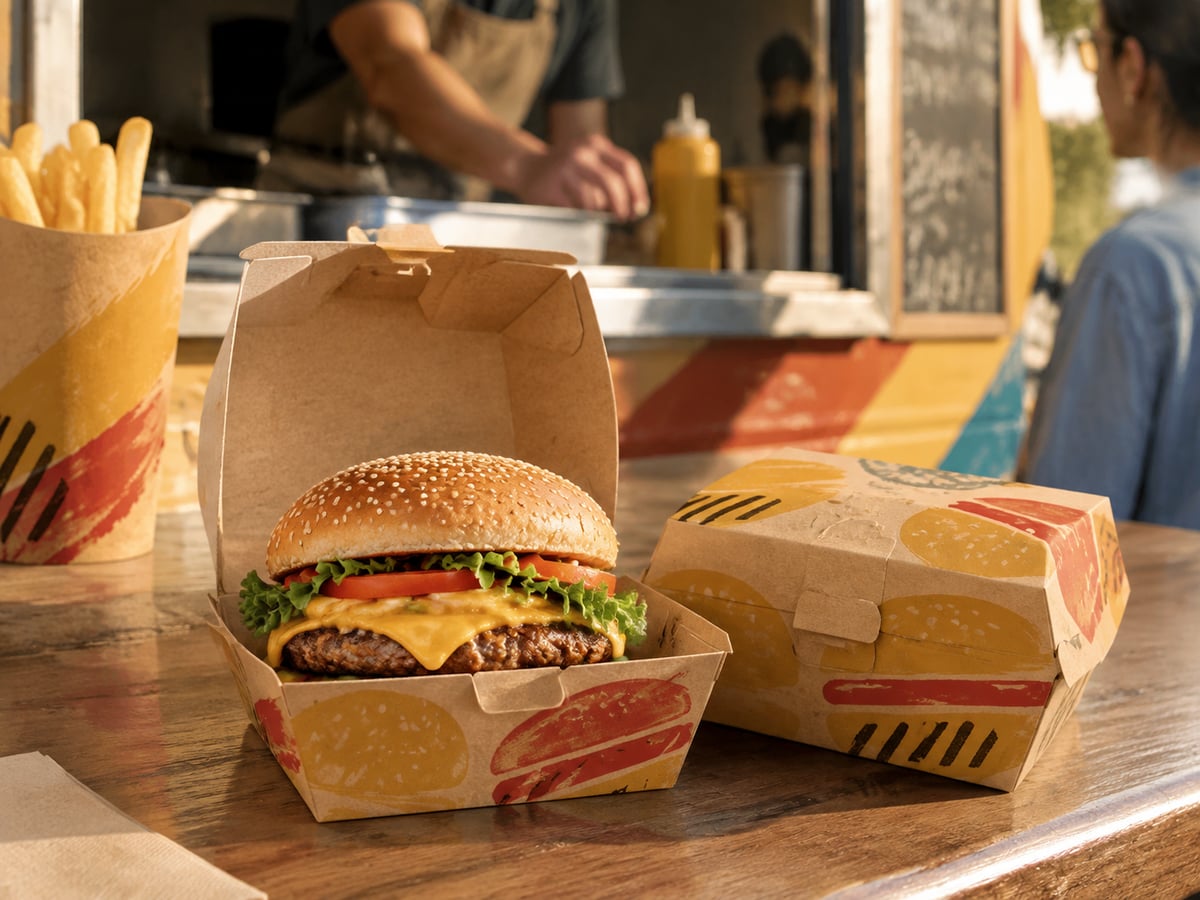
La prueba debe representar el uso final. Una caja para hamburguesas necesita una evaluación distinta de un bol para ramen, un vaso para café o una bandeja para comida preparada refrigerada. El comprador debe indicar producto alimentario, peso de llenado, temperatura de servicio, tiempo de entrega, apilamiento, tipo de tapa y ruta logística antes de aprobar una estructura.
| Elemento de control | Qué debe definirse | Ejemplo para restauración | Riesgo si no se define |
|---|---|---|---|
| Producto | Receta, humedad y grasa | Arroz con salsa y pollo | Ensayo poco representativo |
| Temperatura inicial | Temperatura al llenar | 75 °C | Menor severidad de la real |
| Tiempo | Duración de transporte | 30 minutos | Fallo tardío no detectado |
| Carga | Peso real del contenido | 650 g | Deformación no evaluada |
| Ambiente | Temperatura y humedad exterior | 22 °C y 60 % de humedad | Resultados no comparables |
| Criterio | Límite de aceptación | Sin fuga ni apertura | Decisiones subjetivas |
La tabla anterior convierte una petición general de “papel resistente a la humedad” en una especificación verificable. La resistencia a la condensación no equivale solamente a impermeabilidad: también incluye mantenimiento de forma, estabilidad del cierre, conservación de la impresión, ausencia de migración visible y capacidad de transporte sin manchar bolsas, mochilas o superficies de entrega.
Riesgo de compra asociado a la condensación

Para un comprador profesional, la condensación es un riesgo operativo y reputacional. Un envase que parece correcto en una muestra seca puede perder rigidez tras unos minutos con comida caliente. Las incidencias más habituales son manchas de humedad, base blanda, filtración por uniones, despegado de pestañas, deformación bajo apilamiento y deterioro de la experiencia del consumidor.
En España, los operadores de entrega a domicilio y las cadenas de restauración rápida deben considerar la estacionalidad. En verano, la exposición en motocicletas, bicicletas o vehículos sin control térmico puede elevar la temperatura del contenido y aumentar el vapor interno. En invierno, el contraste entre una cocina caliente y el aire exterior frío puede acelerar la formación de gotas. En destinos con fuerte actividad turística, como Málaga, Alicante, Palma o Barcelona, la variación diaria del volumen de pedidos también exige consistencia entre lotes.
| Modo de fallo | Consecuencia comercial | Indicador durante el ensayo | Acción preventiva |
|---|---|---|---|
| Fuga por fondo | Manchas y reclamaciones | Gotas en papel absorbente | Reforzar barrera y sellado |
| Ablandamiento lateral | Pérdida de forma | Inclinación superior al límite | Aumentar rigidez estructural |
| Apertura de cierre | Derrame durante reparto | Pestaña liberada | Revisar geometría de cierre |
| Delaminación | Aspecto deficiente | Separación de capas | Validar adhesivo y material |
| Transferencia exterior | Bolsa húmeda o pegajosa | Humedad visible exterior | Mejorar barrera interna |
| Pérdida de impresión | Daño de imagen de marca | Rozado o cambio de color | Proteger tintas y acabado |
Los costes indirectos suelen superar el valor unitario del envase: sustitución del pedido, devolución por plataforma, pérdida de cliente, trabajo de atención al consumidor, limpieza durante la entrega y cuestionamiento de la marca. Por ello, el departamento de compras debería valorar el coste total de incidencia, no solo el precio por mil unidades.
El siguiente gráfico representa un índice orientativo de crecimiento de la demanda de formatos de papel aptos para comida húmeda y reparto. No es una previsión contractual; sirve para planificar homologaciones, inventario y pruebas antes de campañas de alto consumo.
Tamaño de muestra para la prueba de condensación

La muestra debe ser suficiente para detectar variaciones entre unidades y lotes. Para una primera validación de diseño, es razonable evaluar al menos 10 unidades por referencia, repartidas entre dos o más lotes si están disponibles. Para control de recepción, el tamaño debe ajustarse al volumen del lote, al historial del proveedor y a la criticidad del uso.
No conviene seleccionar únicamente envases visualmente perfectos. Las unidades deben tomarse de cajas diferentes y, cuando sea posible, de posiciones distintas de palé. Si la referencia incluye impresión, ventana, asa, tapa independiente o compartimentos, la muestra debe reflejar dichas configuraciones. En pedidos destinados a distribuidores de Zaragoza, Murcia o Canarias, también debe verificarse el estado tras trayectos marítimos, terrestres o de almacenamiento prolongado.
| Situación de compra | Muestra recomendada | Distribución mínima | Objetivo |
|---|---|---|---|
| Prototipo inicial | 10 unidades | Una configuración completa | Confirmar viabilidad |
| Primera producción | 20 unidades | Dos lotes o turnos | Validar repetibilidad |
| Lote pequeño | 13 unidades | Tres cajas de expedición | Control básico de recepción |
| Lote medio | 20 unidades | Cinco cajas de expedición | Reducir incertidumbre |
| Lote grande | 32 unidades | Ocho cajas de expedición | Detectar dispersión |
| Tras una reclamación | 30 unidades o más | Producto, lote y condición comparativa | Investigar causa |
Estas cantidades son una guía de gestión de calidad y deben adaptarse al riesgo. Un envase para sopa o noodles requiere un umbral más exigente que una caja para bollería seca. Si se trata de una referencia crítica para una cadena nacional, el comprador puede elevar el tamaño de muestra, exigir conservación de contramuestras y solicitar una repetición con producto real.
Equipos para ensayar la resistencia a la condensación
El método no requiere siempre un laboratorio complejo, pero sí instrumentos calibrados y registros consistentes. Un termómetro de sonda, balanza, cronómetro, medidor de humedad, papel absorbente y cámara fotográfica pueden establecer un control inicial robusto. Para una validación más avanzada, resultan útiles una cámara climática, equipo de compresión, medidor de espesor y dispositivos de análisis de absorción.
El uso de simulantes permite comparar resultados cuando no es práctico utilizar alimentos. Agua caliente puede representar vapor y humedad; una mezcla controlada con aceite vegetal puede añadir la exigencia de grasa; un alimento real confirma la interacción entre vapor, aceite, partículas y cierre. El simulante no sustituye por completo el uso final, pero facilita la comparación entre materiales, revestimientos y proveedores.
| Equipo | Función | Control recomendado | Registro |
|---|---|---|---|
| Termómetro de sonda | Medir temperatura de llenado | Verificación periódica | Temperatura inicial y final |
| Balanza | Controlar peso del contenido | Resolución de 1 g | Peso por muestra |
| Cronómetro | Medir exposición | Inicio al cerrar el envase | Minutos de prueba |
| Medidor ambiental | Registrar ambiente | Temperatura y humedad | Condiciones de sala |
| Papel absorbente | Detectar microfugas | Hoja limpia por muestra | Mancha y extensión |
| Cámara o dispositivo móvil | Documentar defectos | Fotos antes y después | Archivo con fecha y lote |
La consistencia es más importante que la sofisticación aislada. Un comprador puede realizar controles internos en un centro logístico de Madrid o Valencia y contrastarlos con el informe de fábrica siempre que ambos apliquen el mismo protocolo, el mismo peso de llenado y las mismas reglas de observación.
Condiciones de ensayo para envases de papel
Las condiciones deben reflejar el escenario más exigente razonablemente previsible. Para comida preparada caliente, se recomienda registrar la temperatura del contenido justo antes de llenar, cerrar el envase como se utilizará en servicio y colocarlo sobre papel absorbente. Después, se puede simular el reparto en una bolsa cerrada, con apilamiento moderado y una duración equivalente a la ruta de entrega.
Una prueba práctica puede consistir en llenar un recipiente con 500 g a 700 g de alimento húmedo a 70–80 °C, cerrar la tapa, introducirlo en bolsa de reparto y mantenerlo 30 minutos a 20–25 °C. Al finalizar, se comprueba la base, las paredes, las esquinas, las pestañas y el exterior. Si el formato se apila en cocina, puede añadirse una carga superior representativa durante parte del ensayo.
| Aplicación | Contenido de prueba | Temperatura inicial | Duración | Condición adicional |
|---|---|---|---|---|
| Hamburguesa con patatas | Producto real | 65–75 °C | 20 minutos | Bolsa cerrada |
| Arroz con salsa | Producto real | 70–80 °C | 30 minutos | Apilamiento ligero |
| Ensalada templada | Simulante húmedo | 45–55 °C | 30 minutos | Tapa colocada |
| Noodles o ramen | Caldo y fideos | 75–85 °C | 30 minutos | Inclinación controlada |
| Pollo frito | Producto real | 60–70 °C | 25 minutos | Evaluación de vapor |
| Plato preparado frío | Producto refrigerado | 4–8 °C | 45 minutos | Contraste ambiental |
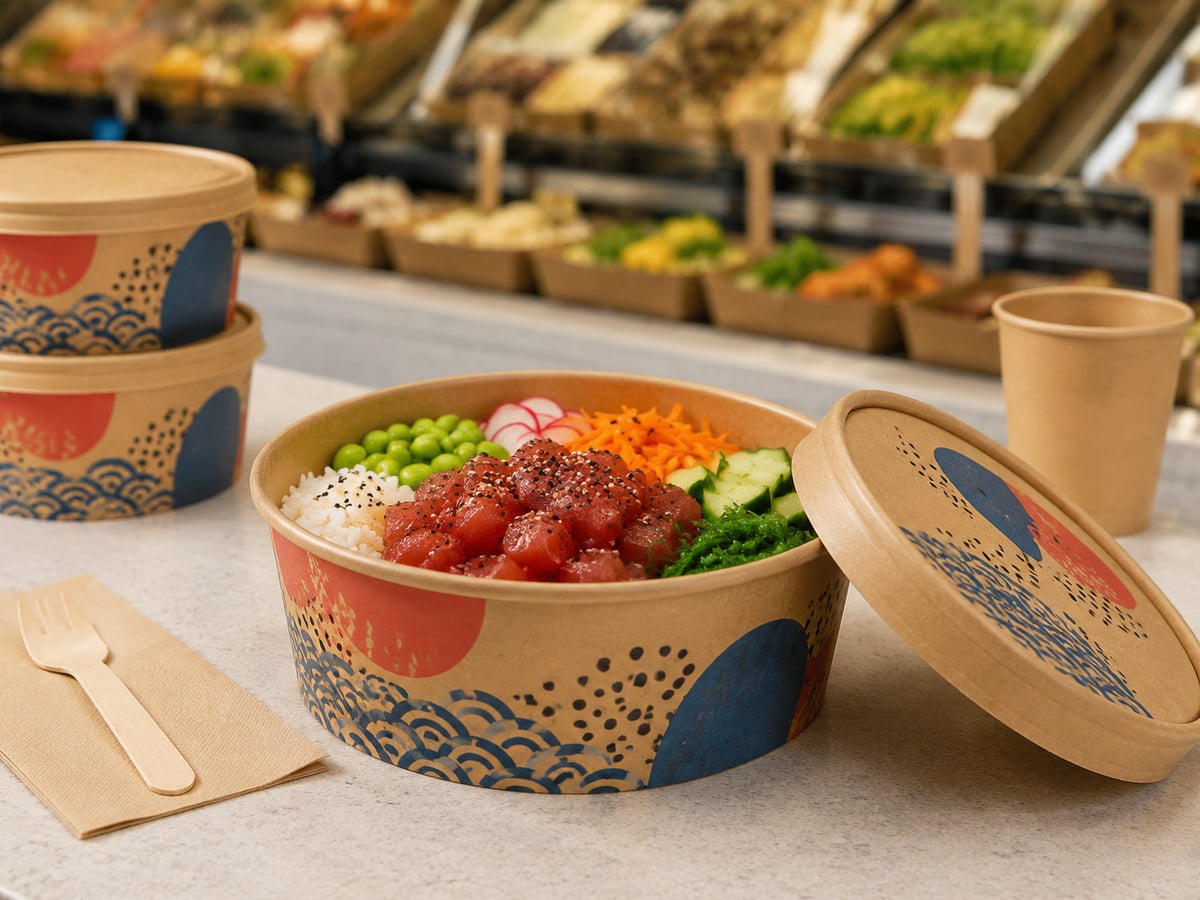
Para las categorías de mayor humedad, como bowls, recipientes con compartimentos y envases para pasta, conviene realizar dos ensayos: uno con el recipiente en posición normal y otro con inclinación moderada. En el segundo se examina si la condensación acumulada encuentra vías de escape en esquinas, uniones o zonas de plegado.
La evolución del mercado está desplazando parte de la demanda desde estructuras simples hacia soluciones con mejor gestión de vapor, barreras funcionales y diseños que equilibran ventilación y conservación de temperatura. El gráfico muestra una distribución orientativa de prioridades técnicas entre 2024 y 2028.
Límites de aceptación y rechazo
Los límites de aceptación deben ser sencillos, medibles y vinculados a la aplicación. “Sin problemas de humedad” no es un criterio válido. En cambio, “cero fugas visibles en 20 muestras”, “sin apertura de pestaña”, “sin transferencia de humedad al papel absorbente” o “deformación inferior a un límite visual acordado” son criterios que el equipo de compras, calidad y producción puede aplicar de forma uniforme.
Los requisitos deben diferenciar defectos críticos, mayores y menores. Una fuga que manche una bolsa de reparto es crítica en un recipiente para caldo. Una ligera ondulación interior sin pérdida de forma puede ser un defecto menor si no afecta a la seguridad, el transporte o la percepción del consumidor. La clasificación evita rechazar lotes por detalles irrelevantes y evita aceptar fallos que generarán reclamaciones.
| Resultado observado | Clasificación | Límite propuesto | Decisión |
|---|---|---|---|
| Fuga al exterior | Crítico | 0 unidades | Rechazo o investigación |
| Apertura de tapa | Crítico | 0 unidades | Rechazo o investigación |
| Base deformada | Mayor | Máximo 1 de 20 | Revisión del lote |
| Transferencia al absorbente | Mayor | 0 para líquidos; 1 para secos | Según aplicación |
| Ondulación interior leve | Menor | Máximo 2 de 20 | Aceptación condicionada |
| Rozado leve de impresión | Menor | Máximo 2 de 20 | Registrar tendencia |
Los límites deben acordarse antes del inicio de la producción. Cuando el comprador solicita una estructura compostable, reciclable o con menor cantidad de material de barrera, debe validar cuidadosamente la compensación entre sostenibilidad y desempeño. El objetivo es seleccionar una solución adecuada para el alimento y la cadena logística, no prometer prestaciones universales para cualquier producto.
Informe de ensayo del proveedor
Un informe útil debe permitir a un comprador de España repetir la prueba y comprender cada resultado. Debe identificar referencia, dimensiones, composición declarada, lote, fecha de fabricación, cantidad ensayada, producto o simulante, peso, temperatura, tiempo, condiciones ambientales, fotografías y conclusión. También debe indicar con claridad si hubo unidades fallidas y qué defecto se observó.
La trazabilidad es especialmente importante cuando la mercancía llega por los puertos de Valencia, Barcelona o Algeciras y se distribuye posteriormente a varios almacenes. Si aparece una reclamación, el comprador debe poder relacionar la caja recibida, el número de lote, el informe de prueba, la orden de fabricación y la fecha de envío.
| Campo del informe | Contenido mínimo | Utilidad para compras |
|---|---|---|
| Identificación | Referencia, lote y fecha | Trazabilidad del producto |
| Muestra | Número de unidades y origen | Valorar representatividad |
| Material | Papel, barrera y estructura | Confirmar especificación |
| Condiciones | Temperatura, humedad y tiempo | Repetir el método |
| Carga | Alimento, simulante y peso | Comparar uso real |
| Conclusión | Aprobado, condicionado o no aprobado | Decidir liberación del lote |
Además de la prueba interna, los compradores pueden nombrar una empresa de inspección independiente antes del envío. Esta opción es valiosa para proyectos con grandes volúmenes, lanzamientos de marca, referencias nuevas o pedidos destinados a múltiples centros de distribución. La inspección debe revisar tanto el desempeño funcional como dimensiones, impresión, embalaje, cantidades y estado de las cajas.
Acción correctiva ante fallos de condensación
Cuando aparece un fallo, la respuesta correcta no es limitarse a reenviar muestras. Debe iniciarse una acción correctiva con contención, análisis de causa, validación de mejora y seguimiento. Primero se identifica el lote afectado y se bloquea la expedición o el uso de existencias cuando exista riesgo. Después se comparan muestras conformes y no conformes, condiciones de fabricación, materias primas, parámetros de formado y condiciones reales de transporte.
Las causas habituales incluyen variación del gramaje de papel, aplicación irregular de barrera, cambios de proveedor de materia prima, temperatura o presión de formado insuficientes, pegado deficiente, pliegues mal alineados y cambios no comunicados en diseño. También puede ocurrir que el envase cumpla una prueba básica, pero que el cliente haya incrementado el peso, la temperatura o el tiempo de reparto sin actualizar la especificación.
Una acción eficaz debe tener responsable, plazo y evidencia. Por ejemplo, si se detecta humedad exterior en recipientes de pasta, la fábrica puede revisar la estructura de la barrera, aumentar el control de sellado, fabricar un lote piloto y repetir el ensayo con el mismo contenido y tiempo. La modificación solo debe liberarse tras demostrar que cumple los límites acordados.
El gráfico refleja que las cocinas de reparto y la restauración rápida presentan habitualmente la mayor exigencia funcional. Los sectores que transportan alimentos con salsa, vapor o caldo deben priorizar pruebas de condensación antes de aprobar diseños visuales o negociar descuentos por volumen.
Fude Packaging: capacidad para envases resistentes a la condensación
Fude Packaging desarrolla envases de papel para compradores internacionales que necesitan equilibrar coste, consistencia, personalización y control funcional. Su capacidad tecnológica incluye selección de materiales, recomendación de revestimientos, validación de estructuras, revisión de líneas de corte, comprobación de compatibilidad entre tapa y recipiente, pruebas de resistencia, inspección visual y evaluación de prototipos con aplicaciones alimentarias.
Desde el punto de vista de fabricación, la empresa opera una fábrica propia de 30.000 m² en Shandong, con líneas automatizadas y capacidad de producción de hasta 120.000 unidades diarias. El control directo sobre impresión, troquelado, formado, inspección, embalaje y expedición permite mantener mayor consistencia entre referencias. Para compradores que consolidan compras, puede producir vasos, bols, cajas de hamburguesa, bandejas, recipientes para ensalada, cajas para noodles y formatos con compartimentos bajo un mismo programa de calidad.
Las soluciones deben elegirse según el alimento. Los compradores pueden revisar los recipientes kraft sostenibles para comida para llevar cuando necesiten una base versátil para platos preparados, o explorar la categoría completa de envases para alimentos de papel para comparar tamaños, cierres y formatos de uso profesional.
En materia de servicio, Fude Packaging ofrece apoyo para selección de producto, adaptación de tamaño, desarrollo de muestras, revisión de diseño gráfico, igualación de color, prototipos funcionales, producción, embalaje de exportación y coordinación documental. Los clientes pueden solicitar muestras blancas, impresas o funcionales antes de confirmar producción. Para España, este proceso facilita la validación previa de medidas, volumen, rigidez, cierre, desempeño ante humedad y presentación de marca.
La empresa cuenta con experiencia exportadora y puede apoyar los procesos habituales de transporte marítimo, carga completa, carga compartida, transporte aéreo y envío urgente de muestras. Para proyectos que llegan a puertos españoles y se redistribuyen en la península o islas, la planificación de embalaje, cubicaje y documentación debe formar parte de la compra, no ser una decisión posterior.
La comparación es orientativa y muestra por qué un proveedor con fabricación integrada puede simplificar el control de cambios. No obstante, el comprador debe solicitar siempre muestras, especificaciones, informes y confirmación por escrito de los criterios de aceptación de cada referencia.
Preguntas frecuentes sobre envases de papel resistentes a la condensación
1. ¿Qué riesgo de fallo mide la resistencia a la condensación?
Mide la capacidad del envase para conservar su estructura y evitar fugas, transferencia de humedad, aperturas y deterioro visual cuando el vapor de alimentos calientes se condensa en el interior. Es especialmente relevante para comida con salsa, arroz, pasta, sopa, noodles, pollo frito y pedidos de reparto.
2. ¿Qué muestras y condiciones deben utilizarse?
Se deben usar muestras de producción o prototipos representativos, tomadas de más de una caja o lote cuando sea posible. El ensayo debe incluir el alimento real o un simulante definido, peso de llenado, temperatura inicial, duración, ambiente, cierre, apilamiento y posición de transporte. Para un servicio de reparto urbano en España, 20 a 30 minutos suele ser un punto de partida práctico, aunque cada operación debe confirmar su propia realidad.
3. ¿Cómo se registran los resultados de forma objetiva?
Mediante una hoja de prueba con identificación de lote, fotos antes y después, temperatura, peso, tiempo, humedad ambiental, observaciones por unidad y decisión final. Los defectos deben clasificarse como críticos, mayores o menores. Las fotografías deben mostrar base, laterales, uniones, cierre y papel absorbente utilizado para detectar microfugas.
4. ¿Qué límite de aceptación debe fijar el departamento de compras?
Depende del alimento y del riesgo. Para recipientes destinados a líquidos, caldos o salsas, el límite habitual debe ser cero fugas y cero aperturas. Para alimentos menos húmedos, puede tolerarse una ondulación interior limitada si no hay pérdida de forma, transferencia exterior ni impacto en el uso. El criterio debe aparecer en la especificación aprobada antes de producir.
5. ¿Con qué frecuencia debe repetirse la prueba?
Debe repetirse en el desarrollo inicial, antes de la primera producción, después de cambios de material, revestimiento, diseño, tamaño o proceso, y de forma periódica durante la producción regular. También debe repetirse tras una reclamación, una incidencia logística o un cambio relevante en el alimento o el tiempo de entrega del cliente.
De cara a 2026 y los años posteriores, la compra de envases en España estará más condicionada por tres factores: materiales con menor impacto ambiental, requisitos de trazabilidad y desempeño real en reparto. La evolución normativa europea y las expectativas de restauración responsable favorecerán soluciones verificadas, con especificaciones claras y pruebas documentadas. Los compradores que homologuen ahora sus criterios de condensación reducirán riesgos al incorporar nuevos materiales, ampliar la venta a domicilio o introducir líneas de comida preparada.
Acerca del autor
Fude Packaging es un fabricante profesional de envases flexibles que presta servicio a marcas globales de alimentos, mayoristas y distribuidores. Nuestro equipo comparte conocimientos prácticos sobre envases personalizados, tecnología de impresión, materiales aptos para alimentos y tendencias de la industria para ayudar a las empresas a construir mejores soluciones de envasado.
Compartir
Product Category
Start Your Project With Fude Today
Artículo relacionado
-

Envases para reparto de comida en España: guía
Los envases para reparto de comida deben elegirse según el comportamiento real del plato durante el transporte: temperatura de salida, peso, presencia de aceite, humedad, salsa, tiempo de espera, apilado, trayecto y manipulación por parte del cliente. Un recipiente que funciona bien para alimentos secos puede fallar con una hamburguesa con salsa, unos noodles calientes o una ensalada con aliño separado.Para una marca de restauración en España, la selección no debería basarse solo en la apariencia o en el precio por unidad. Es necesario evaluar la resistencia al calor, la rigidez bajo carga, el cierre, la compatibilidad con tapa, la barrera antigrasa, la resistencia a la condensación y la presentación al abrir el pedido. La forma más fiable de validar una solución es realizar una prueba con comida real, usando el mismo recorrido de reparto, bolsa térmica, apilado y tiempo de entrega que tendrá el negocio.Antes de confirmar un pedido a gran escala, conviene aprobar muestras, definir criterios medibles y conservar un registro repetible de validación. Por ejemplo: ausencia de fugas tras 45 minutos, tapa cerrada después de agitar el envase, base sin deformación con la carga indicada, impresión legible y sin transferencia de grasa al embalaje exterior.Las marcas que operan en Madrid, Barcelona, Valencia, Sevilla, Málaga, Bilbao o Zaragoza suelen necesitar formatos distintos según la densidad urbana, el radio de entrega y la variedad del menú. En zonas céntricas, una entrega puede tardar menos de 20 minutos; en áreas metropolitanas o pedidos a oficinas, el tiempo total puede superar los 45 minutos. Por ello, el mismo plato puede requerir un envase diferente según el canal de venta.El envase de reparto adecuado protege el alimento, simplifica la operación de cocina y ayuda a mantener la percepción de calidad cuando el cliente abre el pedido. Los formatos de papel, cartón kraft, cartón con recubrimiento funcional y bandejas compartimentadas son especialmente útiles para restauración rápida, cafeterías, cadenas de comida preparada, cocinas fantasma, supermercados con sección lista para consumir y servicios de cáterin.Un buen envase no sustituye la calidad culinaria, pero reduce pérdidas de textura y evita incidencias visibles. Para patatas fritas, la ventilación controlada puede limitar el reblandecimiento. Para arroz con curry, un cierre firme y una base estable reducen el riesgo de fuga. Para ensaladas, una tapa transparente o una estructura alta protege toppings y mejora la presentación. Para bebidas, la precisión entre vaso y tapa es tan importante como el material del vaso.Tipo de menúFormato recomendadoRiesgo principalCaracterística decisivaTiempo habitualHamburguesas y bocadillosCaja plegable con ventilaciónCondensaciónRigidez y salida de vapor20-40 minutosPollo frito y patatasCaja ventilada o bandeja con tapaPérdida de crujienteVentilación equilibrada15-35 minutosArroz, pasta y bowlsBol con tapa ajustadaFuga por movimientoCierre perimetral25-50 minutosEnsaladasBol alto con tapaAplastamiento de toppingsAltura interior útil20-45 minutosNoodles y sopas densasBol reforzado con tapaHumedad y derrameBarrera y ajuste de tapa20-40 minutosMenús completosCaja con compartimentosMezcla de alimentosSeparación interna estable30-60 minutosLa tabla muestra una regla práctica: a mayor contenido de líquido, grasa o vapor, mayor importancia tienen la barrera, el cierre y la resistencia estructural. En cambio, para alimentos secos, el control de ventilación y la preservación de la textura suelen ser los factores prioritarios.Clasificar el menú por comportamiento físico permite evitar decisiones genéricas. Los alimentos secos, como bollería, galletas, sándwiches fríos o wraps, suelen requerir protección frente a aplastamiento y una presentación limpia. Los alimentos grasos, como alitas, pizza, frituras o carne asada, exigen una barrera eficaz contra manchas y transferencia de aceite. Los alimentos con salsa necesitan paredes resistentes, base firme y cierre seguro. Para sopas, ramen, caldos y bebidas, el criterio crítico es evitar fugas durante inclinaciones, vibraciones y apilado.La temperatura también modifica el resultado. Un alimento caliente produce vapor; si el recipiente está demasiado sellado, la condensación puede ablandar productos crujientes. Si está demasiado ventilado, puede bajar la temperatura antes de llegar al cliente. El equilibrio correcto depende del plato, no de una única solución estándar.Comportamiento del alimentoEjemplosMaterial o estructura útilPrueba recomendadaFallo que se debe evitarSecoWraps, panadería, empanadasCaja kraft rígidaPrueba de apiladoDeformación de la tapaGrasoPollo frito, costillas, pizzaCartón con barrera antigrasaContacto con aceite calienteMancha exteriorCon salsa ligeraPasta, albóndigas, curryBol con tapa de ajuste firmeInclinación y agitaciónSalida por el bordeCon salsa abundanteRamen, guisos, noodlesBol reforzado y tapa compatibleRetención de 60 minutosBase blanda o fugaLíquido calienteSopas, caldos, bebidasVaso o bol térmico con tapaVibración y presión leveDerrame por boquillaFrío y húmedoEnsaladas, fruta, pokéBol alto con tapa resistenteCondensación refrigeradaAcumulación de humedadEsta clasificación ayuda al comprador a comunicar requisitos precisos al fabricante. En vez de pedir “un envase para comida”, es mejor indicar: “bol de 750 ml para noodles calientes con caldo, 600 g de carga, trayecto de 40 minutos y tapa que permanezca cerrada en reparto”. Esa información permite seleccionar mejor la gramatura, el recubrimiento, la forma y el sistema de cierre.La duración de la entrega debe formar parte de la especificación. Una comida preparada para recogida inmediata no está sometida al mismo estrés que un pedido de plataforma enviado desde una cocina en un polígono de Valencia a una oficina del centro, o desde un restaurante de Barcelona a un domicilio situado al otro lado de la ciudad.En entregas de menos de 20 minutos, la presentación y la rapidez de montaje pueden dominar la decisión. Entre 25 y 45 minutos, aumentan los riesgos de condensación, pérdida de temperatura, migración de grasa y desplazamiento interno. Por encima de 45 minutos, la prueba real debe ser especialmente exigente e incluir bolsa térmica, varios recipientes apilados y cambios de orientación.var ctx = document.getElementById('graficoCrecimiento').getContext('2d');var graficoCrecimiento = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de envases para reparto',data: [100, 108, 117, 126, 136, 147],borderColor: 'rgb(31, 119, 180)',backgroundColor: 'rgba(31, 119, 180, 0.12)',fill: false,tension: 0.3}]},options: {responsive: false,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: false}}}});El gráfico representa una evolución orientativa de la demanda de envases para reparto en el mercado español. La expansión de pedidos digitales, comida preparada en retail, cocinas de producción centralizada y consumo en oficina favorece la necesidad de soluciones estables, personalizables y aptas para múltiples tipos de menú.La capacidad del envase debe corresponder a la ración real, dejando suficiente espacio para el cierre y evitando que el contenido quede excesivamente suelto. Un bol demasiado grande hace que la comida se desplace durante el reparto; uno demasiado pequeño comprime los ingredientes, dificulta el cierre y empeora la experiencia de apertura.Las porciones individuales funcionan bien con vasos, bols, cajas de almuerzo y bandejas compactas. Los menús combinados requieren compartimentos o varios recipientes coordinados para separar arroz, proteína, guarnición, salsa y postre. Los formatos para compartir necesitan bases más rígidas, tapas resistentes y diseño apilable, especialmente para pedidos familiares de hamburguesas, pollo, comida asiática o tapas.Formato de pedidoCapacidad orientativaConfiguraciónVentaja operativaControl necesarioSnack individual250-450 mlVaso o caja pequeñaMontaje rápidoEvitar sobrellenadoPlato principal individual650-1.000 mlBol o caja de comidaBuena visibilidad de marcaCompatibilidad de tapaMenú con guarnición850-1.200 mlBandeja compartimentadaSepara componentesAltura de cada secciónEnsalada completa750-1.300 mlBol altoProtege toppingsAliño separadoComida para dos personas1.500-2.500 mlCaja rígida o varias unidadesFacilita el repartoResistencia al apiladoPedido familiar2.500 ml o superiorBandejas grandes con tapaReduce número de bultosAsas y estabilidadLa tabla sirve como punto de partida, no como una especificación universal. La capacidad útil depende de la densidad del alimento, de la altura de toppings y de si se incluyen cubiertos, servilletas, salsa o recipientes auxiliares dentro de la bolsa de reparto.En reparto, el envase es el primer elemento físico de la marca que ve el cliente. Una tapa mal ajustada, una caja manchada o un producto aplastado puede afectar a la percepción del restaurante aunque el sabor sea correcto. Por el contrario, un recipiente limpio, firme, fácil de abrir y bien impreso transmite orden, seguridad y atención al detalle.En España, donde las reseñas digitales influyen de forma directa en la repetición de compra, la experiencia de apertura adquiere relevancia comercial. Los restaurantes de comida saludable pueden utilizar bols que muestren capas y color. Las hamburgueserías pueden reforzar su identidad con cajas impresas. Las cafeterías pueden unificar vasos, tapas, portavasos y bolsas con una identidad gráfica coherente.El diseño debe conservar la funcionalidad. Una impresión de alta cobertura necesita verificarse contra roce, grasa y humedad. Los colores de marca deben mantenerse consistentes entre lotes. Los textos obligatorios, iconos de reciclaje o instrucciones de uso deben ser legibles sin saturar la composición visual.var ctx = document.getElementById('graficoDemanda').getContext('2d');var graficoDemanda = new Chart(ctx, {type: 'bar',data: {labels: ['Hamburguesas', 'Comida asiática', 'Ensaladas', 'Pizza', 'Café y bebidas', 'Comida preparada'],datasets: [{label: 'Necesidad relativa de envase especializado',data: [82, 91, 76, 85, 88, 94],backgroundColor: ['rgba(214, 39, 40, 0.75)','rgba(255, 127, 14, 0.75)','rgba(44, 160, 44, 0.75)','rgba(148, 103, 189, 0.75)','rgba(140, 86, 75, 0.75)','rgba(31, 119, 180, 0.75)']}]},options: {responsive: false,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});La comparación refleja que los segmentos con líquidos, calor, múltiples componentes o consumo diferido suelen requerir validación más detallada. La comida preparada y la cocina asiática, por ejemplo, suelen combinar temperatura, salsa, peso y trayectos de duración variable.No existe un único envase apto para todos los alimentos. Una caja ventilada para fritos no debe emplearse para una sopa. Un bol diseñado para ensaladas frías puede no ser adecuado para un guiso a alta temperatura. Un recipiente ligero que funciona en mostrador puede deformarse dentro de una bolsa térmica con otros pedidos encima.Tampoco conviene usar un formato estándar cuando el alimento supera el peso aprobado, tiene huesos o bordes que pueden perforar el material, incluye mucho líquido libre o necesita una barrera concreta frente a aceite. Los platos especialmente delicados, como postres con decoración alta, sushi premium o productos con elementos crujientes, pueden requerir soluciones específicas y separación de componentes.Cuando un menú combina caliente y frío, es preferible separar los recipientes. Poner helado, ensalada o bebida fría junto a comida caliente dentro del mismo formato puede perjudicar ambos productos. Del mismo modo, el aliño, la salsa picante o los caldos deben ir separados cuando afecten a la textura durante el trayecto.La siguiente matriz resume cómo conectar las características del menú con una decisión inicial de compra. Debe complementarse con muestras y pruebas operativas antes de emitir una orden de producción.PlatoTemperaturaHumedad o grasaEnvase inicialEnsayo de aceptaciónHamburguesa doble con patatasCalienteMediaCaja ventilada y bolsa separada30 minutos sin reblandecimiento excesivoPoké con salsa aparteFríoMediaBol alto con tapaToppings intactos tras apiladoRamen con caldoCalienteAltaBol reforzado con tapaSin fugas tras inclinaciónPaella individualCalienteMediaBandeja rígida con tapaBase firme con carga completaPollo frito para compartirCalienteAltaCaja amplia ventiladaSin transferencia visible de aceiteEnsalada con proteínaFríoMediaBol de gran capacidadTapa cerrada y verduras protegidasMenú de arroz y curryCalienteAltaBandeja compartimentadaSin mezcla entre seccionesEsta tabla permite a compras, operaciones y cocina hablar el mismo lenguaje. En lugar de elegir únicamente por catálogo, el equipo puede aprobar una combinación concreta de alimento, peso, recorrido, tapa y condición de entrega.En 2026, la demanda de envases para reparto seguirá evolucionando hacia materiales con menor impacto ambiental, reducción de plástico innecesario, mejor trazabilidad y soluciones compatibles con la normativa del mercado de destino. Para marcas que venden en España, será cada vez más importante elegir materiales documentados, gestionar adecuadamente la información de contacto alimentario y revisar los requisitos relacionados con envases y residuos.La sostenibilidad no debe evaluarse únicamente por el aspecto kraft o por una declaración comercial. La decisión debe contemplar el material base, los recubrimientos, la posibilidad de reciclaje o compostaje según la infraestructura local, el peso por unidad, la eficiencia de transporte y la capacidad de evitar desperdicio alimentario. Un envase que falla y provoca derrames genera costes, residuos y reclamaciones.var ctx = document.getElementById('graficoTendencias').getContext('2d');var graficoTendencias = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Preferencia por soluciones con menor material virgen',data: [32, 38, 45, 53, 62, 69],fill: true,borderColor: 'rgb(44, 160, 44)',backgroundColor: 'rgba(44, 160, 44, 0.22)',tension: 0.35}, {label: 'Preferencia por envases monofunción convencionales',data: [68, 62, 55, 47, 38, 31],fill: true,borderColor: 'rgb(127, 127, 127)',backgroundColor: 'rgba(127, 127, 127, 0.12)',tension: 0.35}]},options: {responsive: false,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});El gráfico de área ilustra un cambio de preferencia: las marcas buscan cada vez más envases que combinen rendimiento, reducción de material, trazabilidad y una comunicación ambiental verificable. También crecen las necesidades de impresión variable, códigos de lote y planificación digital de pedidos para cadenas con varios puntos de venta.Fude Packaging desarrolla envases para comida preparada combinando selección de materiales, impresión, troquelado, formado, control dimensional y ensayos funcionales. Su laboratorio interno permite revisar aspectos prácticos como resistencia a la grasa, comportamiento frente a temperatura, capacidad, rigidez, ajuste de tapa y rendimiento con alimentos reales.Para proyectos personalizados, el proceso puede incluir revisión de diseño gráfico, comprobación de línea de corte, adaptación de tamaños, recomendación de material y coincidencia de color Pantone. Antes de producción masiva, los compradores pueden valorar una muestra blanca, una muestra impresa o una muestra funcional. Esto reduce el riesgo de detectar problemas de estructura, color o montaje cuando el pedido ya está fabricado.La documentación de contacto alimentario y los sistemas de calidad deben revisarse según el uso previsto y el país de comercialización. Fude Packaging puede orientar sobre materiales y documentación vinculada a requisitos como FDA, EC 1935/2004, FSC, ISO 9001, LFGB y opciones de compostabilidad reconocida cuando el proyecto lo requiera.Con más de 20 años de experiencia, una base de producción propia de 30.000 m² en Shandong y capacidad automatizada de hasta 120.000 unidades diarias, Fude Packaging puede atender programas de compra para distribuidores, cadenas de restauración, importadores y marcas de comida preparada. La fabricación interna facilita un control más directo desde la materia prima hasta la inspección, el embalaje y la expedición.Su gama incluye vasos de papel, bols, cajas para hamburguesas, cajas kraft para comida, recipientes para ensaladas, cajas para noodles, bandejas y envases con compartimentos. Para compradores españoles que consolidan pedidos en puertos como Valencia, Barcelona o Algeciras, trabajar con un proveedor que reúna varias categorías puede simplificar la gestión de calidad, la coordinación de diseños y la planificación de carga.Criterio de comparaciónProveedor sin fabricación propiaFude PackagingImpacto para el compradorControl de producciónDependiente de tercerosProducción propiaMayor visibilidad de procesoGama de productosPuede estar fragmentadaVasos, bols, cajas y bandejasMenos proveedores que coordinarPruebas funcionalesVariable según intermediarioLaboratorio internoValidación previa más claraPersonalizaciónLimitada por catálogoOpciones OEM y ODMMayor adaptación de marcaSeguimiento de loteInformación dispersaTrazabilidad por loteGestión de incidencias más ágilPlanificación de pedidosCapacidad cambianteProgramación de producciónMejor continuidad de suministrovar ctx = document.getElementById('graficoComparacion').getContext('2d');var graficoComparacion = new Chart(ctx, {type: 'bar',data: {labels: ['Personalización', 'Control de lote', 'Pruebas', 'Capacidad', 'Soporte exportador', 'Variedad'],datasets: [{label: 'Fude Packaging',data: [92, 90, 88, 94, 89, 91],backgroundColor: 'rgba(75, 192, 192, 0.75)'}, {label: 'Compra fragmentada orientativa',data: [62, 55, 58, 64, 60, 57],backgroundColor: 'rgba(255, 159, 64, 0.75)'}]},options: {responsive: false,maintainAspectRatio: false,plugins: {legend: {display: true}},scales: {y: {beginAtZero: true, max: 100}}}});La comparación es orientativa y resume una ventaja habitual de la fabricación integrada: una marca puede controlar mejor el resultado cuando el desarrollo, la producción, la inspección y la preparación para exportación están coordinados bajo un mismo programa de aprobación.Fude Packaging presta apoyo a compradores internacionales desde la definición del producto hasta la expedición. El equipo puede aclarar el tipo de alimento, temperatura, volumen de pedido, destino, requisitos de marca, calendario y modalidad de envío antes de preparar una propuesta. Puede consultar el catálogo de envases para alimentación para identificar formatos de vasos, cajas, bandejas y bols adecuados para reparto.Para proyectos con impresión o estructura específica, los servicios de personalización permiten avanzar desde el diseño hasta muestras y validación previa. Los pedidos estándar pueden programarse normalmente en aproximadamente 7 a 15 días, según el producto, el nivel de personalización y el volumen. También se admite coordinación para reposiciones programadas, algo especialmente útil para distribuidores y grupos con varias tiendas.La experiencia de exportación abarca envío marítimo, aéreo, carga completa, carga compartida y muestras urgentes. Para clientes que importan a España, es importante planificar con antelación la consolidación, el embalaje exterior, los documentos comerciales y el puerto de entrada. La proximidad de centros logísticos en Madrid, Zaragoza, Valencia y Barcelona puede influir en la cantidad mínima de seguridad que una marca debe mantener en almacén.Puede conocer mejor la trayectoria industrial de la empresa en Fude Packaging y solicitar una recomendación de formato o muestra mediante el equipo de contacto especializado.Una hamburguesería con reparto nocturno en Madrid puede necesitar una caja que conserve la estructura del pan, limite la condensación y permita transportar patatas por separado. En este caso, la validación debe incluir una hamburguesa completa, salsa, trayecto de al menos 30 minutos y apilado con bebidas.Una cadena de comida asiática en Barcelona puede requerir bols para arroz, noodles y sopa, con varias capacidades y una tapa compatible para cada diámetro. El riesgo más alto suele estar en los platos con caldo y en la confusión de tapas entre formatos visualmente similares. La solución es aprobar códigos, dimensiones y ensayos de cierre para cada referencia.Un distribuidor de envases en Valencia puede consolidar cajas para hamburguesas, recipientes para ensaladas, vasos de bebida y bandejas de menú en un solo programa de compra. Al concentrar categorías compatibles, puede mejorar la ocupación del contenedor y reducir variaciones de color o calidad entre proveedores. En Málaga o Alicante, los negocios de hostelería estacional pueden beneficiarse además de una programación escalonada de reposiciones.En todos estos casos, el precio por unidad es solo una parte de la decisión. La pérdida por fuga, una reseña negativa, un reenvío de pedido o una rotura en ruta puede superar ampliamente el ahorro conseguido con un envase no validado.Los proveedores locales ofrecen ventajas como disponibilidad rápida, pedidos pequeños y comunicación inmediata. Son una opción útil para urgencias, pruebas iniciales o referencias estándar. Sin embargo, una marca con alto consumo, formatos personalizados o necesidades de impresión puede necesitar complementar la compra local con fabricación directa para controlar costes, continuidad y diferenciación.La importación requiere una planificación profesional: previsión de demanda, verificación documental, aprobación de muestras, cantidades de seguridad, revisión de embalaje para transporte marítimo y coordinación de llegada. Para grandes programas, los puertos de Valencia, Barcelona, Bilbao y Algeciras son puntos relevantes de entrada, mientras que Madrid y Zaragoza destacan por su conectividad logística interior.La mejor estrategia suele ser híbrida: mantener una reserva local para contingencias y establecer un programa directo de producción para referencias de alto volumen, formatos exclusivos y campañas de marca. Esta combinación reduce riesgos sin renunciar a la personalización ni a la eficiencia de compra.Sí, siempre que el formato se seleccione de acuerdo con el alimento concreto. Los productos calientes necesitan gestionar vapor y temperatura; los grasos requieren barrera antigrasa; los alimentos con salsa necesitan cierre y rigidez; los fríos requieren protección frente a condensación y aplastamiento. No debe suponerse que un mismo recipiente funcionará igual con todos los platos.Se debe probar la temperatura real de envasado y el tiempo máximo habitual de entrega, añadiendo un margen de seguridad. Si el tiempo medio es de 30 minutos, es razonable ensayar entre 40 y 45 minutos. La prueba debe reproducir bolsa térmica, apilado, movimiento y la carga real del alimento.Se llena el envase con la porción real, se cierra con la tapa correspondiente y se somete a inclinación, agitación suave, espera y apilado. Para grasa, se revisan la base, las esquinas, las uniones y el embalaje exterior después del tiempo de retención. Los resultados deben anotarse con fecha, lote de muestra y condición de prueba.El mejor tamaño es el que contiene la ración sin comprimirla ni dejar exceso de espacio. La forma depende del menú: los bols altos funcionan bien para ensaladas y bowls; las cajas anchas para hamburguesas y fritos; las bandejas compartimentadas para menús con guarniciones; los recipientes profundos para salsas, curry, ramen y guisos.Debe incluir comida recién preparada, peso real, tapa definitiva, bolsa de transporte, posición habitual de reparto, apilado con otros productos y el recorrido o una simulación equivalente. También se recomienda comprobar facilidad de apertura, apariencia al llegar, temperatura percibida, manchas externas, estabilidad de impresión y satisfacción de una persona que no haya participado en la preparación.Conviene conservar la ficha técnica aprobada, fotografías de la muestra, dimensiones, capacidad, material, color, diseño de impresión, código de tapa compatible, condiciones de ensayo, resultados, fecha de aprobación y persona responsable. Este registro facilita repetir el resultado correcto en futuras reposiciones y resolver diferencias entre lotes. -
Coste del envase por comida: guía práctica para España
El coste del envase por comida no es simplemente el precio indicado en una factura de vasos, bandejas o cajas. Para un restaurante, una cadena de comida preparada, una empresa de reparto o un distribuidor en España, el coste real debe incorporar todos los gastos necesarios para que el envase llegue, se almacene, se utilice correctamente y proteja la comida hasta el cliente final.La fórmula práctica es:Coste total por comida = (coste del producto + coste fijo prorrateado + flete + descarga + almacenamiento + embalaje secundario + merma + defectos + obsolescencia) ÷ comidas servidasUna oferta aparentemente barata puede ser más cara si exige pedidos mínimos elevados, ocupa demasiado espacio, genera filtraciones, necesita bolsas adicionales o presenta una tasa elevada de rechazo. Por ello, los equipos de compras y operaciones deben validar la especificación con muestras, criterios de aceptación medibles y un registro de aprobación repetible.Antes de aprobar una compra, confirme como mínimo la capacidad útil, resistencia al calor, compatibilidad con tapa, impermeabilidad, resistencia a grasa, apilabilidad, calidad de impresión, composición del material, documentación de contacto alimentario y comportamiento durante el transporte de última milla. En ciudades como Madrid, Barcelona, Valencia, Sevilla o Bilbao, donde los costes de alquiler y almacenaje pueden ser significativos, un envase más compacto puede generar ahorro incluso si su precio de fábrica es ligeramente superior.Elemento de costeQué incluyeForma de cálculoRiesgo si se omitePrecio unitarioVaso, bol, caja, tapa o bandejaPrecio de compra ÷ unidadesComparación incompletaPreparaciónMolde, plancha, prueba y ajuste de diseñoCoste único ÷ volumen previstoMargen inflado en pedidos cortosFleteMarítimo, terrestre, seguro y despachoLogística total ÷ unidades recibidasOferta de origen engañosaAlmacenajeEspacio, manipulación y seguroCoste mensual ÷ consumo mensualExceso de inventarioMermaRoturas, contaminación o uso incorrectoCoste unitario × porcentaje de mermaDesviación operativaDefectosFugas, tapas flojas, impresión incorrectaCoste de reemplazo y reclamacionesDevoluciones y pérdida de reputaciónObsolescenciaCambios de carta, marca o normativaStock inutilizable ÷ unidades consumidasInventario sin salidaEsta tabla convierte un precio de compra en una visión de coste completo. Es particularmente útil al comparar proveedores locales con alternativas importadas a través de los puertos de Valencia, Barcelona o Algeciras.El primer paso consiste en definir qué significa “envase” para cada operación. Para un café de especialidad, puede ser vaso, tapa, funda y agitador. Para una cocina de reparto, puede incluir bol, tapa, precinto de seguridad, bolsa de transporte, cubiertos, servilleta y separador térmico. En una empresa de platos preparados refrigerados, el alcance puede añadir film, etiqueta, caja de agrupación y palé.La unidad de análisis debe coincidir con la decisión empresarial. Si se venden menús completos, calcule el coste por menú. Si una comida lleva dos recipientes, una tapa y una bolsa, no basta con asignar el coste de uno de los recipientes. Si el pedido medio contiene 1,6 platos, conviene medir también el coste por pedido de cliente.En España, la presión sobre los márgenes del reparto a domicilio ha hecho que muchas marcas revisen el embalaje secundario. Una bolsa más resistente puede evitar la entrega de un pedido dañado; aunque cueste unos céntimos más, puede reducir reembolsos, reposiciones y valoraciones negativas.Defina además el horizonte del cálculo. Para compras mensuales de producto estándar, puede utilizarse un coste medio mensual. Para campañas estacionales, aperturas de restaurantes o envases personalizados, resulta más fiable analizar el coste por campaña, incluyendo el posible inventario sobrante al cierre.Separar los costes permite entender por qué una cotización cambia con el volumen. Los costes variables aumentan con cada unidad producida: cartón, recubrimiento, tinta, mano de obra, tapa y embalaje de expedición. Los costes fijos o semivariables se reparten entre el pedido: preparación de máquina, ajuste de impresión, inspección inicial y manipulación documental. Los costes únicos aparecen una sola vez, como desarrollo estructural, molde, troquel, diseño técnico o prueba de color.Para un proyecto de marca propia, el coste único no debe cargarse por completo al primer pedido si la previsión comercial contempla varias reposiciones. Debe prorratearse de forma prudente sobre el volumen que tenga una probabilidad razonable de consumo. Una previsión demasiado optimista reduce artificialmente el coste teórico por unidad y oculta el riesgo de obsolescencia.Tipo de costeEjemplosCuándo apareceTratamiento recomendadoVariable directoCartón, recubrimiento, tapaEn cada unidadAsignar por unidadVariable de embalajeCaja exterior, separador, filmEn cada caja expedidaConvertir a coste unitarioFijo de producciónAjuste de máquina y arranquePor orden de fabricaciónProrratear por pedidoÚnico de desarrolloTroquel, molde, revisión técnicaInicio del proyectoProrratear por volumen previstoÚnico de diseñoAdaptación gráfica y prueba de colorAntes de imprimirRegistrar por referenciaLogístico fijoDocumentación, gestión aduaneraPor envíoDistribuir entre unidades recibidasCoste de inventarioEspacio, capital inmovilizadoDurante el almacenamientoMedir por mes y rotaciónLa explicación clave es sencilla: cuanto mayor es el volumen real consumido, menor suele ser el coste fijo por comida. Sin embargo, aumentar el pedido solo es rentable si la empresa tiene capacidad de almacenaje, previsión de consumo estable y bajo riesgo de cambio de diseño, receta o regulación.Conviene usar tres indicadores complementarios. El coste por envase sirve para controlar la compra. El coste por comida refleja el impacto real en el escandallo. El coste por pedido es el indicador más útil para plataformas de reparto, cocinas centrales y marcas con varios platos por entrega.Ejemplo: una operación compra un bol con tapa por 0,145 €, una bolsa por 0,055 €, una etiqueta por 0,012 € y un separador por 0,018 €. Si una comida usa todos estos elementos, el coste base es 0,230 €. Si el pedido promedio contiene 1,5 comidas y solo una bolsa, el coste por pedido no es 0,345 €, sino 0,145 × 1,5 + 0,012 × 1,5 + 0,018 × 1,5 + 0,055 = 0,3175 €, antes de transporte y merma.Esta diferencia importa cuando se negocian tarifas de reparto, promociones o precios de menú. Los restaurantes que utilizan un único coste de “packaging” para todo el catálogo suelen subestimar los platos que requieren doble recipiente, tapa ventilada, bolsa reforzada o protección adicional.Formato de ventaComponentes habitualesCoste base estimadoUnidad adecuada de controlCafé para llevarVaso, tapa y funda0,11 € a 0,24 €Bebida servidaEnsalada individualBol, tapa, cubiertos y etiqueta0,18 € a 0,39 €ComidaHamburguesaCaja, papel antigrasa y bolsa0,16 € a 0,34 €PedidoMenú asiáticoBol, tapa, salsa y bolsa0,25 € a 0,52 €Comida y pedidoMenú con compartimentosBandeja, tapa, cubiertos y precinto0,31 € a 0,68 €Menú completoPlato refrigeradoBandeja, film, etiqueta y caja0,28 € a 0,61 €Unidad vendidaPedido familiarVarios recipientes y bolsa reforzada0,70 € a 1,50 €Pedido de clienteLos rangos son orientativos y varían según gramaje, tratamiento barrera, cantidad, personalización y origen logístico. Deben sustituirse por datos del proveedor y consumos propios antes de tomar una decisión financiera.El flete debe calcularse sobre las unidades realmente utilizables recibidas, no sobre las unidades despachadas por el proveedor. Si llegan 100.000 unidades, pero 1.500 presentan daños de transporte o no superan el control de calidad, el coste logístico debe repartirse entre 98.500 unidades aptas.Para importaciones, incorpore transporte interior desde el puerto hasta el almacén. Una carga que entra por Valencia y se distribuye a Madrid, Zaragoza y Málaga tendrá un coste diferente de una carga que entra por Barcelona para abastecer Cataluña y Baleares. También deben considerarse seguro, aranceles aplicables, gestión documental, inspección y posibles demoras.El almacenaje no es un coste abstracto. Puede medirse mediante el coste por posición de palé, metros cúbicos ocupados, personal de manipulación, seguros y capital inmovilizado. Los envases ligeros suelen ocupar mucho volumen; por eso, la eficiencia de apilado y el número de unidades por caja pueden afectar de forma notable al coste por comida.La merma debe basarse en datos internos. Empiece con una provisión conservadora y revísela cada mes. Una empresa puede registrar 1 % de daños en recepción, 0,8 % de pérdidas en almacén y 1,5 % de errores operativos. En conjunto, el impacto no es 3,3 % si se aplica de forma secuencial, sino ligeramente superior.var contextoCrecimiento = document.getElementById('graficoCrecimiento').getContext('2d');new Chart(contextoCrecimiento, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice de demanda de envases para comida preparada en España',data: [100, 106, 113, 121, 129, 137],borderColor: 'rgb(37, 99, 235)',backgroundColor: 'rgba(37, 99, 235, 0.12)',fill: false,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico muestra una proyección orientativa del crecimiento de la demanda ligada a comida preparada, reparto, conveniencia y consumo fuera del hogar. Una demanda creciente favorece la planificación de contratos de suministro, pero también exige controlar capacidad, plazos de reposición y niveles de stock de seguridad.Ignorar el embalaje secundario genera errores frecuentes. Una caja de hamburguesa puede tener un coste bajo, pero requerir una bolsa de alta resistencia, un adhesivo de seguridad y un separador para evitar que el pedido llegue deformado. Si el análisis solo considera la caja, el margen del canal de entrega parecerá mejor de lo que realmente es.Considere una operación que sirve 600.000 comidas al año. Si subestima el coste de embalaje secundario y merma en solo 0,035 € por comida, la desviación anual alcanza 21.000 €. Si además un envase con fuga causa compensaciones equivalentes a 0,015 € por pedido, el coste oculto puede aumentar varios miles de euros más.Las consecuencias no son solo financieras. Los fallos de envase pueden afectar temperatura, textura, presentación e higiene percibida. En categorías como ramen, poke, ensaladas con aliño, arroces, hamburguesas y platos con salsa, el rendimiento funcional debe formar parte de la especificación y no tratarse como una incidencia aislada.Coste ignoradoEjemplo por comidaImpacto anual a 600.000 comidasMedida correctivaBolsa secundaria0,025 €15.000 €Incluir por pedidoMerma de almacén0,008 €4.800 €Controlar inventarioRotura en transporte0,006 €3.600 €Revisar embalaje exteriorDefecto de tapa0,012 €7.200 €Ensayo de ajusteProducto obsoleto0,010 €6.000 €Reducir lotes de transiciónReembolso al cliente0,015 €9.000 €Analizar causa raízError de impresión0,009 €5.400 €Aprobar prueba impresaLa tabla evidencia por qué la compra debe coordinarse con operaciones, finanzas, calidad y marketing. El departamento de compras puede reducir el precio unitario, pero si la nueva especificación incrementa devoluciones o residuos, el resultado global será negativo.Un buen modelo compara al menos tres escenarios: volumen bajo, volumen objetivo y volumen alto. También debe comparar especificaciones: estándar sin impresión, impresión de marca, material con mayor resistencia, solución con compartimentos, tapa más segura o alternativa con características ambientales reforzadas.En 2026, las empresas españolas deberán seguir adaptándose a cambios en políticas de residuos, trazabilidad de materiales, información ambiental y expectativas de los consumidores. La sostenibilidad debe evaluarse junto con el rendimiento: un envase con menos material no es automáticamente más eficiente si exige una segunda bolsa, se deforma o aumenta las pérdidas de comida.La digitalización también está cambiando la gestión. Los códigos de lote, los registros de aprobación digital, los sistemas de previsión de demanda y la integración de inventario permiten identificar qué referencia genera más desperdicio, qué centro consume por encima del estándar y qué proveedor mantiene mejor consistencia entre lotes.var contextoDemanda = document.getElementById('graficoDemanda').getContext('2d');new Chart(contextoDemanda, {type: 'bar',data: {labels: ['Restauración rápida', 'Cocinas de reparto', 'Cafeterías', 'Platos preparados', 'Cáterin', 'Supermercados'],datasets: [{label: 'Demanda relativa de envases por sector',data: [88, 94, 72, 81, 58, 76],backgroundColor: ['#2563eb', '#0f766e', '#d97706', '#7c3aed', '#dc2626', '#0891b2']}]},options: {responsive: true, maintainAspectRatio: false}});Este gráfico ayuda a priorizar categorías. Las cocinas de reparto suelen exigir alta resistencia, apilabilidad y control de fugas; las cafeterías priorizan velocidad de servicio, aislamiento y compatibilidad entre vaso y tapa; los supermercados valoran presentación, etiquetado y estabilidad en cadena de frío.var contextoTendencias = document.getElementById('graficoTendencias').getContext('2d');new Chart(contextoTendencias, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Peso de especificaciones funcionales y sostenibles',data: [34, 41, 49, 57, 65, 72],borderColor: 'rgb(5, 150, 105)',backgroundColor: 'rgba(5, 150, 105, 0.24)',fill: true,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});La tendencia prevista refleja que las decisiones de compra incorporan cada vez más criterios de reciclabilidad, contenido de fibra certificada, compostabilidad cuando sea adecuada, reducción de material, trazabilidad y rendimiento técnico. La selección correcta depende del canal de uso, la infraestructura local de gestión de residuos y las obligaciones aplicables al producto.El resultado del modelo debe convertirse en un plan de acción. Si el mayor coste procede del flete, la prioridad puede ser mejorar la densidad de carga, consolidar referencias o ajustar el puerto de entrada. Si el problema es la merma, conviene revisar el embalaje exterior, la forma de apilado y la formación del personal. Si los defectos son elevados, la negociación debe centrarse en especificación, inspección, tolerancias y reposición, no solo en un descuento unitario.Las mejores negociaciones se apoyan en datos compartidos. Solicite una ficha técnica, dimensiones de caja, unidades por palé, peso bruto, tolerancias de capacidad, pruebas de fugas, resistencia térmica, composición del material, condiciones de almacenamiento y procedimiento de reclamación. Establezca un nivel de calidad aceptable y defina cómo se documentará cada lote.Para una empresa que importa, también es recomendable comparar condiciones de entrega y no únicamente precios de origen. El coste puesto en almacén de España permite comparar de manera más justa alternativas de fabricación nacional, europea o asiática.Prioridad detectadaSeñal en el modeloAcción de negociaciónIndicador de seguimientoPrecio alto de unidadCoste directo superior al objetivoRevisar volumen y estructuraPrecio por mil unidadesFlete elevadoLogística supera el presupuestoMejorar cubicaje y consolidaciónCoste por unidad entregadaMucho stockRotación lentaProgramar entregas parcialesDías de inventarioMerma excesivaDiferencia entre compra y consumoReforzar embalaje y controlPorcentaje de mermaDefectos de productoReclamaciones frecuentesFijar pruebas y toleranciasTasa de rechazoObsolescenciaReferencias sin salidaReducir pedidos de transiciónValor de stock bloqueadoDiseño ineficienteExceso de componentesUnificar formatos y tapasComponentes por pedidoUna negociación eficaz no persigue el precio más bajo en papel; busca el coste total más bajo con un nivel de servicio, calidad y cumplimiento verificable.Fude Packaging trabaja con compradores internacionales que necesitan equilibrar coste, funcionalidad, personalización y continuidad de suministro. Su capacidad tecnológica incluye laboratorio interno, control de materiales, revisión de artes finales, comprobación de troqueles, opciones de prueba digital, muestra blanca y prueba impresa previa a producción. Estas etapas reducen el riesgo de aprobar un envase que parezca correcto visualmente pero no funcione con la comida real.Desde el punto de vista de fabricación, la empresa opera una base propia de 30.000 m² en Shandong, con líneas automatizadas y capacidad de hasta 120.000 unidades diarias. Produce internamente vasos, bols, cajas, bandejas, recipientes para ensalada, envases para fideos, cajas para hamburguesas y formatos de comida con compartimentos. Para compradores que desean consolidar categorías, esta amplitud puede simplificar compras, estandarizar impresión y mejorar la utilización de contenedores.En materia de servicio, Fude Packaging ofrece apoyo para pedidos programados, muestras, personalización y coordinación de documentación de exportación. Su experiencia con más de 500 clientes empresariales ayuda a estructurar proyectos para cadenas de restauración, distribuidores, importadores, minoristas y marcas de comida preparada. Puede conocer las categorías disponibles en envases alimentarios para restauración y revisar opciones de desarrollo en sus servicios de personalización y soporte.Para el mercado español, la validación debe considerar el destino final, el tipo de alimento, la temperatura de servicio, la ruta logística y los requisitos documentales aplicables. La trazabilidad por lote, las pruebas de rendimiento y la inspección antes de expedición ayudan a reducir riesgos cuando el producto viaja a través de centros logísticos y puertos europeos.var contextoComparacion = document.getElementById('graficoComparacion').getContext('2d');new Chart(contextoComparacion, {type: 'bar',data: {labels: ['Capacidad de personalización', 'Control de calidad', 'Variedad de formatos', 'Trazabilidad', 'Soporte de pedidos programados'],datasets: [{label: 'Proveedor con capacidad integral',data: [92, 90, 95, 88, 86],backgroundColor: 'rgba(37, 99, 235, 0.78)'}, {label: 'Proveedor centrado solo en precio',data: [54, 48, 45, 42, 39],backgroundColor: 'rgba(148, 163, 184, 0.78)'}]},options: {responsive: true, maintainAspectRatio: false}});La comparación ilustra por qué la evaluación de proveedores debe incorporar capacidad técnica, consistencia, documentación y servicio, además del precio. Puede consultar el enfoque de la empresa en la presentación de Fude Packaging y solicitar una propuesta adaptada mediante contacto con el equipo comercial.¿Qué costes deben incluirse en el coste del envase por comida?Incluya el precio de cada componente, costes de preparación, flete, seguro, manipulación, almacenamiento, embalaje secundario, mermas, defectos, devoluciones, obsolescencia y, cuando proceda, costes de inspección y documentación. El alcance exacto depende de si se mide por producto, comida o pedido.¿Cómo se asignan los costes únicos?Divida los costes de molde, troquel, desarrollo, diseño técnico y prueba de impresión entre un volumen de consumo realista. Si el diseño puede cambiar pronto, use un horizonte más corto para evitar infravalorar el riesgo de inventario sobrante.¿Cómo se convierten flete y almacenaje a coste unitario?Divida el coste logístico total entre las unidades aptas recibidas. Para almacenaje, sume alquiler, manipulación, seguros y coste financiero del stock durante el periodo, y divídalo entre las unidades consumidas en ese mismo periodo.¿Cómo se incluyen mermas y defectos?Registre pérdidas por recepción, almacenamiento y uso. Aplique el porcentaje histórico al coste completo de compra y logística. Para defectos funcionales, añada también reemplazos, reembolsos, nueva entrega y horas operativas asociadas a reclamaciones.¿Qué escenarios debe comparar la dirección?Compare al menos un escenario de volumen bajo, objetivo y alto; una especificación básica frente a una reforzada; compra local frente a importación con coste puesto en almacén; y pedido grande frente a entregas programadas. Añada sensibilidad a flete, tipo de cambio, merma y ritmo de consumo.¿Qué criterio de aceptación debe quedar documentado?El registro debería incluir referencia, fotografías aprobadas, dimensiones, gramaje o material, color, tolerancia de impresión, capacidad, resistencia a grasa, prueba de fugas, compatibilidad con tapa, unidades por caja, método de muestreo, fecha de aprobación y responsables. -
Calibre y gramaje de cartón: guía B2B para España
Una evaluación fiable del calibre y gramaje del cartón para envases exige un método repetible: muestras controladas, acondicionamiento de humedad, alimento real o simulante, temperatura, duración, carga, criterios visuales y límites de aprobación. El resultado no debe quedarse en una prueba puntual; debe incorporarse a la especificación aprobada, al plan de inspección de entrada y al acuerdo de calidad con el proveedor.Para compradores de restauración, distribución, catering, comida preparada y marcas de venta minorista en España, el gramaje indica la masa del cartón por metro cuadrado, mientras que el calibre expresa su espesor. Ambos valores se relacionan, pero no son equivalentes. Dos cartones de 300 g/m² pueden tener calidades muy diferentes: uno puede ser más grueso, rígido y apto para apilado; otro puede ser más compacto, liso o resistente a la impresión, pero flexionar antes bajo carga.La decisión correcta no consiste en pedir “más gramaje” de forma automática. El comprador debe definir el comportamiento necesario para el producto final: rigidez de una caja de hamburguesa, resistencia a grasa de una bandeja, estabilidad de un bol de ensalada, aislamiento de un vaso para café o capacidad de apilamiento de un envase para reparto. En Madrid, Barcelona, Valencia, Sevilla, Málaga y Bilbao, los operadores de entrega a domicilio afrontan recorridos, tiempos de espera y temperaturas que pueden convertir una pequeña variación de material en una reclamación recurrente.El método recomendado combina cinco controles: medición de gramaje, medición de calibre, verificación de densidad aparente, ensayo funcional del envase convertido y revisión documental del lote. Así se evita aprobar un cartón que cumple nominalmente con los gramos por metro cuadrado, pero que falla en compresión, deformación, fugas, absorción de grasa o pérdida de forma.VariableQué mideUnidad habitualRiesgo si varíaControl recomendadoGramajeMasa por superficieg/m²Menor resistencia potencial y percepción de baja calidadPesada de probetas normalizadasCalibreEspesor del cartónµm o mmFlexión, mal apilado o cierre deficienteMicrómetro de presión controladaDensidad aparenteRelación entre gramaje y calibreg/cm³Material demasiado compacto o excesivamente porosoCálculo a partir de dos medicionesRigidezResistencia a la flexiónmN·m o valor internoColapso lateral del envaseEnsayo de flexión por direcciónResistencia a compresiónCapacidad de soportar cargaN o kgfDeformación durante transportePrueba sobre envase formadoAbsorción y barreraRespuesta frente a humedad, grasa o vaporResultado funcionalManchas, delaminación o fugasContacto con producto o simulanteLa tabla anterior muestra por qué el gramaje no puede aprobarse de manera aislada. Un valor de g/m² puede ser correcto y, aun así, producir una caja poco rígida si el calibre, la estructura de fibras, el sentido de máquina, el recubrimiento o el proceso de conversión no están controlados.El principal riesgo de compra aparece cuando se acepta una sustitución de material basándose solamente en gramaje. Un proveedor puede mantener el peso del cartón y modificar su espesor, mezcla de fibras, humedad, recubrimiento o tratamiento superficial. El resultado puede afectar al rendimiento en máquinas de formado, a la calidad de impresión, al acoplamiento con tapas y a la experiencia del consumidor.En envases alimentarios, el fallo raramente se limita a una cifra de laboratorio. Una caja para fritos puede abrirse por pérdida de rigidez tras absorber vapor; un recipiente para pasta puede ablandarse en su base; una caja para hamburguesas puede deformarse al apilarse en la mochila de reparto; un vaso puede transmitir demasiado calor a la mano. Para compradores españoles que sirven comida caliente y húmeda, es esencial simular el uso real en lugar de inspeccionar únicamente láminas planas.Los sectores con mayor exposición son las cadenas de restauración rápida, cocinas fantasma, estaciones de servicio, supermercados con comida preparada, empresas de catering, cafeterías, festivales y distribuidores de envases. La presión es superior en campañas de verano, periodos turísticos y eventos de gran volumen, cuando la rotación es alta y una variación de lote puede afectar a miles de unidades.Desde la perspectiva tecnológica, un fabricante fiable debe disponer de laboratorio interno para comprobar materias primas, espesor, gramaje, rigidez, comportamiento frente a carga y desempeño del envase terminado. Fude Packaging utiliza controles de materiales y pruebas de rendimiento para verificar la consistencia desde la selección del papel hasta la inspección final. Para un proyecto dirigido a España, esta capacidad permite adaptar el material al alimento, a la temperatura de servicio y a la ruta logística prevista.var ctx = document.getElementById('graficoCrecimiento').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de envases rígidos para comida preparada',data: [100, 107, 115, 123, 132, 141],borderColor: 'rgb(38, 126, 83)',backgroundColor: 'rgba(38, 126, 83, 0.15)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});El gráfico refleja una tendencia indicativa de crecimiento de la demanda de envases con desempeño estructural verificable. La expansión de comida preparada, reparto y formatos sostenibles incrementa la importancia de definir correctamente el equilibrio entre calibre, gramaje y barrera funcional.La muestra debe representar el lote y la realidad del producto. Para un control rutinario, conviene tomar unidades de diferentes posiciones de la bobina, resma, palé o turno de producción. No es prudente medir únicamente las primeras hojas accesibles, porque la variación puede concentrarse entre bordes, centro de bobina, cambios de rollo o ajustes de máquina.Como criterio práctico para compras B2B, un lote de cartón puede evaluarse con al menos diez probetas para gramaje y calibre, repartidas entre varias unidades de envase o láminas. Para la validación inicial de un nuevo proveedor, cambio de papel, modificación de recubrimiento o lanzamiento de formato, es recomendable aumentar la muestra a treinta o más unidades y añadir pruebas funcionales sobre envases formados.Situación de compraMuestra mínima orientativaDistribución de tomaEnsayo adicionalDecisiónHomologación inicial30 unidadesTres lotes o posiciones distintasUso real, carga y apiladoAprobar tras validación completaPrimer pedido comercial20 unidadesInicio, mitad y final de producciónMedición dimensional y visualLiberar con informe de loteControl de recepción habitual10 unidadesAl menos tres cajas o paquetesCalibre y gramajeAceptar o retener loteCambio de materia prima30 unidadesMaterial anterior y nuevoComparación funcionalRehomologarReclamación de cliente20 unidades afectadasUnidades fallidas y testigoSimulación del defectoAcción correctivaPedido de alto riesgo25 unidadesPor palé y por turnoCompresión y contacto térmicoInspección reforzadaEl tamaño de muestra debe aumentar cuando el producto tiene alto valor de marca o alta sensibilidad operativa. Por ejemplo, un envase impreso para una campaña nacional de una cadena de café en Barcelona requiere más control que una referencia genérica de bajo riesgo. También debe reforzarse si el producto se transportará desde puertos como Valencia, Barcelona o Algeciras y permanecerá expuesto a cambios de humedad durante el tránsito.La muestra debe identificarse con fecha, número de pedido, código de lote, línea de producción, tipo de cartón, recubrimiento, formato de envase y persona responsable. Con esta trazabilidad, el comprador puede separar una desviación aislada de un problema sistemático.La medición objetiva exige instrumentos adecuados y calibrados. Para el calibre se utiliza un micrómetro diseñado para papel y cartón, con superficie de contacto plana y presión definida. Un calibre digital genérico puede ofrecer una lectura aparentemente precisa, pero variar de forma significativa si el operador aprieta más o mide sobre una zona con relieve, barniz o pliegue.Para gramaje se necesita una probeta de área conocida, una balanza de precisión y un cortador que garantice dimensiones repetibles. En controles avanzados, se añaden equipos de rigidez, compresión, absorción, humedad, resistencia a tracción y verificación de migración o aptitud para contacto alimentario cuando corresponda.EquipoFinalidadFrecuencia de usoDato obtenidoControl de calibraciónMicrómetro para cartónMedir espesorCada loteµm o mmPatrón verificadoBalanza de precisiónDeterminar masa de probetaCada loteg/m²Pesas certificadasCortador de probetasDefinir área exactaCada ensayo de gramajeÁrea constanteRevisión de cuchillasMedidor de humedadComprobar acondicionamientoPor turno o lotePorcentaje de humedadVerificación periódicaEquipo de rigidezMedir resistencia a flexiónHomologación y cambiosValor de flexiónPrograma anualPrensa de compresiónSimular apiladoFormatos de riesgoCarga máxima y deformaciónComprobación de celdaLa explicación operativa es sencilla: el calibre debe medirse en zonas planas, alejadas de pliegues y de áreas con adhesivo; el gramaje debe calcularse sobre una superficie conocida; y los resultados deben expresarse como promedio, valor mínimo, valor máximo y desviación. Si la dispersión es amplia, el promedio puede ocultar unidades fuera de especificación.En productos con impresión personalizada, también se debe comprobar si las capas de tinta, barniz o laminación modifican el comportamiento. El comprador no debe evaluar solo la plancha sin imprimir si el producto comercial llevará cobertura gráfica intensa, especialmente en cajas de comida para llevar y recipientes promocionales.Las condiciones de ensayo determinan la fiabilidad de los resultados. El cartón cambia con la humedad y la temperatura; por ello, antes de medir calibre o gramaje, las muestras deben acondicionarse de forma uniforme. Para comparaciones internas, es recomendable definir una condición estándar de laboratorio y mantenerla en todos los informes.La prueba funcional debe reproducir el escenario real. Para una caja de patatas fritas se puede utilizar alimento real o un simulante con temperatura, contenido de grasa y tiempo de exposición equivalentes. Para un bol de ensalada, se debe considerar humedad, aliño, permanencia en vitrina y carga de tapa. Para un envase de noodles, el ensayo debe incluir vapor, salsa, peso del contenido y desplazamiento durante transporte.Tipo de envaseContenido de ensayoTemperaturaDuraciónCarga o manipulaciónVaso para bebidas calientesAgua o bebida simulada80–90 °C30 minutosPrensión manual y tapaBol para sopaLíquido caliente75–85 °C45 minutosTransporte con tapaCaja de hamburguesaProducto caliente con vapor60–75 °C30 minutosApilado de tres unidadesEnvase para fritosAlimento con grasa55–70 °C25 minutosManipulación y apiladoRecipiente para ensaladaVerduras y aliño4–10 °C4 horasVitrina y transporteCaja para pastaPasta con salsa65–80 °C40 minutosMovimiento en repartoEn España, la diferencia climática entre una entrega urbana en Bilbao durante invierno y un reparto en Sevilla o Alicante en verano puede afectar a la condensación, rigidez y adhesión del cierre. Por esta razón, los compradores deben solicitar pruebas en condiciones de temperatura previsibles y no limitarse a una demostración a temperatura ambiente.La tendencia para 2026 es una validación más detallada del comportamiento del envase en circuito real: alimentos calientes, reparto de última milla, apilado en almacén, contacto con humedad y separación para reciclaje o compostaje cuando el material lo permita. Las empresas que documenten estas condiciones tendrán menos incidencias y podrán comparar propuestas de proveedores con mayor precisión.var ctx = document.getElementById('graficoDemanda').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Restauración rápida', 'Cafeterías', 'Catering', 'Supermercados', 'Reparto a domicilio', 'Eventos'],datasets: [{label: 'Nivel relativo de exigencia estructural',data: [88, 72, 84, 76, 95, 68],backgroundColor: ['rgb(56, 142, 60)','rgb(102, 187, 106)','rgb(251, 140, 0)','rgb(66, 165, 245)','rgb(171, 71, 188)','rgb(239, 83, 80)']}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Este gráfico compara de forma orientativa la exigencia estructural por sector. El reparto a domicilio destaca porque combina carga, vibración, apilamiento, vapor y tiempos de espera; por ello, requiere una relación cuidadosamente validada entre calibre, gramaje y diseño del envase.Los límites de aceptación deben definirse antes de producir en serie. No basta con indicar un gramaje nominal como “300 g/m²”; la especificación debe establecer tolerancia, calibre objetivo, valor mínimo de rigidez cuando aplique, desempeño frente a carga y criterios visuales. Los límites se deben acordar tras la validación de muestras funcionales, no copiarse de un producto distinto.Un esquema habitual incluye un valor objetivo, una tolerancia permitida y una condición crítica de rechazo. Por ejemplo, puede aprobarse un promedio de gramaje dentro de tolerancia, siempre que ninguna unidad esté por debajo de un mínimo establecido. El mismo principio debe aplicarse al calibre cuando influye en el apilado, aislamiento o resistencia de la estructura.ParámetroEjemplo de objetivoTolerancia orientativaCondición críticaAcción ante incumplimientoGramaje300 g/m²±5 %Unidad inferior al mínimo acordadoRetener y analizar loteCalibre420 µm±8 %Promedio por debajo del mínimoRevisión de materia primaRigidezValor validadoSegún formatoColapso en prueba de usoRechazo funcionalCompresiónTres unidades apiladasSin deformación críticaContacto con alimento o aperturaRechazo de diseño o loteFugaCero fugas visiblesNo aplicableUna fuga en muestra validadaInvestigación inmediataAspectoSin delaminaciónDefecto menor definidoManchas, desprendimiento o roturaClasificación y correcciónLos valores de la tabla son ejemplos de estructura documental y no sustituyen una validación específica. Una caja para hamburguesa, un vaso de doble pared y un recipiente con tapa necesitan límites distintos. El comprador debe fijar el límite a partir del riesgo de aplicación, coste de fallo, exigencia de marca y condiciones de distribución.Para pedidos destinados a cadenas nacionales, resulta útil diferenciar entre defectos críticos, mayores y menores. Una fuga, contaminación, pérdida de integridad o incumplimiento de aptitud para contacto alimentario es crítico. Una variación de color que no compromete el uso puede ser menor, pero debe mantenerse dentro de la referencia aprobada.El informe del proveedor debe permitir que compras, calidad y operaciones interpreten el resultado sin ambigüedad. Debe incluir identificación del producto, código de lote, fecha de fabricación, cantidad producida, descripción del cartón, gramaje nominal, calibre nominal, método de muestreo, instrumentos utilizados, condiciones ambientales, resultados individuales o resumidos, desviación, decisión final y firma del responsable.Para operaciones de importación a España, el informe debe vincularse con factura comercial, lista de embalaje, número de contenedor cuando proceda y documentación de conformidad aplicable. Esto facilita la trazabilidad cuando la mercancía llega por Valencia, Barcelona o Algeciras, se consolida en un almacén y se distribuye posteriormente a múltiples provincias.Las capacidades de fabricación son decisivas para que un informe tenga valor real. Fude Packaging fabrica internamente vasos, cuencos, cajas para hamburguesa, recipientes kraft, bandejas, contenedores para ensalada, cajas para noodles y envases con compartimentos. Su fábrica propia de 30.000 m² en Shandong y sus líneas automatizadas permiten controlar selección de materiales, impresión, troquelado, formado, inspección, embalaje y expedición. Esta integración reduce el riesgo de que el informe cubra solo una fase mientras otra queda fuera de control.Un informe sólido también debe declarar cualquier desviación aprobada expresamente. Si un lote se entrega con una tolerancia excepcional, el comprador debe recibirla antes del envío y decidir si acepta, reclasifica o rechaza. La transparencia documental evita que una diferencia de material se detecte únicamente después de una reclamación de consumidores.var ctx = document.getElementById('graficoTendencia').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Porcentaje estimado de pedidos con especificación funcional completa',data: [34, 42, 51, 61, 70, 78],borderColor: 'rgb(21, 101, 192)',backgroundColor: 'rgba(21, 101, 192, 0.25)',fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});La evolución representada ilustra el cambio desde la compra basada en una simple ficha de material hacia una especificación funcional completa. La sostenibilidad, el control de desperdicio y la presión por minimizar reclamaciones impulsan esta transición.Cuando un lote no cumple, la respuesta debe ser rápida, trazable y proporcional al riesgo. El primer paso es bloquear el material afectado y separar las existencias. Después, se debe confirmar la desviación con una segunda medición independiente, comparando muestra retenida, producto recibido y especificación aprobada.La investigación debe analizar si el problema procede del cartón base, del recubrimiento, de la humedad, de la impresión, del troquelado, del formado, del embalaje o del transporte. Un calibre bajo puede estar presente desde la materia prima; una pérdida de rigidez puede surgir tras un exceso de humedad; y una deformación puede relacionarse con un diseño de apilado inadecuado aunque el papel cumpla la ficha.La acción correctiva eficaz incluye contención, causa raíz, corrección de proceso, validación de la solución y seguimiento del siguiente lote. El proveedor debe facilitar evidencias: nuevas mediciones, registros de producción, fotografías, muestras y resultados del ensayo funcional repetido. Para productos que ya han sido distribuidos, debe acordarse un plan de sustitución o compensación según el alcance real de la incidencia.En 2026, las compras responsables tenderán a exigir mayor digitalización de la trazabilidad, códigos de lote legibles, registros fotográficos, controles estadísticos y comunicación temprana de variaciones de material. Esta práctica ayuda especialmente a distribuidores que abastecen simultáneamente a Madrid, Zaragoza, Valencia y las islas, donde una desviación detectada tarde multiplica el coste de retirada y reposición.Fude Packaging apoya a compradores internacionales que necesitan convertir una especificación técnica en un suministro escalable. La empresa cuenta con más de veinte años de experiencia, capacidad de producción de hasta 120.000 unidades diarias y experiencia de exportación a más de cincuenta países. Para clientes españoles, esta combinación permite consolidar diferentes categorías de envases bajo un proveedor con control de fabricación y una planificación de calidad definida.En materia de servicio, el equipo puede orientar la elección de cartón, recubrimiento, tamaño, estructura y embalaje según el alimento, la temperatura de servicio, el volumen del pedido, el diseño de marca, el mercado de destino y el método de transporte. Los compradores pueden evaluar muestras blancas, muestras impresas o prototipos funcionales antes de la producción masiva, comprobando capacidad, dimensiones, rigidez, resistencia térmica, ajuste de tapas, calidad de impresión y comportamiento en uso.Para formatos destinados a comida preparada, pueden explorarse opciones como los recipientes kraft sostenibles para comida para llevar, cuya selección debe validarse según el contenido, la duración del servicio y la exigencia de barrera. También es posible revisar una gama más amplia de envases alimentarios de papel para restauración para comparar estructuras, capacidades y aplicaciones.El servicio internacional incluye coordinación de muestras, comprobación de archivos gráficos, revisión de líneas de corte, adaptación de colores, inspección previa al envío y apoyo documental para operaciones de exportación. Los plazos estándar de producción pueden situarse aproximadamente entre siete y quince días, según especificación y volumen. Además, se pueden organizar envíos marítimos, aéreos, en contenedor completo, carga consolidada o mensajería para muestras.var ctx = document.getElementById('graficoComparacion').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Control de material', 'Personalización', 'Pruebas funcionales', 'Capacidad diaria', 'Apoyo documental', 'Trazabilidad'],datasets: [{label: 'Fabricante integrado',data: [92, 94, 88, 96, 86, 90],backgroundColor: 'rgb(123, 31, 162)'}, {label: 'Proveedor comercial sin fábrica propia',data: [62, 70, 55, 58, 64, 60],backgroundColor: 'rgb(144, 202, 249)'}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});La comparación es orientativa y muestra por qué un modelo de fabricación integrada puede simplificar el control de calibre, gramaje y rendimiento final. La ventaja no consiste únicamente en producir más; consiste en vincular la especificación aprobada con la materia prima, la conversión, la inspección y la documentación de envío.Mide el riesgo de que un material con un peso aparentemente correcto no tenga el espesor, la rigidez o la estructura necesarios para la aplicación. Ayuda a anticipar deformación, colapso, mala impresión, cierre deficiente, pérdida de aislamiento, absorción excesiva de humedad y menor resistencia al apilado.Se deben utilizar muestras tomadas de varias posiciones del lote, acondicionadas de manera uniforme y evaluadas tanto en plano como en envase formado. Las condiciones deben reproducir el uso real: alimento o simulante, temperatura, tiempo de contacto, carga, tapa, apilado y transporte cuando sean relevantes.El informe debe indicar producto, lote, fecha, tamaño de muestra, instrumentos, condiciones, datos individuales o estadísticos, promedio, mínimo, máximo, desviación y conclusión. Debe adjuntarse una identificación clara de la especificación contra la que se compara cada resultado.El límite debe basarse en una prueba funcional aprobada y en el riesgo del producto. Defina gramaje y calibre objetivo con tolerancias, pero añada criterios de uso: ausencia de fugas, conservación de forma, resistencia al apilado, calidad de cierre y comportamiento con el alimento previsto.Como mínimo, en cada lote recibido o en una frecuencia acordada según riesgo y estabilidad demostrada. Debe repetirse siempre que cambie el proveedor, la materia prima, el recubrimiento, el diseño, el proceso de fabricación o las condiciones de aplicación. Para referencias críticas, conviene mantener controles por lote y auditorías periódicas.No. Un mayor gramaje puede incrementar costes, consumo de material y dificultad de formado sin resolver el problema real. La solución correcta puede ser un calibre distinto, una mejor combinación de fibras, un recubrimiento adecuado, una geometría más estable o una estructura de doble pared. La elección debe basarse en el rendimiento validado.