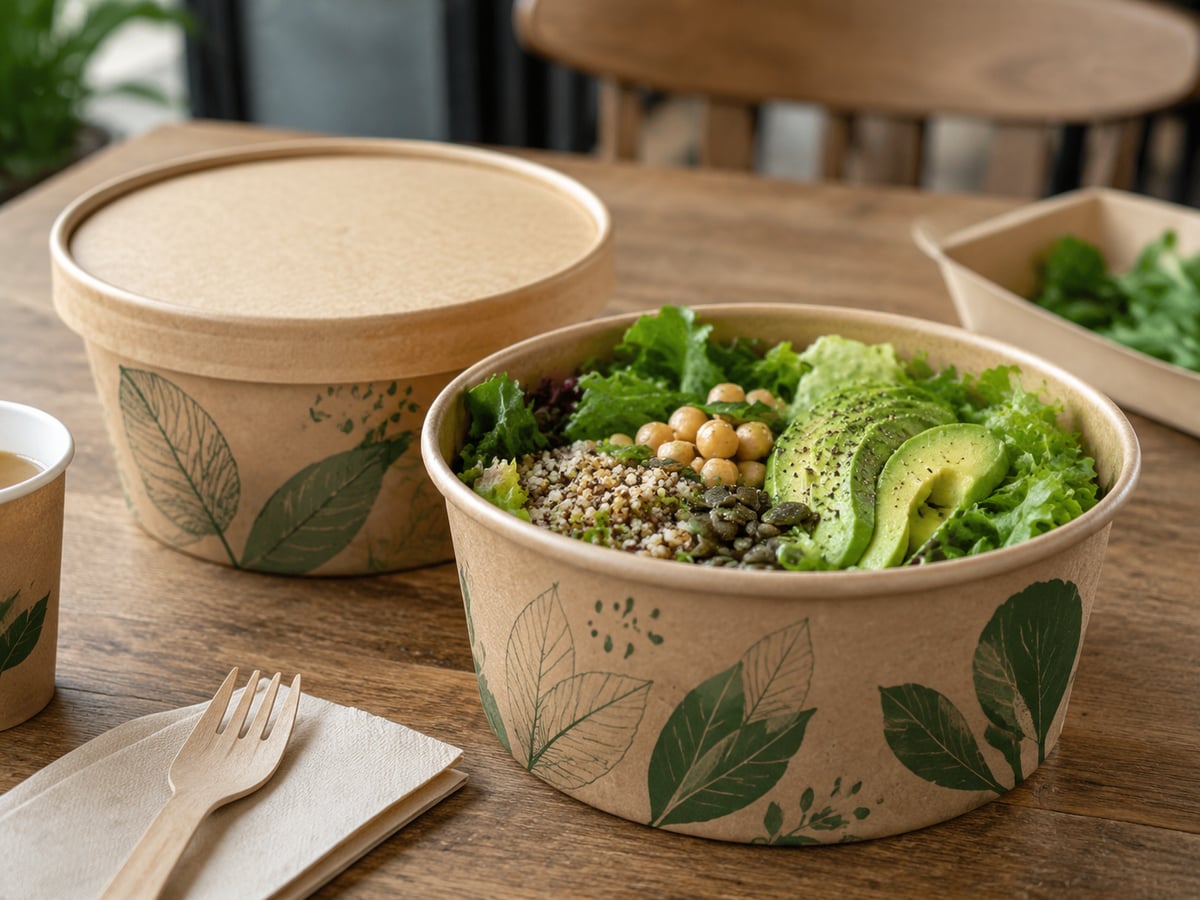
Emballages papier anti-condensation : guide France
Réponse rapide — Évaluer correctement la résistance à la condensation

Pour un acheteur professionnel en France, la résistance à la condensation d’un emballage papier doit être évaluée selon une méthode répétable, documentée et représentative de l’usage réel. Le test doit associer des échantillons contrôlés, un aliment ou un simulant, une température définie, une durée, une charge éventuelle, des conditions de refroidissement et des limites d’acceptation mesurables. Le résultat ne doit pas rester un simple essai fournisseur : il doit devenir une exigence inscrite dans le cahier des charges approuvé, le plan de contrôle à réception et les critères de libération des lots.
La condensation apparaît lorsqu’un produit chaud, humide ou réfrigéré est placé dans un environnement dont la température diffère fortement. Dans la restauration à emporter, ce phénomène peut provoquer un ramollissement du carton, un délaminage, une déformation du fond, une perte de rigidité, une fuite de sauce, un transfert d’humidité vers le sac ou encore une dégradation de l’impression. Pour les chaînes de restauration à Paris, Lyon, Marseille, Lille ou Bordeaux, une boîte qui échoue après vingt minutes de livraison peut générer des réclamations, des retours, du gaspillage alimentaire et une perte de confiance envers la marque.
Une évaluation fiable repose sur cinq décisions : choisir la famille d’emballage, définir le produit alimentaire le plus critique, fixer des conditions thermiques réalistes, établir des seuils d’acceptation et exiger un rapport de test par lot ou par période définie. Les emballages papier résistants à la condensation doivent également être compatibles avec les exigences françaises de contact alimentaire, les objectifs de réduction des plastiques à usage unique et les attentes de recyclabilité ou de compostabilité lorsque celles-ci sont applicables.
Résistance à la condensation : risque pour l’acheteur

Le risque acheteur ne se limite pas à une fuite visible. Une boîte de repas peut sembler correcte à la sortie de l’usine, puis perdre sa tenue pendant l’attente en cuisine, le transport urbain ou l’exposition à l’air froid. En France, les livraisons de repas subissent souvent des variations importantes entre une cuisine chaude, un véhicule, une rue humide et le domicile du client. À Strasbourg ou Lille en hiver, la différence entre la température du produit et l’air extérieur accentue particulièrement les phénomènes de buée et de ramollissement.
Les principaux mécanismes de défaillance sont l’absorption d’eau par les fibres, la migration de vapeur à travers le papier, l’affaiblissement des plis, la saturation d’un revêtement insuffisant et la perte de résistance du collage. Les aliments riches en eau, tels que les nouilles, les plats en sauce, les salades tièdes, les frites emballées trop rapidement et les préparations vapeur, sont généralement les plus exigeants. Les boîtes compartimentées sont également sensibles lorsque les aliments chauds et humides sont placés dans un même contenant que des produits plus secs.
| Risque observé | Cause probable | Conséquence commerciale | Point de contrôle |
|---|---|---|---|
| Fond ramolli | Vapeur et liquide condensé | Déformation ou chute du repas | Rigidité après refroidissement |
| Fuite latérale | Plis saturés ou collage insuffisant | Tache sur sac et réclamation | Inspection des angles |
| Couvercle gondolé | Humidité interne excessive | Fermeture incomplète | Planéité et maintien |
| Impression altérée | Condensation extérieure | Image de marque dégradée | Frottement et transfert d’encre |
| Perte de tenue sous charge | Fibres humidifiées | Risque lors de la livraison | Essai avec masse définie |
| Délaminage | Complexe papier-revêtement inadapté | Non-conformité fonctionnelle | Examen visuel des bords |
| Odeur ou goût parasite | Matériau non adapté à l’usage | Risque qualité et réputation | Validation contact alimentaire |
Ce tableau aide les services achats, qualité et exploitation à transformer des plaintes vagues, telles que « la boîte devient molle », en critères techniques vérifiables. L’objectif n’est pas de demander une résistance maximale pour tous les produits, mais de sélectionner une solution proportionnée au menu, au temps de livraison et à l’environnement logistique.
Le graphique illustre une progression plausible de la demande, portée par la livraison de repas, le développement des cuisines de production, les exigences des enseignes et l’attention croissante accordée à l’expérience client. Il sert surtout à rappeler qu’un emballage standard sans protocole de validation représente un risque croissant dans les appels d’offres français.
Résistance à la condensation : taille d’échantillon

La taille d’échantillon doit refléter le niveau de risque et la variabilité du produit. Pour une première qualification, un acheteur ne devrait pas se contenter d’un seul prototype remis lors d’un rendez-vous commercial. Un minimum de dix unités par configuration permet déjà de détecter les défauts évidents. Pour une validation de référence, vingt à trente unités sont plus adaptées, surtout si plusieurs formats, grammages, impressions, revêtements ou types de fermeture sont concernés.
Chaque échantillon doit être identifié par référence, date de fabrication, numéro de lot, matériau, revêtement, dimensions, impression et méthode de stockage. Lorsqu’un emballage est fabriqué avec une nouvelle matière première, un nouveau fournisseur de carton ou une nouvelle ligne de production, la qualification doit être répétée. Les distributeurs français qui importent via Le Havre, Fos-sur-Mer ou Dunkerque ont intérêt à conserver des échantillons témoins, afin de comparer les lots arrivés avec les échantillons validés avant expédition.
| Situation d’achat | Nombre minimal d’unités | Répartition conseillée | Décision attendue |
|---|---|---|---|
| Prototype initial | 10 | Une référence, un aliment critique | Préqualification |
| Validation fournisseur | 20 | Deux lots ou deux séries | Approbation conditionnelle |
| Produit imprimé | 20 | Zones imprimées et non imprimées | Contrôle de l’aspect |
| Boîte compartimentée | 30 | Toutes les configurations de remplissage | Validation fonctionnelle |
| Commande régulière | 13 par lot | Prélèvement aléatoire | Libération de lot |
| Réclamation client | 15 | Lot concerné et lot témoin | Analyse comparative |
| Changement de matériau | 30 | Ancienne et nouvelle version | Nouvelle homologation |
Les résultats doivent être analysés par unité et non seulement en moyenne. Un lot dont la moyenne est acceptable mais dont deux fonds s’effondrent sous charge peut rester inadapté à une chaîne de restauration. La dispersion des résultats est aussi importante que le résultat central, car elle renseigne sur la régularité réelle de fabrication.
Résistance à la condensation : équipements de test
Un protocole utile ne nécessite pas toujours un laboratoire complexe, mais il exige des équipements simples et calibrés. Une balance, un thermomètre à sonde, un chronomètre, une chambre climatique ou une enceinte contrôlée, des masses normalisées, des feuilles absorbantes et un appareil photo suffisent à mettre en place un contrôle cohérent. Pour les applications intensives, une étuve, un enregistreur de température et d’humidité, ainsi qu’un appareil de mesure de compression améliorent la précision.
Le laboratoire doit maintenir une traçabilité claire des appareils utilisés. Le thermomètre doit être vérifié périodiquement, les masses doivent être identifiées et la caméra doit capturer les mêmes angles avant et après test. Dans un contexte d’approvisionnement international, cette rigueur facilite la comparaison entre le rapport du fabricant et le contrôle réalisé par le client français ou son organisme d’inspection.
| Équipement | Utilité | Précision recommandée | Contrôle réalisé |
|---|---|---|---|
| Balance numérique | Mesurer le gain de masse | 0,1 g | Absorption d’humidité |
| Sonde thermique | Mesurer l’aliment | ± 1 °C | Température de remplissage |
| Chronomètre | Suivre la durée | 1 seconde | Temps d’exposition |
| Enceinte climatique | Stabiliser l’environnement | ± 2 °C | Humidité et refroidissement |
| Masses étalonnées | Simuler l’empilage | ± 1 % | Résistance sous charge |
| Appareil photo | Documenter les défauts | Résolution constante | Preuve visuelle |
| Règle métallique | Mesurer la déformation | 1 mm | Affaissement du fond |
La constance des équipements évite les discussions inutiles entre acheteur et fournisseur. Un test réalisé à 75 °C avec un couvercle fermé pendant trente minutes ne peut pas être comparé à un test mené à 60 °C sans charge pendant dix minutes. La méthode doit donc être verrouillée avant toute production de masse.
Résistance à la condensation : conditions d’essai
Les conditions d’essai doivent reproduire le scénario le plus exigeant de l’utilisateur final. Pour une boîte de nouilles livrée à Paris, le test peut consister à remplir l’emballage avec un simulant aqueux à 80 °C, fermer immédiatement le couvercle, conserver le produit trente minutes à 20 °C, puis l’exposer quinze minutes à une température plus basse. Pour des salades préparées à l’avance à Nice, l’essai peut inclure un passage du froid vers une zone tempérée, afin d’évaluer la condensation extérieure.
Les paramètres doivent être adaptés aux recettes. Une sauce tomate, un curry, un bouillon, un plat vapeur ou une préparation contenant de l’huile n’exercent pas les mêmes contraintes. Le simulant retenu doit représenter le comportement de l’aliment sans introduire un risque d’hygiène dans le laboratoire. L’acheteur peut utiliser de l’eau chaude salée, une solution légèrement acide ou une préparation standardisée validée avec le fournisseur.
| Application | Température de remplissage | Durée | Condition complémentaire |
|---|---|---|---|
| Nouilles en sauce | 80 °C | 45 minutes | Couvercle fermé |
| Soupe à emporter | 85 °C | 30 minutes | Inclinaison contrôlée |
| Plat chaud complet | 75 °C | 40 minutes | Charge d’empilage |
| Frites et snack chaud | 70 °C | 25 minutes | Ventilation limitée |
| Salade réfrigérée | 5 °C | 60 minutes | Passage à 22 °C |
| Produit vapeur | 90 °C | 20 minutes | Condensation interne forte |
| Repas livré en hiver | 75 °C | 45 minutes | Exposition à 8 °C |
Ces scénarios ne remplacent pas une validation spécifique au menu du client. Ils constituent toutefois une base pratique pour comparer des fournisseurs. Une entreprise qui achète des conteneurs kraft durables pour plats à emporter doit vérifier le comportement de chaque taille, car un grand format rempli de plat humide subit une pression et une quantité de vapeur supérieures à celles d’une petite boîte.
La livraison de repas et la restauration rapide constituent les segments les plus exposés, car ils combinent rapidité de production, humidité, transport et manipulation fréquente. Les cuisines centrales et les traiteurs doivent aussi évaluer la phase d’attente avant distribution, qui peut être plus longue qu’un trajet de livraison classique.
Résistance à la condensation : limites d’acceptation
Une limite d’acceptation doit être objective, lisible et applicable par plusieurs opérateurs. Les termes « bonne qualité » ou « emballage solide » ne suffisent pas. Les critères peuvent inclure l’absence de fuite, l’absence d’ouverture involontaire, une déformation maximale, un pourcentage de gain de masse, une capacité à supporter une charge et une note visuelle attribuée selon une grille prédéfinie.
Les seuils doivent être négociés en fonction du produit. Une boîte à soupe exige une absence totale de fuite ; une barquette pour frites peut tolérer un léger ramollissement visuel, sans perte de forme ni transfert d’humidité vers le sac. Les équipes achats doivent éviter d’imposer un seuil excessivement sévère à une application simple, car cela pourrait augmenter inutilement le coût, le grammage ou la complexité du matériau.
| Critère | Mesure | Limite type | Statut si dépassement |
|---|---|---|---|
| Fuite | Liquide visible hors emballage | 0 unité sur 20 | Rejet |
| Ouverture du fond | Rupture de pli ou collage | 0 unité sur 20 | Rejet |
| Déformation | Écart de hauteur ou largeur | Moins de 5 mm | Investigation |
| Gain de masse | Absorption après essai | Moins de 8 % | Investigation |
| Charge verticale | Maintien sous empilage | Aucun affaissement critique | Rejet |
| Aspect imprimé | Transfert, cloques, décoloration | Note minimale 4 sur 5 | Correction |
| Fermeture | Maintien du couvercle | 100 % fonctionnel | Rejet |
Une grille de notation photographique est particulièrement utile. Les équipes de Toulouse, Nantes ou Montpellier peuvent ainsi juger les mêmes défauts selon les mêmes images de référence. Cette approche réduit la subjectivité entre l’acheteur, le service qualité, le restaurant pilote et le fournisseur.
Résistance à la condensation : rapport d’essai fournisseur
Le rapport d’essai fournisseur doit être court, complet et vérifiable. Il doit mentionner la référence exacte, le numéro de lot, la date de test, l’opérateur, les équipements, les conditions, le nombre d’unités, les résultats individuels, les photos et la conclusion. Il doit également indiquer toute déviation par rapport au protocole. Un rapport sans conditions d’essai ne permet pas de comparer deux produits ni de gérer une réclamation.
Pour les importateurs français, il est recommandé de demander ce document avant l’expédition des commandes critiques. Lorsque le produit transite par Le Havre ou Anvers avant livraison en France, le rapport de préexpédition peut être joint aux documents commerciaux et aux dossiers qualité. Cela facilite le contrôle à réception et accélère la prise de décision si un lot présente une anomalie.
La tendance montre une professionnalisation des achats : les enseignes et distributeurs demandent de plus en plus un dossier d’essai avant de valider un emballage. En 2026, cette pratique devrait se renforcer avec la montée des exigences de traçabilité, de réduction des pertes et de cohérence entre promesse environnementale et performance réelle.
Résistance à la condensation : action corrective
Lorsqu’un test échoue, la bonne réponse n’est pas uniquement de remplacer le produit. L’acheteur et le fournisseur doivent identifier la cause racine : grammage trop faible, revêtement inadapté, pli mal formé, collage irrégulier, délai de séchage insuffisant, matériau remplacé, température de remplissage excessive ou utilisation hors spécification. Une action corrective efficace précise la cause, la modification appliquée, la date, le lot concerné et le test de revalidation.
Les actions possibles comprennent l’augmentation du grammage, l’adaptation du revêtement barrière, l’amélioration du sertissage, la modification de la géométrie du fond, l’ajout d’une ventilation contrôlée ou la sélection d’un format plus approprié. Dans certains cas, le problème provient de l’exploitation : fermer une boîte contenant un produit très chaud immédiatement après cuisson peut emprisonner trop de vapeur. Une notice opérationnelle destinée aux restaurants peut alors compléter la correction produit.
| Défaut | Cause à vérifier | Action corrective | Validation nécessaire |
|---|---|---|---|
| Fond humide | Grammage ou barrière insuffisants | Renforcer la structure | Essai à chaud sous charge |
| Fuite aux coins | Pliage ou collage | Modifier l’outillage | Essai d’inclinaison |
| Couvercle mou | Vapeur interne | Optimiser l’aération | Essai de fermeture |
| Déformation latérale | Format trop grand | Ajouter nervures ou renforts | Essai d’empilage |
| Impression abîmée | Encre ou vernis inadaptés | Réviser le système d’impression | Contrôle de frottement |
| Variabilité entre lots | Paramètres de production | Renforcer les contrôles en ligne | Trois lots consécutifs |
| Fuite après transport | Usage réel plus sévère | Revoir le scénario d’essai | Essai terrain |
La revalidation doit toujours être réalisée avec le protocole initial ou un protocole plus exigeant. Une correction déclarée réussie sur un essai simplifié n’offre pas de garantie suffisante. L’acheteur doit également vérifier que le changement n’affecte pas la conformité de contact alimentaire, la recyclabilité recherchée ou la qualité d’impression.
Notre entreprise : Fude Packaging et la résistance à la condensation
Fude Packaging accompagne les acheteurs professionnels qui recherchent des emballages papier adaptés aux produits chauds, humides, gras ou livrés sur de longues distances. Sur le plan technologique, l’entreprise s’appuie sur un laboratoire interne permettant de contrôler les performances fonctionnelles, notamment la tenue structurelle, la résistance aux fuites, l’intégrité des plis, la compatibilité couvercle-contenant et le comportement des matériaux dans des conditions d’utilisation définies.
Sur le plan industriel, Fude Packaging exploite une usine de 30 000 m² au Shandong, avec des lignes automatisées et une capacité pouvant atteindre 120 000 unités par jour selon les références. La maîtrise de la sélection du papier, de l’impression, de la découpe, du formage, de l’inspection et du conditionnement permet une meilleure cohérence entre les échantillons validés et les productions de série. Les acheteurs peuvent sélectionner différents formats de conteneurs alimentaires en papier, notamment pour hamburgers, salades, nouilles, plats cuisinés et repas compartimentés.
Sur le plan du service, l’équipe accompagne les projets de personnalisation depuis le choix des matières et du format jusqu’aux échantillons fonctionnels, aux vérifications de maquette, aux essais et aux documents d’expédition. Les clients français peuvent demander des échantillons blancs, imprimés ou fonctionnels avant la production de masse. Fude Packaging peut aussi organiser une inspection tierce avant expédition et fournir une assistance documentaire adaptée aux exigences du marché de destination.
Cette comparaison met en évidence les critères à évaluer au-delà du prix unitaire. Pour une entreprise française, le coût global comprend également les pertes liées aux fuites, les réclamations, les retards de livraison, les reprises d’impression, les contrôles supplémentaires et la complexité liée à la gestion de plusieurs fournisseurs.
FAQ — Guide B2B des emballages papier résistants à la condensation
1. Quel risque de défaillance mesure la résistance à la condensation des emballages papier ?
Elle mesure la capacité de l’emballage à conserver sa forme, son étanchéité, sa rigidité et sa fermeture lorsqu’il est soumis à la vapeur, à l’humidité ou au refroidissement d’un aliment chaud ou froid. Elle aide à prévenir les fonds mous, les fuites, les ouvertures et les dommages durant la livraison.
2. Quels échantillons et quelles conditions faut-il utiliser ?
Il faut sélectionner des emballages issus de lots identifiés, utiliser l’aliment le plus critique ou un simulant représentatif, puis fixer la température de remplissage, la durée, l’humidité ambiante, la position de l’emballage et la charge. Les conditions doivent refléter le parcours réel entre la cuisine et le consommateur.
3. Comment enregistrer les résultats de manière objective ?
Chaque unité doit être pesée, photographiée et examinée avant puis après essai. Le rapport doit inclure les températures, le temps, le numéro de lot, les défauts constatés, les mesures de déformation, les éventuelles fuites et la décision finale. Des photos prises sous le même angle renforcent l’objectivité.
4. Quelle limite d’acceptation les achats doivent-ils fixer ?
Pour les contenants de liquides ou de plats en sauce, la limite doit généralement être zéro fuite et zéro rupture. Pour les applications moins humides, des critères de déformation, d’absorption ou d’aspect peuvent être ajoutés. La limite doit être définie avec le service qualité et les équipes opérationnelles, selon le produit réellement vendu.
5. À quelle fréquence faut-il répéter le test ?
Le test doit être répété lors de l’homologation initiale, avant une première production importante, après tout changement de matière ou de structure, à la suite d’une réclamation et selon une fréquence définie pour les commandes régulières. Pour les références à fort volume, un contrôle par lot ou par période de production est recommandé.
En France, les tendances 2026 devraient favoriser les emballages à la fois performants, plus sobres en matériaux, adaptés au tri et soutenus par des données de test claires. Les acheteurs qui intègrent dès maintenant la résistance à la condensation dans leurs spécifications réduisent le risque de non-conformité, améliorent l’expérience de livraison et sécurisent leurs relations avec les restaurants, distributeurs et consommateurs.
À propos de l’auteur
Fude Packaging est un fabricant professionnel d’emballages flexibles au service des marques alimentaires, grossistes et distributeurs internationaux. Notre équipe partage des conseils pratiques sur l’emballage personnalisé, la technologie d’impression, les matériaux aptes au contact alimentaire et les tendances du secteur pour aider les entreprises à élaborer de meilleures solutions d’emballage.
Partager
Product Category
Start Your Project With Fude Today
Article connexe
-

Emballages de livraison alimentaire : guide France
Un emballage de livraison alimentaire doit être choisi selon le type de plat, sa température au conditionnement, son poids, son niveau d’huile ou d’humidité, la durée de transport et la manière dont le client le manipulera. Pour un restaurant, une cuisine centrale, une enseigne de restauration rapide ou une plateforme de livraison en France, le bon format ne se limite pas à une jolie boîte : il doit protéger le repas, conserver une présentation acceptable et réduire les réclamations liées aux fuites, aux sauces renversées ou aux aliments ramollis.Avant toute commande importante, réalisez des essais avec de vrais plats, sur des parcours proches de vos conditions réelles : préparation, attente sur comptoir, empilage, transport à vélo ou en scooter, passage dans un sac isotherme, remise au client et ouverture à domicile. À Paris, Lyon, Marseille, Lille ou Bordeaux, les contraintes de trafic, de météo et de durée de livraison peuvent modifier fortement le comportement d’un emballage.Pour sécuriser vos achats, définissez une fiche de validation comprenant le matériau, la taille, la capacité, le poids maximal, la température de remplissage, la résistance aux graisses, l’étanchéité, le type de couvercle, l’empilage et les critères visuels. Les solutions d’emballages alimentaires personnalisables permettent d’adapter les gobelets, bols, boîtes, barquettes et contenants compartimentés aux usages précis de votre menu.Élément à analyserQuestion pratiqueRisque si ignoréEssai conseilléTempératureLe plat est-il servi chaud, froid ou tiède ?Déformation, condensation ou perte de chaleurRemplissage à température réelleHumiditéLe plat libère-t-il de la vapeur ?Frites molles, carton affaibliTest après 20, 40 et 60 minutesGraisseLe menu contient-il friture, fromage ou viande grasse ?Taches, pénétration d’huile, fuiteMaintien à chaud avec produit réelSauceLa sauce est-elle liquide ou abondante ?Débordement pendant le transportInclinaison et vibration du contenantPoidsLe repas est-il lourd ou composé de plusieurs éléments ?Fond qui cède, couvercle qui s’ouvreEmpilage et portage en sacLivraisonLe trajet dépasse-t-il 30 minutes ?Dégradation sensorielle et visuelleSimulation de parcours completCe tableau montre pourquoi le choix d’un contenant ne doit pas être réalisé sur une photographie ou sur un prix unitaire seul. Un format qui convient à une pâtisserie sèche peut échouer avec un ramen chaud, un curry généreux ou un burger accompagné de frites.Les emballages de livraison alimentaire sont particulièrement utiles pour les restaurants de burgers, les pizzerias, les cuisines asiatiques, les traiteurs, les boulangeries, les cafés, les enseignes de salades, les cantines d’entreprise et les services de restauration événementielle. En France, la montée de la commande à emporter et de la livraison pousse les marques à concevoir l’emballage comme une extension de l’expérience en salle.Les boîtes à burger rigides conviennent aux sandwiches chauds, tandis que les bols avec couvercle sont adaptés aux poke bowls, salades composées, nouilles et plats à base de riz. Les barquettes compartimentées permettent de séparer une protéine, un féculent, une sauce et une garniture. Les gobelets isolants répondent aux besoins des cafés de Paris, des gares de Lyon Part-Dieu ou des zones de bureaux de La Défense, où les boissons chaudes sont consommées pendant les déplacements.Pour les réseaux de restauration multi-sites, il est recommandé de sélectionner une famille de formats cohérente : mêmes dimensions de couvercles, empilage simple, impression homogène et repérage clair des tailles. Cette logique réduit les erreurs de préparation, facilite le stockage et améliore l’image de marque.var ctx = document.getElementById('courbeCroissance').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Indice estimatif de demande française',data: [100, 108, 117, 126, 136, 148],borderColor: 'rgb(36, 112, 179)',backgroundColor: 'rgba(36, 112, 179, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});Cette évolution indicative illustre la progression attendue des besoins en emballages dédiés à la vente à emporter et à la livraison. La hausse ne concerne pas seulement les volumes : les acheteurs demandent aussi plus de résistance, de traçabilité, de personnalisation et de preuves de conformité.Les aliments secs exigent surtout une bonne protection mécanique et une ventilation adaptée. Les produits gras nécessitent une barrière contre l’huile afin d’éviter les taches et la perte de rigidité. Les plats en sauce demandent un fond stable, des soudures fiables et un couvercle bien ajusté. Les aliments liquides, comme les soupes, bouillons et boissons, doivent être testés contre les fuites sous pression, les inclinaisons et les vibrations.Type d’alimentFormat recommandéCaractéristique prioritairePrécaution opérationnelleViennoiseries et biscuitsBoîte ou sac alimentaireProtection contre l’écrasementÉviter l’excès d’humiditéFrites et frituresBarquette ventiléeRésistance aux graissesNe pas fermer trop hermétiquementBurger et sandwich chaudBoîte rigide à fermetureMaintien de formeContrôler la vapeur interneSalade composéeBol avec couvercle transparentÉtanchéité et visibilitéAjouter la sauce séparémentPâtes, curry, riz en sauceBol profond avec couvercleRésistance thermique et anti-fuiteRespecter le niveau de remplissageSoupe et bouillonGobelet ou bol étancheFermeture sécuriséeTester le transport inclinéBoissons chaudesGobelet isolant avec couvercleIsolation et tenue du couverclePrévoir un espace anti-débordementPour les menus contenant plusieurs textures, il est souvent préférable de séparer les composants. Une salade froide accompagnée d’une protéine chaude, par exemple, conserve mieux sa qualité lorsque la sauce et les éléments croustillants sont isolés. Les chaînes de restauration qui livrent dans les quartiers d’affaires de Nantes, Toulouse ou Strasbourg gagnent ainsi en régularité, même pendant les pics de commande du déjeuner.La durée de maintien modifie directement les exigences techniques. Une commande remise en dix minutes près du point de vente n’est pas soumise aux mêmes contraintes qu’une livraison de quarante-cinq minutes en périphérie urbaine. Plus le trajet est long, plus il faut anticiper la vapeur, les chocs, l’empilage, les variations de température et le risque de fuite.Pour une courte durée, la priorité est souvent la rapidité de montage et une présentation propre. Pour une durée prolongée, l’emballage doit offrir davantage de rigidité, une fermeture plus sûre et une gestion équilibrée de la ventilation. Une fermeture totalement étanche peut protéger la sauce mais ramollir les aliments frits ; il faut donc choisir selon le produit dominant du menu.Durée de maintienSituation fréquentePriorité emballageTest minimal0 à 15 minutesVente à emporter localeMontage rapide et visibilitéOuverture-fermeture répétée15 à 25 minutesLivraison urbaine procheStabilité et ventilationEmpilage de trois unités25 à 35 minutesTrafic en centre-villeRésistance aux vibrationsTransport en sac isotherme35 à 45 minutesPériphérie et zones résidentiellesÉtanchéité renforcéeInclinaison et maintien à chaud45 à 60 minutesLivraison intercommunaleStructure rigide et séparationSimulation complète de trajetPlus de 60 minutesCommande planifiée ou événementFormat spécialiséValidation menu par menuLes résultats doivent être documentés. Une fiche de test peut indiquer la date, le plat, le poids net, la température de remplissage, le temps d’attente, le moyen de transport, le résultat de fuite, le résultat visuel et l’avis du client test. Cette méthode rend les décisions d’achat plus reproductibles.Le format doit correspondre au mode de consommation. Une portion individuelle vise une manipulation simple, une fermeture rapide et un bon rapport entre volume utile et encombrement. Une formule comporte souvent plusieurs emballages : plat, accompagnement, dessert et boisson. Dans ce cas, la stabilité de l’ensemble et la lisibilité du contenu deviennent essentielles.Les formats à partager, comme les assortiments de sushi, les plateaux apéritifs, les pizzas familiales ou les menus de groupe, exigent une structure suffisamment rigide pour supporter le poids total. Ils doivent aussi permettre une ouverture pratique à table sans compromettre la présentation. Une boîte trop petite écrase les produits ; une boîte trop grande laisse les aliments se déplacer pendant le transport.var ctx = document.getElementById('barresSecteurs').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Burgers', 'Cuisine asiatique', 'Pizzas', 'Salades', 'Boulangerie', 'Traiteurs'],datasets: [{label: 'Demande relative en emballages de livraison',data: [88, 82, 76, 69, 58, 73],backgroundColor: ['#d95f02', '#1b9e77', '#7570b3', '#66a61e', '#e6ab02', '#a6761d']}]},options: {responsive: true, maintainAspectRatio: false}});Les secteurs représentés utilisent des formats différents, mais ils partagent un besoin commun : éviter la perte de qualité entre la cuisine et le client. Pour les commandes complexes, un étiquetage clair du contenu, des allergènes et des instructions de réchauffage peut compléter l’emballage et limiter les erreurs.En livraison, l’emballage remplace en partie le décor, la vaisselle et le service en salle. Une boîte propre, bien imprimée, stable et facile à ouvrir renforce la valeur perçue du repas. À l’inverse, une sauce sur l’extérieur, un couvercle déformé ou une impression imprécise peuvent donner l’impression d’un produit moins qualitatif, même si la recette est bonne.La personnalisation peut inclure un logo, des couleurs de marque, des motifs, des messages de tri, un emplacement pour étiquette et des instructions d’utilisation. Elle doit toutefois préserver la lisibilité. Pour les réseaux nationaux, la constance entre les lots est particulièrement importante : le rouge d’une marque ne doit pas varier d’une production à l’autre, et les informations imprimées doivent rester nettes malgré les contraintes de fabrication.Élément visuelEffet sur le clientConseil de conceptionPoint de contrôleLogo visibleRenforce la mémorisationPlacer sur une face dégagéeContraste suffisantCouleurs de marqueAméliore la reconnaissanceUtiliser des références couleur définiesValidation d’épreuve impriméeFenêtre ou couvercle transparentValorise le produitRéserver aux aliments visuelsRésistance à la condensationMessage de triFacilite le geste clientEmployer des consignes simplesLisibilité après manipulationÉtiquette de commandeRéduit les erreursPrévoir une zone planeAdhérence sur surface chaudeFermeture intuitiveAméliore l’expérienceÉviter les rabats fragilesTest par utilisateurs réelsLes marques positionnées sur le premium peuvent privilégier des matériaux au toucher plus qualitatif, une impression soignée et une présentation intérieure organisée. Les enseignes à fort volume peuvent rechercher avant tout une solution efficace, rapide à monter et homogène sur tous les sites. Dans les deux cas, le design doit servir l’usage réel.Un emballage alimentaire n’est jamais universel. Une boîte à burger n’est pas adaptée à une soupe. Un bol destiné à des salades froides peut être insuffisant pour un plat très chaud et gras. Une barquette ouverte peut être excellente pour des frites consommées immédiatement, mais inadaptée à une livraison longue sous la pluie à Rouen ou dans des conditions de circulation dense à Marseille.Évitez les contenants trop légers pour les plats lourds, les couvercles non testés pour les liquides, les matériaux inadaptés au contact avec les aliments chauds et les formats qui empêchent la séparation de composants incompatibles. Il faut également éviter de surdimensionner excessivement : le vide intérieur augmente les déplacements et peut détériorer la présentation.Lorsque le menu contient beaucoup de sauce, une portion de soupe, un dessert fragile et une boisson, une solution unique est rarement optimale. Il est préférable d’utiliser plusieurs emballages complémentaires, assemblés dans un sac de transport adapté. Le coût total doit être comparé au coût des retours, des remboursements et de la perte de fidélité.Le tableau suivant aide les acheteurs français à associer chaque famille de plats à une solution de conditionnement et à un protocole de validation. Il doit être adapté aux recettes, aux portions et aux distances de livraison propres à chaque établissement.MenuEmballage conseilléRisque principalCritère d’acceptationEssai terrainBurger avec fritesBoîte rigide et barquette ventiléeCondensationFrites encore croustillantes après 25 minutesLivraison en sac ferméSalade avec sauceBol avec couvercle ajustéFuite et mélange prématuréAucune fuite après inclinaisonTransport à véloNouilles sautéesBoîte haute ou bol profondDéformation et débordementFond rigide à chaudMaintien 40 minutesCurry et rizBarquette compartimentéeSauce versée sur le rizCompartiments séparésEmpilage en livraisonSoupeBol étanche avec couvercleOuverture du couverclePas de fuite après vibrationInclinaison à 45 degrésPâtisserie fineBoîte protectriceÉcrasementDécor intact à l’arrivéeTransport avec autres commandesPlateau à partagerGrand coffret rigideGlissement interneProduits maintenus en placePortage à deux mainsLa décision finale doit également prendre en compte les contraintes de stockage. Un restaurant du centre de Paris peut manquer d’espace et privilégier des formats livrés à plat, rapides à former. Une cuisine centrale proche du port du Havre ou de la plateforme logistique de Lyon peut privilégier la palettisation, la disponibilité des stocks et la régularité des approvisionnements.var ctx = document.getElementById('zoneTendances').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Part des demandes axées sur matériaux responsables',data: [34, 42, 49, 57, 65, 72],borderColor: 'rgb(44, 140, 86)',backgroundColor: 'rgba(44, 140, 86, 0.28)',fill: true,tension: 0.35}]},options: {responsive: true, maintainAspectRatio: false}});À l’horizon 2026 et au-delà, les tendances françaises associent réduction de matière, meilleure recyclabilité, options compostables lorsque les filières locales le permettent, encres plus maîtrisées, informations de tri plus claires et amélioration des revêtements destinés aux aliments gras ou humides. Les marques doivent vérifier la pertinence environnementale de chaque option selon la collecte réellement disponible dans leur zone d’activité.Fude Packaging accompagne les acheteurs professionnels avec plus de vingt ans d’expérience dans l’emballage alimentaire. Son site de production de 30 000 m² et ses lignes automatisées peuvent atteindre jusqu’à 120 000 unités par jour. Cette capacité soutient les projets de restauration organisée, de distribution et de marques de livraison qui recherchent une production régulière à grande échelle.Sur le plan technologique, l’entreprise dispose d’un laboratoire interne pour contrôler les matériaux, la tenue des formes, la résistance aux graisses, l’étanchéité et la compatibilité des couvercles. Les projets peuvent inclure des recommandations sur le papier, les revêtements, les dimensions, les structures et les solutions d’impression. Les exigences documentaires liées au contact alimentaire et aux marchés internationaux sont étudiées selon le pays de destination, notamment pour les clients français.Sur le plan industriel, la fabrication est réalisée avec un contrôle direct des étapes principales : sélection des matières, impression, découpe, formage, inspection, emballage et expédition. La traçabilité par lot, les contrôles de production et les vérifications finales contribuent à limiter les écarts de qualité. Les certifications et documents disponibles peuvent inclure des références telles que FSC, ISO 9001, LFGB, FDA et les exigences européennes applicables au contact alimentaire.Sur le plan du service, Fude Packaging propose des maquettes numériques, des échantillons blancs, des échantillons imprimés et des prototypes fonctionnels avant la production en série. Les acheteurs peuvent ainsi vérifier la capacité, la couleur, la résistance, l’ajustement du couvercle et l’usage avec leurs plats. Découvrez les services de personnalisation et d’accompagnement ou consultez la présentation de Fude Packaging pour connaître l’organisation de la production et du contrôle qualité.var ctx = document.getElementById('comparaisonFournisseurs').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Capacité de personnalisation', 'Contrôle qualité', 'Traçabilité', 'Échantillonnage', 'Gamme de produits'],datasets: [{label: 'Fabricant intégré',data: [92, 90, 88, 91, 94],backgroundColor: 'rgb(46, 96, 162)'},{label: 'Approvisionnement fragmenté',data: [61, 58, 54, 49, 57],backgroundColor: 'rgb(186, 111, 54)'}]},options: {responsive: true, maintainAspectRatio: false}});Cette comparaison illustre l’intérêt potentiel d’un fabricant intégré pour les enseignes qui souhaitent centraliser plusieurs catégories : gobelets, bols, boîtes burger, boîtes repas, barquettes, contenants à salade et emballages compartimentés. La centralisation peut simplifier l’harmonisation visuelle, le contrôle des échantillons et la gestion des approvisionnements.Oui, à condition de choisir le matériau, le revêtement, la forme et le couvercle selon chaque recette. Un même emballage ne convient pas forcément à toutes les catégories de votre menu. Les plats très liquides, gras ou chauds nécessitent des essais spécifiques.Testez à la température réelle de remplissage et sur la durée maximale observée dans votre zone de livraison. Ajoutez un délai de sécurité pour les périodes de pointe, les intempéries et les retards de circulation. Pour de nombreux restaurants, les contrôles à 20, 40 et 60 minutes apportent une base utile.Utilisez le plat réel, remplissez le contenant au niveau prévu, fermez-le puis réalisez des inclinaisons, des vibrations et un empilage. Vérifiez le fond, les angles, les plis, le couvercle et l’extérieur après maintien à chaud. Toute trace d’huile ou de sauce doit être documentée.La taille doit correspondre au poids et au volume réels de la portion, avec un espace limité pour éviter les débordements. La forme dépend aussi du mode de consommation : un bol profond convient à un plat en sauce, une boîte basse peut mieux valoriser un sandwich ou une pâtisserie.L’essai doit reproduire la préparation, le remplissage, la fermeture, l’étiquetage, le rangement dans le sac, le transport, la remise et l’ouverture par le client. Il doit inclure plusieurs portions, différents livreurs, une météo représentative et un relevé d’observations mesurables.Pour lancer un projet ou valider une commande d’emballages de livraison alimentaire destinée à la France, vous pouvez contacter l’équipe Fude Packaging afin de préciser votre menu, vos volumes, vos besoins graphiques, votre destination logistique et vos critères de conformité. -
Calculer le coût d’emballage par repas en France
Le coût d’emballage par repas ne se limite pas au prix affiché sur un devis. Pour un restaurant, une cuisine centrale, une chaîne de livraison ou un distributeur en France, il doit inclure les coûts fixes de lancement, le coût variable de chaque emballage, le fret international ou national, les droits et formalités éventuels, le stockage, la manutention, les pertes de production, les défauts, les retours, les emballages secondaires et le risque d’invendus ou d’obsolescence.La formule de base est la suivante :Coût d’emballage par repas = (coûts fixes amortis + achats d’emballages + fret + stockage + pertes + coûts de non-qualité) ÷ nombre réel de repas servis.Le terme « nombre réel » est essentiel. Si 100 000 barquettes sont achetées, mais que 4 000 sont endommagées, 2 000 restent inutilisées après un changement de menu et 3 000 sont consommées dans les essais, seuls 91 000 repas supportent réellement le coût total. Un fournisseur moins cher à l’unité peut donc devenir plus coûteux si son taux de défaut, son encombrement logistique ou son délai d’approvisionnement augmente.En France, les équipes achats doivent aussi vérifier la conformité au contact alimentaire, la cohérence avec les exigences environnementales, la compatibilité avec les filières de collecte locales et les attentes des clients en matière de présentation. À Paris, Lyon, Marseille, Lille, Bordeaux ou Toulouse, les conditions de stockage, de livraison urbaine et de rotation des stocks peuvent modifier fortement le coût final.Poste de coûtContenuMode de calculImpact habituelEmballage principalBoîte, bol, gobelet, barquette, couverclePrix unitaire × quantité utiliséeÉlevéEmballage secondaireSac, serviette, intercalaire, carton de regroupementCoût par commande ou par repasMoyen à élevéCoûts de lancementOutillage, clichés, maquettes, essaisMontant total ÷ volume prévuÉlevé aux faibles volumesFret et livraisonTransport, assurance, manutention, livraison finaleCoût total ÷ unités réceptionnéesVariableStockageSurface, palettes, assurance, manutentionCoût mensuel ÷ unités stockéesMoyenDéchets et défautsCasse, fuite, erreur d’impression, rebutCoût total × taux de perteSouvent sous-estiméObsolescenceMenus saisonniers, changement de marque, réglementationValeur détruite ÷ volume serviVariableCe tableau doit être adapté au produit vendu. Un repas livré dans une barquette compartimentée avec couvercle, sac papier, serviette et étiquette thermique nécessite une analyse plus complète qu’un café servi dans un gobelet standard. Le coût d’emballage par repas doit être suivi par type de menu, canal de vente et zone de livraison.Les coûts fixes sont ceux engagés avant ou indépendamment du volume immédiat : développement structurel, matrice de découpe, cliché d’impression, validation couleur, contrôle initial, conformité documentaire et mise au point des paramètres de production. Les coûts variables évoluent avec la quantité : carton, papier, revêtement, impression, formage, couvercles, sachets, cartons d’expédition et transport par unité.Les coûts ponctuels doivent être clairement isolés. Ils comprennent par exemple la création graphique, les échantillons imprimés, les tests de fuite, le premier contrôle de laboratoire, les frais de dossier d’importation, la destruction d’un stock ancien ou le changement urgent de format. Les répartir sans méthode masque le vrai coût du projet.Pour une série personnalisée, les frais d’outillage peuvent être amortis sur le volume contractuel, sur douze mois ou sur une durée de vie commerciale estimée. Une chaîne de restauration qui prévoit 1,2 million de repas annuels ne doit pas allouer ses frais de lancement à la première commande de 50 000 unités si les commandes suivantes utilisent le même décor et la même forme.Type de coûtExemplesRépartition recommandéeRisque si ignoréFixeMoule, matrice, réglage machineSur volume contractuel réalisteDécision biaisée au lancementFixeCréation et validation des fichiersSur une campagne ou une annéeBudget marketing incompletVariableBoîte alimentaire impriméePar unité consomméeMarge repas mal calculéeVariableCouvercle, serviette et sacPar commande préparéeCoût réel de livraison cachéPonctuelÉchantillon blanc ou impriméAu projet ou au lancementRetards de validationPonctuelInspection avant expéditionPar lot expédiéRéclamations plus coûteusesPonctuelDestruction de stock obsolèteAu moment de la perteVision artificielle du rendementUne pratique utile consiste à créer trois colonnes dans le modèle financier : coût engagé, coût amorti et coût évitable. Le coût engagé a déjà été payé. Le coût amorti est réparti sur les repas. Le coût évitable peut être réduit par une meilleure prévision, un changement de spécification ou une négociation de volume.Le coût par emballage est utile pour comparer deux gobelets, deux boîtes à burger ou deux barquettes. Le coût par repas est plus pertinent pour piloter la rentabilité d’un menu. Le coût par commande est indispensable pour la livraison, car une commande peut contenir un plat, une boisson, un dessert, une sauce et plusieurs accessoires.Exemple : une barquette coûte 0,145 €, son couvercle 0,038 €, le sac 0,072 €, la serviette 0,018 € et l’étiquette 0,012 €. Le coût direct de conditionnement est de 0,285 € par commande. Si cette commande contient en moyenne 1,35 repas, le coût direct par repas est de 0,211 €. Après ajout du fret, du stockage et des pertes, ce montant peut atteindre 0,238 € ou davantage.ÉlémentCoût unitaireQuantité par commandeCoût par commandeBarquette repas0,145 €10,145 €Couvercle adapté0,038 €10,038 €Sac papier0,072 €10,072 €Serviette0,018 €10,018 €Étiquette produit0,012 €10,012 €Sachet de sauce0,016 €1,20,019 €Total direct——0,286 €Dans les cuisines centrales et la restauration collective, il est conseillé de distinguer le coût par portion préparée du coût par repas distribué. Les plateaux repas à destination d’entreprises, d’établissements de santé ou d’écoles incluent fréquemment plusieurs composants dont la rotation et les risques de casse diffèrent.Les services de restauration livrée doivent également mesurer le coût par commande annulée ou remboursée. Une barquette insuffisamment rigide ou un couvercle mal ajusté peut générer une fuite. Le coût ne se limite alors pas à l’emballage : il comprend le repas perdu, le transport, le remboursement, l’assistance client et l’atteinte à la réputation.Le fret doit être converti en coût unitaire à partir des quantités réellement réceptionnées et utilisables. Pour les importations, il convient d’inclure le transport maritime ou aérien, l’assurance, les frais portuaires, le dédouanement, les transferts vers l’entrepôt et la dernière livraison. Les ports du Havre, de Marseille-Fos et de Dunkerque sont des points d’entrée importants, mais le coût final dépend de la distance vers l’entrepôt et des créneaux de livraison.Le stockage est fréquemment oublié alors que les emballages alimentaires occupent un volume significatif. Une boîte légère peut coûter peu à l’unité mais nécessiter davantage de palettes qu’une alternative compacte. À Paris et dans les zones urbaines denses, chaque mètre carré est coûteux. À Lyon ou Lille, les coûts peuvent être plus modérés, mais la gestion des rotations reste décisive.Les marges de défaillance doivent être fondées sur des données réelles : rebuts observés, pertes de préparation, défauts à réception, erreurs de picking, dommages en livraison et invendus. À défaut d’historique, une hypothèse initiale prudente de 2 % à 5 % peut être retenue, puis corrigée mensuellement.var ctx = document.getElementById('courbeMarche').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027', '2028'],datasets: [{label: 'Indice de demande d’emballages repas en France',data: [100, 105, 111, 117, 123, 130],borderColor: 'rgb(32, 119, 92)',backgroundColor: 'rgba(32, 119, 92, 0.12)',fill: false,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});Cette courbe illustre une projection indicative de la demande liée aux repas à emporter, à la livraison et aux solutions de restauration collective. Elle ne remplace pas les données internes, mais montre pourquoi les opérateurs doivent sécuriser leurs spécifications et leurs capacités de réapprovisionnement.FacteurHypothèseMontant totalCoût par repasFret international100 000 unités reçues2 400 €0,024 €Livraison entrepôt100 000 unités reçues680 €0,007 €Stockage sur deux mois100 000 unités900 €0,009 €Manutention interne100 000 unités450 €0,005 €Pertes de production3 % des unités510 €0,005 €Défauts à réception1 % des unités170 €0,002 €Obsolescence estimée1,5 % des unités255 €0,003 €Dans cet exemple, les coûts secondaires ajoutent 0,055 € par repas avant même de considérer les frais d’outillage. Cette différence est suffisamment importante pour modifier l’évaluation d’un fournisseur ou d’une nouvelle référence.Les emballages secondaires sont souvent répartis entre les services achats, opérations et livraison. Cette dispersion crée un angle mort. Un sac, une serviette, une bande de sécurité, une étiquette, un carton de regroupement ou un séparateur de boisson peuvent représenter une part importante du coût total par commande.Supposons qu’un opérateur serve 2 millions de repas annuels. Oublier 0,035 € de coûts secondaires et 0,012 € de déchets représente 94 000 € par an. Si la marge nette moyenne par repas est faible, ce montant peut absorber une grande partie du résultat d’un site ou d’une zone de livraison.var ctx = document.getElementById('barresSecteurs').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Livraison de repas', 'Restauration rapide', 'Collectivités', 'Traiteurs', 'Boulangeries', 'Boissons à emporter'],datasets: [{label: 'Part estimée des commandes utilisant plusieurs emballages',data: [92, 78, 66, 72, 48, 58],backgroundColor: 'rgb(224, 126, 58)'}]},options: {responsive: true, maintainAspectRatio: false}});Les secteurs les plus exposés sont la livraison de repas, la restauration rapide, les traiteurs et les cuisines centrales. Les applications comprennent les burgers, salades, nouilles, plats chauds, menus enfants, desserts, boissons, salades composées et repas à compartiments. Chaque application doit être testée selon la température, l’humidité, la durée de transport, la graisse, la charge et la compatibilité couvercle-contenant.Un cas fréquent concerne une boîte repas principale performante, mais placée dans un sac trop léger. Lorsque le fond du sac se déchire, la réclamation est imputée à l’expérience de livraison, non au seul sac. Le coût de qualité doit donc être calculé au niveau du repas servi au client.Les scénarios aident à choisir entre un emballage standard, personnalisé ou amélioré. Il faut comparer au minimum un scénario économique, un scénario de référence et un scénario sécurisé. Le scénario économique privilégie le prix d’achat. Le scénario de référence répond au besoin actuel. Le scénario sécurisé ajoute une marge de résistance, de traçabilité, de conformité et de capacité logistique.Les décideurs doivent tester les effets d’un volume annuel faible, moyen et élevé. À faible volume, les frais fixes dominent. À fort volume, l’optimisation du format, du conditionnement carton et de la palettisation devient plus importante. Une modification de quelques millimètres peut augmenter le nombre d’unités par carton et réduire le fret par repas.var ctx = document.getElementById('zoneTendances').getContext('2d');new Chart(ctx, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027', '2028'],datasets: [{label: 'Part des références à contenu recyclé ou fibre certifiée',data: [34, 39, 45, 52, 59, 65],borderColor: 'rgb(69, 103, 182)',backgroundColor: 'rgba(69, 103, 182, 0.25)',fill: true,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});Les tendances pour 2026 et au-delà incluent l’augmentation des exigences de traçabilité, le développement de revêtements alternatifs, l’amélioration des solutions à base de fibres, l’automatisation du contrôle visuel, l’usage de données de lot et l’optimisation numérique des prévisions. En France, les politiques relatives à la réduction des déchets et à l’économie circulaire renforcent la nécessité de vérifier les matériaux, les allégations environnementales et les possibilités de tri.ScénarioVolume annuelCoût directCoûts secondairesCoût total par repasÉconomique100 000 repas0,210 €0,072 €0,282 €Référence100 000 repas0,224 €0,052 €0,276 €Sécurisé100 000 repas0,239 €0,039 €0,278 €Économique1 000 000 repas0,185 €0,058 €0,243 €Référence1 000 000 repas0,198 €0,041 €0,239 €Sécurisé1 000 000 repas0,212 €0,030 €0,242 €Le scénario de référence peut être moins cher que l’option économique, car il réduit les fuites, le taux de casse et le besoin de suremballage. La décision doit être fondée sur le coût total, non sur le seul prix de la boîte ou de la barquette.Une fois le coût complet calculé, l’équipe achats peut définir un plafond par repas, par commande et par famille de produits. Elle peut ensuite négocier les points qui ont le plus d’effet : quantité minimale, prix par palier, format de carton, nombre d’unités par palette, calendrier de production, conditions de règlement, fréquence de livraison et répartition des coûts d’outillage.Les priorités de négociation doivent être classées selon leur impact financier et leur risque opérationnel. Pour un réseau de restaurants à Bordeaux, par exemple, une livraison régulière depuis un entrepôt régional peut être plus rentable qu’une commande massive qui immobilise trop de stock. Pour une entreprise de restauration collective à Lyon, la compatibilité avec les lignes de conditionnement peut être plus importante qu’un léger écart de prix unitaire.La validation doit reposer sur des échantillons blancs, des épreuves numériques, des échantillons imprimés et, lorsque nécessaire, des essais fonctionnels avec les aliments réels. Les critères d’acceptation doivent être mesurables : dimensions, poids matière, résistance, tenue à la chaleur, résistance aux graisses, étanchéité, ajustement du couvercle, précision d’impression, odeur et comportement après transport.var ctx = document.getElementById('comparaisonFournisseurs').getContext('2d');new Chart(ctx, {type: 'bar',data: {labels: ['Prix total', 'Conformité', 'Régularité qualité', 'Capacité', 'Souplesse logistique', 'Traçabilité'],datasets: [{label: 'Fournisseur local standard',data: [74, 84, 76, 62, 80, 71],backgroundColor: 'rgb(132, 148, 167)'},{label: 'Partenaire industriel intégré',data: [88, 90, 91, 94, 86, 93],backgroundColor: 'rgb(48, 139, 106)'}]},options: {responsive: true, maintainAspectRatio: false}});Cette comparaison est illustrative. Un fournisseur doit être évalué sur le coût complet, la stabilité des lots, la documentation, le service après-vente, le délai de réponse, les capacités de personnalisation et sa capacité à traiter les incidents. Une grille de qualification partagée entre achats, qualité, finance et exploitation réduit les décisions fondées uniquement sur un devis.Fude Packaging accompagne les acheteurs professionnels qui recherchent un partenaire capable de fournir plusieurs catégories d’emballages alimentaires sous un même pilotage. L’entreprise propose notamment des gobelets, bols, boîtes repas, boîtes à burger, barquettes, plateaux et emballages compartimentés. Cette approche permet de consolider les achats et de comparer le coût d’emballage par repas à l’échelle d’un menu complet.Sur le plan des capacités de fabrication, Fude Packaging s’appuie sur plus de 20 ans d’expérience, une base de production détenue en propre de 30 000 m² dans le Shandong et une capacité automatisée pouvant atteindre 120 000 unités par jour. La maîtrise interne de la sélection matière, de l’impression, de la découpe, du formage, de l’inspection, du conditionnement et de l’expédition aide à maintenir une meilleure cohérence entre les lots.Sur le plan technologique, l’entreprise dispose d’un laboratoire interne, de contrôles sur les matières entrantes, d’un suivi de production, d’une inspection finale et d’une traçabilité par lot. Les acheteurs peuvent demander des documents liés aux exigences alimentaires et aux systèmes de qualité, notamment FSC, ISO 9001, LFGB, FDA et BRC selon le projet, le marché de destination et les besoins documentaires.Pour les services, Fude Packaging peut accompagner les projets avec une épreuve numérique, un échantillon blanc, un échantillon imprimé avant production, une vérification de maquette et des options de commandes planifiées. Les équipes peuvent également aider à choisir les matériaux, les structures, les dimensions, les revêtements et le conditionnement export afin de réduire les risques de transport vers la France.Les acheteurs peuvent consulter les solutions d’emballages alimentaires pour comparer les formats disponibles. Les besoins d’étude, de personnalisation et de contrôle peuvent être discutés via les services dédiés aux projets professionnels. Pour évaluer l’expérience industrielle et la démarche de l’entreprise, consultez la page présentation de Fude Packaging.Quels coûts doivent être inclus dans le coût d’emballage par repas ?Il faut inclure l’emballage principal, le couvercle, les accessoires, les sacs, les cartons secondaires, les frais de lancement, le fret, la manutention, le stockage, les pertes, les défauts, les retours, l’obsolescence et les coûts liés aux réclamations. Le périmètre doit rester identique pour comparer plusieurs fournisseurs.Comment répartir les coûts ponctuels ?Les frais d’outillage, de conception et de validation sont généralement répartis sur le volume contractuel ou sur le volume prévisionnel de douze mois. Si la durée de vie commerciale est courte, il est plus prudent de les amortir sur une période plus courte afin d’éviter de sous-estimer le risque d’obsolescence.Comment convertir le fret et le stockage en coût unitaire ?Divisez le coût total de fret, de livraison et de stockage par le nombre d’unités réellement reçues puis utilisables. Évitez de diviser par la quantité commandée lorsque des pertes, des défauts ou des écarts de réception existent.Comment intégrer les déchets et les défauts ?Calculez un taux de perte à partir des données d’exploitation : unités rejetées, emballages cassés, erreurs d’impression, fuites, erreurs de préparation et invendus. Multipliez ensuite le coût complet des emballages par ce taux. Une revue mensuelle permet d’ajuster l’hypothèse.Quels scénarios la direction doit-elle comparer ?La direction devrait comparer au moins une option économique, une option équilibrée et une option sécurisée. Les hypothèses doivent varier selon le volume, le prix matière, le fret, le taux de défaut, la durée de stockage, le niveau de personnalisation et le risque réglementaire.Comment choisir entre un fournisseur français et un fournisseur international ?Il faut comparer le coût total rendu, les délais, les quantités minimales, la capacité de personnalisation, la conformité, le besoin de stock, la qualité de communication et la capacité à résoudre rapidement une non-conformité. Un fournisseur international peut offrir une forte compétitivité à volume élevé, tandis qu’un fournisseur local peut réduire certains délais et besoins de stock.Pour préparer une étude de coût adaptée à votre activité en France, vos volumes, vos produits alimentaires, votre calendrier de livraison et vos exigences de personnalisation, vous pouvez contacter l’équipe Fude Packaging avec votre cahier des charges. -
Calibre et grammage du carton : guide acheteurs France
Pour un acheteur professionnel en France, comparer le calibre et le grammage du carton ne consiste pas seulement à choisir un papier plus épais ou plus lourd. Le grammage, exprimé en g/m², indique la masse surfacique du matériau. Le calibre, généralement exprimé en micromètres ou en millimètres, mesure son épaisseur. Deux cartons présentant le même grammage peuvent avoir des calibres, une rigidité, une isolation et un comportement à l’humidité très différents.Une évaluation fiable doit donc utiliser une méthode répétable : échantillons conditionnés, zones de prélèvement définies, aliment ou simulant représentatif, température, durée de contact, charge, méthode de mesure et limites d’acceptation documentées. Pour les emballages alimentaires, la spécification doit également tenir compte du revêtement, de la barrière à la graisse, de la résistance à la fuite, de la compatibilité avec le couvercle et du transport réel.En pratique, le résultat doit être intégré à la fiche technique approuvée, au bon à tirer, au rapport de contrôle fournisseur et au plan d’inspection à réception. Cette approche aide les distributeurs, chaînes de restauration, entreprises de vente à emporter et marques alimentaires françaises à réduire les risques de déformation, d’écrasement, de fuite et d’insatisfaction client.ParamètreCe qu’il mesureRisque si insuffisantVérification recommandéeGrammageMasse du carton par mètre carréParoi trop légère ou instablePesée sur surface connueCalibreÉpaisseur du cartonFaible isolation et écrasementMicromètre à pression contrôléeRigiditéRésistance à la flexionBoîte qui s’affaisse au transportEssai de pliage ou compressionRésistance humideMaintien des propriétés après contactFond ramolli, perte de formeEssai avec simulant ou alimentBarrière à la graisseFrein à la migration des huilesTaches, suintement, contaminationEssai graisse et stockageÉtanchéitéRésistance aux liquidesFuite pendant la livraisonRemplissage, inclinaison, attenteCe tableau montre pourquoi un grammage élevé ne garantit pas à lui seul la performance. Un carton dense mais peu épais peut offrir une bonne surface d’impression tout en isolant moins bien. À l’inverse, un carton plus volumineux peut améliorer le toucher et la rigidité, mais nécessiter un revêtement plus adapté aux sauces, huiles ou plats chauds.Le principal risque pour l’acheteur est de commander selon un seul indicateur. Un cahier des charges indiquant seulement « carton 300 g/m² » laisse une marge importante sur la composition des fibres, le volume spécifique, le revêtement, l’humidité résiduelle et le calibre final. Cela peut créer des écarts visibles entre lots, même si le grammage moyen semble conforme.Dans les marchés de Paris, Lyon, Marseille, Lille ou Bordeaux, les utilisateurs professionnels attendent des emballages capables de supporter la livraison urbaine, les trajets à vélo, les sacs isothermes et les périodes d’attente avant consommation. Un bol à salade peut être satisfaisant en sortie de ligne, puis se déformer après trente minutes avec une sauce vinaigrée. Une boîte burger peut conserver son grammage nominal tout en perdant sa rigidité sous l’effet de la vapeur.Les risques les plus fréquents concernent l’écrasement vertical, l’ouverture des collages, le ramollissement du fond, l’absorption de graisse, la déformation du couvercle, le transfert d’encre et les écarts d’aspect. Ils affectent aussi la rentabilité : remplacement des commandes, pertes de repas, avis négatifs, retours de franchiseurs et temps administratif pour traiter les réclamations.var contexteCroissance = document.getElementById('graphiqueCroissance').getContext('2d');new Chart(contexteCroissance, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Indice estimatif de demande d’emballages carton performants en France',data: [100, 108, 117, 126, 136, 148],borderColor: 'rgb(38, 121, 88)',backgroundColor: 'rgba(38, 121, 88, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});Cette tendance illustrative reflète l’intérêt croissant pour des emballages fibreux mieux définis, notamment dans la restauration rapide, la livraison et les gammes à emporter. Elle ne remplace pas l’analyse d’un marché précis, mais elle confirme que les critères techniques deviennent un facteur de sélection autant que le prix unitaire.Une taille d’échantillon insuffisante masque les variations de production. Pour un premier référencement, il est prudent d’évaluer plusieurs unités provenant de différentes piles, cartons d’expédition ou moments de production. Pour une commande répétitive, le plan de prélèvement peut être ajusté selon le niveau de risque, le volume commandé, la stabilité historique et l’usage final.Le prélèvement doit distinguer les formats plats, les produits formés et les emballages imprimés. Un gobelet, une boîte repas ou une barquette compartimentée ne doivent pas être mesurés uniquement sur une zone facile d’accès. Il faut vérifier plusieurs points : fond, paroi, rabat, zone de pliage, zone de collage et, lorsque cela est pertinent, partie en contact direct avec l’aliment.Situation d’achatQuantité indicativeRépartition du prélèvementObjectifPrototype initial20 unitésPlusieurs formats et finitionsValider la conceptionÉchantillon imprimé30 unitésTrois zones de la productionVérifier impression et structurePremière production50 unitésDébut, milieu et fin de lotÉvaluer la régularitéCommande régulière32 unitésCartons d’expédition distinctsContrôle de réceptionProduit à haut risque liquide50 unitésLots et postes différentsPrévenir les fuitesRéclamation qualité60 unitésLot litigieux et lot témoinIdentifier la causeLes quantités ci-dessus constituent une base opérationnelle, à adapter avec un responsable qualité et selon la criticité de l’emballage. Une tasse pour café chaud, une barquette pour nouilles en sauce ou un contenant pour plats gras mérite un contrôle plus étendu qu’une boîte sèche destinée à des viennoiseries.Les échantillons doivent être identifiés par date, numéro de lot, référence produit, format, fournisseur, usine, conditions de transport et opérateur. Sans cette traçabilité, un acheteur ne peut pas distinguer une variation matière d’un problème de formage, de stockage ou de manipulation.Le matériel d’essai doit être adapté à la précision recherchée et maintenu en bon état. Un micromètre manuel peut convenir pour un contrôle interne simple, à condition que la pression de mesure soit cohérente. Pour une comparaison contractuelle, un instrument avec pression définie, surface de contact appropriée et certificat d’étalonnage est préférable.Le grammage nécessite une balance de précision et une surface de coupe connue. Sur des produits formés, il peut être nécessaire de prélever un morceau représentatif sans inclure de colle, de pli renforcé ou de zone double épaisseur, sauf si cette zone est précisément celle à qualifier. Pour la rigidité et la compression, le choix de l’équipement doit reproduire le mode de défaillance attendu.ÉquipementUtilisationDonnée obtenuePoint de vigilanceMicromètreMesure de l’épaisseurCalibre en micromètresPression régulièreBalance de précisionMesure de masseGrammage calculéÉtalonnage périodiqueEmporte-pièce de surface connueDécoupe de l’échantillonSurface constanteLame propre et stableAppareil de compressionRésistance à l’écrasementCharge maximaleVitesse de compression définieÉtuve ou enceinte climatiqueConditionnement thermiqueStabilité après expositionTempérature documentéeDispositif d’inclinaisonEssai de fuiteObservation de suintementAngle et durée constantsDans un dossier fournisseur, il est utile de demander la date d’étalonnage des appareils, la méthode interne utilisée, la fréquence de vérification et l’identité du laboratoire. Pour les projets destinés à la France, les acheteurs peuvent également prévoir une contre-vérification par un laboratoire indépendant ou une société d’inspection avant l’expédition depuis le port de Qingdao, Shanghai ou Shenzhen vers Le Havre, Fos-sur-Mer ou Dunkerque.Les conditions d’essai déterminent la valeur réelle des résultats. Un carton sec, mesuré à température ambiante, ne représente pas nécessairement son comportement après remplissage avec un curry chaud, des frites, une salade assaisonnée ou une soupe. Le protocole doit donc définir le produit utilisé, sa température, son volume, la durée de contact et les efforts appliqués.Pour les emballages alimentaires, des essais avec aliments réels sont très utiles lors de la qualification finale. Ils peuvent être complétés par des simulants appropriés lorsqu’un protocole plus standardisé est nécessaire. Un produit destiné aux salades doit être testé avec une sauce acide ou huileuse ; un pot pour boisson chaude doit être évalué avec une boisson à température représentative ; une boîte repas doit être soumise à la vapeur et à une charge réaliste.var contexteDemande = document.getElementById('graphiqueDemande').getContext('2d');new Chart(contexteDemande, {type: 'bar',data: {labels: ['Cafés', 'Burgers', 'Salades', 'Traiteurs', 'Boulangeries', 'Livraison'],datasets: [{label: 'Indice de sensibilité au calibre et au grammage',data: [78, 88, 91, 84, 62, 95],backgroundColor: ['#7a4f2b', '#c15d31', '#5c8f45', '#8c5b3d', '#d7a34a', '#3979a8']}]},options: {responsive: true, maintainAspectRatio: false}});Le graphique illustre que les activités de livraison, de salades et de burgers présentent souvent une sensibilité élevée. La cause n’est pas uniquement le poids du repas : les sauces, la vapeur, les empilements et les mouvements pendant le transport augmentent fortement l’exigence sur la structure de l’emballage.ApplicationTempérature indicativeDurée indicativeContrôle principalCafé ou thé chaud80 °C30 minutesTenue de paroi et couvercleSoupe à emporter75 °C45 minutesFuite et ramollissementBurger avec frites65 °C30 minutesRésistance graisse et vapeurSalade assaisonnée6 °C60 minutesRésistance à l’humiditéNouilles en sauce70 °C45 minutesFond et lignes de pliagePlat traiteur empilé60 °C40 minutesCompression verticaleLes conditions doivent rester identiques entre les essais fournisseurs, les contrôles de réception et les validations de nouveaux matériaux. Cette discipline permet d’éviter les comparaisons trompeuses entre un essai de laboratoire court et une situation de livraison réelle de quarante minutes dans une agglomération comme Île-de-France ou Lyon Métropole.Les limites d’acceptation doivent être déterminées à partir de l’usage, et non à partir d’un chiffre arbitraire. Une tolérance de grammage peut être acceptable pour une boîte légère de pâtisserie, mais insuffisante pour un contenant à soupe. L’acheteur doit définir une valeur nominale, une plage de tolérance, un minimum critique et une règle de décision lorsqu’un résultat est proche de la limite.Il est conseillé de séparer les exigences matière des exigences fonctionnelles. Par exemple, le carton peut avoir un grammage conforme mais échouer au test de fuite. Dans ce cas, l’acceptation ne doit pas être accordée sur la seule base du grammage. Les indicateurs fonctionnels doivent primer lorsque la sécurité du repas, l’expérience client ou l’intégrité du transport sont concernés.CritèreExemple de cibleLimite d’acceptationDécision en cas d’écartGrammage carton320 g/m²Selon tolérance approuvéeVérification du lotCalibre450 micromètresMinimum contractuelBlocage si sous le minimumFuiteAucune fuite visibleZéro unité critiqueRejet ou tri renforcéCompressionCharge définieAucune rupture structuraleAnalyse de conceptionGraisseAucune tache traversanteZéro défaut majeurRevue du revêtementImpressionCouleur approuvéeÉcart visuel limitéValidation du bon à tirerLes chiffres précis doivent être validés sur votre référence, votre format et votre contenu. Les limites ne doivent jamais être copiées sans essais préalables. Un bol de 1 000 ml, une boîte burger et un gobelet double paroi suivent des mécanismes de défaillance différents ; ils nécessitent donc des valeurs de contrôle distinctes.Un rapport fournisseur utile doit être lisible, daté et exploitable par les équipes achats, qualité et logistique. Il doit indiquer la référence commerciale, le lot, la quantité produite, l’origine de la matière, les conditions de mesure, les instruments employés, les résultats individuels ou statistiques, les critères d’acceptation et la conclusion.Pour les importateurs français, le rapport doit correspondre à la marchandise réellement expédiée. Il ne suffit pas de recevoir un résultat établi sur un prototype ancien. Le numéro de lot sur le rapport doit pouvoir être rapproché des cartons, de la liste de colisage, de la facture commerciale et, si nécessaire, du certificat d’inspection.Une bonne pratique consiste à joindre des photographies des échantillons, une fiche de test de fuite et une fiche de contrôle visuel. Lorsque les emballages sont personnalisés, le rapport peut aussi intégrer la vérification de l’emplacement du logo, la conformité des couleurs, la lisibilité des éléments obligatoires et l’état des découpes.var contexteEvolution = document.getElementById('graphiqueEvolution').getContext('2d');new Chart(contexteEvolution, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Part des projets privilégiant des barrières sans plastique conventionnel',data: [22, 29, 37, 46, 56, 65],borderColor: 'rgb(55, 132, 104)',backgroundColor: 'rgba(55, 132, 104, 0.28)',fill: true,tension: 0.35}]},options: {responsive: true, maintainAspectRatio: false}});Cette évolution illustrative met en évidence un changement de priorité : les acheteurs demandent de plus en plus une performance mesurable associée à une meilleure fin de vie. En 2026 et au-delà, les choix de matériaux devraient être davantage guidés par les exigences de traçabilité, les solutions à base de fibres, la réduction des revêtements conventionnels et la compatibilité avec les filières de collecte locales.Lorsqu’un résultat est hors tolérance, l’action corrective doit commencer par le confinement du lot concerné. Il faut empêcher sa mise en production ou sa distribution avant d’avoir identifié l’ampleur de l’écart. L’acheteur et le fournisseur doivent ensuite examiner les données : lot de carton, taux d’humidité, paramètres de formage, pression de collage, revêtement, découpe, stockage et conditions de transport.Une correction efficace ne consiste pas seulement à augmenter le grammage. Dans certains cas, le problème vient d’un calibre trop faible lié à une matière plus dense ; dans d’autres, d’un pliage qui fragilise la paroi, d’une ligne de collage insuffisante ou d’un revêtement inadéquat. La solution peut être une nouvelle structure, une matière différente, un renforcement local ou une modification des conditions de production.Pour une non-conformité critique, le fournisseur doit fournir un rapport comprenant la cause racine, les lots touchés, les mesures immédiates, l’action permanente, la date de mise en œuvre et la preuve de vérification. Le client peut demander une production pilote, des échantillons corrigés et un contrôle tiers avant le départ de la cargaison.Les acheteurs qui distribuent vers Toulouse, Nantes, Strasbourg ou Nice doivent également analyser les conditions logistiques locales : humidité dans les entrepôts, stockage près d’une cuisine, transport estival, empilement en palettes et durée entre réception et utilisation. Une matière conforme en usine peut perdre une partie de ses propriétés si l’entreposage n’est pas maîtrisé.Fude Packaging accompagne les acheteurs internationaux qui recherchent des emballages alimentaires en carton avec des exigences claires de grammage, calibre, rigidité et résistance à l’usage. Notre approche repose sur la validation du produit final plutôt que sur la seule comparaison d’un prix ou d’une valeur de g/m².Sur le plan technologique, notre laboratoire interne permet de soutenir les contrôles de matières, les vérifications dimensionnelles, les essais fonctionnels et les analyses de performance adaptées aux contenants alimentaires. Nous pouvons examiner les exigences liées à la chaleur, à la graisse, à l’humidité, aux couvercles et à la stabilité des structures. Pour les projets nécessitant une solution robuste et recyclable, nos contenants kraft durables pour plats à emporter peuvent être étudiés selon le menu, le volume et les contraintes de livraison.Sur le plan industriel, Fude Packaging dispose d’une usine détenue en propre de 30 000 m² dans le Shandong, avec des lignes automatisées capables de produire jusqu’à 120 000 unités par jour selon les références. La maîtrise interne de la sélection des matières, de l’impression, de la découpe, du formage, de l’inspection et du conditionnement facilite le suivi de la régularité entre échantillon approuvé et production de masse.Notre capacité de fabrication couvre notamment les gobelets, bols, boîtes burger, boîtes repas kraft, contenants à salade, boîtes à nouilles, plateaux alimentaires et emballages repas compartimentés. Les acheteurs peuvent ainsi consolider leurs achats auprès d’un seul partenaire pour différentes familles de contenants alimentaires en carton, avec une présentation de marque cohérente.Sur le plan du service, notre équipe accompagne les projets de personnalisation depuis le choix de la structure jusqu’aux prototypes, aux échantillons imprimés, aux contrôles de série et aux documents d’exportation. Nous pouvons tenir compte de la destination en France, du type d’aliment, de la température de service, des objectifs environnementaux, de la réglementation applicable et des délais logistiques. Les clients peuvent aussi organiser une inspection indépendante ou demander des vérifications avant expédition.var contexteComparaison = document.getElementById('graphiqueComparaison').getContext('2d');new Chart(contexteComparaison, {type: 'bar',data: {labels: ['Contrôle matière', 'Personnalisation', 'Essais fonctionnels', 'Capacité industrielle', 'Accompagnement export', 'Traçabilité'],datasets: [{label: 'Approche intégrée Fude Packaging',data: [90, 92, 88, 95, 91, 89],backgroundColor: 'rgb(106, 83, 155)'}, {label: 'Approche d’achat non contrôlée',data: [45, 52, 38, 58, 49, 42],backgroundColor: 'rgb(185, 185, 185)'}]},options: {responsive: true, maintainAspectRatio: false}});Cette comparaison représente une méthode d’achat, non une mesure universelle des fournisseurs. Elle souligne l’avantage d’un processus intégrant cahier des charges, contrôle des matériaux, essai d’application, validation d’échantillon et traçabilité documentaire. Cette méthode est particulièrement utile pour les franchises, grossistes, plateformes de livraison et marques qui souhaitent limiter les écarts entre sites.Elle permet d’anticiper les risques de paroi trop fine, de faible rigidité, de déformation, d’écrasement, de mauvaise isolation et de performance insuffisante face à l’humidité ou à la graisse. Le grammage indique la quantité de matière, tandis que le calibre aide à comprendre l’épaisseur disponible pour soutenir la structure. Il faut cependant compléter ces données par des essais de fuite, de compression et de contact alimentaire.Utilisez des unités prélevées dans plusieurs cartons et moments de fabrication. Testez le produit dans son format final, avec le couvercle et, idéalement, avec l’aliment réel ou un simulant pertinent. Documentez la température, la durée, le volume de remplissage, l’empilement, l’inclinaison et toute charge appliquée. Les conditions doivent refléter le parcours réel du produit jusqu’au consommateur.Créez une fiche unique indiquant la référence, le lot, l’échantillon, l’appareil, la date, l’opérateur, les conditions, les valeurs mesurées et le statut conforme ou non conforme. Ajoutez des photographies des défauts et conservez les échantillons témoins lorsque cela est possible. Les résultats individuels sont souvent plus utiles qu’une simple moyenne, car ils révèlent les variations dans un même lot.La limite doit être définie après des essais sur le produit réel. Fixez un objectif nominal et une plage approuvée pour le grammage et le calibre, puis associez-les à des critères fonctionnels non négociables, par exemple l’absence de fuite, l’absence de rupture et le maintien de la forme après une durée de service définie. Pour les emballages à soupe, sauces ou repas gras, les critères fonctionnels doivent être prioritaires.Répétez-le à chaque validation de nouveau fournisseur, changement de matière, changement de revêtement, nouvelle taille, modification de conception ou première production. Pour les commandes récurrentes, intégrez des contrôles à réception selon le niveau de risque et l’historique du fournisseur. Augmentez immédiatement la fréquence après une réclamation, une non-conformité ou un changement de conditions de transport.Pour le marché français, une spécification claire du calibre et du grammage permet de réduire les ambiguïtés entre achat, production, contrôle qualité et distribution. Elle transforme une exigence technique en un système pratique : produit adapté au menu, performance vérifiée, documents traçables et actions correctives rapides lorsque cela est nécessaire.