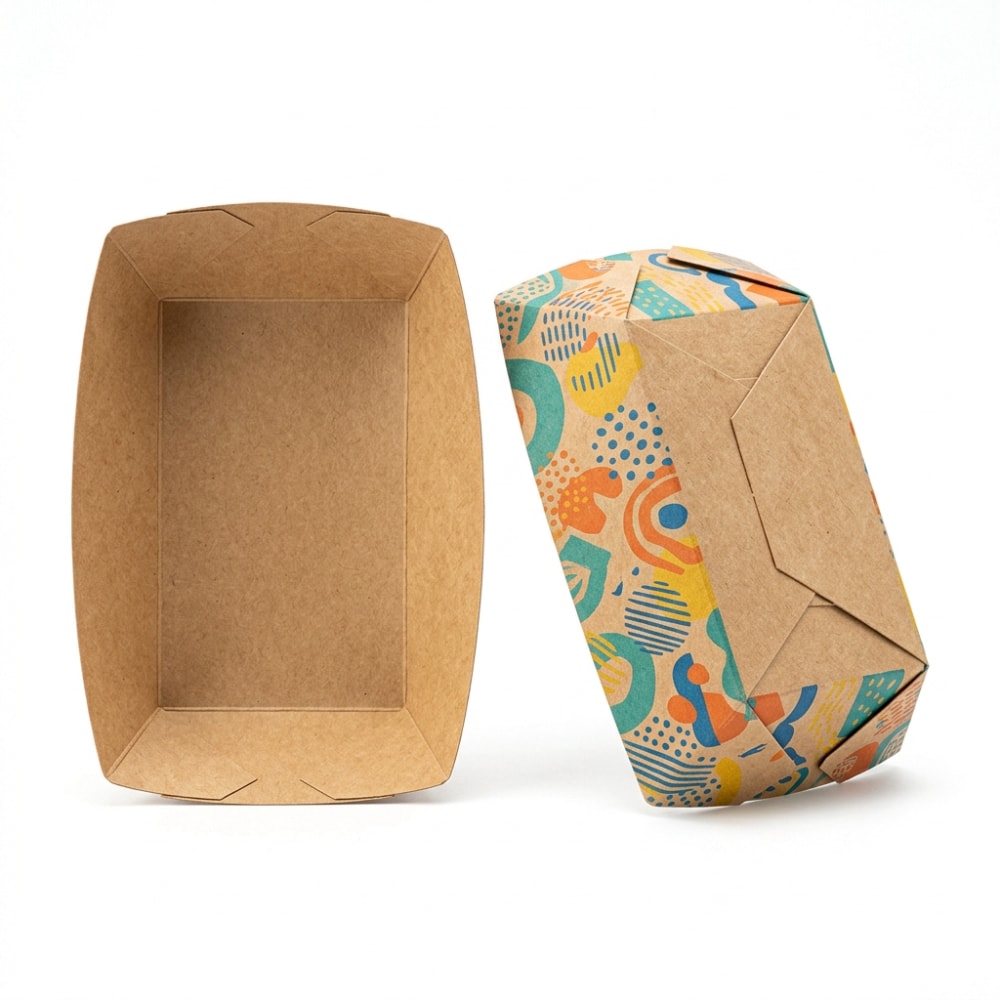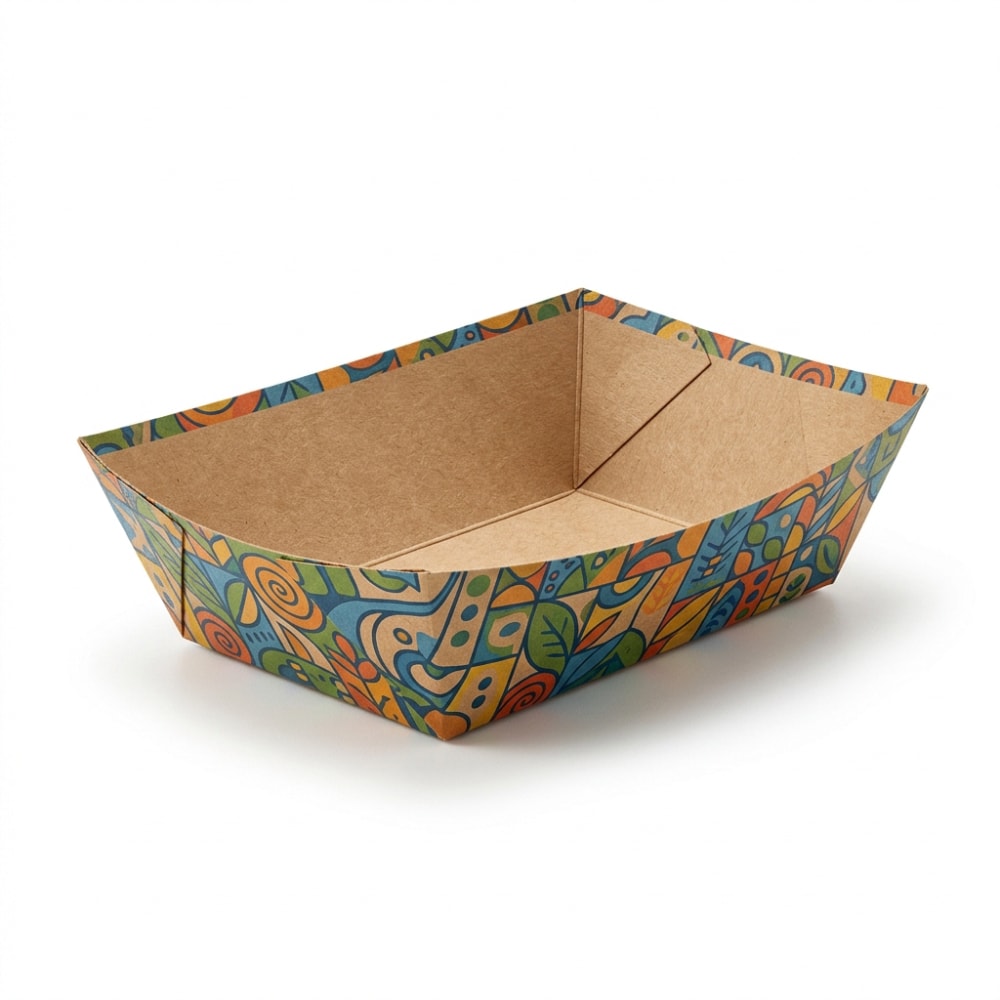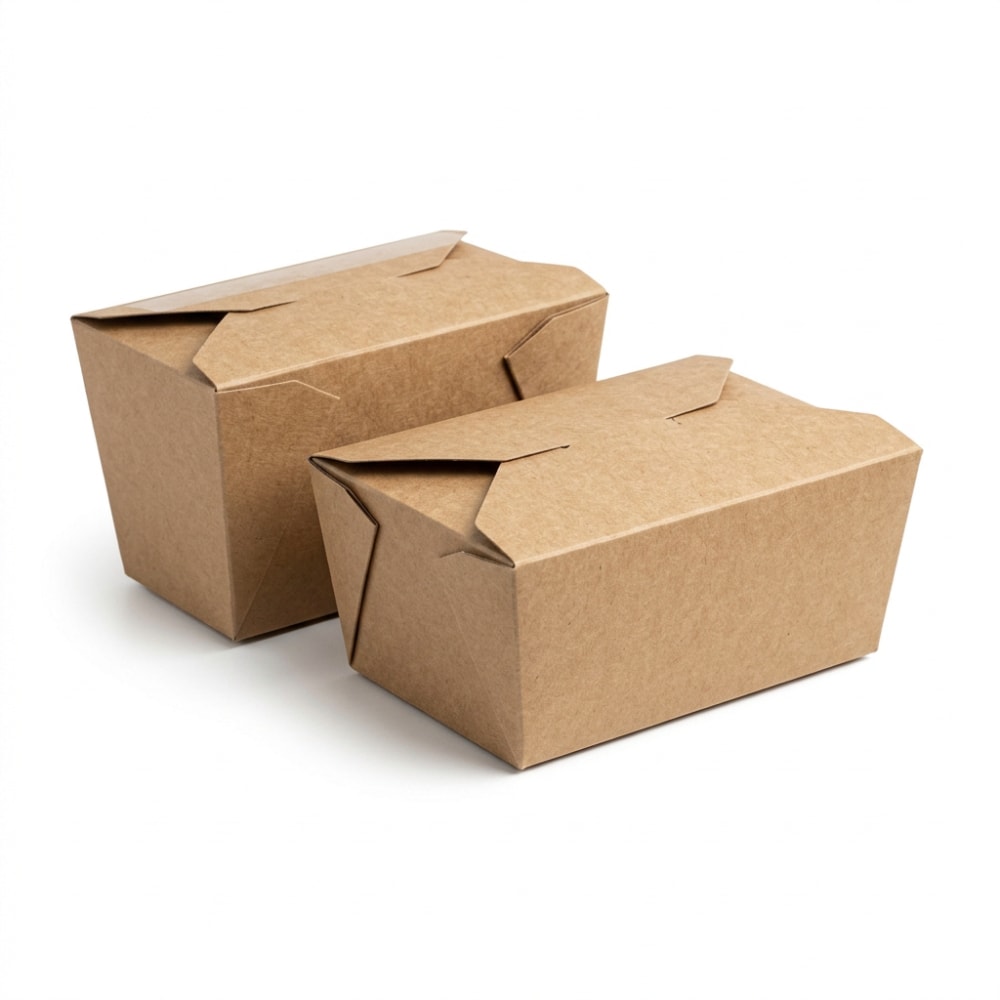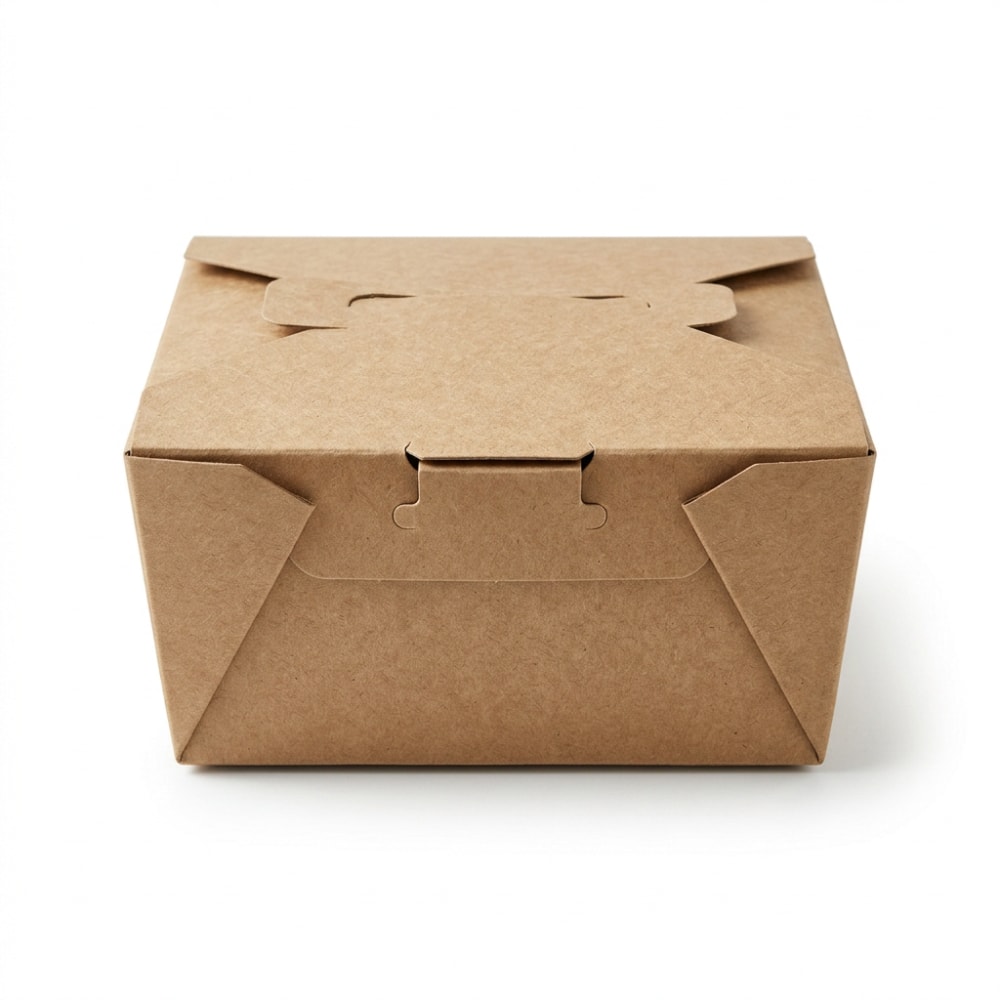
Boîtes kraft 800–3000 ml : qualité contrôlée en France
Réponse rapide : définir une qualité mesurable pour les boîtes repas kraft de 800 à 3000 ml

Pour les restaurants, chaînes de restauration rapide, cuisines centrales et marques de livraison en France, une boîte repas kraft de 800 à 3000 ml ne doit pas être achetée uniquement selon son volume ou son prix unitaire. Sa qualité doit être décrite par une fiche technique mesurable : dimensions, capacité utile, grammage du papier, type et régularité du revêtement intérieur, résistance des plis, étanchéité des angles, force de fermeture, compatibilité couvercle, précision d’impression et comportement avec des aliments réels.
Le point essentiel est simple : une boîte qui paraît correcte vide peut échouer après vingt minutes avec des nouilles chaudes, une sauce grasse, du poulet frit ou un plat complet transporté à scooter. Avant toute production en série, l’acheteur doit donc valider un échantillon de référence, signer des critères d’acceptation, prévoir un plan d’inspection et définir la solution applicable en cas de lot non conforme.
Pour une commande destinée à Paris, Lyon, Marseille, Lille ou Toulouse, la spécification doit aussi tenir compte du trajet de livraison, de la température du plat, du temps d’attente en cuisine et de l’empilage. Les contenants alimentaires en papier adaptés à la restauration peuvent être sélectionnés selon le type de menu, puis confirmés par des essais pratiques documentés.
| Point à contrôler | Critère conseillé | Méthode de vérification | Risque si non conforme |
|---|---|---|---|
| Capacité utile | Tolérance définie par format | Remplissage à l’eau mesuré | Portions insuffisantes ou débordement |
| Dimensions | Longueur, largeur et hauteur validées | Pied à coulisse et gabarit | Incompatibilité avec sacs ou couvercles |
| Grammage du carton | Valeur nominale avec tolérance écrite | Pesée et calcul au mètre carré | Affaissement et faible rigidité |
| Revêtement intérieur | Couche uniforme, sans zone sèche | Observation et essai huile chaude | Migration de graisse et humidité |
| Fermeture | Rabat verrouillé sans ouverture spontanée | Ouvertures et fermetures répétées | Fuite pendant le transport |
| Impression | Position, couleurs et lisibilité conformes | Comparaison avec l’épreuve approuvée | Image de marque dégradée |
Ce tableau doit devenir une partie intégrante du dossier d’achat. Il transforme une demande générale de « bonne qualité » en exigences vérifiables par le fabricant, l’équipe qualité, un inspecteur tiers ou le client final.
Pourquoi les boîtes kraft de 800 à 3000 ml échouent en conditions réelles

Les défaillances les plus coûteuses apparaissent rarement au moment de l’ouverture du carton. Elles apparaissent lors du service : sauce qui traverse un angle, fond qui s’humidifie, couvercle qui se soulève, boîte qui se déforme sous le poids d’un plat chaud ou impression qui se décale sur une grande série. Dans un point de vente à forte cadence, une seule faiblesse structurelle peut provoquer des réclamations répétées.
Le marché français de la vente à emporter repose sur des usages variés : bowls, cuisine asiatique, salades repas, burgers, rôtisserie, plats méditerranéens, restauration collective et services de livraison. Une boîte de 800 ml est souvent sollicitée pour une salade ou une portion individuelle généreuse ; une boîte de 1500 à 2000 ml accueille fréquemment un plat chaud ; le format 3000 ml est destiné aux repas à partager, plateaux familiaux ou formules multi-composants. Chaque usage impose un niveau de résistance différent.
Le graphique présente un indice indicatif de progression de la demande, porté par la livraison de repas, les offres prêtes à consommer et le remplacement progressif de certains emballages moins valorisés par les consommateurs. Cette hausse renforce l’importance de la constance entre les lots plutôt que la seule conformité d’un premier échantillon.
Cause racine 1 : fuite aux angles et échec de fermeture

Les angles constituent la zone la plus vulnérable d’une boîte repas kraft. Lors du formage, le papier est plié, comprimé et collé. Si le pli est imprécis, si la colle est insuffisante, si la pression de formage varie ou si le carton absorbe trop d’humidité, une micro-ouverture peut se créer. Elle reste invisible avec des aliments secs, mais devient critique avec du curry, du jus de viande, une vinaigrette ou une sauce soja.
La fermeture peut également échouer lorsque le rabat est trop court, que l’encoche est mal découpée ou que le couvercle n’est pas dimensionnellement compatible avec le corps de la boîte. Une fermeture qui tient à l’arrêt peut s’ouvrir dans un sac de livraison soumis aux vibrations, notamment sur les trajets urbains à Paris ou dans les centres historiques de Lyon et Bordeaux.
| Défaut observé | Cause probable | Test utile | Mesure corrective |
|---|---|---|---|
| Fuite dans un angle inférieur | Collage incomplet | Remplissage avec sauce chaude | Augmenter le contrôle de colle |
| Rabat qui s’ouvre | Encoche trop large | Secousses pendant 60 secondes | Corriger l’outil de découpe |
| Fond humide | Barrière intérieure irrégulière | Repos avec huile chaude | Stabiliser le revêtement |
| Déformation latérale | Carton trop léger | Charge verticale contrôlée | Augmenter le grammage |
| Couvercle instable | Tolérance de diamètre excessive | Montage sur échantillon maître | Réviser le gabarit |
| Ouverture après empilage | Hauteur de rabat insuffisante | Essai avec cinq boîtes chargées | Modifier la géométrie |
Une fuite ne doit jamais être traitée comme un défaut esthétique. Pour une marque de livraison, elle peut contaminer le sac, détériorer d’autres plats et provoquer un remboursement. Les défauts critiques doivent donc entraîner le blocage du lot concerné jusqu’à analyse complète.
Cause racine 2 : variation du papier et du revêtement des boîtes kraft
Le mot « kraft » ne garantit pas à lui seul une performance. Deux papiers de couleur similaire peuvent avoir des fibres, un grammage, une rigidité, une absorption et une résistance à l’humidité très différents. De plus, les variations de papier entre approvisionnements peuvent modifier la précision du pliage et l’adhérence du revêtement intérieur.
Pour les boîtes de 800 à 3000 ml utilisées avec des aliments chauds ou gras, le papier doit être choisi selon la durée de contact, la température, la teneur en huile et l’humidité du plat. Un contenant pour salade froide n’exige pas exactement la même construction qu’un contenant pour nouilles sautées, couscous, poulet rôti ou gratin.
Le revêtement doit être homogène sur le fond, les parois et les zones de pliage. Une couche trop faible peut provoquer l’imbibition. Une couche trop forte, mal réglée ou mal associée au support peut compliquer le formage. La bonne approche consiste à contrôler la matière reçue, conserver un échantillon de chaque lot et enregistrer les résultats des essais internes.
Ce graphique compare l’intensité indicative des besoins en boîtes repas de grande capacité selon les secteurs. La livraison et la cuisine asiatique demandent généralement une excellente résistance aux sauces et une fermeture particulièrement fiable.
Cause racine 3 : tolérances de formage, de scellage ou de couvercle
Une boîte peut être fabriquée avec un bon papier et pourtant échouer à cause des tolérances de production. Une différence minime sur la hauteur, la largeur d’un rabat ou la position d’une ligne de pli peut modifier l’emboîtement du couvercle. Sur les formats 2000 et 3000 ml, l’effet est amplifié parce que le poids du contenu exerce davantage de pression sur le fond et les parois.
Le formage doit rester stable tout au long de la production. Les équipes doivent surveiller l’usure des outils, la température, la pression, la vitesse de ligne, l’alignement des plis et le dosage de colle. L’inspection en cours de production est plus efficace qu’une vérification limitée aux cartons finaux.
| Élément dimensionnel | Importance | Fréquence recommandée | Action en cas d’écart |
|---|---|---|---|
| Largeur du fond | Stabilité et capacité | Début puis toutes les deux heures | Réglage immédiat de l’outil |
| Hauteur de paroi | Empilage et volume | Par prélèvement de lot | Isoler les unités concernées |
| Position du pli | Étanchéité d’angle | Contrôle visuel régulier | Réviser le formage |
| Largeur du rabat | Tenue de fermeture | À chaque changement de bobine | Corriger la découpe |
| Jeu du couvercle | Compatibilité et transport | Par palette | Bloquer l’assemblage concerné |
| Position d’impression | Aspect de marque | Début et fin de série | Régler le repérage |
Les tolérances acceptables doivent être indiquées en millimètres dans le dossier qualité. Dire qu’un couvercle doit « bien fermer » est insuffisant. Il faut indiquer quelle combinaison de boîte et de couvercle est approuvée, comment elle est testée et quelle variation est autorisée.
Un essai simple en cuisine pour révéler les lots fragiles
Un test pratique doit être réalisé avec le même type de nourriture que celui vendu par le client. Pour une chaîne de poke bowls à Nice, une salade avec vinaigrette et ingrédients humides est pertinente. Pour un restaurant de nouilles à Paris, il faut employer une portion chaude avec bouillon ou sauce. Pour un traiteur à Strasbourg, un plat complet composé de viande, garniture et sauce est plus représentatif.
Prélevez au minimum plusieurs boîtes dans différents cartons. Remplissez-les à la capacité de service prévue, fermez-les normalement, puis laissez-les reposer. Ensuite, empilez-les, inclinez-les modérément, placez-les dans un sac et simulez un transport. Documentez toute trace d’humidité, toute ouverture, toute perte de forme et toute dégradation visuelle.
| Étape d’essai | Conditions | Durée | Résultat attendu |
|---|---|---|---|
| Remplissage chaud | Plat à 70–85 °C | Immédiat | Aucune fuite au fond |
| Repos fermé | Boîte posée à plat | 30 minutes | Parois sèches à l’extérieur |
| Inclinaison | Inclinaison modérée | 30 secondes | Fermeture maintenue |
| Empilage | Trois à cinq boîtes pleines | 20 minutes | Pas d’affaissement |
| Transport simulé | Dans un sac de livraison | 10 minutes | Pas d’ouverture ni de fuite |
| Évaluation finale | Ouverture après essai | Après 60 minutes | Structure encore fonctionnelle |
Le résultat doit être comparé à l’échantillon approuvé. Si un nouveau lot présente une différence visible de rigidité, de texture, de couleur, de fermeture ou de résistance aux aliments, il faut interrompre l’utilisation commerciale avant que le problème ne se propage à plusieurs établissements.
Ce que l’usine doit modifier après une défaillance
Après un incident, l’usine ne doit pas se limiter à remplacer quelques cartons. Elle doit identifier la cause racine : matière première, paramètre de revêtement, découpe, colle, réglage de formage, stockage, emballage ou contrôle final. Une action corrective sérieuse comporte un rapport, des échantillons du lot, un essai comparatif et une mesure préventive applicable aux productions suivantes.
Les corrections possibles comprennent l’augmentation ou la stabilisation du grammage, l’amélioration du revêtement barrière, l’ajustement de la pression de formage, le remplacement d’un outil usé, le renforcement de la zone d’angle, la modification du rabat ou l’amélioration du contrôle de compatibilité avec le couvercle.
La tendance montre une progression des demandes incluant des essais fonctionnels avant validation de commande. En 2026, la traçabilité, la limitation des défauts de livraison et les objectifs de durabilité encouragent les acheteurs à exiger davantage de preuves avant la production.
Prévenir la répétition grâce à une norme qualité écrite
Une norme qualité écrite est la meilleure protection contre les interprétations différentes entre acheteur, usine et inspecteur. Elle doit identifier la référence produit, le dessin, les dimensions, la matière, la finition, la couleur, l’épreuve d’impression, les défauts critiques, les défauts majeurs, les défauts mineurs, la méthode d’échantillonnage et la procédure de recours.
Pour les importateurs français, cette documentation facilite également le contrôle à l’arrivée dans les ports du Havre, de Marseille-Fos ou de Dunkerque. Chaque palette et chaque carton doivent pouvoir être reliés à un numéro de lot, une date de production et un enregistrement de contrôle.
| Rubrique du dossier qualité | Contenu attendu | Responsable de validation | Utilité |
|---|---|---|---|
| Échantillon maître | Pièce physique datée et signée | Acheteur et fabricant | Référence de comparaison |
| Plan technique | Dimensions et tolérances | Équipe technique | Évite les erreurs de forme |
| Spécification matière | Carton et barrière intérieure | Qualité et achats | Assure la régularité |
| Épreuve imprimée | Couleurs, position et texte | Responsable de marque | Protège l’identité visuelle |
| Plan d’inspection | Nombre de cartons et essais | Qualité | Organise le contrôle |
| Recours contractuel | Remplacement, avoir ou tri | Acheteur et fournisseur | Accélère le traitement d’incident |
En France, les tendances 2026 favorisent les emballages mieux documentés, les matériaux issus de sources responsables, la réduction des matières inutiles et des systèmes de contrôle numérique. Les acheteurs doivent néanmoins évaluer toute solution durable en conditions réelles : une option réputée plus écologique n’est utile que si elle conserve une étanchéité, une rigidité et une sécurité adaptées au plat servi.
Fude Packaging : plus de 20 ans d’expérience, usine de 30 000 m² et 120 000 unités par jour
Fude Packaging apporte aux acheteurs professionnels une capacité technologique fondée sur le contrôle interne des matériaux, de l’impression, de la découpe, du formage et des essais. Son laboratoire interne permet d’évaluer la résistance, la compatibilité des couvercles, l’étanchéité, la tenue de l’impression et le comportement des contenants avec différents aliments. Les documents applicables peuvent être préparés selon le marché visé, notamment pour les exigences de contact alimentaire, les matériaux certifiés FSC, la gestion de qualité ISO 9001 et les attentes réglementaires européennes.
Sur le plan industriel, Fude Packaging exploite une base de production de 30 000 m² dans le Shandong et une capacité automatisée pouvant atteindre 120 000 unités quotidiennes selon les modèles. La fabrication en interne de gobelets, bols, boîtes repas kraft, barquettes et emballages à compartiments permet de coordonner plusieurs catégories d’emballage auprès d’un seul partenaire. Cette organisation est utile pour les distributeurs et groupes de restauration souhaitant harmoniser leur identité visuelle tout en limitant la fragmentation des achats.
Les capacités de service comprennent l’analyse du besoin, la recommandation de matière, l’adaptation de dimensions, la vérification des fichiers graphiques, la correspondance des couleurs, les échantillons blancs, les épreuves numériques, les prototypes imprimés et les contrôles avant expédition. Les clients peuvent consulter les services de personnalisation et d’accompagnement, découvrir l’expérience industrielle de Fude Packaging ou solliciter une étude de projet via la page de contact dédiée aux demandes professionnelles.
Cette comparaison illustrative montre l’avantage d’une approche intégrée lorsque les commandes nécessitent contrôle de lot, adaptation graphique, validation technique et coordination logistique internationale. Pour les livraisons vers la France, la fiabilité du dossier de production est aussi importante que le prix de l’unité.
FAQ : exigences de matière et de performance pour les boîtes repas kraft
Quels défauts sont critiques pour les boîtes kraft de 800 à 3000 ml ?
Les défauts critiques incluent les fuites, les angles ouverts, les fonds non collés, les fermetures incapables de tenir, les revêtements insuffisants, les matériaux endommagés et toute non-conformité pouvant affecter le contact alimentaire ou provoquer une perte de contenu.
Combien de cartons doivent être inspectés ?
Le nombre dépend de la taille du lot et du niveau de risque. Pour une première commande, une commande personnalisée ou un produit destiné à des plats en sauce, il est prudent d’augmenter les prélèvements. Les cartons doivent être choisis dans différentes zones de la production et non uniquement sur la partie supérieure d’une palette.
Quels essais alimentaires réels faut-il utiliser ?
Utilisez les plats les plus exigeants de votre carte : riz avec sauce, nouilles chaudes, salade avec vinaigrette, aliments frits, plat complet avec jus ou repas familial. Testez la température, le temps d’attente, l’empilage et le transport simulé dans les conditions les plus proches du service réel.
Comment relier l’échantillon approuvé à la production ?
L’échantillon maître doit porter une référence produit, une date, une signature ou validation écrite, et être relié au dessin technique ainsi qu’à l’épreuve imprimée. Chaque ordre de fabrication doit reprendre cette référence pour permettre une comparaison fiable pendant et après la production.
Quel recours appliquer à un lot non conforme ?
Le contrat doit préciser les étapes : isolement du lot, rapport avec photos et numéro de traçabilité, analyse de cause racine, tri éventuel, remplacement, avoir ou remboursement selon la gravité. Pour un défaut critique affectant la sécurité ou l’étanchéité, la mise en vente du lot doit être suspendue.
Pourquoi la validation avant production est-elle indispensable ?
Parce qu’elle réduit les différences d’interprétation. Une boîte approuvée avec son couvercle, son impression et ses résultats d’essais devient une référence objective. Elle protège le restaurant, le distributeur et le fabricant contre les litiges fondés sur des attentes non écrites.
À propos de l’auteur
Fude Packaging est un fabricant professionnel d’emballages flexibles au service des marques alimentaires, grossistes et distributeurs internationaux. Notre équipe partage des conseils pratiques sur l’emballage personnalisé, la technologie d’impression, les matériaux aptes au contact alimentaire et les tendances du secteur pour aider les entreprises à élaborer de meilleures solutions d’emballage.
Partager
Product Category
Start Your Project With Fude Today
Article connexe
-

Distributeur d’emballages repas en papier en France
Le marché français de la restauration rapide, de la vente à emporter et de la livraison a profondément changé les attentes en matière d’emballage. Aujourd’hui, un distributeur de contenants alimentaires en papier ne vend plus seulement des boîtes ou des bols : il doit garantir la sécurité alimentaire, la régularité des approvisionnements, la conformité réglementaire, l’image de marque et une trajectoire crédible vers des solutions plus durables. Pour les restaurants à Paris, les dark kitchens à Lyon, les traiteurs à Marseille, les boulangeries à Lille, les plateformes de livraison en Île-de-France ou les grossistes autour du port du Havre, le bon partenaire d’emballage influence directement les coûts, l’expérience client et la réputation.En France, les acheteurs professionnels recherchent surtout cinq choses : un contenant étanche, un prix stable, des délais fiables, des certificats vérifiables et la possibilité de personnaliser les formats selon les menus. Les chaînes de poke, de pâtes, de burgers, de plats préparés et de desserts veulent aussi adapter les couvercles, les compartiments, les fenêtres transparentes et les revêtements aux usages réels. C’est pourquoi la sélection d’un distributeur ou d’un fabricant partenaire doit s’appuyer sur des critères techniques et logistiques précis, et non sur le prix seul.Dans cet article, nous analysons le marché français à l’horizon 2026, les formats les plus demandés, les différences entre PE et PLA, la fabrication industrielle, les niveaux de prix, les certificats FDA et compostables, ainsi que les bonnes pratiques d’achat pour les importateurs, revendeurs et réseaux de restauration. Vous trouverez également des repères concrets sur les zones de demande comme Paris, Lyon, Marseille, Bordeaux, Nantes, Toulouse, Strasbourg et les grands hubs portuaires comme Le Havre, Marseille-Fos et Dunkerque.Si vous cherchez un distributeur de contenants alimentaires en papier pour la France, la meilleure approche consiste à choisir un partenaire capable de combiner conformité, capacité industrielle et souplesse commerciale. Pour la majorité des restaurants, traiteurs, chaînes de vente à emporter et grossistes, les références les plus utiles sont les bols en papier pour salades et nouilles, les boîtes-repas kraft, les barquettes, les gobelets et les contenants à compartiments avec couvercles adaptés à la livraison.En 2026, la demande française continuera de progresser sous l’effet de trois moteurs : la livraison de repas, le développement du snacking premium et la pression réglementaire en faveur de matériaux mieux perçus par les consommateurs. Les acheteurs privilégient déjà les contenants en papier offrant résistance à la graisse, tenue aux liquides, bon empilage, impression personnalisée et documents de conformité complets. Pour un distributeur, la valeur réelle ne se limite pas au stock ; elle repose aussi sur le sourcing fiable, la stabilité dimensionnelle, la cohérence des lots et la traçabilité.Pour résumer en une phrase : en France, le bon distributeur de contenants alimentaires en papier est celui qui sait fournir rapidement des produits sûrs, réguliers, personnalisables et compatibles avec les contraintes des restaurants modernes. Critère d’achat Pourquoi c’est décisif en France Niveau de priorité Conformité alimentaire Indispensable pour la restauration, les chaînes et les importateurs contrôlés Très élevé Étanchéité Cruciale pour les sauces, soupes, nouilles, poke et plats livrés Très élevé Délais d’approvisionnement Important pour les promotions saisonnières et les réseaux multi-sites Élevé Personnalisation Utile pour différencier la marque et renforcer la mémorisation Élevé Prix stable Permet de protéger la marge malgré la volatilité des matières Élevé Certificats durables De plus en plus demandés par les enseignes et appels d’offres Moyen à élevé Le tableau ci-dessus montre que le marché français récompense les fournisseurs capables d’aller au-delà du simple catalogue. Un distributeur performant doit comprendre les usages finaux, notamment la livraison urbaine, l’exposition en vitrine, la tenue en rayon et la résistance lors des trajets de dernier kilomètre.Le marché français des contenants alimentaires en papier progresse de façon structurelle. La hausse des commandes à emporter, la croissance des cuisines dédiées à la livraison, le renouvellement des emballages dans la boulangerie-restauration et la montée des concepts de repas prêts à consommer soutiennent durablement la demande. À cela s’ajoute la préférence croissante des consommateurs pour des emballages visuellement plus naturels, surtout dans les centres urbains comme Paris, Lyon, Bordeaux et Nantes.Pour 2026, la demande devrait rester particulièrement forte dans cinq segments : restauration rapide organisée, restauration asiatique et nouilles, salades et poke, pâtisserie-dessert à emporter, ainsi que distribution de repas en entreprise. Les distributeurs basés ou desservant l’Île-de-France observent généralement les plus gros volumes, mais les rythmes de progression sont aussi notables dans les corridors logistiques reliés à Lille, Rennes, Toulouse et Montpellier.Les zones portuaires et logistiques jouent également un rôle clé. Le Havre reste une porte d’entrée importante pour les importations vers le nord et l’ouest de la France. Marseille-Fos sert efficacement le sud, tandis que les entrepôts autour de Lyon favorisent la redistribution nationale. Pour un acteur du conditionnement, la proximité d’un hub logistique réduit les délais de réassort et améliore la réactivité lors des pics de demande. Secteur en France Niveau de demande 2026 Type de contenant le plus demandé Motif principal Restauration rapide Très élevé Boîtes-repas, gobelets, barquettes Volume, rapidité de service, livraison Poke et salades Très élevé Bols avec couvercles Présentation visuelle et transport Restauration asiatique Élevé Bols à nouilles, boîtes étanches Produits chauds et humides Boulangerie-snacking Élevé Barquettes, boîtes fenêtre, cups frites Vente rapide et emporté Traiteurs et événements Moyen à élevé Bento, compartiments, plateaux Présentation et portionnage Desserts et glaces Moyen à élevé Bols dessert, gobelets, couvercles transparents Aspect premium et visibilité produit Distribution de fruits et frais Moyen Boîtes avec couvercles sécurisés Protection contre l’humidité Le tableau met en évidence un point essentiel : la demande ne dépend pas uniquement du volume de repas servis, mais du type de menu, de la fréquence de livraison et de l’importance accordée à la présentation. Les distributeurs qui alignent leur assortiment sur ces usages gagnent en rotation et réduisent les références peu performantes.var ctx1 = document.getElementById('courbeMarche').getContext('2d');var courbeMarche = new Chart(ctx1, { type: 'line', data: { labels: ['2022', '2023', '2024', '2025', '2026'], datasets: [{ label: 'Indice de demande du marché français', data: [78, 86, 94, 103, 112], borderColor: 'rgb(34, 139, 34)', backgroundColor: 'rgba(34, 139, 34, 0.15)', fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});Cette courbe illustre une progression régulière plutôt qu’un emballement spéculatif. Pour un acheteur français, cela signifie que sécuriser tôt un partenaire industriel ou un distributeur bien organisé est souvent plus rentable que changer de source à chaque variation de prix.var ctx2 = document.getElementById('barreSecteurs').getContext('2d');var barreSecteurs = new Chart(ctx2, { type: 'bar', data: { labels: ['Restauration rapide', 'Poke-salades', 'Asiatique', 'Boulangerie', 'Traiteurs', 'Desserts'], datasets: [{ label: 'Volume estimé de demande 2026', data: [92, 84, 76, 71, 58, 63], backgroundColor: [ 'rgba(54, 162, 235, 0.75)', 'rgba(75, 192, 192, 0.75)', 'rgba(255, 159, 64, 0.75)', 'rgba(255, 205, 86, 0.75)', 'rgba(153, 102, 255, 0.75)', 'rgba(255, 99, 132, 0.75)' ] }] }, options: { responsive: true, maintainAspectRatio: false }});Le graphique sectoriel confirme que la restauration rapide et les concepts de repas composés restent les principaux moteurs. En pratique, cela favorise les contenants standardisés, empilables, rapides à fermer et faciles à personnaliser.La largeur de gamme est l’un des premiers critères pour évaluer un distributeur de contenants alimentaires en papier. En France, un assortiment pertinent doit couvrir à la fois les besoins de base et les usages à plus forte valeur ajoutée. Les références qui tournent le mieux sont généralement les boîtes-repas kraft ou blanches, les bols pour soupes et salades, les gobelets pour boissons chaudes ou froides, les pots dessert, les boîtes à nouilles et les plateaux compartimentés.Le choix du format dépend de trois paramètres : le poids réel de la portion, la présence de sauce ou de condensation, et le mode de consommation. Un déjeuner d’entreprise livré à La Défense n’a pas les mêmes exigences qu’un poke bowl consommé sur place à Bordeaux ou qu’un menu burger livré en scooter à Marseille. Les distributeurs qui maîtrisent les correspondances entre usage et format limitent les retours clients liés aux fuites, à l’écrasement ou au sous-dimensionnement.Pour les acheteurs souhaitant parcourir des références standard et personnalisées, il est utile de consulter directement la gamme de produits d’emballage alimentaire, afin d’identifier les volumes, structures et accessoires les plus adaptés à leur clientèle. Type de produit Formats courants Usage recommandé Point fort Bol papier salade 500 ml, 750 ml, 1000 ml, 1300 ml Salades, poke, plats froids Bonne visibilité, couvercles compatibles Bol papier soupe-nouilles 8 oz, 12 oz, 16 oz, 26 oz, 32 oz Bouillons, ramen, nouilles Résistance à la chaleur et aux liquides Boîte-repas kraft 500 ml, 700 ml, 1000 ml, 1200 ml Plats cuisinés, riz, pâtes Empilage et fermeture pratiques Boîte à compartiments 2 ou 3 compartiments Menus combinés et portion contrôle Séparation des aliments Barquette bateau Petit, moyen, grand Frites, snacks, finger food Service rapide et faible encombrement Gobelet boisson 4 oz à 32 oz Café, thé, soda, desserts Large amplitude de capacité Pot dessert 6 oz, 8 oz, 12 oz Glaces, yaourts, mousses Bonne impression visuelle Boîte avec fenêtre 500 ml à 1000 ml Grab-and-go, deli, pâtisserie salée Valorisation du produit en vitrine Ce tableau montre que la notion de “taille” ne se limite pas au volume nominal. Pour le marché français, il faut aussi considérer le diamètre du couvercle, la hauteur réelle pour l’empilage, la rigidité des parois et la compatibilité avec le transport. Un bon distributeur vous aide à échantillonner plusieurs formats avant de verrouiller un volume annuel.Les applications sont nombreuses : restaurants indépendants, chaînes de restauration, food trucks, cantines d’entreprise, corners de supermarchés, traiteurs événementiels, plateformes de livraison, revendeurs régionaux et grossistes multisectoriels. Dans les métropoles comme Paris ou Lyon, les opérateurs privilégient souvent les gammes qui facilitent l’impression de marque. Dans les villes universitaires comme Toulouse, Montpellier ou Rennes, le rapport coût-praticité reste très déterminant.Le choix entre revêtement PE et revêtement PLA reste central pour les acheteurs français. Les deux options ont des usages distincts, et il est important de les évaluer selon les performances techniques, les contraintes de fin de vie, le coût et la compatibilité avec les attentes du client final.Le PE, c’est-à-dire le polyéthylène de qualité alimentaire, est encore largement utilisé car il offre une excellente barrière contre l’eau, la graisse et certains aliments chauds. Il convient très bien aux contenants nécessitant une forte résistance aux fuites, notamment pour les soupes, sauces, currys, nouilles ou plats en sauce. Son coût reste généralement plus accessible, ce qui favorise les grands volumes.Le PLA, issu de ressources biosourcées, séduit davantage les marques qui veulent afficher un positionnement environnemental plus visible. Il est souvent choisi pour des applications froides ou tièdes, ainsi que pour des gammes orientées compostabilité industrielle lorsque les conditions locales le permettent. Cependant, son prix est souvent plus élevé et son usage doit être aligné avec la température réelle du produit et les infrastructures de traitement disponibles. Critère Revêtement PE Revêtement PLA Conseil pour la France Résistance aux liquides Très bonne Bonne PE privilégié pour sauces et soupes Résistance à la graisse Très bonne Bonne à très bonne Comparer selon type d’aliment Comportement à la chaleur Stable pour de nombreux usages chauds Plus sensible selon formulation Tester avant lancement Image environnementale Standard Plus valorisée par certaines marques Utile pour enseignes engagées Coût Plus économique Plus élevé Impact fort sur menus à bas prix Usage recommandé Chauds, gras, livrés Froids, premium, stratégie durable Choisir selon application réelle Communication client Axée performance Axée durabilité Adapter l’étiquetage et le discours En pratique, le marché français ne remplace pas tout le PE par le PLA d’un seul coup. La tendance réelle consiste plutôt à segmenter : PE pour les usages les plus exigeants techniquement, PLA ou autres solutions améliorées pour les gammes où la communication durable et la conformité d’usage sont prioritaires. Les distributeurs les plus efficaces proposent donc les deux options avec une fiche de recommandation claire.var ctx3 = document.getElementById('zoneTendance').getContext('2d');var zoneTendance = new Chart(ctx3, { type: 'line', data: { labels: ['2022', '2023', '2024', '2025', '2026'], datasets: [{ label: 'Part des gammes PE', data: [68, 64, 61, 57, 53], borderColor: 'rgb(255, 159, 64)', backgroundColor: 'rgba(255, 159, 64, 0.25)', fill: true, tension: 0.25 }, { label: 'Part des gammes PLA et alternatives', data: [32, 36, 39, 43, 47], borderColor: 'rgb(75, 192, 192)', backgroundColor: 'rgba(75, 192, 192, 0.20)', fill: true, tension: 0.25 }] }, options: { responsive: true, maintainAspectRatio: false }});Ce graphique de tendance montre un glissement progressif, et non brutal, vers des solutions perçues comme plus durables. Pour 2026, les décisions d’achat en France dépendront de plus en plus de la capacité du fournisseur à documenter précisément les performances et la destination recommandée de chaque matériau.Comprendre la fabrication à grande échelle aide les acheteurs français à distinguer un vrai partenaire industriel d’un simple intermédiaire. La production de contenants alimentaires en papier repose sur une chaîne technique intégrée : sélection du papier support, application du revêtement, impression flexographique si nécessaire, découpe, formage, collage ou sertissage, contrôle qualité, conditionnement et stockage.Les performances finales dépendent beaucoup de la qualité du papier de base, de l’uniformité du grammage, de la précision de la découpe et de la stabilité du formage. Sur les grandes séries destinées à la restauration ou à la distribution, le moindre écart dimensionnel peut perturber l’empilage, la fermeture des couvercles ou l’étanchéité. Voilà pourquoi les clients professionnels demandent de plus en plus des contrôles par lot, des tests d’étanchéité et des validations d’impression avant production.Sur le plan des capacités technologiques, Shandong Fude Packaging s’appuie sur des lignes automatisées, l’impression flexographique, la découpe et le formage intégrés, ainsi que sur des laboratoires qualité et un entreposage sous contrôle. Cette base technique permet de gérer à la fois des références standard pour distributeurs et des séries personnalisées pour enseignes de restauration. Pour en savoir davantage sur les capacités et l’historique de l’entreprise, vous pouvez consulter la page présentation de notre société. Étape de production Objectif Risque si mal maîtrisée Impact pour l’acheteur français Sélection du papier Assurer rigidité et sécurité alimentaire Parois trop souples ou instables Perception bas de gamme Application du revêtement Créer la barrière anti-fuite Fuites, mauvaise tenue à la graisse Réclamations clients Impression Valoriser la marque Couleurs inégales, bavures Image de marque affaiblie Découpe Garantir la précision dimensionnelle Assemblage difficile Perte de productivité en cuisine Formage Créer la structure finale Déformation, fermeture imparfaite Transport moins fiable Contrôle qualité Vérifier résistance et conformité Lots non homogènes Risque commercial et réglementaire Conditionnement et stockage Protéger les produits avant expédition Humidité, contamination, écrasement Dégradation à réception Le tableau rappelle que la fabrication à grande échelle n’est pas seulement une question de volume. Elle exige une maîtrise de processus qui se traduit, côté client, par une meilleure constance d’un conteneur à l’autre et d’une commande à l’autre. Pour les distributeurs français qui alimentent de grands comptes, cette régularité vaut souvent plus qu’une remise ponctuelle.Sur le plan des capacités de fabrication, l’intérêt d’un partenaire industriel expérimenté est de pouvoir soutenir à la fois les lancements rapides et les volumes récurrents. Une usine moderne de 30 000 m² avec lignes automatisées, forte d’une expérience de plus de 20 ans et déjà active auprès de centaines de clients internationaux, apporte une vraie sécurité pour les chaînes, les grossistes et les importateurs français qui ont besoin de continuité.À l’échelle de la chaîne logistique, la fabrication est seulement une partie de la solution. Le reste dépend de la planification des expéditions, de la consolidation des commandes, des délais documentaires et de la coordination avec les ports et entrepôts. Les acteurs desservant Le Havre ou Marseille-Fos doivent particulièrement anticiper les périodes de congestion et les pics saisonniers liés à l’été, aux fêtes ou aux campagnes promotionnelles.Un exemple représentatif concerne un distributeur européen alimentant des réseaux de restauration rapide et des points de vente snacking en France, avec une concentration forte en région parisienne, à Lille et à Lyon. Son problème initial était classique : trop de fournisseurs, des coloris d’impression variables, des délais irréguliers et des plaintes sur des couvercles mal ajustés pour les bols de salades et de soupes.La stratégie retenue a été de rationaliser les références autour d’une plateforme unique de bols, boîtes-repas et gobelets, avec validation d’échantillons, ajustement des dimensions de couvercles et standardisation des cartons de transport. Une attention particulière a été portée à l’impression, afin de maintenir la cohérence visuelle de la marque sur plusieurs familles de produits.Le résultat a été une baisse des erreurs d’approvisionnement, une amélioration du taux de satisfaction des points de vente et une réduction du temps de manutention en cuisine grâce à un meilleur empilage. Le distributeur a aussi pu proposer à ses propres clients une segmentation claire entre gammes standard PE pour produits chauds et gammes valorisées PLA pour applications spécifiques. Indicateur Avant optimisation Après optimisation Effet observé Nombre de fournisseurs principaux 6 2 Gestion plus simple Taux de non-conformité visuelle 4,8 % 1,3 % Image plus cohérente Réclamations sur couvercles Fréquentes Faibles Meilleure compatibilité Délai moyen de réapprovisionnement Variable Stabilisé Moins de ruptures Rotation des références Moyenne Plus rapide Stock mieux maîtrisé Satisfaction des points de vente Modérée Élevée Meilleure adoption terrain Cette étude de cas illustre une réalité importante pour la France : les meilleurs résultats proviennent souvent d’une simplification intelligente du portefeuille produit plutôt que d’une multiplication des références. Un distributeur gagne en compétitivité lorsqu’il choisit des tailles standard bien adaptées à ses marchés cibles et qu’il consolide ses achats auprès d’un partenaire techniquement fiable.En France, les acheteurs professionnels demandent de plus en plus de documents, surtout lorsqu’ils fournissent des chaînes, des revendeurs organisés ou des marchés publics. Les certificats ne servent pas seulement à rassurer ; ils facilitent l’importation, la validation interne et la conformité commerciale. Les références les plus recherchées incluent généralement la conformité FDA, les exigences européennes applicables au contact alimentaire, l’ISO 9001 pour le management qualité, le FSC pour l’origine responsable du papier et, selon les produits, des certifications de compostabilité comme BPI ou OK Compost.Il faut toutefois éviter la confusion : un certificat de compostabilité ne signifie pas automatiquement que le produit sera composté partout en France dans les mêmes conditions. Il convient d’aligner la communication commerciale avec les infrastructures réellement disponibles et avec l’usage du produit. C’est pourquoi un distributeur sérieux remet non seulement des certificats, mais aussi des explications d’application.Chez les acheteurs français, la demande de transparence progresse vite. Les enseignes veulent des fiches techniques, des déclarations de conformité, des visuels, des indications sur les matières et parfois des essais spécifiques. Cette exigence renforce la valeur des fabricants et distributeurs capables d’accompagner les dossiers de façon structurée. Document ou certificat Utilité principale Intérêt pour la France FDA Validation du contact alimentaire selon référence reconnue Rassure importateurs et clients internationaux UE CE 1935/2004 Cadre européen pour matériaux au contact des aliments Essentiel pour le marché européen ISO 9001 Organisation du management qualité Utile pour achats structurés et audits FSC Traçabilité de la ressource papier Fort argument environnemental BPI Référence de compostabilité pour certains marchés Intérêt pour dossiers durables exportés OK Compost Reconnaissance de compostabilité selon référentiel dédié Très utile en communication produit Rapports d’essai internes Étanchéité, résistance, contrôle dimensionnel Permet de sécuriser le déploiement En résumé, les certificats deviennent un avantage commercial concret. Pour les distributeurs opérant en France, ils facilitent l’accès aux comptes plus exigeants et réduisent les frictions lors du lancement de nouvelles références.Les MOQ, c’est-à-dire les quantités minimales de commande, varient selon quatre facteurs : le niveau de personnalisation, le type de produit, la complexité du moule ou de la découpe et le nombre de couleurs d’impression. En France, les distributeurs et importateurs cherchent souvent un équilibre entre deux objectifs contradictoires : obtenir un prix unitaire bas grâce au volume, sans immobiliser trop de trésorerie dans un stock lent.Pour des références standard sans personnalisation, les MOQ restent généralement plus accessibles. En revanche, pour des boîtes imprimées, des couvercles sur mesure ou des structures spécifiques à compartiments, la quantité minimale augmente souvent. La bonne pratique consiste à séparer les références en trois catégories : stock permanent à gros volume, références saisonnières, et tests commerciaux sur petites séries.Sur le plan tarifaire, les prix évoluent selon le grammage papier, le type de revêtement, la taille, l’impression, le conditionnement et le coût logistique. Les acheteurs français doivent donc comparer les offres à spécifications identiques. Un prix apparemment bas peut devenir moins compétitif si le produit fuit, s’empile mal ou nécessite un suremballage coûteux.Pour les projets sur mesure, il est utile de passer par une démarche structurée incluant étude du besoin, adaptation graphique, échantillon et validation avant série. Les entreprises qui veulent un accompagnement complet peuvent consulter nos services de personnalisation et d’approvisionnement afin d’évaluer le meilleur scénario entre prix, MOQ et délai. Produit Niveau de MOQ habituel Impact sur le prix unitaire Conseil d’achat Gobelet standard Faible à moyen Compétitif Idéal pour démarrage rapide Bol standard Faible à moyen Stable Bon pour restauration multi-usage Boîte-repas standard Moyen Économique sur volume Favoriser les formats de rotation élevée Produit imprimé personnalisé Moyen à élevé Baisse avec la quantité Consolider les volumes annuels Boîte à compartiments spécifique Élevé Plus élevé au départ Réserver aux chaînes ou gros distributeurs Fenêtre ou couvercle spécial Moyen à élevé Prime de complexité Tester avant extension nationale Petites séries d’essai Flexible selon projet Unitaire plus haut Utile pour valider un concept Le tableau souligne qu’il n’existe pas un seul bon MOQ ; le bon seuil est celui qui protège à la fois votre marge, votre trésorerie et votre flexibilité commerciale. Les fournisseurs expérimentés savent proposer des solutions intermédiaires, par exemple en partant sur un format standard avec impression personnalisée avant de créer une structure totalement dédiée.var ctx4 = document.getElementById('comparatifFournisseurs').getContext('2d');var comparatifFournisseurs = new Chart(ctx4, { type: 'bar', data: { labels: ['Prix', 'Personnalisation', 'Régularité', 'Capacité', 'Délais', 'Soutien technique'], datasets: [{ label: 'Modèle usine directe', data: [88, 92, 90, 95, 82, 89], backgroundColor: 'rgba(54, 162, 235, 0.75)' }, { label: 'Négociant multi-sources', data: [76, 68, 70, 74, 72, 61], backgroundColor: 'rgba(255, 99, 132, 0.75)' }, { label: 'Stockiste local', data: [69, 48, 84, 56, 94, 58], backgroundColor: 'rgba(75, 192, 192, 0.75)' }] }, options: { responsive: true, maintainAspectRatio: false }});Ce comparatif montre qu’en France, le meilleur choix dépend du modèle économique. Un stockiste local peut dépanner très vite, mais une usine partenaire apporte souvent un meilleur avantage sur la personnalisation, la capacité et le coût total sur période annuelle.Du point de vue des capacités de service, l’accompagnement fait souvent la différence : conseil de sélection produit, préparation des fichiers, validation d’échantillons, coordination logistique et suivi après commande. Une organisation capable de passer du besoin au dessin, puis à l’échantillon et enfin à la production avec livraison en 7 à 15 jours sur certains projets standard offre un vrai levier de réactivité aux distributeurs français.Nous sommes spécialisés dans les solutions d’emballage alimentaire à usage professionnel, avec une orientation forte vers les contenants en papier pour la restauration, la vente à emporter et la distribution. Notre rôle n’est pas seulement de fournir des articles, mais d’aider les clients à sécuriser des emballages sûrs, cohérents et adaptés à leur modèle commercial.Sur le plan technologique, nous nous appuyons sur des équipements automatisés, l’impression flexographique, la découpe et le formage intégrés, ainsi qu’un contrôle qualité structuré. Cette base permet de produire des gobelets, bols, boîtes-repas, barquettes et autres contenants avec une bonne précision de format et une régularité adaptée aux besoins des distributeurs et des chaînes. La maîtrise technique est essentielle pour garantir l’ajustement des couvercles, la netteté d’impression et la résistance des produits au transport.Sur le plan de la fabrication, notre site moderne de 30 000 m² en Chine, actif depuis 2004, sert des clients sur plusieurs continents et accompagne aussi bien les essais de lancement que les volumes de gros. Cette expérience industrielle, construite sur plus de vingt ans, nous permet de répondre aux attentes des acheteurs français qui ont besoin d’un partenaire fiable pour des séries standards et personnalisées. Notre organisation de production couvre la transformation du papier, le formage, l’impression, le contrôle et le stockage dans des conditions appropriées à des produits alimentaires.Sur le plan des services, nous accompagnons la sélection des références, la préparation des maquettes, l’envoi d’échantillons, les développements OEM ou marque privée, et la coordination des livraisons. Notre approche convient aux restaurants, grossistes, importateurs, plateformes de livraison, food trucks et jeunes marques de restauration qui recherchent un interlocuteur unique. Si vous souhaitez échanger sur votre cahier des charges, vous pouvez contacter notre équipe pour une étude adaptée au marché français.Notre philosophie est simple : un emballage alimentaire doit protéger le repas, soutenir l’efficacité opérationnelle et valoriser la marque sans compromettre les exigences de sécurité ni la recherche de solutions plus responsables. C’est cette vision qui guide notre manière de travailler avec les distributeurs de contenants alimentaires en papier en France et dans d’autres marchés exigeants.Quel type de contenant se vend le mieux en France ?Les meilleures rotations concernent généralement les bols pour salades et nouilles, les boîtes-repas kraft, les gobelets pour boissons et les contenants compartimentés pour menus livrés.Le PE est-il encore pertinent pour le marché français ?Oui, surtout pour les applications chaudes, grasses ou très liquides. Il reste techniquement efficace. Cependant, de plus en plus d’acheteurs demandent aussi des alternatives comme le PLA pour certaines gammes.Le PLA est-il toujours le meilleur choix durable ?Pas automatiquement. Il doit être choisi selon l’usage réel, la température du produit, la communication prévue et les conditions locales de traitement. Un bon fournisseur explique clairement ces limites et avantages.Quels certificats demander avant d’acheter ?Au minimum, des documents relatifs au contact alimentaire et à la qualité, ainsi que les références pertinentes comme FDA, conformité européenne, FSC, ISO 9001 et, si nécessaire, des certificats de compostabilité.Quels sont les MOQ les plus fréquents ?Les produits standard ont généralement des MOQ plus bas. Les séries personnalisées, les formes spéciales ou les impressions complexes exigent souvent des quantités minimales plus élevées.Combien de temps faut-il pour lancer un produit personnalisé ?Tout dépend de la complexité du projet, de la validation graphique et de la logistique. Pour des projets bien préparés, les cycles peuvent être rapides, surtout lorsque le format de base existe déjà.Un distributeur local en France vaut-il mieux qu’une usine partenaire ?Pas forcément. Un stockiste local offre de la rapidité sur quelques références disponibles. Une usine partenaire ou un modèle usine directe permet souvent plus de personnalisation, un meilleur coût à volume annuel et plus de choix.Quels secteurs seront les plus dynamiques en 2026 ?La restauration rapide, les concepts de salades et poke, la restauration asiatique, le snacking boulangerie et la livraison urbaine devraient rester les principaux moteurs.Comment éviter les problèmes de fuite et de couvercle ?Il faut valider des échantillons avec les aliments réels, vérifier les dimensions exactes, tester le transport et contrôler l’ajustement des couvercles avec les différents lots.Pourquoi la France est-elle un marché stratégique pour les contenants en papier ?Parce qu’elle combine densité urbaine, forte culture de restauration hors domicile, essor de la livraison, attentes élevées en matière d’image de marque et intérêt croissant pour des emballages plus responsables.En perspective 2026, trois tendances méritent une attention particulière. D’abord, la numérisation de l’approvisionnement : les acheteurs veulent des devis plus rapides, des visuels normalisés et une meilleure visibilité sur les stocks. Ensuite, la pression réglementaire et la montée des cahiers des charges durables vont continuer à pousser les distributeurs à documenter précisément les matériaux, les encres, les revêtements et l’origine du papier. Enfin, l’innovation de structure va progresser, avec des contenants plus légers, plus empilables, mieux adaptés au dernier kilomètre et plus cohérents avec la montée du snacking premium.Pour les entreprises françaises, la conclusion est claire : choisir un distributeur de contenants alimentaires en papier ne consiste plus à acheter un simple consommable. C’est sélectionner un partenaire qui influence la qualité perçue du repas, la fluidité des opérations, la maîtrise des coûts et la crédibilité environnementale de la marque. Dans un marché exigeant comme la France, cette décision a un impact direct sur la performance commerciale. -
Barquettes bateau kraft personnalisées en France
Pour choisir une barquette bateau kraft personnalisée, il ne suffit pas de comparer un volume annoncé. Le bon format est celui qui maintient la présentation d’une portion réelle, supporte son poids, résiste aux graisses et reste stable pendant le transport. Pour une enseigne de restauration rapide, un stade, un festival, une brasserie ou une marque promotionnelle en France, la décision doit être prise à partir d’échantillons remplis avec les aliments effectivement servis.Une barquette trop petite comprime les frites, les bouchées panées, les nachos, les garnitures ou les sauces. Une barquette trop grande donne une impression de portion insuffisante, augmente la consommation de carton et occupe inutilement de la place dans les sacs de livraison. La méthode la plus fiable consiste à tester la portion minimale, la portion standard et la portion maximale, puis à valider une marge de sécurité pour les mouvements entre le comptoir, la salle, le véhicule et le client final.En France, les acheteurs professionnels doivent également vérifier la compatibilité avec les exigences de contact alimentaire, la perception visuelle de la marque, la résistance au gras, les contraintes de stockage et la cohérence des livraisons entre sites. Les chaînes présentes à Paris, Lyon, Marseille, Lille, Bordeaux, Toulouse ou Strasbourg ont intérêt à créer une fiche de spécification unique afin que chaque réassort reproduise la même qualité.Élément à contrôlerPourquoi il compteMéthode de vérificationCritère de validationPortion réelleÉvite le sous-remplissage ou le débordementPeser et placer trois portions représentativesAucun aliment ne dépasse de façon instableVolume utileDiffère du volume géométrique annoncéRemplir jusqu’au niveau réellement exploitableRéserve suffisante pour garniture et mouvementHauteur libreProtège l’aspect des alimentsMesurer la distance entre aliment et bordEnviron 10 à 20 mm selon le produitRésistance au grasPréserve la prise en main et l’impressionMaintenir un aliment chaud et gras pendant 20 minutesPas de traversée visible ni ramollissement critiqueStabilité en transportRéduit les réclamations de livraisonSimuler des virages et freinages dans un sacPas de basculement ni d’écrasementLecture de la marqueGarantit l’efficacité promotionnelleObserver après remplissage et manipulationLogo visible, net et non frottéCe tableau sert de base à une réception interne. Il est recommandé de conserver les résultats, les photographies et l’échantillon validé afin de réduire les écarts de production lors des commandes ultérieures.Les barquettes bateau conviennent particulièrement aux aliments consommés à la main ou avec une petite fourchette : frites, potatoes, churros, beignets, nuggets, ailes de poulet, tempura, calamars, bouchées végétales, tapas, nachos, mini-sandwichs, crêpes découpées et desserts secs. Leur ouverture large favorise le service rapide, rend l’aliment visible et donne de la place à l’identité graphique.Pour les frites fines, une base étroite et une profondeur moyenne permettent de maintenir une apparence généreuse. Pour les frites épaisses, les bouchées panées ou les wings, une base plus large réduit les risques de tassement. Les préparations avec sauce demandent une barquette plus profonde, un traitement résistant aux graisses et, si elles voyagent longtemps, une solution complémentaire de fermeture ou de maintien dans le sac.Les exploitants de food trucks autour de Montpellier, les buvettes de stades en région parisienne, les plages de Nice et les marchés de Noël de Strasbourg ont souvent des cadences élevées. Ils doivent privilégier des formats faciles à empiler, rapides à saisir et compatibles avec un remplissage répété par plusieurs équipiers. Une référence esthétique mais lente à charger peut devenir un coût caché pendant les heures de pointe.Produit serviFormat conseilléProfondeur indicativePoint de vigilancePetite portion de fritesPetit bateau allongé35 à 45 mmNe pas laisser trop de carton visibleFrites chargéesBateau large et profond55 à 70 mmPrévoir sauce, fromage et garnituresNuggets ou tendersFormat rectangulaire moyen45 à 60 mmÉviter le chevauchement excessifAiles de pouletGrand bateau renforcé60 à 75 mmTester la migration de graisseNachos et garnituresFormat large à fond stable60 à 80 mmPréserver le croustillantChurros ou mini-dessertsBateau étroit ou moyen35 à 50 mmPrévoir sucre, sauce ou servietteTapas mixtesGrand format ouvert50 à 70 mmSéparer les produits très humidesLes dimensions définitives doivent toujours être contrôlées avec les aliments chauds, les portions réellement distribuées et les ustensiles utilisés sur place. Une photo de menu ne remplace pas un test fonctionnel.La capacité théorique correspond au volume intérieur calculé à partir des dimensions. Le volume utile correspond à ce qui peut être servi sans dégrader l’expérience client. Dans une barquette ouverte, le volume utile est systématiquement inférieur à la capacité théorique, car les aliments dépassent souvent du bord, ont des formes irrégulières et peuvent bouger pendant le transport.Une barquette annoncée pour 500 ml peut ne contenir qu’une portion utilisable de 350 à 420 ml selon sa forme, la taille des morceaux, l’ajout de sauce et le niveau de remplissage acceptable. Pour les produits aérés, tels que les frites ou le pop-corn salé, le volume visuel est encore plus important que le poids. À l’inverse, des bouchées denses et grasses exercent davantage de contrainte sur le fond et les parois.Les services achats devraient demander un essai de masse remplie. Ce test consiste à peser une barquette vide, une barquette avec portion standard, puis une barquette avec portion maximale. Il permet de comparer la tenue mécanique de plusieurs options de carton et de détecter les déformations après dix, vingt et trente minutes de maintien.var contexteCroissance = document.getElementById('graphiqueCroissance').getContext('2d');new Chart(contexteCroissance, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Indice estimé de demande professionnelle en France',data: [100, 108, 117, 126, 136, 148],borderColor: 'rgb(130, 88, 45)',backgroundColor: 'rgba(130, 88, 45, 0.12)',fill: false,tension: 0.3}]},options: {responsive: false, maintainAspectRatio: false}});Ce graphique illustre une progression indicative de la demande liée à la vente à emporter, à la restauration événementielle et à la recherche d’emballages à base de fibres. Il ne remplace pas les données commerciales propres à chaque enseigne, mais montre pourquoi la standardisation des dimensions devient un enjeu d’achat important.Une grande ouverture donne une impression d’abondance, mais peut rendre une portion modeste visuellement faible si le fond est trop étendu. Une barquette plus étroite et plus profonde concentre les aliments, améliore l’apparence d’une portion de frites et facilite parfois le transport. Toutefois, une profondeur excessive masque le produit et peut compliquer la prise à la main.La forme bateau, avec ses extrémités relevées, aide à retenir les aliments tout en laissant la portion visible. Elle est adaptée aux mets secs ou légèrement gras. Pour les aliments chargés de sauce, la profondeur, la rigidité du fond et le revêtement intérieur comptent davantage que le simple volume. Une marque qui propose des « loaded fries » doit notamment tester le poids concentré au centre, où le carton peut fléchir.La perception varie également selon la couleur. Le kraft naturel renforce une image artisanale, responsable ou gourmande, tandis qu’un fond blanc peut améliorer le contraste des couleurs alimentaires. Une impression extérieure bien conçue doit rester lisible sans recouvrir les zones susceptibles d’être contaminées par les graisses.ConfigurationEffet sur la perceptionUtilisation adaptéeRisque si mal choisieLarge et peu profondePortion visuellement étaléeNachos, tapas, calamarsAliments qui glissent facilementÉtroite et profondePortion dense et généreuseFrites, churros, pommes de terreProduit moins visibleFond rectangulaire longPrésentation ordonnéeTenders, brochettes, mini-sandwichsAngles sous-utilisésFond large renforcéAspect premium et stablePortions garniesCoût matière supérieurBords très hautsBonne contentionTransport court avec sauceAccès difficile à l’alimentBords moyens ouvertsService rapide et visibilité élevéeVente comptoir et événementsMoins de protection en livraisonAvant de lancer une impression personnalisée, il est utile de comparer au moins deux géométries avec la même portion. Les responsables d’exploitation peuvent alors choisir la solution qui concilie rendement matière, présentation, vitesse de service et confort de consommation.Une barquette bateau classique est souvent conçue pour rester ouverte. Elle peut donc être très efficace pour la consommation immédiate, mais moins adaptée à une livraison de vingt à trente minutes. Lorsqu’un couvercle est nécessaire, il faut vérifier que les bords sont compatibles, que l’assemblage n’écrase pas les aliments et que la condensation ne détériore pas le croustillant.Dans les grandes agglomérations françaises, notamment Paris, Lyon et Marseille, les livreurs passent fréquemment par des trottoirs irréguliers, des pistes cyclables et des zones de circulation dense. Le test ne doit pas seulement vérifier l’absence de fuite ; il doit aussi mesurer le déplacement des produits dans un sac isotherme. Une barquette stable dans la main peut échouer lors d’un trajet en deux-roues.Il faut contrôler les dimensions extérieures, pas seulement intérieures. Une référence légèrement plus large peut empêcher le rangement côte à côte dans un sac standard, réduire le nombre de commandes par tournée ou créer des frottements qui abîment l’impression. Pour les menus combinés, le plateau doit être testé avec boisson, serviettes, sachets de sauce et autre emballage.Situation de venteBesoin de fermetureEssai recommandéSolution privilégiéeConsommation au comptoirFaiblePrise en main à une mainBarquette ouverte standardFestival ou stadeMoyenDéplacement dans une fouleFormat rigide à bords relevésVente à emporter immédiateMoyenMarche de cinq à dix minutesBarquette dans sac adaptéLivraison urbaineÉlevéTrajet de trente minutesProtection secondaire ou modèle ferméCommande groupéeÉlevéEmpilage de plusieurs portionsDimensions modulaires et séparateursVente promotionnelleVariableLecture du logo après transportImpression placée hors zones de frottementLes acheteurs peuvent consulter la gamme de barquettes bateau pour la restauration afin d’identifier des bases de format, puis demander un échantillon avant toute normalisation. Pour les menus centrés sur les pommes de terre, les cornets kraft pour frites peuvent compléter la gamme sans multiplier les dimensions inutilement.Les défauts visuels ne sont pas toujours visibles à la sortie de production. Ils peuvent apparaître quand les barquettes sont empilées, saisies avec des mains grasses, comprimées dans un sac ou exposées à la vapeur. Le frottement d’encre se produit souvent sur les bords supérieurs, les angles et les zones de contact entre piles. Les taches d’huile peuvent modifier la teinte du kraft et réduire le contraste du logo.La dérive de repérage concerne l’alignement entre les couleurs imprimées, le graphisme et les contours de découpe. Un léger décalage peut devenir très visible sur un logo fin, un cadre proche du bord ou un motif répétitif. Pour cette raison, les fichiers graphiques doivent prévoir une zone de sécurité suffisante, tandis que l’épreuve imprimée doit être approuvée sur la forme réelle de la barquette.Il est conseillé d’utiliser un graphisme robuste : logos lisibles, aplats maîtrisés, contrastes suffisants et éléments essentiels éloignés des plis. Les zones de contact alimentaire doivent rester conformes aux exigences applicables. Une impression attractive ne doit jamais compromettre la sécurité ni la lisibilité du mode de tri ou des informations utiles au consommateur.var contexteDemande = document.getElementById('graphiqueDemande').getContext('2d');new Chart(contexteDemande, {type: 'bar',data: {labels: ['Restauration rapide', 'Événementiel', 'Brasseries', 'Livraison', 'Loisirs', 'Distribution'],datasets: [{label: 'Niveau indicatif de demande en unités relatives',data: [92, 76, 64, 88, 71, 58],backgroundColor: ['#8a5a2b','#b07a43','#d19b64','#6c8b5b','#b76b4f','#8b7d6b']}]},options: {responsive: false, maintainAspectRatio: false}});Le graphique met en évidence l’importance relative de plusieurs secteurs utilisateurs. La restauration rapide et la livraison demandent généralement des spécifications plus répétables, tandis que l’événementiel valorise particulièrement la vitesse de remplissage et l’impact graphique.Réduire les références simplifie les achats, le stockage et la formation des équipes. Pourtant, imposer une seule taille à tous les produits conduit souvent au gaspillage, à une mauvaise présentation ou à des incidents de transport. Une stratégie efficace consiste à retenir deux ou trois formats complémentaires : petit pour accompagnements, moyen pour la majorité des snacks et grand pour les portions garnies ou à partager.Le choix doit partir d’une matrice de menus. Classez chaque produit selon son poids, son volume, son taux de graisse, sa teneur en sauce, sa fragilité, sa température et son canal de vente. Les références qui affichent un comportement voisin peuvent partager une même barquette. En revanche, les frites simples et les nachos avec sauce ne devraient pas être regroupés uniquement parce que leur poids est similaire.Une gamme cohérente peut également utiliser un même langage graphique sur différents formats. Ainsi, le client reconnaît immédiatement la marque, tandis que les équipes choisissent la taille appropriée. Cette approche est particulièrement utile pour les réseaux de franchise qui exploitent des cartes variables selon les villes ou les saisons.Famille de menuFormat mutualisableFormat spécifique recommandéDécision d’achatFrites simples et potatoesPetit ou moyenNon, sauf portions XLStandardiserNuggets et bouchées végétalesMoyenNonStandardiserWings avec saucePartiellementOui, format plus profondDifférencierNachos garnisFaiblementOui, fond largeDifférencierChurros et desserts secsPetit ou moyenNonStandardiserAssortiments à partagerNonOui, grand format rigideDifférencierLe tableau montre qu’une réduction raisonnée des références ne signifie pas l’uniformité absolue. L’objectif est de supprimer les doublons sans forcer des produits incompatibles dans un emballage inadapté.Une fiche de spécification complète évite que la seconde commande ne diffère de la première. Elle doit inclure le code produit, les dimensions intérieures et extérieures, la tolérance dimensionnelle, le type de carton, la finition ou le revêtement, le grammage, la résistance au gras, le poids unitaire, le schéma de découpe, les couleurs, les références Pantone lorsque nécessaire, le positionnement du logo, la méthode de conditionnement et les critères d’acceptation.Ajoutez des photographies de la barquette vide, remplie et placée dans son sac. Pour les enseignes multi-sites, indiquez le produit alimentaire de référence, son poids, sa température de service et le temps de maintien testé. Cette documentation facilite l’intégration de nouveaux responsables achats, la comparaison des lots et le traitement rapide des éventuelles réclamations.Une procédure robuste comprend trois niveaux : maquette numérique pour valider le graphisme, échantillon blanc pour confirmer la forme, puis épreuve imprimée de préproduction pour approuver le rendu final. Les exigences doivent être mesurables : par exemple, absence de fuite visible après vingt minutes, stabilité après simulation de transport, lisibilité du logo à distance normale de service et conformité de la couleur dans la tolérance convenue.var contexteTendances = document.getElementById('graphiqueTendances').getContext('2d');new Chart(contexteTendances, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Part des demandes privilégiant les fibres certifiées',data: [38, 46, 55, 64, 72],borderColor: 'rgb(77, 126, 83)',backgroundColor: 'rgba(77, 126, 83, 0.28)',fill: true,tension: 0.35}]},options: {responsive: false, maintainAspectRatio: false}});Cette tendance indicative reflète le poids croissant des critères de traçabilité des fibres, de réduction des matériaux non nécessaires et de compatibilité avec les filières de gestion des déchets. En 2026 et au-delà, les acheteurs français demanderont plus souvent des documents techniques structurés, des preuves de composition et des options adaptées à leurs objectifs environnementaux.Fude Packaging accompagne les acheteurs internationaux de barquettes, gobelets, bols, boîtes repas et emballages compartimentés avec une approche adaptée aux projets de restauration de marque. L’entreprise dispose de plus de vingt ans d’expérience dans l’emballage papier et d’une base de production détenue en propre de 30 000 m² dans le Shandong.Sur le plan technologique, les lignes automatisées couvrent la transformation du matériau, l’impression, la découpe, le formage, l’inspection et le conditionnement. Une capacité pouvant atteindre 120 000 unités par jour permet de soutenir les programmes réguliers comme les lancements promotionnels. Le laboratoire interne aide à contrôler la résistance, le comportement thermique, la tenue aux graisses, les dimensions et la performance pratique avant l’expédition.Sur le plan industriel, le contrôle direct de la fabrication permet une meilleure cohérence des séries. Les acheteurs peuvent consolider différentes familles d’emballages auprès d’un même partenaire, ce qui facilite la coordination visuelle et logistique. Les processus de contrôle comprennent l’inspection des matières entrantes, la surveillance en production, les vérifications finales et la traçabilité par lot. Les documents disponibles peuvent être adaptés aux attentes de marché, notamment pour les matériaux FSC, les systèmes ISO 9001, les exigences de contact alimentaire et les références réglementaires applicables.Sur le plan du service, Fude Packaging propose vérification des fichiers, aide au choix du matériau, adaptation des dimensions, correspondance des couleurs, échantillons blancs, épreuves imprimées et accompagnement des commandes planifiées. Les délais de production standards peuvent se situer autour de 7 à 15 jours selon le modèle et le volume. Les expéditions peuvent être organisées par voie maritime, aérienne, express, conteneur complet ou groupage, avec les documents nécessaires à l’importation via des hubs tels que Le Havre, Fos-sur-Mer ou Dunkerque.Pour étudier un projet sur mesure, consultez les solutions de personnalisation et d’accompagnement. Les acheteurs qui souhaitent connaître l’organisation industrielle peuvent également découvrir le fabricant Fude Packaging avant de demander un échantillon.var contexteComparaison = document.getElementById('graphiqueComparaison').getContext('2d');new Chart(contexteComparaison, {type: 'bar',data: {labels: ['Personnalisation', 'Contrôle qualité', 'Capacité industrielle', 'Échantillonnage', 'Traçabilité', 'Soutien export'],datasets: [{label: 'Fude Packaging',data: [92, 90, 94, 91, 89, 93],backgroundColor: 'rgba(116, 80, 44, 0.75)'},{label: 'Solution générique non spécialisée',data: [58, 62, 55, 48, 50, 57],backgroundColor: 'rgba(150, 150, 150, 0.55)'}]},options: {responsive: false, maintainAspectRatio: false}});Cette comparaison présente des critères de sélection qualitatifs utilisés par de nombreux acheteurs B2B. Elle doit être confrontée aux besoins réels du projet, au cahier des charges, aux échantillons et aux documents vérifiés avant toute décision.Mesurez la longueur, la largeur et la profondeur intérieures, puis remplissez la barquette avec la portion réelle servie. Répétez l’essai avec la portion maximale, les sauces, les garnitures et les ustensiles. Contrôlez ensuite les dimensions extérieures pour vérifier le rangement dans les sacs, cartons et zones de stockage.Pour la plupart des snacks secs, prévoyez environ 10 à 20 mm entre le niveau normal des aliments et le bord. Augmentez cette marge pour les produits fragiles, instables, garnis ou transportés. La bonne hauteur libre dépend aussi du mouvement dans le sac et de l’existence d’un couvercle.Oui, si leurs volumes, poids, niveaux de graisse et modes de consommation sont proches. Les frites, potatoes et bouchées sèches peuvent souvent partager une taille. En revanche, les nachos garnis, les ailes très saucées ou les assortiments à partager nécessitent généralement une forme plus large ou plus profonde.Une dimension personnalisée est pertinente lorsque les formats standards créent des pertes de matière, une présentation insuffisante, des problèmes de stabilité ou une incompatibilité avec les sacs et opérations existants. Elle est également justifiée lorsqu’une marque veut un emballage distinctif pour une campagne nationale, un réseau de franchises ou une expérience premium.Le test le plus complet associe portion réelle, température de service, poids rempli, maintien pendant vingt à trente minutes et simulation de transport. Photographiez la barquette avant et après l’essai, vérifiez la déformation, les traces de graisse, la visibilité de l’impression et l’état du produit. Validez ensuite les critères dans une fiche de spécification datée.Les tendances comprennent une demande accrue de fibres traçables, des emballages plus facilement optimisés pour le tri, une réduction des formats superflus, une meilleure résistance aux livraisons et des visuels plus sobres mais immédiatement identifiables. Les acheteurs privilégieront aussi les fournisseurs capables de fournir échantillons, données de lot, documents techniques et accompagnement export fiable.En définitive, la meilleure barquette bateau kraft personnalisée est celle qui fonctionne en conditions réelles, pas seulement sur une fiche dimensionnelle. Un protocole d’essai clair, une gamme de tailles raisonnable, une impression testée et une spécification approuvée permettent aux restaurants, distributeurs, sites événementiels et marques alimentaires françaises de sécuriser leurs commandes répétées. -
Boîtes repas compostables en gros : guide pour la France
Pour acheter des boîtes repas compostables en gros destinées au marché français, il ne suffit pas de choisir un emballage affichant une mention écologique. Un acheteur professionnel doit vérifier la composition exacte de la fibre, la nature du revêtement barrière, les documents de conformité au contact alimentaire, les limites de température, la résistance aux sauces et aux graisses, ainsi que les conditions réelles de compostage disponibles localement.En France, les besoins varient fortement entre une salade froide livrée à Lyon, un plat chaud en sauce vendu à Paris, un menu de restauration rapide à Marseille ou une préparation vapeur distribuée autour de Lille. Une boîte adaptée aux aliments secs peut échouer avec un curry, un gratin, des nouilles chaudes ou un plat très gras. Les essais sur échantillons avec les recettes finales, les temps de transport prévus et les modes de remise au client sont donc essentiels.Les acheteurs doivent aussi séparer trois sujets souvent confondus : la biodégradabilité, la compostabilité et l’acceptation dans une filière de collecte. Une boîte peut être conçue pour le compostage industriel sans être acceptée dans tous les flux de biodéchets locaux. Les mentions environnementales doivent être précises, documentées et cohérentes avec la destination de l’emballage.Avant une commande importante, demandez une fiche technique par référence, une déclaration de conformité pour les usages alimentaires prévus, les résultats d’essais applicables, une description de la couche barrière, des échantillons fonctionnels et une procédure écrite de gestion des modifications de matière. Cette méthode réduit les risques de fuite, de déformation, de réclamation et de communication environnementale imprécise.La majorité des boîtes repas à base de papier repose sur un carton vierge, un carton kraft, une fibre moulée ou une combinaison de fibres cellulosiques. La performance ne dépend cependant pas uniquement de la base fibreuse. Le grammage, la densité, le pliage, le collage, la fermeture et surtout le traitement de surface déterminent la résistance finale.Pour une utilisation professionnelle, il convient d’identifier clairement chaque composant : support papier, additifs de résistance à l’humidité, encres, vernis, colle, film ou dispersion barrière. Une formule présentée comme « sans plastique » doit être précisée par une déclaration technique ; l’acheteur ne doit pas déduire la nature du revêtement à partir d’une seule désignation commerciale.Les boîtes kraft sont appréciées pour leur aspect naturel et leur rigidité visuelle. Les boîtes blanches peuvent offrir une restitution graphique plus nette pour les chaînes de restauration et les marques de livraison. Les contenants en fibre moulée conviennent souvent aux repas solides, mais leurs performances avec des plats très liquides dépendent du design et de la barrière choisie.Famille de matièreAtout principalLimite à contrôlerUsage courantEssai conseilléCarton kraft viergeBonne rigidité et image naturelleAbsorption des sauces sans barrière adaptéeSalades, sandwichs, repas secsContact avec vinaigrette pendant 60 minutesCarton blanc couchéImpression de marque préciseNature exacte de la couche de surfaceMenus premium et vente à emporterRésistance à l’humidité et au frottementFibre mouléeBonne tenue structurelleCompatibilité avec liquides prolongésPlateaux, plats solides, accompagnementsMaintien d’un plat chaud pendant 45 minutesCarton avec dispersion aqueuseBarrière homogène possibleRésistance réelle aux aliments grasPlats chauds et sauces modéréesTest d’huile chaude et test de fuiteCarton avec film biosourcéProtection renforcée contre l’humiditéTempérature maximale et fin de vie déclaréeSalades composées et plats en sauceStabilité thermique et délaminationFibre avec revêtement minéralPossibilité de protection sans film épaisSouplesse aux plis et zones de sertissageBoîtes pliantes et couverclesContrôle des angles et des plisCe tableau montre pourquoi la matière ne doit jamais être validée uniquement à partir d’une photographie ou d’un échantillon vide. Le même carton peut fonctionner pour un burger sec et se ramollir au contact d’une sauce tomate chaude. Les spécifications doivent donc être rédigées selon le type d’aliment, la durée de contact et la température réellement observée.Sur le marché français, les formats les plus demandés incluent les boîtes à rabat pour burgers, les boîtes déjeuner kraft, les contenants à salade avec couvercle, les boîtes à nouilles, les plateaux repas à compartiments et les boîtes à fenêtre. Les distributeurs desservant Paris, Bordeaux, Toulouse, Strasbourg ou Nantes doivent souvent conserver plusieurs références, car les attentes de la restauration collective, des traiteurs et des plateformes de livraison diffèrent.var contexteCourbe = document.getElementById('courbeMarche').getContext('2d');new Chart(contexteCourbe, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Indice estimatif de demande professionnelle',data: [100, 112, 126, 141, 156, 171],borderColor: 'rgb(46, 125, 50)',backgroundColor: 'rgba(46, 125, 50, 0.12)',fill: false,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});Cette courbe illustre une progression indicative de la demande professionnelle pour les emballages fibreux à usage alimentaire. Elle ne remplace pas une étude de marché locale, mais elle traduit la montée des demandes de restauration livrée, de vente à emporter et de solutions mieux documentées sur le plan environnemental.La barrière est la zone technique la plus importante lorsqu’une boîte doit contenir de l’huile, de la sauce, de la vapeur ou des aliments humides. Elle doit limiter la pénétration des liquides, préserver la rigidité du carton et éviter les fuites aux plis et aux coins. Une bonne barrière ne se juge pas uniquement au toucher : elle doit rester efficace après remplissage, fermeture, empilage et déplacement.Pour les aliments gras, l’acheteur doit demander un essai avec huile ou recette représentative. Pour les aliments acides, comme les sauces tomate, les préparations au citron ou certains plats marinés, la compatibilité doit être confirmée avec la formulation précise. Pour la vapeur, le défi est différent : l’humidité interne peut ramollir le couvercle et provoquer une condensation qui déforme la boîte.Type d’alimentRisque dominantBarrière à envisagerDurée de validationPoint critiqueFrites et produits secsGraisse ponctuelleTraitement anti-graisse léger30 minutesFond de boîteBurger avec sauceGraisse et humidité localiséesDispersion résistante aux graisses45 minutesZone sous le painSalade assaisonnéeLiquide acide et humiditéBarrière liquide renforcée60 minutesAngles et fondPâtes en sauceChaleur, huile et eauRevêtement adapté au chaud60 à 90 minutesPlis latérauxNouilles ou plat vapeurCondensation interneBarrière vapeur et structure rigide45 minutesCouvercle et fermetureCurry ou plat mijotéLiquide chaud prolongéSolution à haute résistance90 minutesFuite au sertissageLes données du tableau doivent être adaptées aux contraintes de chaque enseigne. Un restaurant qui remet immédiatement une commande au comptoir n’a pas les mêmes besoins qu’une cuisine centrale expédiant des repas vers la périphérie de Paris. Pour la livraison, il faut intégrer le temps de préparation, l’attente du livreur, le transport, l’ouverture par le client et parfois le réchauffage.Le choix de la barrière influence aussi la recyclabilité, la compostabilité potentielle, le coût et la qualité d’impression. Une solution techniquement très résistante peut être inutilement coûteuse pour des produits secs. À l’inverse, économiser sur la barrière d’une boîte destinée à un plat en sauce expose l’acheteur à des pertes de produit, à des avis négatifs et à des coûts de remplacement bien supérieurs au gain initial.Les boîtes repas doivent être adaptées à leur usage alimentaire prévu. Pour les produits commercialisés en France et dans l’Union européenne, l’acheteur doit demander une déclaration de conformité couvrant les matériaux concernés et les conditions de contact pertinentes. Le règlement-cadre européen relatif aux matériaux destinés à entrer en contact avec des denrées alimentaires constitue un point de référence essentiel dans la vérification documentaire.La documentation doit identifier le produit, le fabricant, la référence de matière, les restrictions d’usage, les conditions de température, la nature des aliments concernés et la date d’émission. Une déclaration trop générale, sans lien avec la boîte commandée, ne suffit pas pour sécuriser une décision d’achat.Il est particulièrement important de distinguer les aliments aqueux, acides, alcoolisés, gras, secs et chauds. Une boîte validée pour le contact avec des aliments secs à température ambiante n’est pas automatiquement validée pour un gratin chaud et gras. Les acheteurs doivent fournir au fabricant un cahier des charges décrivant les recettes, le temps de maintien et le parcours logistique.Document demandéObjet de vérificationÀ contrôlerMoment de contrôleResponsable recommandéDéclaration de conformitéUsage alimentaire annoncéRéférence, date, limites d’utilisationAvant homologationQualité ou achatsFiche techniqueDimensions et constructionGrammage, volume, fermeture, matièreAvant échantillonnageAcheteur produitRapport d’essaiRésistance fonctionnelleMéthode, conditions, résultat, laboratoireAvant commande sérieQualitéDéclaration des encres et collesÉléments indirects de contactZone imprimée, migration éventuelleAvant impressionResponsable conformitéCertificat de chaîne de contrôleOrigine des fibres déclaréesPérimètre, validité, titulaireÀ chaque renouvellementAchats responsablesSpécification de changementStabilité de la formuleNotification préalable obligatoirePendant toute la relationDirection des achatsLe tableau permet de créer un dossier fournisseur complet. Pour les importateurs français, ce dossier facilite les contrôles internes, les échanges avec les clients professionnels et la préparation des audits. Il est prudent de conserver les versions approuvées des documents par numéro de lot ou période de production.Une attention particulière doit être accordée aux impressions intérieures, aux boîtes comportant une fenêtre, aux couvercles distincts et aux ensembles composés de plusieurs matériaux. Toute modification de colle, d’encre, de carton ou de revêtement peut modifier le profil de conformité et nécessite une réévaluation documentée.Les essais d’usage doivent reproduire les conditions de terrain. Le test le plus utile consiste à remplir la boîte avec la recette réelle, à fermer le contenant, à le placer dans un sac de transport, à simuler l’empilage et à vérifier son état à intervalles réguliers. Cette approche détecte des défauts que les essais simplifiés ne révèlent pas toujours.Pour un plat chaud, mesurez la température au remplissage, puis après le temps moyen et le temps maximal de livraison. Vérifiez la déformation du fond, le relâchement des rabats, la migration de graisse, le ramollissement des coins, la condensation et la capacité du client à ouvrir la boîte sans renverser le contenu.Les essais doivent inclure des boîtes imprimées, car l’impression, le pliage ou les zones collées peuvent modifier localement la résistance. Il est conseillé de tester plusieurs exemplaires issus de différents cartons d’échantillons, plutôt qu’une seule unité parfaitement préparée.var contexteBarres = document.getElementById('barresSecteurs').getContext('2d');new Chart(contexteBarres, {type: 'bar',data: {labels: ['Restauration rapide', 'Traiteurs', 'Livraison', 'Restauration collective', 'Boulangeries', 'Événementiel'],datasets: [{label: 'Indice de demande de boîtes résistantes',data: [88, 76, 91, 69, 58, 63],backgroundColor: ['#2e7d32', '#558b2f', '#7cb342', '#9ccc65', '#689f38', '#33691e']}]},options: {responsive: true, maintainAspectRatio: false}});Ce graphique compare, à titre indicatif, l’intensité des besoins de résistance selon les secteurs. La livraison et la restauration rapide demandent généralement une meilleure tenue aux déplacements, tandis que les traiteurs doivent souvent prioriser l’esthétique, l’empilage et la stabilité lors d’un service différé.Les équipes d’achat peuvent établir une grille d’acceptation simple : absence de fuite visible, base sans pénétration traversante, fermeture fonctionnelle, maintien de la forme, absence d’odeur anormale et impression intacte. Chaque critère doit être relié à une durée et à une température d’essai définies dans le cahier des charges.Les allégations environnementales doivent être exactes, spécifiques et compréhensibles. Les termes « compostable », « biodégradable », « biosourcé », « recyclable » et « sans plastique » ne sont pas interchangeables. Un acheteur français doit éviter les messages vagues susceptibles de créer une attente incorrecte auprès du consommateur ou du client professionnel.Une boîte présentée comme compostable doit être associée à une preuve appropriée, à des conditions de compostage clairement indiquées et à une analyse de sa compatibilité avec les filières disponibles. Le compostage industriel, le compostage domestique et la collecte des biodéchets répondent à des conditions différentes. La présence d’un certificat ne garantit pas, à elle seule, que la boîte sera acceptée dans chaque territoire.La loi française relative à la lutte contre le gaspillage et à l’économie circulaire a renforcé l’attention portée aux emballages et aux communications environnementales. Les importateurs et distributeurs doivent coordonner leurs messages avec leurs obligations applicables, leurs systèmes de tri et leurs conseils de fin de vie.AllégationPreuve attendueFormulation prudenteRisque à éviterVérification localeCompostableCertificat et périmètre précisCompostable dans les conditions indiquéesPromesse de compostage universelConsignes de collecte du territoireBiodégradableDonnées sur milieu et délaiÀ employer seulement si documentéAssimilation au compostageValidation juridique et commercialeÀ base de fibresComposition matièreContient principalement des fibres cellulosiquesMasquer un revêtement fonctionnelFiche de compositionRecyclableCompatibilité avec une filière existanteÀ trier selon les consignes localesAffirmer une recyclabilité théoriqueConsignes de la collectivitéIssu de sources responsablesDocument de chaîne de contrôleFibres accompagnées d’un justificatif valableLogo ou numéro non vérifiéContrôle de validitéSans plastiqueAnalyse intégrale des composantsÀ confirmer par la spécification fournisseurIgnorer films, colles ou revêtementsDéclaration détailléeCette grille aide les marques à formuler des messages plus robustes. Elle est particulièrement utile pour les réseaux de restauration qui diffusent la même boîte dans plusieurs villes françaises, où les modalités de collecte et de tri peuvent être différentes.var contexteZone = document.getElementById('zoneTendances').getContext('2d');new Chart(contexteZone, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Part indicative des cahiers des charges exigeant une traçabilité renforcée',data: [34, 42, 51, 61, 69, 76],borderColor: 'rgb(21, 101, 192)',backgroundColor: 'rgba(21, 101, 192, 0.22)',fill: true,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});La tendance représentée souligne l’importance croissante de la traçabilité, de la documentation et des allégations mieux encadrées. À l’horizon 2026 et au-delà, les fournisseurs capables de fournir rapidement des données vérifiables seront mieux positionnés que ceux proposant seulement une promesse marketing.La quantité minimale de commande dépend du format, du grammage, de l’impression, du revêtement, du niveau de personnalisation et du conditionnement. Les boîtes standard non imprimées permettent généralement de démarrer avec un engagement inférieur à celui d’un modèle entièrement personnalisé. Une impression sur mesure nécessite souvent des plaques, des réglages, une validation de teinte et une quantité suffisante pour répartir les coûts fixes.Le prix unitaire doit être analysé avec le coût total d’approvisionnement : performance, taux de rebut, risque de fuite, coût de transport, volume de palette, droits éventuels, stockage et fiabilité des délais. Pour les acheteurs livrant depuis le port du Havre, de Marseille-Fos ou de Dunkerque, l’optimisation du chargement et du carton extérieur peut avoir une incidence notable sur le coût final.Un emballage compostable ou à barrière renforcée peut présenter un prix supérieur à une boîte papier basique. Ce surcoût peut être justifié s’il évite les fuites pendant la livraison, protège la réputation de la marque et répond au cahier des charges environnemental du client final. La comparaison doit être faite à usage égal.Le changement non signalé de carton, de revêtement, de colle, d’encre, de fournisseur de fibre ou de procédé de fabrication est un risque majeur. Il peut modifier l’odeur, la résistance, la tenue à chaud, l’impression, la conformité au contact alimentaire ou la validité d’une allégation environnementale.Le contrat d’achat doit imposer une notification écrite avant tout changement significatif. Cette notification doit présenter la matière initiale, la matière proposée, le motif, l’impact attendu, les nouveaux documents disponibles, les résultats d’essai et la date envisagée. L’acheteur doit pouvoir accepter, refuser ou demander de nouveaux échantillons.Un contrôle efficace comprend un échantillon maître approuvé, une spécification versionnée, une traçabilité de lot, une inspection à réception et des essais périodiques. Pour les commandes de grande valeur, une inspection indépendante avant expédition peut compléter les contrôles du fabricant.var contexteComparaison = document.getElementById('comparaisonFournisseurs').getContext('2d');new Chart(contexteComparaison, {type: 'bar',data: {labels: ['Documentation', 'Essais fonctionnels', 'Personnalisation', 'Traçabilité', 'Délai de réponse', 'Capacité de production'],datasets: [{label: 'Fournisseur structuré',data: [92, 88, 90, 91, 86, 94],backgroundColor: 'rgba(46, 125, 50, 0.75)'},{label: 'Fournisseur non qualifié',data: [48, 42, 55, 39, 58, 51],backgroundColor: 'rgba(198, 40, 40, 0.65)'}]},options: {responsive: true, maintainAspectRatio: false}});Cette comparaison indicative rappelle que le prix ne constitue qu’un critère parmi d’autres. Un fournisseur structuré apporte davantage de visibilité sur la matière, les essais, les délais et la stabilité de production, ce qui réduit le coût des incidents sur le long terme.Fude Packaging accompagne les acheteurs professionnels recherchant des boîtes repas, contenants kraft, plateaux alimentaires, boîtes à burger, boîtes à nouilles et emballages personnalisés destinés à l’exportation. Notre approche consiste à associer le choix de matière à la recette, au format, au mode de livraison et aux exigences documentaires du marché de destination.Sur le plan technologique, notre laboratoire interne permet de contrôler des éléments liés à la résistance, à l’étanchéité, à la tenue des structures et à la qualité visuelle. Nous pouvons proposer des échantillons blancs, des prototypes imprimés et des essais fonctionnels afin que les clients valident dimensions, fermeture, qualité d’impression, compatibilité des couvercles et tenue en situation réelle.Sur le plan industriel, notre usine de 30 000 m² située dans le Shandong réunit les opérations de sélection des matériaux, impression, découpe, formage, contrôle et conditionnement. Avec des lignes automatisées pouvant produire jusqu’à 120 000 unités par jour selon les références, nous soutenons les projets de distributeurs, de groupes de restauration et de marques ayant besoin d’une capacité régulière.Sur le plan du service, notre équipe internationale aide les acheteurs français à définir le type d’aliment, la température de service, le volume de commande, l’impression, les objectifs environnementaux, le port d’arrivée et les contraintes de calendrier. Les productions standard peuvent être planifiées en environ 7 à 15 jours selon les spécifications et les quantités. Nous pouvons également accompagner les dossiers d’expédition, les inspections tierces et les besoins documentaires.Pour les projets à base de kraft, découvrez nos contenants alimentaires kraft durables. Les acheteurs recherchant un format classique peuvent aussi consulter notre boîte déjeuner kraft jetable, tandis que notre sélection de contenants alimentaires pour la vente à emporter permet de comparer les formats disponibles.Nous avons travaillé avec plus de 500 clients internationaux dans plus de 50 pays. Cette expérience est utile pour les clients français qui souhaitent réduire le nombre d’interlocuteurs, consolider plusieurs catégories d’emballages et préserver une identité de marque cohérente sur différents points de vente.1. Quelles preuves appuient les allégations des boîtes repas compostables en gros ?Demandez une fiche de composition, une déclaration de conformité au contact alimentaire, les certificats applicables au périmètre revendiqué, les conditions de compostage indiquées et une spécification par référence. Vérifiez que les documents correspondent bien au produit, au revêtement et à l’usage prévus.2. Quelle barrière convient à l’huile, à la sauce ou à la vapeur ?Il n’existe pas de réponse universelle. Une protection anti-graisse peut suffire pour des frites, tandis qu’un plat en sauce chaude nécessite une barrière liquide plus robuste et une structure résistante aux plis. Les plats vapeur demandent également une bonne gestion de la condensation. Validez toujours avec la recette réelle.3. Comment confirmer le périmètre du contact alimentaire ?Décrivez au fournisseur les aliments, la température de remplissage, le temps de contact, la présence de graisse ou d’acidité, la durée de livraison et le réchauffage éventuel. Contrôlez ensuite que la déclaration de conformité couvre ces paramètres et non seulement un usage générique.4. La matière peut-elle entrer dans le flux local de déchets ?La réponse dépend de la collectivité, du type de collecte et des installations disponibles. Une boîte conçue pour le compostage industriel peut ne pas être acceptée dans tous les flux de biodéchets ou de tri. Consultez les consignes locales avant de communiquer une instruction de fin de vie.5. Comment les changements de matière du fournisseur sont-ils contrôlés ?Intégrez dans votre contrat une obligation de notification préalable. Toute modification de carton, de revêtement, d’encre, de colle ou de procédé doit déclencher une revue documentaire, une comparaison avec l’échantillon maître et, si nécessaire, de nouveaux essais avant production série.6. Quels secteurs français utilisent le plus ces boîtes ?La restauration rapide, les cuisines de livraison, les traiteurs, les boulangeries, les cafés, la restauration collective, les festivals et les commerces de proximité sont des utilisateurs importants. Les critères de choix changent toutefois selon la densité de livraison, le type de menu et le niveau de personnalisation souhaité.7. Quelle préparation est recommandée avant une première importation ?Préparez un cahier des charges complet, validez les échantillons fonctionnels, définissez le port de destination, calculez le volume de stockage, contrôlez les documents de conformité et prévoyez une inspection avant expédition lorsque le projet l’exige. Cette préparation facilite une mise sur le marché plus fiable en France.