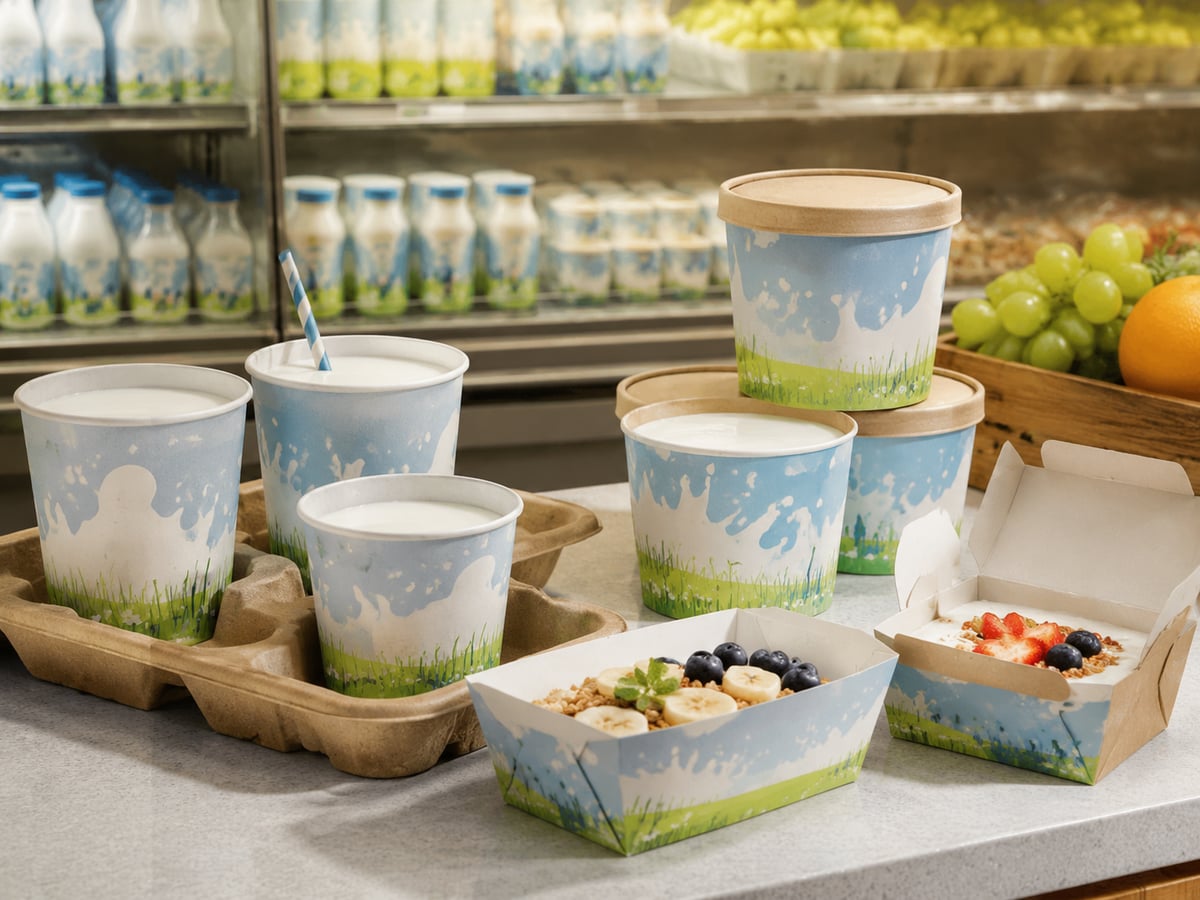
Impression Pantone d’emballages alimentaires en France
Réussir l’impression d’emballages aux couleurs Pantone grâce au bon tracé, au support adapté et à une épreuve physique

Pour réussir une impression Pantone sur un emballage alimentaire destiné au marché français, le donneur d’ordre doit valider bien plus qu’un numéro de couleur. Le résultat dépend du tracé de découpe, de la nature du papier, du procédé d’impression, de la couverture d’encre, des zones de pliage, de la résistance au frottement et de l’épreuve approuvée avant lancement. Une couleur identique sur un nuancier peut apparaître plus sombre sur un kraft naturel, plus mate sur un carton non couché ou plus intense sur un papier blanc traité.
La réponse rapide est donc la suivante : définissez le support, le procédé, les tolérances de repérage et de couleur, puis approuvez un échantillon imprimé sur le matériau final. Pour les chaînes de restauration, les distributeurs et les marques françaises, cette approche limite les écarts entre prototypes, commandes de réassort et lots livrés à Marseille, Le Havre, Lyon, Paris ou Lille.
Une spécification fiable doit inclure la référence Pantone visée, la version du nuancier utilisée, le type de papier, la finition, les dimensions du produit, le tracé de découpe, les marges de sécurité, l’emplacement des coutures et les critères de rejet. Elle doit également préciser les conditions de contrôle : éclairage, échantillonnage, résistance au frottement, lisibilité des textes et positionnement des éléments graphiques.
Options d’impression pour les emballages alimentaires aux couleurs Pantone

Le choix du procédé d’impression influence directement le coût, la finesse graphique et la régularité chromatique. En France, les acheteurs de gobelets, boîtes repas, bols à salade et emballages à emporter doivent considérer le volume annuel, le nombre de couleurs, la taille du visuel, le niveau de détail et le support final. Une impression simple avec une ou deux couleurs peut être parfaitement adaptée à la flexographie, tandis qu’un visuel complexe avec aplats, dégradés et photographies demande souvent une solution plus précise.
La flexographie est courante pour les grands volumes et les emballages souples ou cylindriques. Elle offre une cadence élevée et un coût unitaire avantageux lorsque les clichés sont amortis sur plusieurs commandes. L’impression offset convient particulièrement aux cartons plats, aux boîtes pliantes et aux supports présentant des illustrations détaillées. L’impression numérique facilite quant à elle les petites séries, les essais de lancement, les éditions événementielles et les multiples variantes de campagne.
| Procédé | Volume conseillé | Qualité graphique | Usage adapté | Atout principal |
|---|---|---|---|---|
| Flexographie | Élevé | Bonne à très bonne | Gobelets, bols, sachets | Coût optimisé en série |
| Offset | Moyen à élevé | Très élevée | Boîtes pliantes, étuis | Détails et aplats précis |
| Impression numérique | Faible à moyen | Élevée | Essais, séries limitées | Souplesse de personnalisation |
| Sérigraphie | Faible à moyen | Élevée sur aplats | Finitions spéciales | Dépôt d’encre dense |
| Héliogravure | Très élevé | Très élevée | Longues séries spécialisées | Régularité industrielle |
| Marquage à chaud | Variable | Décorative | Emballages haut de gamme | Effet métallique distinctif |
Ce tableau montre qu’aucun procédé n’est universellement supérieur. Une enseigne de café à Paris commandant plusieurs millions de gobelets par an privilégiera souvent la flexographie. Une marque de pâtisserie à Bordeaux, avec une boîte cadeau richement illustrée, pourra privilégier l’offset. Pour une opération saisonnière à Strasbourg ou une ouverture pilote à Nantes, une série numérique peut réduire le risque de stock et faciliter l’ajustement du visuel.
Cette évolution indicative illustre la progression attendue des emballages personnalisés pour la restauration à emporter, les boissons spécialisées et les services de livraison. La croissance est stimulée par la multiplication des concepts de restauration rapide qualitative, l’exigence de reconnaissance visuelle et la recherche de matériaux traçables.
Choisir la flexographie ou l’offset selon le visuel et le volume

La flexographie est recommandée lorsque le graphisme comporte des logos simples, des textes lisibles, des aplats contrôlés et un nombre limité de couleurs. Elle est particulièrement efficace pour les gobelets en papier, les boîtes repas standardisées, les bols à soupe et les emballages distribués en réseau. Son point critique est la préparation : les traits trop fins, les textes trop petits et les dégradés délicats doivent être vérifiés avant gravure des clichés.
L’offset est généralement privilégié pour les boîtes de burgers, emballages de pâtisserie, boîtes à salade ou étuis de vente au détail présentant des détails élevés. Il permet de restituer des illustrations fines, des images et des éléments de marque plus complexes. Toutefois, le carton doit être compatible avec le procédé et l’assemblage final doit être pris en compte : un visuel parfait à plat peut devenir moins lisible après pliage.
Pour les acheteurs français, le point de décision ne doit pas être uniquement le prix unitaire. Il faut comparer le coût de lancement, la durée d’amortissement des clichés ou plaques, le taux de rebut acceptable, le délai de production et la stabilité entre commandes. Un modèle économique pertinent intègre aussi le transport maritime via Le Havre ou Fos-sur-Mer, la consolidation de références et la fréquence de réapprovisionnement.
| Critère d’achat | Flexographie | Offset | Impression numérique | Décision pratique |
|---|---|---|---|---|
| Grand volume | Très favorable | Favorable | Moins favorable | Choisir la flexographie |
| Illustration fine | Correcte | Excellente | Très bonne | Privilégier l’offset |
| Délai de lancement | Préparation nécessaire | Préparation nécessaire | Rapide | Numérique pour essai |
| Aplats Pantone | Très adapté | Très adapté | Variable | Épreuve indispensable |
| Multiples variantes | Moins souple | Moyennement souple | Très souple | Numérique pour campagnes |
| Support cylindrique | Très adapté | Limité | Adapté selon équipement | Flexographie recommandée |
Le tableau confirme que le procédé doit suivre la réalité de l’application. Une boîte pliable pour une enseigne de restauration à Lyon n’a pas les mêmes contraintes qu’un gobelet destiné à un festival à Nice. Dans les deux cas, la validation doit porter sur la couleur, mais également sur l’apparence après formage, empilage, remplissage et transport.
Préparer les tracés de découpe, fonds perdus et zones de sécurité
Le tracé de découpe constitue la base technique d’un emballage imprimé. Il indique les contours de coupe, les plis, les languettes de collage, les zones de chevauchement et les éventuelles perforations. Les fichiers graphiques doivent être construits sur le tracé validé par le fabricant, et non sur un modèle générique trouvé en ligne. Une différence de quelques millimètres peut déplacer un logo, couper une information réglementaire ou faire passer un code à proximité d’un pli.
Les fonds perdus doivent se prolonger au-delà de la coupe afin d’éviter l’apparition de bords blancs. Les textes, pictogrammes, codes-barres et éléments importants doivent rester dans une zone de sécurité. Pour les emballages alimentaires, il faut aussi anticiper les zones qui seront cachées par une soudure, un couvercle, un pli ou une poignée.
| Élément technique | Règle recommandée | Risque si ignoré | Contrôle avant production |
|---|---|---|---|
| Fond perdu | Prolonger le visuel au-delà de la coupe | Liseré blanc visible | Vérifier le fichier final |
| Zone de sécurité | Éloigner textes et logos des bords | Texte coupé ou déformé | Contrôler sur tracé |
| Ligne de pli | Éviter les petits caractères | Lecture difficile | Tester sur échantillon |
| Zone de collage | Prévoir une réserve non critique | Logo masqué | Valider le montage |
| Code-barres | Conserver contraste et dégagement | Lecture impossible | Tester au scanner |
| Repères techniques | Ne pas les inclure dans le visuel final | Impression accidentelle | Vérifier le fichier de production |
Les marques qui vendent à travers des plateformes de livraison ou des chaînes de commerces doivent accorder une attention particulière aux informations obligatoires, pictogrammes de tri, mentions de contact et éléments de traçabilité. Lorsqu’un emballage est distribué dans plusieurs régions françaises, la cohérence de placement réduit les erreurs de mise en rayon et de contrôle interne.
Maîtriser les couleurs Pantone sur papier kraft et papier blanc
Une couleur Pantone ne se comporte pas de la même manière sur tous les supports. Le papier kraft absorbe davantage la lumière et apporte une teinte de fond chaude, souvent brunâtre. Les encres peuvent paraître plus profondes, plus ternes ou légèrement modifiées. À l’inverse, un carton blanc couché permet une restitution plus lumineuse et plus nette, mais peut produire un brillant différent de celui imaginé sur un écran.
Pour une identité de marque exigeante, il est conseillé de demander une épreuve imprimée sur le papier final, avec le même revêtement et la même méthode de séchage que ceux prévus pour la production. Une comparaison avec un nuancier doit se faire sous un éclairage normalisé, pas uniquement sous la lumière d’un entrepôt ou d’un téléphone.
| Support | Rendu habituel | Précaution couleur | Application fréquente |
|---|---|---|---|
| Kraft naturel | Chaud et mat | Accepter une variation visuelle | Boîtes repas écologiques |
| Kraft blanchi | Plus clair | Vérifier l’opacité de l’encre | Sachets et plateaux |
| Carton blanc non couché | Mat et doux | Contrôler l’absorption | Boîtes de pâtisserie |
| Carton blanc couché | Vif et net | Valider le niveau de brillance | Étuis et boîtes premium |
| Papier recyclé | Variable selon lot | Définir une tolérance réaliste | Emballages responsables |
| Carton avec barrière | Variable selon finition | Tester l’adhérence d’encre | Gobelets et bols alimentaires |
Le tableau rappelle que la couleur doit être spécifiée avec son support. Dire « rouge Pantone » sans indiquer le substrat, le procédé et la finition ne suffit pas. Une marque de restauration basée à Toulouse peut souhaiter un rendu naturel sur kraft, tandis qu’une chaîne de boissons à Paris peut exiger une couleur vive sur gobelet blanc. Ces deux objectifs sont légitimes, mais leurs critères d’acceptation doivent être différents.
Cette comparaison indicative met en évidence la demande particulièrement forte des cafés, de la restauration rapide et de la livraison. Ces secteurs utilisent l’emballage comme un support visible pendant le transport, au bureau, à domicile ou dans l’espace public. Une impression Pantone régulière améliore donc la mémorisation de la marque au-delà du point de vente.
Planifier la couverture d’encre autour des plis et des soudures
Les grandes zones d’aplat sont visuellement puissantes, mais elles demandent une préparation rigoureuse. Sur les plis et les soudures, une forte couverture d’encre peut créer des traces, des microfissures, des différences de brillance ou un transfert lors de l’empilage. Les risques augmentent sur les emballages soumis à l’humidité, à la chaleur, aux graisses ou aux frottements répétés pendant le transport.
Il est préférable de placer les éléments critiques, tels que logos, textes et teintes les plus sensibles, à distance des zones de pliage. Lorsque le visuel exige un aplat sur un pli, l’acheteur doit demander un essai de formage et un test de frottement. Cette exigence est importante pour les boîtes burgers, les boîtes nouilles, les boîtes à frites et les boîtes à compartiments utilisées par les cuisines de livraison.
Les concepteurs doivent aussi éviter les contours trop fins autour des plis. Une petite variation de repérage ou de pression mécanique peut devenir perceptible après assemblage. Le bon objectif n’est pas uniquement de produire une image attractive à plat, mais de préserver la qualité lorsque l’emballage est plié, rempli, fermé et manipulé par le consommateur.
Utiliser correctement les épreuves numériques et les épreuves imprimées
Une épreuve numérique est utile pour vérifier l’orthographe, le placement des éléments, les dimensions apparentes et la composition générale. Elle ne doit cependant pas être considérée comme une validation définitive de couleur, car l’écran, l’imprimante de bureau et le procédé industriel ne reproduisent pas exactement le même rendu.
Pour un projet à risque ou une identité visuelle stricte, l’épreuve imprimée sur le matériau définitif reste la référence. Elle doit reproduire le support, le procédé, le nombre de couleurs, le vernis éventuel, le pliage et, si nécessaire, le collage. Un échantillon blanc non imprimé complète utilement cette étape : il permet de vérifier la capacité, la rigidité, la compatibilité avec le couvercle et l’ergonomie.
| Type d’épreuve | Ce qu’elle valide | Ce qu’elle ne valide pas totalement | Moment d’utilisation |
|---|---|---|---|
| Épreuve numérique | Texte, composition, placement | Teinte industrielle exacte | Avant validation graphique |
| Échantillon blanc | Structure, taille, montage | Résultat couleur | Avant production |
| Épreuve imprimée | Couleur, repérage, finition | Variations normales de série | Avant commande finale |
| Prototype fonctionnel | Étanchéité, résistance, usage | Cadence de production | Pour aliments exigeants |
| Échantillon de présérie | Aspect proche de la série | Écarts logistiques | Avant lancement massif |
| Échantillon de conservation | Référence d’approbation | Évolutions futures du visuel | Après validation |
Chaque épreuve doit être associée à un compte rendu d’approbation. Ce document peut indiquer la date, la version du fichier, la référence du support, les couleurs approuvées, les réserves éventuelles et les signatures responsables. Pour les acheteurs qui gèrent des commandes répétitives en France, ce dossier devient un outil de continuité entre équipes marketing, achats, qualité et fournisseurs.
La tendance représentée ici reflète le déplacement progressif vers des supports fibreux, recyclables ou issus de sources gérées de façon responsable. En 2026, les acheteurs français intégreront de plus en plus la compatibilité avec les filières de tri, la réduction des revêtements complexes, les encres adaptées au contact indirect et la documentation environnementale dans leurs décisions d’achat.
Contrôler le repérage, la résistance au frottement et la finition
Le contrôle qualité doit être défini avant production, pas après réception. Le repérage correspond à l’alignement des différentes couleurs et des éléments imprimés. Une légère dérive peut créer un contour coloré autour d’un logo ou rendre un texte moins net. La tolérance admissible dépend de la taille de l’emballage, de la finesse du visuel et de l’importance de la marque.
La résistance au frottement est tout aussi importante. Les emballages peuvent être empilés, transportés dans des sacs, exposés à la condensation ou manipulés avec des mains humides. Une encre qui marque, s’écaille ou transfère sur un autre gobelet peut nuire à la présentation et déclencher un litige. Les tests doivent simuler les conditions de stockage, d’expédition et d’utilisation réelles.
| Point de contrôle | Défaut possible | Critère de rejet | Action préventive |
|---|---|---|---|
| Repérage | Décalage des couleurs | Contour visible sur logo | Valider tolérance mesurable |
| Couleur | Teinte trop claire ou trop sombre | Écart hors épreuve approuvée | Comparer sous éclairage constant |
| Frottement | Transfert d’encre | Marquage après essai | Tester encres et séchage |
| Vernis | Brillance irrégulière | Zones visiblement hétérogènes | Épreuve de finition |
| Découpe | Bord irrégulier | Assemblage ou sécurité affectés | Contrôler l’outillage |
| Formage | Pli fissuré ou collage faible | Produit inutilisable | Essai avec produit réel |
Les acheteurs peuvent instaurer un plan d’acceptation par lot comprenant un contrôle visuel, une vérification dimensionnelle, un essai de frottement, un contrôle de l’assemblage et une comparaison avec l’échantillon de référence. Cette méthode est particulièrement utile pour les importations destinées aux entrepôts de la région parisienne, aux plateformes logistiques de Lyon ou aux distributeurs alimentaires du nord de la France.
Fude Packaging : plus de 20 ans d’expérience, 30 000 m² d’usine et 120 000 unités par jour
Fude Packaging accompagne les acheteurs professionnels qui recherchent des emballages alimentaires personnalisés avec une qualité d’impression maîtrisée. L’entreprise propose des solutions pour gobelets, bols, boîtes repas, boîtes burgers, plateaux, contenants à salade, emballages pour nouilles et boîtes à compartiments. Les clients peuvent consulter les différentes solutions d’emballages alimentaires afin de sélectionner un format compatible avec leur concept, leur volume et leur identité visuelle.
Capacités technologiques
Les projets Pantone sont traités avec une approche technique associant vérification des fichiers, contrôle du tracé, recommandations de matériaux, préparation des couleurs et validation d’épreuves. Le laboratoire interne permet d’effectuer des contrôles liés aux performances, à la résistance et à la qualité visuelle. Pour les emballages exposés à la chaleur, aux graisses ou à l’humidité, les équipes peuvent recommander une combinaison de papier, revêtement et structure adaptée.
Les épreuves numériques, échantillons blancs et épreuves imprimées de présérie permettent de vérifier le résultat avant production. Cette démarche réduit le risque de lancer un grand volume sur la seule base d’un fichier écran. Les clients peuvent découvrir les services de personnalisation et de développement pour organiser un projet comprenant dimensions, visuel, matériau, impression et test fonctionnel.
Capacités de fabrication
Avec plus de 20 ans d’expérience, une base de production détenue en propre de 30 000 m² et une capacité automatisée pouvant atteindre 120 000 unités par jour, Fude Packaging assure la fabrication en interne depuis la sélection du papier jusqu’à l’inspection, au conditionnement et à l’expédition. Cette organisation permet de mieux contrôler la cohérence entre les différentes références d’une même marque.
Les processus de fabrication incluent le contrôle des matières entrantes, le suivi de production, l’inspection finale et la traçabilité par lot. Les documents relatifs aux exigences alimentaires et aux systèmes de qualité, notamment FSC, ISO 9001, LFGB, FDA et autres documents applicables, peuvent être étudiés selon le marché de destination. Cette capacité est utile aux importateurs français qui doivent justifier leurs choix auprès de distributeurs, groupes de restauration ou services qualité.
Capacités de service
Fude Packaging accompagne plus de 500 clients professionnels et propose un suivi pour les commandes programmées, le renouvellement des références et la préparation d’expéditions internationales. Les équipes aident à clarifier le type d’aliment, la température de service, le volume, les exigences de marque, les contraintes de transport et les besoins de documentation.
Pour les flux vers la France, les acheteurs peuvent planifier des expéditions par conteneur complet, groupage maritime, transport aérien ou envoi express d’échantillons. Les itinéraires vers Le Havre, Marseille-Fos et les plateformes intérieures peuvent être coordonnés avec les besoins de calendrier. Pour connaître l’entreprise et son expérience internationale, consultez la page présentation de Fude Packaging. Pour une demande de devis, d’échantillon ou de vérification de tracé, utilisez le contact dédié aux projets d’emballages.
Cette comparaison illustre pourquoi la sélection d’un partenaire ne doit pas reposer uniquement sur le prix. Un fournisseur intégré peut mieux relier le développement, la validation couleur, la production, le contrôle qualité et l’expédition. Pour une marque française, cela aide à maintenir une présentation cohérente entre gobelets, bols, boîtes et plateaux.
FAQ — Guide d’achat pour l’impression Pantone d’emballages alimentaires
Quel procédé d’impression convient aux emballages aux couleurs Pantone ?
La flexographie convient souvent aux gobelets, bols et grands volumes avec graphismes simples ou aplats. L’offset est approprié aux boîtes et étuis présentant des illustrations détaillées. L’impression numérique est utile pour les petites séries, les essais et les éditions limitées. Le choix définitif doit être validé avec une épreuve sur le matériau final.
Quels fichiers graphiques sont nécessaires ?
Fournissez de préférence un fichier vectoriel avec les textes convertis en tracés, les images haute définition, les couleurs clairement identifiées, le tracé de découpe séparé et les fonds perdus prévus. Les éléments importants doivent respecter les zones de sécurité et rester éloignés des plis, soudures et zones de collage.
Comment approuver une couleur Pantone ?
Indiquez la référence Pantone souhaitée, le support exact, le procédé d’impression et la finition. Demandez ensuite une épreuve imprimée ou un échantillon de présérie. La validation doit être consignée dans un document précisant le fichier, la date, le matériau et les critères d’acceptation.
Pourquoi les couleurs changent-elles selon le papier ?
La blancheur, l’absorption, la texture, le revêtement et la couleur de fond du support modifient la perception de l’encre. Sur kraft naturel, la teinte apparaît généralement plus chaude et plus mate. Sur carton blanc couché, elle peut paraître plus lumineuse. Il faut donc comparer les épreuves sur le support réel.
Quels défauts d’impression doivent être refusés ?
Les défauts à rejeter comprennent un décalage de repérage visible, une couleur très éloignée de l’épreuve approuvée, un texte coupé, une découpe imprécise, un transfert d’encre au frottement, une fissure importante sur un pli, un collage insuffisant ou une finition irrégulière affectant la marque ou l’usage alimentaire.
Quelles tendances influencent les emballages imprimés en France en 2026 ?
Les tendances majeures incluent la demande de matériaux fibreux, la réduction des composants difficiles à recycler, une meilleure traçabilité des lots, l’emploi d’épreuves plus rapides et l’intégration d’informations de tri plus lisibles. Les marques recherchent également des emballages compatibles avec la livraison, résistants à la condensation et cohérents avec leurs engagements environnementaux.
Pour réussir un projet Pantone destiné à la France, l’acheteur doit réunir un tracé validé, un fichier propre, une spécification de couleur liée au support, une définition claire des tolérances et une épreuve physique approuvée. Cette discipline permet de sécuriser la qualité, de réduire les retouches et de protéger l’identité visuelle de la marque à chaque commande.
À propos de l’auteur
Fude Packaging est un fabricant professionnel d’emballages flexibles au service des marques alimentaires, grossistes et distributeurs internationaux. Notre équipe partage des conseils pratiques sur l’emballage personnalisé, la technologie d’impression, les matériaux aptes au contact alimentaire et les tendances du secteur pour aider les entreprises à élaborer de meilleures solutions d’emballage.
Partager
Product Category
Start Your Project With Fude Today
Article connexe
-

Grossiste bols papier en France : coûts, qualité, logistique
Pour les acheteurs professionnels en France, commander des bols en papier en gros permet généralement de réduire le coût unitaire, de sécuriser une qualité régulière, de mieux planifier les stocks et d’obtenir des options de personnalisation adaptées à la restauration, à la vente à emporter et à la livraison. Le bon programme d’achat repose sur cinq points : la structure de prix, la conformité des matériaux, la fiabilité des livraisons, le support commercial et la capacité du fournisseur à accompagner votre croissance sur le long terme.Dans des villes comme Paris, Lyon, Marseille, Lille, Toulouse, Bordeaux, Nantes ou Strasbourg, la demande en emballages alimentaires jetables de qualité continue d’évoluer sous l’effet de la livraison de repas, du snacking premium, des cuisines centrales et des exigences environnementales. Les importateurs, distributeurs, chaînes de restauration, dark kitchens et grossistes régionaux recherchent désormais des partenaires capables d’assurer des volumes stables, des certifications claires, des solutions personnalisées et une logistique fluide via les grands hubs européens comme Le Havre, Marseille-Fos, Anvers ou Rotterdam.Si votre entreprise en France achète régulièrement des bols papier pour soupes, salades, nouilles, poké bowls, desserts ou plats chauds, l’achat en gros présente des avantages immédiats :prix unitaire plus faible grâce aux volumes consolidés ; meilleure stabilité d’approvisionnement pendant les pics saisonniers ; uniformité de fabrication sur de grandes séries ; accès à des impressions personnalisées et à des formats dédiés ; réduction des coûts cachés liés aux ruptures, aux retours et aux changements de fournisseur. En pratique, un acheteur français doit examiner le grammage du papier, le type de revêtement, la résistance aux graisses, l’étanchéité, la tenue au chaud, l’empilabilité, la compatibilité couvercle, la conformité alimentaire et la capacité du fournisseur à livrer avec une documentation adaptée au marché européen. Pour explorer les gammes disponibles, beaucoup d’acheteurs commencent par comparer les Custom Paper Bowl products selon les usages réels : soupe, salade, riz, pâtes, desserts ou plats préparés.Le marché français valorise aussi de plus en plus les emballages harmonisés avec une stratégie de marque. Une enseigne de restauration rapide premium ne cherche pas seulement un bol fonctionnel ; elle veut un support visuel propre, cohérent et reconnaissable sur place, en click-and-collect et en livraison. Cette logique rapproche les achats de bols, de gobelets et de contenants repas. C’est pourquoi certains distributeurs regroupent leurs commandes entre bols, boîtes et gobelets, notamment via des catégories comme Custom Paper Food Container products et Custom Paper Cup products.Le premier levier d’intérêt d’une commande en gros est la baisse du coût complet. Il ne s’agit pas seulement du prix d’achat unitaire. En France, les entreprises évaluent aussi le coût logistique par palette, les frais de transit, le coût de stockage, la perte liée aux défauts, les frais de rupture et le temps administratif consacré aux réapprovisionnements. Un programme de volume bien structuré peut améliorer l’ensemble de ces paramètres.Plus le volume est planifié, plus le fournisseur peut optimiser les matières premières, les séries d’impression, le découpage, le formage et l’emballage. Cette productivité se répercute souvent sur le prix. Pour un distributeur qui alimente plusieurs entrepôts en Île-de-France, dans les Hauts-de-France ou en Auvergne-Rhône-Alpes, la centralisation des références permet également d’augmenter l’effet de levier commercial.Volume annuel estiméProfil d’acheteurEffet sur le prix unitaireEffet sur le transportEffet sur le stockBénéfice principal50 000 à 100 000 piècesRestaurant indépendant multi-sitesRéduction modéréeMutualisation partielleStock simpleVisibilité budgétaire100 000 à 300 000 piècesFranchise localeRéduction sensibleMeilleur coût palettePlanification mensuelleMoins d’achats urgents300 000 à 800 000 piècesGrossiste régionalTarif dégressif marquéOptimisation conteneurRotation plus régulièreMarge commerciale accrue800 000 à 1,5 millionChaîne nationaleTrès bon prix usineConsolidation logistiquePrévisions trimestriellesStandardisation réseau1,5 à 3 millionsImportateur européenConditions préférentiellesTransport optimiséStock multi-entrepôtsCompétitivité renforcéePlus de 3 millionsGrand distributeur internationalPrix contractualiséPlan maritime dédiéProgramme rolling forecastSécurisation long termeCe tableau montre que l’économie la plus importante ne vient pas uniquement de la remise faciale. Elle provient aussi de la capacité à lisser les achats, à réduire les expéditions d’urgence et à éviter les variations de qualité entre fournisseurs. En France, où les coûts de stockage et de transport peuvent fortement varier selon les régions, cette approche globale est essentielle.Les secteurs qui profitent le plus des remises de volume sont la restauration rapide, les enseignes de poké et salades, les bars à nouilles, les traiteurs, les plateformes de livraison et les distributeurs B2B. À Paris et en petite couronne, où la rotation des commandes est élevée, la stabilité du coût d’emballage joue directement sur la rentabilité. À Marseille ou Nantes, où l’activité portuaire facilite l’organisation de flux plus volumineux, la consolidation des achats peut aussi améliorer le coût logistique entrant.var ctx = document.getElementById('lineChart').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Croissance estimée de la demande de bols papier en France (%)',data: [6.2, 7.1, 8.4, 9.3, 10.1, 11.4],borderColor: 'rgb(75, 192, 192)',backgroundColor: 'rgba(75, 192, 192, 0.15)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique ci-dessus illustre une croissance plausible et régulière de la demande en France, portée par la livraison de repas, la restauration rapide premium et les emballages à usage alimentaire mieux adaptés aux attentes environnementales et opérationnelles.Pour les acheteurs français, le risque majeur d’un achat massif n’est pas seulement financier ; il est opérationnel. Si la qualité varie d’un lot à l’autre, l’entreprise peut subir des fuites, des déformations, des plaintes clients et une atteinte à l’image de marque. L’assurance qualité doit donc être pensée comme un système, pas comme une promesse commerciale.Un programme qualité solide inclut la sélection du papier, le contrôle du revêtement, la précision du formage, la tenue des collages, les tests d’étanchéité, la résistance à la chaleur et la conformité de l’impression. Les entreprises françaises qui distribuent dans la restauration ont souvent besoin de documents cohérents avec les attentes européennes, notamment sur les matériaux au contact alimentaire et la traçabilité des lots.Point de contrôlePourquoi c’est importantRisque sans contrôleImpact en restaurationImpact en distributionBonne pratiqueGrammage du papierAssure la rigiditéBol trop soupleMauvaise prise en mainRetours clientsTests par lotRevêtement intérieurGarantit l’étanchéitéFuite liquideInsatisfaction immédiateRéclamations récurrentesVérification matièreJonction et sertissageStabilité structurelleOuverture partielleRisque en livraisonDéfauts visiblesInspection en ligneRésistance à la graisseProtège l’apparenceTaches et affaiblissementMauvaise présentationImage produit dégradéeEssais sur aliments grasCompatibilité couvercleFermeture sûreDéversement transportCoût SAV élevéPerte de crédibilitéTests d’ajustementQualité d’impressionValorise la marqueCouleurs instablesImage non premiumRefus de campagneBon à tirer validéCe tableau rappelle que la qualité ne se limite pas à l’apparence du bol. Elle touche directement l’expérience client, la rentabilité et la réputation du distributeur. Dans un contexte français où les avis en ligne peuvent affecter rapidement une enseigne de restauration, un bol qui fuit ou se déforme peut coûter bien plus qu’un simple produit défectueux.Les acheteurs doivent aussi vérifier la cohérence entre plusieurs références : bols, couvercles, boîtes, gobelets, impression et cartons d’expédition. Lorsqu’un fournisseur maîtrise plusieurs familles d’emballages, il peut proposer une standardisation plus fiable. C’est un avantage pour les réseaux de restauration qui souhaitent uniformiser leurs achats et leur image sur l’ensemble du territoire français.Le stock est souvent la zone où se gagnent ou se perdent les marges. En France, les grossistes et distributeurs servent fréquemment plusieurs régions avec des profils de demande très différents. La consommation de bols pour salades et desserts peut exploser l’été sur la Côte d’Azur, tandis que les bols pour soupes, nouilles et plats chauds tournent davantage pendant l’automne et l’hiver à Paris, Lyon ou Lille. Un bon fournisseur ne vend pas seulement des unités ; il aide à organiser le flux.Les services les plus utiles incluent les prévisions partagées, la production échelonnée, les livraisons fractionnées, les références de sécurité, les alertes de réapprovisionnement, les échantillons de validation avant lancement saisonnier et la capacité à ajuster les mix produits. Pour des entreprises françaises qui manquent de place d’entreposage, cela peut éviter des surstocks coûteux.Service de stockFonctionPour quel acheteurAvantage principalRisque réduitExemple concretPrévision mensuelleProjection des besoinsChaîne de restaurantsAchats réguliersRupturePlan de 3 moisLivraison fractionnéeEnvoi en plusieurs lotsDistributeur urbainMoins de stockageSurstock1 conteneur, 3 sortiesStock de sécuritéRéserve dédiéeImportateurContinuité d’activitéRetard fournisseurRéférence prioritairePlan saisonnierAjustement selon périodeRéseau nationalRotation optimiséeExcédent hors saisonÉté salades, hiver soupesSKU rationalisésRéduction du nombre de formatsFranchiseGestion simplifiéeErreur de commande4 tailles au lieu de 8Rapports de consommationAnalyse d’usageGrossiste B2BDécision plus rapideMauvaise allocationRotation par régionDans la pratique, ces services sont particulièrement utiles pour les opérateurs qui servent plusieurs canaux : CHR, livraison, revendeurs cash and carry et e-commerce B2B. Ils permettent de relier les données commerciales aux décisions d’approvisionnement. Pour la France, cette logique est encore plus pertinente lorsque la distribution couvre à la fois l’Île-de-France, l’arc méditerranéen, l’ouest logistique autour de Nantes et Rennes, et l’est transfrontalier vers Strasbourg ou Metz.La personnalisation n’est plus réservée aux très grands groupes. De nombreuses marques en France veulent aujourd’hui adapter leurs bols papier à leur identité visuelle, à leur offre culinaire et à leur positionnement environnemental. Un programme de personnalisation peut concerner l’impression, le format, la capacité, le matériau, le type de bord, le couvercle, le revêtement intérieur ou même la structure pour une meilleure tenue thermique.Pour une enseigne de poké à Paris, un bol large et visuellement propre met en avant les ingrédients frais. Pour un concept de soupe à Lyon, la priorité peut être la conservation de la chaleur et l’étanchéité. Pour un traiteur d’entreprise à La Défense, le besoin porte souvent sur la cohérence visuelle de tout l’écosystème d’emballages.Option de personnalisationDescriptionUtilité en FranceImpact marketingImpact opérationnelNiveau de demandeLogo impriméVisuel de marque en flexographieTrès utileFortFaible complexitéTrès élevéCouleurs spécifiquesPalette adaptée à la charteTrès utileFortMoyenÉlevéFormat sur mesureCapacité adaptée au menuUtileMoyenFortMoyenCouvercle dédiéFermeture adaptée au transportTrès utileMoyenFortÉlevéMatériau compostableSolution orientée durabilitéTrès recherchéFortMoyenÉlevéFinition premiumAspect renforcé pour enseignes haut de gammeUtileTrès fortMoyenMoyenCe tableau montre que la personnalisation peut servir à la fois la communication et l’usage pratique. Pour beaucoup d’acheteurs français, l’équilibre idéal est une impression claire, une excellente compatibilité avec les couvercles et une sélection de tailles cohérentes avec les portions réellement vendues.Les marques qui construisent une offre complète combinent souvent bols, boîtes repas et gobelets dans une même logique graphique. Les fournisseurs capables d’accompagner un développement multi-produit peuvent alors offrir une expérience plus cohérente. Les entreprises intéressées par une approche intégrée se tournent souvent vers des programmes de Custom and Wholesale food Paper packaging afin d’aligner design, validation technique et production série.var ctx2 = document.getElementById('barChart').getContext('2d');var chart2 = new Chart(ctx2, {type: 'bar',data: {labels: ['Restauration rapide', 'Salades & poké', 'Traiteurs', 'Livraison repas', 'Desserts', 'Grossistes B2B'],datasets: [{label: 'Demande relative de bols papier en France',data: [88, 94, 72, 91, 63, 79],backgroundColor: 'rgb(255, 99, 132)'}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique en barres met en évidence les segments les plus dynamiques. Les concepts de salades et poké, la livraison et la restauration rapide figurent parmi les moteurs les plus visibles de la demande française actuelle.La logistique est un critère décisif pour les acheteurs français. Entre la sortie d’usine, la préparation documentaire, le transport maritime, le dédouanement, l’acheminement intérieur et la livraison finale, chaque étape influence le coût et la fiabilité. Les acteurs les plus performants travaillent avec des plannings réalistes, des emballages optimisés pour la palettisation et des points d’entrée adaptés au marché européen.Pour la France, plusieurs scénarios logistiques sont courants : arrivée via Le Havre pour l’ouest et l’Île-de-France, via Marseille-Fos pour le sud, ou via des hubs comme Rotterdam et Anvers avec redistribution vers Lille, Paris, Reims, Strasbourg ou Lyon. Le bon choix dépend du volume, du calendrier et de la géographie de distribution.Itinéraire logistiquePoint d’entréeZone française servieAvantage principalLimite possibleUsage conseilléMaritime directLe HavreParis, Rouen, Nantes, LilleBonne desserte nord-ouestCongestion ponctuelleVolumes réguliersMaritime directMarseille-FosMarseille, Lyon, Nice, ToulouseAccès au sudTransit intérieur variableSud et sud-estHub européenRotterdamGrand Est, Paris, nordFréquence élevéeÉtape supplémentaireDistribution UE élargieHub européenAnversLille, Metz, StrasbourgTrès bon réseau routierDépendance transfrontalièreImportateurs régionauxStock tampon UEEntrepôt européenFrance entièreLivraison plus rapideCoût de stockageProduits à forte rotationExpédition fractionnéePlusieurs sortiesRéseaux nationauxSouplesse de planningCoordination plus complexeChaînes multi-sitesCe tableau aide à visualiser les options logistiques les plus pertinentes selon la carte de vos ventes. Pour un distributeur basé à Rungis ou en région lyonnaise, une décision logistique bien pensée peut réduire les délais d’approvisionnement, limiter les ruptures et améliorer la trésorerie.L’efficacité logistique dépend aussi de la conception produit. Des bols bien empilables, des cartons résistants, un marquage clair des références et une préparation documentaire rigoureuse réduisent les erreurs à réception. C’est un point souvent sous-estimé mais crucial pour les grossistes français qui traitent de gros volumes sur plusieurs plateformes.var ctx3 = document.getElementById('areaChart').getContext('2d');var chart3 = new Chart(ctx3, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Transition vers des emballages plus durables en France (%)',data: [28, 34, 41, 49, 58, 67],fill: true,backgroundColor: 'rgba(75, 192, 192, 0.2)',borderColor: 'rgb(75, 192, 192)',tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique en aire illustre le déplacement progressif de la demande vers des solutions plus responsables, tendance qui devrait encore s’accélérer à l’horizon 2026 sous l’effet des politiques publiques, des attentes clients et des stratégies RSE des entreprises.Le financement du stock compte autant que le prix d’achat. En France, les acheteurs professionnels cherchent souvent un équilibre entre sécurité fournisseur et flexibilité de trésorerie. Selon le volume, l’historique de relation et le degré de personnalisation, plusieurs modèles de paiement peuvent être envisagés : acompte puis solde avant expédition, paiement documentaire, échéance négociée après réception, crédit commercial progressif ou programme cadre annuel.Pour un premier achat, les conditions sont généralement plus conservatrices. Après plusieurs commandes réussies, un fournisseur peut proposer des modalités plus souples, ce qui aide l’importateur ou le distributeur à mieux gérer son besoin en fonds de roulement. Pour les entreprises françaises qui servent des revendeurs avec paiement à 30 ou 45 jours, cette souplesse peut être déterminante.Les acheteurs doivent toujours clarifier les points suivants : devise, mode de paiement, calendrier d’acompte, seuil de personnalisation, pénalités de modification tardive, responsabilité documentaire et conditions en cas de variation de coûts de fret. Une relation transparente limite les malentendus et renforce la confiance bilatérale.Un achat ponctuel peut répondre à un besoin immédiat, mais un partenariat de long terme crée une valeur plus profonde. En France, les entreprises les plus performantes dans le packaging alimentaire travaillent souvent avec un nombre réduit de partenaires fiables plutôt qu’avec une multitude de fournisseurs opportunistes. Cette stratégie réduit les écarts de qualité, simplifie les validations internes et améliore la réactivité en cas de pic de demande.Un partenariat durable repose sur plusieurs éléments : compréhension du marché français, transparence sur les capacités de production, communication proactive, documentation de conformité, planification conjointe, développement produit et engagement sur l’amélioration continue. Il devient alors possible d’aller au-delà du simple achat de bols et d’élaborer une feuille de route emballage plus large.Par exemple, un distributeur peut commencer avec une gamme standard de bols pour soupes, puis étendre sa collaboration à des boîtes repas, des barquettes, des coupelles dessert et des gobelets assortis. À mesure que la relation mûrit, le fournisseur comprend mieux les attentes du marché final, ce qui accélère les lancements et réduit les erreurs de développement.var ctx4 = document.getElementById('comparisonChart').getContext('2d');var chart4 = new Chart(ctx4, {type: 'bar',data: {labels: ['Prix stable', 'Qualité lot à lot', 'Personnalisation', 'Délais', 'Support stock', 'Vision long terme'],datasets: [{label: 'Fournisseur partenaire performant',data: [90, 94, 88, 85, 82, 96],backgroundColor: 'rgb(153, 102, 255)'},{label: 'Fournisseur transactionnel',data: [68, 62, 45, 59, 34, 28],backgroundColor: 'rgb(201, 203, 207)'}]},options: {responsive: true,maintainAspectRatio: false}});Le graphique comparatif montre pourquoi une logique de partenariat apporte souvent davantage de valeur qu’une simple recherche du prix le plus bas. Sur la durée, la constance et la coordination génèrent des économies plus significatives que les remises opportunistes.Du point de vue sectoriel, les partenariats sont particulièrement utiles dans la restauration organisée, les dark kitchens, les services de catering, la distribution professionnelle et les réseaux multi-marques. Ces acteurs ont besoin d’une continuité forte, notamment lors des périodes de forte activité comme l’été, les fêtes de fin d’année, les événements sportifs ou les salons professionnels.À l’horizon 2026, trois tendances devraient renforcer l’importance des partenariats en France : l’automatisation accrue du contrôle qualité, des politiques plus strictes en matière de durabilité et une demande croissante pour des emballages personnalisés à faible impact environnemental. Les fournisseurs qui investissent dans la traçabilité, l’optimisation matière et la flexibilité de fabrication seront mieux positionnés pour accompagner les acheteurs européens.Shandong Fude Packaging Co., Ltd. accompagne les professionnels de l’emballage alimentaire avec une approche orientée qualité, efficacité et adaptation aux besoins réels des marchés internationaux, y compris la France. Notre rôle n’est pas seulement de produire des articles jetables, mais de fournir des solutions d’emballage responsables et fonctionnelles pour la restauration, la vente à emporter, la livraison, la distribution et les marques en croissance.Sur le plan des capacités technologiques, nous nous appuyons sur des lignes automatisées, des procédés d’impression flexographique, des opérations de découpe et de formage de précision, ainsi que sur des contrôles internes destinés à maintenir la stabilité des lots. Cette base technique nous permet de travailler sur des bols papier résistants aux fuites, adaptés aux aliments chauds ou froids, et compatibles avec différents besoins de présentation et d’usage. Nos développements intègrent aussi des choix de matériaux orientés vers des solutions plus durables, ce qui répond aux attentes croissantes du marché français.Sur le plan des capacités de fabrication, notre usine moderne de 30 000 m² en Chine est organisée pour produire à grande échelle tout en gardant une régularité élevée. Nous servons depuis plus de vingt ans des clients de la restauration et de la distribution sur plusieurs continents. Cette expérience nous aide à répondre aussi bien aux commandes tests qu’aux programmes annuels plus structurés. Notre gamme couvre notamment les bols papier, les boîtes repas, les plateaux, les contenants pour plats à emporter, les gobelets et d’autres solutions d’emballage alimentaire. Les acheteurs qui souhaitent élargir leur portefeuille peuvent découvrir nos familles de produits, dont les Custom Paper Food Container products, les Custom Paper Bowl products et les Custom Paper Cup products.Sur le plan des capacités de service, nous accompagnons les clients depuis la définition du besoin jusqu’à la production et la coordination de livraison. Cela inclut l’analyse de l’application, l’assistance sur les visuels, les échantillons de validation, la personnalisation OEM et la préparation des commandes selon les priorités de chaque projet. Pour les importateurs, distributeurs et marques françaises, cette organisation facilite la mise en place de programmes de Custom and Wholesale food Paper packaging avec une meilleure clarté sur les étapes, les délais et les options disponibles.Notre expérience sur les marchés export, notre attention portée à la conformité et notre volonté d’établir des relations durables font de notre entreprise un partenaire crédible pour les acteurs français qui recherchent à la fois compétitivité, cohérence produit et accompagnement sur le long terme. Pour en savoir plus sur notre parcours et notre vision, vous pouvez également consulter notre présentation d’entreprise.Quels types de bols papier sont les plus demandés en France ?Les formats pour salades, poké bowls, nouilles, soupes et desserts sont parmi les plus recherchés. La demande varie selon les régions, les saisons et les circuits de vente.Comment savoir si une commande en gros est vraiment rentable ?Il faut comparer le coût complet : prix unitaire, transport, stockage, taux de défaut, délai de rotation et risque de rupture. Une commande plus importante est rentable si elle réduit le coût global sans immobiliser trop de trésorerie.Quelles certifications ou conformités faut-il vérifier pour le marché français ?Les acheteurs vérifient en général la conformité au contact alimentaire, la cohérence avec les exigences européennes, la traçabilité des matériaux et, selon les besoins, les références liées aux matériaux durables ou compostables.Peut-on personnaliser les bols avec un logo en petite ou moyenne série ?Oui, selon le fournisseur, le niveau de personnalisation et le MOQ. Le plus courant est l’impression du logo, des couleurs de marque et le choix de dimensions adaptées à l’usage.Quel est le meilleur point d’entrée logistique pour la France ?Le Havre convient souvent au nord et à l’ouest, Marseille-Fos au sud, tandis que Rotterdam ou Anvers peuvent être pertinents pour une distribution européenne plus large avec desserte du nord et de l’est de la France.Quels secteurs utilisent le plus les bols papier ?La restauration rapide, les bars à salades, les concepts de poké, les services de livraison, les traiteurs, les plateformes de repas et les grossistes alimentaires sont parmi les plus gros utilisateurs.Pourquoi privilégier un partenariat long terme plutôt qu’un achat spot ?Parce qu’un partenariat améliore la stabilité des prix, la régularité de la qualité, la prévision des stocks, la réactivité logistique et la capacité de personnalisation.Quelles tendances faut-il surveiller en 2026 ?En 2026, les tendances majeures en France devraient inclure une pression réglementaire accrue sur la durabilité, une demande plus forte pour les matériaux à impact réduit, plus d’automatisation du contrôle qualité et une personnalisation plus poussée des emballages destinés à la livraison.Comment choisir entre plusieurs fournisseurs de bols papier ?Comparez la qualité réelle, la stabilité des lots, l’expérience export vers l’Europe, la clarté des documents, la souplesse logistique, la capacité de personnalisation et la qualité de la communication commerciale.Est-il utile d’acheter aussi gobelets et boîtes repas auprès du même partenaire ?Très souvent oui. Cela simplifie la cohérence visuelle, la négociation tarifaire, la gestion fournisseur et la planification des réapprovisionnements pour l’ensemble de votre gamme d’emballages. -

Devis fournisseurs d’emballages : méthode en France
Comparer des devis fournisseurs pour des emballages alimentaires ne consiste pas à retenir le prix unitaire le plus bas. En France, une comparaison juste doit vérifier que chaque offre couvre exactement le même besoin : format, matériau, conformité au contact alimentaire, impression, couvercles, conditionnement, délai, transport, contrôle qualité et responsabilités en cas de non-conformité.La méthode la plus fiable repose sur un processus transversal associant les achats, la qualité, le développement produit, la logistique, la finance et, lorsque nécessaire, le marketing. Chaque devis doit être rapproché d’un cahier des charges unique, d’échantillons validés et de critères d’acceptation mesurables. Les décisions doivent être conservées dans un dossier d’approbation pouvant être revu après la commande.Pour un acheteur situé à Paris, Lyon, Marseille, Lille ou Bordeaux, le coût réellement comparable n’est pas seulement le prix départ usine. Il comprend aussi la conformité réglementaire, les droits et frais logistiques, les minimums de commande, le risque de retard, le taux de rebut, les frais de stockage et la continuité d’approvisionnement. Une offre moins chère mais incomplète peut devenir le devis le plus coûteux après réception.La règle opérationnelle est simple : aucun fournisseur ne doit être sélectionné avant que son offre ait été ramenée à un périmètre identique, que les écarts aient été chiffrés et que les éléments critiques aient reçu une approbation formelle. Cette discipline est particulièrement importante pour les gobelets, bols, boîtes repas, barquettes et emballages à compartiments destinés à la restauration, à la vente à emporter et à la distribution alimentaire.Élément à comparerQuestion de contrôlePreuve attendueRisque si absentFormatLes dimensions et la contenance sont-elles identiques ?Plan coté ou échantillon approuvéIncompatibilité avec le produit ou le couvercleMatièreLe grammage et le revêtement sont-ils précisés ?Fiche technique matièreRésistance insuffisante ou fuiteConformitéLes documents applicables au marché français sont-ils fournis ?Déclarations et rapports pertinentsBlocage commercial ou risque réglementaireImpressionLes couleurs, fichiers et tolérances sont-ils inclus ?Épreuve numérique ou impriméeÉcart de marque et coûts de repriseConditionnementLe nombre d’unités par carton est-il confirmé ?Plan de palettisationCoût logistique sous-estiméDélaiLe délai inclut-il validation, production et expédition ?Calendrier contractuelRupture de stock ou lancement retardéCe tableau constitue une base de comparaison. Il doit être complété selon le produit : résistance à la graisse pour une boîte à burger, tenue à chaud pour un bol à soupe, étanchéité pour une barquette de salade avec sauce, ou compatibilité avec un couvercle pour un gobelet de boisson.Un processus de consultation robuste commence par un modèle unique de demande de prix. Ce document est envoyé à tous les fournisseurs présélectionnés, sans modification du périmètre entre les destinataires. Il comprend les volumes prévisionnels, les exigences techniques, la destination, les contraintes de livraison et le niveau de service attendu. Sans cette base commune, les devis fournisseurs ne sont pas comparables.Pour la France, il est utile de distinguer les besoins destinés aux réseaux nationaux de restauration de ceux des distributeurs régionaux. Un groupe présent en Île-de-France, Auvergne-Rhône-Alpes et Provence-Alpes-Côte d’Azur n’a pas les mêmes exigences de stockage, de fréquence de livraison et de personnalisation qu’un restaurant indépendant ou qu’un grossiste de Rungis.Le dossier de consultation doit prévoir cinq étapes : qualification du besoin, diffusion de la demande, analyse des offres, validation technique et décision commerciale. À chaque étape, un responsable est désigné. Le processus devient ainsi répétable, même lorsqu’un acheteur change de poste ou qu’un nouveau produit est lancé.Les équipes peuvent commencer avec un fichier de comparaison structuré, puis intégrer progressivement un outil de gestion des achats. L’essentiel n’est pas la sophistication du logiciel mais la traçabilité : version du cahier des charges, devis reçus, échantillons, corrections, validation finale et justification du fournisseur retenu.ÉtapeResponsable principalDécision attendueDocument conservéExpression du besoinChef de produitBesoin complet et mesurableCahier des chargesValidation réglementaireResponsable qualitéExigences applicables confirméesListe de conformitéConsultationAcheteurFournisseurs comparables sollicitésDemande de prix datéeAnalyse techniqueQualité et développementÉchantillon ou prototype acceptableFiche d’essaiAnalyse commercialeAchats et financeCoût total et conditions validésGrille de comparaisonAttributionDirection habilitéeFournisseur sélectionnéCompte rendu d’approbationLa construction du cadre doit prévoir une règle de traitement des exceptions. Si un fournisseur propose une matière différente, un carton différent ou un délai plus long, il ne doit pas être éliminé automatiquement ; l’écart doit être explicitement identifié, valorisé et soumis au bon décideur.Avant d’émettre une demande de prix, l’entreprise doit définir ce qu’elle cherche réellement à optimiser. Le prix peut être prioritaire pour un emballage standard à fort volume, mais la disponibilité, l’esthétique, la conformité ou la réduction du plastique peuvent être plus décisives pour une marque premium, un service de livraison de repas ou une enseigne engagée dans une démarche environnementale.Les critères de succès doivent être chiffrés. Par exemple : réduire le coût rendu entrepôt de 8 %, maintenir un taux de fuite inférieur à 0,5 %, obtenir une stabilité d’impression conforme à l’épreuve validée, atteindre un délai de réassort inférieur à 30 jours ou consolider trois familles de produits auprès d’un même partenaire.Pour les emballages alimentaires, un bon objectif associe toujours performance et risque. Une boîte repas moins chère qui se déforme au contact d’un plat chaud ne répond pas au besoin, même si le devis est économiquement attractif. De même, un gobelet dont le couvercle ne s’ajuste pas correctement peut générer des avis clients négatifs, des remboursements et une dégradation de l’image de marque.var contexteCroissance = document.getElementById('croissanceMarche').getContext('2d');new Chart(contexteCroissance, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Indice de demande d’emballages alimentaires en France',data: [100, 105, 111, 117, 123, 129],borderColor: 'rgb(44, 123, 182)',backgroundColor: 'rgba(44, 123, 182, 0.15)',fill: false,tension: 0.25}]},options: {responsive: false, maintainAspectRatio: false}});Cette tendance illustre une progression plausible de la demande liée à la restauration rapide, à la livraison de repas, aux commerces de proximité et aux exigences de renouvellement des gammes. Elle ne remplace pas les données internes de l’acheteur, mais rappelle qu’un choix de fournisseur doit également tenir compte de la capacité future.Les informations techniques doivent être assez précises pour empêcher toute interprétation. Pour un gobelet, indiquez la contenance utile, la contenance à ras bord, le diamètre supérieur, la hauteur, le type de papier, le revêtement, la température d’utilisation, le type de boisson, le couvercle compatible, l’impression et le conditionnement. Pour une boîte repas, précisez les dimensions internes, le type de fermeture, la charge maximale, la résistance à la graisse, la tenue à l’humidité et le nombre de compartiments.Les données commerciales doivent inclure les volumes par référence, les volumes annuels prévisionnels, les échéances de lancement, les incoterms convenus, les conditions de paiement, les frais d’outillage éventuels, les coûts d’échantillonnage, les minimums de commande et les modalités de révision de prix. Un devis sans hypothèse de transport ou sans quantité de référence ne permet pas de calculer un coût rendu comparable.Pour des importations destinées à la France via Le Havre, Fos-sur-Mer ou Dunkerque, il convient aussi de vérifier le plan de conteneurisation, le poids brut, le volume par palette, le type de palette et les délais portuaires. Ces éléments influencent directement le coût unitaire rendu à l’entrepôt.CatégorieDonnée à demanderExemple de mesureValidationGobeletCompatibilité couvercleDiamètre et test d’emboîtementEssai physiqueBolRésistance à chaudService à 85 °CTest de déformationBoîte burgerRésistance à la graisseContact prolongé avec aliment grasInspection visuelleBarquette saladeÉtanchéitéTransport avec sauceTest de retournementBoîte repasCharge et fermeturePortion complète et empilageTest d’usagePlateauRigiditéPoids de service définiTest de compressionLes échantillons blancs, les prototypes fonctionnels et les épreuves imprimées doivent être reliés à une version précise du cahier des charges. Cette précaution évite qu’un produit produit en série soit comparé à un échantillon ancien ou à un fichier graphique non finalisé.Les erreurs de comparaison apparaissent souvent lorsque personne ne détient la responsabilité complète de la décision. L’acheteur peut négocier le prix, mais il ne doit pas valider seul une modification de matière, une simplification structurelle ou une dérogation de conformité. Le responsable qualité vérifie les exigences applicables ; la logistique valide la faisabilité de réception ; le marketing approuve l’apparence ; la finance contrôle l’impact total.Une matrice d’approbation permet de déterminer qui décide selon le montant engagé et le niveau de risque. Une commande récurrente de gobelets standard peut suivre une procédure simplifiée. À l’inverse, un projet de boîtes imprimées pour plusieurs centaines de points de vente nécessite une validation renforcée, car l’erreur d’impression ou le retard de production peut toucher l’ensemble du réseau.Les délais de décision doivent être intégrés au calendrier. Il faut réserver du temps pour la préparation des fichiers, la réalisation des échantillons, le transport express éventuel, les tests internes, les corrections et l’approbation finale. Un délai de production annoncé sans ces étapes préparatoires donne une vision incomplète du projet.Le devis le moins cher mérite une analyse spécifique lorsqu’il exclut un élément inclus par les autres fournisseurs. Les exclusions fréquentes concernent l’impression, les plaques, les moules, les contrôles, le suremballage, les palettes, la documentation, l’assurance transport ou les coûts de livraison. Elles peuvent également concerner des aspects techniques moins visibles, comme un grammage inférieur, un revêtement différent ou une tolérance dimensionnelle plus large.Une règle efficace consiste à déclencher une revue formelle lorsque l’offre basse est inférieure de plus de 5 % à la médiane des offres comparables. L’acheteur doit alors documenter les raisons de l’écart. Si le différentiel dépasse 10 %, un échantillon fonctionnel et une vérification détaillée du périmètre sont recommandés avant toute attribution.Écart constatéSeuilAction obligatoireAutorité de décisionPrix inférieur à la médianeJusqu’à 5 %Contrôle du périmètreAcheteurPrix inférieur à la médianeDe 5 à 10 %Analyse écrite des écartsAchats et qualitéPrix inférieur à la médianePlus de 10 %Échantillon et revue approfondieDirection des achatsMatière différenteTout écartTest fonctionnelQualitéDocument de conformité manquantTout écartBlocage de l’attributionQualité et directionDélai supérieur au besoinAu-delà du lancementPlan de sécurisation ou rejetLogistiqueCes seuils ne servent pas à pénaliser le fournisseur le plus compétitif. Ils servent à éviter qu’une économie apparente masque une réduction du périmètre. Si le fournisseur peut démontrer que son prix est inférieur grâce à une meilleure automatisation, à une capacité plus élevée, à une conception optimisée ou à une chaîne d’approvisionnement intégrée, l’offre peut être retenue après validation objective.var contexteSecteurs = document.getElementById('demandeSecteurs').getContext('2d');new Chart(contexteSecteurs, {type: 'bar',data: {labels: ['Restauration rapide', 'Cafés', 'Livraison de repas', 'Traiteurs', 'Grande distribution', 'Événementiel'],datasets: [{label: 'Indice de demande estimé',data: [92, 76, 88, 64, 71, 57],backgroundColor: 'rgb(72, 169, 166)'}]},options: {responsive: false, maintainAspectRatio: false}});La demande varie selon les secteurs. Les réseaux de restauration rapide recherchent souvent des volumes élevés et une constance de lot ; les cafés privilégient les gobelets et couvercles adaptés ; les traiteurs demandent davantage de rigidité, de présentation et de compartiments. Les critères de devis doivent refléter ces usages réels.Le meilleur moyen de fiabiliser une méthode est de l’appliquer à un projet pilote. Choisissez une référence suffisamment représentative, par exemple une boîte repas à deux compartiments destinée à une chaîne de restauration en région parisienne. Le projet doit comporter au moins trois fournisseurs, un volume crédible, une contrainte de délai et une exigence technique mesurable.Dans un cas typique, l’offre la plus basse peut présenter un prix inférieur de 12 %, mais omettre l’épreuve imprimée, proposer un matériau de grammage inférieur et ne pas inclure le coût du conditionnement export. Le tableau de comparaison révèle alors que le coût rendu final dépasse celui d’une offre intermédiaire dont le périmètre est complet.Le test doit mesurer le temps nécessaire pour obtenir les réponses, le nombre de questions complémentaires, les écarts découverts après réception des devis, la qualité des échantillons et la facilité d’approbation. Les équipes doivent aussi vérifier la clarté des rôles : si le marketing découvre trop tard une erreur de couleur ou si l’entrepôt ne peut pas stocker le format de palette, le processus doit être corrigé.La phase pilote est l’occasion de tester les produits dans des conditions proches du terrain : livraison à vélo ou scooter, empilage, maintien en vitrine, passage au micro-ondes lorsque le matériau le permet, contact avec aliments chauds ou gras et utilisation par le personnel de vente.var contexteTendances = document.getElementById('evolutionTendances').getContext('2d');new Chart(contexteTendances, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Part des consultations incluant des critères de durabilité',data: [42, 49, 58, 66, 73, 79],borderColor: 'rgb(87, 147, 91)',backgroundColor: 'rgba(87, 147, 91, 0.28)',fill: true,tension: 0.25}]},options: {responsive: false, maintainAspectRatio: false}});La progression des critères environnementaux transforme les consultations. Les acheteurs demandent plus souvent des informations sur l’origine des fibres, les possibilités de recyclage ou de compostage selon les filières disponibles, la réduction de matière et les options de revêtement. Ces critères doivent rester liés à l’usage final : une promesse environnementale ne compense pas un emballage qui fuit ou qui ne protège pas correctement les aliments.Après chaque projet important, une revue courte permet d’améliorer le système. L’équipe doit identifier les écarts entre le devis, l’échantillon et la production finale. Elle doit aussi analyser les retards, les réclamations, les différences de quantité, les défauts d’impression, les problèmes de transport et les coûts non prévus.Les enregistrements à conserver comprennent la demande de prix, les offres datées, les courriels d’éclaircissement, les fiches techniques, les documents de conformité, les photographies d’échantillons, les résultats de tests, les épreuves validées, le calcul du coût total, le procès-verbal d’attribution et les résultats de contrôle à réception.La revue doit conduire à une action concrète. Si un fournisseur a été choisi sur un prix faible mais que l’outillage ou le fret n’étaient pas inclus, ajoutez une ligne obligatoire à la demande future. Si la qualité d’impression varie d’un lot à l’autre, renforcez l’exigence d’épreuve de production. Si les délais maritimes affectent un lancement, créez un stock de sécurité ou une règle de commande anticipée.Indicateur après commandeObjectifSignal d’alerteAmélioration possibleConformité des lotsSupérieure à 99 %Défauts répétitifsRenforcer le plan de contrôleRespect du délaiSelon calendrier validéRetard de lancementAjouter une marge de sécuritéÉcart de coût renduInférieur à 3 %Frais imprévusDétailler les inclusionsRéclamations clientsFaibles et tracéesFuites ou casseRevoir les essais d’usageStabilité de l’impressionConforme à l’épreuveÉcart de teinteValider une épreuve de productionDisponibilité documentaireAvant commandeDossier incompletCréer une liste bloquanteEn 2026 et au-delà, la digitalisation des approbations, la traçabilité par lot, l’automatisation des contrôles documentaires et l’analyse du coût complet prendront davantage de place. Les politiques de réduction des déchets, les attentes de transparence des consommateurs et l’évolution des exigences de durabilité pousseront les acheteurs à évaluer les devis fournisseurs sur des critères plus larges que le seul prix.Pour les entreprises françaises qui recherchent un partenaire industriel plutôt qu’un simple intermédiaire, Fude Packaging met à disposition plus de 20 ans d’expérience dans l’emballage alimentaire. Son site de production de 30 000 m², détenu en propre dans le Shandong, permet un contrôle direct des opérations, de la sélection des matières au conditionnement final.Sur le plan technologique, Fude Packaging s’appuie sur des lignes automatisées, un laboratoire interne et des méthodes de contrôle couvrant les matières entrantes, la production, les tests de performance et l’inspection finale. Les acheteurs peuvent demander, selon le projet, une épreuve numérique, un échantillon blanc, un échantillon imprimé ou une épreuve de préproduction. Ces étapes facilitent la validation de la dimension, de la résistance, de l’étanchéité, du rendu graphique et de l’usage alimentaire réel.Les capacités de fabrication atteignent jusqu’à 120 000 unités par jour selon les références. La gamme couvre notamment les gobelets en papier, bols, boîtes à burger, boîtes repas en kraft, contenants à salade, boîtes à nouilles, plateaux et emballages repas à compartiments. Cette diversité aide les distributeurs et réseaux de restauration à consolider leurs achats auprès d’un fournisseur unique, avec une présentation de marque cohérente.La conformité et la traçabilité occupent une place centrale dans les demandes destinées au marché français. Les équipes peuvent orienter les clients vers les documents et matériaux adaptés aux exigences de contact alimentaire et aux objectifs environnementaux, notamment avec des solutions liées aux matériaux certifiés. Les contrôles tiers et inspections indépendantes avant expédition peuvent également être organisés selon le niveau de risque du projet.Les capacités de service complètent la fabrication : analyse de la demande, recommandation de matériaux, adaptation structurelle, vérification des fichiers graphiques, développement d’échantillons, planification de commandes et préparation des documents d’exportation. Les commandes standards peuvent généralement être organisées dans un délai d’environ 7 à 15 jours, selon le produit, le volume et le niveau de personnalisation. Pour découvrir les catégories disponibles, consultez les emballages alimentaires proposés.Fude Packaging accompagne plus de 500 clients professionnels et dispose d’une expérience internationale auprès de clients situés dans plus de 50 pays. Pour les acheteurs français, cette expérience facilite les projets intégrant transport maritime, conteneur complet, groupage, fret aérien ou envoi express d’échantillons. Les solutions de projet et d’accompagnement peuvent être consultées via les services dédiés aux acheteurs professionnels.var contexteComparaison = document.getElementById('comparaisonFournisseurs').getContext('2d');new Chart(contexteComparaison, {type: 'bar',data: {labels: ['Prix rendu', 'Conformité documentaire', 'Capacité', 'Personnalisation', 'Traçabilité', 'Service après-vente'],datasets: [{label: 'Offre à bas prix incomplète',data: [88, 42, 58, 47, 45, 40],backgroundColor: 'rgb(220, 120, 90)'},{label: 'Offre industrielle complète',data: [79, 90, 91, 87, 89, 84],backgroundColor: 'rgb(68, 145, 107)'}]},options: {responsive: false, maintainAspectRatio: false}});Cette comparaison illustre une réalité fréquente : une offre affichant un prix initial inférieur peut obtenir un score plus faible sur les facteurs qui protègent la continuité de service. Le bon choix dépend de la pondération définie dans le cahier des charges, mais aucun facteur critique ne doit être laissé implicite.Quel est l’objectif des devis fournisseurs ?Leur objectif est d’obtenir des offres comparables pour prendre une décision fondée sur le coût total, la qualité, la conformité, le délai et le niveau de risque. Un bon devis fournisseurs rend visibles les hypothèses et les exclusions.Quelles équipes et quelles informations sont nécessaires ?Les achats, la qualité, le développement produit, la logistique, la finance et parfois le marketing doivent intervenir. Les données essentielles sont les plans, matériaux, volumes, exigences de contact alimentaire, tests, fichiers graphiques, conditions de livraison et critères d’acceptation.Où placer les étapes formelles d’approbation ?Placez-les avant l’envoi de la consultation, après l’analyse technique des échantillons, après l’analyse du coût total et avant la commande définitive. Toute modification de matière, de structure, de délai ou de conformité doit déclencher une nouvelle validation.Comment contrôler la sélection d’un devis bas mais incomplet ?Utilisez une grille qui met en évidence les exclusions et appliquez des seuils. Au-delà d’un écart de prix significatif, demandez une justification, un échantillon fonctionnel et une approbation conjointe des achats et de la qualité.Quels documents faut-il conserver et examiner ?Conservez le cahier des charges, les devis, les fiches techniques, les documents de conformité, les échantillons approuvés, les résultats de test, les calculs de coût rendu, les preuves d’approbation et les contrôles de réception. Ces documents permettent d’améliorer les futures consultations.Comment démarrer une consultation avec Fude Packaging ?Préparez la référence souhaitée, la quantité, le pays de livraison, l’usage alimentaire, les dimensions, le besoin d’impression et le calendrier. Vous pouvez ensuite contacter l’équipe Fude Packaging pour recevoir une recommandation et un devis adapté à votre projet. -
Gobelets imprimés à faible minimum : guide France
Pour acheter des gobelets papier personnalisés à faible quantité minimale en France, le prix unitaire ne doit jamais être le seul critère. Une commande rentable se pilote à partir du coût rendu total, du minimum de commande par référence, du volume des cartons, du délai industriel, des frais de transport, des exigences de conformité et du risque de rupture.Les acheteurs de chaînes de café, restaurants, traiteurs, distributeurs et plateformes de livraison doivent comparer des offres strictement équivalentes : même contenance, même structure de gobelet, même grammage papier, même revêtement barrière, même impression, même type de carton, même Incoterm, même destination et même niveau de contrôle qualité. Comparer un prix départ usine avec un prix livré à Lyon, Marseille ou Paris conduit souvent à une mauvaise décision.En France, le marché est particulièrement sensible à la traçabilité des matériaux, au contact alimentaire, aux objectifs de réduction des plastiques et à l’image environnementale de la marque. Un gobelet bien acheté doit donc concilier visibilité graphique, tenue à la chaleur, compatibilité avec le couvercle, sécurité alimentaire, coûts logistiques et stabilité de réapprovisionnement.Calculez le coût rendu par millier de gobelets, et non seulement le coût départ usine. Définissez une quantité minimale par format, par impression et par version de visuel. Mesurez le cubage carton avant de valider les quantités. Prévoyez un stock de sécurité adapté au transit vers la France. Validez un échantillon blanc, imprimé ou fonctionnel avant une production commerciale. Demandez des documents adaptés au marché français et à l’usage alimentaire prévu. Élément de comparaisonPourquoi il compteImpact fréquentPrix des gobeletsBase de calcul de l’offreNe reflète pas les frais annexesFrais de préparation graphiqueLiés au visuel et au calage d’impressionÉlevés sur petites sériesTransport maritime ou routierDépend du volume et de la destinationPeut dépasser l’économie unitaireDroits, taxes et formalitésÀ intégrer selon le flux d’importationInflue sur le coût renduContrôle qualitéRéduit le risque de défaut de lotProtège la marque et le réseauStockage en FranceLes gobelets prennent du volumeAugmente le coût de possessionRisque de ruptureCoût des ventes perdues ou achats urgentsSouvent sous-estiméCe tableau montre que le coût de possession d’un gobelet ne s’arrête pas à la facture fournisseur. Pour une enseigne disposant de plusieurs points de vente, une rupture d’un gobelet de marque peut entraîner le recours à un emballage neutre, réduire la visibilité de l’enseigne et compliquer l’expérience client.Le minimum de commande doit être évalué référence par référence. Un gobelet de 12 cl pour espresso, un modèle de 24 cl pour boissons chaudes et un gobelet de 40 cl pour boissons froides ne partagent pas nécessairement la même matière, le même outillage, le même carton ni le même rendement de production.Le visuel est tout aussi important. Un logo monochrome simple, une impression en plusieurs couleurs, une couverture graphique complète et un décor différent par saison entraînent des réglages distincts. Pour éviter les surprises, demandez toujours si le minimum est calculé par taille, par structure, par couleur, par maquette ou par combinaison taille-maquette.Format indicatifUsage courant en FranceComplexité d’impressionApproche de minimum recommandée10 à 12 clEspresso, dégustationFaible surface utileRegrouper les besoins annuels18 clCafé allongé, thé courtVisuel compactUne maquette stable24 clCappuccino, thé, chocolatBonne zone de marqueRéférence stratégique30 clBoisson chaude à emporterImpression panoramiquePrévoir stock de sécurité36 clLatte, boisson froideSurface graphique étendueLimiter les variantes40 à 50 clBoisson fraîche, milkshakeExigence de rigidité accrueValider la compatibilité couvercle60 clGrandes boissons événementiellesCarton volumineuxÉvaluer le coût de stockagePour les réseaux français, une stratégie efficace consiste à conserver une identité graphique principale sur deux ou trois formats de vente élevés, puis à employer des gobelets neutres ou semi-personnalisés pour les formats marginaux. Cela réduit le nombre de références, évite l’immobilisation de stock et améliore la vitesse de rotation.Les gobelets destinés aux boissons chaudes demandent une attention particulière à l’isolation et à la prise en main. Les acheteurs peuvent étudier des gobelets ondulés personnalisés pour boissons chaudes lorsque le confort thermique, la rigidité et la valeur perçue sont prioritaires.Les coûts de préparation couvrent généralement la vérification de la maquette, les réglages d’impression, les plaques ou procédés d’impression nécessaires, le calage machine, les contrôles de couleur et, selon le projet, les adaptations de découpe. Ils doivent être visibles séparément dans le devis afin de distinguer les coûts ponctuels des coûts récurrents.Une petite commande avec un visuel complexe peut présenter un coût par millier supérieur à une commande plus importante, même si le papier est identique. Ce phénomène n’est pas nécessairement un manque de compétitivité : les phases de mise en route représentent une part fixe qui doit être répartie sur moins de gobelets.Poste de préparationNature du coûtQuestion à poser au fournisseurContrôle de fichierPonctuelLe fichier respecte-t-il le gabarit fourni ?Adaptation graphiquePonctuelLes retouches sont-elles incluses ?Réglage d’impressionPar commande ou visuelQuel est le coût par nouvelle maquette ?Référence couleurSelon niveau d’exigenceLa couleur de marque peut-elle être contrôlée ?Prototype impriméPonctuelQuel délai pour valider l’échantillon ?Outillage de structureExceptionnelUn format standard est-il disponible ?Conditionnement spécifiqueVariableLes sachets et cartons peuvent-ils être adaptés ?L’objectif n’est pas de supprimer tout coût de préparation, mais de le rentabiliser. Une enseigne peut, par exemple, utiliser une seule charte graphique sur douze mois, réserver les éditions limitées à un fourreau ou une étiquette, et concentrer les impressions spéciales sur les périodes commerciales réellement rentables.Un plan annuel permet de négocier plus intelligemment sans immobiliser l’intégralité du budget. L’acheteur peut communiquer un volume prévisionnel annuel, organiser des appels de production fractionnés et demander des départs échelonnés vers Le Havre, Fos-sur-Mer, Marseille ou un entrepôt régional proche de Lille, Lyon ou Toulouse.La prévision doit prendre en compte la saisonnalité. Les boissons chaudes se renforcent souvent d’octobre à mars, tandis que les boissons glacées, desserts à boire et formats de grande contenance augmentent au printemps et en été. Les festivals, zones touristiques, salons professionnels et opérations de lancement provoquent également des pics locaux.var contexteCroissance = document.getElementById('graphiqueCroissance').getContext('2d');var graphiqueCroissance = new Chart(contexteCroissance, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Indice de demande des gobelets personnalisés',data: [100, 106, 113, 121, 130, 140],borderColor: 'rgb(33, 119, 93)',backgroundColor: 'rgba(33, 119, 93, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});Ce graphique illustre une progression indicative de la demande des gobelets personnalisés, alimentée par la vente à emporter, l’identité de marque et la recherche de solutions d’emballage adaptées. Il doit être utilisé comme outil de réflexion et non comme une prévision contractuelle pour chaque catégorie.Élément du plan annuelMéthode de calculUtilité opérationnelleVentes moyennes mensuellesHistorique par point de venteBase de consommationPic saisonnierHistorique et événementsÉvite les rupturesNouvelles ouverturesPlan immobilier confirméAnticipe les besoins réseauCampagnes marketingCalendrier commercialPrévoit les séries spécialesDurée de transitItinéraire et mode de livraisonDétermine la date de commandeStock de sécuritéConsommation pendant le délaiAbsorbe les aléasCapacité de stockagePalettes et rotationLimite les surstocksLa commande d’échantillons est une étape de réduction du risque, surtout lorsqu’un gobelet porte la marque d’un réseau. Elle permet de vérifier la contenance réelle, la forme, la résistance du bord, l’assemblage, l’impression, l’odeur éventuelle, le comportement avec une boisson chaude ou froide et la compatibilité avec les couvercles.Une stratégie solide comprend trois niveaux. D’abord, l’échantillon blanc valide l’ergonomie et le format. Ensuite, l’échantillon imprimé vérifie le rendu graphique, l’emplacement du logo et les couleurs. Enfin, l’essai fonctionnel en conditions réelles confirme la résistance à la chaleur, aux liquides, à la condensation et au transport.Type d’échantillonObjectif principalParticipants à la validationÉchantillon blancForme, taille, confort de priseAchats et exploitationÉchantillon avec couvercleÉtanchéité et emboîtementOpérations et qualitéÉchantillon impriméLogo, teinte, lisibilitéMarketing et marqueTest boisson chaudeTenue thermique et rigiditéBaristas et exploitationTest boisson froideCondensation et résistanceÉquipes de venteTest livraisonEmpilage et transportLogistique et partenairesÉchantillon de cartonManutention et stockageEntrepôt et approvisionnementDans les projets de boissons lactées, de desserts ou de boissons nutritionnelles, il est utile de demander des gobelets imprimés pour boissons lactées sous marque propre. Le test doit alors inclure la température de service, le couvercle, le temps d’attente et le comportement en vitrine ou pendant la livraison.La consolidation des références est l’un des leviers les plus puissants pour réduire le coût global. Une entreprise possédant huit formats, six visuels et trois variantes de finition peut rapidement gérer plus de cent combinaisons de stock. Ce niveau de complexité augmente les erreurs de préparation, ralentit les commandes et multiplie les petits reliquats.Pour les réseaux français, il est souvent préférable de définir une architecture d’emballage simple : un petit format chaud, un format standard chaud, un grand format froid, un dessin principal et une édition promotionnelle limitée. Les autres besoins peuvent être couverts par une impression plus sobre ou par des accessoires de marque.var contexteDemande = document.getElementById('graphiqueDemande').getContext('2d');var graphiqueDemande = new Chart(contexteDemande, {type: 'bar',data: {labels: ['Cafés', 'Restauration rapide', 'Traiteurs', 'Hôtellerie', 'Événementiel', 'Distribution'],datasets: [{label: 'Indice de demande estimé',data: [88, 94, 71, 63, 76, 68],backgroundColor: ['rgb(92, 150, 110)', 'rgb(44, 113, 157)', 'rgb(214, 151, 68)', 'rgb(136, 104, 170)', 'rgb(193, 91, 85)', 'rgb(108, 135, 87)']}]},options: {responsive: true, maintainAspectRatio: false}});Ce graphique présente une répartition indicative des secteurs les plus demandeurs de gobelets personnalisés. Les cafés et la restauration rapide ont généralement une rotation forte, tandis que l’événementiel peut générer des pics plus irréguliers et exiger une grande anticipation.Le point de commande est le niveau de stock à partir duquel une nouvelle production doit être déclenchée. Pour le calculer, additionnez la consommation moyenne pendant le délai total et un stock de sécurité. Le délai total inclut la confirmation du visuel, l’approvisionnement matière, la production, l’inspection, le transport, les formalités et la réception en entrepôt.Pour un acheteur en France, le stock de sécurité doit être plus élevé lorsque la marchandise est importée, lorsque la demande est volatile, lorsqu’un format est exclusif ou lorsqu’une campagne commerciale ne peut pas être reportée. À l’inverse, un gobelet standard à rotation stable peut être géré avec une couverture plus courte.Situation d’approvisionnementNiveau de sécurité indicatifRaison principaleRéférence standard localeDeux à quatre semainesDélai court et remplacement possibleGobelet personnalisé régulierQuatre à huit semainesProduction et transport à absorberImportation maritimeHuit à douze semainesTransit et aléas portuairesCampagne saisonnièreDouze semaines ou plusÉdition non remplaçableNouveau lancementStock prudent progressifDemande difficile à prévoirMulti-sites nationauxRéserve centraliséeRééquilibrage entre régionsProduit à forte rotationSuivi hebdomadaireRisque de rupture accéléréLes indicateurs logistiques à surveiller après lancement sont le taux de service, la couverture de stock, l’écart entre prévision et consommation, le délai réel de réapprovisionnement, le taux de défaut, le taux de livraison complète et le volume de reliquats. Une revue mensuelle avec les achats, le marketing et la logistique améliore rapidement la fiabilité du programme.Une négociation productive ne consiste pas uniquement à demander une baisse de prix. L’acheteur peut obtenir davantage de valeur en négociant la stabilité des prix matière, la flexibilité des appels de livraison, l’échelonnement de production, le conditionnement, les tolérances de quantité, le délai d’échantillon, la procédure de réclamation et l’accès aux documents de conformité.Il est recommandé de préparer un dossier clair : prévision annuelle, formats souhaités, usages, maquettes, port de destination, calendrier de livraison, exigences de contrôle et niveau de service attendu. Un fournisseur capable de comprendre le programme global peut proposer une meilleure organisation industrielle qu’un fournisseur interrogé sur un seul petit lot isolé.var contexteTransition = document.getElementById('graphiqueTransition').getContext('2d');var graphiqueTransition = new Chart(contexteTransition, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027', '2028'],datasets: [{label: 'Part des demandes orientées vers des solutions à faible impact',data: [38, 46, 55, 64, 71, 77],borderColor: 'rgb(52, 127, 103)',backgroundColor: 'rgba(52, 127, 103, 0.28)',fill: true,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});Cette évolution indicative illustre l’intérêt croissant pour les matériaux issus de sources responsables, les revêtements adaptés aux filières de traitement et les preuves documentaires. En 2026 et au-delà, les acheteurs français demanderont plus fréquemment une cohérence entre performance produit, exigences de conformité, communication environnementale et fin de vie réaliste.Fude Packaging accompagne les acheteurs internationaux qui recherchent des gobelets papier personnalisés avec un équilibre entre coût, qualité, conformité et capacité de réapprovisionnement. L’entreprise dispose de plus de vingt ans d’expérience dans l’emballage papier alimentaire et exploite une usine de 30 000 m² dans le Shandong.Sur le plan technologique, Fude Packaging utilise des lignes de production automatisées et un laboratoire interne pour contrôler les matières, l’impression, la résistance, les performances d’usage et la régularité des lots. Les équipes peuvent examiner les maquettes, proposer des ajustements de structure, accompagner le choix des matériaux et vérifier les couleurs de marque avant production.Sur le plan industriel, l’usine maîtrise les principales étapes : sélection papier, impression, découpe, formage, inspection, emballage et préparation à l’expédition. Cette maîtrise permet de produire des gobelets, bols, boîtes repas, barquettes et autres emballages alimentaires sous un même programme d’achat. Pour explorer les différentes possibilités, consultez la gamme de gobelets papier personnalisables.Sur le plan du service, Fude Packaging peut organiser des échantillons, soutenir les projets de fabrication sur mesure, préparer les documents export, coordonner les inspections tierces et aider les clients français à planifier les expéditions. Les commandes standard peuvent généralement être produites en environ sept à quinze jours, selon les spécifications et les volumes confirmés.var contexteComparaison = document.getElementById('graphiqueComparaison').getContext('2d');var graphiqueComparaison = new Chart(contexteComparaison, {type: 'bar',data: {labels: ['Personnalisation', 'Contrôle qualité', 'Capacité industrielle', 'Accompagnement export', 'Consolidation produits', 'Souplesse de planification'],datasets: [{label: 'Fournisseur spécialisé international',data: [90, 88, 92, 89, 91, 84],backgroundColor: 'rgb(66, 125, 178)'}, {label: 'Offre locale standardisée',data: [65, 78, 62, 70, 54, 76],backgroundColor: 'rgb(173, 173, 173)'}]},options: {responsive: true, maintainAspectRatio: false}});Cette comparaison est illustrative : la meilleure solution dépend toujours de la destination, du délai, du volume annuel, du nombre de références et des exigences du projet. Un fournisseur local peut être pertinent pour une urgence ou un test immédiat, tandis qu’un fabricant intégré peut apporter davantage de compétitivité et de personnalisation sur un programme régulier.Pour le marché français, il est important d’aligner les projets sur les exigences applicables aux matériaux en contact avec les aliments, notamment le règlement européen 1935/2004 lorsque pertinent, ainsi que sur les attentes de traçabilité et de responsabilité environnementale. Des options incluant des matériaux certifiés FSC et des solutions de compostabilité reconnues peuvent être étudiées selon l’application, la réglementation locale et la filière réellement disponible.Incluez le prix produit, l’impression, les coûts de préparation, l’emballage, le transport, l’assurance éventuelle, les formalités, les droits applicables, les contrôles, le stockage, les coûts de distribution nationale et le risque de rupture. Demandez un coût rendu vers votre site français, par exemple un entrepôt en Île-de-France, à Lyon ou à Marseille.Calculez-la séparément pour chaque format, structure, matière, impression et maquette. Un même gobelet avec deux graphismes distincts doit souvent être considéré comme deux productions. Réduisez les quantités minimales effectives en regroupant les volumes annuels, en limitant les variantes et en utilisant une charte graphique stable.L’essentiel est d’utiliser le même Incoterm, le même port ou lieu de livraison et les mêmes hypothèses de transport. Un devis rendu au port du Havre ne peut pas être comparé directement à un devis livré dans un entrepôt près de Paris. Pour une comparaison complète, demandez également une estimation de coût rendu jusqu’au site final.Le niveau dépend de la volatilité de la demande, du délai de production, du transport, de la possibilité de remplacement et de l’importance de la référence. Une marque nationale utilisant un gobelet exclusif importé devrait généralement conserver plusieurs semaines de couverture, voire davantage avant une saison commerciale forte.Suivez le taux de service, les livraisons complètes et ponctuelles, le délai réel, la couverture de stock, les écarts de prévision, la rotation, les défauts qualité, les réclamations terrain, la casse éventuelle et les ruptures. Ces données permettent d’ajuster les prochains appels de production.Oui, si elles sont utilisées pour tester une identité visuelle, ouvrir un nombre limité de points de vente, lancer une campagne ou valider une nouvelle boisson. Cependant, une petite série doit être pensée avec le coût de préparation, le délai et le cubage. Une validation par échantillon réduit fortement le risque.Les cafés, chaînes de restauration rapide, boulangeries, hôtels, traiteurs, cinémas, lieux culturels, universités, entreprises, stations-service et organisateurs d’événements utilisent régulièrement des gobelets personnalisés. Les besoins diffèrent selon le volume, la saison, le mode de distribution et le niveau de personnalisation recherché.Pour réussir un programme de gobelets imprimés à faible minimum, commencez par une spécification précise, construisez une prévision annuelle réaliste, validez les échantillons et comparez les fournisseurs sur un coût rendu identique. Cette méthode protège les marges, renforce la cohérence de marque et améliore la disponibilité des emballages dans toute la France.