-
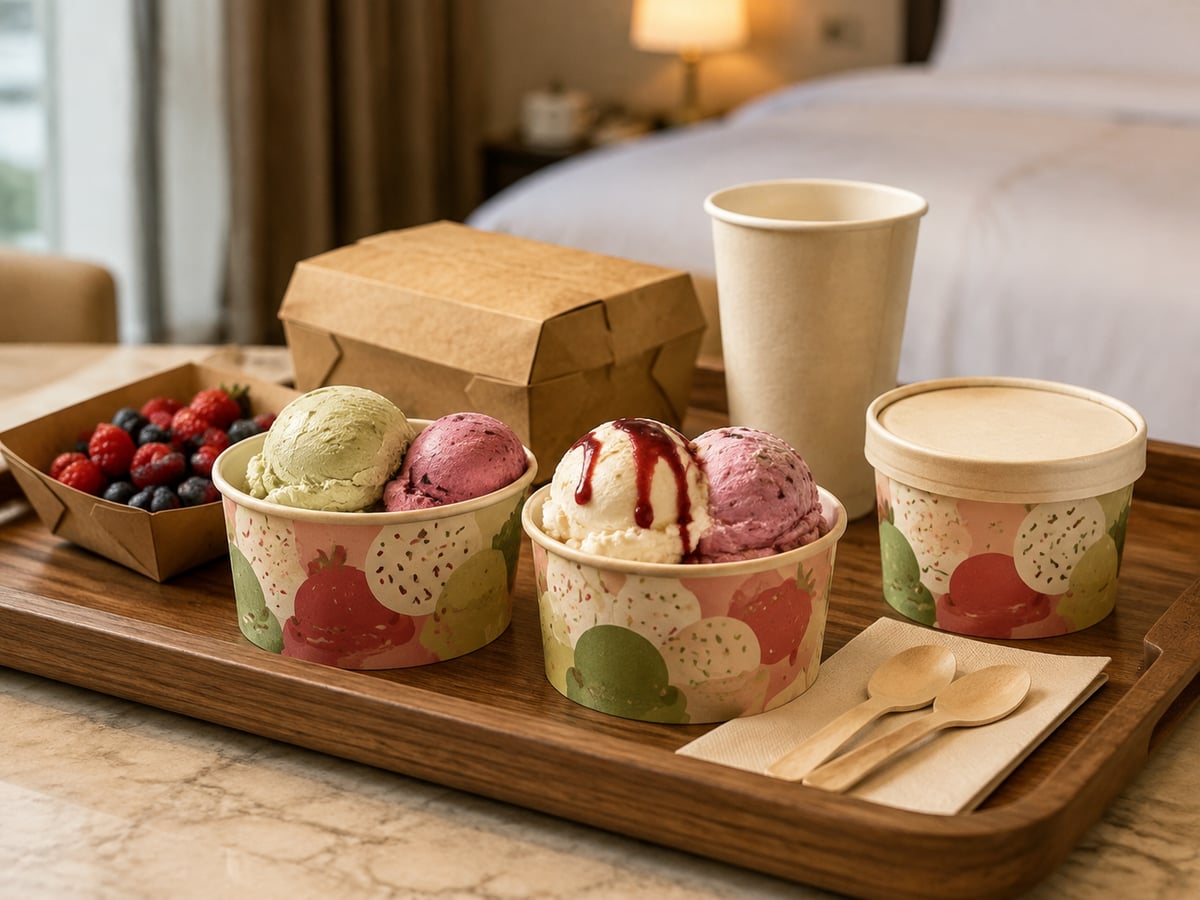
Control de calidad de boles para helado en España
La calidad de los boles de papel para helado, gelato, yogur helado, fruta, repostería fría y postres con cobertura debe definirse mediante criterios medibles antes de iniciar la producción a gran escala. Para compradores en España, no basta con pedir “papel resistente” o “sin fugas”: la especificación debe incluir capacidad útil, diámetro superior, altura, gramaje del cartón, tipo y uniformidad del recubrimiento, resistencia de la base, compatibilidad con tapa, tolerancia de impresión y resultados de ensayos con alimentos reales.Un bol de 100 cc para degustación y un envase de 1200 cc para compartir pueden fabricarse con la misma familia de materiales, pero soportan esfuerzos distintos. Los formatos pequeños suelen sufrir por deformación al apilarse o por tapas demasiado rígidas; los formatos grandes fallan con más frecuencia por ablandamiento lateral, fugas en la unión de la base, pérdida de rigidez durante el reparto y tapas que se desprenden al manipular el producto.La decisión de compra debe apoyarse en tres elementos: una muestra aprobada y fechada, un plan de inspección por lote y una solución escrita para incidencias. Esta disciplina reduce reclamaciones en heladerías de Madrid, cadenas de restauración de Barcelona, distribuidores de Valencia, negocios turísticos de Málaga y operadores de entrega refrigerada que abastecen Baleares o Canarias.Elemento de controlQué debe medirseRiesgo si no se controlaCriterio recomendadoCapacidadVolumen útil hasta la línea de llenadoRaciones inconsistentes y derramesVariación máxima acordada por formatoDiámetro superiorMedida interna y externa del bordeTapa floja o imposible de colocarControl con calibre y tapa aprobadaAlturaAltura del bol terminadoProblemas de apilado y llenadoTolerancia definida en plano técnicoGramaje del cartónPeso por metro cuadradoParedes blandas y menor rigidezValor mínimo por tamaño y usoRecubrimientoUniformidad y continuidad interiorHumedad, filtraciones y manchasSin zonas expuestas ni poros visiblesUnión inferiorSellado de base y solape lateralFugas durante el transporteSin goteo tras ensayo de usoImpresiónRegistro, color y legibilidadDaño de marca y etiquetado incorrectoMuestra impresa aprobadaLa tabla anterior convierte una solicitud comercial en una pauta operativa. El comprador debe indicar la receta, temperatura de servicio, tipo de cobertura, tiempo de exposición, modo de reparto y tapa prevista. Un bol apto para una bola de helado servida al momento no se comporta igual que un recipiente lleno de helado blando, sirope, fruta ácida y nata durante cuarenta minutos en una mochila de reparto.Los defectos más costosos aparecen fuera de la fábrica. Un lote puede parecer correcto al abrir una caja y, sin embargo, deformarse cuando se llena, se tapa, se apila y se entrega. El uso real combina condensación, baja temperatura, presión de la tapa, contacto con ingredientes húmedos, vibración durante el transporte y manipulación rápida en hora punta.En España, el problema se intensifica durante campañas de verano, festivales, eventos de playa y picos de turismo. En ciudades como Sevilla, Alicante o Palma, el contraste entre la temperatura del almacén, la vitrina frigorífica y el exterior puede generar condensación en la pared exterior. Si la fibra del papel absorbe humedad por una barrera insuficiente o mal aplicada, el recipiente pierde rigidez, se ondula y transmite una imagen de baja calidad.También influyen los hábitos de consumo. Los clientes pueden conservar el postre durante más tiempo, compartir un envase grande, añadir salsa caliente sobre una base fría o reutilizar la tapa tras varias aperturas. Por ello, una evaluación visual no sustituye a una prueba funcional.var contextoCrecimiento = document.getElementById('graficoCrecimiento').getContext('2d');var graficoCrecimiento = new Chart(contextoCrecimiento, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de boles para postres fríos',data: [100, 108, 117, 126, 137, 149],borderColor: 'rgb(33, 119, 181)',backgroundColor: 'rgba(33, 119, 181, 0.15)',fill: false,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico muestra una tendencia orientativa de crecimiento en la demanda de envases para postres fríos y consumo para llevar. El crecimiento aumenta la necesidad de especificaciones estables: cuando el volumen sube, una variación pequeña de material o formado puede multiplicar las incidencias de un lote completo.La humedad es una de las causas más frecuentes de fallo. Puede proceder del propio helado, de la condensación, de salsas, de fruta fresca, de nata o del hielo acumulado en bolsas de reparto. El problema no siempre es una fuga directa; a menudo empieza con una reducción de rigidez que hace que el borde se vuelva ovalado y la tapa pierda su ajuste.Una tapa correctamente diseñada necesita un borde de bol uniforme. Si el reborde superior varía, se comprime en exceso o presenta pliegues, la tapa puede encajar en algunos recipientes y soltarse en otros. La situación es especialmente delicada en boles de 750, 1000 y 1200 cc, donde una tapa mal ajustada permite derrames durante el reparto o la manipulación por el consumidor.La barrera interior debe seleccionarse según el alimento y el mercado de destino. Para postres fríos, importa tanto la resistencia a la humedad como la resistencia a grasas y azúcares. El proveedor debe documentar la solución aplicada y comprobar que el recubrimiento cubre de forma uniforme la superficie interior, la zona del fondo y las áreas de unión.Situación de usoFallo habitualPosible causaAcción preventivaHelado con siropeBase humedecidaBarrera interior irregularEnsayo con sirope y permanenciaEntrega en motoTapa desprendidaDiámetro de borde fuera de toleranciaPrueba de vibración y apiladoVitrina frigoríficaPared exterior blandaCondensación y cartón insuficienteEnsayo de exposición fríaPostre compartidoDeformación lateralGramaje bajo para gran capacidadPrueba de carga totalFruta ácidaManchas o pérdida de barreraRecubrimiento no adecuadoPrueba con ingredientes realesAlmacenamiento apiladoBordes ovaladosPresión excesiva o formado irregularControl de apilado y diámetroLa tabla permite vincular cada incidencia observada con una causa probable y una comprobación preventiva. Conviene separar los defectos críticos de las desviaciones estéticas. Una fuga, una tapa que no retiene el contenido o un borde cortante son defectos críticos; una ligera variación de tono, siempre que esté dentro de la muestra aprobada, puede clasificarse como defecto menor.El cartón no debe evaluarse solo por su gramaje nominal. Dos materiales con el mismo peso pueden comportarse de forma diferente según la composición de fibra, rigidez, humedad inicial, tratamiento superficial y consistencia del recubrimiento. Para un comprador profesional, la clave no es elegir el papel más pesado sin más, sino utilizar una estructura equilibrada para el tamaño, el alimento y la logística prevista.Los boles de 100 a 360 cc suelen requerir una buena precisión de formado y un borde limpio para tapas pequeñas. Los de 500 a 750 cc necesitan más resistencia lateral, ya que se llenan con varias capas de helado, toppings y salsas. Los formatos de 1000 a 1200 cc deben validarse con carga real, porque su mayor diámetro y volumen incrementan la presión sobre las paredes y el fondo.La variación de recubrimiento puede ser difícil de detectar a simple vista. Una zona con cobertura insuficiente cerca de la unión lateral puede permitir la entrada de humedad. La diferencia puede aparecer solo después de treinta o sesenta minutos de uso. Por esa razón, las muestras blancas, las muestras impresas y las pruebas de producción previas son etapas complementarias, no intercambiables.var contextoDemanda = document.getElementById('graficoDemanda').getContext('2d');var graficoDemanda = new Chart(contextoDemanda, {type: 'bar',data: {labels: ['Heladerías', 'Restauración rápida', 'Entrega a domicilio', 'Eventos', 'Supermercados', 'Cafeterías'],datasets: [{label: 'Demanda relativa de boles para postres fríos',data: [88, 71, 84, 63, 58, 66],backgroundColor: ['rgb(35, 145, 190)', 'rgb(55, 170, 125)', 'rgb(242, 153, 74)', 'rgb(178, 112, 199)', 'rgb(232, 98, 98)', 'rgb(122, 150, 80)']}]},options: {responsive: true, maintainAspectRatio: false}});Este gráfico compara la importancia relativa de distintos sectores compradores. La entrega a domicilio y las heladerías exigen especial atención a la tapa, a la resistencia tras condensación y a la estabilidad durante el transporte. Los eventos, por su parte, suelen priorizar velocidad de servicio, apilabilidad y una impresión de marca clara.La geometría del bol es decisiva. Un pequeño cambio en el diámetro superior puede modificar el encaje de una tapa. Una altura irregular puede generar problemas en dispensadores, bandejas o cajas de transporte. Un sellado lateral deficiente puede abrirse al aplicar presión sobre el recipiente lleno. En producción masiva, estos defectos suelen estar ligados a herramientas desgastadas, parámetros de calor inestables, alimentación irregular del cartón o controles dimensionales insuficientes.El comprador debería solicitar un plano con dimensiones críticas y tolerancias. No es necesario controlar cada detalle con la misma severidad, pero sí las medidas que afectan a la función: diámetro de borde, altura, capacidad útil, forma de la base, resistencia del sellado y compatibilidad con la tapa seleccionada.Para los pedidos destinados a España, es prudente comprobar el comportamiento con la tapa exacta que se usará. No debe aprobarse un bol con una tapa “similar” si la producción final empleará otro modelo, otro proveedor o un material diferente. La compatibilidad debe quedar identificada mediante código, fotografía y muestra física conservada.FormatoUso frecuenteControl dimensional prioritarioEnsayo funcional recomendado100–150 ccDegustación y mini postresDiámetro del bordeEncaje y retirada de tapa200–300 ccHelado individualAltura y capacidadExposición a condensación360–500 ccYogur helado con toppingsRigidez lateralCarga con ingredientes húmedos600–750 ccPostre generosoBase y borde superiorTransporte apilado850–1000 ccRación para compartirOvalización del bordeVibración con tapa colocada1200 ccFormato familiar o entregaUnión inferior y rigidezCarga completa durante una horaLa explicación práctica es sencilla: cuanto mayor sea el volumen, más importante será validar la resistencia estructural con carga real. Para formatos pequeños, el principal riesgo puede ser la incompatibilidad de tapa; para formatos grandes, el riesgo se desplaza hacia la deformación, la fuga y la pérdida de estabilidad al transportarlos.Antes de aceptar un lote, una heladería o distribuidor puede realizar una prueba de cocina repetible. No sustituye a un laboratorio acreditado cuando se requiere documentación regulatoria, pero permite detectar rápidamente lotes que no alcanzan la calidad funcional acordada. El ensayo debe utilizar el alimento más exigente de la gama, no solo agua fría.Se recomienda llenar seis boles de cada formato con producto real o con una mezcla que reproduzca el comportamiento de helado blando, salsa, fruta y humedad. Coloque las tapas previstas, apile las unidades según la práctica habitual y manténgalas primero en frío. Después, simule el reparto moviendo las unidades en una caja o bolsa durante varios minutos. Revise fugas, manchas, ablandamiento, desprendimiento de tapa, deformación y legibilidad de la impresión.PasoProcedimientoTiempo orientativoResultado aceptable1. SelecciónTomar unidades de distintos cartones10 minutosMuestra representativa del lote2. LlenadoUsar helado, salsa y topping real15 minutosLlenado hasta nivel previsto3. RefrigeraciónMantener en cámara o vitrina30 minutosSin humedecimiento anómalo4. TapadoAplicar tapa aprobada manualmente5 minutosEncaje uniforme y seguro5. TransporteSimular vibración y apilado10 minutosSin fuga ni apertura6. Revisión finalExaminar base, pared, borde e impresión10 minutosSin defecto críticoDocumente la prueba con fecha, código de lote, fotografías, tamaño del bol, tipo de tapa y resultado. Si aparecen defectos, no mezcle las unidades aceptadas con las cuestionadas. Aísle el lote hasta determinar si el problema afecta a una caja, a una producción parcial o a toda la fabricación.Una respuesta útil no consiste solo en ofrecer reposición. La fábrica debe identificar el origen del fallo, contener el riesgo y aplicar una acción correctiva verificable. Si hubo fugas, debe revisarse el sellado de fondo, el solape lateral, la temperatura de formado y la uniformidad del recubrimiento. Si hubo tapas flojas, deben comprobarse las medidas reales del borde, la herramienta de formado y el modelo de tapa.La corrección debe incluir inspección reforzada del material afectado, identificación de las cajas producidas, análisis de muestras de retención y una nueva prueba funcional. Para pedidos recurrentes, la mejora debe incorporarse a la ficha de fabricación y no quedar solo en un correo electrónico.Fude Packaging puede apoyar este proceso mediante control de materiales entrantes, seguimiento de producción, pruebas internas y trazabilidad por lote. Su base de producción propia de 30.000 m² en Shandong permite controlar impresión, troquelado, formado, inspección, embalaje y preparación de expedición dentro de una misma cadena operativa. La capacidad automatizada de hasta 120.000 unidades diarias ayuda a mantener una fabricación estable cuando los compradores españoles necesitan reposiciones programadas para temporadas de alta demanda.var contextoTendencia = document.getElementById('graficoTendencia').getContext('2d');var graficoTendencia = new Chart(contextoTendencia, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Preferencia por soluciones con trazabilidad y menor impacto',data: [34, 42, 51, 61, 70, 78],borderColor: 'rgb(47, 143, 89)',backgroundColor: 'rgba(47, 143, 89, 0.26)',fill: true,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});La tendencia representada refleja el cambio hacia envases con mayor trazabilidad, materiales certificados, documentación clara y opciones de menor impacto ambiental. Para 2026 y años posteriores, los compradores valorarán no solo el precio por unidad, sino también la capacidad del proveedor para respaldar afirmaciones de sostenibilidad, seguridad alimentaria y consistencia entre pedidos.Una norma escrita convierte una experiencia de compra en un proceso repetible. Debe ser breve, específica y estar vinculada al pedido. Incluya fotografías de la muestra aprobada, dibujos dimensionales, material definido, acabado, diseño gráfico, tapa compatible, método de inspección, defectos críticos, defectos mayores, defectos menores y solución en caso de incumplimiento.Para una importación que llegue por el puerto de Valencia, Barcelona, Bilbao o Algeciras, la inspección previa al envío reduce riesgos antes de que la mercancía entre en la red de distribución. El comprador puede solicitar controles internos del fabricante, inspección independiente o ambas opciones. La elección dependerá del tamaño del pedido, valor del producto, sensibilidad de la campaña y experiencia previa con el proveedor.Parte de la normaContenido recomendadoResponsable de aprobaciónPrueba documentalProductoFormato, capacidad y uso previstoCompradorFicha técnicaMaterialCartón, barrera y certificaciones necesariasComprador y fábricaDeclaración de materialDimensionesDiámetro, altura y toleranciasControl de calidadPlano y registro de mediciónImpresiónColores, posición y legibilidadEquipo de marcaPrueba impresa aprobadaFunciónPrueba de fuga, tapa y cargaComprador y fábricaInforme de ensayoInspecciónCartones, cantidad de muestra y nivel de defectoControl de calidadInforme por loteRemedioReposición, abono o clasificaciónComprador y fábricaAcuerdo comercial escritoLa norma debe revisarse cuando cambie la receta, el diseño, la tapa, el canal de venta o el destino logístico. Un bol usado en una tienda física de Zaragoza puede requerir menos exigencia de transporte que el mismo producto enviado en reparto refrigerado por Madrid. La especificación debe seguir al uso real, no a una descripción genérica.Fude Packaging integra capacidades tecnológicas, de fabricación y de servicio para compradores profesionales de envases alimentarios. En el ámbito tecnológico, dispone de laboratorio interno para controles de rendimiento, evaluación de materiales, pruebas funcionales y seguimiento de consistencia. También puede ofrecer pruebas digitales, muestras blancas y pruebas impresas previas a producción, permitiendo confirmar tamaño, estructura, legibilidad y resultado visual antes de fabricar el pedido completo.En fabricación, la compañía acumula más de veinte años de experiencia en envases de papel y trabaja desde una planta propia de 30.000 m². Produce boles, vasos, cajas, bandejas, envases para ensalada, cajas para hamburguesas y soluciones compartimentadas, lo que ayuda a distribuidores y cadenas a concentrar varias categorías con un solo fabricante. La trazabilidad por lote, la inspección durante producción y la verificación final son especialmente relevantes para programas de suministro destinados a heladerías, restauración rápida y operadores de entrega.En servicio, Fude Packaging acompaña proyectos de personalización desde la selección de material hasta la revisión de diseños, muestras, planificación y envío internacional. Para clientes de España, puede coordinar documentación comercial, embalaje apto para exportación y opciones de suministro programado. Conozca la gama de boles de papel para alimentos y revise los servicios de personalización y apoyo técnico antes de definir su proyecto.var contextoComparacion = document.getElementById('graficoComparacion').getContext('2d');var graficoComparacion = new Chart(contextoComparacion, {type: 'bar',data: {labels: ['Trazabilidad', 'Pruebas funcionales', 'Personalización', 'Capacidad', 'Control de impresión', 'Apoyo de exportación'],datasets: [{label: 'Proveedor con especificación completa',data: [92, 90, 88, 86, 89, 84],backgroundColor: 'rgb(58, 112, 176)'},{label: 'Compra basada solo en precio',data: [45, 38, 52, 57, 41, 46],backgroundColor: 'rgb(191, 130, 71)'}]},options: {responsive: true, maintainAspectRatio: false}});La comparación ilustra por qué el coste total de compra no depende únicamente del precio unitario. Una solución bien especificada puede disminuir gastos derivados de reclamaciones, reenvíos, falta de stock, impresión incorrecta, desperdicio de producto y pérdida de confianza del consumidor final.La empresa cuenta con experiencia de exportación para clientes internacionales y puede adaptar el proyecto a requisitos de seguridad alimentaria, certificación forestal, gestión de calidad y documentación necesaria según el mercado. Puede conocer mejor su trayectoria en la sección sobre Fude Packaging o solicitar una evaluación de formato, tapa y muestra mediante el equipo de contacto comercial.1. ¿Qué defectos son críticos en boles de postre de 100 a 1200 cc?Son críticos las fugas, el desprendimiento de la tapa durante uso normal, los bordes cortantes, la contaminación visible, los olores anómalos, la impresión equivocada que afecte a información obligatoria y la deformación que impida llenar o transportar el producto con seguridad.2. ¿Cuántas cajas deben inspeccionarse?La cantidad debe definirse según volumen de pedido y nivel de riesgo. Como regla práctica, se deben tomar unidades de diferentes cajas, no solo de una caja abierta al azar. Para pedidos grandes, conviene acordar un plan de muestreo previo, incluyendo inspección de cajas iniciales, intermedias y finales de cada lote.3. ¿Qué pruebas con alimento real se deben utilizar?Use el producto más exigente de su menú: helado blando, salsa, fruta, nata, toppings húmedos o mezclas con grasa. Pruebe refrigeración, condensación, tapa, apilado y simulación de reparto. Si vende por entrega a domicilio, incluya vibración y manipulación en bolsa o caja.4. ¿Cómo se vincula la muestra aprobada con la producción?La muestra debe llevar identificación de producto, fecha, tamaño, material, tapa compatible, diseño gráfico y firma o confirmación del comprador. La fábrica debe conservar una muestra de referencia y compararla con la producción antes del envío. También es aconsejable guardar fotografías y el archivo de diseño aprobado.5. ¿Qué solución debe aplicarse a un lote fallido?El acuerdo debe establecer si procede reposición, abono, clasificación, inspección adicional o devolución. La respuesta debe basarse en evidencia: código de lote, fotografías, cantidad afectada, prueba funcional y análisis de causa. Lo más importante es que la acción correctiva quede incluida en futuros pedidos para evitar que el defecto vuelva a aparecer.Para marcas de helado, gelato y postres fríos en España, el mejor control de calidad empieza antes de producir: una muestra aprobada, medidas verificables, una tapa definida, pruebas de uso real y un registro de aceptación convierten un envase de papel en una parte fiable de la experiencia del cliente. -

Control de calidad de envases de 3 compartimentos España
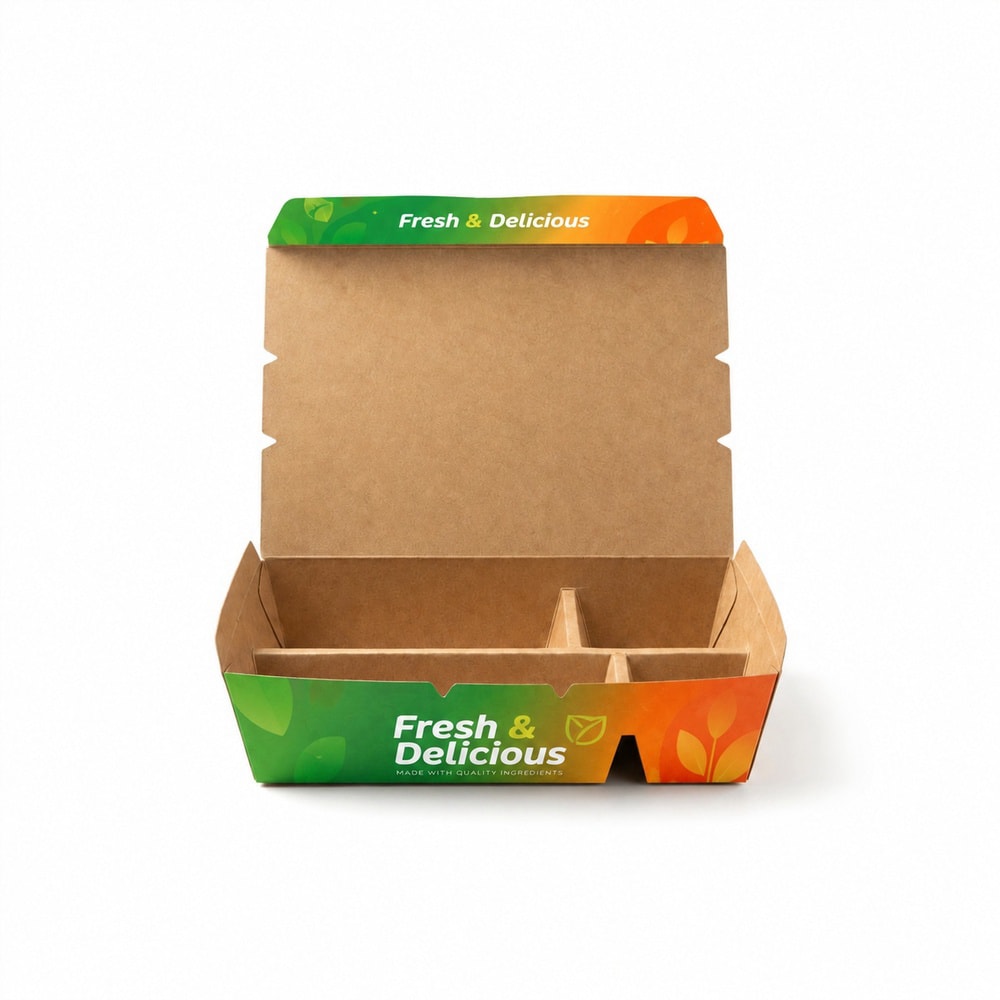
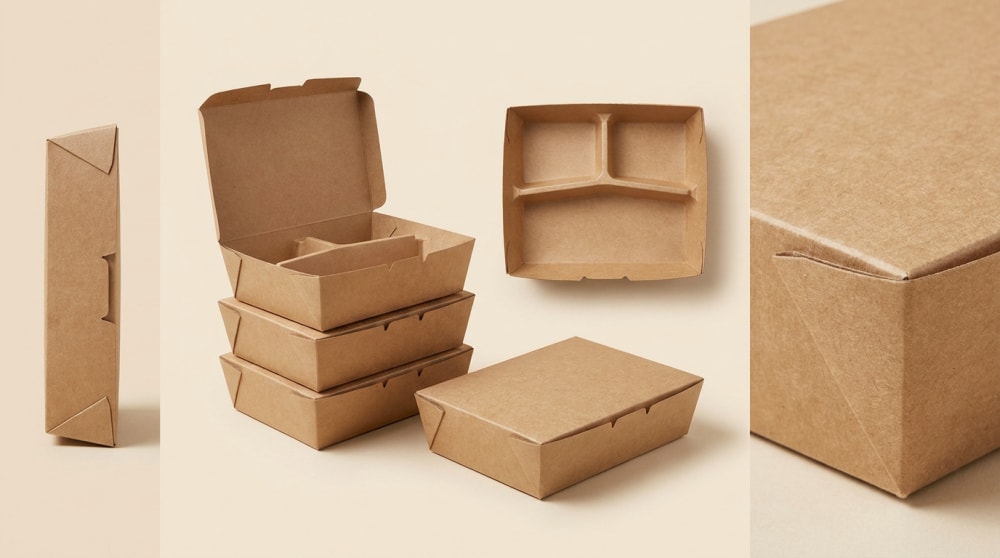
La calidad de un envase alimentario de tres compartimentos no debe evaluarse únicamente por su aspecto. Para operaciones de restauración colectiva, reparto a domicilio, comedores corporativos, colegios, hospitales y cadenas de comida preparada en España, la especificación debe convertir los requisitos operativos en criterios medibles: dimensiones, capacidad útil, gramaje del papel, regularidad del recubrimiento, resistencia del sellado, tolerancia de impresión, migración de salsa entre compartimentos, resistencia a grasa, calor, humedad y compresión durante el transporte.Antes de iniciar la producción en serie, comprador y fabricante deben aprobar una muestra física identificada, una ficha técnica, un plan de inspección y un procedimiento de corrección en caso de lote no conforme. El objetivo es que un plato principal y dos guarniciones lleguen al consumidor sin filtraciones, deformación, transferencia de salsa ni pérdida de presentación. Para pedidos destinados a Madrid, Barcelona, Valencia, Sevilla, Bilbao o plataformas logísticas cercanas a los puertos de Valencia, Algeciras y Barcelona, también conviene considerar la duración del transporte, el apilado y las variaciones de temperatura.La decisión de compra más segura consiste en validar primero una muestra blanca o impresa con comida real, fijar límites de aceptación por escrito y vincular cada lote fabricado con la muestra aprobada. Puede consultar la gama de envases para alimentos para comparar formatos, capacidades y configuraciones de compartimentos.Los puntos críticos deben reflejar el uso final. Un envase para arroz con pollo, verduras y salsa requiere una barrera diferente de un formato para ensalada, pasta, comida mediterránea preparada o menús de reparto. La capacidad nominal debe corresponder a una capacidad funcional real, dejando espacio para cierre y transporte. Un llenado excesivo puede provocar abertura de solapas, derrame lateral y pérdida de rigidez.El diseño debe incluir una zona principal suficientemente amplia para el plato caliente y dos separaciones capaces de mantener guarniciones secas o húmedas. Las paredes divisorias deben conservar su altura, continuidad y adherencia al fondo. También es esencial revisar que el cierre sea uniforme, que no existan fibras sueltas en zonas de contacto alimentario y que la impresión no invada áreas destinadas a pliegues estructurales.Punto de controlCriterio medibleMétodo de verificaciónFrecuenciaNivel de gravedadCapacidad útil750–1300 ml según modelo, con tolerancia acordadaLlenado con agua a temperatura ambienteInicio y cada cambio de turnoMayorDimensión exteriorSegún plano aprobado, normalmente ±2 mmCalibre, regla metálica o plantillaPor loteMayorAltura de divisionesSin diferencia superior a 1,5 mm respecto al planoCalibre de profundidadPor loteCríticaGramaje del papelSegún especificación del pedidoBalanza y corte de muestra normalizadoMateria prima recibidaMayorRecubrimiento barreraContinuo, sin poros, rayas ni zonas sin coberturaInspección visual y prueba de grasaPor bobina o loteCríticaCierre del envaseSolapas alineadas y cierre completoMontaje manual y prueba de agitaciónCada horaCríticaImpresiónRegistro dentro de la tolerancia pactadaComparación con prueba aprobadaInicio y durante producciónMenor o mayorEsta tabla funciona como base de un plan de control. Las tolerancias exactas deben definirse por referencia, porque un envase rectangular para menús escolares no se comporta igual que una caja alta para noodles o una bandeja con tapa integrada para comida preparada.La demanda de envases compartimentados está vinculada al crecimiento de la comida preparada, el reparto urbano y la restauración organizada. En ciudades con alta densidad de oficinas y turismo, como Madrid, Barcelona, Málaga y Valencia, los operadores suelen exigir envases más resistentes a rutas de 20 a 45 minutos, apilado en bolsas térmicas y manipulación repetida por repartidores.var ctx = document.getElementById('graficoCrecimientoMercado').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de envases compartimentados',data: [100, 108, 117, 126, 136, 147],borderColor: 'rgb(48, 116, 91)',backgroundColor: 'rgba(48, 116, 91, 0.12)',fill: false,tension: 0.3}]},options: {responsive: false, maintainAspectRatio: false}});El gráfico representa un índice orientativo de demanda y no sustituye una previsión comercial por región. Para compras recurrentes, los distribuidores españoles deberían cruzar su historial de consumo con estacionalidad, campañas turísticas, calendario escolar y picos de pedidos de fin de semana.La migración de salsa es uno de los fallos más visibles en un envase de tres secciones. No basta con indicar “sin mezcla”: el requisito debe definir producto de ensayo, volumen, temperatura, inclinación, duración y resultado permitido. Una salsa de tomate, curry, jugo de carne o aliño de ensalada puede atravesar una división baja, una unión mal formada o una esquina débil incluso cuando el envase parece correcto en vacío.Para un menú de plato principal con dos acompañamientos, una prueba práctica consiste en llenar el compartimento principal con 250 ml de salsa o alimento húmedo a la temperatura pactada y colocar un acompañamiento seco en cada espacio lateral. El envase se cierra, se inclina alternativamente y se transporta en una plataforma vibratoria o se simula el recorrido con ciclos manuales controlados. La aceptación debe establecer que no aparezca líquido libre en compartimentos adyacentes ni humedad visible en el exterior.Ensayo de migraciónCondición aplicadaTiempoResultado aceptableResultado no aceptableSalsa de tomate250 ml a 70 °C30 minutosSin líquido en compartimento lateralGotas, mancha húmeda o mezcla visibleSalsa de curry220 ml a 65 °C45 minutosDivisiones secas en el lado opuestoTransferencia de color o líquidoJugo de carne200 ml a 75 °C20 minutosSin fuga en fondo ni esquinasHumedad exteriorAliño de ensalada120 ml a 20 °C60 minutosSin penetración en papelMancha de grasa o reblandecimientoInclinación lateralÁngulo de 30 grados10 ciclos por ladoSin desbordamiento internoSalsa por encima de la divisiónVibración de repartoEnvase lleno y cerrado15 minutosCierre y divisiones intactosAbertura, fuga o mezclaLa explicación clave es que los parámetros deben parecerse a la operación real. Un catering de hospital puede necesitar 60 minutos de retención térmica; un operador de reparto en el centro de Barcelona puede priorizar la vibración y el apilado; una cocina industrial de Zaragoza puede centrarse en la carga en carros gastronorm. Cada aplicación requiere un protocolo documentado.El control preventivo empieza antes del troquelado y formado. El papel base, el material de barrera, las tintas, los adhesivos y los embalajes exteriores deben estar identificados por lote. Una desviación de gramaje o una aplicación irregular de barrera puede convertirse en un problema de fugas varios días después, especialmente con alimentos grasos o calientes.La recepción debe comprobar que la documentación del material coincide con el pedido aprobado y con los requisitos de contacto alimentario aplicables al mercado español. También se recomienda conservar muestras de retención de cada recepción. El material debe almacenarse protegido de humedad, polvo, olores intensos y deformación de bobinas o planchas.Material entranteVerificación principalCriterio de aceptaciónRegistro requeridoAcción ante desviaciónPapel alimentarioGramaje, humedad y aspectoDentro de ficha técnica aprobadaInforme de recepciónBloqueo y evaluaciónRecubrimiento barreraUniformidad y adherenciaSin áreas discontinuasFicha de loteRetener materialTinta de impresiónColor, olor y conformidadCoincidencia con prueba aprobadaRegistro de tintaNo liberar para producciónAdhesivoViscosidad y fecha de usoDentro de rango del proveedorControl de procesoAjustar o sustituirCartón de embalajeResistencia y limpiezaSin humedad ni aplastamientoInspección de embalajeSegregar loteEtiquetasCódigo, cantidad y legibilidadDatos correctos y completosLista de verificaciónCorrección antes de usoLos controles de entrada reducen la dependencia de la inspección final. En un producto personalizado, la muestra aprobada debe incluir el código de color, versión de diseño, material, estructura y fecha de aprobación. Así se evita que una repetición de pedido se fabrique con una versión visual o técnica distinta.Las pruebas funcionales deben replicar la experiencia del usuario final. Un envase puede superar una inspección dimensional y fallar al contener patatas fritas, arroz con salsa, pollo asado o platos con aceite. La resistencia no debe evaluarse únicamente en seco: debe comprobarse después de exposición a humedad y calor.La prueba de compresión es especialmente importante para pedidos destinados a reparto. Las cajas suelen viajar apiladas en bolsas, bicicletas, motocicletas o furgonetas. La carga aplicada debe representar el número máximo de envases llenos que se apilarán en condiciones normales. Después del ensayo, el fondo no debe abrirse, las divisiones no deben colapsar y el cierre debe continuar operativo.var ctx = document.getElementById('graficoDemandaSectores').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Reparto', 'Catering', 'Comedores', 'Supermercados', 'Eventos', 'Hospitales'],datasets: [{label: 'Demanda relativa de envases de tres compartimentos',data: [92, 79, 73, 68, 56, 61],backgroundColor: ['rgb(52, 116, 173)', 'rgb(67, 151, 104)', 'rgb(230, 157, 61)', 'rgb(162, 93, 181)', 'rgb(207, 92, 86)', 'rgb(103, 132, 157)']}]},options: {responsive: false, maintainAspectRatio: false}});El gráfico compara de forma orientativa la intensidad de uso por sector. El reparto suele tener mayor exigencia de cierre, la restauración colectiva prioriza consistencia de lote y los supermercados valoran presentación, apilado y estabilidad durante exposición.Llenar el compartimento principal con alimento húmedo hasta el nivel operativo definido. Introducir dos guarniciones representativas, una seca y otra con humedad moderada. Cerrar el envase siguiendo el procedimiento del personal de cocina. Mantenerlo a la temperatura objetivo durante 30, 45 o 60 minutos. Aplicar inclinación, vibración y apilado según el canal de distribución. Revisar fugas, transferencia de salsa, grasa exterior, deformación, olor, apertura y legibilidad de impresión. La inspección previa al envío debe realizarse sobre unidades tomadas de distintos cartones, posiciones de palé y momentos de producción. Inspeccionar solo las cajas externas no proporciona una visión fiable del lote. La muestra debe incluir envases del inicio, mitad y final de la producción, además de unidades de la parte superior, central e inferior de palés seleccionados.El tamaño de muestra depende del volumen del pedido, el historial de calidad, la criticidad de uso y el acuerdo comercial. Para un cliente nuevo, una campaña promocional o un uso hospitalario, puede ser conveniente elevar la intensidad de control. El comprador puede acordar inspección propia o recurrir a una entidad independiente antes de cargar el contenedor.Tamaño de loteCartones a seleccionarUnidades orientativasFoco de inspecciónDecisiónHasta 10.000 unidades5 cartones80 unidadesDimensiones, cierre e impresiónSegún límites acordados10.001–35.000 unidades8 cartones125 unidadesDefectos críticos y mayoresSegún límites acordados35.001–80.000 unidades13 cartones200 unidadesFunción y acabadoSegún límites acordados80.001–150.000 unidades20 cartones315 unidadesMuestreo ampliadoSegún límites acordadosMás de 150.000 unidades32 cartones500 unidadesProceso, embalaje y trazabilidadSegún límites acordadosLote con incidencia previaSelección reforzadaDefinida en acción correctivaRevisión de defecto repetidoLiberación condicionadaLas cifras anteriores son una guía operativa y deben integrarse en el acuerdo de calidad. Además del conteo de defectos, la inspección debe verificar el etiquetado de cartones, la cantidad por caja, el estado de palés, la protección contra humedad y la correspondencia entre lote físico, factura y lista de embalaje.Clasificar defectos por gravedad permite decidir con rapidez y coherencia. Un defecto crítico crea riesgo de fuga importante, contaminación, incumplimiento de contacto alimentario, pérdida de integridad estructural o error grave de identificación. Un defecto mayor afecta al uso, la imagen de marca o la eficiencia de cocina. Un defecto menor no impide el uso, pero queda fuera de la apariencia acordada.El registro debe incluir fecha, código de lote, máquina o línea, turno, cartón, cantidad revisada, fotografías, referencia de muestra aprobada y disposición tomada. La descripción “mala calidad” no es suficiente; debe indicar dónde está el fallo, cuántas unidades presenta, qué medición se obtuvo y qué criterio se incumplió.DefectoGravedadEjemplo de registroImpacto potencialDisposición inicialFuga visible por fondo o esquinaCrítica3 de 125 unidades con humedad exteriorDerrame durante repartoBloquear loteDivisión interna abiertaCríticaSeparación de 8 mm en uniónMezcla de alimentosBloquear y reinspeccionarCierre incompletoMayorSolapa no engancha en 5 unidadesApertura durante transporteClasificar y corregirDimensión fuera de toleranciaMayorLongitud superior al plano en 3 mmProblema de apiladoEvaluar retrabajoImpresión descentradaMayorDesplazamiento visible respecto a pruebaPérdida de imagen de marcaRevisión de producciónPunto leve o pequeña marcaMenorMarca superficial sin afectar barreraEstéticoAceptar dentro del límiteCartón exterior con golpe leveMenorEsquina comprimida sin afectar productoPresentación logísticaReembalar si procedeLa explicación de gravedad debe adaptarse al canal. Para una marca premium vendida en tiendas gourmet de Madrid o San Sebastián, una desviación visual puede considerarse mayor. Para un comedor industrial, la prioridad puede ser resistencia funcional, cantidad correcta y trazabilidad.Un lote no conforme no debe tratarse únicamente como una devolución. Debe investigarse su causa, contenerse el riesgo y verificarse la eficacia de la corrección. El sistema de trazabilidad debe vincular el producto terminado con materias primas, fecha de fabricación, línea, turno, operarios responsables, parámetros de proceso, resultados de prueba, embalaje y expedición.Cuando se detecta una fuga o defecto estructural, el fabricante debe identificar los lotes potencialmente afectados, inmovilizar existencias, revisar muestras retenidas y confirmar si los envíos ya realizados necesitan seguimiento. La acción correctiva debe diferenciar entre corrección inmediata, como ajuste de temperatura o presión de formado, y causa raíz, como variación de material, desgaste de molde o instrucción de trabajo insuficiente.var ctx = document.getElementById('graficoTendenciasMateriales').getContext('2d');var chart = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Preferencia por barreras de menor impacto',data: [28, 35, 43, 52, 61, 69],borderColor: 'rgb(38, 139, 103)',backgroundColor: 'rgba(38, 139, 103, 0.28)',fill: true,tension: 0.35}, {label: 'Preferencia por formatos convencionales',data: [72, 65, 57, 48, 39, 31],borderColor: 'rgb(139, 108, 65)',backgroundColor: 'rgba(139, 108, 65, 0.08)',fill: true,tension: 0.35}]},options: {responsive: false, maintainAspectRatio: false}});La tendencia prevista para 2026 y años posteriores apunta a una mayor exigencia de materiales trazables, opciones con certificaciones forestales, reducción de plásticos innecesarios, impresión más eficiente y diseño optimizado para logística. Sin embargo, la sostenibilidad debe validarse junto con el rendimiento: una solución con menor material pero con fugas o roturas aumenta desperdicio alimentario y costes operativos.Fude Packaging integra capacidades tecnológicas, industriales y de servicio para proyectos de envases alimentarios personalizados. En el plano tecnológico, dispone de laboratorio interno para comprobar propiedades relevantes como resistencia a fugas, grasa, calor, compresión, ajuste estructural y estabilidad de impresión. La validación puede apoyarse en muestras blancas, pruebas digitales y muestras impresas de preproducción, permitiendo al comprador español confirmar el resultado antes de autorizar producción masiva.En capacidad de fabricación, Fude Packaging cuenta con más de 20 años de experiencia, una base de producción propia de 30.000 m² y una capacidad automatizada de hasta 120.000 unidades diarias. La fabricación interna cubre categorías como vasos, cuencos, cajas, bandejas y soluciones de comida con varios compartimentos. Esta integración ayuda a mantener mayor control sobre la consistencia de materiales, impresión, troquelado, formado, inspección, embalaje y preparación para exportación.En capacidad de servicio, el equipo apoya a compradores internacionales con revisión de diseños, recomendaciones de material, desarrollo estructural, planificación de pedidos, documentación y coordinación de expediciones. Para distribuidores, grupos de restauración y operadores de entrega españoles, esto permite consolidar varias categorías de embalaje con un solo socio. Puede conocer el enfoque de servicios de personalización y desarrollo, revisar la trayectoria en la información de Fude Packaging o solicitar una evaluación de muestra mediante el formulario de contacto.Los proveedores locales ofrecen plazos cortos para reposición urgente, mientras que un fabricante especializado con capacidad de exportación puede aportar más opciones de personalización, control de lote y eficiencia en pedidos consolidados. La elección debe considerar coste total, no solo precio unitario: calidad, riesgo de fuga, espacio de almacenamiento, ocupación de contenedor, documentación y estabilidad de suministro.var ctx = document.getElementById('graficoComparacionProveedores').getContext('2d');var chart = new Chart(ctx, {type: 'bar',data: {labels: ['Personalización', 'Trazabilidad', 'Capacidad', 'Entrega urgente', 'Control de muestras', 'Gama consolidada'],datasets: [{label: 'Fabricante especializado',data: [92, 94, 96, 62, 95, 91],backgroundColor: 'rgb(62, 105, 178)'}, {label: 'Distribuidor local estándar',data: [58, 63, 68, 91, 60, 65],backgroundColor: 'rgb(214, 143, 69)'}]},options: {responsive: false, maintainAspectRatio: false}});Esta comparación es orientativa. Un proveedor local puede ser adecuado para necesidades inmediatas, mientras que una relación directa con fábrica puede ofrecer ventajas para pedidos repetitivos, diseños de marca, controles de aceptación específicos y abastecimiento de varias referencias.Son críticos la fuga exterior, una división interna rota o abierta, la pérdida de cierre durante transporte, el uso de material no aprobado para contacto alimentario, la contaminación visible y cualquier error que haga imposible contener el menú previsto. También debe considerarse crítico un fallo de trazabilidad que impida identificar el lote afectado.Depende del tamaño del lote y del riesgo del proyecto. Para pedidos medianos, una selección de cartones de diferentes palés y posiciones de carga proporciona una base razonable. Para lanzamientos de marca, pedidos institucionales o lotes con incidencias anteriores, se recomienda aumentar la muestra y realizar pruebas funcionales adicionales.Se deben usar alimentos comparables a los del menú final: salsa de tomate, arroz, carne con jugo, verduras calientes, patatas fritas, pasta, curry o aliño de ensalada. La prueba debe reproducir volumen, temperatura, tiempo de espera, inclinación, vibración y apilado de la operación real.La muestra se identifica con código de referencia, fecha, versión de arte, dimensiones, especificación de papel, barrera y criterios de prueba. Ese código debe aparecer en la orden de producción, los registros de inspección y la documentación de lote. Cualquier cambio de material, impresión o estructura requiere revisión y nueva aprobación.El lote debe bloquearse, segregarse y analizarse. Si el defecto puede eliminarse mediante selección o retrabajo validado, se debe inspeccionar de nuevo antes de liberar. Si afecta a la función o seguridad, debe sustituirse o fabricarse nuevamente según el acuerdo comercial. La acción correctiva debe documentar causa, alcance, corrección, prevención y verificación de eficacia.Las tendencias incluyen mayor demanda de materiales trazables, reducción de gramaje sin perder rigidez, barreras de alto rendimiento, impresión con mayor control de color, digitalización de registros de lote y soluciones adecuadas para normativas ambientales y de residuos. Los compradores deberán equilibrar sostenibilidad, comportamiento con alimentos calientes y eficiencia logística. -

Proveedor mayorista de envases alimentarios en España
Para seleccionar un proveedor mayorista de envases alimentarios para distribución en España, no basta con comparar precios o solicitar un catálogo. El comprador debe confirmar que la fábrica dispone del equipo adecuado, controles para materiales en contacto con alimentos, trazabilidad por lote, capacidad real, documentación aplicable y un proceso eficaz de acciones correctivas para el producto exacto que se va a vender.La validación debe basarse en pruebas objetivas: registros de producción, fotografías o visitas de fábrica, certificados vigentes, muestras específicas, informes de ensayo, criterios de aceptación medibles y una revisión de la capacidad disponible antes de temporadas de alta demanda. Para un distribuidor de Madrid, Barcelona, Valencia, Sevilla o Bilbao, un retraso de suministro o un defecto de estanqueidad puede afectar tanto al margen comercial como a la reputación frente a restaurantes, colectividades y cadenas de restauración.Un buen fabricante debe poder demostrar qué máquina fabrica cada referencia, qué materia prima utiliza, cómo controla la impresión, la unión, el recubrimiento y el embalaje, así como la forma de identificar y aislar un lote no conforme. La compra profesional de envases para alimentos exige comparar el coste total: precio unitario, desperdicio, consistencia de calidad, carga útil del contenedor, plazo de entrega, documentos para importación y servicio posterior.Área de validaciónPrueba que debe solicitarseCriterio práctico para el distribuidorMaterial baseFicha técnica y declaración de conformidadIdentificación de papel, cartón, recubrimiento y uso previstoContacto alimentarioDocumentación aplicable y ensayos disponiblesAdecuación al alimento, temperatura y tiempo de contactoProducciónListado de equipos y registros de mantenimientoMáquina compatible con el formato solicitadoCalidadPlan de inspección y muestras de loteLímites claros para fugas, deformación, impresión y medidasTrazabilidadCódigo de lote y registro de expediciónRastreo desde materia prima hasta palé enviadoServicioProceso de reclamación y acción correctivaRespuesta documentada con plazo y responsable definidosEsta tabla resume una regla esencial: cada afirmación comercial debe estar respaldada por una evidencia verificable. La homologación inicial reduce el riesgo, pero la evaluación debe continuar mediante indicadores de entrega, incidencias y consistencia entre lotes.El mercado español de comida preparada, reparto a domicilio, cafeterías, restauración rápida, hoteles, colectividades y eventos demanda formatos variados. Un distribuidor necesita un proveedor capaz de ofrecer referencias estándar y personalizadas sin perder consistencia entre pedidos. Conviene definir el alcance de compra por aplicación, no solamente por nombre de producto.Entre las categorías habituales se encuentran vasos de papel para café y bebidas frías, cuencos para ensaladas o platos preparados, cajas para hamburguesas, cajas de cartón kraft para almuerzos, recipientes para pasta y fideos, bandejas alimentarias y envases compartimentados. Los compradores pueden consultar opciones de vasos de papel para hostelería para proyectos de café, bebidas y marcas de restauración.Antes de pedir cotización, el distribuidor debería comunicar el tipo de alimento, la temperatura de llenado, el tiempo de consumo previsto, la presencia de grasa o salsa, la necesidad de tapa, el método de entrega y el canal de venta. Un recipiente para ensalada refrigerada no se comporta igual que un envase para sopa caliente o comida frita recién preparada.Tipo de envaseAplicación principalValidación funcional recomendadaVaso de papelCafé, té, batidos y refrescosResistencia térmica, rigidez y ajuste de tapaCuenco de papelEnsaladas, arroz, poke y sopasEstanqueidad, resistencia a grasa y apiladoCaja para hamburguesaHamburguesas y fritosCierre, ventilación y resistencia a humedadCaja kraft de comidaMenús para llevar y repostería saladaResistencia estructural y calidad de plegadoRecipiente para fideosPasta, noodles y platos con salsaAusencia de fugas y estabilidad durante transporteBandeja compartimentadaColectividades y menús completosSeparación de alimentos, carga y cierreLa explicación de estos requisitos debe incorporarse a la ficha de producto del distribuidor. Esto evita que una misma referencia se venda para una aplicación no validada, como utilizar una caja de comida fría con preparaciones grasas y calientes durante trayectos prolongados.Para ampliar surtido, resulta útil consolidar compras de cuencos de papel para alimentos y otros formatos compatibles bajo una misma planificación de carga. Esta estrategia puede simplificar la gestión de proveedores, mejorar la uniformidad visual de una marca y reducir espacios vacíos en contenedor.var contextoCrecimiento = document.getElementById('graficoCrecimiento').getContext('2d');var graficoCrecimiento = new Chart(contextoCrecimiento, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Índice estimado de demanda de envases alimentarios en distribución',data: [100, 108, 117, 126, 136, 148],borderColor: 'rgb(38, 117, 82)',backgroundColor: 'rgba(38, 117, 82, 0.12)',fill: false,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico muestra una evolución orientativa de la demanda vinculada a comida para llevar, restauración organizada y sustitución progresiva de determinados formatos convencionales. En España, los distribuidores que operan cerca de los puertos de Valencia, Barcelona, Algeciras y Bilbao suelen valorar especialmente la previsión de inventario, porque el tránsito marítimo y los picos estacionales influyen directamente en la disponibilidad.La maquinaria es relevante cuando está vinculada a una referencia concreta. Pregunte qué línea fabrica el vaso, cuenco, caja o bandeja solicitados; cuál es su velocidad habitual; cómo se controla la temperatura de sellado; qué mantenimiento se aplica y qué equipo alternativo existe ante una parada. Una fotografía aislada de una máquina no sustituye un registro de producción.Para envases de papel, deben revisarse las capacidades de impresión, troquelado, conformado, pegado, inspección y embalaje. Las líneas automatizadas aportan repetibilidad, pero el control humano sigue siendo necesario para verificar impresión, alineación, dimensiones, cierre y defectos visuales. En productos con tapa, el proveedor debe validar el ajuste con la tapa concreta y no con una muestra genérica.Fude Packaging dispone de una fábrica propia de 30.000 m² en Shandong, con líneas automatizadas, laboratorio interno y capacidad declarada de hasta 120.000 unidades diarias según formato y complejidad. Esta base tecnológica permite controlar selección de materiales, impresión, troquelado, formado, inspección, embalaje y preparación para exportación.Equipo o procesoRiesgo que controlaRegistro aconsejableImpresiónVariación de color, registro y manchasAprobación de color y muestra firmadaTroqueladoMedidas incorrectas o pliegues débilesControl dimensional por turnoFormado de vasosFugas, base irregular o pared deformadaPrueba de estanqueidad por loteFormado de cuencosUnión lateral deficiente o borde irregularRegistro de presión y revisión visualPegado de cajasApertura durante repartoEnsayo de cierre y resistencia de uniónEmbalajeContaminación, aplastamiento o mezcla de lotesVerificación de caja, etiqueta y paletizaciónLa tabla ayuda a convertir una visita de fábrica en una auditoría útil. El comprador no necesita conocer todos los parámetros técnicos de la máquina, pero sí debe confirmar que cada riesgo tiene un punto de control, un responsable y una evidencia archivada.El pedido mínimo depende del formato, tamaño, impresión, material, recubrimiento, complejidad del troquel, embalaje y disponibilidad de existencias. Los productos sin impresión suelen permitir mayor flexibilidad, mientras que los proyectos con diseño exclusivo requieren preparar archivos, cilindros o planchas, pruebas de color y una programación específica.Comparar únicamente el precio por mil unidades puede generar decisiones erróneas. Un producto más barato que presenta fugas, variación de color, cajas poco resistentes o embalaje ineficiente aumenta devoluciones, reposiciones y costes logísticos. Para distribuidores españoles, también deben considerarse aranceles aplicables, transporte interior desde puerto, manipulación, almacenaje y rotación de inventario.FactorEfecto habitual sobre el costeAcción del compradorCantidad totalReduce coste unitario al mejorar el uso de líneaAgrupar referencias de rotación compatibleImpresión personalizadaAumenta preparación y control de colorConfirmar diseño final antes de producciónMaterial y recubrimientoVaría según función térmica, grasa y barreraElegir según uso real, no por exceso de especificaciónTamaño y formaPuede requerir molde o troquel especialPreferir medidas estándar cuando sea viableEmbalaje individualEleva material y mano de obraEvaluar higiene, exposición y velocidad de reposiciónTransporteDepende del volumen, peso y ocupación de contenedorPlanificar carga completa o consolidadaLa mejor negociación define un precio estable, una especificación cerrada y un mecanismo transparente para revisar cambios de materias primas o transporte. También conviene acordar tolerancias de cantidad, condiciones de pago, responsabilidades documentales y reglas de reposición antes de emitir el primer pedido.Una muestra comercial sirve para evaluar aspecto; una muestra funcional sirve para aprobar desempeño. Antes de producción masiva, el distribuidor debe realizar una prueba representativa con el alimento y el uso real. Por ejemplo, un cuenco debe llenarse con alimento caliente o frío, mantenerse el tiempo previsto, cerrarse con su tapa y transportarse en condiciones similares a una entrega urbana.El protocolo debería incluir dimensiones, capacidad, gramaje o rigidez acordada, calidad de impresión, olor anómalo, resistencia a grasa, ausencia de fugas, apilado, encaje de tapa, cierre de caja y aspecto tras el transporte. La aceptación debe expresarse mediante límites cuantificables, no con términos ambiguos como “buena calidad”.CaracterísticaMétodo de comprobaciónLímite de aceptación de ejemploCapacidadLlenado con volumen definidoDentro de la tolerancia pactadaDiámetroMedición con calibreCompatible con tapa aprobadaEstanqueidadPrueba con líquido y tiempo definidoSin fuga visibleResistencia a grasaContacto con alimento grasoSin penetración o debilitamiento relevanteImpresiónComparación con muestra aprobadaColor, registro y texto legiblesEmbalajeInspección de caja y paléSin aplastamiento, humedad ni mezcla de referenciaEstas referencias deben adaptarse a cada proyecto y aparecer en una ficha de aprobación. El distribuidor puede conservar muestras firmadas, fotografías y resultados de prueba como patrón para futuras inspecciones. Si hay una reclamación, esta documentación permite separar una diferencia estética tolerable de una no conformidad funcional.Para el mercado español, los compradores deben solicitar documentación relacionada con los materiales destinados al contacto con alimentos y verificar su correspondencia con la referencia adquirida. No es suficiente recibir un certificado general de empresa si no identifica el material, uso previsto, fecha, emisor y alcance del producto.Según el mercado de destino, la aplicación y los materiales empleados, pueden ser relevantes la normativa europea sobre materiales en contacto con alimentos, el Reglamento (CE) n.º 1935/2004, la trazabilidad, las declaraciones de conformidad, informes de ensayo disponibles, certificados de cadena de custodia forestal, sistemas de gestión de calidad y documentación sobre compostabilidad cuando proceda.El distribuidor debe evitar promesas ambientales genéricas. Si un producto se comercializa con una declaración de compostabilidad o contenido certificado, la afirmación debe estar respaldada por evidencia aplicable al material y formato concretos. Las obligaciones de etiquetado y gestión de residuos pueden cambiar, por lo que resulta prudente revisar la situación comercial y normativa antes de lanzar una campaña.var contextoDemanda = document.getElementById('graficoDemanda').getContext('2d');var graficoDemanda = new Chart(contextoDemanda, {type: 'bar',data: {labels: ['Cafeterías', 'Restauración rápida', 'Reparto', 'Colectividades', 'Hoteles', 'Eventos'],datasets: [{label: 'Demanda relativa estimada de envases de papel',data: [82, 94, 91, 68, 61, 57],backgroundColor: ['#8a5a44', '#d78b32', '#427a5b', '#5b8bb2', '#8f6ba7', '#c15d70']}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico compara de forma orientativa la intensidad de demanda por sector. Restauración rápida y reparto concentran necesidades de resistencia, velocidad de reposición y formatos apilables, mientras que cafeterías suelen priorizar la experiencia de marca, el ajuste de tapa y la consistencia de impresión.La capacidad real no equivale a la capacidad máxima declarada. Debe calcularse sobre la línea concreta, el tamaño de pedido, las referencias activas, el tiempo de cambio de formato, la disponibilidad de materia prima, el calendario laboral, la producción ya comprometida y el tiempo de inspección y embalaje. Antes de campañas de verano, Navidad, ferias o promociones de cadenas, el comprador debe reservar capacidad con previsiones por referencia.Fude Packaging puede completar pedidos estándar aproximadamente en 7 a 15 días, según especificación y volumen. El plazo total para España debe incluir aprobación de muestra, producción, inspección, preparación documental, tránsito internacional, despacho y transporte al almacén del distribuidor. Un pedido urgente por vía aérea puede resolver una rotura de stock, pero rara vez es la opción más rentable para productos voluminosos.EtapaRiesgo de retrasoMedida preventivaAprobación de diseñoCambios tardíos de arte finalCongelar archivos antes de reservar producciónCompra de materialDisponibilidad limitada de papel o recubrimientoCompartir previsión trimestralProducciónSolapamiento con pedidos de alta temporadaSolicitar plan de carga por semanaInspecciónCorrecciones de calidad antes de expediciónDefinir criterios de aceptación anticipadamenteTransporte marítimoCongestión o cambios de itinerarioUsar margen de seguridad y rutas alternativasEntrega nacionalDemoras en almacén, puerto o última millaCoordinar recepción y cita de descargaPara distribuidores con almacenes en Zaragoza, Madrid, Barcelona o Valencia, es recomendable mantener un stock de seguridad según la rotación, el plazo completo de reposición y la criticidad de cada referencia. Los artículos personalizados con alta venta necesitan una planificación más conservadora que los formatos estándar.Un cuadro de evaluación convierte la homologación en una decisión comparable. Cada criterio debe tener una ponderación que refleje el riesgo comercial del distribuidor. En productos para alimentos, la conformidad y el desempeño funcional deben pesar más que una pequeña diferencia de precio.IndicadorPonderación sugeridaCómo medirloConformidad documental20 %Documentos completos, vigentes y vinculados al productoCalidad del producto20 %Resultados de muestra, inspección y reclamacionesEntrega a tiempo15 %Pedidos entregados dentro de fecha confirmadaCapacidad disponible15 %Plan de producción y reserva para temporada altaCompetitividad total10 %Coste unitario más logística, merma y reposicionesComunicación y acciones correctivas10 %Tiempo de respuesta y cierre documentado de incidenciasFlexibilidad de surtido10 %Capacidad de combinar formatos, diseños y embalajesTras la aprobación, el distribuidor debería revisar mensualmente los indicadores principales y realizar una evaluación formal al menos una vez al año. Una desviación repetida en fecha, cantidad, fuga, impresión o documentación requiere una acción correctiva con análisis de causa, medida de contención, responsable, fecha de cierre y verificación de eficacia.var contextoTendencias = document.getElementById('graficoTendencias').getContext('2d');var graficoTendencias = new Chart(contextoTendencias, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Formatos convencionales',data: [72, 66, 59, 53, 47, 42],borderColor: 'rgb(125, 125, 125)',backgroundColor: 'rgba(125, 125, 125, 0.20)',fill: true,tension: 0.25},{label: 'Formatos con enfoque de sostenibilidad',data: [28, 34, 41, 47, 53, 58],borderColor: 'rgb(53, 135, 82)',backgroundColor: 'rgba(53, 135, 82, 0.24)',fill: true,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});La evolución estimada refleja un cambio de demanda hacia materiales, diseños y mensajes ambientales mejor documentados. Para 2026, la tendencia combina mayor atención a la circularidad, reducción de material innecesario, trazabilidad digital, impresión más eficiente, optimización de carga y verificación más rigurosa de afirmaciones ambientales.Fude Packaging trabaja con importadores, distribuidores, restauración organizada y marcas de alimentación que necesitan combinar coste competitivo, calidad repetible y capacidad de personalización. Su experiencia de más de 20 años y el suministro a más de 500 clientes internacionales en más de 50 países permiten comprender las necesidades de proyectos de exportación hacia España y otros mercados europeos.En capacidades tecnológicas, la empresa integra líneas automatizadas de fabricación y un laboratorio interno para ensayos de calidad y rendimiento. El control abarca la selección de material, impresión, troquelado, formado, inspección y embalaje. Esto facilita evaluar propiedades como resistencia térmica, rigidez, prevención de fugas, compatibilidad de tapa y precisión de impresión antes de una producción masiva.En capacidades de fabricación, Fude Packaging produce internamente vasos de papel, cuencos, cajas para hamburguesas, cajas kraft de comida, recipientes para ensaladas, envases para fideos, bandejas y cajas compartimentadas. Para un distribuidor, esta amplitud permite consolidar categorías, mantener una presentación de marca coherente y gestionar una compra más eficiente. Puede explorar la gama de envases alimentarios para distribución según el tipo de aplicación.En capacidades de servicio, el equipo acompaña la selección de material, recomendación de recubrimiento, desarrollo estructural, revisión de diseño y troquel, ajuste de color, elaboración de prototipos, muestreo rápido, pruebas funcionales, preparación para exportación y coordinación de documentación. También admite inspecciones de terceros antes de la expedición y dispone de procedimientos para investigar y resolver incidencias confirmadas de fabricación o cantidad.La empresa puede asistir en envíos marítimos, aéreos, carga completa, carga consolidada y muestras urgentes. Para compradores españoles, la planificación puede organizarse en función del puerto de entrada, disponibilidad de almacén, calendario promocional y nivel de stock de seguridad. El objetivo no es competir solo por el precio más bajo, sino reducir riesgos de fuga, error de impresión, retraso, documentación incompleta y fragmentación de proveedores.var contextoComparacion = document.getElementById('graficoComparacion').getContext('2d');var graficoComparacion = new Chart(contextoComparacion, {type: 'bar',data: {labels: ['Control de calidad', 'Personalización', 'Capacidad', 'Documentación', 'Servicio de exportación', 'Gestión de incidencias'],datasets: [{label: 'Proveedor evaluado',data: [88, 91, 86, 89, 90, 87],backgroundColor: 'rgb(45, 110, 160)'},{label: 'Nivel mínimo recomendado',data: [75, 70, 75, 85, 75, 80],backgroundColor: 'rgb(193, 139, 52)'}]},options: {responsive: true, maintainAspectRatio: false}});Este gráfico es un modelo de comparación para auditorías internas. Las puntuaciones deben sustentarse en registros y resultados reales, no en declaraciones comerciales. Un proveedor puede ser adecuado para productos estándar y no para una línea personalizada de alto volumen; por ello, el análisis debe realizarse por familia de producto.Mediante una combinación de documentos, muestras funcionales, trazabilidad, registros de producción, referencias comerciales, inspección previa al envío y criterios de aceptación acordados. La revisión debe centrarse en la referencia concreta, su uso alimentario, el mercado de destino y el volumen previsto.Son especialmente útiles el plan de producción, los registros de turnos, mantenimiento de equipos, disponibilidad de materias primas, informes de inspección, registros de rendimiento por línea, historial de entregas y planificación de pedidos comprometidos. Estos documentos permiten diferenciar una capacidad teórica de una capacidad realmente disponible.Debe incluir dimensiones, capacidad, peso o rigidez acordados, apariencia, impresión, ajuste de tapa, prueba de transporte, resistencia a grasa, comportamiento con alimento caliente o frío, estanqueidad y estado del embalaje. La prueba debe reproducir la aplicación final del cliente del distribuidor.Solicite una previsión de carga por semana, confirme la reserva de materia prima y línea, revise pedidos ya programados, acuerde fechas de inspección y establezca un plan alternativo ante retrasos. Para referencias críticas, mantenga stock de seguridad en España y no espere a que la temporada ya haya comenzado.Los más importantes son porcentaje de entregas a tiempo, tasa de defectos, resultados de inspección, exactitud de cantidad, tiempo de respuesta, cierre de acciones correctivas, estabilidad de impresión, completitud documental y cumplimiento de la especificación aprobada. La evaluación periódica permite corregir problemas antes de que afecten a los clientes finales.Deben vigilar la evolución de los requisitos sobre residuos y envases, la necesidad de demostrar mejor las afirmaciones ambientales, el aumento de soluciones con menor consumo de material, la trazabilidad digital por lote, la automatización de inspección y la optimización logística. La sostenibilidad será más creíble cuando se base en documentación, diseño funcional y una gestión eficiente del ciclo de suministro. -

Precios de envases de tres compartimentos en España
El precio mayorista de un envase de comida de tres compartimentos entre 750 y 1300 ml depende principalmente del gramaje y calidad del papel, el tipo de recubrimiento barrera, la capacidad útil, el diseño de las separaciones internas, la complejidad del formado, la impresión, el volumen del pedido y la eficiencia de embalaje. Para compradores profesionales en España, comparar únicamente el precio por unidad puede generar errores: un envase aparentemente económico puede ocupar más espacio en almacén, requerir más pallets, presentar fugas entre compartimentos o no cumplir los requisitos documentales aplicables al contacto alimentario.La comparación correcta debe separar el coste de fabricación por unidad de los gastos de placas de impresión, troqueles, moldes, muestras, embalaje exterior, transporte marítimo o terrestre, aranceles, almacenamiento y posibles incidencias de calidad. En restauración colectiva, reparto a domicilio, comedores escolares, hospitales, aeropuertos y cadenas de comida preparada, el coste de un derrame de salsa, una tapa mal ajustada o una caja deformada puede superar ampliamente el ahorro conseguido en una oferta inicial baja.Para un proyecto de envases compartimentados, conviene solicitar una ficha técnica completa, una muestra blanca, una prueba impresa y un registro de aprobación repetible. La especificación debe indicar capacidad nominal, dimensiones, distribución interna, peso del papel, material barrera, tolerancia dimensional, resistencia a grasa, resistencia a humedad, carga máxima, temperatura de uso, tipo de cierre y requisitos de impresión. Puede consultar opciones relacionadas en el catálogo de envases alimentarios de papel.Elemento de costeImpacto habitualQué debe confirmarsePapel baseAltoGramaje, fibra, acabado y rigidezRecubrimiento barreraAltoResistencia a grasa, humedad y alimentos calientesTres compartimentosMedio-altoProfundidad, altura de tabiques y estabilidadImpresión personalizadaMedioNúmero de tintas, cobertura y colores corporativosPedido mínimoAltoUnidades por referencia y amortización de preparaciónEmbalaje y densidadMedioUnidades por caja, pallet y contenedorControl de calidadMedioMuestras, inspección y criterios de aceptaciónLa tabla muestra por qué dos envases con una capacidad declarada similar pueden tener precios muy diferentes. Un modelo de 1000 ml con tabiques altos, recubrimiento reforzado y cartón compacto puede ser más fiable para platos con guarnición y salsa que un formato visualmente parecido fabricado con menor gramaje.En el mercado español, los envases de 750 a 1300 ml se utilizan para menús completos, comida preparada refrigerada, reparto de arroz con acompañamientos, ensaladas con proteína, platos mediterráneos, comidas asiáticas y catering institucional. Las capacidades menores suelen funcionar para comidas ligeras o menús infantiles; los modelos de 1000 a 1300 ml se adaptan mejor a menús de adulto con plato principal, guarnición y postre o ensalada.Los puertos de Valencia, Barcelona, Algeciras y Bilbao son puntos habituales para la entrada de suministros importados. El precio puesto en almacén no depende solo del valor de fábrica: la ocupación cúbica del contenedor, la consolidación de referencias, la entrega final a Madrid, Zaragoza, Sevilla o Bilbao y la rotación del inventario influyen de forma directa. Un comprador que consolida vasos, boles, bandejas y cajas con un solo fabricante puede reducir movimientos, documentación y espacio perdido.var contextoCrecimiento = document.getElementById('graficoCrecimiento').getContext('2d');new Chart(contextoCrecimiento, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice de demanda estimada en España',data: [100, 108, 117, 126, 136, 147],borderColor: 'rgb(48, 122, 94)',backgroundColor: 'rgba(48, 122, 94, 0.12)',fill: false,tension: 0.25}]},options: {responsive: true, maintainAspectRatio: false}});El gráfico representa una evolución orientativa de la demanda vinculada a comida preparada y reparto. El crecimiento no implica que todos los formatos deban aumentarse de precio: la automatización, la planificación de pedidos y el mejor aprovechamiento de papel pueden equilibrar parte del coste, especialmente en programas anuales con previsiones estables.Una solicitud de oferta eficaz evita expresiones ambiguas como “caja grande”, “papel kraft fuerte” o “a prueba de fugas”. El comprador debe definir un producto comparable. La capacidad debe medirse con el envase cerrado o abierto según el uso real, y cada compartimento necesita un volumen objetivo. También deben indicarse los alimentos previstos: arroz, carne con salsa, pasta, fritos, ensaladas, sopas densas o comida refrigerada presentan exigencias diferentes.Para operadores de entrega en ciudades como Madrid, Barcelona, Málaga o Valencia, conviene ensayar el conjunto completo: llenado, cierre, apilado, inclinación, exposición al vapor, viaje de 30 a 45 minutos y apertura por el consumidor. Una caja que soporta alimentos secos puede fallar con salsa caliente o condensación. La migración de salsa entre compartimentos es especialmente relevante cuando se separan proteína, arroz y guarnición.Campo de especificaciónEjemplo de requisitoMotivo de controlCapacidad total1000 ml nominalesEvita comparar tamaños distintosDistribución internaCompartimento principal y dos auxiliaresProtege la presentación del menúPapelCartón alimentario de gramaje definidoDetermina rigidez y rendimientoBarreraResistencia a grasa y humedadReduce filtraciones y reblandecimientoCierrePestañas con bloqueo seguroEvita aperturas durante el repartoTemperaturaUso con alimentos calientes y fríosComprueba deformación y condensaciónImpresiónDos tintas con zona de reservaFacilita una cotización exactaEmbalajeUnidades por caja y palletPermite calcular logística y almacénEsta ficha debe acompañarse de criterios medibles: ausencia de fuga tras un tiempo definido, tolerancia de dimensiones, nivel aceptable de deformación, legibilidad de impresión, resistencia del cierre y porcentaje máximo de defectos. El registro de aprobación debe identificar fecha, versión del diseño, muestra aceptada, lote de papel y responsable de la validación.El coste base se forma por el área de cartón necesaria, el gramaje, el tratamiento superficial, el rendimiento de corte y las pérdidas de producción. Los modelos de tres compartimentos requieren pliegues, paredes internas y zonas de unión adicionales. Cuanto más profundos sean los tabiques, más exigente será el formado. Una geometría innecesariamente compleja puede incrementar el consumo de material y disminuir la velocidad de fabricación.La reducción de coste más saludable no consiste en bajar el gramaje sin ensayos, sino en optimizar el diseño: ajustar la altura de los tabiques, eliminar zonas muertas, elegir una forma de cierre estable y adaptar la capacidad real al menú. En algunos casos, un envase de 900 ml correctamente distribuido sustituye un modelo de 1100 ml infrautilizado y mejora la densidad del embalaje.var contextoDemanda = document.getElementById('graficoDemanda').getContext('2d');new Chart(contextoDemanda, {type: 'bar',data: {labels: ['Restauración rápida', 'Catering', 'Comedores', 'Supermercados', 'Reparto', 'Eventos'],datasets: [{label: 'Demanda relativa de envases compartimentados',data: [86, 74, 68, 79, 91, 55],backgroundColor: ['#397a63', '#5c9c85', '#82b79e', '#b0d7c4', '#28624f', '#d2e7dc']}]},options: {responsive: true, maintainAspectRatio: false}});La demanda es especialmente intensa en reparto y restauración rápida porque los compartimentos ayudan a mantener la separación visual y funcional del menú. Sin embargo, el sector de supermercados y platos preparados refrigerados suele exigir también buena apilabilidad, trazabilidad de lote y una superficie adecuada para etiquetas.La impresión transforma un envase funcional en una pieza de marca, pero debe presupuestarse con precisión. El número de tintas, la superficie cubierta, el color de fondo, los colores especiales, la calidad de las imágenes y el acabado influyen en el coste. Una impresión sencilla en una cara suele ser más eficiente que una cobertura total con varias tintas, especialmente en pedidos iniciales.Las marcas españolas con redes de franquicias suelen priorizar la consistencia cromática. Para ello, es recomendable entregar archivos finales, indicar referencias de color, revisar el diseño sobre el material definitivo y aprobar una prueba impresa antes de la fabricación masiva. Un color visto en pantalla no reproduce necesariamente el resultado sobre cartón kraft o papel blanco con barrera.Opción de impresiónCoste relativoUso recomendadoSin impresiónBajoDistribución genérica y pruebas funcionalesUna tintaBajo-medioLogotipo, mensajes simples y pedidos regularesDos tintasMedioMarcas con identidad visual definidaTres o cuatro tintasMedio-altoDiseños comerciales con mayor detalleCobertura ampliaAltoCampañas de gran volumenColor especialAltoRequisitos corporativos específicosAcabado decorativoVariablePromociones o posicionamiento premiumLa recomendación para reducir riesgo es aprobar tres etapas: archivo digital verificado, muestra blanca estructural y muestra preproducción impresa. De esta forma se valida el texto en español, la posición del logotipo, la legibilidad de iconos, la alineación de pliegues y el resultado sobre la superficie real.La logística debe revisarse desde el inicio. Un formato eficiente permite colocar más unidades por caja sin aplastar los cierres, aprovechar mejor la altura de pallet y reducir el coste por unidad transportada. Los envases compartimentados ocupan más volumen que una hoja plana, por lo que la optimización de su apilado resulta decisiva para compradores que importan a través de contenedor completo o carga consolidada.En España, la disponibilidad de espacio es relevante para operadores con almacenes urbanos o cocinas centrales cercanas a zonas de alta demanda. Mantener un exceso de inventario en Madrid, Barcelona o Palma puede generar coste financiero y dificultades de manipulación. Una previsión de consumo trimestral, con entregas programadas, suele equilibrar seguridad de suministro y coste de stock.var contextoTendencia = document.getElementById('graficoTendencia').getContext('2d');new Chart(contextoTendencia, {type: 'line',data: {labels: ['2023', '2024', '2025', '2026', '2027', '2028'],datasets: [{label: 'Preferencia por materiales con menor impacto',data: [42, 49, 57, 65, 72, 79],borderColor: 'rgb(112, 150, 64)',backgroundColor: 'rgba(112, 150, 64, 0.28)',fill: true,tension: 0.3}]},options: {responsive: true, maintainAspectRatio: false}});La tendencia prevista combina eficiencia logística, reducción de material innecesario y selección de soluciones compatibles con los objetivos ambientales del cliente. Para 2026 y años posteriores, los compradores valorarán más la trazabilidad de materias primas, la documentación de contacto alimentario, los materiales con certificación forestal y la reducción de embalaje secundario.Una cotización inferior no es necesariamente incorrecta, pero debe activar una revisión técnica. Es frecuente que falten datos sobre gramaje, tipo de barrera, peso unitario, tolerancias, resistencia de tabiques, embalaje exterior, pruebas, placas de impresión o condiciones de reclamación. También puede omitirse el coste de muestras, el transporte hasta puerto, la inspección previa al envío o la documentación requerida.Un proveedor responsable debe poder explicar qué cambió exactamente entre dos precios. Si la diferencia procede de una menor cobertura de tinta, un pedido mayor o una estructura simplificada, el comprador puede decidir con información suficiente. Si no se identifica la diferencia, existe riesgo de que la comparación no sea equivalente.Señal de alertaPosible causaAcción recomendadaPrecio muy inferiorMenor gramaje o barrera no declaradaSolicitar ficha técnica y muestraCapacidad sin medidasVolumen calculado de forma distintaConfirmar dimensiones internas“Antifugas” sin ensayoPrestación no comprobadaDefinir prueba con alimento realImpresión incluida sin detalleLimitaciones de colores o coberturaValidar diseño y prueba impresaSin datos de cajaCoste logístico desconocidoPedir cubicaje y palletizaciónDocumentos no definidosRiesgo regulatorioConfirmar certificados aplicablesPlazo imprecisoCapacidad no reservadaSolicitar calendario de producciónLa trazabilidad de lotes es importante para cadenas de restauración, distribuidores y cocinas centrales. Ante una incidencia, el comprador debe poder identificar la orden, el lote, la fecha de producción y la referencia exacta. Esto simplifica la investigación, limita el alcance de cualquier reclamación y protege la continuidad del suministro.Antes de emitir un pedido, el departamento de compras debe revisar producto, calidad, logística, cumplimiento y servicio. Esta disciplina permite comparar fabricantes locales, distribuidores y proveedores internacionales con el mismo criterio. En muchos casos, un proveedor asiático con planificación adecuada puede ofrecer una ventaja competitiva total, mientras que un proveedor local puede aportar velocidad para reposiciones urgentes. La decisión debe basarse en el coste total y el nivel de riesgo, no solo en la tarifa inicial.Punto de revisiónPregunta de controlResultado esperadoProducto¿La capacidad y forma coinciden?Especificación aprobadaMaterial¿Se declara papel y barrera?Ficha técnica completaFuncionalidad¿Evita mezcla y fugas?Ensayo documentadoImagen de marca¿La impresión es correcta?Prueba preproducción aceptadaLogística¿Cuántas unidades caben por pallet?Plan de entrega calculadoCumplimiento¿Existen documentos necesarios?Expediente disponibleServicio¿Hay responsable y plazo definido?Calendario confirmadovar contextoComparacion = document.getElementById('graficoComparacion').getContext('2d');new Chart(contextoComparacion, {type: 'bar',data: {labels: ['Personalización', 'Control de calidad', 'Capacidad', 'Documentación', 'Planificación', 'Valor logístico'],datasets: [{label: 'Proveedor con fabricación integrada',data: [90, 88, 92, 86, 89, 84],backgroundColor: 'rgba(49, 104, 154, 0.75)'}, {label: 'Oferta genérica sin especificación',data: [45, 52, 56, 48, 43, 51],backgroundColor: 'rgba(180, 128, 70, 0.65)'}]},options: {responsive: true, maintainAspectRatio: false}});La comparación ilustra por qué el valor de un proveedor no se mide exclusivamente por el precio unitario. Para programas de gran escala, la capacidad, el control de cambios, la trazabilidad y la planificación pueden tener una importancia equivalente a unos céntimos de diferencia por envase.Fude trabaja con procesos integrados de selección de materiales, impresión, corte, formado, inspección y embalaje. Su laboratorio interno permite comprobar parámetros funcionales relevantes, como resistencia a grasa, estabilidad estructural, comportamiento frente a humedad y consistencia de formación. Para proyectos destinados a España, el equipo puede orientar sobre documentación de contacto alimentario, materiales certificados y opciones adecuadas para los objetivos de sostenibilidad del cliente.La validación puede realizarse mediante prueba digital, muestra blanca, muestra impresa y pieza de preproducción. Este proceso resulta útil para cadenas de restauración, distribuidores y operadores de reparto que requieren repetir un formato en varias ciudades y mantener una imagen homogénea.Con más de 20 años de experiencia y una base productiva propia de 30.000 m², Fude puede fabricar hasta 120.000 unidades diarias mediante líneas automatizadas. La producción interna de vasos, boles, cajas, bandejas y envases de comida con compartimentos permite consolidar varias familias de embalaje bajo una misma coordinación. Esta integración favorece la consistencia de materiales, impresión y embalaje para clientes que abastecen restaurantes, supermercados, caterings o redes de franquicias.La fabricación por lotes y los controles durante el proceso ayudan a mantener trazabilidad completa. El sistema puede respaldarse con inspecciones de terceros antes del envío cuando el comprador lo requiere. Puede conocer las opciones de desarrollo en los servicios de personalización y producción.Fude ofrece soporte para pedidos programados, muestras rápidas, coordinación de embarques y preparación documental para comercio internacional. Los pedidos estándar pueden programarse aproximadamente entre 7 y 15 días según la estructura, impresión y volumen. Para envíos a España, se pueden estudiar alternativas por contenedor completo, carga consolidada, transporte marítimo, aéreo o mensajería de muestras.La empresa ha atendido a más de 500 clientes empresariales en múltiples mercados y dispone de experiencia en proyectos que requieren personalización, consistencia de color, resistencia práctica y calendarios de reposición. Para conocer la trayectoria de fabricación, visite la información corporativa de Fude. Para solicitar una propuesta basada en su menú, consumo mensual y destino, puede contactar con el equipo comercial.La estructura incluye papel, recubrimiento barrera, corte, formado, mano de obra, control de calidad, impresión, embalaje, preparación de producción y logística. En referencias personalizadas deben considerarse también placas, troqueles, muestras y posibles costes de aprobación.Los cambios con mayor impacto suelen ser el gramaje del papel, el tipo de barrera, el tamaño, la profundidad de los compartimentos, la complejidad del cierre, la cantidad de tinta y el volumen del pedido. También influye mucho la cantidad de unidades que caben por caja y pallet.Un pedido mayor distribuye los costes fijos de preparación, impresión y ajuste de máquinas entre más unidades. No obstante, no conviene comprar más de lo que puede rotar el almacén. Una previsión anual con entregas escalonadas puede ser una alternativa eficiente.Es habitual que queden fuera muestras, placas, moldes, inspección externa, transporte, seguro, entrega interior, aranceles, impuestos o almacenamiento. Cada oferta debe indicar claramente qué incluye y bajo qué condición de entrega se calcula.La mejor estrategia es simplificar la estructura sin eliminar prestaciones críticas, limitar la cobertura de impresión, utilizar medidas estandarizadas, aumentar la previsión de consumo, consolidar referencias y optimizar el embalaje. Nunca debería reducirse el material sin comprobar resistencia, cierre y comportamiento con el alimento real.Las tendencias incluyen mayor demanda de trazabilidad, materiales procedentes de fuentes gestionadas responsablemente, alternativas con menor impacto ambiental, optimización del peso, automatización del control de calidad y soluciones diseñadas para cumplir requisitos de seguridad alimentaria y gestión de residuos. Los compradores españoles priorizarán proveedores capaces de aportar datos verificables, suministro estable y adaptación rápida a cambios normativos y comerciales. -
Auditar proveedores de envases de papel para España
Para seleccionar un proveedor de envases de papel desechables para alimentos en España no basta con comparar precios o revisar fotografías de una fábrica. El comprador debe confirmar que el fabricante puede producir, de forma repetible, el vaso, bol, caja o bandeja solicitado con los materiales, recubrimientos, dimensiones, impresión y prestaciones exigidas por el uso final.La validación debe basarse en evidencias verificables: fichas técnicas, registros de mantenimiento, certificados de materiales, informes de ensayo, muestras representativas, registros de lote, planificación de producción, inspecciones de salida y procedimientos documentados de reclamación. Un proveedor fiable no responde únicamente que “puede hacerlo”; demuestra cómo controla cada etapa y qué ocurre si el producto no cumple.Para importadores españoles, distribuidores de hostelería, cadenas de restauración, plataformas de comida a domicilio y minoristas, la revisión debe incluir además la viabilidad logística hacia los puertos de Valencia, Barcelona, Algeciras o Bilbao. La capacidad de fabricación pierde valor si el proveedor no protege la mercancía en tránsito, no prepara documentos de exportación coherentes o no puede programar reposiciones antes de campañas como verano, Navidad, Semana Santa o grandes eventos locales.La regla práctica es sencilla: defina criterios de aceptación medibles antes de pagar el pedido, pruebe una muestra específica del producto y audite la capacidad real con registros recientes. La calidad aprobada debe poder repetirse en cada lote comercial.Área de verificaciónPrueba solicitadaCriterio recomendadoRiesgo si faltaMaterial baseFicha del papel y declaración de aptitudGramaje, origen y barrera identificadosDeformación, absorción o incumplimientoContacto alimentarioInformes de migración y declaracionesAplicables al uso y temperatura previstosRiesgo regulatorio y retiradaDimensionesPlano técnico y mediciones de muestraTolerancias acordadas por escritoTapas incompatibles o mala estibaResistenciaPrueba con alimento real o simulanteSin fuga ni colapso durante el usoReclamaciones de consumidoresImpresiónMuestra impresa aprobadaColor, posición y legibilidad definidosDaño de marcaTrazabilidadCódigo de lote y registro de producciónLocalización de materia prima y turnoImposibilidad de aislar incidenciasEntregaPlan de capacidad y embalajeFecha, cantidad y protección confirmadasRoturas o falta de existenciasEsta matriz evita que una aprobación comercial se convierta en una decisión basada en suposiciones. Cada requisito debe vincularse a un documento, una muestra o una medición.El mercado español de restauración rápida, cafeterías, comida preparada, reparto a domicilio, colectividades y venta minorista requiere formatos distintos. Un proveedor puede fabricar vasos correctamente y no tener la misma competencia en cajas antigrasa, boles para sopa o recipientes con compartimentos. Por ello, la cualificación debe realizarse por familia de producto y no únicamente a nivel de empresa.Entre los productos habituales se encuentran vasos para café frío y caliente, tapas compatibles, boles para ensalada, recipientes para sopa, cajas para hamburguesas, cajas de almuerzo de kraft, bandejas, envases para noodles y recipientes de menú con divisiones. Los compradores pueden revisar las categorías de vasos de papel para hostelería, boles de papel para alimentos y recipientes de comida desechables para comparar soluciones según aplicación.En Madrid y Barcelona predominan demandas de café para llevar, ensaladas, comida de oficina y reparto urbano. En Málaga, Alicante, Palma y zonas costeras, la estacionalidad turística aumenta el consumo de bebidas frías, aperitivos y comida preparada. En Valencia, Zaragoza, Sevilla y Bilbao, distribuidores regionales suelen buscar formatos con entrega estable y posibilidad de consolidar referencias para reducir inventario fragmentado.var contextoCrecimiento=document.getElementById('graficoCrecimientoMercado').getContext('2d');new Chart(contextoCrecimiento,{type:'line',data:{labels:['2022','2023','2024','2025','2026','2027'],datasets:[{label:'Índice estimado de demanda de envases de papel en España',data:[100,108,117,126,136,147],borderColor:'rgb(44,122,88)',backgroundColor:'rgba(44,122,88,0.12)',fill:false,tension:0.25}]},options:{responsive:true,maintainAspectRatio:false,scales:{y:{beginAtZero:false}}}});El gráfico muestra una proyección orientativa de crecimiento basada en la expansión de comida preparada, reparto y sustitución gradual de determinados formatos de un solo uso. No debe emplearse como previsión de compra individual; cada importador debe contrastarla con sus ventas, contratos de clientes y calendario promocional.Familia de productoAplicación habitualPropiedad críticaValidación recomendadaVaso de caféBebidas calientesAislamiento y ajuste de tapaPrueba con líquido calienteVaso para bebida fríaZumos y refrescosRigidez y resistencia a condensaciónEnsayo de 30 a 60 minutosBol para ensaladaComida fría preparadaResistencia a humedad y grasaPrueba con aliñoBol para sopaCaldo, ramen y cremasEstanqueidad térmicaPrueba con producto calienteCaja para hamburguesaRestauración rápidaResistencia a grasa y apiladoPrueba de cierre y compresiónCaja de almuerzoComida para llevarRigidez estructuralEnsayo con carga realBandeja de cartónAperitivos y fritosEstabilidad y barrera antigrasaPrueba con frituraLa explicación de uso es esencial: “apto para alimentos” no equivale automáticamente a “apto para sopa hirviendo durante cuarenta minutos” o “apto para comida frita con salsa”. El proveedor debe conocer el alimento, el tiempo de contacto, la temperatura y el canal de distribución.La maquinaria debe corresponder al formato comprado. Para vasos y boles, revise líneas de formado, sistemas de sellado de fondo, control de temperatura, equipos de enrollado de borde y dispositivos de inspección. Para cajas y bandejas, compruebe impresión, troquelado, hendido, plegado, pegado y control de la geometría final. Una visita presencial, una auditoría por vídeo en tiempo real o una inspección de terceros permite observar si las máquinas están operativas y si el flujo de materiales evita mezclas.Los registros más útiles son el listado de maquinaria, antigüedad, capacidad nominal y efectiva, planes de mantenimiento preventivo, órdenes de trabajo recientes, hojas de control de parámetros y partes de parada. Solicite evidencia de al menos tres meses, no solo un inventario preparado para la auditoría.La capacidad tecnológica de Fude Packaging se apoya en líneas automatizadas para impresión, troquelado, formado, inspección, embalaje y envío. Su laboratorio interno permite revisar parámetros físicos y funcionales antes de la expedición. Para un comprador, lo relevante es convertir esta capacidad en pruebas del producto exacto: diámetro de vaso, sellado de bol, resistencia de caja, compatibilidad de tapa y fidelidad de impresión.Equipo o procesoQué debe comprobar el compradorRegistro útilSeñal de alertaImpresoraRepetibilidad de color y registroOrden de impresión y muestra aprobadaVariación visible entre lotesTroqueladoraPrecisión del corte y hendidoControl dimensional por turnoFibras rotas o cierres desalineadosFormadora de vasosSellado lateral y del fondoControl de temperatura y muestrasFugas o base irregularPlegadora de cajasÁngulos, pestañas y pegadoPrimera pieza aprobadaCaja que no permanece cerradaEquipo de inspecciónFrecuencia de controlHoja de inspección en procesoInspección solo al finalLaboratorioEnsayos disponibles y calibraciónInforme de prueba y calendarioResultados sin método definidoEmbalajeProtección contra humedad y aplastamientoEspecificación de caja exteriorPaquetes flojos o sin identificaciónLa automatización aporta consistencia, pero no sustituye una especificación clara. El comprador debe fijar el gramaje, la tolerancia dimensional, el tipo de recubrimiento, el número de unidades por paquete, la resistencia del cartón exterior y el criterio de aceptación de defectos.El pedido mínimo depende del formato, la personalización, el material, la impresión, el número de tintas, el molde, el tipo de barrera, el embalaje y la eficiencia de producción. Un diseño estándar sin impresión suele permitir cantidades inferiores a un vaso personalizado con color corporativo, diámetro especial o nueva estructura.El precio unitario más bajo no siempre representa el coste total más bajo. En España, el comprador debe incorporar transporte marítimo, manipulación portuaria, aranceles aplicables, seguro, inspección, almacenamiento, mermas, coste de rotura y riesgo de falta de producto. Consolidar vasos, boles y cajas en un mismo contenedor puede mejorar el aprovechamiento volumétrico y simplificar la gestión de proveedores.Antes de solicitar una oferta, entregue una ficha completa: producto, capacidad, medidas, tipo de alimento, temperatura, duración de uso, cantidad por referencia, diseño, destino, fecha requerida y nivel de certificación. Las ofertas comparables requieren una base técnica idéntica.var contextoDemanda=document.getElementById('graficoDemandaSectores').getContext('2d');new Chart(contextoDemanda,{type:'bar',data:{labels:['Cafeterías','Reparto a domicilio','Restauración rápida','Supermercados','Colectividades','Eventos'],datasets:[{label:'Índice estimado de demanda anual',data:[78,92,88,71,63,57],backgroundColor:['#6f9f83','#4d8d70','#367b61','#8eb59d','#a4c5af','#c1d8c8']}]},options:{responsive:true,maintainAspectRatio:false,scales:{y:{beginAtZero:true,max:100}}}});La comparación ilustra por qué no conviene planificar un único tipo de envase. El reparto a domicilio valora especialmente la estanqueidad y el cierre; las cafeterías priorizan vasos, tapas y consistencia visual; los eventos demandan reposición rápida y embalajes sencillos de manipular.La muestra debe ser específica, no genérica. Una muestra blanca puede validar estructura y capacidad; una muestra impresa confirma arte, posición de logotipo y color; una muestra funcional permite probar el envase con el alimento real. Para una cadena de restauración, la aprobación debe involucrar compras, operaciones, calidad y marketing cuando exista impresión de marca.Establezca límites de calidad con definiciones sencillas: defectos críticos, mayores y menores. Una fuga, contaminación, impresión de información legal ilegible o mezcla de referencias puede considerarse crítica. Un borde ligeramente irregular que no afecta al uso puede ser menor, siempre que se mantenga dentro del límite pactado.Durante la prueba, evalúe el producto en el peor escenario razonable: alimento caliente, salsa grasa, carga completa, apilado, transporte en bolsa y tiempo de espera. En las pruebas para reparto en Madrid o Barcelona conviene simular al menos el tiempo desde cocina hasta consumidor, no únicamente el llenado en mostrador.Prueba de muestraMétodo prácticoCriterio de aceptaciónResponsable de aprobaciónCapacidadLlenado con volumen definidoVolumen útil conforme a fichaCompras y operacionesEstanqueidadLíquido a temperatura previstaSin fuga visibleCalidadResistencia a grasaAlimento frito o salsaSin penetración relevanteOperacionesCompresiónApilado y carga simuladaSin colapso del envaseLogísticaAjuste de tapaMontaje repetido de tapaEncaje uniforme y seguroOperacionesImpresiónComparación con diseño aprobadoColor y posición aceptablesMarketingEmbalajeRevisión de paquete y caja exteriorCantidad y protección correctasAlmacénDocumente el resultado con fotografías, fecha, versión del diseño, lote de muestra y firmas de aprobación. Si se modifica papel, recubrimiento, molde, proveedor de tapa o proceso de impresión, repita la validación correspondiente.Para el mercado español y europeo, el comprador debe solicitar documentación de contacto alimentario aplicable al material y al uso declarado. El Reglamento (CE) n.º 1935/2004 es una referencia central para materiales destinados a entrar en contacto con alimentos. Dependiendo de la composición, el producto y el mercado de destino, pueden ser necesarios documentos adicionales sobre papel, tintas, adhesivos, recubrimientos y trazabilidad.También es recomendable verificar el sistema de gestión de calidad, las declaraciones de materias primas y, cuando se anuncien atributos ambientales, las pruebas que respalden esas afirmaciones. Una certificación de cadena de custodia FSC puede ser relevante para clientes que exijan materias primas procedentes de fuentes gestionadas responsablemente. Si se comunica compostabilidad, el alcance debe corresponder al producto completo y a la infraestructura local disponible; no debe confundirse compostable con reciclable.Los documentos deben contener nombre del producto, fecha, fabricante, referencia de lote o familia, condiciones de uso y firma o identificación responsable. Un certificado genérico sin relación con el producto adquirido ofrece una protección limitada.var contextoTendencias=document.getElementById('graficoCambioTendencias').getContext('2d');new Chart(contextoTendencias,{type:'line',data:{labels:['2022','2023','2024','2025','2026','2027'],datasets:[{label:'Demanda de formatos con barreras convencionales',data:[72,68,63,59,54,49],borderColor:'#8d6e63',backgroundColor:'rgba(141,110,99,0.18)',fill:true,tension:0.25},{label:'Demanda de soluciones con atributos ambientales verificados',data:[28,35,43,51,60,69],borderColor:'#2e7d5b',backgroundColor:'rgba(46,125,91,0.22)',fill:true,tension:0.25}]},options:{responsive:true,maintainAspectRatio:false,scales:{y:{beginAtZero:true,max:80}}}});La tendencia indica una mayor atención a materiales, separación de residuos, reducción de plástico y comunicación ambiental verificable. Las decisiones deben seguir basándose en el rendimiento real: una solución ambientalmente preferible que falla con comida caliente genera desperdicio, costes y pérdida de confianza.La capacidad real se verifica comparando la capacidad teórica con la producción efectiva, los pedidos ya comprometidos, las paradas de máquina, la disponibilidad de papel y la velocidad de cambio entre referencias. Solicite un plan de carga por semana para el periodo crítico y confirme qué líneas están asignadas a su producto.Fude Packaging dispone de una fábrica propia de aproximadamente 30.000 m² en Shandong y líneas automatizadas con una capacidad declarada de hasta 120.000 unidades diarias, según producto y configuración. Su experiencia de más de veinte años y la fabricación interna de varias familias de envase favorecen la consolidación de referencias. Sin embargo, para cada proyecto se debe confirmar la capacidad aplicable al molde, material, impresión y calendario concretos.Como referencia operativa, los pedidos estándar pueden requerir aproximadamente entre 7 y 15 días de producción, sujetos a especificación y volumen. El comprador español debe añadir tiempo para aprobación de muestras, inspección, reserva de transporte, tránsito marítimo, despacho y transporte interior desde el puerto hasta su almacén.Antes de temporadas altas, reserve capacidad y acuerde un inventario de seguridad. Los distribuidores con clientes en Canarias o Baleares deben considerar plazos adicionales de transporte y mayor necesidad de previsión.EtapaPlazo orientativoDocumento de controlMedida preventivaDefinición técnica2 a 5 díasFicha y plano aprobadosEvitar cambios posterioresPreparación de diseño2 a 7 díasPrueba digital aprobadaRevisar textos legalesMuestra funcional5 a 12 díasInforme de pruebaEnsayar uso realProducción estándar7 a 15 díasPlan semanal de fabricaciónReservar líneaInspección previa1 a 3 díasInforme de inspecciónAplicar muestreo acordadoPreparación de envío2 a 5 díasLista de embalajeConfirmar etiquetadoTránsito y recepciónVariable según rutaConocimiento de embarquePlanificar stock de seguridadLa tabla debe interpretarse como una secuencia de control, no como una promesa de fecha fija. El plazo válido es el que aparece confirmado en la orden, junto con cantidades, condiciones de aprobación y responsabilidades ante retrasos.Un proveedor aprobado debe seguir midiéndose. El rendimiento posterior a la primera compra revela si la fábrica mantiene la calidad bajo presión de volumen, cambios de papel, nuevas campañas o entregas urgentes. Un cuadro de mando trimestral permite comparar proveedores locales, fabricantes internacionales e intermediarios con criterios objetivos.Los indicadores más útiles son entrega completa y puntual, porcentaje de defectos, tasa de fugas, consistencia de impresión, exactitud de documentación, tiempo de respuesta, cierre de acciones correctivas y estabilidad de precio. Para una empresa que distribuye desde Mercamadrid, Mercabarna o plataformas logísticas en Valencia, también son importantes la exactitud de paletización y la facilidad de identificación de cada referencia.var contextoComparacion=document.getElementById('graficoComparacionProveedor').getContext('2d');new Chart(contextoComparacion,{type:'bar',data:{labels:['Calidad documentada','Capacidad escalable','Personalización','Trazabilidad','Respuesta a incidencias','Optimización logística'],datasets:[{label:'Fabricante con control directo',data:[88,91,90,86,84,82],backgroundColor:'#2f7d62'},{label:'Proveedor sin producción propia',data:[72,58,67,61,65,70],backgroundColor:'#9bc4ae'}]},options:{responsive:true,maintainAspectRatio:false,scales:{y:{beginAtZero:true,max:100}}}});La comparación es un marco de evaluación orientativo. Un proveedor comercial puede ser adecuado si aporta inventario local y respuesta rápida, pero debe demostrar origen, trazabilidad y control de sus fábricas. Un fabricante directo puede aportar mayor personalización y coste competitivo, aunque exige una gestión de previsiones y tránsito más rigurosa.Fude Packaging combina fabricación propia, personalización y servicio internacional para compradores de envases alimentarios. En el ámbito de fabricación, produce internamente vasos de papel, boles, cajas para hamburguesas, cajas kraft para almuerzo, recipientes para ensalada, envases para noodles, bandejas y envases de menú con compartimentos. Esta amplitud permite a distribuidores y cadenas consolidar categorías bajo un proveedor y mantener una presentación de marca más uniforme.En el ámbito tecnológico, la empresa integra selección de materiales, impresión, troquelado, formado, inspección, embalaje y pruebas internas. Puede desarrollar tamaños, estructuras, adaptaciones de diseño, comprobaciones de líneas de corte y muestras blancas, impresas o funcionales. El objetivo es que el comprador valide capacidad, rigidez, aislamiento, resistencia al calor, barrera frente a grasa, prevención de fugas, ajuste de tapa e impresión antes de autorizar la producción masiva.En el ámbito de servicio, Fude Packaging atiende proyectos de exportación para compradores en Europa y otros mercados, ofreciendo apoyo con facturas comerciales, listas de embalaje, certificados, inspecciones y opciones de transporte marítimo, aéreo o urgente para muestras. La gestión puede incluir coordinación de reposiciones, respuesta multilingüe y procedimientos de investigación para problemas confirmados de fabricación o cantidad.Para España, la recomendación es iniciar con una referencia prioritaria y una muestra funcional, después extender la homologación a una gama consolidada. Este enfoque reduce riesgo en cafeterías, cadenas de restauración, distribuidores, comercios minoristas y operadores de comida preparada.¿Cómo deben verificar los compradores a un proveedor de envases de papel desechables para alimentos?Deben revisar la capacidad por producto, documentación de contacto alimentario, muestras funcionales, registros de trazabilidad, proceso de inspección y planificación de entrega. Una auditoría por vídeo o de terceros complementa los documentos, pero no sustituye la prueba del producto con el uso final previsto.¿Qué registros de fábrica demuestran capacidad de producción?Los más útiles incluyen lista de máquinas, mantenimiento preventivo, órdenes de producción recientes, controles de calidad por turno, registros de parada, planificación de carga, informes de laboratorio, inventario de material y expediciones de referencias comparables. Pida datos recientes y relacionados con su categoría.¿Qué debe incluir una prueba de muestra específica del producto?Debe incluir mediciones dimensionales, verificación de capacidad, prueba de fuga, resistencia a grasa o calor según el alimento, ajuste de tapa cuando corresponda, comprobación de impresión, evaluación de apilado y revisión del embalaje. El informe debe identificar la versión de muestra y los criterios aprobados.¿Cómo se verifica la capacidad real antes de una temporada alta?Solicite un plan semanal de producción, pedidos comprometidos, disponibilidad de materias primas, línea asignada, capacidad efectiva por turno y fecha de entrega de muestra aprobada. Reserve producción con antelación y mantenga inventario de seguridad en España, especialmente para campañas turísticas y promociones nacionales.¿Qué indicadores de proveedor importan después de la aprobación?Mida entrega completa y puntual, defectos por lote, fugas, exactitud de impresión, cumplimiento documental, tiempo de respuesta, tiempo de cierre de acciones correctivas, estabilidad de embalaje y consistencia entre lotes. Revise los resultados de forma trimestral y acuerde mejoras cuando un indicador se desvíe.La tendencia hacia 2026 y los años siguientes combina automatización, controles de visión, análisis de datos de producción, materiales con barreras mejoradas y mayor exigencia sobre declaraciones ambientales. Los compradores españoles que documenten sus criterios desde la primera muestra estarán mejor preparados para adaptar surtidos, responder a cambios regulatorios y construir una cadena de suministro más estable. -

Proveedor de tarrinas de papel para helado en España
Para marcas de helado, cadenas de postres, distribuidores de envases y mayoristas de hostelería en España, elegir un proveedor de tarrinas de papel para helado no consiste solo en comparar precios. También implica revisar seguridad alimentaria, resistencia a la humedad, capacidad de impresión, plazos de entrega, mínimos de pedido y adaptación a las nuevas exigencias de sostenibilidad. En ciudades como Madrid, Barcelona, Valencia, Sevilla, Málaga, Bilbao, Zaragoza y Palma, donde la temporada alta puede disparar el consumo de helados, yogur helado, açaí, sorbetes y postres fríos, disponer de un socio fiable marca la diferencia entre operar con fluidez o sufrir roturas de stock.España combina un fuerte canal Horeca, un turismo muy activo y un crecimiento continuo del reparto de comida y postres. Eso impulsa la demanda de tarrinas de papel con buena apilabilidad, tapa compatible, barrera contra filtraciones y opciones de personalización visual para destacar en vitrina, delivery y redes sociales. En este contexto, los compradores suelen buscar un fabricante que ofrezca formatos estándar y OEM, cumpla normativa europea y pueda abastecer tanto campañas estacionales como programas anuales.Shandong Fude Packaging Co., Ltd. trabaja precisamente en ese espacio: fabricación orientada a gran volumen, diseño personalizado y soluciones de envasado alimentario con enfoque ecológico. A lo largo de este artículo verá una respuesta directa, evolución del mercado 2026, tamaños y gamas, diferencias entre PE y PLA, proceso industrial, caso de cliente, certificaciones, MOQ y precios, además de información sobre la empresa y preguntas frecuentes para importadores y distribuidores en España. Si desea revisar la gama general antes de leer en detalle, puede consultar el catálogo de productos de envases alimentarios.Si necesita un proveedor de tarrinas de papel para helado para pedidos al por mayor en España, lo más importante es confirmar cinco puntos antes de comprar: material base del papel, tipo de recubrimiento interior, rango de tamaños, certificaciones alimentarias y capacidad real de producción. Para helados, sorbetes y postres fríos, las tarrinas deben resistir condensación, exposición al frío y manipulación rápida en tienda o reparto, sin deformarse ni transferir sabores.La opción más práctica para importadores españoles suele ser una tarrina de cartón alimentario con recubrimiento interior PE o PLA, disponible entre 3 oz y 16 oz, con impresión flexográfica o diseño personalizado. Las marcas que priorizan coste y alta resistencia suelen optar por PE. Las marcas con estrategia ecológica más visible, especialmente en zonas urbanas como Barcelona, Valencia o San Sebastián, valoran PLA o combinaciones con certificaciones de compostabilidad cuando encajan con su sistema de residuos y posicionamiento comercial.Un proveedor sólido debe ofrecer muestras, validación de artes, control dimensional, consistencia entre lotes, trazabilidad y apoyo logístico hasta el puerto de salida o el almacén del importador. También conviene comprobar si el fabricante tiene experiencia exportando a Europa y si entiende exigencias sobre contacto alimentario, etiquetado de materiales y uniformidad del color corporativo. En campañas de verano, una mala calidad de impresión o una fuga en la costura puede afectar tanto a la operación como a la reputación de la marca.En términos sencillos: para la mayoría de compradores en España, el mejor proveedor será el que combine calidad estable, personalización, precio competitivo de fábrica, documentación completa y capacidad de responder con agilidad ante reposiciones o lanzamientos estacionales.La demanda española de tarrinas de papel para helado está ligada a tres motores: el consumo de helado y postres durante la temporada turística, el crecimiento del servicio para llevar y la sustitución gradual de envases percibidos como menos sostenibles. En 2026 se espera una demanda aún más segmentada: por un lado, grandes compradores que buscan volumen, y por otro, marcas artesanales que exigen impresión premium, tapas transparentes y formatos pequeños para degustación.Madrid y Barcelona concentran un gran número de cadenas, tiendas de postres y operadores de delivery. Valencia, Málaga, Alicante y Palma ganan peso en temporadas de calor y turismo. Bilbao, A Coruña y Santander, aunque con menor estacionalidad extrema, mantienen demanda constante en restauración urbana y distribución regional. Además, puertos como Valencia, Barcelona y Algeciras son claves para la entrada de contenedores y la planificación de importación.La evolución de la demanda no depende solo del número de heladerías. También influyen supermercados con postres listos para consumir, franquicias de yogur helado, caterings para eventos, parques temáticos, cines, kioscos de playa y plataformas de reparto. Para 2026, la presión normativa y comercial seguirá favoreciendo a los proveedores que puedan demostrar seguridad alimentaria y una estrategia clara de materiales responsables.Zona o canal en EspañaNivel de demanda 2026Producto dominanteEstacionalidadMotivo de compraObservación comercialMadrid metropolitanoMuy altaTarrinas 4 oz, 8 oz y 12 ozMedia-altaDelivery y cadenas de postresAlta exigencia de impresión y reposición rápidaBarcelona y área catalanaMuy altaTarrinas premium con tapaAltaMarca, turismo y enfoque ecológicoMayor interés en PLA y diseños personalizadosValencia y costa levantinaAltaTamaños medianos y grandesMuy altaVerano, take away y playasRotación fuerte en meses cálidosAndalucía costeraAltaTarrinas resistentes a condensaciónMuy altaTurismo y kioscosSe valora precio por volumenNorte urbanoMediaTarrinas para helado artesanalMediaConsumo local estableMás pedidos pequeños y repetitivosMayoristas nacionalesMuy altaGama completa multi-tamañoConstanteDistribución regionalBuscan MOQ flexibles y calidad uniformeLa tabla anterior muestra cómo la demanda no es homogénea. Un proveedor de tarrinas de papel para helado que quiera servir bien a España debe poder atender tanto picos estacionales como programas de compra durante todo el año. Los mayoristas nacionales, por ejemplo, valoran surtido continuo y homogeneidad entre lotes, mientras que una cadena de postres de Barcelona puede priorizar más la apariencia de marca y los materiales.var ctxLinea = document.getElementById('graficoLineaMercado').getContext('2d');var graficoLinea = new Chart(ctxLinea, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Índice de demanda del mercado español',data: [68, 74, 81, 89, 97, 108],borderColor: 'rgb(75, 192, 192)',backgroundColor: 'rgba(75, 192, 192, 0.15)',fill: false,tension: 0.25}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de línea refleja una tendencia realista de crecimiento gradual. No se trata de un salto explosivo, sino de una expansión sostenida impulsada por la modernización del canal Horeca, la profesionalización del packaging y la necesidad de envases diferenciados. Para 2026, además, veremos tres tendencias claras: mayor automatización en la producción, más solicitudes de materiales con menor impacto ambiental y demanda creciente de tiradas personalizadas para campañas locales.var ctxBarras = document.getElementById('graficoBarrasSectores').getContext('2d');var graficoBarras = new Chart(ctxBarras, {type: 'bar',data: {labels: ['Heladerías', 'Cadenas de postres', 'Delivery', 'Mayoristas', 'Catering', 'Retail gourmet'],datasets: [{label: 'Demanda relativa por sector en 2026',data: [92, 84, 78, 88, 54, 49],backgroundColor: ['rgb(255, 99, 132)','rgb(54, 162, 235)','rgb(255, 206, 86)','rgb(75, 192, 192)','rgb(153, 102, 255)','rgb(255, 159, 64)']}]},options: {responsive: true,maintainAspectRatio: false}});Este gráfico de barras ayuda a entender dónde se concentra el volumen. Las heladerías, los mayoristas y las cadenas de postres son los grandes motores. No obstante, el delivery y el catering también empujan la demanda de formatos robustos, apilables y visualmente atractivos.La amplitud de gama es un criterio decisivo cuando se selecciona un fabricante. En España, los compradores rara vez necesitan un solo tamaño. Un distribuidor quiere varias capacidades para vender a distintos perfiles; una cadena puede pedir un vaso pequeño para degustación, otro mediano para consumo individual y uno grande para compartir. También son relevantes el diámetro de boca, la compatibilidad con tapas y cucharillas, el grosor del cartón y la calidad de impresión.Las tarrinas de papel para helado se utilizan no solo para helado clásico. También sirven para gelato, yogur helado, açaí, mousse, frutas preparadas, postres refrigerados, arroz con leche para llevar, mini tapas frías y degustaciones promocionales. Por ello, un proveedor competitivo suele ofrecer diferentes acabados: blanco blanqueado, kraft natural, impresión a todo color, recubrimiento interior PE o PLA y tapas compatibles de papel o PET transparente según el caso de uso.CapacidadUso típicoDiámetro aproximadoRecubrimiento habitualTapa compatibleComentario práctico3 ozDegustaciones y muestras75 mmPE o PLAPapel o PETIdeal para promociones y eventos4 ozHelado infantil o topping78 mmPE o PLAPET transparenteMuy usado en takeaway rápido5 ozRación individual pequeña85 mmPEPET o tapa planaBuena rotación en kioscos8 ozRación estándar90 mmPE o PLAPET domo o planaEl formato más versátil10 ozPostres combinados97 mmPEPET transparenteAdecuado para toppings abundantes12 ozAçaí, frutas y yogur helado97 mmPE o PLAPET o papelMuy demandado por cadenas urbanas16 ozRación grande o para compartir115 mmPETapa de alta resistenciaÚtil para delivery y familiarTamaño personalizadoProyecto OEMA medidaSegún necesidadDesarrollo específicoRequiere validación técnica previaLa tabla muestra que los tamaños no deben elegirse solo por volumen. También importa la experiencia de consumo. Una boca más ancha mejora la visibilidad del producto y facilita añadir toppings, lo cual es especialmente valioso para cadenas en zonas turísticas de Málaga, Barcelona o Valencia. En cambio, para distribución mayorista, la apilabilidad en cajas y palés puede pesar más que el diseño del borde.En cuanto a acabados, el blanco suele ser preferido por marcas que buscan colores vivos y un resultado gráfico más limpio. El kraft natural encaja bien con conceptos artesanales y sostenibles. Para marcas premium, la impresión flexográfica bien calibrada es fundamental para reproducir logotipos, degradados simples y mensajes promocionales. Un proveedor experimentado debe revisar el arte antes de producción para evitar desajustes entre la muestra y el lote final.Otra cuestión clave es la compatibilidad entre tarrina y tapa. Para postres fríos, el cliente final valora ver el contenido, por lo que las tapas PET transparentes siguen siendo comunes. Sin embargo, algunas marcas están explorando tapas de papel o soluciones mixtas para reforzar su narrativa ambiental. La elección dependerá del producto, la logística y el posicionamiento de la marca.La comparación entre PE y PLA es una de las preguntas más frecuentes entre compradores españoles. Ambos recubrimientos sirven para proteger la tarrina del contacto directo con humedad y grasa, pero no ofrecen exactamente la misma combinación de coste, percepción ecológica, comportamiento industrial y encaje normativo.El PE, o polietileno de grado alimentario, sigue siendo la opción más extendida por su equilibrio entre resistencia, estabilidad de sellado y coste. Es apropiado para aplicaciones donde la prioridad es la fiabilidad operativa, el precio competitivo y una disponibilidad estable en grandes volúmenes. El PLA, por su parte, suele elegirse cuando la marca desea comunicar compostabilidad o una imagen más alineada con materiales de origen vegetal, siempre teniendo en cuenta las condiciones reales de gestión de residuos y la certificación correspondiente.CriterioPEPLAVentaja principalLimitación principalRecomendado paraCosteMás competitivoMás altoPE reduce coste unitarioPLA eleva inversiónPE para gran volumenResistencia a humedadMuy buenaBuenaPE soporta uso intensivoPLA requiere control del usoHeladerías de alta rotaciónPercepción ecológicaConvencionalMás favorablePLA mejora imagen verdeDebe certificarse correctamenteMarcas sostenibles urbanasProcesamiento industrialMuy estableEstable con control técnicoPE es más sencillo a escalaPLA exige ajuste finoProducción masivaCompatibilidad de precio finalAltaMediaPE ayuda a competirPLA puede limitar márgenesDistribuidores y mayoristasPosicionamiento de marcaFuncionalPremium sosteniblePLA aporta valor narrativoNo siempre imprescindibleCadenas con enfoque ambientalLa explicación de la tabla es clara: no existe un único ganador universal. Si una heladería de barrio en Sevilla quiere comprar por precio y necesita reposición constante en verano, PE suele ser la opción lógica. Si una cadena de postres en Barcelona o una marca de açaí en Madrid desea alinear el envase con un discurso ecológico y aceptar un coste algo superior, PLA puede ser más adecuado.Para 2026 en España, la tendencia será una mayor segmentación. El mercado no va a abandonar de forma inmediata el PE, pero sí aumentará la demanda de opciones compostables certificadas, mejores gramajes y diseños que reduzcan material sin comprometer resistencia. También veremos más compradores que solicitan documentación técnica antes de cerrar la compra, especialmente distribuidores que revenden a cadenas o al canal gourmet.var ctxArea = document.getElementById('graficoAreaTendencia').getContext('2d');var graficoArea = new Chart(ctxArea, {type: 'line',data: {labels: ['2021', '2022', '2023', '2024', '2025', '2026'],datasets: [{label: 'Preferencia por opciones ecológicas',data: [22, 27, 33, 41, 49, 58],borderColor: 'rgb(46, 204, 113)',backgroundColor: 'rgba(46, 204, 113, 0.25)',fill: true,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false}});El gráfico de área muestra cómo la preferencia por soluciones con narrativa ecológica sigue creciendo. Este cambio no elimina al PE, pero sí presiona a los proveedores para ampliar catálogo, mejorar comunicación técnica y ofrecer certificaciones más transparentes.Comprender el proceso industrial ayuda a los compradores a evaluar si un proveedor puede sostener calidad y plazo en pedidos grandes. La fabricación de tarrinas de papel para helado a escala no es simplemente cortar papel y formar un recipiente. Involucra selección de materia prima, control del recubrimiento, impresión, troquelado, conformado, verificación de fugas, embalaje y almacenamiento.En el caso de Fude, la capacidad tecnológica se apoya en líneas automatizadas, impresión flexográfica, troquelado de precisión, equipos de formado y laboratorios de control. Esta base técnica resulta valiosa para clientes en España que necesitan repetibilidad visual y estructural. La uniformidad entre lotes es esencial cuando una marca opera en varias provincias o cuando un importador reparte stock a múltiples distribuidores.Desde el punto de vista de capacidad de fabricación, la compañía opera en una planta moderna de 30.000 metros cuadrados y cuenta con experiencia de más de dos décadas en envases alimentarios desechables de papel y plástico. Esto permite gestionar proyectos de volumen, referencias personalizadas y combinaciones de acabados para distintos mercados. Para compradores españoles, esa escala significa mayor estabilidad de suministro durante campañas de alta demanda.La capacidad de servicio completa el proceso. Un buen fabricante no se limita a producir: ayuda a elegir la especificación correcta, revisa archivos gráficos, prepara muestras, confirma detalles antes del pedido y coordina el despacho. Si quiere conocer ese enfoque de principio a fin, puede revisar el servicio integral de personalización y entrega.EtapaQué ocurreControl claveRiesgo si fallaImpacto en el compradorValor de un fabricante expertoSelección del papel baseSe define gramaje y calidad alimentariaHomogeneidad y seguridadDeformación o mala impresiónEnvase inestableElección adaptada al uso realAplicación del recubrimientoPE o PLA en la cara interiorAdherencia y espesorFiltracionesReclamaciones del usuario finalBarrera consistenteImpresiónLogos, colores y mensajesRegistro y fidelidad cromáticaImagen de marca deficientePérdida de valor comercialResultado visual estableTroqueladoCorte de piezas con medidas exactasPrecisión dimensionalMal encaje en formadoDesperdicio y retrasosCompatibilidad entre lotesFormado y selladoSe da forma a la tarrinaCostura y baseFugas o roturasIncidencias operativasResistencia en uso intensivoInspección de calidadSe revisan muestras y lotesMedidas, fuga, aparienciaErrores masivosCoste de reposiciónPrevención antes del envíoEmbalaje y almacénSe protege el producto terminadoLimpieza y humedadContaminación o dañosMerma al recibirEntrega más seguraLa tabla deja ver por qué la fabricación a escala exige disciplina técnica. El valor de un proveedor profesional no está solo en producir más, sino en producir igual de bien cada vez. Para cadenas y distribuidores en España, un lote inconsistente puede provocar desde tapas que no ajustan hasta diferencias visibles de color entre tiendas.En 2026, la tecnología también traerá mejoras concretas: controles visuales más rápidos, mejor planificación de lotes, reducción de mermas, impresión más estable y diseños optimizados para apilar mejor en almacenes y contenedores. La sostenibilidad ya no se limitará al material; también importará la eficiencia del proceso, el uso responsable del papel y la reducción de desperdicio durante la conversión.Un ejemplo representativo para el mercado español es el de un distribuidor de envases alimentarios que abastece a heladerías independientes y cadenas de postres en la costa mediterránea. Su problema principal era doble: falta de consistencia en impresión entre lotes y plazos poco fiables durante la temporada alta, especialmente entre mayo y agosto. Además, necesitaba ampliar surtido con tamaños de 4 oz, 8 oz y 12 oz, todos con una misma línea gráfica.Tras revisar muestras y especificaciones, se definieron tres referencias principales con opción de recubrimiento PE para el grueso del volumen y una versión PLA para clientes premium. El trabajo incluyó adaptación del arte, pruebas de color y validación de tapa compatible. El objetivo era que el distribuidor pudiera abastecer a clientes en Valencia, Alicante, Murcia y Málaga sin mezclar lotes visualmente distintos.El resultado fue una mejora en tres indicadores: reducción de incidencias por fugas, menor rechazo por diferencias de impresión y mejor planificación del inventario estacional. El distribuidor también ganó capacidad para vender una gama más coherente a cadenas pequeñas, ya que podía ofrecer desde degustación hasta ración grande con imagen de marca uniforme.Este tipo de proyecto demuestra que un proveedor de tarrinas de papel para helado no vende solo un envase. Aporta estandarización, previsibilidad y soporte para crecer comercialmente. Cuando la temporada turística aprieta y un cliente de Benidorm o Marbella necesita reposición rápida, haber trabajado con un fabricante estructurado permite responder sin improvisación.Otro aprendizaje importante del caso fue la segmentación de clientes finales. Los negocios centrados en precio eligieron PE y tamaños estándar. Las marcas enfocadas en experiencia visual y discurso sostenible prefirieron tiradas personalizadas con mejor presencia de marca y documentación de materiales más completa. Esta división será cada vez más habitual en España.Para importar y comercializar tarrinas de papel para helado en España, la documentación es tan importante como la tarrina misma. El comprador debe pedir información sobre seguridad alimentaria, origen del papel, control de producción y, cuando aplique, compostabilidad o sostenibilidad del material. En el mercado actual, la documentación técnica ya no es un extra: es parte del producto.Fude trabaja con estándares reconocidos internacionalmente, incluyendo FDA, normativa europea de contacto alimentario, ISO 9001, FSC y certificaciones de compostabilidad según el producto. Para un importador español, esto facilita el diálogo con distribuidores, cadenas y auditorías internas. También aporta seguridad al presentar ofertas a clientes exigentes del canal Horeca o retail especializado.Certificación o normaQué acreditaImportancia para EspañaAplicación típicaBeneficio comercialPunto a verificarFDASeguridad para contacto alimentarioRefuerza confianza documentalEnvases para helado y postresMayor credibilidad ante compradoresQue corresponda al producto ofertadoCE 1935/2004Conformidad europea para materialesMuy relevanteImportación a la UEFacilita cumplimiento comercialDocumentación actualizadaISO 9001Sistema de gestión de calidadValiosa para compras repetitivasProducción y controlMayor estabilidad de procesosAlcance del certificadoFSCOrigen responsable del papelCada vez más demandadoLíneas kraft y blancasMejora la narrativa ambientalCadena de custodiaBPICompostabilidad según esquema aplicableÚtil en proyectos sosteniblesTarrinas con PLADiferenciación de marcaCompatibilidad con el material realOK CompostValidación de compostabilidadAlta relevancia en compras verdesSoluciones compostablesApoyo a licitaciones y brandingCondiciones de uso y fin de vidaLa explicación de esta tabla es especialmente importante para el comprador español. No basta con leer “ecológico” en una ficha. Hay que vincular cada declaración a un certificado concreto y al producto exacto. Una tarrina, su recubrimiento y su tapa pueden tener composiciones distintas; por eso conviene pedir una confirmación técnica detallada por referencia.Además, en 2026 la presión regulatoria y la atención del consumidor hacia la sostenibilidad seguirán aumentando. Restaurantes, cadenas de helado y distribuidores nacionales querrán proveedores capaces de entregar no solo mercancía, sino expedientes claros. Esto reduce riesgos y acelera las aprobaciones de compra.El MOQ, o cantidad mínima de pedido, depende normalmente del tamaño, la impresión y el grado de personalización. Para referencias estándar sin cambios complejos, el mínimo suele ser más accesible. Para tamaños a medida o impresión exclusiva, el MOQ aumenta porque entran en juego planchas, ajuste de máquina y preparación de materiales. En España, esta variable importa mucho a distribuidores medianos y marcas emergentes que no quieren inmovilizar demasiado stock.El precio final de una tarrina de papel para helado se ve afectado por seis factores principales: gramaje del papel, tipo de recubrimiento, número de colores de impresión, tamaño, volumen total y configuración del embalaje. También influyen los costes logísticos, muy relevantes si se importa por contenedor hacia puertos como Valencia, Barcelona o Algeciras y luego se redistribuye por carretera a Madrid, Zaragoza o Sevilla.Tipo de pedidoMOQ orientativoPersonalizaciónRango de precio relativoPlazo habitualPerfil de compradorEstándar 4 ozMedioBaja o nulaBajoCortoMayorista generalistaEstándar 8 ozMedioBaja o mediaBajo-medioCortoDistribuidor regionalEstándar 12 ozMedioMediaMedioCorto-medioCadenas de postresImpresión personalizadaMedio-altoAltaMedio-altoMedioMarca con imagen definidaPLA compostableMedio-altoMedia o altaAltoMedioProyecto sostenibleTamaño OEM nuevoAltoMuy altaAltoMás largoCadena o importador especializadoLa tabla muestra tendencias de compra más que tarifas fijas. En una negociación real, el coste baja cuando aumenta el volumen consolidado y cuando se simplifican detalles como número de tintas o especificaciones innecesariamente complejas. Para España, suele ser rentable planificar compras pretemporada y unificar tamaños entre varias líneas de producto, lo que mejora el coste unitario y la gestión del inventario.var ctxComp = document.getElementById('graficoComparacion').getContext('2d');var graficoComparacion = new Chart(ctxComp, {type: 'bar',data: {labels: ['Precio', 'Personalización', 'Resistencia', 'Imagen ecológica', 'Velocidad de producción', 'Flexibilidad'],datasets: [{label: 'PE estándar',data: [90, 72, 91, 48, 88, 76],backgroundColor: 'rgba(52, 152, 219, 0.75)'},{label: 'PLA compostable',data: [62, 74, 78, 93, 70, 68],backgroundColor: 'rgba(155, 89, 182, 0.75)'}]},options: {responsive: true,maintainAspectRatio: false}});Este gráfico comparativo resume un patrón habitual: PE destaca en coste y velocidad, mientras que PLA sobresale en percepción ecológica. El comprador debe decidir qué variables pesan más en su canal de venta.Fude ofrece una estructura de trabajo pensada para que el cliente no compre a ciegas: revisión de requisitos, diseño y muestra, luego producción y entrega. Esa metodología es especialmente útil para importadores españoles que quieren minimizar errores de especificación en el primer pedido. Si desea tratar MOQ, disponibilidad o un proyecto privado de marca, puede hacerlo desde la página de contacto comercial.Shandong Fude Packaging Co., Ltd. es un fabricante especializado en envases alimentarios desechables con una trayectoria de más de veinte años y una orientación clara hacia soluciones responsables. Para el mercado español, su propuesta de valor se entiende mejor en tres dimensiones: capacidad tecnológica, capacidad de fabricación y capacidad de servicio.En capacidad tecnológica, la empresa integra investigación de materiales, impresión flexográfica, troquelado, formado y control de calidad en un flujo coordinado. Esto permite desarrollar tarrinas de papel para helado con buena definición gráfica, medidas consistentes y estructuras pensadas para uso alimentario real. En proyectos que exigen diferenciación de marca, esta base técnica ayuda a convertir un diseño comercial en un envase producible a escala.En capacidad de fabricación, Fude opera una planta moderna de 30.000 metros cuadrados con líneas automatizadas y una organización preparada para producción de gran volumen. Esa escala da soporte a pedidos recurrentes de distribuidores, cadenas y mayoristas que necesitan estabilidad. También facilita gestionar varias referencias al mismo tiempo, algo muy útil cuando un importador español quiere consolidar tarrinas, cuencos, vasos y otros formatos en un mismo programa de compra.En capacidad de servicio, la empresa acompaña al cliente desde la elección del producto hasta la coordinación de la entrega. Se revisan necesidades, se adaptan diseños, se preparan muestras y se define el pedido para evitar ambigüedades. Este enfoque resulta muy útil para compradores en España que gestionan marcas privadas, licitaciones o surtidos de temporada. Si desea conocer mejor la trayectoria y filosofía de trabajo, puede visitar la sección sobre Fude.Otro punto importante para el mercado español es la experiencia internacional. Atender clientes de varios continentes obliga a desarrollar disciplina documental, control de calidad y sensibilidad hacia requisitos distintos. Para un importador de Valencia, un mayorista de Madrid o una cadena con presencia en varias comunidades autónomas, esto se traduce en un socio más preparado para comprender plazos, especificaciones y necesidades de uniformidad.La misión de la empresa también encaja con la evolución del sector: ofrecer envases seguros para las personas, responsables con el entorno y atractivos para las marcas. En la práctica, eso significa trabajar no solo el producto final, sino también la reducción del impacto mediante selección de materiales, eficiencia productiva y opciones de personalización que eviten compras genéricas poco competitivas.¿Qué tamaño se vende más en España?Los tamaños de 4 oz, 8 oz y 12 oz suelen concentrar la mayor demanda. El de 8 oz es especialmente versátil para helado individual, mientras que 12 oz funciona bien en yogur helado, açaí y postres con toppings.¿PE o PLA para una heladería en España?Si la prioridad es coste y rendimiento diario, PE suele ser la opción más práctica. Si la marca busca comunicar una imagen más sostenible y acepta un coste mayor, PLA puede ser interesante, siempre con certificados adecuados.¿Se pueden personalizar con logotipo propio?Sí. Un fabricante especializado puede ofrecer impresión personalizada, elección de colores, cambios de tamaño y ajustes de estructura. Conviene validar primero el archivo gráfico y una muestra física.¿Cuál es el plazo normal de producción?En proyectos estándar y bien definidos, el plazo habitual puede situarse en torno a 7 a 15 días, aunque depende del volumen, la personalización y la planificación logística.¿Las tarrinas sirven solo para helado?No. También se usan para sorbetes, yogur helado, frutas, mousse, açaí, degustaciones, mini postres y otras preparaciones frías listas para llevar.¿Qué debe revisar un importador español antes de comprar?Material, tipo de recubrimiento, tamaño real, compatibilidad con tapa, resistencia a fugas, certificados de contacto alimentario, documentación para la UE, MOQ, embalaje, plazo y puerto de salida.¿Es mejor comprar a un distribuidor local o a una fábrica?Depende del volumen y de la urgencia. El distribuidor local puede ser útil para compras rápidas y lotes pequeños. La fábrica suele ofrecer mejor coste por volumen, más opciones OEM y mayor control sobre la personalización.¿Qué puertos son más prácticos para importar a España?Valencia y Barcelona suelen ser referencias muy habituales por conectividad y volumen. Algeciras también es relevante según la ruta y el destino final de la mercancía.¿Se pueden combinar varios formatos en un mismo programa de compra?Sí, y suele ser recomendable para distribuidores o cadenas que necesitan tarrinas, vasos y otros envases coordinados. Así se optimiza precio, coherencia visual e inventario.¿Qué tendencia dominará en 2026?Habrá más demanda de personalización, más interés por materiales y certificados ecológicos, y más presión para mantener calidad constante a gran escala. La automatización y la reducción de mermas también serán factores diferenciales entre proveedores.En resumen, encontrar el proveedor adecuado de tarrinas de papel para helado en España exige mirar más allá del precio unitario. El mercado de 2026 premiará a los fabricantes capaces de combinar documentación fiable, producción estable, personalización efectiva y un enfoque claro de sostenibilidad. Para cadenas, distribuidores e importadores que trabajan entre Madrid, Barcelona, Valencia, Sevilla o Málaga, esa combinación no solo reduce incidencias: también ayuda a vender mejor. -

Precios de tarrinas de postre en España: guía útil
El precio mayorista de una tarrina de papel para helado, gelato o postres fríos no depende únicamente de su capacidad. En España, una comparación fiable debe considerar el gramaje y tipo de cartón, el recubrimiento interior, la forma del borde, la dificultad de conformado, la impresión, el pedido mínimo, el embalaje y el volumen que ocupa durante el transporte marítimo o terrestre.Una tarrina de 100 cc puede parecer más económica por unidad, pero necesita más unidades por servicio y puede aumentar el coste de manipulación. Una tarrina de 500 cc o 750 cc puede tener un precio unitario superior, aunque reducir el coste por ración cuando se vende helado familiar, yogur helado, fruta preparada o postres compartidos. Las capacidades de 1.000 y 1.200 cc suelen requerir mayor rigidez, mejor resistencia a la humedad y control dimensional más preciso para asegurar el ajuste de la tapa.Para importadores, distribuidores, cadenas de heladerías y marcas de restauración en Madrid, Barcelona, Valencia, Málaga, Sevilla o Bilbao, el mejor criterio es el coste total de uso: producto entregado, merma, almacenamiento, compatibilidad con tapas, rendimiento durante el reparto y coherencia de imagen de marca. La recomendación práctica es solicitar muestras, definir criterios medibles de aceptación y conservar una aprobación formal antes de iniciar la producción masiva.ElementoImpacto habitualMotivo principalCómo controlarloCartón alimentarioAltoDetermina rigidez, acabado y contacto alimentarioConfirmar gramaje y documentaciónRecubrimientoAltoEvita filtraciones y reblandecimientoEnsayar con producto realCapacidadMedio-altoModifica consumo de material y formatoElegir según ración vendidaImpresiónMedioInfluye por tintas, planchas y coberturaReducir colores innecesariosCantidad solicitadaAltoDistribuye costes fijos de preparaciónAgrupar referencias compatiblesVolumen de cartónMedioCondiciona flete y espacio de almacénOptimizar unidades por cajaLa tabla muestra por qué una cotización no debe evaluarse solo por céntimos por unidad. Dos tarrinas visualmente similares pueden comportarse de forma muy diferente después de veinte minutos con helado fundente, salsa fría, fruta húmeda o crema refrigerada.Una oferta completa debe indicar capacidad nominal, diámetro superior e inferior, altura, gramaje, tipo de papel, recubrimiento, color interior, acabado exterior, tolerancia de impresión, embalaje, unidades por caja, cantidad total, plazo de fabricación, condiciones de entrega y validez del precio. Si falta alguno de estos datos, el comprador no puede comparar propuestas de forma homogénea.En operaciones destinadas a España, conviene confirmar si el precio corresponde a salida de fábrica, puesto en puerto de origen, transporte marítimo hasta Valencia, Barcelona o Algeciras, o entrega final en almacén. El coste del contenedor, el despacho, el seguro y la distribución peninsular pueden alterar de manera relevante el coste final por mil unidades.También debe definirse si la tapa está incluida. Una tarrina y una tapa de proveedores distintos pueden tener pequeñas variaciones de diámetro que causan cierres flojos, fugas durante el transporte o apertura accidental en plataformas de reparto. La prueba de encaje debe realizarse con unidades del mismo lote y con el alimento previsto.Partida de la ofertaQué debe figurarRiesgo si no aparecePregunta recomendadaPrecio unitarioMoneda, capacidad y cantidadComparación engañosa¿Incluye embalaje interior?MaterialTipo de cartón y gramajeMenor resistencia real¿Cuál es el peso por unidad?RecubrimientoTipo y aplicación interiorHumedad o filtración¿Ha sido probado con helado?ImpresiónColores, cobertura y toleranciaDiferencias de tono¿Se aprueba prueba impresa?EmbalajeUnidades por bolsa y cajaDaños o exceso de volumen¿Cuál es el volumen por caja?LogísticaPuerto, seguro y condicionesCostes adicionales¿Qué gastos quedan excluidos?El consumo de helado y postres para llevar mantiene una demanda marcada por la estacionalidad, el turismo y el crecimiento de los pedidos a domicilio. En ciudades costeras como Alicante, Palma, Málaga y Barcelona, la temporada alta exige previsión de inventario. En Madrid, Zaragoza, Valladolid y otras ciudades del interior, las promociones, las cadenas de cafetería y los postres refrigerados ayudan a estabilizar la demanda durante el año.var ctx1=document.getElementById('graficoCrecimiento').getContext('2d');new Chart(ctx1,{type:'line',data:{labels:['2021','2022','2023','2024','2025','2026'],datasets:[{label:'Índice estimado de demanda de tarrinas para postres',data:[100,108,116,124,133,142],borderColor:'rgb(48,126,164)',backgroundColor:'rgba(48,126,164,0.12)',fill:false,tension:0.3}]}},options:{responsive:false,maintainAspectRatio:false}});El gráfico representa un índice orientativo de demanda, no una previsión contractual. Ayuda a visualizar por qué las compras escalonadas y la reserva de capacidad pueden ser más seguras que realizar un único pedido urgente durante los meses de mayor presión logística.Las tarrinas estándar pueden fabricarse con herramientas existentes, mientras que una altura especial, un diámetro no habitual, una pestaña de cierre diferente o una geometría exclusiva pueden requerir utillaje adicional. Las planchas de impresión, los moldes de conformado y las muestras tienen una naturaleza distinta al coste recurrente del producto: normalmente son gastos iniciales o semirrecurrentes que deben aparecer separados.Antes de aprobar una propuesta, solicite una matriz de costes. Debe distinguir claramente entre desarrollo estructural, revisión de archivo, prueba digital, muestra blanca, muestra impresa, prueba funcional, planchas, molde, fabricación, embalaje y transporte. Este enfoque permite calcular el precio real durante el primer pedido y el precio esperable en reposiciones posteriores.ConceptoCuándo se paga¿Se repite?Valor para el compradorDiseño estructuralInicio del proyectoSolo si cambia el formatoAdapta capacidad y estabilidadMolde de conformadoAntes de producciónNo habitualmenteDefine la geometría finalPlanchas de impresiónAntes del pedido impresoAl modificar artes finalesReproduce identidad visualMuestra blancaFase de validaciónSegún proyectoComprueba medidas y tapaMuestra impresaAntes de serieCuando cambia el diseñoValida color y posicionamientoProducción masivaEn cada pedidoSíGenera el suministro vendibleSeparar estas partidas protege al comprador frente a comparaciones incompletas. Una oferta aparentemente más baja puede omitir la preparación de impresión o asumir un cartón más fino. Una oferta clara permite distribuir el coste de desarrollo entre la vida estimada del diseño y las cantidades previstas.Dos tarrinas blancas de 300 cc pueden tener una apariencia casi idéntica y, sin embargo, diferir en peso, rigidez, resistencia al frío, resistencia a la grasa, precisión del borde y calidad de impresión. El cartón puede proceder de distintas fuentes, tener diferentes fibras vírgenes o recicladas autorizadas, y recibir tratamientos distintos para soportar condensación o exposición prolongada a alimentos húmedos.La complejidad de conformado también influye. Un borde reforzado, una base más estable, una pared con mayor conicidad o una estructura compatible con tapa transparente requiere ajustes de maquinaria y control de proceso. La impresión a cobertura completa consume más tinta y exige mayor control para evitar desviaciones de color, manchas o registro impreciso.var ctx2=document.getElementById('graficoDemanda').getContext('2d');new Chart(ctx2,{type:'bar',data:{labels:['Heladerías','Restauración rápida','Cafeterías','Supermercados','Eventos','Reparto a domicilio'],datasets:[{label:'Índice estimado de demanda',data:[92,76,68,61,55,83],backgroundColor:['#4f83cc','#5ba3a3','#d3a849','#b66a50','#8f78b7','#4b9d65']}]}},options:{responsive:false,maintainAspectRatio:false}});Las heladerías y el reparto a domicilio suelen valorar especialmente la resistencia a humedad y el cierre. Los supermercados y fabricantes de postres priorizan repetibilidad, trazabilidad, apilado y calidad visual en lineal. Por ello, el mejor material no es siempre el más grueso, sino el que responde a la aplicación real con el menor coste total.El pedido mínimo no es una cifra arbitraria. Está relacionado con la preparación de máquinas, el uso eficiente de bobinas, la programación de impresión, la formación de lotes y el embalaje. Un pedido muy pequeño concentra los costes fijos en pocas unidades. Cuando el volumen crece, estos costes se reparten mejor y se reduce el precio unitario, hasta que aparecen límites de almacenamiento, financiación o consumo anual.Para una empresa española, suele ser razonable comparar al menos tres escenarios: pedido de lanzamiento, pedido trimestral y pedido de reposición planificado. Los distribuidores con cartera de heladerías pueden consolidar varias referencias de capacidad parecida para mejorar el uso de contenedor sin mezclar especificaciones críticas.Volumen orientativoEconomía de producciónUso recomendadoPrecauciónHasta 10.000 unidadesCoste fijo elevadoPruebas o aperturasPreferir formatos estándar10.000 a 30.000Mejor reparto inicialMarca local consolidadaLimitar personalización compleja30.000 a 80.000Mayor eficienciaCadenas regionalesPlanificar espacio de almacén80.000 a 150.000Buen equilibrioDistribución nacionalValidar ritmo de consumo150.000 a 300.000Coste unitario competitivoMarcas de alto volumenControlar rotación de diseñoMás de 300.000Optimización industrialProgramas anualesExigir calendario y trazabilidadLa cantidad ideal es la que aprovecha la eficiencia de fabricación sin crear obsolescencia. Un cambio de logotipo, una campaña estacional o una modificación de requisitos ambientales puede inmovilizar existencias. Por eso, un programa de entregas programadas puede ser preferible a almacenar toda la producción en un único almacén.Una tarrina que se reblandece no solo genera una reclamación. Puede causar derrame, pérdida de producto, comentarios negativos en plataformas de entrega, sustitución de pedidos y daños a la marca. El coste real incluye el helado desperdiciado, la mano de obra, el envío de reposición, la atención al cliente y, en algunos casos, la pérdida de una cuenta comercial.El desajuste de tapa provoca problemas similares. Si el cierre es demasiado flojo, la tarrina puede abrirse en la bolsa de reparto. Si es demasiado duro, el consumidor puede deformar el envase al abrirlo. En ambos casos debe establecerse un rango de fuerza de encaje, diámetro aceptable y prueba de transporte.PruebaCondiciónCriterio de aceptaciónFrecuenciaCapacidadLlenado con aguaDentro de tolerancia definidaPor loteResistencia a humedadProducto frío durante 30 minutosSin pérdida de rigidez relevantePreproducciónAjuste de tapaCierre y apertura repetidosSin holgura ni deformaciónPreproducción y lotePrueba de fugaInclinación controladaSin derrame visiblePor referenciaApiladoCajas completasSin aplastamiento excesivoPor embalajeImpresiónComparación con prueba aprobadaColor y registro aceptablesInicio y final de serieUn registro de aprobación debe incluir fotografías, medidas, versión de arte final, muestra firmada, fecha, lote y resultado de pruebas. Este documento reduce discusiones posteriores y ayuda a mantener la consistencia cuando se repite el pedido meses después.El coste por ración relaciona el envase con la cantidad servida, la pérdida de producto y la experiencia de consumo. Por ejemplo, una tarrina de 180 cc demasiado pequeña puede obligar a usar dos recipientes o impedir una presentación atractiva. Una de 360 cc bien dimensionada puede mejorar el margen por pedido si permite incluir toppings sin derrames.Para calcularlo, divida el coste total entregado del envase entre el número de raciones útiles, añada la tapa, las pérdidas estimadas, el coste de embalaje secundario y el coste de incidencias. Después compare ese resultado con el precio de venta, no solamente con la diferencia de precio entre dos referencias.var ctx3=document.getElementById('graficoTendencias').getContext('2d');new Chart(ctx3,{type:'line',data:{labels:['2022','2023','2024','2025','2026','2027'],datasets:[{label:'Preferencia estimada por formatos sostenibles',data:[38,47,56,64,72,79],borderColor:'rgb(55,150,100)',backgroundColor:'rgba(55,150,100,0.25)',fill:true,tension:0.35}]}},options:{responsive:false,maintainAspectRatio:false}});La evolución prevista muestra una mayor demanda de soluciones con información clara sobre materiales, trazabilidad y opciones de fin de vida. En España, las decisiones de compra estarán influidas por políticas europeas de envases, objetivos de reducción de residuos, requisitos de clientes minoristas y expectativas de consumidores sobre reciclabilidad o compostabilidad cuando sea aplicable.Negociar no debe consistir en bajar gramaje sin conocer el efecto en la aplicación. Las palancas más seguras son consolidar pedidos, simplificar el número de colores, utilizar dimensiones estándar, acordar previsiones de compra, optimizar la cantidad por caja y ajustar el calendario de entregas. También puede ser rentable utilizar un diseño común para varias capacidades y cambiar solo elementos secundarios.Evite aceptar reducciones de coste que eliminen pruebas, documentación de contacto alimentario, control de color, verificación de tapa o inspección final. El ahorro inicial puede convertirse en un coste alto cuando el producto llega a almacenes de Valencia, Madrid o Barcelona y no funciona correctamente en la operación diaria.Fude Packaging combina más de veinte años de experiencia con líneas automatizadas, laboratorio interno y control de proceso desde la selección del papel hasta el empaquetado. Su base de producción propia de 30.000 m² permite gestionar impresión, troquelado, conformado e inspección con mayor continuidad. La capacidad automatizada puede alcanzar 120.000 unidades diarias, lo que facilita programas para distribuidores y cadenas con demanda recurrente.En el plano tecnológico, el equipo puede revisar archivos, adaptar líneas de corte, comprobar colores y proporcionar prueba digital, muestra blanca o muestra impresa previa a producción. Para proyectos destinados al mercado español, se pueden valorar requisitos de contacto alimentario, materiales con certificación forestal, sistemas de calidad y documentación aplicable según el destino y el producto alimentario.En fabricación, la trazabilidad por lote, la inspección de entrada, el seguimiento en línea y la verificación final ayudan a mantener la uniformidad. Además de tarrinas de papel, el fabricante puede suministrar vasos, cajas, bandejas y envases compartimentados, permitiendo consolidar categorías y reducir la complejidad de compra.En servicio, Fude Packaging ofrece apoyo para muestras, producción programada, coordinación de envíos y documentación comercial. Los compradores pueden consultar la gama de tarrinas de papel, revisar los servicios de personalización, conocer la capacidad del fabricante o solicitar una propuesta para España.var ctx4=document.getElementById('graficoComparacion').getContext('2d');new Chart(ctx4,{type:'bar',data:{labels:['Trazabilidad','Muestreo','Capacidad','Control de calidad','Personalización','Apoyo logístico'],datasets:[{label:'Proveedor con fabricación integrada',data:[92,88,90,91,89,84],backgroundColor:'rgba(68,105,170,0.75)'},{label:'Proveedor comercial sin control directo',data:[58,52,49,56,61,63],backgroundColor:'rgba(190,133,77,0.65)'}]}},options:{responsive:false,maintainAspectRatio:false}});Esta comparación es una herramienta orientativa para evaluar capacidades y no una clasificación universal. Al seleccionar proveedor, conviene pedir evidencias concretas: muestras, fotografías de embalaje, especificaciones por escrito, informes de control, calendario de producción y referencias de logística.Incluye cartón, recubrimiento, conformado, impresión, mano de obra, control de calidad, embalaje y logística. En proyectos personalizados pueden añadirse planchas, moldes y muestras. El coste final depende de la cantidad, del formato y de las condiciones de entrega acordadas.Los factores de mayor efecto suelen ser el tipo y gramaje del papel, el recubrimiento contra humedad, la capacidad, la complejidad de la forma, la impresión de cobertura amplia, la tapa compatible y el volumen total solicitado.Un pedido mayor distribuye mejor los costes de preparación, impresión y ajuste de máquina. Sin embargo, la compra debe corresponder al consumo previsto para evitar excedentes, deterioro del embalaje o diseños obsoletos.Revise si están incluidos molde, planchas, muestras, embalaje interior, paletización, transporte, seguro, despacho aduanero, entrega local y pruebas de terceros. Pida que cada concepto figure por escrito antes de comparar proveedores.Use medidas estándar, agrupe referencias, simplifique colores, planifique compras por temporada, optimice cajas y mantenga las pruebas esenciales. No reduzca material ni recubrimiento sin validar la tarrina con el producto, el tiempo de espera y la tapa reales. -
Fábrica de cuencos kraft para ensalada en España
El mercado español de envases alimentarios vive una transición acelerada hacia soluciones más sostenibles, resistentes y adaptadas al reparto. En ese contexto, trabajar con una fábrica de cuencos kraft para ensalada permite a distribuidores, cadenas de restauración, plataformas de comida a domicilio y marcas emergentes mejorar costes, estabilidad de suministro y personalización. Para compradores en Madrid, Barcelona, Valencia, Sevilla, Málaga, Bilbao o Zaragoza, elegir una planta con capacidad real, certificaciones alimentarias y experiencia exportadora es clave para evitar retrasos, diferencias de color, fugas o problemas aduaneros.Si busca una fábrica de cuencos kraft para ensalada para el mercado de España, la mejor opción suele ser un fabricante directo con experiencia internacional, certificaciones de contacto alimentario, capacidad de personalización y líneas automatizadas. Frente a un intermediario, la compra a fábrica ofrece más control sobre gramaje, recubrimiento, tapa, impresión, plazo y precio. También facilita lanzar gamas para ensaladas, pokes, noodles, fruta cortada, platos preparados y servicio de entrega a domicilio con especificaciones exactas.Para importadores y marcas españolas, los factores críticos son seis: seguridad alimentaria conforme a normativa europea, resistencia a fugas y grasas, flexibilidad de tamaños, posibilidad de marca privada, plazos estables y soporte técnico antes de la producción. Una fábrica bien estructurada no solo vende cuencos; ayuda a definir el envase correcto según uso en vitrina, consumo en local, reparto urbano o retail.En España, la demanda se concentra especialmente en áreas metropolitanas con alto flujo hostelero y logístico, como Barcelona y su puerto, Valencia y su corredor mediterráneo, Madrid por su centro de distribución nacional, y Algeciras por la conexión internacional. Esto ha elevado el interés por cuencos kraft apilables, tapas PET transparentes, opciones compostables y formatos compatibles con ensaladas premium y menús saludables. Resumen rápido para compradores en España Factor Qué revisar Por qué importa Material Papel kraft virgen o blanqueado, con PE o PLA Define resistencia, imagen ecológica y uso final Tapa PET, PP o papel Influye en visibilidad, cierre y reciclabilidad Certificados ISO 9001, FSC, cumplimiento UE Reduce riesgos de importación y calidad Impresión Flexografía o personalización de marca Mejora presencia en cadenas y reparto Capacidad Producción diaria y almacén Evita roturas de stock en campañas Plazo Muestra, producción y entrega Permite planificar compras con seguridad La tabla anterior resume el punto de partida más práctico: antes de comparar precios, conviene definir especificaciones y comprobar que el proveedor domina fabricación, control y logística. En especial para España, donde los picos de demanda en verano, turismo y eventos aumentan la presión sobre la cadena de suministro, la consistencia vale tanto como el precio unitario.Las previsiones para 2026 muestran una expansión sostenida del consumo de envases de papel para comida preparada en España. El crecimiento viene impulsado por tres fuerzas: mayor penetración del reparto de comida, auge de la alimentación saludable y presión regulatoria para reducir plásticos de un solo uso. La ensalada preparada, el poke, la fruta fresca cortada y los menús fríos o templados están ganando espacio en restauración rápida, supermercados y tiendas de conveniencia.En Madrid y Barcelona, muchas cadenas están sustituyendo tarrinas plásticas por cuencos de papel kraft con tapas transparentes para mejorar la presentación sin sacrificar seguridad. En Valencia y Málaga, los negocios orientados al turismo demandan formatos visuales y ligeros para consumo en playa, oficina y take away. En Bilbao, Zaragoza y Sevilla, los distribuidores priorizan resistencia logística y estandarización para servir a múltiples clientes hosteleros con un mismo catálogo.Además, 2026 traerá mayor atención a trazabilidad de fibras, reducción de gramajes sin perder rigidez y soluciones híbridas con menor huella ambiental. Los compradores españoles también pedirán más datos de rendimiento: tiempo de retención, comportamiento ante aliños ácidos, migración, resistencia a condensación y sellado de tapa. var ctx1 = document.getElementById('graficoLineaMercado').getContext('2d');var graficoLineaMercado = new Chart(ctx1, { type: 'line', data: { labels: ['2022', '2023', '2024', '2025', '2026'], datasets: [{ label: 'Demanda estimada en España (millones de unidades)', data: [118, 134, 151, 171, 196], borderColor: 'rgb(46, 125, 50)', backgroundColor: 'rgba(46,125,50,0.12)', fill: false, tension: 0.3 }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de línea refleja una trayectoria razonable de crecimiento del consumo de cuencos kraft para ensalada en España. No se trata solo de volumen; también cambia la mezcla de producto. Aumentan las referencias premium, con impresión de marca, tapas de alta transparencia y diseños aptos para platos fríos y templados. Factores de demanda 2026 en España Motor de crecimiento Impacto esperado Segmentos más afectados Reparto de comida Alto Ensaladas, pokes, bowls saludables Turismo urbano y costero Medio-alto Take away, quioscos, catering Normativa ambiental Alto Hostelería, retail y cadenas Marca privada Medio Distribuidores y supermercados Comida saludable Alto Franquicias, gimnasios, oficinas Mayor exigencia visual Medio-alto Conceptos prémium y restauración moderna La tabla muestra que la demanda en 2026 será transversal. No dependerá de un solo canal, sino de una suma de hostelería organizada, retail, distribución y consumo rápido urbano. Por ello, la fábrica ideal debe fabricar múltiples medidas y no limitarse a un único molde estándar.La diferencia principal entre una fábrica y un comerciante es el control real sobre el producto. Un comerciante puede ofrecer variedad, pero no suele controlar materia prima, gramaje, estabilidad del color, precisión de troquelado, tipo de recubrimiento ni pruebas de producción. Cuando aparecen incidencias, el comprador queda lejos del origen técnico del problema.Una fábrica especializada, en cambio, puede ajustar dimensiones, altura del cuenco, grosor del cartón, tipo de borde, estructura de tapa, resistencia a aceite y compatibilidad con impresión. Esto resulta esencial para marcas españolas que necesitan que el mismo cuenco funcione igual en una tienda de Madrid, una dark kitchen en Barcelona o una cadena de franquicias en Valencia.Otra diferencia importante es la transparencia en costes. Con fabricante directo, el precio responde a papel, recubrimiento, impresión, moldes, embalaje y volumen real. Con comerciante, a menudo se añaden márgenes sucesivos y menos margen de negociación técnica. Para proyectos OEM o de marca privada, la fábrica también acelera pruebas, muestreos y correcciones de arte final. Comparación entre fábrica directa y comerciante Criterio Fábrica directa Comerciante Control de calidad Directo en planta Indirecto o variable Personalización Amplia y técnica Limitada a catálogo Tiempo de respuesta técnica Rápido Más lento por intermediación Precio por volumen Más competitivo Más alto por margen añadido Desarrollo de moldes Posible Poco frecuente Trazabilidad documental Más clara Depende del proveedor origen Esta comparación ayuda a entender por qué muchas empresas españolas migran hacia suministro de origen. Para importadores con operaciones en el puerto de Valencia o en plataformas de distribución próximas a Madrid, la trazabilidad documental y la repetibilidad del producto son determinantes. var ctx2 = document.getElementById('graficoComparacionProveedor').getContext('2d');var graficoComparacionProveedor = new Chart(ctx2, { type: 'bar', data: { labels: ['Precio', 'Control de calidad', 'Personalización', 'Trazabilidad', 'Estabilidad de plazo', 'Capacidad de innovación'], datasets: [{ label: 'Fábrica directa', data: [88, 95, 93, 94, 89, 91], backgroundColor: 'rgba(33, 150, 243, 0.75)' },{ label: 'Comerciante', data: [70, 68, 61, 64, 72, 58], backgroundColor: 'rgba(255, 152, 0, 0.75)' }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico comparativo deja ver que la compra directa a planta destaca especialmente en personalización y control. En España, donde el envase se ha convertido en parte visible de la experiencia de marca, eso representa una ventaja comercial real.La escala productiva no debe medirse solo por metros cuadrados, sino por integración del proceso, estabilidad de turnos, capacidad de inspección y flexibilidad para pedidos mixtos. Una planta moderna puede coordinar impresión, troquelado, conformado, revisión y expedición sin depender de subcontratistas para cada fase. Eso reduce errores acumulados y mejora la consistencia entre lotes.En el caso de Shandong Fude Packaging Co., Ltd., su estructura industrial se apoya en una fábrica moderna de 30.000 metros cuadrados y más de dos décadas de experiencia en envases alimentarios. Esta base permite atender tanto pedidos repetitivos de alto volumen como desarrollos específicos para clientes que necesitan medidas, tapas o diseños concretos. Su alcance exportador a más de 35 países y una cartera superior a 500 clientes refleja una organización acostumbrada a estándares internacionales.Desde el punto de vista de capacidad de fabricación, la empresa opera líneas automatizadas, procesos de impresión flexográfica, troquelado y conformado, además de áreas de almacenamiento con control ambiental. Esto es especialmente útil para compradores de España que buscan regularidad en color, apilado y rendimiento del cierre, incluso en campañas estacionales fuertes. Indicadores de capacidad y escala útiles para un importador español Indicador Nivel recomendado Ventaja para España Superficie industrial Amplia y organizada por procesos Mejor flujo y menor cuello de botella Líneas automatizadas Sí Más uniformidad en pedidos grandes Capacidad diaria de vasos y envases Alta Mayor seguridad de reposición Laboratorio de calidad Interno Documentación y control preventivo Almacén climatizado Recomendable Protección de materiales sensibles Experiencia exportadora Consolidada Menos incidencias logísticas y documentales La explicación de esta tabla es simple: la capacidad importa porque los compradores españoles trabajan con calendarios comerciales concretos, como campañas de verano, apertura de terrazas, eventos corporativos o contratos con cadenas. Un proveedor sin escala suficiente puede cotizar bien, pero fallar en continuidad.Para evaluar una fábrica, conviene entender su flujo de producción. El proceso de un cuenco kraft para ensalada comienza con la selección del papel base y del recubrimiento adecuado según el uso final. Después llega la impresión, si el cliente requiere logotipo o diseño. Más tarde se troquela la pieza, se conforma el cuerpo del cuenco y se revisan dimensiones, pegado, borde y acabados. Finalmente, se embala y almacena en condiciones apropiadas antes del envío.La fortaleza tecnológica aparece cuando estos pasos están conectados y supervisados. En Fude, las capacidades tecnológicas incluyen líneas automatizadas, impresión flexográfica, troquelado de precisión, formación de envases, laboratorio de control y gestión de almacén con condiciones controladas. Para el mercado español, esto se traduce en menos variación visual y mejor consistencia funcional.La parte de fabricación también es relevante. Una planta con experiencia real sabe adaptar estructuras para usos distintos: ensaladas con aliños, bowls con cereales, fruta con humedad, noodles, sopas o platos calientes con aislamiento. No se trata solo de “hacer cajas”, sino de configurar envases según grasa, vapor, frío, manipulación y tiempo de entrega.En términos de servicio, un fabricante sólido acompaña al comprador desde la selección del envase hasta la preparación del arte, el muestreo y la coordinación logística. Esa capacidad de servicio reduce errores frecuentes, como elegir una tapa incompatible, una altura insuficiente o una impresión que pierde legibilidad. Flujo típico de producción de cuencos kraft Etapa Qué sucede Riesgo si falla Selección de papel Definición de gramaje, color y fibra Pérdida de rigidez o mala imagen Recubrimiento Aplicación o selección de PE o PLA Fugas, grasa o humedad Impresión Logos y diseño de marca Desalineación o color inestable Troquelado Corte preciso de piezas Mal ensamblaje y tolerancias incorrectas Conformado Montaje del cuerpo del envase Debilidad estructural Inspección y embalaje Control final y protección Roturas, contaminación o devoluciones La tabla explica por qué la ingeniería de proceso tiene tanto peso como el precio. En la práctica, los fallos suelen aparecer cuando el producto entra en uso real: ensalada con salsa, transporte en moto, exposición en vitrina o almacenamiento en cámara. Ahí es donde una línea bien gestionada marca la diferencia.Un ejemplo típico en Europa del sur es el de una cadena de comida saludable que comenzó con pocos locales y una imagen irregular de packaging. Usaba varios proveedores, cada uno con tonos de kraft distintos, tapas incompatibles y tiempos de entrega imprevisibles. Tras consolidar su aprovisionamiento con un fabricante directo, la marca unificó el diseño, mejoró la resistencia de los cuencos y redujo incidencias de fuga durante reparto.En un escenario como el español, esto puede significar una mejora visible en reseñas, fotografía del producto y percepción premium. Cuando el consumidor recibe un bowl bien presentado, con tapa clara, apilado correcto y branding limpio, la experiencia del pedido aumenta. Eso importa especialmente en ciudades como Barcelona o Madrid, donde el marketing visual en aplicaciones de entrega influye directamente en la recompra.Fude ha construido una trayectoria de apoyo a clientes globales mediante un modelo de fábrica directa que ayuda a reducir costes y estabilizar calidad. Su experiencia con personalización, desarrollo de muestras y producción orientada tanto a pedidos de prueba como a programas mayoristas la hace adecuada para distribuidores, mayoristas y marcas privadas que quieren crecer en España. var ctx3 = document.getElementById('graficoAreaTendencia').getContext('2d');var graficoAreaTendencia = new Chart(ctx3, { type: 'line', data: { labels: ['2022', '2023', '2024', '2025', '2026'], datasets: [{ label: 'Cambio hacia envases de papel en comida preparada (%)', data: [32, 39, 47, 56, 66], borderColor: 'rgb(156, 39, 176)', backgroundColor: 'rgba(156,39,176,0.25)', fill: true, tension: 0.35 }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de área muestra el cambio de tendencia en España hacia soluciones de papel. Este desplazamiento no será lineal en todos los segmentos, pero sí sostenido en restauración moderna, catering corporativo, comida saludable y retail listo para llevar.La seguridad alimentaria es un requisito básico, no un argumento comercial accesorio. Un comprador español debe pedir siempre documentación sobre contacto alimentario, consistencia de materiales, trazabilidad y control de proceso. También debe verificar que el papel procede de fuentes responsables y que la planta cuenta con sistemas de calidad auditables.Fude trabaja con estándares como ISO 9001, FSC y cumplimiento de requisitos alimentarios aplicables a mercados internacionales, además de opciones de materiales con certificaciones relacionadas con compostabilidad según necesidad del proyecto. Para España, esto ayuda a facilitar la revisión del importador, del distribuidor y del cliente profesional que exige respaldo documental antes de cerrar una homologación.La certificación FSC aporta confianza sobre el origen responsable del papel. ISO 9001 habla de un sistema de gestión de calidad estructurado. El cumplimiento de normativa de contacto alimentario vinculada a la UE es esencial para operar con tranquilidad en España, ya sea en distribución para hostelería, venta a colectividades o suministro a cadenas. Certificados y controles que conviene exigir Documento o control Función principal Utilidad para el comprador ISO 9001 Sistema de calidad Más consistencia entre lotes FSC Origen responsable de fibras Respaldo de sostenibilidad Declaración de contacto alimentario Seguridad para uso con alimentos Reduce riesgo normativo Prueba de fugas Control de desempeño Menos reclamaciones operativas Prueba de grasa y humedad Verifica resistencia Útil para ensaladas y aliños Inspección dimensional Asegura compatibilidad con tapas Evita desajustes y mermas Esta tabla deja claro que los certificados deben complementarse con pruebas funcionales. En España, muchos compradores aprenden que un documento por sí solo no sustituye una muestra bien ensayada en cocina, mostrador y reparto.La personalización es uno de los motivos más fuertes para trabajar con un fabricante. El modelo OEM y la marca privada permiten a distribuidores españoles vender una línea propia, y a cadenas de restauración construir identidad consistente en todos sus puntos de venta. Un cuenco kraft personalizado no solo lleva logotipo; también puede modificar tamaño, forma, revestimiento, ventana, tapa y estructura.Fude ofrece desarrollo personalizado en logos, tamaños, materiales, recubrimientos y estructuras. Su proceso de servicio se apoya en tres pasos: revisión de necesidades, confirmación de diseño y muestra, y producción con entrega. Esta metodología es útil para empresas españolas que necesitan validar primero pequeñas tiradas antes de escalar a pedidos completos.Otro punto interesante es la flexibilidad de cantidades mínimas y plazos habituales de 7 a 15 días de producción, según complejidad y volumen. Para distribuidores de Barcelona, Valencia o Madrid, donde el tiempo de lanzamiento es crítico, esta agilidad puede acelerar la entrada de nuevas referencias al catálogo.Si quiere conocer las líneas disponibles, puede revisar el catálogo de productos de envases alimentarios. Para proyectos a medida, también resulta útil consultar la sección de servicios de personalización y desarrollo, donde se entiende mejor el proceso de muestra, arte y producción. Opciones de OEM y marca privada Elemento personalizable Opciones comunes Beneficio comercial Tamaño Pequeño, medio, grande, familiar Mejor ajuste al menú Material Kraft, blanco, compostable Segmentación por precio e imagen Recubrimiento PE, PLA u otros aptos Resistencia según alimento Impresión Uno o varios colores Mayor reconocimiento de marca Tapa PET transparente, papel, otras Visibilidad y seguridad de cierre Estructura Alta, baja, apilable, reforzada Adaptación a logística y presentación La explicación es sencilla: cuanto mejor se adapte el envase al menú y al canal, mayor será su rendimiento operativo. Un mayorista español puede usar la marca privada para diferenciarse, mientras una cadena nacional puede unificar experiencia y reducir complejidad de compras.Shandong Fude Packaging Co., Ltd. es una empresa fundada en 2004 con enfoque en envases alimentarios desechables de papel y plástico para restauración global, pero su propuesta actual está claramente orientada a soluciones responsables, funcionales y preparadas para marcas exigentes. Más que vender artículos genéricos, trabaja como socio de fabricación para negocios que necesitan seguridad, diseño y continuidad de suministro.Desde la perspectiva tecnológica, la empresa integra investigación y desarrollo, impresión flexográfica, troquelado, conformado, pruebas de calidad y almacenamiento controlado. Esta combinación permite avanzar desde una idea comercial hasta una referencia lista para distribución internacional. Para importadores españoles, esto significa menos dependencia de terceros y más coherencia entre muestra y producción final.En capacidad de fabricación, la planta moderna de 30.000 metros cuadrados y las líneas automatizadas permiten atender tanto referencias estándar como proyectos personalizados. Su experiencia incluye cuencos para ensalada, bowls para noodles y sopas, cajas lunch kraft y blancas, bandejas, vasos de papel, envases con ventana, cajas para fruta, recipientes para postres y formatos multicompartment. Esta amplitud facilita a un distribuidor en España consolidar varios productos con un solo origen.En capacidad de servicio, Fude acompaña la selección del envase, la preparación de artes, las muestras previas, la coordinación de entrega y el seguimiento del pedido. Su modelo es útil para restaurantes independientes, cadenas, plataformas de reparto, mayoristas, importadores y marcas emergentes. Si desea conocer mejor la trayectoria de la empresa, puede visitar la página sobre la empresa. Si ya tiene una necesidad concreta para el mercado español, puede contactar con el equipo comercial para revisar especificaciones, muestras y plazos.La misión corporativa se centra en ofrecer envases seguros para las personas, respetuosos con el planeta y valiosos para las marcas. Esa filosofía encaja con la evolución del mercado español, donde la hostelería pide soluciones más limpias visualmente, más responsables y mejor preparadas para la experiencia digital del consumidor.Para comprar bien en España no basta con pedir “un cuenco kraft”. Debe definirse el uso exacto. Las ensaladas con hojas y toppings secos requieren un comportamiento distinto al de un poke con salsa, una pasta fría, una macedonia de fruta o una sopa templada. También cambia la necesidad si el envase va a exposición en retail, entrega en moto o consumo inmediato en oficina.Los tipos más demandados incluyen cuencos kraft con tapa transparente para ensaladas premium, bowls resistentes a grasas para noodles o arroces, recipientes con buena rigidez para fruta preparada, y opciones blancas o kraft para conceptos visuales más limpios o más naturales. En aplicaciones de retail, las tapas transparentes elevan la visibilidad. En reparto urbano, pesan más el cierre y la apilabilidad.Las industrias que más compran en España son restaurantes rápidos, cadenas de comida saludable, plataformas de entrega, caterings, tiendas gourmet, supermercados, mayoristas de hostelería y distribuidores regionales. En ciudades portuarias como Valencia o Barcelona, la importación consolidada para varios canales es especialmente eficiente. En Madrid, por su papel de nodo logístico, la continuidad de inventario suele ser prioritaria. var ctx4 = document.getElementById('graficoBarrasIndustria').getContext('2d');var graficoBarrasIndustria = new Chart(ctx4, { type: 'bar', data: { labels: ['Restauración rápida', 'Comida saludable', 'Reparto', 'Supermercados', 'Catering', 'Mayoristas'], datasets: [{ label: 'Demanda relativa en España 2026', data: [92, 88, 95, 76, 69, 84], backgroundColor: 'rgba(76, 175, 80, 0.75)' }] }, options: { responsive: true, maintainAspectRatio: false }});El gráfico de barras muestra que la mayor presión de demanda vendrá del reparto, la restauración rápida y la comida saludable. Estos segmentos valoran tanto la estética como el rendimiento durante transporte. Guía de selección por aplicación en España Aplicación Tipo recomendado Aspecto clave Ensalada premium Cuenco kraft con tapa transparente Presentación visual Poke bowl Formato reforzado y tapa segura Resistencia a salsas Fruta cortada Cuenco con control de humedad Frescura y visibilidad Noodles o arroz Bowl con barrera grasa y térmica Resistencia al calor Retail listo para llevar Diseño apilable con marca Orden en lineal Catering corporativo Formato uniforme y apilable Eficiencia logística Esta guía ayuda a evitar uno de los errores más comunes: comprar el mismo envase para usos diferentes. Una elección más precisa reduce incidencias, mejora la percepción del consumidor y permite optimizar costes reales por servicio.Los compradores españoles suelen evaluar dos caminos: proveedor local con stock inmediato o fábrica internacional con fabricación directa. El proveedor local ofrece rapidez y menos complejidad de entrada, pero con menor margen de personalización y, a menudo, un coste más alto por unidad. La importación directa permite personalizar y bajar coste de origen, aunque exige mejor planificación.En España, los hubs logísticos más relevantes para este tipo de producto son el puerto de Valencia, el puerto de Barcelona, Algeciras para enlaces globales y las plataformas interiores de Madrid y Zaragoza para redistribución nacional. Para cadenas con consumo alto, la importación consolidada y la planificación trimestral suelen ofrecer un equilibrio competitivo entre coste y disponibilidad.La mejor estrategia muchas veces no es elegir solo un modelo, sino combinar ambos: referencias estándar en stock local y referencias de marca privada en fabricación programada. Así, el comprador gana flexibilidad sin renunciar a diferenciación. Esta lógica resulta muy útil para mayoristas que abastecen hostelería en Andalucía, Cataluña, Comunidad Valenciana, País Vasco o Madrid.De cara a 2026, la tendencia será trabajar con proveedores que puedan demostrar no solo capacidad fabril, sino también comprensión del marco europeo, mejoras en sostenibilidad, reducción de peso del envase y apoyo documental más completo. La política ambiental seguirá empujando hacia soluciones responsables, y la tecnología se centrará en materiales más eficientes, impresión más precisa y control digital del proceso.¿Qué tamaño de cuenco kraft es el más vendido en España?Depende del canal, pero los formatos medianos y grandes para ensalada individual y poke son los más habituales en restauración rápida, comida saludable y reparto.¿Es mejor kraft natural o blanco?El kraft natural transmite una imagen más ecológica y artesanal. El blanco puede encajar mejor en marcas prémium, impresión más limpia o conceptos visuales minimalistas.¿Qué tapa conviene para ensaladas?La tapa transparente suele ser la preferida porque mejora la visibilidad del producto y favorece la venta impulsiva en mostrador y aplicaciones de reparto.¿Se puede personalizar con logotipo y medidas propias?Sí. Una fábrica con servicio OEM puede adaptar impresión, tamaño, material, recubrimiento y estructura según el proyecto y el volumen.¿Qué certificados debería pedir un importador en España?Como mínimo, sistema de calidad, documentación de contacto alimentario, trazabilidad del papel y pruebas funcionales de resistencia a fugas, grasa y medidas.¿Cuánto tarda normalmente un pedido?Los plazos varían según diseño y volumen, pero en programas bien definidos pueden manejarse tiempos de muestra y producción competitivos, especialmente cuando el arte final ya está aprobado.¿Para qué industrias son adecuados estos cuencos?Son muy útiles para hostelería, cadenas de ensaladas, pokes, comida preparada, catering, supermercados, plataformas de delivery, food trucks y distribuidores.¿Conviene comprar a un proveedor local o a una fábrica directa?Si necesita rapidez inmediata y referencias estándar, el proveedor local puede ser útil. Si busca mejor coste, personalización y control técnico, la fábrica directa suele ofrecer más valor.¿Qué tendencias marcarán 2026 en España?Más sostenibilidad verificable, mayor demanda de marca privada, mejor rendimiento para reparto, diseños visuales para comida saludable y presión creciente por materiales con menor impacto ambiental.¿Dónde empezar si quiero desarrollar una línea propia?Lo más eficaz es definir aplicación, volumen, ciudades objetivo, tipo de tapa, diseño gráfico y requisitos documentales, y después solicitar muestra y propuesta técnica al fabricante.En conclusión, una fábrica de cuencos kraft para ensalada preparada para España debe ofrecer más que capacidad de producción. Debe combinar seguridad alimentaria, personalización, estabilidad logística, soporte técnico y comprensión de las tendencias de 2026. Cuando estos elementos se alinean, el envase deja de ser un coste secundario y pasa a ser una herramienta de crecimiento para marcas, distribuidores y operadores de hostelería. -
Cuencos de postre 100–1200 cc para España: guía
Los cuencos de postre de 100 a 1200 cc deben seleccionarse según el tipo de postre congelado, el peso de las coberturas, la humedad, la presencia de salsas, el tiempo de conservación y las condiciones del reparto refrigerado. Para heladerías, marcas de gelato, cafeterías, cadenas de restauración y obradores en España, el tamaño no debe elegirse únicamente por volumen nominal: también importa el espacio libre necesario para toppings, tapa, cucharilla, manipulación del cliente y posible derretimiento durante el transporte.Un cuenco de 100 a 250 cc suele funcionar para degustaciones, bolas individuales y postres infantiles. Los formatos de 300 a 500 cc son habituales para raciones estándar de helado, yogur helado, fruta con nata o combinaciones con dos o tres coberturas. Las capacidades de 650 a 1200 cc se adaptan mejor a formatos para compartir, pedidos familiares, bandejas de delivery y postres con múltiples capas. Antes de una compra a gran escala, conviene aprobar muestras físicas, definir criterios medibles y realizar una prueba de servicio real.En ciudades con alta demanda estacional como Madrid, Barcelona, Valencia, Málaga, Sevilla, Alicante, Palma o Benidorm, la resistencia del envase puede variar mucho entre una venta inmediata y un pedido entregado tras 25 minutos en verano. La prueba debe reproducir la temperatura de salida, el trayecto, la exposición al sol, el apilado dentro de la bolsa y la apertura por parte del cliente. Puede consultar opciones de cuencos de papel para alimentación para comparar capacidades, formas y soluciones de tapa.CapacidadRación orientativaUso habitualEspacio para coberturasNecesidad de tapa100–150 ccDegustación o una bola pequeñaMuestras, eventos, menús infantilesMuy limitadoRecomendable para reparto200–250 ccUna o dos bolasHelado individual básicoLimitadoÚtil en pedidos para llevar300–360 ccDos o tres bolasGelato, yogur helado, frutaModeradoRecomendable400–500 ccPostre completo individualHelado con toppings y salsasAmplioMuy recomendable650–750 ccDos personasCombos, gofres troceados, frutaAmplioNecesaria en reparto900–1200 ccFormato para compartirPedidos familiares y promocionesMuy amplioImprescindibleLa tabla ofrece una referencia inicial, pero no sustituye la prueba con el producto final. Un helado compacto ocupa menos que un helado aireado; una capa de galleta triturada, brownie, fruta, sirope o nata puede elevar el contenido por encima del borde. La capacidad útil debe dejar margen para colocar la tapa sin comprimir el postre ni manchar el cierre.En el mercado español, estos recipientes son especialmente adecuados para helado artesano, gelato, sorbete, yogur helado, açaí, fruta cortada, mousse fría, tiramisú individual, cheesecake en porción, natillas premium, arroz con leche y postres por capas. También son útiles para acciones promocionales en centros comerciales, festivales, ferias gastronómicas y puntos de venta de temporada en zonas costeras.Los formatos pequeños ayudan a controlar el coste por ración y reducir el desperdicio. Los medianos ofrecen una presentación más completa para operadores que venden combinaciones con toppings. Los grandes permiten aumentar el valor medio del pedido mediante formatos para compartir, especialmente en plataformas de reparto que operan en Madrid, Barcelona, Zaragoza, Bilbao y Valencia.La estacionalidad tiene un impacto directo en la planificación. Durante primavera y verano, muchos negocios incrementan la compra de recipientes con tapa compatible, mayor rigidez y buena resistencia a la condensación. En otoño e invierno, los cuencos también pueden utilizarse para postres fríos de carta, promociones de cafetería y productos de pastelería refrigerada.var ctx = document.getElementById('graficoCrecimiento').getContext('2d');var graficoCrecimiento = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Índice estimado de demanda de cuencos para postres fríos',data: [100, 108, 117, 126, 136, 148],borderColor: 'rgb(39, 123, 192)',backgroundColor: 'rgba(39, 123, 192, 0.12)',fill: false,tension: 0.3}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: false } }}});El gráfico representa una tendencia orientativa de crecimiento vinculada al consumo para llevar, la expansión del reparto refrigerado, la personalización de postres y la búsqueda de envases con mejor imagen de marca. Para cada negocio, la previsión debe ajustarse a su ubicación, calendario turístico, campañas y canales de venta.La selección de material debe basarse en el alimento real y no solo en la categoría “postre”. Un cuenco para galletas secas o fruta deshidratada no requiere la misma barrera que uno destinado a helado fundido con sirope, nata, crema de frutos secos o salsa de chocolate caliente. Los productos con grasa, humedad o acidez necesitan una estructura y recubrimiento compatibles con el tiempo de contacto previsto.Para helados y sorbetes, la condensación exterior es uno de los principales factores de evaluación. Para postres con salsas, deben comprobarse las juntas del fondo, el borde superior y la compatibilidad entre tapa y recipiente. En elaboraciones con cremas grasas, la prueba debe incluir el tiempo máximo de conservación antes de que el cliente consuma el producto.Tipo de alimentoRiesgo principalCapacidad frecuenteRequisito de envasePrueba recomendadaHelado artesanoCondensación y fusión250–500 ccRigidez y tapa ajustada30 minutos en reparto refrigeradoYogur heladoHumedad y toppings pesados300–500 ccBorde firmePrueba de cierre con coberturaAçaí y frutaJugo y acidez400–650 ccBarrera interior estable45 minutos con fruta cortadaBrownie con salsaGrasa y migración de salsa350–500 ccResistencia a grasaPrueba a temperatura de servicioTiramisú fríoHumedad prolongada250–400 ccFondo resistenteConservación refrigeradaPostre familiarPeso y manipulación750–1200 ccBase reforzada y tapa seguraApilado y transporte realLa tabla permite relacionar el alimento con el riesgo dominante. Cuando se combina más de un riesgo, por ejemplo helado, salsa y galleta caliente, la especificación debe responder al factor más exigente. Es conveniente solicitar muestras para comprobar el comportamiento con la receta final, no con una simulación genérica.Un postre entregado directamente en mostrador puede funcionar con una solución diferente a la requerida para reparto. En venta inmediata, el cliente suele consumir el producto en pocos minutos y el envase soporta menos manipulación. En reparto, el cuenco puede pasar por preparación, espera del repartidor, desplazamiento, ascensores, tráfico, apertura de bolsa y consumo posterior. En zonas urbanas de Madrid o Barcelona, una entrega de 20 minutos puede alargarse en horas punta; en áreas turísticas de la Costa del Sol, el calor exterior añade presión al sistema.Para entregas extendidas, la tapa debe permanecer estable durante el movimiento, el cuenco no debe deformarse por humedad y el producto debe conservar una presentación aceptable. La bolsa térmica, los acumuladores de frío y el modo de apilado influyen tanto como el propio recipiente. Es importante establecer una duración de prueba, una temperatura de salida y una condición de aceptación visible.var ctx = document.getElementById('graficoDemanda').getContext('2d');var graficoDemanda = new Chart(ctx, {type: 'bar',data: {labels: ['Heladerías', 'Cafeterías', 'Restaurantes', 'Reparto', 'Hoteles', 'Eventos'],datasets: [{label: 'Demanda relativa de cuencos de postre',data: [92, 68, 74, 88, 57, 63],backgroundColor: ['#2f80ed', '#56ccf2', '#27ae60', '#f2994a', '#9b51e0', '#eb5757']}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});El gráfico compara de forma orientativa los sectores con mayor uso de este formato. Las heladerías y el reparto presentan una demanda alta porque requieren porciones rápidas, una buena presentación y soluciones de transporte consistentes. Las necesidades concretas cambian según la carta, el volumen diario y la distancia de entrega.La elección de tamaño debe vincularse a una arquitectura clara de menú. Ofrecer demasiados formatos puede complicar el almacenamiento, la reposición y la formación del personal. Una estructura habitual consiste en un tamaño pequeño para degustación, uno mediano para venta individual, uno grande para combinados y uno extra grande para compartir.En heladerías con alto flujo de clientes, limitar la gama de tapas y diámetros ayuda a reducir errores durante el servicio. En negocios de açaí, yogur helado o postres personalizables, el cuenco medio y grande puede aumentar el ticket medio porque permite añadir fruta, granola, salsas y extras sin comprometer el cierre.Formato de ventaCapacidad aconsejadaContenido típicoObjetivo comercialObservación operativaDegustación100–150 ccMuestra de saborCaptación de clientesFacilita el control de costeInfantil150–250 ccUna o dos bolasRación controladaEvitar un borde demasiado altoIndividual clásico250–360 ccHelado o mousseVenta rápidaCompatible con tapa estándarIndividual premium400–500 ccHelado, fruta y toppingsAumentar valor percibidoDejar margen de cierreCombinado doble650–750 ccDos raciones o postre mixtoVenta compartidaRevisar resistencia de baseFamiliar900–1200 ccPostre para varias personasPedidos de mayor importeUsar tapa firme y bolsa adecuadaLa tabla ayuda a convertir el volumen en una decisión comercial. El cuenco más grande no siempre genera más beneficio: si la porción se percibe insuficiente, el envase parece vacío; si se llena demasiado, aumenta el riesgo de derrame. El objetivo es equilibrar gramaje, altura visual, cobertura y margen de cierre.La presentación influye en la percepción de frescura, calidad y precio. Un cuenco ancho puede mostrar capas de fruta, galleta y crema de forma atractiva. Un formato más alto y estrecho puede proteger mejor determinados ingredientes, pero reduce la visibilidad del producto. Para marcas que operan en zonas comerciales de Barcelona, Madrid o Valencia, la coherencia visual del envase contribuye a que el producto sea reconocible en fotografías y redes sociales.El color del soporte, el acabado exterior, la precisión de impresión y la forma de la tapa deben acompañar a la identidad de marca. Los tonos kraft pueden comunicar una imagen natural; los acabados blancos facilitan diseños limpios y colores corporativos; la impresión personalizada permite indicar sabores, mensajes de reciclaje, promociones o información de alérgenos cuando corresponda.La presentación debe seguir siendo práctica. Una impresión excelente pierde valor si el borde se ablanda, si la tapa se despega o si el cliente no puede comer cómodamente el postre. La percepción de calidad se construye mediante detalles visuales y rendimiento funcional.var ctx = document.getElementById('graficoTendencia').getContext('2d');var graficoTendencia = new Chart(ctx, {type: 'line',data: {labels: ['2022', '2023', '2024', '2025', '2026', '2027'],datasets: [{label: 'Preferencia por envases personalizados y de menor impacto',data: [32, 41, 52, 63, 72, 80],borderColor: 'rgb(46, 125, 50)',backgroundColor: 'rgba(46, 125, 50, 0.25)',fill: true,tension: 0.35}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});Esta evolución orientativa muestra el desplazamiento hacia envases personalizados, materiales con documentación clara y soluciones que reduzcan el uso innecesario de recursos. Para 2026 y los años siguientes, los compradores españoles previsiblemente valorarán más la trazabilidad, la compatibilidad con sistemas locales de gestión de residuos y la información verificable sobre materiales.Los cuencos de postre de papel no son la mejor solución para todos los productos. No se recomiendan sin una validación específica para elaboraciones muy calientes, frituras recién hechas con aceite abundante, sopas, caldos o alimentos líquidos destinados a largos tiempos de transporte. Tampoco deben elegirse como sustituto automático de un recipiente rígido cuando el producto tiene un peso elevado o exige apilado intensivo.Para batidos, bebidas densas o granizados, suele ser más adecuado un vaso con tapa específica y abertura para pajita. Para postres con decoración vertical muy delicada, puede requerirse una caja de mayor altura. Para envíos congelados de larga distancia, deben evaluarse soluciones de aislamiento, cadena de frío y embalaje secundario, no solo el cuenco.La decisión correcta depende de la receta y de la operación. Si el postre contiene elementos calientes y fríos, siropes abundantes o decoración frágil, conviene probar alternativas estructurales antes de fijar el pedido. El objetivo es evitar fugas, reclamaciones, pérdida de producto y experiencias negativas.Una matriz de decisión permite al comprador comparar el menú con el rendimiento esperado del envase. Debe incluir capacidad, temperatura, humedad, peso, tiempo de espera, tipo de tapa y canal de venta. Este enfoque es útil para distribuidores y grupos de restauración que necesitan homologar referencias para varios locales.ProductoTemperatura de salidaTiempo objetivoCuenco sugeridoTapaCriterio de aprobaciónDos bolas de heladoMuy fría15 minutos250–360 ccOpcional según canalSin reblandecimiento visibleYogur helado con frutaFría30 minutos400–500 ccRecomendadaCierre limpio y sin fugaAçaí con granolaFría40 minutos500–650 ccRecomendadaBase firme y toppings establesBrownie con heladoMixta25 minutos400–500 ccRecomendadaSin transferencia de salsaPostre para dos personasFría45 minutos650–750 ccNecesariaSin apertura durante trasladoPack familiar de heladoCongelada60 minutos900–1200 ccNecesariaIntegridad tras apiladoLa matriz debe complementarse con mediciones internas. Por ejemplo, se puede registrar el peso neto, el peso de toppings, la distancia de entrega, la temperatura de salida, el aspecto a la llegada y la facilidad de apertura. Un proceso repetible evita que la decisión dependa solo de una impresión visual.Los cuencos de postre se utilizan en heladerías artesanas, franquicias de yogur helado, cafeterías de especialidad, panaderías con servicio para llevar, hoteles, servicios de restauración colectiva, cadenas de comida rápida, plataformas de reparto y organizadores de eventos. Las zonas con alto turismo, como Baleares, Canarias, la Costa Brava, la Costa del Sol y la Comunidad Valenciana, suelen requerir capacidad de reposición antes de los picos de verano.Los compradores españoles pueden adquirir envases a través de distribuidores locales, importadores, mayoristas de hostelería o fabricantes internacionales. Un proveedor local puede aportar rapidez para pequeñas reposiciones, mientras que un fabricante con producción propia puede ofrecer más opciones de personalización, estabilidad de lote y consolidación de categorías. La comparación debe basarse en el coste total, no únicamente en el precio unitario.Modelo de suministroVentaja principalLimitación posibleMejor paraAspecto a verificarMayorista localEntrega rápidaPocas opciones personalizadasCompras urgentesStock real disponibleDistribuidor regionalConocimiento del mercadoCatálogo limitadoHostelería independienteRegularidad de suministroImportador especializadoVariedad de referenciasPlazos variablesCadenas medianasDocumentación alimentariaFabricante directoPersonalización y controlPedido mínimo más altoMarcas y distribuidoresCapacidad y control de calidadProveedor múltipleComparación rápidaCalidad menos uniformeCompras puntualesCompatibilidad entre lotesAcuerdo programadoPlanificación de inventarioRequiere previsiónGrupos de varios localesCalendario de entregasPara importaciones destinadas a España, es práctico planificar la llegada a través de puertos como Valencia, Barcelona, Algeciras o Bilbao, según el destino final y la red logística. Los compradores deben tener en cuenta el tiempo marítimo, el despacho, el almacenamiento y el calendario de campañas. La consolidación de cuencos, vasos, cajas y bandejas bajo un mismo proveedor puede optimizar la carga y reducir la complejidad de compras.var ctx = document.getElementById('graficoComparacion').getContext('2d');var graficoComparacion = new Chart(ctx, {type: 'bar',data: {labels: ['Personalización', 'Control de calidad', 'Capacidad productiva', 'Rapidez de reposición', 'Documentación', 'Coste total'],datasets: [{label: 'Fabricante directo',data: [92, 90, 95, 68, 88, 86],backgroundColor: 'rgba(52, 152, 219, 0.75)'},{label: 'Distribuidor local',data: [58, 72, 62, 91, 76, 74],backgroundColor: 'rgba(241, 196, 15, 0.75)'}]},options: {responsive: true,maintainAspectRatio: false,scales: { y: { beginAtZero: true, max: 100 } }}});La comparación es orientativa y muestra que distintos modelos de suministro responden a prioridades diferentes. Para una marca con impresión personalizada y previsiones estacionales, el fabricante directo suele ofrecer ventajas de escala. Para una necesidad inmediata y no personalizada, un distribuidor próximo puede ser más conveniente.Fude Packaging apoya a compradores profesionales con cuencos, vasos, cajas, bandejas y envases alimentarios fabricados para operaciones de restauración, reparto y venta minorista. Su enfoque combina tres áreas: capacidad tecnológica, control de fabricación y acompañamiento de servicio para proyectos de exportación.En el ámbito tecnológico, la empresa dispone de laboratorio interno para comprobar aspectos como resistencia, ajuste, comportamiento ante humedad y consistencia del producto. Las recomendaciones de material pueden adaptarse al tipo de alimento, al tiempo de contacto, a la necesidad de tapa y a los requisitos documentales del mercado de destino. Para proyectos personalizados, se revisan diseños, líneas de corte, colores corporativos y muestras antes de iniciar la producción.En fabricación, Fude Packaging cuenta con más de 20 años de experiencia, una base de producción propia de 30.000 m² y líneas automatizadas con capacidad de hasta 120.000 unidades diarias. El control se mantiene desde la selección de materiales, impresión y conformado hasta inspección, embalaje y expedición. La trazabilidad por lote y la posibilidad de controles independientes ayudan a reducir riesgos en pedidos destinados a España.En servicio, los compradores pueden solicitar muestras blancas, muestras impresas o pruebas funcionales para validar dimensiones, rigidez, acabado, resistencia a grasa, prevención de fugas y ajuste de tapa. La planificación de pedidos permite preparar campañas de verano, aperturas de locales o lanzamientos de marca. Para conocer opciones de desarrollo, visite los servicios de personalización y apoyo técnico; también puede conocer la trayectoria de Fude Packaging.Etapa del proyectoApoyo disponibleResultado esperadoValidación recomendadaDefinición de menúRecomendación de capacidadFormato adecuadoPeso y volumen realesSelección de materialOrientación técnicaResistencia apropiadaPrueba con humedad y grasaDiseño de marcaRevisión de archivo e impresiónImagen coherentePrueba impresaMuestra inicialMuestra blanca o funcionalConfirmación de dimensionesPrueba de tapa y llenadoPreproducciónPrueba impresa previaAprobación de acabadoComparación con diseño aprobadoProducción programadaPlanificación y trazabilidadContinuidad de suministroInspección por loteLa tabla resume un proceso de compra más seguro: definir el producto, validar la función y después aprobar la producción. Para solicitudes relacionadas con cantidades, muestras, calendarios y envío a España, puede contactar con el equipo de Fude Packaging.¿Son adecuados los cuencos de postre de 100 a 1200 cc para helados, toppings y reparto refrigerado?Sí, siempre que la capacidad, el material, el borde y la tapa se seleccionen según la receta y el tiempo de entrega. Los formatos medianos y grandes son especialmente útiles cuando se añaden coberturas, fruta, siropes o porciones para compartir.¿Qué temperatura y tiempo de conservación deben probarse?La prueba debe reproducir la temperatura real de salida y el periodo máximo habitual hasta el consumo. Para reparto, es recomendable evaluar preparación, espera, transporte y apertura final. En verano, conviene repetir el ensayo en condiciones similares a las de un día de alta temperatura.¿Cómo se comprueba la resistencia a fugas o grasa?Se llena el cuenco con el producto final, incluyendo salsa, grasa o humedad si corresponde, y se mantiene durante el tiempo previsto. Después se revisan fondo, junta lateral, borde, tapa y superficie exterior. La prueba debe incluir movimiento, inclinación moderada y apilado dentro de una bolsa de reparto.¿Qué tamaño y forma funcionan mejor?La mejor elección depende de la ración, el gramaje, la altura de toppings y la tapa. Los cuencos anchos favorecen la presentación de capas; los formatos más profundos pueden ser útiles para productos altos o para reducir el movimiento del contenido. Debe quedar espacio libre para cerrar correctamente.¿Qué debe incluir una prueba de servicio real?Debe incluir producto auténtico, peso de llenado, temperatura inicial, toppings, tapa definitiva, bolsa, trayecto, tiempo de espera y evaluación de la llegada. También conviene pedir al personal que valore la velocidad de montaje y al cliente que valore apertura, comodidad y aspecto.¿Qué tendencias afectarán a estos envases en 2026?Las tendencias incluyen más personalización de marca, requisitos de trazabilidad, optimización del peso del envase, materiales con información ambiental verificable, mejor compatibilidad con tapas y una evaluación más estricta del rendimiento en reparto. En España, los compradores deberán considerar tanto el comportamiento práctico como las obligaciones aplicables a materiales en contacto con alimentos y a la gestión de residuos.